0. ПРЕДИСЛОВИЕ
0.1 Настоящий индийский стандарт был принят Индийским институтом стандартов 15 июля 1976 г. после утверждения проекта Техническим комитетом по стальным трубам, трубопроводам и фитингам Советом отделения строительных конструкций и металлов.
0.2 Давно ощущалась необходимость в медно-паянных стальных трубах, специально применяемых в автомобильной, холодильной и печной промышленности для топливопроводов , тормозных магистралей, маслопроводов, а также в нагревательных и охлаждающих установках. Предполагается, что настоящий стандарт предоставит промышленности и пользователям необходимые руководящие указания.
0.3 При разработке настоящего стандарта использовались материалы стандарта ASTM A254-1970 «Спецификация на медно-паянные стальные трубы», опубликованного Американским обществом по испытаниям и материалам (ASTM).
0.4 Для определения соответствия конкретному требованию настоящего стандарта окончательное значение, полученное в результате испытания или анализа, должно быть округлено в соответствии с IS : 2-1960*. Количество значащих цифр в округлённом значении должно совпадать с количеством значащих цифр в указанном в настоящем стандарте значении.
1. ОБЛАСТЬ ПРИМЕНЕНИЯ
1.1 Настоящий стандарт распространяется на два класса медно-паянных стальных труб, пригодных для общего машиностроения, в частности в автомобильной, холодильной и печной промышленности — для топливопроводов, тормозных магистралей, маслопроводов, нагревательных и охлаждающих устройств и т.п.
2. ПОСТАВКА МАТЕРИАЛА 2.1 Общие требования к поставке медно-паяных стальных труб должны соответствовать IS : 1387-1967.
3. ПРОИЗВОДСТВО
3.1 Сталь должна быть алюминиевой (раскисленной алюминием), кипящей или полуспокойной сталью и должна быть получена в мартеновских печах, электрических печах, конвертерах с основной футеровкой или их комбинации.
3.2 Труба должна быть изготовлена путём прокатки электролитически меднёного стального ленточного проката в виде труб с последующей пайкой в восстановительной атмосфере.
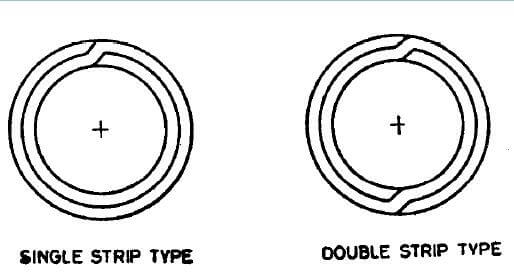
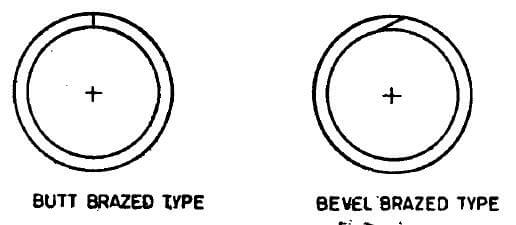
3.3 Биметаллические трубки класса 1 с медно-фосфорным припоем должны изготавливаться в соответствии с рис. 1.
3.4 Биметаллические трубки класса 2 с медно-фосфорным припоем должны изготавливаться в соответствии с рис. 2.
4. ХИМИЧЕСКИЙ СОСТАВ
4.1 При химическом анализе согласно соответствующим разделам стандарта IS: 228 сталь должна соответствовать следующим требованиям:
| Элемент | Процент, макс. |
|---|---|
| Углерод | 0,10 |
| Марганец | 0’50 |
| Фосфор | 0,035 |
| Сера | 0.035 |
4.2 Каждая плавка подвергается химическому анализу производителем стали для определения содержания элементов, указанных в пункте 4.1. Полученный таким образом химический состав должен быть сообщён покупателю стали или его представителю и соответствовать установленным требованиям.
5. МЕХАНИЧЕСКИЕ ТРЕБОВАНИЯ
5.1 Испытание на растяжение — образцы отбираются с концов труб (до холодной обработки) и испытываются в соответствии с IS : 1894-19727; результаты должны соответствовать следующим требованиям:
| Предел прочности при растяжении | 290 Н/мм2, мин |
| Предел текучести | Н/мм2, мин |
| Удлинение на базовой длине 65 мм | Н/мм2, мин |
5.2 Испытание на сплющивание — испытание проводится в соответствии с IS : 2328-1963:. Кольцо длиной не менее 65 мм, вырезанное из одного конца каждой отобранной трубы, должно быть сплющено при комнатной температуре между двумя параллельными плоскими поверхностями без появления трещин или других дефектов до соприкосновения внутренних стенок. Для труб класса 2 шов должен располагаться так, чтобы подвергаться максимальной деформации при сплющивании.
5.3 Испытание на расширение — проводится в соответствии с IS : 2335-1963. Участок трубы длиной примерно 50 мм должен выдерживать расширение над коническим оправочным стержнем (конусом) с углом при вершине 30° до увеличения наружного диаметра в месте расширения на 20 % без появления трещин или других дефектов. Перед испытанием на расширение трубы должны быть обрезаны с квадратным торцом, зачищены и зашлифованы. Во время испытания на расширение труба и конус должны сохранять концентричность.
5.4 Испытание на изгиб — проводится в соответствии с IS : 2329-1963*. Выбранная для испытания труба должна выдерживать изгиб вокруг цилиндрической оправки на угол 360° при расположении сварного шва под углом 90° к плоскости изгиба. Диаметр оправки должен составлять шесть наружных диаметров трубы. Образец должен выдержать это испытание без образования складок, трещин или других дефектов.
5.5 Испытание на изгиб сдвига — Если отрезок трубы, изогнутый вручную в форме «шпильки» (сварной шов расположен на внутренней стороне изгиба), разрушается при обратном изгибе по радиусу, перпендикулярному оси изгиба, то стенки трубы не должны отделяться друг от друга, а сварной шов — растрескиваться.
5.6 Неразрушающий контроль — Трубы подвергаются 100%-ному контролю на качество пайки и наличие поверхностных дефектов методами неразрушающего контроля в процессе производства (см. IS : 4853-19687 и IS : 7343-1974).
6. ГИДРАВЛИЧЕСКИЙ ИСПЫТАТЕЛЬНЫЙ ТЕСТ
6.1 Каждая труба должна выдерживать гидравлическое испытание в течение 5 секунд без признаков разрушения при давлении, рассчитанном по следующему уравнению:
P=2St/D
где
P = гидравлическое давление в Н/мм²2;
S = допустимое напряжение материала, то есть;
11O Н/мм² для класса I
45 Н/мм² для класса II;
t = толщина стенки трубы в мм; и
D = наружный диаметр трубки в мм.
7. ЧИСТОТА ВНУТРЕННЕЙ ПОВЕРХНОСТИ
7.1 По требованию покупателя трубы для определённых применений, например конденсаторов холодильных установок, должны соответствовать следующим требованиям к чистоте внутренней поверхности.
7.1.1 При промывке участка трубы внутри перегнанным хлороформом или перегнанным трихлорэтиленом остаток, остающийся после испарения растворителя, не должен превышать 0,194 г/м² внутренней поверхности. Для проведения испытания через трубу заливают 100 мл растворителя и собирают его. Общая длина испытуемой трубы должна составлять не менее 12,2 м; при этом данная общая длина может быть получена путём последовательной промывки нескольких отдельных участков одной и той же порцией растворителя. Растворитель испаряют на паровой бане или водяной бане, а затем сушат при температуре 110 °C до полного удаления паров.
7.2 Для поддержания данного уровня чистоты при транспортировке, погрузочно-разгрузочных работах и хранении покупатель может потребовать от изготовителя герметизировать торцы труб колпачками или заглушками.
8. ДОПУСКИ НА РАЗМЕРЫ
8.1 Трубы должны соответствовать допустимым отклонениям по размерам, указанным ниже:
| Наружный диаметр | |
| Менее 4,8 мм | ±0,05 мм |
| 4,8 мм до и включая 95 мм | ±0,08 мм |
| Более 9,5 мм до и включительно 15,9 мм | ±0,10 мм |
| Толщина стенки | |
| От 0,50 мм до 0,76 мм включительно | ±0,08 мм |
| Более ~0,76 мм до и включительно 1,25 мм | ±0,09 мм |
| Длина | |
| До и включая 0,5 м | ±0,75 мм |
| Свыше 0,5 м до и включая 1,0 м | ±1,5 мм |
| Свыше 1,0 м до и включая 2,0 м | ±3,0 мм |
| Более 2,0 м до и включительно 3,0 м | ±6,0 мм |
| Более 3,0 м | +25,0 мм -0,0 мм |
9. КАЧЕСТВО ИЗГОТОВЛЕНИЯ
9.1 Готовые трубы должны быть чистыми, гладкими и круглыми как снаружи, так и изнутри, а также не должны иметь ржавчины, окалины и других дефектов, ухудшающих обрабатываемость и эксплуатационные свойства. Готовые трубы должны быть достаточно прямыми.
10. ДОПОЛНИТЕЛЬНЫЕ ТРЕБОВАНИЯ
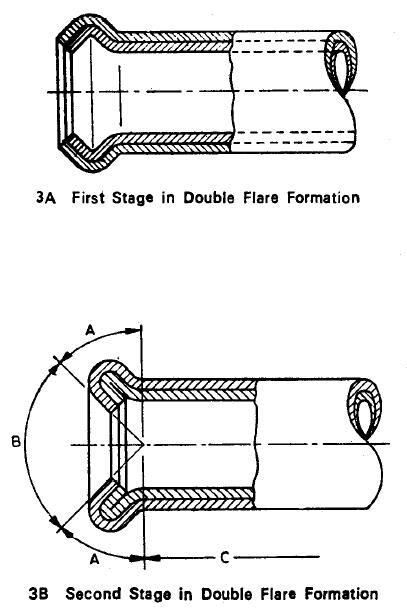
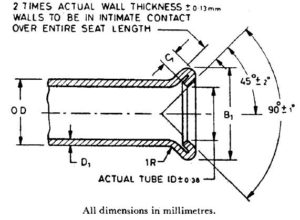
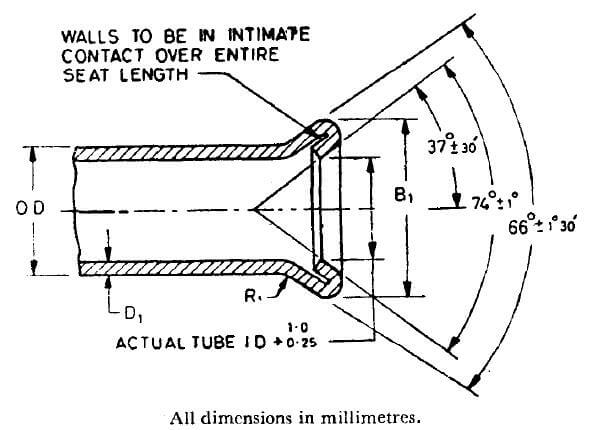
10.1 Испытание на развальцовку — трубки класса 1 должны выдерживать двойную развальцовку до размеров, указанных в таблицах 1 и 2. Двойная развальцовка выполняется на ровных, зачищенных от заусенцев концах трубок с использованием ручного инструмента или пресса с приводом в два этапа. На первом этапе инструмент формирует утолщение (см. рис. 3A), а на втором этапе другой инструмент придаёт окончательную форму (см. рис. 3B).
Трубы не должны растрескиваться сквозь стенку по большому диаметру развальцовки. Разделение наружного нахлёсточного соединения допускается только в зоне А на развальцованном конце трубы (см. Рис. 3). Длина такого разделения не должна превышать 3,0 мм и ограничиваться исключительно наружной толщиной стенки. Разделение шва не допускается в следующих зонах:
а) Область B (коническая поверхность под развальцовку, определяемая как поверхность внутри угла 90°): коническая поверхность должна быть гладкой и не иметь трещин или других дефектов, которые могут вызвать утечки после сборки.
b) Область C (поверхность за пределами участка двойной толщины, повреждённого при раздаче).
| НОМИНАЛЬНЫЙ НАРУЖНЫЙ ДИАМЕТР | ДВОЙНАЯ ФАСКА, диаметр B1 | ДЛИНА ПОД ПРОШТАМПОВКУ C1, мин | Толщина стенки D1 , Макс. | |
| Макс. | Мин. | |||
| 3,18 | 5.4 | 5,0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8. 7 | 1 | 0.88 |
| 7,94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1,24 |
| 11,11 | 14.5 | 14.1 | 1,6 | 1.24 |
| 12,7 | 16.3 | 15.9 | 1,6 | 1.24 |
| 14,29 | 18.1 | 17.7 | 1,6 | 1.24 |
| 15,88 | 19.6 | 19.2 | 1,6 | 1.24 |
| НОМИНАЛЬНЫЙ НАРУЖНЫЙ ДИАМЕТР | ДВОЙНАЯ ФАСКА, диаметр B1 | ДЛИНА ПОД ПРОШТАМПОВКУ C1, мин | Толщина стенки D1 , Макс. | |
| Макс. | Мин. | |||
| 3,18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7,94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1,24 |
| 12,7 | 16.7 | 16.0 | 1,0±0,5 | 1.24 |
| 15,88 | 20.0 | 19.3 | 1,0±0,5 | 1.24 |
10.2 Наружное покрытие — наружная поверхность трубок должна иметь покрытие из горячеоцинкованного сплава свинца и олова или электроосаждённого цинка в соответствии с требованиями заказчика. Масса и прочие параметры покрытия согласовываются между изготовителем и заказчиком.
10.3 Отделка концов — при соответствующем указании заказчика готовые трубки должны иметь гладкие концы без заусенцев.
11. МАРКИРОВКА
11.1 На бирке или этикетке, надёжно закреплённой на пакетах или коробках, в которых отправляются трубки, должны быть указаны следующие сведения:
а) Наименование изготовителя или его товарный знак,
b) Размеры и
c) Класс труб.
11.1.1 Трубы также могут маркироваться знаком соответствия ISI.
ПРИМЕЧАНИЕ — Использование знака соответствия ISI регулируется положениями Закона об институте индийских стандартов (Знаки соответствия) и Правил и Положений, принятых в соответствии с ним. Наличие знака ISI на продукции, охватываемой индийским стандартом, подтверждает, что данная продукция произведена в соответствии с требованиями этого стандарта в рамках чётко определённой системы инспекции, испытаний и контроля качества, разработанной и контролируемой Институтом индийских стандартов (ISI) и реализуемой производителем. Продукция со знаком ISI также подвергается непрерывному контролю со стороны ISI на соответствие данному стандарту в качестве дополнительной гарантии. Подробные условия, при которых лицензия на использование знака соответствия ISI может быть выдана производителям или переработчикам, можно получить в Институте индийских стандартов.
12. ИНФОРМАЦИЯ, КОТОРУЮ ДОЛЖЕН ПРЕДОСТАВИТЬ ПОКУПАТЕЛЬ
12.1 Покупатель должен указать в своём запросе или заказе:
а) размеры (наружный диаметр, толщина стенки и длина труб);
b) требуемый класс труб;
c) чистота внутренней поверхности, если требуется&;
d) внешнее покрытие, если требуется; и
e) специальные требования, если таковые имеются.