0. PREÂMBULO
0.1 Esta Norma Indiana foi adotada pela Indian Standards Institution em 15 de julho de 1976, após a aprovação do projeto finalizado pelo Comitê Setorial de Tubos, Tubulações e Conexões de Aço pelo Conselho da Divisão de Estruturas e Metais.
0.2 Há muito tempo existe uma necessidade reconhecida de tubos de aço brasados com cobre, utilizados especificamente nas indústrias automotiva, de refrigeração e de fogões, para linhas de combustível, linhas de freio, linhas de óleo e unidades de aquecimento e refrigeração. Espera-se que esta norma forneça orientação adequada à indústria e aos usuários.
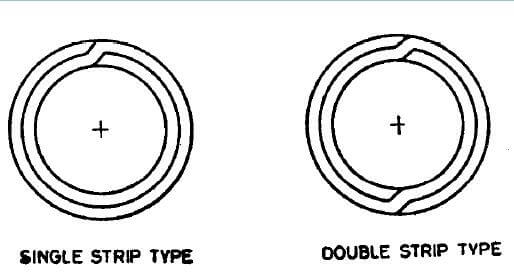
0.3 Na elaboração desta norma, contou-se com o apoio da ASTM A254-1970, ‘Especificação para tubos de aço brasados com cobre’, publicada pela American Society for Testing and Materials.
0.4 Para fins de verificação do atendimento a um requisito específico desta norma, o valor final observado ou calculado, que expresse o resultado de um ensaio ou análise, deve ser arredondado conforme IS : 2-1960*. O número de casas decimais significativas mantido no valor arredondado deve ser igual ao do valor especificado nesta norma.
1. ESCOPO
1.1 Esta norma abrange duas classes de tubos de aço soldados por brasagem com cobre, adequados para usos gerais em engenharia, particularmente nas indústrias automotiva, de refrigeração e de fogões, para linhas de combustível, linhas de freio, linhas de óleo, unidades de aquecimento e refrigeração, etc.
2. FORNECIMENTO DO MATERIAL 2.1 Os requisitos gerais relativos ao fornecimento de tubos de aço brasados com cobre devem estar em conformidade com a norma IS : 1387-1967.
3. FABRICAÇÃO
3.1 O aço deve ser desoxidado com alumínio, de borda livre ou capeado e deve ser produzido nos fornos de cubilô, elétrico, oxigênio básico ou por uma combinação desses processos.
3.2 A tubulação deve ser fabricada por laminação de fita de aço revestida eletroliticamente com cobre, na forma de tubos, seguida de brasagem em atmosfera redutora.
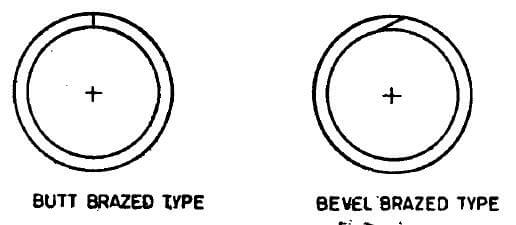
3.3 Os tubos brasados Classe 1 devem ser construídos conforme mostrado na Fig. 1.
3.4 Os tubos brasados Classe 2 devem ser construídos conforme mostrado na Fig. 2.
4. REQUISITOS QUÍMICOS
4.1 O aço, quando analisado de acordo com as partes relevantes da norma IS: 228, deve atender aos seguintes requisitos:
| Elemento | Percentual, Máximo |
|---|---|
| Carbono | 0,10 |
| Manganês | 0’50 |
| Fósforo | 0,035 |
| Enxofre | 0.035 |
4.2 Cada lote deve ser analisado pelo fabricante de aço para determinar as porcentagens dos elementos especificados na Seção 4.1. A composição química assim determinada deve ser informada ao comprador do aço, ou ao seu representante , e deve estar em conformidade com os requisitos especificados.
5. REQUISITOS MECÂNICOS
5.1 Ensaio de tração — As amostras devem ser retiradas das extremidades dos tubos (antes da conformação a frio) e ensaiadas conforme IS : 1894-19727, devendo atender aos seguintes requisitos:
| Resistência à tração | 290 N/mm²2, mín. |
| Resistência ao escoamento | N/mm2, mín. |
| Alongamento em um comprimento útil de 65 mm | N/mm2, mín. |
5.2 Ensaio de Achatamento — O ensaio deve ser realizado conforme IS : 2328-1963:. Um anel com comprimento mínimo de 65 mm, cortado de uma extremidade de cada tubo selecionado, deve ser achatado, à temperatura ambiente, entre duas superfícies planas paralelas sem apresentar qualquer trinca ou defeito, até que as paredes internas entrem em contato. No caso de tubos da Classe 2, a junta soldada deve ser posicionada de modo a sofrer a máxima deformação durante o achatamento.
5.3 Ensaio de Expansão – Deve ser realizado conforme IS : 2335-19635. Um trecho do tubo com aproximadamente 50 mm de comprimento deve suportar a expansão sobre um mandril cônico ou cone com ângulo incluído de 30° até que o diâmetro externo na extremidade expandida aumente 20%, sem trincas ou outros defeitos visíveis. Antes do ensaio de expansão, os tubos devem ser cortados com borda quadrada, chanfrados e desburrados. O tubo e o cone devem manter concentricidade durante os ensaios de expansão.
5.4 Ensaio de Dobramento — O ensaio deve ser realizado conforme IS : 2329-1963*. O tubo selecionado para o ensaio deve suportar a dobragem ao redor de um mandril cilíndrico em um ângulo de 360°, com a linha de junta posicionada a 90° em relação ao plano de dobragem. O diâmetro do mandril deve ser seis vezes o diâmetro externo. A amostra deve suportar esse ensaio sem amassamento, trincas ou outros defeitos.
5.5 Ensaio de Cisalhamento por Dobramento — Se um trecho cortado do tubo, dobrado manualmente em forma de grampo (costura na face interna), sofrer cisalhamento por dobragem reversa no raio de dobramento, numa direção perpendicular ao eixo da dobragem, as paredes do tubo não devem se separar nem a costura apresentar trincas.
5.6 Ensaios Não Destrutivos — Os tubos devem ser inspecionados em 100% quanto a defeitos de brasagem e superfície por meio de ensaios não destrutivos durante a produção (ver IS : 4853-19687 e IS : 7343-1974).
6. ENSAIO HIDRÁULICO
6.1 Cada tubo deve ser capaz de suportar o ensaio hidráulico por um período de 5 segundos, sem apresentar sinais de falha, sob uma pressão calculada pela seguinte equação:
P=2St/D
onde
P = pressão hidráulica em N/mm²2;
S = tensão admissível do material, ou seja;
11O N/mm² para Classe I
45 N/mm² para Classe II;
t = espessura da parede do tubo em mm; e
D = diâmetro externo do tubo em mm.
7. LIMPEZA DA SUPERFÍCIE INTERNA
7.1 Quando especificado pelo comprador, os tubos destinados a certas aplicações, como condensadores de refrigeração, devem atender aos seguintes requisitos de limpeza interna.
7.1.1 Quando um trecho de tubo for lavado internamente com clorofórmio redistilado ou tricloroetileno redistilado, o resíduo remanescente após a evaporação do solvente não deve exceder 0,194 g/m² de superfície interna. Para realizar o ensaio, despeje 100 ml do solvente através do tubo e colete-o. O comprimento total do tubo ensaiado deve ser de, no mínimo, 12,2 m, embora esse comprimento total possa ser obtido lavando-se vários trechos separados e passando o mesmo solvente sucessivamente por cada um deles. Evapore o solvente em banho-maria ou em banho de água quente e seque a 110 °C até que os vapores sejam completamente removidos.
7.2 Para manter esse nível de limpeza durante o transporte, manuseio e armazenamento, o comprador pode solicitar ao fabricante que tampe as extremidades dos tubos com tampas ou fechamentos.
8. TOLERÂNCIAS DIMENSIONAIS
8.1 Os tubos devem estar em conformidade com as variações permissíveis nas dimensões especificadas abaixo:
| Diâmetro Externo | |
| Abaixo de 4,8 mm | ±0,05 mm |
| 4,8 mm até, inclusive, 95 mm | ±0,08 mm |
| Mais de 9,5 mm até e incluindo 15,9 mm | ±0,10 mm |
| Espessura da parede | |
| 0,50 mm até, inclusive, 0,76 mm | ±0,08 mm |
| Mais de ~0,76 mm até e incluindo 1,25 mm | ±0,09 mm |
| Comprimento | |
| Até e incluindo 0,5 m | ±0,75 mm |
| Acima de 0,5 m até 1,0 m, inclusive | ±1,5 mm |
| Acima de 1,0 m até 2,0 m, inclusive | ±3,0 mm |
| Mais de 2,0 m até e incluindo 3,0 m | ±6,0 mm |
| Mais de 3,0 m | +25,0 mm -0,0 mm |
9. EXECUÇÃO
9.1 Os tubos acabados devem estar limpos, lisos e redondos, tanto interna quanto externamente, e livres de ferrugem, carepa e defeitos que prejudiquem o processamento e a utilização. Os tubos acabados devem ser razoavelmente retos.
10. REQUISITOS COMPLEMENTARES
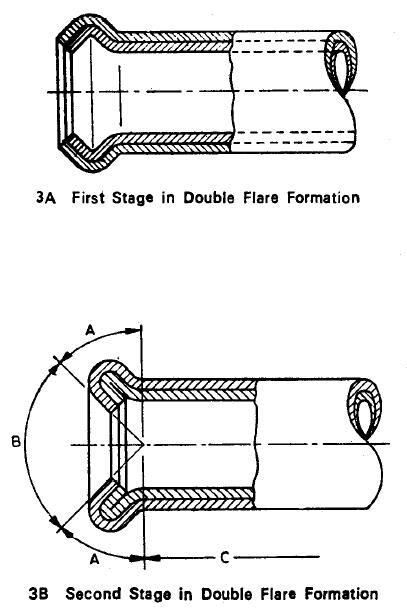
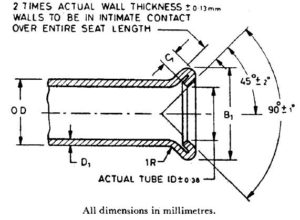
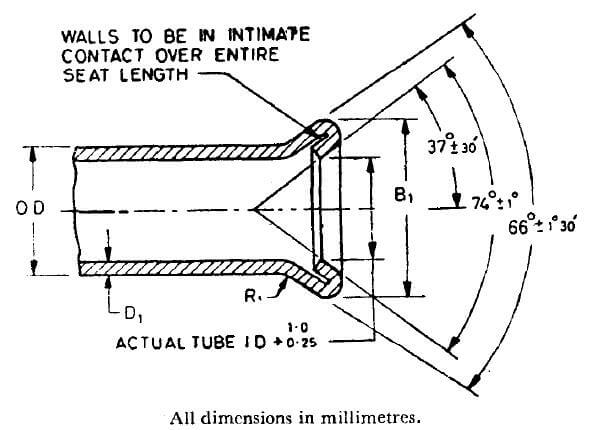
10.1 Ensaio de Alargamento – Os tubos da Classe 1 devem suportar o alargamento duplo até as dimensões indicadas nas Tabelas 1 e 2. O alargamento duplo deve ser executado nas extremidades quadradas e desburradas dos tubos, utilizando uma ferramenta manual ou uma prensa motorizada, em duas etapas. Na primeira etapa, uma ferramenta forma o reforço (ver Fig. 3A), enquanto, na segunda etapa, outra ferramenta confere a forma final (ver Fig. 3B).
Os tubos não devem fissurar através da parede no diâmetro maior do alargamento. É permitida a separação da sobreposição externa na extremidade alargada do tubo apenas na área A (ver Fig. 3). Essa separação não deve ultrapassar 3,0 mm de comprimento e deve estar restrita apenas à espessura externa. Não é permitida a separação da junta nas seguintes áreas:
a) Área B (assento do flange, definida como a superfície dentro do ângulo incluído de 90°): a superfície cônica deve ser lisa e livre de trincas ou outras irregularidades que possam causar vazamentos após a montagem.
b) Área C (superfície além do comprimento da espessura dupla fissurada pelo alargamento).
| NOMINAL EXTERNO DIÂMETRO | DIÂMETRO DO DUPLO FLARE, B1 | COMPRIMENTO MOEDADO C1, mín. | Espessura da parede D1 , Máx. | |
| Máx. | Mín. | |||
| 3,18 | 5.4 | 5,0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8. 7 | 1 | 0.88 |
| 7,94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1,24 |
| 11,11 | 14.5 | 14.1 | 1,6 | 1,24 |
| 12,7 | 16.3 | 15.9 | 1,6 | 1,24 |
| 14,29 | 18.1 | 17.7 | 1,6 | 1,24 |
| 15,88 | 19.6 | 19.2 | 1,6 | 1,24 |
| NOMINAL EXTERNO DIÂMETRO | DIÂMETRO DO DUPLO FLARE, B1 | COMPRIMENTO MOEDADO C1, mín. | Espessura da parede D1 , Máx. | |
| Máx. | Mín. | |||
| 3,18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7,94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1,24 |
| 12,7 | 16.7 | 16.0 | 1,0 ± 0,5 | 1,24 |
| 15,88 | 20.0 | 19.3 | 1,0 ± 0,5 | 1,24 |
10.2 Revestimento Externo – A superfície externa dos tubos deve apresentar um revestimento de liga chumbo-estanho aplicado por imersão quente ou zinco eletrodepositado, conforme especificado pelo comprador. O peso e demais requisitos do revestimento devem ser acordados entre o fabricante e o comprador.
10.3 Acabamento das Extremidades – Quando assim especificado pelo comprador, os tubos acabados devem ter extremidades lisas, livres de rebarbas.
11. MARCAÇÃO
11.1 As seguintes informações devem constar em uma etiqueta ou tag firmemente fixada aos feixes ou caixas nos quais os tubos são expedidos:
a) Nome do fabricante ou marca registrada,
b) Dimensão e
c) Classe dos tubos.
11.1.1 Os tubos também podem ser marcados com o Selo de Certificação ISI.
NOTA – A utilização da Marca de Certificação ISI é regida pelas disposições da Lei da Indian Standards Institution (Certification Marks) e pelas Normas e Regulamentos estabelecidos nos termos dessa lei. A marca ISI em produtos abrangidos por uma Norma Indiana assegura que eles foram produzidos em conformidade com os requisitos dessa norma, sob um sistema bem definido de inspeção, ensaio e controle de qualidade, concebido e supervisionado pela ISI e operado pelo produtor. Os produtos com a marca ISI também são verificados continuamente pela ISI quanto à conformidade com essa norma, como medida adicional de proteção. Informações detalhadas sobre as condições nas quais uma licença para o uso da Marca de Certificação ISI pode ser concedida a fabricantes ou processadores estão disponíveis na Indian Standards Institution.
12. INFORMAÇÕES A SEREM FORNECIDAS PELO COMPRADOR
12.1 O comprador deve declarar em sua consulta ou pedido:
a) as dimensões (diâmetro externo, espessura da parede e comprimento dos tubos);
b) a classe de tubo exigida;
c) limpeza da superfície interna, quando exigida&;
d) o revestimento externo, quando exigido; e
e) requisitos especiais, se houver.