0. LỜI NÓI ĐẦU
0.1 Tiêu chuẩn Ấn Độ này đã được Tổ chức Tiêu chuẩn Ấn Độ thông qua ngày 15 tháng 7 năm 1976, sau khi bản dự thảo do Ủy ban Kỹ thuật Chuyên ngành Ống, Ống thép và Phụ kiện Thép hoàn thiện và được Hội đồng Phân ngành Cấu trúc và Kim loại phê duyệt.
0.2 Từ lâu đã có nhu cầu cấp thiết về các loại ống thép hàn bằng đồng, đặc biệt được sử dụng trong ngành công nghiệp ô tô, làm lạnh và bếp, cho các đường dẫn nhiên liệu, đường phanh, đường dẫn dầu và các thiết bị sưởi ấm/làm mát. Hy vọng tiêu chuẩn này sẽ cung cấp hướng dẫn cần thiết cho ngành công nghiệp và người sử dụng.
0.3 Trong quá trình soạn thảo tiêu chuẩn này, đã tham khảo tiêu chuẩn ASTM A254-1970 ‘Tiêu chuẩn kỹ thuật cho ống thép hàn bằng đồng’ do Hiệp hội Thử nghiệm và Vật liệu Hoa Kỳ (ASTM) ban hành.
0.4 Để xác định việc đáp ứng một yêu cầu cụ thể nào đó của tiêu chuẩn này, giá trị cuối cùng thu được từ thử nghiệm hoặc phân tích (quan sát hoặc tính toán) phải được làm tròn theo IS : 2-1960*. Số chữ số có nghĩa được giữ lại trong giá trị đã làm tròn phải bằng số chữ số có nghĩa của giá trị quy định trong tiêu chuẩn này.
1. PHẠM VI ÁP DỤNG
1.1 Tiêu chuẩn này áp dụng cho hai loại ống thép hàn đồng (copper brazed steel tubes), thích hợp cho các ứng dụng kỹ thuật chung, đặc biệt trong ngành ô tô, làm lạnh và thiết bị gia dụng như ống dẫn nhiên liệu, ống phanh, ống dẫn dầu, thiết bị sưởi và làm mát, v.v.
2. CUNG CẤP VẬT LIỆU 2.1 Các yêu cầu chung liên quan đến việc cung cấp ống thép hàn đồng phải tuân thủ tiêu chuẩn IS : 1387-1967.
3. QUY TRÌNH SẢN XUẤT
3.1 Thép phải là thép khử nhôm, thép rimming hoặc thép capped và phải được sản xuất bằng lò luyện mở, lò điện, lò oxy cơ bản hoặc kết hợp các quy trình này.
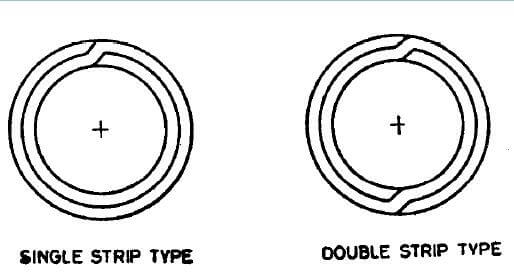
3.2 Ống phải được chế tạo bằng cách cán dải thép mạ đồng điện phân thành hình ống, sau đó hàn đồng thiếc trong môi trường khử.
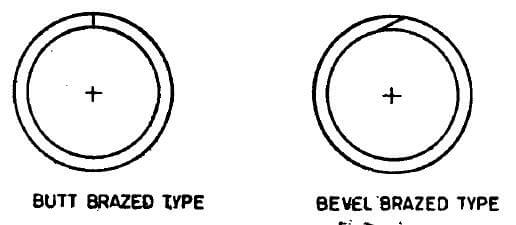
3.3 Ống hàn đồng thiếc Loại 1 phải được cấu tạo như thể hiện ở Hình 1.
3.4 Ống hàn đồng thiếc Loại 2 phải được cấu tạo như thể hiện ở Hình 2.
4. YÊU CẦU VỀ THÀNH PHẦN HÓA HỌC
4.1 Thép khi phân tích theo các phần liên quan của IS: 228 phải đáp ứng các yêu cầu sau:
| Nguyên tố | Phần trăm, tối đa |
|---|---|
| Carbon | 0,10 |
| Mangan | 0’50 |
| Phốt pho | 0,035 |
| Lưu huỳnh | 0.035 |
4.2 Mỗi lò luyện phải được nhà sản xuất thép phân tích để xác định tỷ lệ phần trăm các nguyên tố quy định tại Điều 4.1. Thành phần hóa học được xác định như vậy phải được báo cáo cho người mua thép hoặc đại diện của người mua , và phải đáp ứng các yêu cầu đã nêu.
5. YÊU CẦU CƠ TÍNH
5.1 Thử nghiệm kéo — Mẫu thử được lấy từ hai đầu ống (trước khi gia công nguội) và thử nghiệm theo tiêu chuẩn IS : 1894-19727, đồng thời phải đáp ứng các yêu cầu sau:
| Độ bền kéo | 290 N/mm²2, tối thiểu |
| Độ bền chảy | N/mm2, tối thiểu |
| Độ giãn dài trên chiều dài đo là 65 mm | N/mm2, tối thiểu |
5.2 Thử nghiệm ép dẹt — Thử nghiệm được thực hiện theo IS : 2328-1963:. Một vòng tròn có chiều dài không nhỏ hơn 65 mm, cắt từ một đầu của mỗi ống được chọn, khi ở trạng thái nguội, phải được ép dẹt giữa hai bề mặt phẳng song song mà không xuất hiện vết nứt hay khuyết tật nào cho đến khi hai bề mặt trong tiếp xúc nhau. Đối với ống loại 2, mối hàn phải được định vị sao cho chịu biến dạng lớn nhất trong quá trình ép dẹt.
5.3 Thử nghiệm mở rộng – Thử nghiệm này phải được thực hiện theo tiêu chuẩn IS : 2335-19635. Một đoạn ống dài khoảng 50 mm phải chịu được việc mở rộng trên một trục côn hoặc đầu dò hình nón có góc ở đỉnh là 30° cho đến khi đường kính ngoài tại đầu được mở rộng tăng lên 20% mà không bị nứt hoặc xuất hiện khuyết tật nào khác. Trước khi tiến hành thử nghiệm mở rộng, ống phải được cắt vuông góc, làm vênh mép và loại bỏ ba via. Trong suốt quá trình thử nghiệm mở rộng, ống và đầu dò hình nón phải luôn đồng tâm.
5.4 Thử nghiệm uốn — Thử nghiệm này phải được thực hiện theo tiêu chuẩn IS : 2329-1963*. Đoạn ống được chọn để thử nghiệm phải chịu được việc uốn quanh một khuôn trụ tròn một góc 360°, với đường hàn nằm ở vị trí vuông góc 90° so với mặt phẳng uốn. Đường kính khuôn phải bằng sáu lần đường kính ngoài của ống. Mẫu thử phải chịu được thử nghiệm này mà không bị gãy, nứt, biến dạng nhăn hoặc xuất hiện khuyết tật nào khác.
5.5 Thử nghiệm cắt uốn — Nếu một đoạn ống được cắt ra và uốn thủ công thành hình ghim kẹp tóc (đường hàn nằm ở mặt trong), sau đó bị cắt đứt do uốn ngược tại bán kính uốn theo hướng vuông góc với trục của chỗ uốn, thì thành ống không được tách rời và đường hàn cũng không được nứt.
5.6 Kiểm tra không phá hủy — 100% ống phải được kiểm tra bằng phương pháp kiểm tra không phá hủy trong quá trình sản xuất nhằm phát hiện các khuyết tật hàn và bề mặt (xem IS : 4853-19687 và IS : 7343-1974).
6. THỬ NGHIỆM THỦY LỰC
6.1 Mỗi ống phải chịu được thử nghiệm thủy lực trong thời gian 5 giây mà không có dấu hiệu hư hỏng nào, ở áp suất được tính theo phương trình sau:
P = 2St/D
ở đâu
P = áp suất thủy lực tính bằng N/mm²2;
S = ứng suất cho phép của vật liệu, tức là;
11O N/mm? cho Loại I
45 N/mm² cho Loại II;
t = độ dày thành ống tính bằng mm; và
D = đường kính ngoài của ống tính bằng mm.
7. ĐỘ SẠCH BỀ MẶT BÊN TRONG
7.1 Khi người mua yêu cầu, ống dùng cho một số ứng dụng nhất định, ví dụ như bộ ngưng tụ lạnh, phải đáp ứng các yêu cầu sau về độ sạch bên trong.
7.1.1 Khi rửa một đoạn ống bằng cloroform chưng cất lại hoặc tricloroetylen chưng cất lại từ phía trong, lượng cặn còn lại sau khi dung môi bay hơi không được vượt quá 0.194 g/m² diện tích bề mặt bên trong. Để thực hiện phép thử, đổ 100 ml dung môi qua ống và thu lại. Tổng chiều dài ống được kiểm tra phải không nhỏ hơn 12,2 m, mặc dù tổng chiều dài này có thể đạt được bằng cách rửa nhiều đoạn ống riêng biệt và đổ cùng một dung môi lần lượt qua từng đoạn. Làm bay hơi dung môi trên bồn nước nóng hoặc bồn hơi nước và sấy khô ở 110°C cho đến khi hoàn toàn loại bỏ hết hơi dung môi.
7.2 Để duy trì mức độ sạch này trong vận chuyển, xử lý và bảo quản, người mua có thể yêu cầu nhà sản xuất bịt kín hai đầu ống bằng nắp đậy hoặc thiết bị bịt kín.
8. DUNG SAI KÍCH THƯỚC
8.1 Ống phải đáp ứng các sai lệch cho phép về kích thước như quy định dưới đây:
| Đường kính ngoài | |
| Dưới 4,8 mm | ±0,05 mm |
| 4,8 mm đến 95 mm (kể cả) | ±0,08 mm |
| Trên 9,5 mm đến 15,9 mm (bao gồm) | ±0,10 mm |
| Độ dày thành ống | |
| 0,50 mm đến 0,76 mm (bao gồm cả 0,76 mm) | ±0,08 mm |
| Trên ~0,76 mm đến 1,25 mm (bao gồm) | ±0,09 mm |
| Chiều dài | |
| Lên đến và bao gồm 0,5 m | ±0,75 mm |
| Trên 0,5 m đến 1,0 m (kể cả) | ±1,5 mm |
| Trên 1,0 m đến 2,0 m (bao gồm) | ±3,0 mm |
| Trên 2,0 m đến 3,0 m (bao gồm) | ±6,0 mm |
| Trên 3,0 m | +25,0 mm -0,0 mm |
9. CHẤT LƯỢNG GIA CÔNG
9.1 Các ống thành phẩm phải sạch, nhẵn và tròn cả bên trong lẫn bên ngoài, không có gỉ, vảy oxit và các khuyết tật ảnh hưởng đến khả năng gia công và sử dụng. Các ống thành phẩm phải tương đối thẳng.
10. YÊU CẦU BỔ SUNG
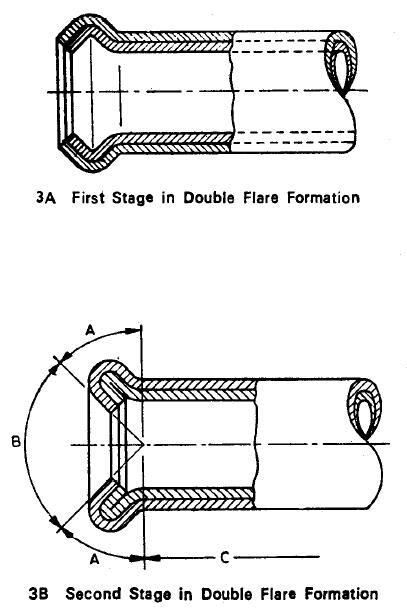
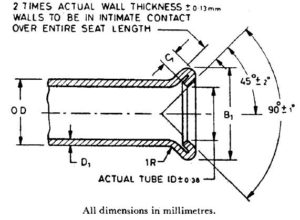
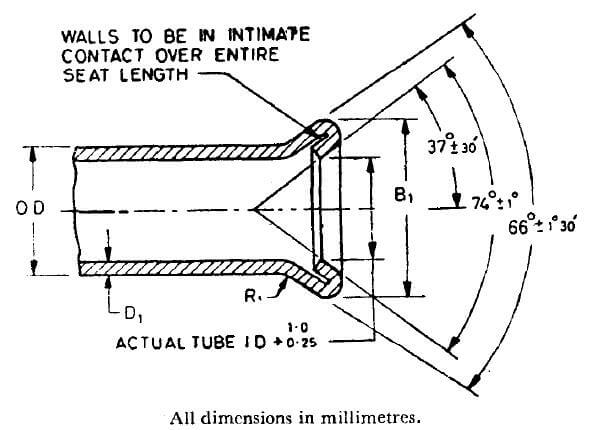
10.1 Thử nghiệm loe đầu – Các ống loại 1 phải chịu được việc loe kép tới các kích thước nêu trong Bảng 1 và Bảng 2. Việc loe kép phải được thực hiện trên các đầu ống đã được cắt vuông và vát mép, bằng dụng cụ cầm tay hoặc máy ép có nguồn lực, theo hai giai đoạn. Ở giai đoạn đầu, một dụng cụ tạo phần phình (xem Hình 3A), còn ở giai đoạn thứ hai, một dụng cụ khác tạo hình dạng cuối cùng (xem Hình 3B).
Ống không được nứt xuyên thành ống tại đường kính lớn nhất của phần loe. Việc tách rời lớp chồng lấp ngoài chỉ được phép tại phần đầu loe của ống, trong khu vực A (xem Hình 3). Độ dài tách rời này không được vượt quá 3,0 mm và chỉ giới hạn ở phần độ dày ngoài. Không được phép tách rời mối hàn tại các khu vực sau:
a) Khu vực B (chỗ loe, được định nghĩa là bề mặt nằm trong góc bao 90°): bề mặt hình nón phải nhẵn mịn và không có vết nứt hoặc các khuyết tật khác có thể gây rò rỉ sau khi lắp ráp.
b) Khu vực C (bề mặt nằm ngoài chiều dài phần thành ống kép bị nứt do quá trình loe).
| Danh nghĩa BÊN NGOÀI ĐƯỜNG KÍNH | ĐƯỜNG KÍNH LOE KÉP, B1 | ĐỘ DÀI ĐÃ ÉP MŨI C1, tối thiểu | Độ dày thành ống D1 , Tối đa | |
| Tối đa | Tối thiểu | |||
| 3,18 | 5.4 | 5.0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8. 7 | 1 | 0.88 |
| 7.94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1,24 |
| 11.11 | 14.5 | 14.1 | 1,6 | 1,24 |
| 12.7 | 16.3 | 15.9 | 1,6 | 1,24 |
| 14.29 | 18.1 | 17.7 | 1,6 | 1,24 |
| 15.88 | 19.6 | 19.2 | 1,6 | 1,24 |
| Danh nghĩa BÊN NGOÀI ĐƯỜNG KÍNH | ĐƯỜNG KÍNH LOE KÉP, B1 | ĐỘ DÀI ĐÃ ÉP MŨI C1, tối thiểu | Độ dày thành ống D1 , Tối đa | |
| Tối đa | Tối thiểu | |||
| 3,18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7.94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1,24 |
| 12.7 | 16.7 | 16.0 | 1,0 ± 0,5 | 1,24 |
| 15.88 | 20.0 | 19.3 | 1,0 ± 0,5 | 1,24 |
10.2 Lớp phủ bên ngoài – Bề mặt ngoài của các ống phải được phủ một lớp hợp kim chì-thiếc nhúng nóng hoặc kẽm mạ điện theo yêu cầu của người mua. Trọng lượng và các yêu cầu khác đối với lớp phủ sẽ do nhà sản xuất và người mua thỏa thuận.
10.3 Hoàn thiện đầu ống – Khi người mua có quy định, các ống hoàn thiện phải có đầu nhẵn, không có ba-vơ.
11. ĐÁNH DẤU
11.1 Các thông tin sau đây phải được ghi rõ trên thẻ hoặc nhãn được gắn chắc chắn vào các bó hoặc hộp chứa ống khi xuất xưởng:
a) Tên nhà sản xuất hoặc nhãn hiệu hàng hóa,
b) Kích thước, và
c) Loại ống.
11.1.1 Các ống cũng có thể được đánh dấu bằng Dấu chứng nhận ISI.
GHI CHÚ – Việc sử dụng Dấu chứng nhận ISI chịu sự điều chỉnh bởi các quy định của Đạo luật Tổ chức Tiêu chuẩn Ấn Độ (Dấu chứng nhận) và các Quy tắc, Quy định ban hành theo đạo luật này. Dấu ISI trên các sản phẩm được bao phủ bởi Tiêu chuẩn Ấn Độ thể hiện cam kết rằng sản phẩm đó đã được sản xuất nhằm đáp ứng các yêu cầu của tiêu chuẩn tương ứng theo một hệ thống kiểm tra, thử nghiệm và kiểm soát chất lượng rõ ràng, do Tổ chức Tiêu chuẩn Ấn Độ (ISI) thiết kế và giám sát, đồng thời do nhà sản xuất vận hành. Các sản phẩm mang dấu ISI cũng được ISI kiểm tra liên tục để đảm bảo tuân thủ tiêu chuẩn như một biện pháp bảo vệ bổ sung. Thông tin chi tiết về các điều kiện cấp giấy phép sử dụng Dấu chứng nhận ISI cho các nhà sản xuất hoặc nhà chế biến có thể được lấy từ Tổ chức Tiêu chuẩn Ấn Độ.
12. THÔNG TIN DO BÊN MUA CUNG CẤP
12.1 Bên mua phải nêu rõ trong yêu cầu hoặc đơn đặt hàng của mình:
a) Kích thước (đường kính ngoài, chiều dày thành ống và chiều dài ống);
b) Loại ống yêu cầu;
c) Độ sạch của bề mặt bên trong khi yêu cầu&;
d) lớp phủ ngoài (nếu yêu cầu); và
e) các yêu cầu đặc biệt (nếu có).