0. المقدمة
0.1 اعتمدت هذه المواصفة القياسية الهندية من قِبل مؤسسة المواصفات القياسية الهندية في 15 يوليو 1976، بعد أن وافقت مجلس شعبة الهياكل والمعادن على المسودة التي أعدتها اللجنة الفنية للأنابيب والأنابيب الفولاذية والتجهيزات.
0.2 كانت هناك حاجة ملحة منذ فترة طويلة لأنابيب الفولاذ الملحومة بالنحاس، التي تُستخدَم خصوصًا في قطاعات السيارات والتبريد والأفران، لخطوط الوقود ، وخطوط الفرامل، وخطوط الزيت، وكذلك في وحدات التسخين والتبريد. ونأمل أن يوفِّر هذا المعيار التوجيه اللازم للصناعة والمستخدمين.
0.3 عند إعداد هذا المعيار، استُفيد من معيار ASTM A254-1970 «مواصفات أنابيب الفولاذ الملحومة بالنحاس» الصادر عن الجمعية الأمريكية لاختبار المواد (ASTM).
0.4 ولغرض تحديد ما إذا كان شرطٌ معينٌ من شروط هذا المعيار محقَّقًا أم لا، فيجب تقريب القيمة النهائية، سواء كانت ملاحظة أو محسوبة، والتي تعبر عن نتيجة الاختبار أو التحليل، وفقًا للمعيار IS : 2-1960*. وعدد المراتب المهمة المحتفظ بها في القيمة المقربة يجب أن يكون مساويًا لعدد المراتب المهمة في القيمة المحددة في هذا المعيار.
1. النطاق
1.1 تغطي هذه المواصفة القياسية فئتين من الأنابيب الفولاذية الموصولة بالنحاس باللحام، والمناسبة للاستخدامات الهندسية العامة، وبخاصة في صناعات السيارات والتبريد والأفران لخطوط الوقود وخطوط الفرامل وخطوط الزيت ووحدات التسخين والتبريد وما إلى ذلك.
2. توريد المواد 2.1 يجب أن تتوافق المتطلبات العامة المتعلقة بتوريد الأنابيب الفولاذية الملحومة بالنحاس مع المواصفة القياسية الهندية IS : 1387-1967.
3. التصنيع
٣.١ يجب أن تكون الفولاذ مُزيل الألمنيوم أو فولاذاً ذا حافة أو مغطى، ويجب تصنيعه باستخدام أفران الحمأة المفتوحة أو الأفران الكهربائية أو أفران الأكسجين الأساسية أو باستخدام مزيج من هذه العمليات.
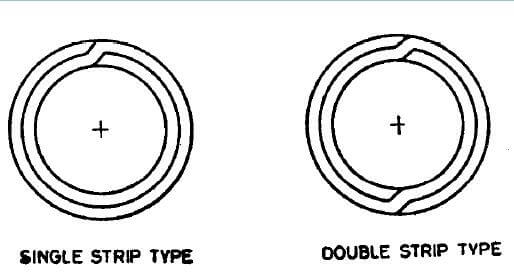
٣.٢ يجب تصنيع الأنبوب عن طريق درفلة شريط فولاذي مطلي بالنحاس كهربائيًّا على هيئة أنابيب، ثم لحامه في جو مختزل.
٣.٣ يجب أن تُصنع أنابيب الفئة ١ الملحومة بالنحاس وفق الشكل ١.
٣.٤ يجب أن تُصنع أنابيب الفئة ٢ الملحومة بالنحاس وفق الشكل ٢.
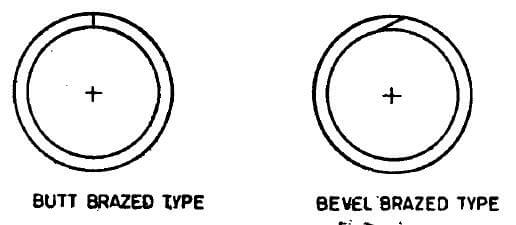
4. المتطلبات الكيميائية
٤.١ يجب أن يتوافق الفولاذ، عند تحليله وفق الأجزاء ذات الصلة من المواصفة القياسية الهندية IS: 228، مع المتطلبات التالية:
| العنصر | النسبة المئوية، كحد أقصى |
|---|---|
| كربون | 0.10 |
| المanganese | 0’50 |
| الفوسفور | 0.035 |
| الكبريت | 0.035 |
٤.٢ يُحلِّل مصنّع الفولاذ كل دفعة لتحديد نسب العناصر المحددة في البند ٤.١. وتُبلَّغ النتيجة الناتجة لمشتري الفولاذ أو لممثله ، ويجب أن تتوافق مع المتطلبات المحددة.
5. المتطلبات الميكانيكية
5.1 اختبار الشد – تؤخذ عينات الاختبار من طرفي الأنابيب (قبل التشغيل البارد) وتُختبر وفقًا للمواصفة IS : 1894-19727، ويجب أن تتوافق مع المتطلبات التالية:
| المقاومة الشدّية | 290 نيوتن/مم2، الحد الأدنى |
| المقاومة الانشائية | نيوتن/مم2، الحد الأدنى |
| الاستطالة على طول قياسي قدره ٦٥ مم | نيوتن/مم2، الحد الأدنى |
٥.٢ اختبار التسطيح — يُجرى الاختبار وفقًا للمعيار IS : 2328-1963:. ويُقطَع حلقةٌ طولها لا يقل عن ٦٥ مم من أحد طرفي كل أنبوب مختار، وتُسطَّح هذه الحلقة عند درجة حرارة الغرفة بين سطحين مستويين متوازيين دون ظهور أي شق أو عيب، حتى تلامس الجدران الداخلية بعضها البعض. وفي حالة الأنابيب من الفئة ٢، يجب أن يقع الخط اللحام بحيث يتعرَّض لأقصى تشوه ممكن أثناء عملية التسطيح.
٥.٣ اختبار التوسيع — يُجرى وفقًا للمواصفة القياسية الهندية IS : 2335-19635. ويجب أن تتحمل عيّنة من الأنبوب بطول تقريبي ٥٠ مم عملية التوسيع باستخدام مشكال مدبّب أو مخروط زاويته الداخلية ٣٠° حتى يزداد القطر الخارجي للطرف الموسع بنسبة ٢٠٪ دون أن تتشقّق أو تظهر بها أي عيوب أخرى. وقبل إجراء اختبار التوسيع، يجب قص الأنابيب وتجهيز حوافها لتكون مربعة الشكل ومُقوَّسة ثم إزالة الحواف الحادة منها. ويجب أن يظل الأنبوب والمخروط متحاذيين مركزياً أثناء إجراء اختبارات التوسيع.
٥.٤ اختبار الانحناء — يجب إجراء الاختبار وفقًا للمعيار IS : 2329-1963*. ويجب أن تتحمل الأنبوبة المختارة للاختبار الانحناء حول قالب أسطواني بمقدار ٣٦٠°، مع وضع خط الوصل عند زاوية ٩٠° بالنسبة لمستوى الانحناء. ويجب أن يساوي قطر القالب ستة أضعاف القطر الخارجي. ويجب أن تتحمل قطعة الاختبار هذا الاختبار دون أن تنثني أو تتشقق أو تظهر بها عيوب أخرى.
٥.٥ اختبار الانحناء والقص – إذا تم قص قطعة من الأنبوب وثنيها يدويًّا على هيئة دبوس شعر (مع وجود الوصل على الجانب الداخلي)، ثم خضعت للقص بالانثناء العكسي عند نصف قطر الانحناء وباتجاه عمودي على محور الانحناء، فلا ينبغي أن تنفصل جدران الأنبوب، ولا ينبغي أن تتشقَّق الوصلة.
٥.٦ الاختبارات غير التدميرية – يجب فحص الأنابيب بنسبة ١٠٠٪ لاكتشاف عيوب اللحام بالنحاس والعيوب السطحية باستخدام الاختبارات غير التدميرية أثناء الإنتاج (انظر المواصفة القياسية الهندية IS : 4853-19687 وIS : 7343-1974).
6. الاختبار الهيدروليكي
6.1 يجب أن يكون كل أنبوب قادرًا على تحمل الاختبار الهيدروليكي لمدة 5 ثوانٍ دون أي دليل على الفشل، عند ضغط يُحسب وفق المعادلة التالية:
P=2St/D
حيث
P = الضغط الهيدروليكي بوحدة نيوتن/مم²2;
S = إجهاد التحمل للمادة، أي؛
110 نيوتن/مم² للدرجة الأولى
٤٥ نيوتن/مم² للدرجة الثانية؛
t = سماكة جدار الأنبوب بالمليمتر؛ و
D = القطر الخارجي للأنبوب بوحدة الملليمتر.
٧. نظافة السطح الداخلي
٧.١ عند تحديدها من قِبل المشتري، يجب أن تتوافق الأنابيب المخصصة لاستخدامات معينة — مثل مكثفات التبريد — مع المتطلبات التالية المتعلقة بنظافة السطح الداخلي.
٧.١.١ عند غسل طول من الأنبوب داخليًّا باستخدام الكلوروفورم المقطر مرتين أو ثلاثي كلورو الإيثيلين المقطر مرتين، فإن البقايا المتبقية بعد تبخر المذيب لا يجب أن تتجاوز ٠٫١٩٤ غ/م² من المساحة السطحية الداخلية. ولإجراء الاختبار، يُسكب ١٠٠ مل من المذيب عبر الأنبوب ويُجمع. ويجب ألا يقل إجمالي طول الأنبوب المفحوص عن ١٢٫٢ م، رغم أنه يجوز الحصول على هذا الطول الكلي بغسل عدة أطوال منفصلة وسكب نفس المذيب عبر كل منها بالتتابع. ثم يُتبخّر المذيب على حمام بخار أو حمام ماء ساخن، ويُجفّف العينة عند ١١٠°م حتى تزول الأبخرة تمامًا.
٧.٢ وللحفاظ على هذا المستوى من النظافة أثناء الشحن والمناولة والتخزين، يجوز للمشتري طلب إغلاق طرفي الأنبوب بواسطة أغطية أو سدادات من قِبل الشركة المصنعة.
٨. تسامحات الأبعاد
٨.١ يجب أن تتوافق الأنابيب مع التفاوتات المسموحة في الأبعاد كما هو محدَّد أدناه:
| القطر الخارجي | |
| أقل من ٤٫٨ مم | ±0.05 مم |
| ٤.٨ مم حتى ٩٥ مم شاملًا | ±0.08 مم |
| أكثر من ٩٫٥ مم حتى ١٥٫٩ مم شاملًا | ±0.10 مم |
| سماكة الجدار | |
| 0.50 مم حتى 0.76 مم شاملًا | ±0.08 مم |
| أكثر من ~٠٫٧٦ مم حتى ١٫٢٥ مم شاملًا | ±0.09 مم |
| الطول | |
| حتى 0.5 متر شاملًا | ±0.75 مم |
| أكثر من ٠٫٥ متر حتى ١٫٠ متر شاملًا | ±1.5 مم |
| أكثر من ١٫٠ متر حتى ٢٫٠ متر شاملًا | ±3.0 مم |
| أكثر من ٢٫٠ متر حتى ٣٫٠ متر شاملًا | ±6.0 مم |
| أكثر من ٣٫٠ أمتار | +25.0 مم -0.0 مم |
٩. الجودة الإنتاجية
٩.١ يجب أن تكون الأنابيب المُصنَّعة نظيفة وسلسة ودائرية من الداخل والخارج، وخالية من الصدأ والقشور والعُيوب التي تؤثر سلبًا على عمليات المعالجة أو الكفاءة التشغيلية. ويجب أن تكون الأنابيب المُصنَّعة مستقيمة بشكل معقول.
١٠. المتطلبات الإضافية
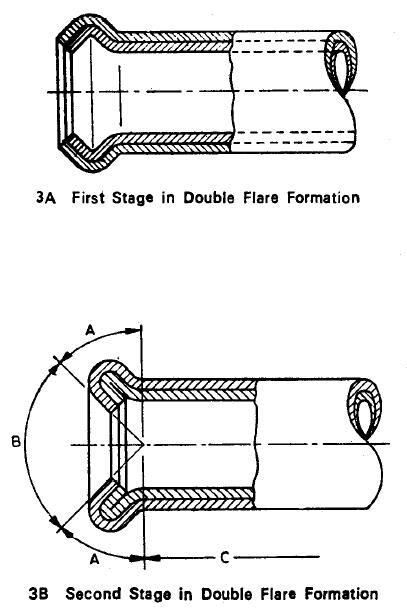
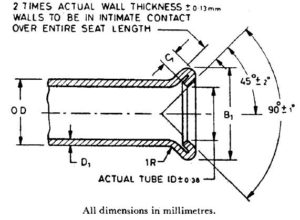
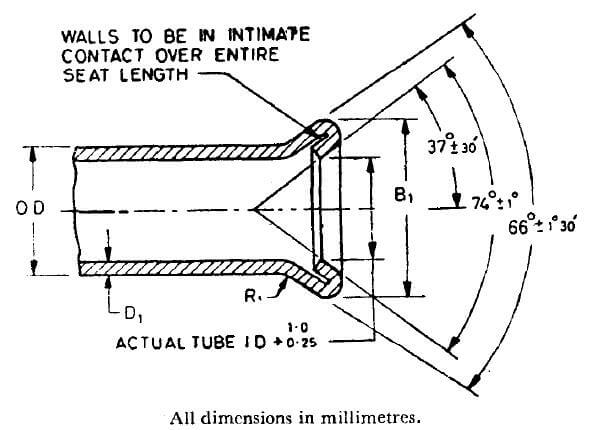
١٠.١ اختبار التوسيع – يجب أن تتحمل الأنابيب من الفئة ١ التوسيع المزدوج حتى الأبعاد الموضحة في الجدولين ١ و٢. ويتم التوسيع المزدوج على أطراف أنابيب مربعة وخالية من الحواف الحادة، باستخدام أداة يدوية أو ضاغط كهربائي، على مرحلتين: في المرحلة الأولى تقوم أداة بتشكيل الانتفاخ (انظر الشكل ٣أ)، وفي المرحلة الثانية تقوم أداة أخرى بإعطاء الشكل النهائي (انظر الشكل ٣ب).
لا يجوز أن تنفصل جدران الأنبوب عند القطر الرئيسي للجزء المُوسع (Flare). ويُسمح فقط بانفصال التداخل الخارجي في الطرف الموسع من الأنبوب ضمن المنطقة A (انظر الشكل 3). ولا يجوز أن يتجاوز طول هذا الانفصال 3,0 مم، وأن يكون محصورًا في السماكة الخارجية فقط. ولا يُسمح بأي انفصال في خط اللحام في المناطق التالية:
أ) المنطقة باء (مقعد التوسيع، المُعرَّفة بأنها السطح الواقع داخل الزاوية المحصورة البالغة ٩٠°): يجب أن يكون السطح المخروطي أملسًا وخاليًا من الشقوق أو أية عيوب أخرى قد تتسبب في تسرب بعد التجميع.
ب) المنطقة جيم (السطح الواقع خارج طول الطبقة المزدوجة التي تشقّت بسبب عملية التوسيع).
| اسمي الخارج القطر | التوسيع المزدوج القطر، باء1 | الطول المُثبَّت (COINED LENGTH) C1، الحد الأدنى | سماكة الجدار D1 ، كحد أقصى | |
| كحد أقصى | الحد الأدنى | |||
| 3.18 | 5.4 | 5.0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8. 7 | 1 | 0.88 |
| 7.94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1.24 |
| 11.11 | 14.5 | 14.1 | 1.6 | 1.24 |
| 12.7 | 16.3 | 15.9 | 1.6 | 1.24 |
| 14.29 | 18.1 | 17.7 | 1.6 | 1.24 |
| 15.88 | 19.6 | 19.2 | 1.6 | 1.24 |
| اسمي الخارج القطر | التوسيع المزدوج القطر، باء1 | الطول المُثبَّت (COINED LENGTH) C1، الحد الأدنى | سماكة الجدار D1 ، كحد أقصى | |
| كحد أقصى | الحد الأدنى | |||
| 3.18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7.94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1.24 |
| 12.7 | 16.7 | 16.0 | 1.0±0.5 | 1.24 |
| 15.88 | 20.0 | 19.3 | 1.0±0.5 | 1.24 |
١٠.٢ الطلاء الخارجي – يجب أن يكون السطح الخارجي للأنابيب مغلفًا بسبيكة رصاص-قصدير مغمّسة ساخنة أو بمعدن الزنك المُرسب كهربائيًا حسب المواصفات التي يحددها المشتري. ويجب الاتفاق بين الشركة المصنِّعة والمشتري على وزن الطلاء والمتطلبات الأخرى المتعلقة به.
١٠.٣ تشطيب الطرف – عند تحديد ذلك من قِبل المشتري، يجب أن تكون أطراف الأنابيب النهائية ناعمة وخالية من الحواف الحادة.
١١. الوسم
11.1 يجب وضع المعلومات التالية على علامة أو ملصق مثبت بشكل آمن على الحزم أو الصناديق التي تُرسل بها الأنابيب:
أ) اسم الشركة المصنِّعة أو العلامة التجارية،
ب) الأبعاد، و
ج) فئة الأنابيب.
11.1.1 يجوز أيضًا وضع علامة شهادة ISI على الأنابيب.
ملاحظة — إن استخدام علامة شهادة ISI تخضع لأحكام قانون مؤسسة المعايير الهندية (علامات الشهادات) واللوائح والأنظمة الصادرة بموجبه. وتشير علامة ISI على المنتجات المشمولة بمعيار هندي إلى ضمان إنتاجها وفقًا لمتطلبات ذلك المعيار في إطار نظام محدد جيدًا للتفتيش والاختبار ومراقبة الجودة الذي وضعته وأشرفت عليه مؤسسة ISI وتطبقه الشركة المنتجة. كما تخضع المنتجات المُعلَّمة بعلامة ISI للفحص المستمر من قِبل المؤسسة للتحقق من مطابقتها لذلك المعيار كإجراء احترازي إضافي. ويمكن الحصول على تفاصيل الشروط التي قد تُمنح بموجبها رخصة استخدام علامة شهادة ISI للمصنّعين أو المعالجين من مؤسسة المعايير الهندية.
12. المعلومات التي يجب أن يزوِّد بها المشتري
12.1 يجب أن يذكر المشتري في استفساره أو طلبه:
أ) الأبعاد (القطر الخارجي، سماكة الجدار وطول الأنابيب)؛
ب) درجة الأنبوب المطلوبة؛
ج) نظافة السطح الداخلي حيثما كان مطلوب&اً؛
د) الطلاء الخارجي عند الحاجة؛ و
هـ) أي متطلبات خاصة، إن وُجدت.