0. PRÓLOGO
0.1 Esta Norma India fue adoptada por la Institución de Normas Indias el 15 de julio de 1976, tras la aprobación del borrador finalizado por el Comité Seccional de Tubos, Tuberías y Accesorios de Acero por parte del Consejo de la División de Estructuras y Metales.
0.2 Ha existido durante mucho tiempo una necesidad acuciante de tubos de acero soldados por bronceado con cobre, utilizados especialmente en los sectores automotriz, de refrigeración y de estufas, para líneas de combustible , líneas de frenos, líneas de aceite y unidades de calefacción y refrigeración. Se espera que esta norma proporcione la orientación necesaria a la industria y a los usuarios.
0.3 En la elaboración de esta norma se ha contado con la ayuda de la norma ASTM A254-1970 «Especificación para tubos de acero soldados por bronceado con cobre», emitida por la Sociedad Americana para Ensayos y Materiales.
0.4 A efectos de determinar si se cumple un requisito específico de esta norma, el valor final observado o calculado, que exprese el resultado de un ensayo o análisis, deberá redondearse conforme a IS : 2-1960*. El número de cifras significativas conservadas en el valor redondeado deberá coincidir con el del valor especificado en esta norma.
1. ALCANCE
1.1 Esta norma cubre dos clases de tubos de acero soldados con cobre, adecuados para usos generales de ingeniería, especialmente en las industrias automotriz, de refrigeración y de estufas, para líneas de combustible, líneas de frenos, líneas de aceite, unidades de calefacción y refrigeración, etc.
2. SUMINISTRO DEL MATERIAL 2.1 Los requisitos generales relativos al suministro de tubos de acero soldados con cobre deben cumplir la norma IS : 1387-1967.
3. FABRICACIÓN
3.1 El acero deberá ser desoxidado con aluminio, semicalmado o tapado, y deberá fabricarse mediante horno abierto, horno eléctrico, oxígeno básico o una combinación de estos procesos.
3.2 Los tubos deberán fabricarse enrollando banda de acero chapada electrolíticamente con cobre en forma de tubos y, posteriormente, sometiéndolos a brasado en atmósfera reductora.
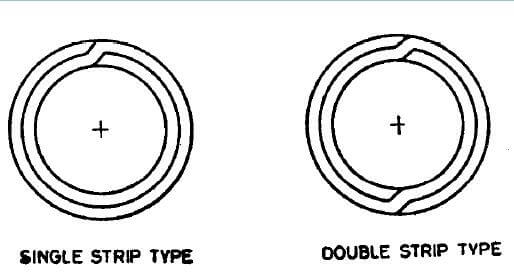
3.3 Los tubos soldados de Clase 1 deben construirse según se muestra en la Fig. 1.
3.4 Los tubos brazados de Clase 2 deben construirse según se muestra en la Fig. 2.
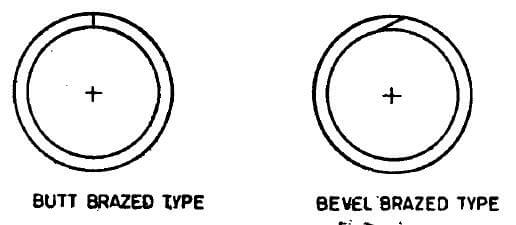
4. REQUISITOS QUÍMICOS
4.1 El acero, analizado conforme a las partes pertinentes de IS: 228, debe cumplir los siguientes requisitos:
| Elemento | Porcentaje, máximo |
|---|---|
| Carbono | 0,10 |
| Manganeso | 0’50 |
| Fósforo | 0,035 |
| Azufre | 0.035 |
4.2 Cada colada será analizada por el fabricante de acero para determinar los porcentajes de los elementos especificados en la sección 4.1. La composición química así determinada deberá comunicarse al comprador de acero o a su representante y cumplir con los requisitos especificados.
5. REQUISITOS MECÁNICOS
5.1 Ensayo de tracción: las probetas se tomarán de los extremos de los tubos (antes del trabajo en frío) y se ensayarán de acuerdo con IS : 1894-19727, debiendo cumplir los siguientes requisitos:
| Resistencia a la tracción | 290 N/mm²2, mín. |
| Resistencia al fluencia | N/mm2, mín. |
| Alargamiento en una longitud de calibración de 65 mm | N/mm2, mín. |
5.2 Ensayo de aplastamiento: El ensayo se realizará conforme a IS : 2328-1963:. Se cortará un anillo de al menos 65 mm de longitud desde uno de los extremos de cada tubo seleccionado; dicho anillo, sometido a temperatura ambiente, deberá aplastarse entre dos superficies planas y paralelas sin presentar grietas ni defectos hasta que sus paredes interiores entren en contacto. En el caso de tubos de Clase 2, la soldadura deberá ubicarse de modo que reciba la máxima deformación durante el aplastamiento.
5.3 Ensayo de expansión: se llevará a cabo de conformidad con la norma IS : 2335-19635. Un tramo de tubo de aproximadamente 50 mm de longitud deberá resistir la expansión sobre un mandril cónico o cono de ángulo total de 30° hasta que el diámetro exterior en el extremo expandido aumente un 20 % sin agrietarse ni presentar otros defectos. Antes del ensayo de expansión, los tubos deberán ser cortados perpendicularmente, con bordes cuadrados y desbarbados. Durante el ensayo de expansión, el tubo y el cono deberán mantenerse concéntricos.
5.4 Ensayo de doblado: el ensayo se realizará de conformidad con la norma IS : 2329-1963*. El tubo seleccionado para el ensayo deberá resistir el doblado alrededor de un mandril cilíndrico durante 360°, con la línea de soldadura formando un ángulo de 90° respecto al plano de doblado. El diámetro del mandril será seis veces el diámetro exterior. La probeta deberá resistir este ensayo sin arrugarse, agrietarse ni presentar otros defectos.
5.5 Ensayo de cizallamiento por doblado: si un tramo cortado de tubo, doblado manualmente en forma de horquilla (con la soldadura en el lado interior), se cizalla mediante doblado inverso en un radio de curvatura perpendicular al eje del doblado, ni las paredes del tubo deberán separarse ni la soldadura deberá agrietarse.
5.6 Ensayos no destructivos: los tubos serán sometidos a inspección al 100 % para detectar defectos en la soldadura blanda y en la superficie mediante ensayos no destructivos durante la producción (véase IS : 4853-19687 e IS : 7343-1974).
6. ENSAYO HIDRÁULICO
6.1 Cada tubo deberá ser capaz de soportar un ensayo hidráulico durante un período de 5 segundos sin evidencia de fallo, a una presión calculada mediante la siguiente ecuación:
P = 2St/D
donde
P = presión hidráulica en N/mm²2;
S = tensión admisible del material, es decir;
11O N/mm² para Clase I
45 N/mm² para la Clase II;
t = espesor de la pared del tubo en mm; y
D = diámetro exterior del tubo en mm.
7. LIMPIEZA DE LA SUPERFICIE INTERNA
7.1 Cuando lo especifique el comprador, los tubos destinados a ciertas aplicaciones, como condensadores de refrigeración, deberán cumplir los siguientes requisitos de limpieza interna.
7.1.1 Cuando se lava internamente una longitud de tubo con cloroformo redistilado o tricloroetileno redistilado, el residuo que permanece tras la evaporación del disolvente no deberá superar 0,194 g/m² de superficie interna. Para realizar la prueba, verter 100 ml de disolvente a través del tubo y recogerlo. La longitud total de tubo sometida a ensayo no será inferior a 12,2 m, aunque dicha longitud total pueda obtenerse lavando varias longitudes separadas y vertiendo el mismo disolvente sucesivamente por cada una de ellas. Evaporar el disolvente en un baño de vapor o en un baño de agua caliente y secar a 110 °C hasta que los vapores se hayan eliminado completamente.
7.2 Para mantener este nivel de limpieza durante el transporte, la manipulación y el almacenamiento, el comprador podrá solicitar al fabricante que selle los extremos de los tubos con tapones u otros cierres.
8. TOLERANCIAS DIMENSIONALES
8.1 Los tubos cumplirán con las variaciones permisibles en las dimensiones especificadas a continuación:
| Diámetro exterior | |
| Por debajo de 4,8 mm | ±0,05 mm |
| 4,8 mm hasta 95 mm, inclusive | ±0,08 mm |
| Más de 9,5 mm hasta 15,9 mm inclusive | ±0,10 mm |
| Espesor de pared | |
| 0.50 mm hasta e incluyendo 0.76 mm | ±0,08 mm |
| Más de ~0,76 mm hasta 1,25 mm inclusive | ±0,09 mm |
| Longitud | |
| Hasta e incluido 0,5 m | ±0,75 mm |
| Más de 0,5 m hasta 1,0 m inclusive | ±1,5 mm |
| Más de 1,0 m hasta 2,0 m inclusive | ±3,0 mm |
| Más de 2,0 m hasta 3,0 m inclusive | ±6,0 mm |
| Más de 3,0 m | +25,0 mm -0,0 mm |
9. MANO DE OBRA
9.1 Los tubos acabados deben estar limpios, lisos y redondos, tanto por dentro como por fuera, y libres de óxido, cascarilla y defectos que afecten su procesamiento y aptitud para el servicio. Los tubos acabados deben ser razonablemente rectos.
10. REQUISITOS COMPLEMENTARIOS
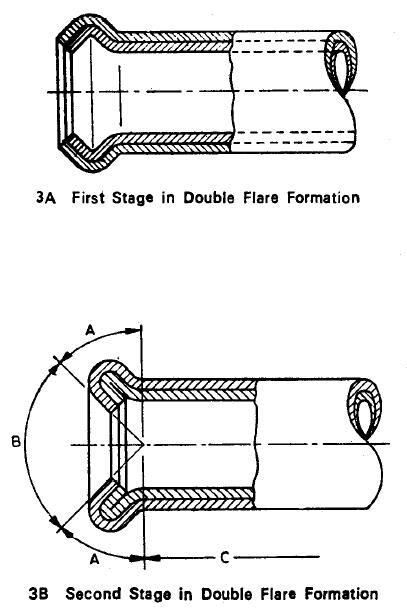
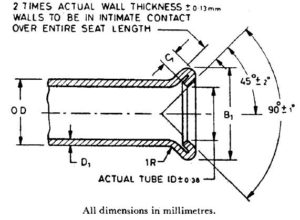
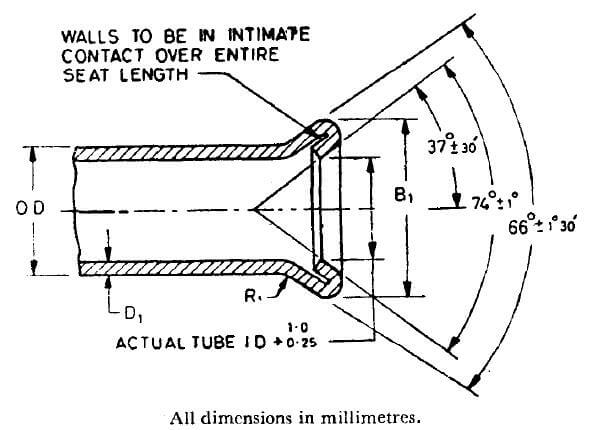
10.1 Ensayo de abocinado: Los tubos de Clase 1 deben soportar un abocinado doble con las dimensiones indicadas en las Tablas 1 y 2. El abocinado doble se realizará en extremos de tubo cuadrados y desbarbados, mediante una herramienta manual o una prensa accionada, en dos etapas. En la primera etapa, una herramienta forma el ensanchamiento (véase Fig. 3A), mientras que en la segunda etapa otra herramienta otorga la forma final (véase Fig. 3B).
Los tubos no deben agrietarse a través de la pared en el diámetro mayor del embocinado. Se admite una separación de la solapa exterior en el extremo embocinado del tubo únicamente en el área A (véase la Fig. 3). Esta separación no debe superar los 3,0 mm de longitud y debe limitarse exclusivamente al espesor exterior. No se permite la separación de la junta en las siguientes zonas:
a) Área B (asiento del abocinado, definida como la superficie dentro del ángulo incluido de 90°): la superficie cónica debe ser lisa y libre de grietas u otras irregularidades que puedan provocar fugas tras el montaje.
b) Área C (la superficie más allá de la longitud de doble espesor agrietada por el ensayo de embocadura).
| NOMINAL EXTERIOR DIÁMETRO | DOBLE BORDE ABOLLADO, DIÁMETRO B1 | LONGITUD ACUÑADA C1, mín. | Espesor de pared D1 , Máx. | |
| Máx. | Mín. | |||
| 3,18 | 5.4 | 5.0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8. 7 | 1 | 0.88 |
| 7.94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1,24 |
| 11,11 | 14.5 | 14.1 | 1,6 | 1.24 |
| 12,7 | 16.3 | 15.9 | 1,6 | 1.24 |
| 14,29 | 18.1 | 17.7 | 1,6 | 1.24 |
| 15,88 | 19.6 | 19.2 | 1,6 | 1.24 |
| NOMINAL EXTERIOR DIÁMETRO | DOBLE BORDE ABOLLADO, DIÁMETRO B1 | LONGITUD ACUÑADA C1, mín. | Espesor de pared D1 , Máx. | |
| Máx. | Mín. | |||
| 3,18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7.94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1,24 |
| 12,7 | 16.7 | 16.0 | 1,0 ± 0,5 | 1.24 |
| 15,88 | 20.0 | 19.3 | 1,0 ± 0,5 | 1.24 |
10.2 Recubrimiento exterior – La superficie exterior de los tubos deberá tener un recubrimiento de aleación de plomo-estaño aplicado por inmersión en caliente o un recubrimiento de cinc electrolítico, según lo especifique el comprador. El peso y otros requisitos del recubrimiento serán acordados entre el fabricante y el comprador.
10.3 Acabado de los extremos – Cuando así lo especifique el comprador, los tubos terminados deberán tener extremos lisos y libres de rebabas.
11. MARCADO
11.1 La siguiente información deberá marcarse en una etiqueta o rótulo fijado de forma segura a los paquetes o cajas en los que se expidan los tubos:
a) Nombre del fabricante o marca comercial,
b) Tamaño, y
c) Clase de tubos.
11.1.1 Los tubos también pueden marcarse con la marca de certificación ISI.
NOTA: El uso de la marca de certificación ISI está regulado por las disposiciones de la Ley de la Institución de Normas Indias (Marcas de Certificación) y por los reglamentos y normas dictados al respecto. La marca ISI en productos cubiertos por una norma india garantiza que han sido fabricados cumpliendo con los requisitos de dicha norma, bajo un sistema bien definido de inspección, ensayo y control de calidad ideado y supervisado por la ISI y operado por el fabricante. Los productos marcados con ISI también son verificados continuamente por la ISI para asegurar su conformidad con dicha norma como medida adicional de protección. Se pueden obtener detalles sobre las condiciones bajo las cuales se otorga una licencia para el uso de la marca de certificación ISI a fabricantes o procesadores de la Institución de Normas Indias.
12. INFORMACIÓN QUE DEBE PROPORCIONAR EL COMPRADOR
12.1 El comprador deberá indicar en su consulta u orden:
a) las dimensiones (diámetro exterior, espesor de pared y longitud de los tubos);
b) la clase de tubo requerida;
c) limpieza de la superficie interior, cuando se requiera&;
d) el recubrimiento externo, cuando sea necesario; y
e) requisitos especiales, si los hubiera.