Nhấp vào đây để tìm hiểu thêm về dây chuyền phanh và các sản phẩm liên quan.
1 Phạm vi áp dụng
Các tiêu chuẩn kỹ thuật này áp dụng cho hai loại ống thép thích hợp cho ứng dụng ô tô. Các yêu cầu bao gồm kim loại nền, vật liệu phủ tùy chọn và ống đã được phủ. Những yêu cầu này áp dụng cho sản phẩm xuất ra từ các nhà máy sản xuất ống và các dây chuyền phủ, vốn đôi khi là các cơ sở riêng biệt. Loại ống này được sử dụng trong sản xuất các chi tiết và cụm chi tiết được thiết kế riêng. Đề nghị các chi tiết và cụm chi tiết này được xác nhận về hiệu suất chống ăn mòn, độ dẫn điện và tính liên tục, độ bền, ngoại quan cũng như các tính chất quan trọng khác đặc thù cho từng ứng dụng cụ thể.
1.1 GM123M.
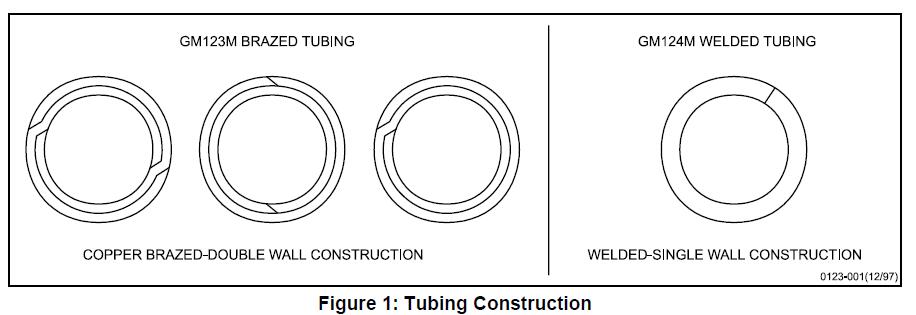
Áp dụng cho ống cấu tạo hai lớp tường, trong đó hai lớp tường và các mối hàn được đồng thiếc (copper brazed) trong môi trường khử để tạo thành ống đạt yêu cầu sử dụng cho đường ống thủy lực. Không nên sử dụng cho đường ống nhiên liệu vì lượng đồng còn sót lại có thể góp phần hình thành khí chua (sour gas). Xem Hình 1.
1.2 GM124M.
Áp dụng cho ống cấu tạo một lớp tường, trong đó mối hàn được thực hiện bằng phương pháp hàn điện trở (electric resistance welding). Được khuyến nghị sử dụng cho đường ống nhiên liệu, đường ống trợ lực lái, đường ống làm mát dầu hộp số, đường ống bôi trơn, đường ống chân không, v.v. Xem Hình 1.
1.3 Mã ký hiệu ống.
Đề nghị sử dụng các mã quy định tại điều 3.1 trên bản vẽ và đơn đặt hàng để xác định loại ống, đường kính ngoài, độ dày thành ống, trạng thái gia công hoàn thiện và lớp phủ đường kính trong (ID).
1.4 Ứng dụng điển hình.
GM123M thường được sử dụng cho đường ống phanh thủy lực, trong khi GM124M thường được sử dụng cho đường ống nhiên liệu, đường ống trợ lực lái, đường ống làm mát dầu hộp số, đường ống bôi trơn, đường ống chân không, v.v.
2 Tài liệu tham khảo
Lưu ý: Chỉ các tiêu chuẩn mới nhất đã được phê duyệt mới được áp dụng, trừ khi có quy định khác.
2.1 Tiêu chuẩn/đặc tả bên ngoài.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 Tiêu chuẩn / Đặc tả của GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Các tài liệu tham khảo bổ sung.
Thông tin liên quan đến nhiên liệu GMPT có thể được cung cấp bởi Phòng Kỹ thuật Vật liệu Động cơ GM (GM Powertrain Materials Engineering).
• GMPT-6-006 TF2 gasoline
• GMPT-5-005 Bio-Diesel
• GMPT-5-001 #2 Diesel
• GMPT-6-019 Oxidized Gasoline
• GMPT-6-023 E85 Low pHe
3. Yêu cầu
3.1 Yêu cầu chung.
Vật liệu ống cơ bản phải là thép cán nguội loại 1006, 1008 hoặc 1010 theo tiêu chuẩn SAE J403. Vật liệu hàn phải là đồng hoặc hợp kim đồng theo quy định trong SAE J463, hợp kim đồng UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Mục đầu tiên trong ngoặc đơn, ký hiệu ‘B’ hoặc ‘W’.
B = Hàn bằng đồng, W = Hàn điện trở
‘II’ = Đường kính ngoài của ống sau khi hàn đồng hoặc hàn (mm)
‘III’ = Độ dày thành ống (mm)
‘IV’ = Quy trình sản xuất (*)
‘V’ = Ô tô
‘VI’ = Lớp phủ đường kính trong (**)
(*) Các viết tắt quy trình:
A = Ủ
P = Trơn
U = Chưa ủ (ở trạng thái sau khi hàn)
G = Lớp phủ kim loại hợp kim kẽm-nhôm
F = Đồng hàn chảy
E = Lớp sơn bảo vệ chống ăn mòn mở rộng
N = Nylon 11 hoặc 12 ép đùn
C = Lớp mạ đồng – Độ dày tiêu chuẩn của lớp mạ đồng là tối thiểu 0,009 mm. Nếu yêu cầu độ dày khác tiêu chuẩn, các chữ số tương ứng phải được ghi ngay sau ký tự C; ví dụ, C13 chỉ độ dày tối thiểu 0,013 mm.
(**) Các viết tắt đường kính trong
Blank = Trơn
P = Trơn
Ni = Mạ niken
Ví dụ:
GM124M (W/6.00/0.7/AGE/V/Ni) – chỉ loại ống hàn một lớp, đường kính ngoài 6 mm, độ dày thành ống 0.7 mm, ống đã tôi mềm, được bảo vệ chống ăn mòn bằng lớp phủ nền hợp kim kẽm-nhôm và lớp sơn phủ bên ngoài, được phê duyệt cho ứng dụng ô tô, với lớp mạ Niken bên trong.
3.2 Tính chất cơ học.
Các yêu cầu sau đây chỉ áp dụng cho các loại ống thép phổ biến hơn; cụ thể là ống hàn – ủ và ống thiêu kết – sản xuất sẵn. Tính chất của các loại ống khác, ví dụ như ống hàn cơ khí hoặc ống gia công nguội, phải được quy định riêng thông qua thỏa thuận đặc biệt giữa nhà cung cấp và người mua.
3.2.1 Các thử nghiệm kéo phải được thực hiện trên ống thành phẩm theo các phương pháp thử nghiệm ống quy định trong ASTM E8. Các đặc tính kéo phải tuân theo SAE J526 đối với ống hàn và SAE J527 đối với ống hàn đồng thiếc.
3.2.2 Ống phải có khả năng giãn nở trên trục côn có độ dốc 1 trên 10 cho đến khi đường kính ngoài tại đầu giãn nở tăng lên 20% mà không bị nứt hoặc xuất hiện khuyết tật (ASTM A254, Điều 6.3). Trước khi tiến hành thử nghiệm giãn nở, ống phải được cắt vuông góc, mép được vê tròn và làm sạch ba via. Ống phải được giữ chắc chắn và vuông góc trong khuôn, đồng thời đầu ép phải được dẫn hướng dọc theo trục của ống.
3.2.3 Nếu không có quy định khác, ống phải chịu được áp lực thủy tĩnh tĩnh bên trong sau đây:
• Đến 10,0 mm OD………………..35 MPa
• Từ trên 10,0 đến 16,0 mm OD…….15 MPa
Lưu ý: Việc gia công nguội bổ sung lên ống (cuộn, làm thẳng, uốn, kéo, v.v.) sẽ làm tăng độ bền và độ cứng của ống. Độ bền và độ cứng cao hơn đáng kể cho các ứng dụng cụ thể có thể đạt được thông qua gia công nguội hoặc tôi bề mặt ống.
3.3 Kích thước.
Ống phải đáp ứng các kích thước và dung sai do khách hàng quy định.
3.3.1 Ống hàn.
Đường kính danh nghĩa và độ dày thành ống phải phù hợp với các giá trị nêu trong tiêu chuẩn SAE J526. Đường kính ngoài tối đa đối với hợp kim kẽm-nhôm kết hợp với lớp phủ trên cùng bằng Nylon 11 hoặc 12, mã GN, được nêu trong Bảng 2.
3.3.1.1 Gờ hàn mặt trong phủ niken.
Để đảm bảo khả năng chảy lại tốt của lớp niken tại mối hàn, rất quan trọng là gờ hàn phải có hình dạng mặt cắt ngang trơn nhẵn và kích thước tối thiểu. Báo cáo chiều cao gờ hàn (Chiều cao gờ hàn điển hình không vượt quá 0,15 mm. Tiếp tục giám sát chiều cao gờ hàn cho đến khi thiết lập được yêu cầu chiều cao gờ hàn tối đa).
Các ví dụ điển hình về hình dáng mép hàn tốt và không mong muốn được minh họa bên dưới trong Hình 2.
3.3.2 Ống hàn đồng thiếc.
Đường kính danh nghĩa và chiều dày thành ống phải tuân thủ các giá trị được liệt kê trong tiêu chuẩn SAE J527. Đường kính ngoài (OD) tối đa đối với lớp phủ trên cùng bằng hợp kim kẽm-nhôm kết hợp với Nylon 11 hoặc 12 (GN) được nêu trong Bảng 2.
3.3.3 Đầu loe.
3.3.3.1 Các đầu loe kiểu SAE phải phù hợp với kích thước và dung sai quy định trong SAE J533.
3.3.3.2 Các đầu loe kiểu ISO phải phù hợp với kích thước và dung sai quy định trong SAE J1290.
3.3.3.3 ĐẦU LOE. Trong trường hợp GM123M (đầu loe ngược), đầu loe ống phải đáp ứng các Yêu cầu Bổ sung trong mục S1 của ASTM A254.
3.4 Bề mặt hoàn thiện.
Lớp hoàn thiện bên trong và bên ngoài ống phải phù hợp với lớp hoàn thiện quy định trong Bảng 1.
Bảng 1: Mã lớp hoàn thiện bên ngoài và yêu cầu tương ứng
| Lớp hoàn thiện | Mã lớp hoàn thiện | Mô tả và yêu cầu về vật liệu |
| Trơn | P | Không có lớp phủ; chỉ kim loại nền (thép 1006, 1008 hoặc 1010 theo tiêu chuẩn SAE J403) |
| Hợp kim kẽm-nhôm | G | Lớp phủ hợp kim kẽm-nhôm nhúng nóng. Thành phần hóa học: hợp kim 5% nhôm-còn lại là kẽm theo tiêu chuẩn ASTM B750 Khối lượng lớp phủ: 50 g/m2 theo ASTM A875, Điều 8. Độ dày lớp mạ phải đạt tối thiểu ba micromet tại mọi vị trí trên ống theo Phụ lục A. |
| Hợp kim kẽm-nhôm – Bảo vệ chống ăn mòn kéo dài | GE | Hợp kim kẽm-nhôm như mô tả ở trên, tiếp theo là quy trình xử lý sơ bộ được phê duyệt và lớp phủ epoxy giàu nhôm được phê duyệt. Đo độ dày: Sơn epoxy giàu nhôm trên bề mặt hoàn thiện GE phải có độ dày tối thiểu ba micromet tại bất kỳ vị trí nào trên ống, được đo theo các quy trình trong Phụ lục A. Độ dày thực tế của lớp phủ trên bề mặt hoàn thiện GE phải được giám sát theo chu vi và dọc theo chiều dài đối với từng dây chuyền sản xuất ống. Kế hoạch lấy mẫu phải được tham chiếu trong kế hoạch kiểm soát. |
| Lớp mạ đồng | C | Ống mạ điện |
| Hợp kim kẽm-nhôm – Bọc ngoài bằng Nylon 11 hoặc 12 | GN | Hợp kim kẽm-nhôm như mô tả trên, tiếp theo là lớp phủ ngoài bằng Nylon 11 hoặc 12. Hình dáng bên ngoài: Lớp phủ ngoài phải đồng đều về màu sắc và không có khuyết tật như vệt chảy, lỗ kim, vết lõm hoặc độ nhám bất thường. Lớp phủ ngoài phải có màu đen trừ khi bản vẽ kỹ thuật có quy định khác. Độ dày lớp phủ: Lớp phủ ngoài bằng Nylon 11 hoặc 12 phải có độ dày tối thiểu 150 μm khi được kiểm tra bằng kính hiển vi theo Phụ lục A. Độ dày tối đa của lớp phủ phải được kiểm soát bởi đường kính ngoài tối đa (Bảng 2). Độ dày thực tế của lớp phủ trên bề mặt hoàn thiện GN phải được giám sát theo chu vi và dọc theo chiều dài đối với từng dây chuyền sản xuất ống. Kế hoạch lấy mẫu phải được tham chiếu trong kế hoạch kiểm soát. |
| Mạ niken | Ni | Lớp phủ niken mạ điện trên đường kính trong. Đo độ dày: Độ dày mạ niken điện phân trên bề mặt trong (ID) của ống thành phẩm phải đạt tối thiểu 3 micromet tại mọi vị trí trên ID của ống, được đo theo các quy trình trong Phụ lục A. Độ dày thực tế của lớp mạ trên bề mặt hoàn thiện Ni phải được giám sát theo chu vi và dọc theo chiều dài đối với từng dây chuyền sản xuất ống. Kế hoạch lấy mẫu phải được tham chiếu trong kế hoạch kiểm soát. |
| Khác | Z | TBD |
Lưu ý: Lớp phủ GN không nên được sử dụng cho các ứng dụng đường ống nhiên liệu lỏng cho đến khi đạt được sự phê duyệt đầy đủ về vật liệu đối với các ứng dụng đường ống nhiên liệu lỏng.
Bảng 2: Đường kính ngoài tối đa cho lớp phủ GN
| Kích thước ống danh nghĩa (mm) | Đường kính ngoài ống phủ (tối đa), mm |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 Khả năng chịu môi trường (GE, GN và Ni).
3.5.1 Thử nghiệm phun muối (GM4298P).
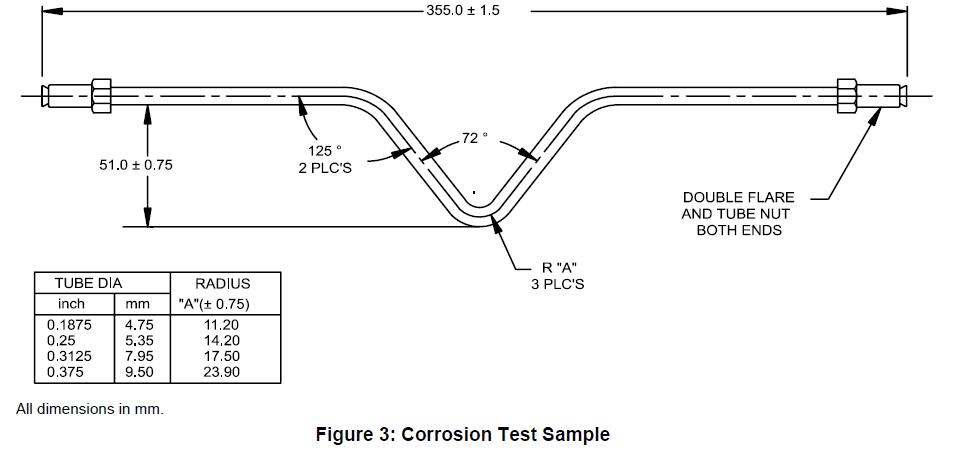
Ống đã phủ phải được đưa vào các thử nghiệm ăn mòn và phương pháp đánh giá sau đây. Tất cả các thử nghiệm ăn mòn đều phải được thực hiện trên các chi tiết đã gia công hoặc trên mẫu thử như trong Hình 3. Các mẫu thử mô tả trong Hình 3 phải được đặt thẳng hàng trong buồng thử nghiệm sao cho phần khuỷu đã tạo hình hướng xuống dưới nhưng không chạm vào giá đỡ thử nghiệm, trừ khi có ghi chú khác. Các chi tiết đã gia công phải được đặt thẳng hàng trong buồng thử nghiệm theo thỏa thuận giữa cơ sở thử nghiệm và cơ quan thẩm định. Tần suất thực hiện tất cả các thử nghiệm ăn mòn phải được ghi rõ trong kế hoạch kiểm soát.
Lưu ý: Các chất bẩn trên bề mặt có thể gây ra vết ố trong thử nghiệm ăn mòn. Các vết ố xuất hiện mà không kèm theo hiện tượng ăn mòn thì không được ghi nhận là thất bại do ăn mòn.
3.5.1.1 Hợp kim kẽm–nhôm – Bảo vệ chống ăn mòn mở rộng (GE).
Ống GE có khả năng chống ăn mòn mở rộng phải chịu được 1000 giờ phun muối theo tiêu chuẩn GM4298P với mức lan rộng tối đa 1,5 mm (xem GM9102P) tính từ các đường xước dọc và không có hiện tượng mất độ bám dính nào khác sau khi phơi theo GM4298P và thổi sạch bằng khí nén.
3.5.1.2 Hợp kim kẽm–nhôm – Bọc ngoài bằng Nylon 11 hoặc 12 ép đùn (GN): Khả năng chịu va đập mảnh vỡ ở nhiệt độ thấp cộng thêm thử nghiệm phun muối (GM9508P, GM4298P).
Đưa các mẫu ống đã tạo hình (xem Hình 3) vào thử nghiệm khả năng chống mảnh vụn (chip resistance test), tiêu chuẩn GM9508P, Phương pháp B, thực hiện năm lần cho mỗi mẫu. Ống phải được đặt trong thiết bị gravelometer sao cho mặt phẳng tạo bởi chỗ uốn song song với tấm chắn. Trong vòng 24 giờ sau khi phơi trong gravelometer, đặt các mẫu vào buồng phun muối theo tiêu chuẩn ASTM B117 hoặc GM4298P.
Ống không được xuất hiện ăn mòn kim loại nền lan rộng quá 1 mm tính từ khu vực bị đá dăm va đập sau 2000 giờ. Các khu vực không bị đá dăm va đập phải không xuất hiện gỉ sau 2000 giờ.
3.5.2 Thử nghiệm độ ẩm (GM4465P, GM9071P).
Ống có lớp bảo vệ chống ăn mòn mở rộng (GE) phải chịu kiểm tra độ ẩm trong 96 giờ theo tiêu chuẩn GM4465P. Ngay sau kiểm tra độ ẩm, ống phải được lau khô và kiểm tra độ bám dính của băng keo theo tiêu chuẩn GM9071P, ngoại trừ việc tạo một đường xước thẳng dọc theo thân ống. Độ bám dính phải đạt ít nhất 99%.
3.5.3 Thử nghiệm độ ẩm đối với lớp mạ Niken (Ni) (GM4465P, GM9071P).
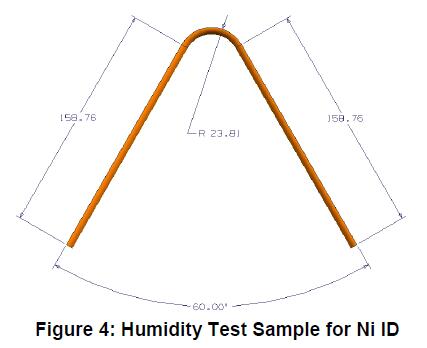
Lớp phủ bên trong (ID) mạ niken phải được đưa vào kiểm tra độ ẩm dưới đây bằng các mẫu thẳng dài 100 mm và các mẫu thử như thể hiện trong Hình 4. Ba mẫu thử của mỗi cấu hình phải được cắt dọc để lộ bề mặt bên trong của ống. Các mép cắt của mẫu thử phải được bảo vệ đầy đủ nhằm ngăn ngừa rỉ sét chảy ra. Các mẫu phải được đặt trong buồng thử với bề mặt bên trong hướng lên trên. Các mẫu thẳng phải được đặt nghiêng khoảng 30° so với phương thẳng đứng để tạo điều kiện cho nước ngưng đọng chảy ra. Lớp phủ niken phải chịu được 168 giờ phơi nhiễm độ ẩm theo tiêu chuẩn GM4465P mà không xuất hiện gỉ đỏ ngoài vùng hàn (vùng chịu ảnh hưởng nhiệt). Mọi hiện tượng ăn mòn
khu vực hàn (vùng chịu ảnh hưởng nhiệt) sẽ yêu cầu sự phê duyệt của Kỹ thuật Vật liệu GM.
3.5.4 Thử nghiệm chà dung môi (GM9509P).
Ống có lớp bảo vệ chống ăn mòn mở rộng (GE), khi kiểm tra bằng dung môi MEK theo tiêu chuẩn GM9509P, phải đạt xếp hạng từ 1 trở lên sau 50 lần chà hai chiều. Kiểm tra này phải được thực hiện trên từng lô sản xuất ống và được ghi chép đầy đủ trong kế hoạch kiểm soát. Một lô sản xuất được định nghĩa rõ trong tài liệu hệ thống quản lý chất lượng.
3.5.5 Khả năng chịu tác động của chất lỏng.
3.5.5.1 Ống được bảo vệ chống ăn mòn mở rộng (GE) không được xuất hiện hiện tượng mềm hóa hay khuyết tật màng khi ngâm trong thời gian 24 giờ vào các chất sau: dầu phanh (GM4653M), xăng TF2 (GMPT-6-006), nhiên liệu sinh học (Bio-Diesel) (GMPT-5-005), dầu diesel #2 (GMPT-5-001), xăng đã oxy hóa (GMPT-6-019) và xăng E85 có độ pH thấp (GMPT-6-023). Thử nghiệm này phải được thực hiện ít nhất một lần mỗi tuần trên các chi tiết sản xuất hoặc mẫu thử theo Hình 3 và phải được ghi chép đầy đủ trong kế hoạch kiểm soát.
Lưu ý: Thông tin liên quan đến nhiên liệu GMPT có thể được cung cấp bởi Kỹ sư Vật liệu Động cơ GM Powertrain. Nhiên liệu phải được mua từ các nhà cung cấp được GM phê duyệt. Hãy sử dụng cấp hậu tố mới nhất cho từng loại nhiên liệu theo chỉ định của Kỹ sư GM Powertrain.
3.5.5.2 Hợp kim kẽm–nhôm – Bọc ngoài bằng Nylon 11 hoặc 12 ép đùn (GN).
3.5.5.2.1 Chuẩn bị mẫu.
Các mẫu phải có chiều dài tối thiểu 80 mm. Dùng dao đa năng Stanley có lưỡi #99E hoặc tương đương để cắt hai đường song song cách nhau 2,4 ± 0,1 mm dọc theo chiều dài ống. Các đường cắt phải xuyên qua lớp nylon và lớp sơn lót xuống tận lớp nền dọc suốt chiều dài ống. Đặt sáu mẫu vào mỗi loại chất lỏng trong một bình chứa kín. Đổ chất lỏng yêu cầu từ Bảng 3 vào bình sao cho khoảng một nửa chiều dài mỗi mẫu được ngâm chìm. Đậy kín bình chứa. Ngâm các mẫu trong thời gian và ở nhiệt độ phù hợp như quy định trong Bảng 3. Sau thời gian ngâm quy định, lấy các mẫu ra khỏi chất lỏng và lau khô bằng khăn giấy.
Bảng 3: Khả năng chống thấm chất lỏng
| Chất lỏng | Thời gian (giờ) | Nhiệt độ (°C) |
| Nước cất | 504 | 23 ± 2 |
| Dầu phanh (GM4653M) | 504 | 60 ± 2 |
| Xăng đã oxy hóa (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Nhiên liệu sinh học (GMPT-5-005) | 504 | 23 ± 2 |
| Diesel #2 (GMPT-5-001) | 504 | 23 ± 2 |
| E85 pH thấp (GMPT-6-023) | 504 | 23 ± 2 |
| Chất làm mát động cơ (GM6277M) | 504 | 23 ± 2 |
| Dung môi rửa kính chắn gió (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Quy trình tách lớp phủ.
Dùng dao tiện ích cắt một đường vuông góc giữa hai đường cắt song song gần đầu mẫu đã được ngâm trong chất lỏng. Đặt cạnh lưỡi dao vào đường cắt vuông góc này, cố gắng nâng hoặc bóc ngược dải nylon lên cho đến khi phần đó có thể kẹp được bằng kìm hoặc công cụ tương đương. Tiếp tục bóc cho đến khi phần đó bị đứt hoặc được tháo rời hoàn toàn dọc suốt chiều dài ống. Nếu dải nylon chưa được tháo rời hoàn toàn, hãy lặp lại quy trình này từ đầu hơi (đầu phía hơi) của mẫu.
3.5.5.2.3 Tiêu chí chấp nhận.
Không được xuất hiện bất kỳ dấu hiệu nào của hiện tượng phồng rộp hoặc bong lớp nylon trước khi tiến hành quy trình tách lớp phủ. Sau khi thực hiện quy trình tách lớp phủ, mẫu được coi là đạt yêu cầu nếu dải nylon bị đứt. Nếu dải nylon không đứt, thì dải đó phải cho thấy sự phá hủy nội tại (cohesive failure) của lớp sơn lót. Sự phá hủy nội tại được định nghĩa là bằng chứng trực quan cho thấy lớp sơn lót vẫn còn bám trên dải nylon và trên bề mặt ống.
3.5.5.3 Lớp mạ Niken điện phân trên bề mặt trong (ID).
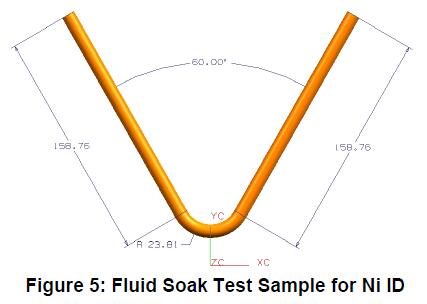
Ống mạ niken bên trong (ID) phải được đưa vào kiểm tra với các chất lỏng liệt kê dưới đây bằng các mẫu thẳng dài 100 mm và các mẫu thử như thể hiện trong Hình 5. Ba mẫu thử của mỗi cấu hình phải được ngâm trong 504 giờ ở nhiệt độ 60°C (90°C đối với nhiên liệu sinh học diesel và diesel #2), khi đổ đầy chất lỏng tới mức ½ thể tích: nhiên liệu sinh học diesel (GMPT-5-005), diesel #2 (GMPT-5-001), xăng đã oxy hóa (GMPT-6-019), xăng hai pha ăn mòn (GMPT-6-020*) và E85 có độ pH thấp (GMPT-6-023). Sau 504 giờ ngâm, các mẫu phải được cắt dọc và kiểm tra – không cho phép xuất hiện bất kỳ hiện tượng ăn mòn hay rỗ bề mặt nào ngoài vùng hàn (vùng chịu ảnh hưởng nhiệt). Mọi hiện tượng ăn mòn trong vùng hàn (vùng chịu ảnh hưởng nhiệt) đều yêu cầu sự chấp thuận của Kỹ thuật Vật liệu GM.
Lưu ý: Thông tin liên quan đến nhiên liệu GMPT có thể được cung cấp bởi Kỹ sư Vật liệu Động cơ GM Powertrain. Nhiên liệu phải được mua từ các nhà cung cấp được GM phê duyệt. Hãy sử dụng cấp hậu tố mới nhất cho từng loại nhiên liệu theo chỉ định của Kỹ sư GM Powertrain.
3.5.6 Thử nghiệm ăn mòn chu kỳ (GM9505P, Chu kỳ J hoặc GM9540P).
3.5.6.1 Ống được bảo vệ chống ăn mòn mở rộng (GE) phải trải qua thử nghiệm hiệu năng gồm các mẫu ống được tạo hình đúng cách (xem Hình 3), chịu 10 chu kỳ (20 tuần) theo GM9505P Chu kỳ J hoặc theo GM9540P với thời gian thử nghiệm D. Sau khi hoàn tất chu kỳ, ống phải vượt qua thử nghiệm áp lực tối thiểu là 14 MPa đối với ống có đường kính ngoài (OD) ≤ 10,0 mm hoặc 7 MPa đối với ống có OD > 10 mm. Để thử nghiệm này có giá trị, không được xuất hiện hiện tượng ăn mòn từ trong ra ngoài gây thất bại trong thử nghiệm áp lực. Do đó, khuyến nghị lắp các đầu nối ống vào một khối nhôm đặc để giữ hệ thống kín trong suốt quá trình phơi nhiễm.
Hơn nữa, việc bịt kín các phụ kiện bằng sáp là chấp nhận được nhằm đảm bảo các bộ phận này vẫn hoạt động bình thường trong thử nghiệm áp lực.
Tần suất tối thiểu chấp nhận được để thực hiện phép thử này phải được nhà cung cấp và Người liên hệ Nhà cung cấp GM thống nhất và ghi rõ trong báo cáo PPAP quý.
3.5.6.2 Hợp kim kẽm–nhôm – Bọc ngoài bằng Nylon 11 hoặc 12 ép đùn (GN).
Kiểm tra cắt bằng dao kết hợp ăn mòn chu kỳ theo GM9505P, Chu kỳ J, 10 chu kỳ (20 tuần). Sử dụng ống thẳng với phụ kiện tiêu chuẩn, kẻ các đường song song dài 4 cm và cách nhau 2,4 ± 0,1 mm gần tâm ống. Trong vòng 24 giờ sau khi kẻ, thực hiện kiểm tra ăn mòn chu kỳ theo GM9505P, Chu kỳ J, 10 chu kỳ (20 tuần). Sau khi hoàn tất chu kỳ, ống phải vượt qua kiểm tra áp suất ở mức 14 MPa đối với ống có đường kính ngoài ≤ 10,0 mm hoặc 7 MPa đối với ống có đường kính ngoài > 10 mm. Để kiểm tra này có giá trị, không được xuất hiện hiện tượng ăn mòn từ trong ra ngoài gây thất bại trong kiểm tra áp suất. Do đó, khuyến nghị lắp chặt phụ kiện ống vào một khối nhôm đặc nhằm giữ kín hệ thống trong suốt quá trình phơi nhiễm.
Hơn nữa, việc bịt kín các phụ kiện bằng sáp là chấp nhận được nhằm đảm bảo các bộ phận này vẫn hoạt động bình thường trong thử nghiệm áp lực.
Kết quả phải được báo cáo kèm theo hồ sơ gửi để phê duyệt kỹ thuật.
3.6 Hình dạng, kích thước và chất lượng.
Ống thép ô tô phải có hình tròn thương mại, bề mặt nhẵn và không bị gỉ hay các khuyết tật ảnh hưởng đến khả năng gia công hoặc sử dụng. Gờ hàn ở đường kính ngoài của ống có thể được chấp nhận theo thỏa thuận riêng với từng khách hàng; tuy nhiên, gờ này không được vượt quá dung sai đường kính ngoài và không được gây cản trở thao tác loe đầu ống hoặc việc tạo mối nối ghép kín không rò rỉ. Gờ hàn ở đường kính trong được phép nhưng phải giữ ở mức tối thiểu theo thực hành hàn hoặc đồng hồ tốt nhất. Khi có yêu cầu về chiều dài cụ thể, ống phải tương đối thẳng và hai đầu phải không có ba via.
3.6.1 Ống dùng làm đường ống phanh thủy lực phải đạt độ sạch bề mặt trong theo tiêu chuẩn tối đa 0,20 g trên mỗi mét vuông diện tích bề mặt trong, xác định theo ASTM A254, Mục 8 – Độ sạch bề mặt bên trong.
3.6.2 Tất cả các lớp phủ phải chịu được điều kiện tạo hình, vận chuyển và bảo quản thông thường mà ống gặp phải, không xuất hiện hiện tượng bong tróc, vỡ vụn hoặc mất độ bám dính với kim loại nền. Hiện tượng đánh bóng dọc hoặc quanh chu vi do quá trình gia công và xử lý là chấp nhận được.
3.7 Yêu cầu đặc biệt.
Các yêu cầu đặc biệt liên quan đến kích thước, độ hoàn thiện, tính chất cơ lý hoặc ứng dụng phải được hai bên nhà cung cấp và người mua thỏa thuận.
3.8 Đóng gói và đánh dấu.
Vật liệu phải được giao theo quy định của người mua. Bao bì phải được đánh dấu rõ ràng bằng tên và địa chỉ nhà cung cấp, mã số và tên tiêu chuẩn vật liệu, số đơn đặt hàng, trọng lượng tịnh và bất kỳ thông tin nào khác do người mua yêu cầu.
4 Quy trình sản xuất
Không áp dụng.
5 Quy định và quy chế
5.1 Tất cả vật liệu cung cấp theo đặc tả này phải tuân thủ các yêu cầu của GMW3001, Quy tắc và Quy định về Đặc tả Vật liệu.
5.2 Mọi vật liệu cung cấp theo đặc tả này phải tuân thủ các yêu cầu của GMW3059, Danh mục các chất bị hạn chế và bắt buộc báo cáo đối với linh kiện.
6 Nhà cung cấp được phê duyệt
Yêu cầu về tư cách kỹ thuật của nguồn cung cấp được phê duyệt là bắt buộc đối với đặc tả này. Chỉ những nguồn được liệt kê trong Tập tin Vật liệu GM (tức là MATSPC) dưới mã số đặc tả này mới được bộ phận kỹ thuật chứng nhận là đáp ứng đầy đủ các yêu cầu của đặc tả này.
Phụ lục A – Quy trình đo độ dày lớp phủ hai lớp trên ống thép dùng trong ô tô
A1 Phạm vi áp dụng
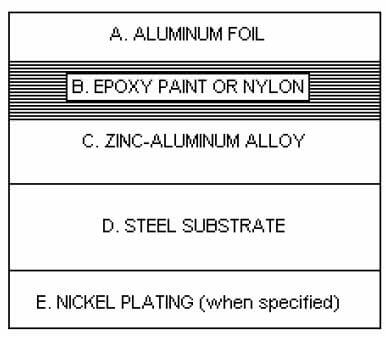
Thủ tục này được sử dụng để xác định mức độ tuân thủ với độ dày lớp phủ tối thiểu quy định và thiết lập mối tương quan với thiết bị dùng để giám sát độ dày lớp phủ trong quá trình sản xuất. Hệ thống lớp phủ bao gồm ống thép carbon thấp làm nền, với bề mặt trong (ID) không phủ hoặc mạ Ni, và bề mặt ngoài (OD) được phủ hợp kim kẽm–nhôm, tiếp theo là lớp phủ epoxy giàu nhôm hoặc lớp phủ Nylon 11 hoặc 12 ép đùn. Các loại hoàn thiện này được liệt kê trong GM123M/GM124M, tại Bảng 1 với ký hiệu (GE), (GN) hoặc (Ni). Thủ tục này được sử dụng để xác định mức độ tuân thủ với độ dày lớp phủ tối thiểu quy định và thiết lập mối tương quan với thiết bị dùng để giám sát độ dày lớp phủ trong quá trình sản xuất. Hệ thống lớp phủ bao gồm ống thép carbon thấp làm nền, với bề mặt trong (ID) không phủ hoặc mạ Ni, và bề mặt ngoài (OD) được phủ hợp kim kẽm–nhôm, tiếp theo là lớp phủ epoxy giàu nhôm hoặc lớp phủ Nylon 11 hoặc 12 ép đùn. Các loại hoàn thiện này được liệt kê trong GM123M/GM124M, tại Bảng 1 với ký hiệu (GE), (GN) hoặc (Ni).
A2 Các tiêu chuẩn viện dẫn
GM123M
GM124M
A3 Thiết bị sử dụng
A3.1 Kính hiển vi soi cấu trúc kim loại (Metallograph).
A3.2 Thiết bị đánh bóng kim loại học.
A4 Chuẩn bị mẫu
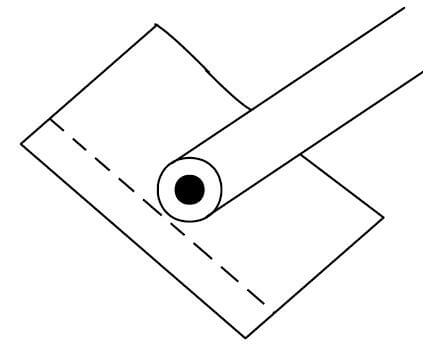
Ống phải được cắt ngang tại nhiều vị trí để xác định mức độ đáp ứng yêu cầu về độ dày lớp phủ tối thiểu. Các mẫu cắt phải được vát mép, làm sạch và sấy khô. Mỗi mẫu được bọc riêng biệt bằng giấy nhôm, sau đó giấy nhôm được ép khít vào chi tiết bằng ngón tay (xem Hình A1) trước khi gắn mẫu. Chỉ cần một lớp giấy nhôm, và toàn bộ ống phải được bao phủ hoàn toàn, lưu ý không làm rách giấy nhôm. Các nếp gấp và phần chồng lấn thừa phải nằm phía trên mặt phẳng đánh bóng. Khi gắn mẫu, cần chú ý đảm bảo mỗi mẫu vuông góc với mặt phẳng đánh bóng. Các mẫu phải được gắn cố định bằng phương pháp ép nhiệt với bột nhiệt rắn như diallylphthalate. Quá trình ép nhiệt cũng giúp ép chặt giấy nhôm theo đường viền lớp phủ, từ đó đạt được khả năng giữ cạnh tốt và ranh giới giữa các pha rõ ràng. Mẫu gắn cố định phải được làm nguội từ từ xuống nhiệt độ môi trường nhằm ngăn ngừa hiện tượng tách cạnh.
A5 Quy trình
A5.1 Chuẩn bị mẫu kim loại học.
A5.1.1 Mẫu được gắn trên giá đỡ được mài bằng loạt giấy mài có độ mịn tăng dần, bắt đầu từ loại 180 grit, sau đó là 320 grit và cuối cùng là 600 grit, đồng thời dùng nước chảy mạnh làm chất bôi trơn. Toàn bộ quá trình mài được thực hiện dưới áp lực nhẹ đến trung bình nhằm giảm thiểu hiện tượng dính trượt (smearing) lớp mạ.
A5.1.2 Giá đỡ được rửa sạch giữa mỗi lần mài để loại bỏ hoàn toàn các hạt mài thô hơn còn sót lại từ bước trước; việc này cũng ngăn ngừa nhiễm bẩn các bánh mài và đánh bóng ở các bước tiếp theo.
A5.1.3 Mẫu thử phải được xoay 90 độ giữa mỗi bước mài để giảm thiểu hiện tượng bong lớp phủ mềm hơn và ngăn chặn hiện tượng dính trượt (smearing) tại giao diện sơn epoxy hoặc nylon–lớp phủ kẽm-nhôm và giao diện kẽm-nhôm–thép.
A5.1.4 Sau khi hoàn tất công đoạn mài cuối cùng, rửa kỹ, tráng bằng cồn và làm khô trước khi tiến hành chuỗi đánh bóng cuối cùng.
A5.1.5 Công đoạn đánh bóng cuối cùng được thực hiện bằng bánh xe vải và hợp chất đánh bóng kim cương. Trình tự đề xuất là: 6 micron, sau đó lần lượt là 3, 1 và 0,25 micron. Có thể sử dụng dung dịch nhôm oxit 0,05 micron như một bước cuối cùng nếu yêu cầu bề mặt không có vết xước. Tuy nhiên, nhôm oxit mang tính kiềm và có thể gây hiện tượng ngả màu lớp kẽm, làm khó khăn trong việc đo độ dày lớp phủ. Do đó, khuyến nghị bỏ bước này cho đến khi hoàn tất việc đo độ dày lớp phủ.
A5.1.6 Chỉ áp dụng lực vừa phải trong thời gian đủ để loại bỏ các vết xước do bước trước để lại. Xoay mẫu 90 độ giữa mỗi bánh xe đánh bóng nhằm đảm bảo không làm tổn hại đến độ nguyên vẹn của lớp phủ.
A5.1.7 Mẫu được rửa sạch giữa mỗi cấp độ kích thước hạt (micron) nhằm loại bỏ mọi tạp chất từ bước trước, tương tự như quy trình rửa trong chuỗi mài. Sau khi hoàn tất đánh bóng, khối gắn mẫu được rửa bằng xà phòng nhẹ, tráng nước và làm khô kỹ bằng methanol.
A5.2 Kiểm tra vi cấu trúc & Đo độ dày.
A5.2.1 Mẫu đã chuẩn bị được quan sát dưới kính hiển vi soi vi cấu trúc để đảm bảo khối gắn mẫu tương đối không có vết xước và các lớp phủ bám chắc vào ống. Mỗi giao diện lớp phủ phải hiện rõ độ tương phản tốt, không có hiện tượng dính trượt (smear) hay bong rời các thành phần vi cấu trúc.
A5.2.2 Chọn độ phóng đại phù hợp để phân biệt rõ hai lớp phủ dọc theo chu vi mặt cắt ngang của ống và lớp niken bên trong (nếu có yêu cầu). Thông thường, phép đo được thực hiện ở độ phóng đại 500X hoặc 1000X.
A5.2.3 Đặt lưới đo (reticule) thích hợp vào đường đi của tia sáng để đo độ dày từng lớp. Hiệu chuẩn lưới đo bằng thang đo micromet chuẩn hoặc bản trượt trước khi tiến hành bất kỳ phép đo nào.
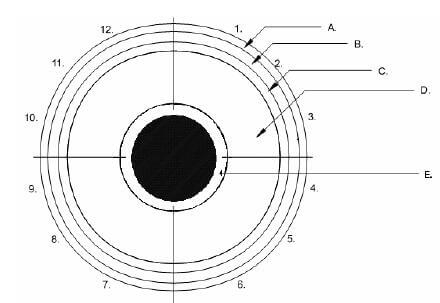
A5.2.4 Chia chu vi ống thành bốn phần tư riêng biệt. Đánh dấu vị trí giao nhau của hai đầu băng giấy nhôm bao quanh ống tại vị trí 12 giờ. Từ đó, di chuyển theo chiều kim đồng hồ để đánh dấu các phần tiếp theo tại vị trí 3, 6 và 9 giờ so với vị trí 12 giờ. Tại mỗi phần tư, thực hiện ba phép đo ngẫu nhiên trong trường nhìn, bao gồm cả giá trị độ dày nhỏ nhất (xem Hình A2 và A3). Báo cáo cả ba giá trị đo tại mỗi phần tư — tổng cộng 12 giá trị — cho cả lớp phủ kẽm-nhôm và lớp sơn epoxy hoặc nylon, cũng như lớp mạ niken nếu được yêu cầu.
A5.2.5 Ghi lại toàn bộ các giá trị độ dày và so sánh với các điều khoản tương ứng trong GM123M/GM124M. Các giá trị độ dày tối thiểu yêu cầu như sau:
| Mã | GE/P | GN | GE/Ni |
| Hợp kim kẽm–nhôm (tối thiểu μm) | 3,0 | 3,0 | 3,0 |
| Sơn epoxy giàu nhôm (tối thiểu μm) | 3,0 | – | 3,0 |
| Nylon 11 hoặc 12 (tối thiểu μm) | – | 150 | – |
| Niken | – | – | 3,0 |