Clique aqui para saber mais sobre nossas linhas de freio e produtos relacionados.
1 Escopo
Essas especificações abrangem dois tipos de tubos de aço adequados para aplicações automotivas. Incluem requisitos para o metal base, materiais de revestimento opcionais e tubos revestidos. Esses requisitos aplicam-se ao produto proveniente das usinas de tubos e das linhas de aplicação de revestimentos, que, por vezes, são instalações separadas. Esses tubos são utilizados na produção de peças e conjuntos personalizados. Recomenda-se que essas peças e conjuntos sejam validados quanto ao desempenho em corrosão, condutividade e continuidade, resistência mecânica, aparência e outras propriedades críticas específicas da aplicação em questão.
1.1 GM123M.
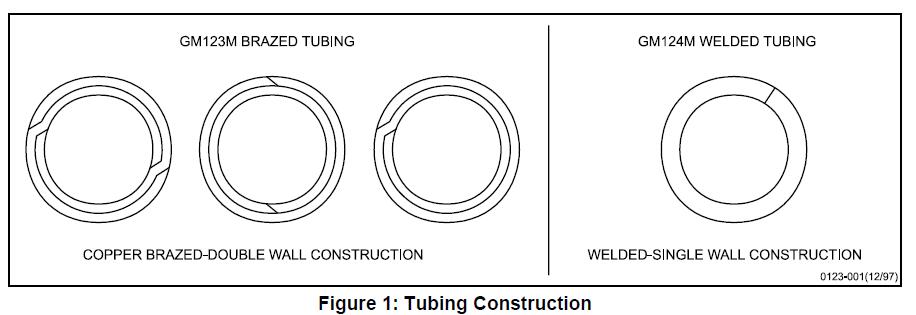
Cobre tubos de construção de dupla parede, nos quais as duas paredes e as juntas são brasadas com cobre em atmosfera redutora para produzir tubos adequados para linhas hidráulicas. Não deve ser utilizado em linhas de combustível, pois o cobre residual pode contribuir para a formação de gás sulfuroso. Veja a Figura 1.
1.2 GM124M.
Cobre tubos de construção de parede simples, nos quais a junta é soldada por resistência elétrica. Recomendado para linhas de combustível, linhas de direção hidráulica, linhas de resfriamento de óleo de transmissão, linhas de lubrificação, linhas de vácuo, etc. Veja a Figura 1.
1.3 Código de Designação dos Tubos.
Recomenda-se que os códigos do parágrafo 3.1 sejam utilizados em desenhos e ordens de compra para designar o tipo de tubulação, diâmetro externo, espessura da parede, acabamento na condição fabricada e o revestimento do diâmetro interno (ID).
1.4 Aplicação Típica.
GM123M é normalmente utilizado em linhas hidráulicas de freio, enquanto GM124M é normalmente utilizado em linhas de combustível, linhas de direção hidráulica, linhas de resfriamento de óleo de transmissão, linhas de lubrificação, linhas de vácuo, etc.
2 Referências
Observação: Somente as normas mais recentes aprovadas são aplicáveis, salvo indicação em contrário.
2.1 Normas/Espectativas Externas.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 Normas/Especificações GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Referências Adicionais.
Informações sobre os combustíveis GMPT podem ser obtidas entrando em contato com a Engenharia de Materiais da GM Powertrain.
• GMPT-6-006 TF2 gasolina
• GMPT-5-005 Bio-Diesel
• GMPT-5-001 #2 Diesel
• GMPT-6-019 Gasolina oxidada
• GMPT-6-023 E85 baixo pHe
3 requisitos
3.1 Requisitos gerais.
O material básico do tubo deve ser aço laminado a frio 1006, 1008 ou 1010 conforme SAE J403. O material de brasagem deve ser cobre ou liga de cobre conforme especificado na SAE J463, Liga de Cobre UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Primeiro item entre parênteses: B ou W.
B = Brasado, W = Soldado
‘II’ = Diâmetro externo do tubo após brasagem ou soldagem (mm)
‘III’ = Espessura da parede (mm)
‘IV’ = Processo de fabricação (*)
‘V’ = Automotivo
‘VI’ = Revestimento interno do diâmetro (**)
(*) Abreviaturas do Processo:
A = Recozido
P = Liso
U = Não recozido (como soldado)
G = Revestimento metálico de liga zinco-alumínio
F = Cobre Fundido
E = Revestimento pintado estendido de proteção contra corrosão
N = Nylon 11 ou 12 extrudado
C = Chapa de Cobre – A espessura padrão da chapa de cobre é de no mínimo 0,009 mm. Caso seja exigida espessura diferente da padrão, deve-se indicar imediatamente após a letra C o(s) numeral(is) correspondente(s); por exemplo, C13 indica espessura mínima de 0,013 mm.
(**) Abreviaturas do Diâmetro Interno
Em branco = liso
P = Liso
Ni = Revestimento de Níquel
Exemplo:
GM124M (W/6.00/0.7/AGE/V/Ni) – indica tubo soldado de parede simples, diâmetro externo de 6 mm, espessura de parede de 0.7 mm, recozido, protegido contra corrosão com revestimento básico de liga metálica zinco-alumínio seguido de camada superior de tinta, aprovado para aplicação automotiva, com ID cromado a níquel.
3.2 Propriedades mecânicas.
Os seguintes requisitos aplicam-se apenas aos tipos mais comuns de tubos de aço; ou seja, tubos soldados e recozidos, e tubos braçados na condição de fabricação. As propriedades de outras classes de tubos, tais como tubos soldados mecânicos ou tubos encruados, devem ser acordadas especialmente entre fornecedor e comprador.
3.2.1 Os ensaios de tração devem ser realizados sobre o tubo acabado, conforme os métodos de ensaio de tubos descritos na norma ASTM E8. As propriedades de tração devem atender à SAE J526 para tubos soldados e à SAE J527 para tubos brasados.
3.2.2 A tubulação deve suportar expansão sobre um mandril cônico com inclinação de 1:10 até que o diâmetro externo na extremidade expandida aumente em 20%, sem trincas ou defeitos visíveis (ASTM A254, Parágrafo 6.3). Antes do ensaio de expansão, a tubulação deve ser cortada perpendicularmente, com as bordas arredondadas e desburradas. Deve ser fixada firmemente e perfeitamente alinhada na matriz, e o punção deve ser guiado ao longo do eixo da tubulação.
3.2.3 Salvo disposição em contrário, a tubulação deve suportar a seguinte pressão hidráulica estática interna:
• Até 10,0 mm OD………………..35 MPa
• Mais de 10,0 até 16,0 mm OD…….15 MPa
Observação: O trabalho a frio subsequente do tubo (enrolamento, endireitamento, curvatura, estiramento, etc.) aumentará sua resistência e dureza. Resistência e dureza consideravelmente maiores para aplicações específicas podem ser obtidas mediante trabalho a frio ou cementação superficial do tubo.
3.3 Dimensões.
O tubo deve estar em conformidade com as dimensões e tolerâncias especificadas pelo comprador.
3.3.1 Tubos soldados.
O diâmetro nominal e a espessura da parede devem estar de acordo com os valores listados na norma SAE J526. O diâmetro externo máximo para a liga zinco-alumínio com revestimento superior de Nylon 11 ou 12 (GN) pode ser encontrado na Tabela 2.
3.3.1.1 Rebarba de solda interna revestida com níquel.
Para garantir uma boa refluência do níquel na solda, é essencial que o cordão de solda apresente um perfil transversal suave e dimensões mínimas. Relatar a dimensão da altura do cordão (a altura típica do cordão deve ser de 0,15 mm ou menos. Continuar monitorando a altura do cordão até que seja estabelecida uma altura máxima exigida).
Exemplos típicos de perfis de rebarba adequados versus inadequados são mostrados abaixo na Figura 2.
3.3.2 Tubos brasados.
O diâmetro nominal e a espessura da parede devem estar de acordo com os valores listados na norma SAE J527. O diâmetro externo máximo para a liga zinco-alumínio com revestimento superior de Nylon 11 ou 12 (GN) pode ser encontrado na Tabela 2.
3.3.3 Extremidades flangeadas.
3.3.3.1 As extremidades flangeadas do tipo SAE devem estar de acordo com as dimensões e tolerâncias indicadas na norma SAE J533.
3.3.3.2 As extremidades flangeadas do tipo ISO devem estar de acordo com as dimensões e tolerâncias indicadas na norma SAE J1290.
3.3.3.3 EXTREMIDADES FLANGEADAS. No caso da especificação GM123M (flange invertido), as extremidades flangeadas dos tubos devem atender aos Requisitos Suplementares da seção S1 da norma ASTM A254.
3.4 Acabamentos.
O acabamento na parte interna e externa dos tubos deve estar em conformidade com o acabamento especificado indicado na Tabela 1.
Tabela 1: Códigos de acabamento externo e requisitos
| Acabamento | Código de acabamento | Descrição e Requisitos de Material |
| Liso | P | Sem revestimento; apenas metal base (aço 1006, 1008 ou 1010 conforme SAE J403) |
| Liga de Zinco-Alumínio | G | Revestimento em liga zinco-alumínio por imersão quente. Composição química: liga alumínio 5%–zinco balanceado conforme ASTM B750 Massa do revestimento: 50 g/m² conforme ASTM A875, Seção 8. A espessura mínima deve ser de três micrômetros em qualquer ponto do tubo, conforme Apêndice A. |
| Liga de Zinco-Alumínio – Proteção Estendida contra Corrosão | GE | Liga de zinco-alumínio conforme descrito acima, seguida por um processo de pré-tratamento aprovado e um revestimento epóxi rico em alumínio aprovado. Medições de espessura:A tinta epóxi rica em alumínio do acabamento GE deve ter espessura mínima de três mícrons em qualquer ponto do tubo, conforme medido pelos procedimentos do Apêndice A. A espessura real dos revestimentos no acabamento GE deve ser monitorada circunferencial e longitudinalmente em cada linha de tubos. Um plano de amostragem deve ser referenciado no plano de controle. |
| Revestimento de cobre | C | Tubulação eletrodepositada |
| Liga de Zinco-Alumínio – Nylon 11 ou 12 Extrudado | GN | Liga de zinco-alumínio conforme descrito acima, seguida de uma camada superior de Nylon 11 ou 12. Aparência:O revestimento superior deve ser uniforme na cor e livre de descontinuidades, tais como linhas de fluxo, furos de agulha, crateras ou rugosidade anormal. O revestimento superior deve ser preto, salvo indicação em contrário no desenho técnico. Espessura da camada:O revestimento superior de Nylon 11 ou 12 deve ter espessura mínima de 150 μm quando medido por exame microscópico conforme Apêndice A. A espessura máxima do revestimento deve ser controlada pela diâmetro externo máximo (Tabela 2). A espessura real dos revestimentos no acabamento GN deve ser monitorada circunferencial e longitudinalmente em cada linha de tubos. Um plano de amostragem deve ser referenciado no plano de controle. |
| Revestimento de níquel | Ni | Revestimento interno de níquel por eletrodeposição. Medições de espessura:A espessura do banho eletrodepositado de níquel no diâmetro interno (ID) do tubo acabado deve ser de, no mínimo, 3 mícrons em toda a superfície interna do tubo, conforme medido pelos procedimentos do Apêndice A. A espessura real do banho no acabamento Ni deve ser monitorada circunferencial e longitudinalmente em cada linha de tubos. Um plano de amostragem deve ser referenciado no plano de controle. |
| Outros | Z | A definir |
Observação: O revestimento superior GN não deve ser utilizado em aplicações de tubos para combustível líquido até que seja concedida a aprovação completa do material para tais aplicações.
Tabela 2: Diâmetro externo máximo para revestimento GN
| Tamanho Nominal do Tubo (mm) | Diâmetro externo máximo do tubo revestido (mm) |
| 4,76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7,94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11,11 | 11.65 |
| 12,7 | 13.24 |
| 14,29 | 14.83 |
| 15,88 | 16.42 |
3.5 Resistência ambiental (GE, GN e Ni).
3.5.1 Ensaio de névoa salina (GM4298P).
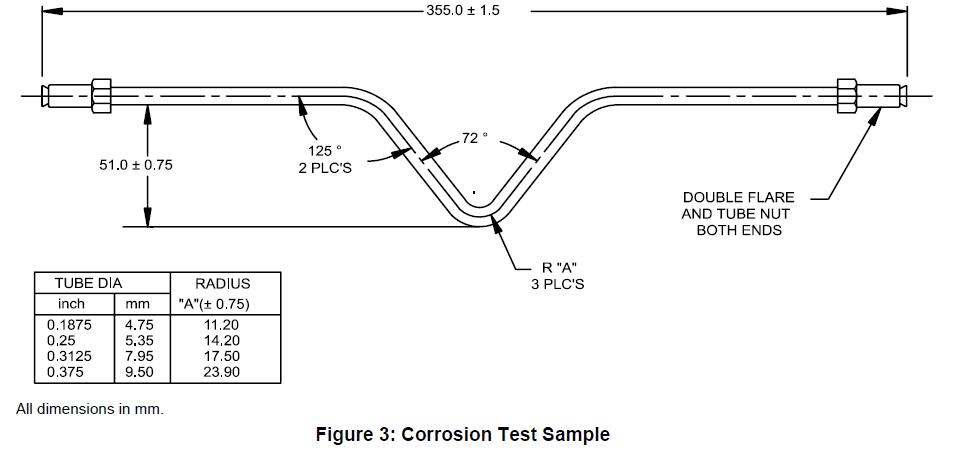
Os tubos revestidos devem ser submetidos aos seguintes ensaios de corrosão e métodos de avaliação. Todos os ensaios de corrosão devem ser realizados em peças fabricadas ou em amostras de ensaio conforme a Figura 3. As amostras de ensaio descritas na Figura 3 devem ser posicionadas na câmara de ensaio com o cotovelo conformado voltado para baixo, sem contato com o dispositivo de fixação, exceto quando indicado em contrário. As peças fabricadas devem ser posicionadas na câmara de ensaio conforme acordado entre o laboratório de ensaios e a autoridade revisora. A frequência de realização de todos os ensaios de corrosão deve ser documentada no plano de controle.
Observação: Contaminantes superficiais podem causar manchas em ensaios de corrosão. Manchas na ausência de corrosão não devem ser registradas como falha por corrosão.
3.5.1.1 Liga zinco-alumínio – Proteção anticorrosiva estendida (GE).
Os tubos com proteção estendida contra corrosão GE devem suportar 1000 h de exposição à névoa salina conforme GM4298P, sem mais de 1,5 mm de retrocesso (creepback) (ver GM9102P) a partir de riscos posicionados longitudinalmente e sem outra perda de aderência após a exposição conforme GM4298P e remoção com jato de ar.
3.5.1.2 Liga zinco-alumínio – Nylon 11 ou 12 extrudado (GN) – Resistência a impactos em baixa temperatura e ensaio de névoa salina (GM9508P, GM4298P).
Submeter amostras de tubos conformados (ver Figura 3) ao ensaio de resistência a lascas, GM9508P, Método B, cinco vezes cada. O tubo deve ser posicionado no gravêlometro de modo que o plano criado pela curvatura fique paralelo ao painel. Dentro de 24 h após a exposição no gravêlometro, colocar as amostras em câmara de névoa salina conforme ASTM B117 ou GM4298P.
O tubo não deve apresentar corrosão do metal base estendendo-se mais de 1 mm a partir da área impactada por brita após 2000 h. As áreas não impactadas por brita devem estar livres de ferrugem após 2000 h.
3.5.2 Ensaio de umidade (GM4465P, GM9071P).
Tubos com proteção estendida contra corrosão (GE) devem ser submetidos a 96 h de ensaio de umidade conforme GM4465P. Imediatamente após o ensaio de umidade, os tubos devem ser secos com pano e submetidos ao ensaio de aderência de fita conforme GM9071P, exceto que deve ser feita uma incisão linear longitudinal no tubo. A aderência deve ser de, no mínimo, 99%.
3.5.3 Ensaio de umidade para tubos niquelados (Ni) (GM4465P, GM9071P).
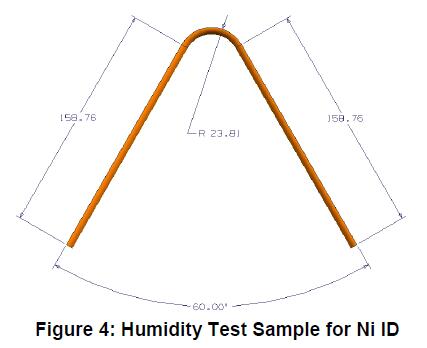
O revestimento interno de níquel deve ser submetido ao seguinte ensaio de umidade, utilizando amostras retas de 100 mm e amostras de ensaio conforme mostrado na Figura 4. Três amostras de ensaio de cada configuração devem ser seccionadas longitudinalmente, expondo as superfícies internas do tubo. As bordas cortadas das amostras de ensaio devem ser suficientemente protegidas para evitar o vazamento de ferrugem. As amostras devem ser posicionadas na câmara de ensaio com as superfícies internas voltadas para cima. As amostras retas devem ser posicionadas aproximadamente a um ângulo de 30° em relação à vertical, a fim de permitir o escoamento da umidade. O revestimento de níquel deve resistir a 168 h de exposição à umidade conforme GM4465P, sem apresentar ferrugem vermelha fora da zona de solda (zona afetada pelo calor). Qualquer corrosão
na zona da solda (zona afetada pelo calor) exigirá aprovação da Engenharia de Materiais da GM.
3.5.4 Ensaio de atrito com solvente (GM9509P).
Tubos com proteção estendida contra corrosão (GE), quando submetidos ao ensaio de esfregação com solvente MEK conforme GM9509P, devem apresentar classificação de 1 ou superior após 50 esfregações duplas. Este ensaio deve ser realizado em cada lote de produção de tubos e documentado no plano de controle. Um lote de produção deve ser definido nos documentos do sistema de qualidade.
3.5.5 Resistência a fluidos.
3.5.5.1 Tubos com proteção anticorrosiva estendida (GE) não devem apresentar amolecimento nem defeitos na película após imersão por 24 h em fluido para freios (GM4653M), gasolina TF2 (GMPT-6-006), biodiesel (GMPT-5-005), diesel #2 (GMPT-5-001), gasolina oxidada (GMPT-6-019) e E85 de baixo pH (GMPT-6-023). Este ensaio deve ser realizado com fluido para freios, no mínimo uma vez por semana, em peças ou amostras da produção conforme a Figura 3, e deve ser documentado no plano de controle.
Observação: Informações sobre os combustíveis GMPT podem ser obtidas entrando em contato com a Engenharia de Materiais da GM Powertrain. Os combustíveis devem ser adquiridos junto a fornecedores aprovados pela GM. Utilize o nível mais atualizado de sufixo para cada combustível, conforme orientação do engenheiro da GM Powertrain.
3.5.5.2 Liga de Zinco-Alumínio – Nylon 11 ou 12 extrudido (GN).
3.5.5.2.1 Preparação das amostras.
As amostras devem ter no mínimo 80 mm de comprimento. Faça dois cortes paralelos a 2,4 ± 0,1 mm de distância, no sentido longitudinal do tubo, utilizando uma faca Stanley com lâmina #99E ou equivalente. Os cortes devem atravessar totalmente a camada de nylon e a camada de primer até atingir o substrato ao longo de todo o comprimento do tubo. Coloque seis amostras por fluido em um recipiente vedável. Encha o frasco com o fluido exigido da Tabela 3, de modo que aproximadamente metade de cada amostra fique submersa. Feche hermeticamente o recipiente. Mantenha as amostras em imersão pelo tempo e à temperatura adequados, conforme especificado na Tabela 3. Após o tempo de imersão exigido, retire as amostras do fluido e seque-as com papel-toalha.
Tabela 3: Resistência a fluidos
| Fluido | Tempo (h) | Temperatura (°C) |
| Água destilada | 504 | 23 ± 2 |
| Fluido de freio (GM4653M) | 504 | 60 ± 2 |
| Gasolina oxidada (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Biodiesel (GMPT-5-005) | 504 | 23 ± 2 |
| Diesel #2 (GMPT-5-001) | 504 | 23 ± 2 |
| E85 com baixo pH (GMPT-6-023) | 504 | 23 ± 2 |
| Líquido refrigerante para motores (GM6277M) | 504 | 23 ± 2 |
| Solvente para lavador de para-brisa (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Procedimento para separação do revestimento.
Com a faca de uso geral, faça um corte perpendicular entre os dois cortes paralelos próximos à extremidade da amostra que foi submersa no fluido. Com a borda da lâmina no corte perpendicular, tente levantar ou descascar a tira de nylon até que a seção possa ser segurada com um par de alicates ou equivalente. Descasque até que a seção se rompa ou seja removida ao longo de todo o comprimento do tubo. Se a tira não tiver sido completamente removida, repita o procedimento a partir da extremidade de vapor da amostra.
3.5.5.2.3 Critérios de aceitação.
Não deve haver qualquer evidência de bolhas ou deslaminação do nylon antes do procedimento de separação do revestimento. Após o procedimento de separação do revestimento, a amostra é considerada aceitável se a fita de nylon se romper. Caso não se rompa, a fita deve apresentar falha coesiva da demão de fundo. Falha coesiva é definida como evidência visível de que a demão de fundo permanece aderida à fita de nylon e ao substrato do tubo.
3.5.5.3 Revestimento interno de níquel eletrodepositado.
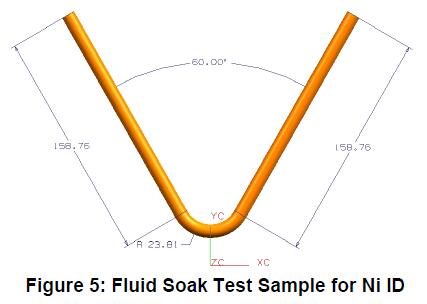
O tubo com revestimento interno de níquel deve ser exposto aos fluidos listados abaixo, utilizando amostras retas de 100 mm e amostras de ensaio conforme mostrado na Figura 5. Três amostras de ensaio de cada configuração devem ser expostas por 504 h a 60°C (90°C para biodiesel e diesel #2), preenchidas até a metade com os seguintes fluidos: biodiesel (GMPT-5-005), diesel #2 (GMPT-5-001), gasolina oxidada (GMPT-6-019), gasolina corrosiva bifásica (GMPT-6-020*) e E85 de baixo pHe (GMPT-6-023). Após 504 h de imersão, as amostras devem ser seccionadas longitudinalmente e inspecionadas — não é permitida qualquer corrosão ou corrosão por pites fora da zona de solda (zona afetada pelo calor). Qualquer corrosão dentro da zona de solda (zona afetada pelo calor) exigirá aprovação da Engenharia de Materiais da GM.
Observação: Informações sobre os combustíveis GMPT podem ser obtidas entrando em contato com a Engenharia de Materiais da GM Powertrain. Os combustíveis devem ser adquiridos junto a fornecedores aprovados pela GM. Utilize o nível mais atualizado de sufixo para cada combustível, conforme orientação do engenheiro da GM Powertrain.
3.5.6 Ensaio cíclico de corrosão (GM9505P, Ciclo J ou GM9540P).
3.5.6.1 Tubos com proteção anticorrosiva estendida (GE) devem ser submetidos a um ensaio de desempenho composto por amostras de tubos corretamente conformadas (ver Figura 3), submetidas a 10 ciclos (20 semanas) do GM9505P Ciclo J ou ao GM9540P, duração de ensaio D. Após os ciclos, os tubos devem suportar um ensaio de pressão de 14 MPa para tubos com diâmetro externo até 10,0 mm ou de 7 MPa para tubos com diâmetro externo acima de 10 mm. Para que este ensaio seja válido, não deve haver corrosão originada internamente que cause falha no ensaio de pressão. Portanto, recomenda-se que as conexões dos tubos sejam fixadas em um bloco sólido de alumínio, mantendo o sistema fechado durante a exposição.
Além disso, vedar as conexões com cera é aceitável para manter essas peças funcionais durante o ensaio de pressão.
A frequência mínima aceitável para a realização deste ensaio deve ser acordada entre o fornecedor e o contato fornecedor da GM e deve ser documentada na submissão trimestral PPAP.
3.5.6.2 Liga de Zinco-Alumínio – Nylon 11 ou 12 extrudido (GN).
Corte com faca mais corrosão cíclica GM9505P, Ciclo J, 10 ciclos (20 semanas). Utilizando tubos retos com conexões padrão, traçar linhas paralelas de 4 cm de comprimento e espaçadas a 2,4 ± 0,1 mm uma da outra, próximas ao centro. Dentro de 24 h após o traçado, realizar a corrosão cíclica conforme GM9505P, Ciclo J, 10 ciclos (20 semanas). Após os ciclos, o tubo deve suportar um ensaio de pressão de 14 MPa para tubos com diâmetro externo até 10,0 mm ou 7 MPa para tubos com diâmetro externo acima de 10 mm. Para que este ensaio seja válido, não deve haver corrosão de dentro para fora que cause falha no ensaio de pressão. Recomenda-se, portanto, fixar as conexões do tubo em um bloco sólido de alumínio, mantendo o sistema fechado durante a exposição.
Além disso, vedar as conexões com cera é aceitável para manter essas peças funcionais durante o ensaio de pressão.
Os resultados devem ser informados juntamente com a submissão para aprovação de engenharia.
3.6 Forma, dimensões e qualidade.
Os tubos de aço automotivos devem ser comercialmente redondos, lisos e livres de ferrugem e defeitos que prejudiquem o processamento ou a funcionalidade. O reforço de junta no diâmetro externo do tubo pode ser aceitável mediante acordo com os compradores individuais. Contudo, esse reforço não deve exceder a tolerância do diâmetro externo e não deve interferir na operação de alargamento (flare) ou na obtenção de juntas estanques. Um reforço interno é permitido, mas deve ser mantido ao mínimo exigido por boas práticas de soldagem ou brasagem. Quando forem especificados comprimentos específicos, estes devem ser razoavelmente retos e as extremidades devem estar livres de rebarbas.
3.6.1 Tubos destinados a linhas hidráulicas de freio devem apresentar limpeza interna conforme máximo de 0,20 g por metro quadrado de superfície interna, determinado conforme ASTM A254, Seção 8 — Limpeza da Superfície Interna.
3.6.2 Todos os revestimentos devem resistir às condições normais de conformação, manuseio e armazenamento a que os tubos são submetidos, sem apresentar sinais de lascamento, descascamento ou perda de aderência ao metal base. É aceitável o brilho longitudinal ou periférico resultante dos processos de fabricação e manuseio.
3.7 Requisitos especiais.
Requisitos especiais referentes a dimensões, acabamentos, propriedades físicas ou aplicações devem ser acordados entre fornecedor e comprador.
3.8 Embalagem e marcação.
O material deve ser entregue conforme especificado pelo comprador. Os contêineres devem ser claramente marcados com o nome e endereço do fornecedor, número e denominação da especificação do material, número da ordem de compra, peso líquido e quaisquer outras informações exigidas pelo comprador.
4 Processo de fabricação
Não aplicável.
5 Regras e regulamentos
5.1 Todos os materiais fornecidos sob esta especificação devem estar em conformidade com os requisitos da GMW3001, Regras e Regulamentos para Especificações de Materiais.
5.2 Todos os materiais fornecidos sob esta especificação devem atender aos requisitos da GMW3059, Substâncias Restritivas e Passíveis de Relatório para Peças.
6 Fontes Aprovadas
É obrigatória a qualificação técnica de uma fonte aprovada para esta especificação. Somente as fontes listadas no Arquivo de Materiais da GM (ou seja, MATSPC) sob este número de especificação foram qualificadas pela engenharia como atendendo aos requisitos desta especificação.
Apêndice A – Procedimento para Medição da Espessura do Revestimento de Dupla Camada em Tubos de Aço Automotivos
A1 Escopo
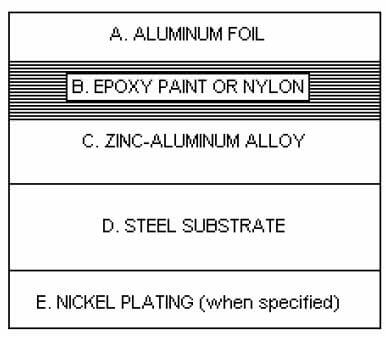
O procedimento é utilizado para determinar a conformidade com uma espessura mínima especificada do revestimento e para estabelecer uma correlação com os equipamentos utilizados no monitoramento da espessura do revestimento na produção. O sistema de revestimento consiste em um tubo de aço de baixo teor de carbono como substrato, com o diâmetro interno (ID) nu ou niquelado, e o diâmetro externo (OD) revestido com uma liga zinco-alumínio, seguido por um revestimento epóxi rico em alumínio ou por um revestimento extrudado de Nylon 11 ou 12. Os acabamentos podem ser encontrados listados nas normas GM123M/GM124M, sob a designação da Tabela 1: (GE), (GN) ou (Ni). O procedimento é utilizado para determinar a conformidade com uma espessura mínima especificada do revestimento e para estabelecer uma correlação com os equipamentos utilizados no monitoramento da espessura do revestimento na produção. O sistema de revestimento consiste em um tubo de aço de baixo teor de carbono como substrato, com o diâmetro interno (ID) nu ou niquelado, e o diâmetro externo (OD) revestido com uma liga zinco-alumínio, seguido por um revestimento epóxi rico em alumínio ou por um revestimento extrudado de Nylon 11 ou 12. Os acabamentos podem ser encontrados listados nas normas GM123M/GM124M, sob a designação da Tabela 1: (GE), (GN) ou (Ni).
A2 Normas referenciadas
GM123M
GM124M
A3 Equipamentos utilizados
A3.1 Metalógrafo.
A3.2 Equipamento de polimento metalográfico.
A4 Preparação da amostra
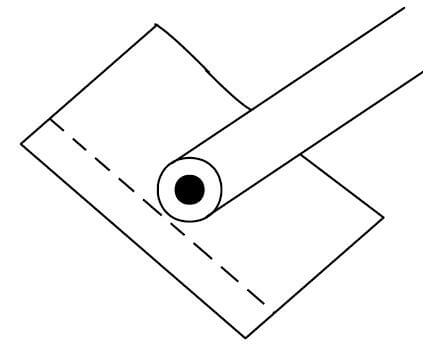
O tubo deve ser seccionado em várias localizações transversais para verificar a conformidade com a espessura mínima do revestimento. As seções devem ser desburradas, limpas e secas. Cada seção deve ser envolvida separadamente com folha de alumínio, e esta deve ser moldada manualmente ao redor da peça (ver Figura A1) antes da montagem. Apenas uma camada de folha é necessária, e o tubo deve ser totalmente coberto, tomando cuidado para não perfurá-la. As dobras e sobreposições excedentes devem ficar acima do plano de polimento. Tenha cuidado durante a montagem, garantindo que cada seção fique perpendicular ao plano de polimento. As amostras devem ser montadas por compressão utilizando um pó termofixável, como ftalato de dialila. A moldagem por compressão também serve para ajustar firmemente a folha ao contorno do revestimento, proporcionando excelente retenção de bordas e uma interface bem definida. A(s) montagem(ns) deve(m) ser resfriada(s) lentamente até a temperatura ambiente para evitar separação nas bordas.
A5 Procedimento
A5.1 Preparação metalográfica.
A5.1.1 A seção montada é lixada com uma série de papéis abrasivos progressivamente mais finos, iniciando com granulação 180, seguida por 320 e, finalmente, 600, utilizando fluxo abundante de água como lubrificante. Todo o processo de lixamento é realizado com pressão leve a moderada, a fim de minimizar o espalhamento do revestimento.
A5.1.2 O corpo de prova montado é lavado entre cada etapa de lixamento para remover quaisquer partículas abrasivas mais grossas da etapa anterior. Isso também evita a contaminação das rodas subsequentes de lixamento e polimento.
A5.1.3 A amostra deve ser girada em 90 graus entre cada etapa de lixamento, a fim de minimizar a extração dos revestimentos mais moles e evitar o espalhamento na interface entre tinta epóxi ou revestimento de náilon e revestimento de zinco-alumínio, bem como na interface entre revestimento de zinco-alumínio e aço.
A5.1.4 Após a última etapa de lixamento, lavar cuidadosamente, enxaguar com álcool e secar antes da sequência final de polimento.
A5.1.5 O polimento final é realizado com rodas de tecido e compostos diamantados de polimento. A sequência recomendada é: 6 mícrons, seguida por 3, 1 e 0,25 mícrons. Uma suspensão de alumina de 0,05 mícron pode ser usada como etapa final, caso se deseje uma superfície isenta de riscos. Contudo, a alumina é alcalina e pode promover manchas na camada de zinco, dificultando a medição da espessura do revestimento. Recomenda-se, portanto, omitir essa etapa até que as medições de espessura sejam concluídas.
A5.1.6 Aplica-se pressão moderada apenas pelo tempo necessário para remover os riscos gerados pela etapa anterior. Rotacione a amostra em 90 graus entre cada roda de polimento, garantindo que a integridade do revestimento não seja comprometida.
A5.1.7 A amostra é lavada entre cada graduação em mícrons para remover contaminantes da etapa anterior, conforme feito na sequência de lixamento. Após a conclusão do polimento, o corpo de prova montado é lavado com sabão neutro, enxaguado e seco completamente com metanol.
A5.2 Exame metalográfico & Medições de espessura.
A5.2.1 A amostra preparada é observada no metalógrafo para garantir que o corpo de prova montado esteja relativamente isento de riscos e que as camadas estejam adequadamente aderidas ao tubo. Cada uma das interfaces de revestimento deve apresentar bom contraste, sem espalhamento ou extração dos componentes microestruturais.
A5.2.2 Escolha uma ampliação adequada para resolver claramente as duas camadas ao redor da periferia da seção transversal do tubo e a camada de níquel no interior, quando especificado. As medições são geralmente realizadas em 500 ou 1000 X.
A5.2.3 Insira uma retícula de medição apropriada no trajeto óptico para medir a espessura de cada camada. Calibre a retícula com uma escala micrométrica conhecida ou com um lâmina padrão antes de qualquer medição.
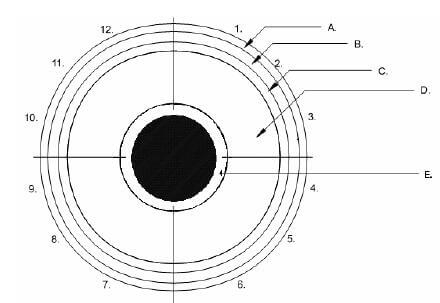
A5.2.4 Divida a periferia do tubo em quatro quadrantes separados. Marque a interseção das extremidades da fita de folha de alumínio às 12 horas. A partir daí, movendo-se no sentido horário, marque cada seção subsequente às 3, 6 e 9 horas em relação à posição das 12 horas. Em cada campo de visão do quadrante, realize três leituras aleatórias que incluam o valor de espessura mínima (ver Figuras A2 e A3). Relate cada uma das três leituras por quadrante — totalizando 12 leituras — tanto para as camadas de zinco-alumínio e tinta epóxi ou nylon quanto para o revestimento de níquel, quando especificado.
A5.2.5 Registre todos os valores de espessura e compare-os com as seções aplicáveis das normas GM123M/GM124M. Os valores mínimos exigidos de espessura são os seguintes:
| Código | GE/P | GN | GE/Ni |
| Liga zinco-alumínio (mín. μm) | 3,0 | 3,0 | 3,0 |
| Tinta epóxi rica em alumínio (mín. μm) | 3,0 | – | 3,0 |
| Nylon 11 ou 12 (mín. μm) | – | 150 | – |
| Níquel | – | – | 3,0 |