Clique aqui para saber mais sobre nossas linhas de freio e produtos relacionados.
1. Escopo
Esta norma especifica os tubos metálicos destinados principalmente a freios, combustível e lubrificação de automóveis (doravante denominados “tubos”).
Observações:
As normas aplicáveis a esta norma estão indicadas abaixo.
JIS G3141Chapas e tiras de aço carbono laminadas a frio
JIS G3445Tubos de aço carbono para fins estruturais em máquinas
JIS G 3472Tubos de aço carbono soldados por resistência elétrica para fins estruturais em automóveis
JIS H 3300Tubos e tubulações sem costura de cobre e ligas de cobre
JIS Z 2241Método de ensaio de tração para materiais metálicos
JIS Z2244Método de ensaio de dureza Vickers
JIS Z2251Método de ensaio de microdureza Vickers e Knoop
JASO M 104Método de ensaio para tubos de freio automotivos
2. Classificação
2.1 Tipo de tubo
Os tubos devem ser classificados nos seguintes 4 grupos:
Tabela 1 Tubos para automóveis
| Tipo | Código | Exemplo de aplicação |
|---|---|---|
| Tubo de aço de baixo teor de carbono de parede dupla com brasagem | TDW | Tubo principalmente para freios |
| Tubulação soldada de aço de baixo teor de carbono | TSW | Tubo principalmente para combustível e lubrificação |
| Tubos de aço carbono para fins estruturais em máquinas | STKM 11J | Tubo para refrigeração, etc. |
| Tubos e tubos sem costura de cobre e ligas de cobre | C1201 ou C1220 | Tubo principalmente para freios a ar |
2.2 Classificação do tratamento superficial
Os tubos devem ser classificados conforme tabela abaixo, de acordo com os tipos de tratamento superficial:
Tabela 2: Tratamento superficial
| Tipo | |||||||||
| Sem tratamento superficial | Revestimento por imersão em liga estanho-chumbo | Revestimento eletrolítico de zinco | Película orgânica sobre revestimento eletrolítico de zinco | ||||||
| 8μm | 13μm | 25μm | 8μm | 13μm | 25μm | ||||
| Tubo de aço de baixo teor de carbono de parede dupla com brasagem | TDW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Tubulação soldada de aço de baixo teor de carbono | TSW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Tubos de aço carbono para fins estruturais em máquinas | STKM 11J | -N | -T | -Z8 | -Z13 | -Z25 | |||
| Tubos e tubos sem costura de cobre e ligas de cobre | C1201 ou C1220 | ||||||||
3. Qualidade
3.1 Aparência
Tanto o interior quanto o exterior do tubo acabado devem ser lisos e livres de trincas, defeitos ou ferrugem.
3.2 Composição química
A composição química do tubo deve estar de acordo com as normas JIS G3141, JIS G3445, JIS G 3472 e JIS H 3300.
3.3 Propriedade mecânica
A propriedade mecânica dos tubos deve estar de acordo com a Tabela 3.
Tabela 3: Propriedades mecânicas
| Tipo | Código | Resistência à tração, MPa | Limite de escoamento, MPa | Alongamento % | Dureza HV | Expansão por dobramento, dobramento plano |
|---|---|---|---|---|---|---|
Tubo de aço de baixo teor de carbono de parede dupla com brasagem | TDW | Não inferior a 294 | Não inferior a 176 | Não inferior a 25 | Não superior a HV150 | A parede do tubo deve estar livre de defeitos ou trincas após a realização dos ensaios conforme Tabela 10 |
| Tubulação soldada de aço de baixo teor de carbono | TSW | |||||
| Tubos de aço carbono para fins estruturais em máquinas | STKM 11J | Não inferior a 294 | Não inferior a 30 | |||
| Tubos e tubos sem costura de cobre e ligas de cobre | C1201 ou C1220 | Não inferior a 206 | Não inferior a 40 |
3.4 Tratamento de superfície
(1) A espessura do tratamento superficial deve estar de acordo com as Tabelas 4 e 5.
Tabela 4: Espessura do tratamento superficial interno
| Tipo | Código | Espessura do tratamento da superfície interna |
|---|---|---|
| Tubulação de aço de baixo carbono com dupla parede e solda por brasagem | TDW | Como revestido com cobre para processo de fusão |
| Tubos soldados de aço de baixo carbono | TSW | Revestimento de cobre com espessura mínima de 3 μm |
| Tubos de aço carbono para fins estruturais em máquinas | STKM 11J | – |
| Tubos e tubulações sem costura de cobre e ligas de cobre | C1201 ou C1220 | – |
Tabela 5: Espessura do tratamento superficial externo
| Tipo | Espessura do tratamento da superfície externa | ||||||
| Revestimento de liga estanho-chumbo por imersão | Revestimento eletrolítico de zinco | Película orgânica sobre revestimento eletrolítico de zinco | |||||
| Z8 | Z13 | Z25 | Z8-OC | Z13-OC | Z25-OC | ||
| Tubo de aço de baixo teor de carbono de parede dupla com brasagem | Média de 6 μm, mínimo de 3 μm | Não inferior a 8 μm | Não inferior a 13 μm | Não inferior a 25 μm | Revestimento de zinco não inferior a 8 μm | Revestimento de zinco não inferior a 13 μm | Revestimento de zinco não inferior a 25 μm |
| Película orgânica: média 20 μm, mínima 10 μm | |||||||
| Tubulação soldada de aço de baixo teor de carbono | Revestimento de zinco não inferior a 8 μm | Revestimento de zinco não inferior a 13 μm | Revestimento de zinco não inferior a 25 μm | ||||
| Película orgânica: média 20 μm, mínima 10 μm | |||||||
| Tubos de aço carbono para fins estruturais em máquinas | |||||||
| Tubos e tubos sem costura de cobre e ligas de cobre | Nenhum tratamento será necessário. | ||||||
(2) Resistência à corrosão
O ensaio deve ser realizado conforme o ensaio de corrosão especificado na Tabela 10 e deve atender aos requisitos da Tabela 6.
Tabela 6: Resistência à corrosão
| Tipo e código do revestimento | Critérios | ||
| Tempo decorrido até a formação do produto branco de corrosão (h) | Tempo decorrido até aparecimento de ferrugem (ferrugem vermelha) (h) | ||
| Revestimento eletrolítico de zinco | Z8 | 72 | 192 |
| Z13 | 72 | 288 | |
| Z25 | 72 | 480 | |
| Revestimento imerso de liga estanho-chumbo | T | A ferrugem (ferrugem vermelha) deve aparecer em 5 pontos ou menos por 50 cm.2em 24 horas. | |
| Película orgânica sobre revestimento eletrolítico de zinco | Z8-OC | – | 2000 |
| Z13-OC | 2500 | ||
| Z25-OC | 3000 | ||
(3) Desempenho da película orgânica
O desempenho do filme orgânico deve estar de acordo com a Tabela 6 e atender aos requisitos da Tabela 7, após a realização dos ensaios previstos na Tabela 10, conforme exigido.
Tabela 7: Desempenho da película orgânica
| Itens de ensaio | Critérios |
|---|---|
| Ensaio de dobramento | Não devem ocorrer descascamento, trincas nem rugas. |
| Ensaio de lascamento | Não deve ocorrer descascamento nem trincas evidentes. |
| Ensaio de ciclo térmico | Não devem ocorrer bolhas nem descascamento. |
| Ensaio com água morna | Não devem ocorrer bolhas, descascamento, trincas nem dissolução. |
| Ensaio de resistência a fluidos | Não devem ocorrer bolhas, descascamento, trincas nem dissolução. |
| Ensaio de resistência ao ozônio | Não devem ocorrer descascamento nem trincas. |
3.5 Pressão de garantia e pressão de ruptura
Os tubos devem ser ensaiados conforme Tabela 10 e devem resistir à pressão de garantia especificada na Tabela 8 sem apresentar deformação prejudicial.
Tabela 8 Pressão de garantia e pressão de ruptura
| Tipo | Código | Diâmetro nominal | Pressão de garantia (MPa) | Pressão de ruptura MPa |
|---|---|---|---|---|
| Tubo de aço de baixo teor de carbono de parede dupla com brasagem | TDW | <4,76 6 e 6,35 810 | 34.3 34.3 24.524.5 | 108 83.3 66.2 53.9 |
| Tubulação soldada de aço de baixo teor de carbono | TSW | <6,35 8-10 11-15 16-22.2 | 24.5 19.3 14.7 9.8 | – |
| Tubos de aço carbono para fins estruturais em máquinas | STKM 11J | |||
| Tubos e tubos sem costura de cobre e ligas de cobre | C1201 ou C1220 | Conforme norma JIS H 3300 | ||
Tabela 9 Diâmetro nominal e dimensões
| Diâmetro nominal | diâmetro externo | Espessura | Tolerância | ||||
| Dimensão Padrão | Tolerância | Dimensão Padrão | |||||
| Tubo de aço de baixo teor de carbono de parede dupla com brasagem | Tubulação soldada de aço de baixo teor de carbono | Tubos de aço carbono para fins estruturais em máquinas | Tubos sem costura de cobre e ligas de cobre | ||||
| 3.17 | 3.17 | +/-0.08 | 0.7 | 0.7 | 0.08 | +/-0.08 | |
| 4 | 4 | 0,7 | 0,7 | ||||
| 4.76 | 4.76 | 0,7 | 0,7 | 0,08 | |||
| 6 | 6 | 0,7 | 0,7 | ||||
| 6.35 | 6.35 | 0,7 | 0,7 0,8 | 0,08 | |||
| 8 | 8 | +/-0.1 | 0,7 | 0,7 0,8 1,0 | 0,7 0,8 1,0 | 1,0 | ±0,1 |
| 9 | 9 | 1,0 | 1,0 | ||||
| 10 | 10 | 0,7 | 0,7 0,8 1,0 | 0,7 0,8 1,0 | 1,0 | ||
| 11 | 11 | – | 0,8 1,0 | ||||
| 12 | 12 | 0,9 1,0 | 0,9 1,0 | 1,0 | |||
| 12.7 | 12.7 | 0,9 1,0 | 0,9 1,0 | 1,0 | |||
| 14 | 14 | 1,0 | 1,0 | ||||
| 15 | 15 | 1,0 | 1,0 | 1,0 | |||
| 16 | 16 | 1,0 | 1,0 1,2 | ||||
| 17 | 17 | 1,0 | 1,0 1,2 | ||||
| 18 | 18 | 1,0 1,2 | 1,0 | ||||
| 19 | 19 | 1,0 1,2 | |||||
| 20 | 20 | 1,0 1,2 | 1,0 | ||||
| 21 | 21 | 1,0 1,2 | |||||
| 22 | 22 | 1,0 1,2 | 1,0 | ||||
| 22.2 | 22.2 | 1,0 1,2 | |||||
Tabela 10 Método de ensaio
| Item | Tipo | ||||||||||
| Tubo de aço de baixo teor de carbono de parede dupla com brasagem | Tubulação soldada de aço de baixo teor de carbono | Tubos de aço carbono para fins estruturais em máquinas | Tubos e tubos sem costura de cobre e ligas de cobre | ||||||||
| Ensaio de tração | Conforme norma JIS Z2241 (Método de Ensaio de Tração para Materiais Metálicos). | ||||||||||
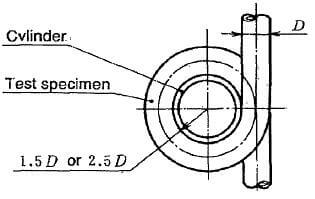
| Ensaio de dobra | Exemplo: verificar se ocorreram falhas, trincas ou outros defeitos quando o tubo for dobrado 360 graus ao redor de um cilindro com raio conforme especificado abaixo.
| – | |||||||||
| ensaio de expansão | (1) O comprimento da amostra de ensaio deve ser de 100 mm. (2) Verificar se ocorreram ou não falhas e trincas quando uma ferramenta cônica com inclinação de 1/10 é inserida em uma extremidade da amostra e esta é expandida até que o diâmetro da face final aumente em 20%. | (1) O comprimento da amostra de ensaio deve ser de 100 mm. (2) Verificar se ocorreram ou não falhas e trincas quando uma ferramenta cônica com ângulo de 60 graus é inserida em uma extremidade da amostra e esta é expandida até que o diâmetro da face final aumente em 20%. | Conforme norma JIS H 3300 | ||||||||
| Ensaio de desenvolvimento | – | (1) O comprimento do corpo de prova deve ser de 100 mm. (2) Exemplo: verificar se ocorreram ou não defeitos prejudiciais, como trincas e descascamento, na solda, quando a amostra de ensaio é dividida longitudinalmente a 90 graus em cada lado da solda e desdobrada para formar uma chapa plana. | – | ||||||||
| Teste de achatamento e dobramento | (1) O comprimento da amostra de ensaio deve ser de 100 mm. (2) Verificar se ocorreram ou não falhas e trincas quando a amostra é mantida entre placas paralelas, pressionadas de modo que o interior do tubo entre em contato total, tornando a amostra plana, e essa amostra plana seja dobrada uma vez em 90 graus no sentido perpendicular ao eixo, em torno de um cilindro cujo diâmetro seja igual a três vezes a espessura da parede do tubo, seguida de alongamento até a posição reta. | ||||||||||
| Teste de achatamento | (1) O comprimento da amostra de ensaio deve ser de 100 mm. (2) Verificar se ocorreram ou não falhas e trincas quando a amostra é mantida entre placas paralelas, pressionadas de modo que a distância entre as placas seja igual a três vezes a espessura da parede do tubo. Durante a compressão, a solda do tubo deve estar posicionada a 90 graus em relação à direção da força aplicada. | Conforme norma JIS H 3300 | |||||||||
| Ensaio de pressão de garantia | Verificar se ocorreu vazamento ou qualquer outro defeito quando o tubo for submetido à pressão hidráulica especificada e mantido sob essa pressão por 5 minutos. | – | |||||||||
| Ensaio de pressão de ruptura | Conforme item 5.10 especificado na norma JASO M104. | – | |||||||||
| Ensaio de espessura do tratamento de superfície | A prática padrão deve ser o ensaio microscópico. | – | |||||||||
| Ensaio de resistência à corrosão | Conforme item 5.6, ensaio de névoa salina neutra, especificado na norma JASO M104. | – | |||||||||
| Teste de desempenho do revestimento | Conforme item 5. (método de ensaio) especificado na norma JASO M104. | – | |||||||||
| Ensaio de dureza | Conforme norma JIS Z2244 ou JIS Z2251 | – | |||||||||
4. Método de fabricação
4.1 Método de fabricação dos tubos de aço de baixo teor de carbono com dupla parede e solda braçada
Os tubos de aço de baixo teor de carbono com dupla parede braçados devem ser fabricados por meio do revestimento com cobre de ambas as superfícies do aço SPCC especificado na JIS G3141, conformação em tubo de dupla parede e vedação das juntas por brasagem com cobre e fusão em forno redutor.
4.2 Método de fabricação dos tubos de aço de baixo carbono soldados
Os tubos soldados de aço de baixo teor de carbono devem ser fabricados mediante revestimento com cobre em ambas as superfícies ou apenas na superfície interna do aço SPCC especificado na norma JIS G 3141, conformação em forma tubular e vedação das bordas por soldagem por resistência elétrica; entretanto, a superfície interna pode deixar de ser revestida com cobre, desde que acordado mutuamente entre o comprador e o fabricante.
4.3 Método de fabricação dos tubos de aço carbono para fins estruturais em máquinas
A fabricação de tubos de aço carbono para fins estruturais em máquinas deve seguir as normas JIS G 3445 e JIS G 3472.
4.4 Método de fabricação dos tubos e tubulações sem costura de cobre e ligas de cobre
A fabricação de tubos e tubulações sem costura de cobre e ligas de cobre deve seguir a norma JIS H3300.
5 Dimensões dos tubos
5.1 Diâmetro nominal e dimensões do tubo
O diâmetro nominal e as dimensões do tubo devem estar de acordo com a Tabela 9.
5.2 Formato da extremidade do tubo
A extremidade do tubo conformado deve obedecer às Tabelas anexas 1–8.
6. Método de ensaio
O método de ensaio deve seguir a Tabela 10.
7. Inspeção
7.1 Inspeção da aparência
Os resultados da inspeção devem atender aos requisitos especificados no item 3.1 acima.
7.2 Inspeção das propriedades mecânicas
A inspeção deve ser realizada conforme o item 6 acima e os resultados devem atender aos requisitos especificados no item 4.3 acima.
7.3 Inspeção das dimensões
Os resultados da inspeção devem atender aos requisitos especificados no item 5 acima.
7.4 Inspeção da superfície tratamento
A inspeção deve ser realizada conforme o item 6 acima e os resultados devem atender aos requisitos especificados no item 3.4 acima.
7.5 Inspeção da pressão de garantia
Os resultados da inspeção devem atender aos requisitos especificados no item 6 acima.
8. Designação do produto
A designação dos produtos deve seguir o número da norma, o tipo de tubo e o tipo e diâmetro nominal da superfície externa.