انقر هنا لمعرفة المزيد عن خطوط الفرامل لدينا والمنتجات ذات الصلة.
1. النطاق
يحدد هذا المعيار الأنابيب المعدنية المستخدمة أساسًا في أنظمة الفرامل والوقود والتزييت في السيارات (ويشار إليها فيما يلي بـ “الأنابيب”).
ملاحظات:
يظهر أدناه المعايير القياسية المطبَّقة على هذه المواصفات.
JIS G3141صفائح وشرائط فولاذ كربوني مُدرَّجة على البارد
JIS G3445أنابيب فولاذ كربوني للأغراض الإنشائية في الآلات
JIS G 3472أنابيب فولاذ كربوني ملحومة بالمقاومة الكهربائية للأغراض الإنشائية في السيارات
JIS H 3300أنابيب وأنابيب بدون لحام من النحاس وسبائكه
JIS Z 2241طريقة اختبار الشد للمواد المعدنية
JIS Z2244طريقة اختبار صلادة فيكرز
JIS Z2251طريقة اختبار الصلادة المجهرية حسب فيكرز وكноп
JASO M 104طريقة الاختبار لأنابيب الفرامل automobiles
2. التصنيف
2.1 نوع الأنبوب
يجب تقسيم الأنابيب إلى المجموعات الأربع التالية:
الجدول 1: أنابيب للاستخدام في صناعة السيارات
| النوع | الرمز | مثال على الاستخدام |
|---|---|---|
| أنابيب فولاذية منخفضة الكربون ثنائية الجدار ملحومة بالنحاس | TDW | أنابيب تُستخدم أساسًا في أنظمة الفرامل |
| أنابيب فولاذية منخفضة الكربون ملحومة | TSW | أنابيب تُستخدم أساسًا في أنظمة الوقود والتشحيم |
| أنابيب فولاذ كربوني للأغراض الإنشائية في الآلات | STKM 11J | أنابيب للتبريد وغيرها. |
| الأنابيب والأنابيب غير الملحومة من النحاس وسبائكه | ج١٢٠١ أو ج١٢٢٠ | أنابيب تُستخدم أساسًا في أنظمة الفرامل الهوائية |
2.2 تصنيف المعالجة السطحية
يجب تصنيف الأنابيب وفق الجدول أدناه، حسب أنواع المعالجة السطحية:
الجدول 2 المعالجة السطحية
| النوع | |||||||||
| بدون معالجة سطحية | طلاء سبيكة القصدير-الرصاص المغمور | طلاء كهربائي من الزنك | الفيلم العضوي على طبقة الزنك الإلكتروليتي | ||||||
| 8μm | 13μm | 25μm | 8μm | 13μm | 25μm | ||||
| أنابيب فولاذية منخفضة الكربون ثنائية الجدار ملحومة بالنحاس | TDW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| أنابيب فولاذية منخفضة الكربون ملحومة | TSW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| أنابيب فولاذ كربوني للأغراض الإنشائية في الآلات | STKM 11J | -N | -T | -Z8 | -Z13 | -Z25 | |||
| الأنابيب والأنابيب غير الملحومة من النحاس وسبائكه | ج١٢٠١ أو ج١٢٢٠ | ||||||||
٣. الجودة
٣.١ المظهر
يجب أن يكون السطحان الداخلي والخارجي للأنبوب النهائي أملسين وخاليين من الشقوق أو العيوب أو الصدأ.
٣.٢ التركيب الكيميائي
يجب أن يتوافق التركيب الكيميائي للأنابيب مع معايير JIS G3141 وJIS G3445 وJIS G 3472 وJIS H 3300.
٣.٣ الخاصية الميكانيكية
يجب أن تتوافق الخصائص الميكانيكية للأنابيب مع الجدول 3.
الجدول 3 الخصائص الميكانيكية
| النوع | الكود | مقاومة الشد، ميجا باسكال | نقطة الخضوع، ميجا باسكال | الاستطالة % | الصلادة حسب مقياس فickers (HV) | الانحناء والتوسيع، الانحناء المسطّح |
|---|---|---|---|---|---|---|
أنابيب فولاذية منخفضة الكربون ثنائية الجدار ملحومة بالنحاس | TDW | ليست أقل من 294 | ليست أقل من 176 | ليست أقل من 25 | ليست أكثر من HV150 | يجب أن يكون جدار الأنبوب خاليًا من العيوب أو التشققات بعد إجراء الاختبارات وفقًا للجدول ١٠ |
| أنابيب فولاذية منخفضة الكربون ملحومة | TSW | |||||
| أنابيب فولاذ كربوني للأغراض الإنشائية في الآلات | STKM 11J | ليست أقل من 294 | ليست أقل من 30 | |||
| الأنابيب والأنابيب غير الملحومة من النحاس وسبائكه | ج١٢٠١ أو ج١٢٢٠ | ليست أقل من 206 | ليست أقل من 40 |
٣.٤ المعالجة السطحية
(1) يجب أن تكون سماكة المعالجة السطحية وفقًا للجدول ٤ والجدول ٥.
الجدول 4 سماكة المعالجة السطحية الداخلية
| النوع | الكود | سمك المعالجة السطحية للجانب الداخلي |
|---|---|---|
| أنابيب فولاذية منخفضة الكربون ذات جدارين ملحومة بالنحاس | TDW | كما هو مطلي بالنحاس لعملية الانصهار |
| أنابيب فولاذية منخفضة الكربون ملحومة | TSW | طلاء نحاسي لا يقل عن ٣ ميكرومتر |
| أنابيب فولاذية كربونية للأغراض الهيكلية الميكانيكية | STKM 11J | – |
| أنابيب وأنابيب نحاسية وسبائك النحاس غير الملحومة | C1201 أو C1220 | – |
الجدول 5 سماكة المعالجة السطحية الخارجية
| النوع | سمك المعالجة السطحية للجانب الخارجي | ||||||
| طلاء سبائك القصدير-الرصاص بالغمر | طلاء كهربائي من الزنك | الفيلم العضوي على طبقة الزنك الإلكتروليتي | |||||
| Z8 | Z13 | Z25 | Z8-OC | Z13-OC | Z25-OC | ||
| أنابيب فولاذية ثنائية الجدار منخفضة الكربون ملحومة بالنحاس | متوسط سمك الطلاء ٦ ميكرومتر، والحد الأدنى ٣ ميكرومتر | ليست أقل من 8 ميكرومتر | ليست أقل من 13 ميكرومتر | ليست أقل من 25 ميكرومتر | طبقة الزنك لا تقل عن ٨ مايكرومتر | طبقة الزنك لا تقل عن ١٣ مايكرومتر | طبقة الزنك لا تقل عن ٢٥ مايكرومتر |
| سمك الفيلم العضوي المتوسط ٢٠ ميكرومتر، والحد الأدنى ١٠ ميكرومتر | |||||||
| أنابيب فولاذية منخفضة الكربون ملحومة | طلاء الزنك لا يقل عن ٨ ميكرومتر | طلاء الزنك لا يقل عن ١٣ ميكرومتر | طلاء الزنك لا يقل عن ٢٥ ميكرومتر | ||||
| سمك الفيلم العضوي المتوسط ٢٠ ميكرومتر، والحد الأدنى ١٠ ميكرومتر | |||||||
| أنابيب فولاذ كربوني للأغراض الإنشائية في الآلات | |||||||
| الأنابيب والأنابيب غير الملحومة من النحاس وسبائكه | لا يتطلب الأمر معالجةً ما. | ||||||
(2) مقاومة التآكل
يجب إجراء الاختبار وفقًا لاختبار التآكل المحدد في الجدول ١٠، ويجب أن يستوفي المتطلبات المذكورة في الجدول ٦.
الجدول 6 مقاومة التآكل
| نوع ورمز الطلاء | المعايير | ||
| المدة الزمنية حتى تكوّن منتج التآكل الأبيض (ساعة) | المدة الزمنية حتى ظهور الصدأ (الصدأ الأحمر) (بالساعات) | ||
| طلاء زنك كهربائي | Z8 | 72 | 192 |
| Z13 | 72 | 288 | |
| Z25 | 72 | 480 | |
| طلاء سبائك القصدير-الرصاص بالغمر | T | يجب ألا يظهر صدأ حديدي (صدأ أحمر) أكثر من 5 بقع لكل ٥٠ سم.2في غضون ٢٤ ساعة. | |
| الفيلم العضوي على طبقة الزنك الإلكتروليتي | Z8-OC | – | 2000 |
| Z13-OC | 2500 | ||
| Z25-OC | 3000 | ||
(3) أداء الفيلم العضوي
يجب أن يتوافق أداء الفيلم العضوي مع الجدول 6، وأن يستوفي المتطلبات المذكورة في الجدول 7 بعد إجراء الاختبارات المنصوص عليها في الجدول 10 عند الحاجة.
الجدول 7 أداء الفيلم العضوي
| بنود الاختبار | المعايير |
|---|---|
| اختبار الانحناء | لا يجوز أن يظهر تقشر أو تشقق أو تجعُّد. |
| اختبار التفتت | لا يجوز أن يظهر تقشر أو تشقق ملحوظ. |
| اختبار دورة الحرارة | لا يجوز أن تظهر فقاعات أو تقشر. |
| اختبار الماء الدافئ | لا يجوز أن تظهر فقاعات أو تقشر أو تشقق أو تحلل. |
| اختبار مقاومة السوائل | لا يجوز أن تظهر فقاعات أو تقشر أو تشقق أو تحلل. |
| اختبار مقاومة الأوزون | لا يجوز أن يظهر تقشر أو تشقق. |
3.5 الضغط الضامن وضغط الانفجار
يجب اختبار الأنابيب وفقًا للجدول 10، وأن تقاوم ضغط الضمان المحدد في الجدول 8 دون أن تترك أي تشوه ضار.
الجدول 8 الضغط المضمون وضغط الانفجار
| النوع | الرمز | القطر الاسمي | ضغط الضمان بالـMPa | ضغط الانفجار بالميغاباسكال |
|---|---|---|---|---|
| أنابيب فولاذية منخفضة الكربون ثنائية الجدار ملحومة بالنحاس | TDW | <4.76 6 و6.35 810 | 34.3 34.3 24.524.5 | 108 83.3 66.2 53.9 |
| أنابيب فولاذية منخفضة الكربون ملحومة | TSW | <6.35 8-10 11-15 16-22.2 | 24.5 19.3 14.7 9.8 | – |
| أنابيب فولاذ كربوني للأغراض الإنشائية في الآلات | STKM 11J | |||
| الأنابيب والأنابيب غير الملحومة من النحاس وسبائكه | C1201 أو C1220 | وفقاً لمعيار JIS H 3300 | ||
الجدول 9 القطر الاسمي والأبعاد
| القطر الاسمي | القطر الخارجي | السُمك | التحمل | ||||
| البعد القياسي | التحمل | البعد القياسي | |||||
| أنابيب فولاذية منخفضة الكربون ثنائية الجدار ملحومة بالنحاس | أنابيب فولاذية منخفضة الكربون ملحومة | أنابيب فولاذ كربوني للأغراض الإنشائية في الآلات | الأنابيب غير الملحومة من النحاس وسبائكه | ||||
| 3.17 | 3.17 | +/-0.08 | 0.7 | 0.7 | 0.08 | +/-0.08 | |
| 4 | 4 | 0.7 | 0.7 | ||||
| 4.76 | 4.76 | 0.7 | 0.7 | 0.08 | |||
| 6 | 6 | 0.7 | 0.7 | ||||
| 6.35 | 6.35 | 0.7 | 0.7 0.8 | 0.08 | |||
| 8 | 8 | +/-0.1 | 0.7 | 0.7 0.8 1.0 | 0.7 0.8 1.0 | 1.0 | ±0.1 |
| 9 | 9 | 1.0 | 1.0 | ||||
| 10 | 10 | 0.7 | 0.7 0.8 1.0 | 0.7 0.8 1.0 | 1.0 | ||
| 11 | 11 | – | 0.8 1.0 | ||||
| 12 | 12 | 0.9 1.0 | 0.9 1.0 | 1.0 | |||
| 12.7 | 12.7 | 0.9 1.0 | 0.9 1.0 | 1.0 | |||
| 14 | 14 | 1.0 | 1.0 | ||||
| 15 | 15 | 1.0 | 1.0 | 1.0 | |||
| 16 | 16 | 1.0 | 1.0 1.2 | ||||
| 17 | 17 | 1.0 | 1.0 1.2 | ||||
| 18 | 18 | 1.0 1.2 | 1.0 | ||||
| 19 | 19 | 1.0 1.2 | |||||
| 20 | 20 | 1.0 1.2 | 1.0 | ||||
| 21 | 21 | 1.0 1.2 | |||||
| 22 | 22 | 1.0 1.2 | 1.0 | ||||
| 22.2 | 22.2 | 1.0 1.2 | |||||
الجدول 10: طريقة الاختبار
| البند | النوع | ||||||||||
| أنابيب فولاذية منخفضة الكربون ثنائية الجدار ملحومة بالنحاس | أنابيب فولاذية منخفضة الكربون ملحومة | أنابيب فولاذ كربوني للأغراض الإنشائية في الآلات | الأنابيب والأنابيب غير الملحومة من النحاس وسبائكه | ||||||||
| اختبار الشد | وفقاً لمعيار JIS Z2241 (طريقة اختبار الشد للمواد المعدنية). | ||||||||||
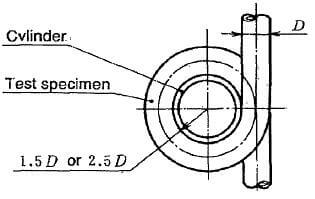
| اختبار الانحناء | مثال على وجود أي عيوب أو شقوق أو عيوب أخرى عند ثني الأنبوب بمقدار ٣٦٠ درجة حول أسطوانة نصف قطرها كما هو محدد أدناه.
| – | |||||||||
| اختبار التوسع | (1) يجب أن يكون طول عينة الاختبار ١٠٠ مم. (2) فحص ما إذا ظهرت أي عيوب أو شقوق عند إدخال أداة مخروطية ذات ميل ١/١٠ في أحد طرفي العينة، ثم توسيع العينة حتى يزداد قطر الطرف المفتوح بنسبة ٢٠٪. | (1) طول عينة الاختبار يجب أن يكون 100 مم. (2) فحص ما إذا ظهرت أي عيوب أو شقوق عند إدخال أداة مخروطية بزاوية ٦٠ درجة في أحد طرفي العينة، ثم توسيع العينة حتى يزداد قطر الطرف المفتوح بنسبة ٢٠٪. | وفقاً لمعيار JIS H 3300 | ||||||||
| اختبار التطوير | – | (1) يجب أن يكون طول عينة الاختبار 100 مم. (2) مثال على وجود أي عيوب ضارة مثل الشقوق أو التقلُّع في منطقة اللحام، وذلك عند شق عينة الاختبار شقًّا طوليًّا بزاوية ٩٠ درجة على كلا جانبي اللحام، ثم فردها لتكوين لوحة مسطحة. | – | ||||||||
| اختبار التسطيح والثني | (1) يجب أن يكون طول عينة الاختبار ١٠٠ مم. (2) فحص ما إذا ظهرت أي عيوب أو شقوق عند تثبيت العينة بين لوحتين متوازيتين، وتُطبَّق عليهما قوة ضغط بحيث يتلامس السطح الداخلي للأنبوب تمامًا ليصبح العينة مسطحة، ثم تُثنى العينة المسطحة مرة واحدة بمقدار ٩٠ درجة في اتجاه محورها حول أسطوانة قطرها يساوي ثلاثة أضعاف سماكة جدار الأنبوب، ثم تُمدَّد لتصبح مستقيمة مرة أخرى. | ||||||||||
| اختبار التسطيح | (1) يجب أن يكون طول عينة الاختبار ١٠٠ مم. (2) فحص ما إذا ظهرت أي عيوب أو شقوق عند تثبيت العينة بين لوحتين متوازيتين، وتُطبَّق عليهما قوة ضغط بحيث يصبح المسافة بين اللوحتين تساوي ثلاثة أضعاف سماكة جدار الأنبوب. ويجب أن يوضع لحام الأنبوب بزاوية ٩٠ درجة بالنسبة لاتجاه القوة المؤثرة أثناء الضغط. | وفقاً لمعيار JIS H 3300 | |||||||||
| اختبار ضغط الضمان | فحص ما إذا وقع أي تسرب أو عيوب أخرى عند تطبيق ضغط هيدروليكي محدد على الأنبوب والاحتفاظ به لمدة ٥ دقائق. | – | |||||||||
| اختبار ضغط الانفجار | وفقاً للبند 5.10 المحدد في معيار JASO M104. | – | |||||||||
| اختبار سماكة المعالجة السطحية | الطريقة القياسية المتبعة هي الاختبار المجهرى. | – | |||||||||
| اختبار مقاومة التآكل | وفقاً للبند 5.6، اختبار رش محلول ملحي متعادل، المحدد في معيار JASO M104. | – | |||||||||
| اختبار أداء الفيلم | وفقاً للبند 5. (طريقة الاختبار) المحددة في معيار JASO M104. | – | |||||||||
| اختبار الصلادة | وفقاً لمعيار JIS Z2244 أو JIS Z2251 | – | |||||||||
4. طريقة التصنيع
٤.١ طريقة تصنيع أنابيب الفولاذ منخفض الكربون ذات الجدار المزدوج والمُلحومة بالبراز (Bundy)
يجب تصنيع الأنابيب الفولاذية ذات الجدار المزدوج والمُلحومة بالنحاس من صفائح فولاذية منخفضة الكربون من نوع SPCC المحددة في المواصفة JIS G3141، ثم طلاؤها بالنحاس على كلا السطحين، وتشكيلها على هيئة أنابيب ذات جدار مزدوج، وإغلاق الوصلات بواسطة اللحام النحاسي والانصهار في فرن اختزال.
٤.٢ طريقة تصنيع أنابيب الفولاذ منخفض الكربون الملحومة
تصنع أنابيب الفولاذ منخفض الكربون الملحومة بتغليف سطحي أو سطح داخلي فقط بمعدن النحاس وفق المواصفة SPCC المحددة في JIS G 3141، ثم تشكيلها على هيئة أنابيب، وإغلاق الحواف بواسطة لحام المقاومة الكهربائية، مع إمكانية الاستغناء عن التغليف بالنحاس للسطح الداخلي إذا اتفق المشتري والشركة المصنعة على ذلك.
٤.٣ طريقة تصنيع أنابيب الفولاذ الكربوني للأغراض البنائية الميكانيكية
يجب أن يتم تصنيع أنابيب الفولاذ الكربوني لأغراض الهياكل الآلية وفقًا لمعياري JIS G 3445 وJIS G3472.
٤.٤ طريقة تصنيع الأنابيب والأنابيب الملحومة无缝 من النحاس وسبائكه
يجب أن يتم تصنيع الأنابيب والأنابيب غير الملحومة من النحاس وسبائكه وفقًا للمعيار JIS H3300.
٥ أبعاد الأنابيب
5.1 القطر الاسمي وأبعاد الأنبوب
يجب أن يتوافق القطر الاسمي وأبعاد الأنبوب مع الجدول 9.
٥.٢ شكل نهاية الأنبوب
يجب أن يتوافق طرف الأنبوب المشكل مع الجداول المرفقة ١–٨.
6. طريقة الاختبار
يجب أن تكون طريقة الاختبار وفق الجدول 10.
٧. الفحص
٧.١ فحص المظهر
يجب أن تتوافق نتائج الفحص مع المتطلبات المحددة في البند 3.1 أعلاه.
٧.٢ فحص الخصائص الميكانيكية
يجب إجراء الفحص وفقًا للبند 6 أعلاه، ويجب أن تتوافق النتائج مع المتطلبات المحددة في البند 4.3 أعلاه.
٧.٣ فحص الأبعاد
يجب أن تتوافق نتائج الفحص مع المتطلبات المحددة في البند 5 أعلاه.
٧.٤ فحص السطح المعالجة
يجب إجراء الفحص وفقًا للبند 6 أعلاه، ويجب أن تتوافق النتائج مع المتطلبات المحددة في البند 3.4 أعلاه.
٧.٥ فحص ضغط الضمان
يجب أن تتوافق نتائج الفحص مع المتطلبات المحددة في البند 6 أعلاه.
٨. تعيين المنتج
يجب أن تكون تسميات المنتجات وفقًا لرقم المعيار ونوع الأنبوب ونوع القطر الاسمي للسطح الخارجي.