Klicken Sie hier, um mehr über unsere Bremsleitungen und verwandte Produkte zu erfahren.
1. Anwendungsbereich
Diese Norm legt Metallrohre für Rohrleitungen fest, die hauptsächlich in Brems-, Kraftstoff- und Schmiersystemen von Kraftfahrzeugen eingesetzt werden (im Folgenden als „Rohre“ bezeichnet).
Anmerkungen:
Die anzuwendenden Normen für diese Norm sind unten aufgeführt.
JIS G3141Kaltgewalzte Kohlenstoffstahlbleche und -bänder
JIS G3445Kohlenstoffstahlrohre für maschinentechnische Konstruktionszwecke
JIS G 3472Elektrisch widerstandsgeschweißte Kohlenstoffstahlrohre für automobile Konstruktionszwecke
JIS H 3300Kupfer und Kupferlegierungen nahtlose Rohre und Schläuche
JIS Z 2241Verfahren zur Zugprüfung metallischer Werkstoffe
JIS Z2244Verfahren zur Vickers-Härteprüfung
JIS Z2251Verfahren zur Mikrohärteprüfung nach Vickers und Knoop
JASO M 104Prüfverfahren für Bremsrohre im Automobilbereich
2. Einteilung
2.1 Rohrtyp
Die Rohre sind in die folgenden 4 Gruppen einzuteilen:
Tabelle 1 Rohre für Automobil-Leitungen
| Typ | Code | Anwendungsbeispiel |
|---|---|---|
| Verlötetes Zweiwand-Stahlrohr aus kohlenstoffarmem Stahl | TDW | Rohr hauptsächlich für Bremsanlagen |
| Geschweißtes Rohr aus kohlenstoffarmem Stahl | TSW | Rohr hauptsächlich für Kraftstoff- und Schmierstoffleitungen |
| Kohlenstoffstahlrohre für maschinentechnische Konstruktionszwecke | STKM 11J | Rohr für Kühlung usw. |
| Nahtlose Kupfer- und Kupferlegierungsrohre und -schläuche | C1201 oder C1220 | Rohr hauptsächlich für Luftbremsanlagen |
2.2 Einteilung der Oberflächenbehandlung
Die Rohre sind gemäß nachstehender Tabelle nach Art der Oberflächenbehandlung einzuteilen:
Tabelle 2: Oberflächenbehandlung
| Typ | |||||||||
| Ohne Oberflächenbehandlung | Tauchbeschichtung mit Zinn-Blei-Legierung | Elektrolytische Zinkbeschichtung | Organische Folie auf elektrolytisch verzinkter Oberfläche | ||||||
| 8μm | 13μm | 25μm | 8μm | 13μm | 25μm | ||||
| Verlötetes Zweiwand-Stahlrohr aus kohlenstoffarmem Stahl | TDW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Geschweißtes Rohr aus kohlenstoffarmem Stahl | TSW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Kohlenstoffstahlrohre für maschinentechnische Konstruktionszwecke | STKM 11J | -N | -T | -Z8 | -Z13 | -Z25 | |||
| Nahtlose Kupfer- und Kupferlegierungsrohre und -schläuche | C1201 oder C1220 | ||||||||
3. Qualität
3.1 Oberflächenbeschaffenheit
Sowohl die Innen- als auch die Außenseite des fertigen Rohrs müssen glatt und frei von Rissen, Fehlern oder Rost sein.
3.2 Chemische Zusammensetzung
Die chemische Zusammensetzung des Rohrs muss den Normen JIS G3141, JIS G3445, JIS G 3472 und JIS H 3300 entsprechen.
3.3 Mechanische Eigenschaften
Die mechanischen Eigenschaften der Rohre müssen gemäß Tabelle 3 erfüllt sein.
Tabelle 3: Mechanische Eigenschaften
| Typ | Code | Zugfestigkeit in MPa | Streckgrenze in MPa | Dehnung % | Härte HV | Biegeexpansion, flache Biegung |
|---|---|---|---|---|---|---|
Verlötetes Zweiwand-Stahlrohr aus kohlenstoffarmem Stahl | TDW | Nicht weniger als 294 | Nicht weniger als 176 | Nicht weniger als 25 | Nicht mehr als HV150 | Die Rohrwand muss nach Durchführung der in Tabelle 10 festgelegten Prüfungen frei von Fehlern oder Rissen sein. |
| Geschweißtes Rohr aus kohlenstoffarmem Stahl | TSW | |||||
| Kohlenstoffstahlrohre für maschinentechnische Konstruktionszwecke | STKM 11J | Nicht weniger als 294 | Nicht weniger als 30 | |||
| Nahtlose Kupfer- und Kupferlegierungsrohre und -schläuche | C1201 oder C1220 | Nicht weniger als 206 | Nicht weniger als 40 |
3.4 Oberflächenbehandlung
(1) Die Dicke der Oberflächenbehandlung richtet sich nach Tabelle 4 und Tabelle 5.
Tabelle 4: Dicke der inneren Oberflächenbehandlung
| Typ | Code | Dicke der Innenoberflächenbehandlung |
|---|---|---|
| Kupferlötete Doppelwand-Rohre aus kohlenstoffarmem Stahl | TDW | Wie bei kupferbeschichteten Rohren für das Schmelzverfahren |
| Geschweißte kohlenstoffarme Stahlrohre | TSW | Kupferbeschichtung mindestens 3 μm |
| Kohlenstoffstahlrohre für maschinentechnische Konstruktionszwecke | STKM 11J | – |
| Kupfer- und Kupferlegierungs-Rohre ohne Naht | C1201 oder C1220 | – |
Tabelle 5: Dicke der äußeren Oberflächenbehandlung
| Typ | Dicke der Außenoberflächenbehandlung | ||||||
| Tauchbeschichtung mit Zinn-Blei-Legierung | Elektrolytische Zinkbeschichtung | Organische Folie auf elektrolytisch verzinkter Oberfläche | |||||
| Z8 | Z13 | Z25 | Z8-OC | Z13-OC | Z25-OC | ||
| Verlötetes Zweiwand-Stahlrohr aus kohlenstoffarmem Stahl | Durchschnittlich 6 µm, mindestens 3 µm | Nicht weniger als 8 μm | Nicht weniger als 13 μm | Nicht weniger als 25 μm | Zinkbeschichtung nicht weniger als 8 μm | Zinkbeschichtung nicht weniger als 13 μm | Zinkbeschichtung nicht weniger als 25 μm |
| Organische Folie: Durchschnitt 20 µm, mindestens 10 µm | |||||||
| Geschweißtes Rohr aus kohlenstoffarmem Stahl | Zinkbeschichtung nicht weniger als 8 μm | Zinkbeschichtung nicht weniger als 13 μm | Zinkbeschichtung nicht weniger als 25 μm | ||||
| Organische Folie: Durchschnitt 20 µm, mindestens 10 µm | |||||||
| Kohlenstoffstahlrohre für maschinentechnische Konstruktionszwecke | |||||||
| Nahtlose Kupfer- und Kupferlegierungsrohre und -schläuche | Keine Behandlung erforderlich | ||||||
(2) Korrosionsbeständigkeit
Die Prüfung ist gemäß dem in Tabelle 10 angegebenen Korrosionsprüfverfahren durchzuführen und muss die Anforderungen in Tabelle 6 erfüllen.
Tabelle 6: Korrosionsbeständigkeit
| Art und Kennzeichnung der Beschichtung | Kriterien | ||
| Zeit bis zur Bildung weißer Korrosionsprodukte (Stunden) | Verstrichene Zeit bis zur Bildung von Rost (roter Rost) (h) | ||
| Elektrolytische Zinkbeschichtung | Z8 | 72 | 192 |
| Z13 | 72 | 288 | |
| Z25 | 72 | 480 | |
| Tauchbeschichtung mit Zinn-Blei-Legierung | T | Eisenrost (roter Rost) darf an maximal 5 Stellen pro 50 cm auftreten.2innerhalb von 24 Stunden. | |
| Organische Folie auf elektrolytisch verzinkter Oberfläche | Z8-OC | – | 2000 |
| Z13-OC | 2500 | ||
| Z25-OC | 3000 | ||
(3) Leistungsfähigkeit der organischen Folie
Die Leistungsfähigkeit der organischen Folie muss gemäß Tabelle 6 erfolgen und die Anforderungen in Tabelle 7 erfüllen, nachdem die gemäß Tabelle 10 vorgeschriebenen Prüfungen bei Bedarf durchgeführt wurden.
Tabelle 7: Leistung organischer Folien
| Prüfgegenstände | Kriterien |
|---|---|
| Biegeprüfung | Es darf kein Abblättern, keine Rissbildung und keine Faltenbildung auftreten. |
| Abplatzungsprüfung | Es darf kein auffälliges Abblättern und keine Rissbildung auftreten. |
| Wärmewechseltest | Es dürfen keine Blasenbildung und kein Abblättern auftreten. |
| Warmwassertest | Es dürfen keine Blasenbildung, kein Abblättern, kein Rissbildungs- und kein Auflösungsverhalten auftreten. |
| Flüssigkeitsbeständigkeitsprüfung | Es dürfen keine Blasenbildung, kein Abblättern, kein Rissbildungs- und kein Auflösungsverhalten auftreten. |
| Ozonbeständigkeitstest | Es darf kein Abblättern und keine Rissbildung auftreten. |
3.5 Garantiedruck und Berstdruck
Die Rohre sind gemäß Tabelle 10 zu prüfen und müssen dem in Tabelle 8 angegebenen Garantiedruck standhalten, ohne bleibende Verformung zu zeigen.
Tabelle 8 Garantiedruck und Berstdruck
| Typ | Code | Nenndurchmesser | Garantiedruck in MPa | Berstdruck MPa |
|---|---|---|---|---|
| Verlötetes Zweiwand-Stahlrohr aus kohlenstoffarmem Stahl | TDW | <4.76 6 und 6,35 810 | 34.3 34.3 24.524.5 | 108 83.3 66.2 53.9 |
| Geschweißtes Rohr aus kohlenstoffarmem Stahl | TSW | <6,35 8-10 11-15 16-22.2 | 24.5 19.3 14.7 9.8 | – |
| Kohlenstoffstahlrohre für maschinentechnische Konstruktionszwecke | STKM 11J | |||
| Nahtlose Kupfer- und Kupferlegierungsrohre und -schläuche | C1201 oder C1220 | Gemäß JIS H 3300 | ||
Tabelle 9 Nenndurchmesser und Abmessungen
| Nenndurchmesser | Außendurchmesser | Dicke | Toleranz | ||||
| Standardabmessung | Toleranz | Standardabmessung | |||||
| Verlötetes Zweiwand-Stahlrohr aus kohlenstoffarmem Stahl | Geschweißtes Rohr aus kohlenstoffarmem Stahl | Kohlenstoffstahlrohre für maschinentechnische Konstruktionszwecke | Nahtlose Kupfer- und Kupferlegierungsrohre | ||||
| 3.17 | 3.17 | +/-0.08 | 0.7 | 0.7 | 0.08 | +/-0.08 | |
| 4 | 4 | 0,7 | 0,7 | ||||
| 4.76 | 4.76 | 0,7 | 0,7 | 0,08 | |||
| 6 | 6 | 0,7 | 0,7 | ||||
| 6.35 | 6.35 | 0,7 | 0,7 0,8 | 0,08 | |||
| 8 | 8 | +/-0.1 | 0,7 | 0,7 0,8 1,0 | 0,7 0,8 1,0 | 1,0 | ±0,1 |
| 9 | 9 | 1,0 | 1,0 | ||||
| 10 | 10 | 0,7 | 0,7 0,8 1,0 | 0,7 0,8 1,0 | 1,0 | ||
| 11 | 11 | – | 0,8 1,0 | ||||
| 12 | 12 | 0,9 1,0 | 0,9 1,0 | 1,0 | |||
| 12.7 | 12.7 | 0,9 1,0 | 0,9 1,0 | 1,0 | |||
| 14 | 14 | 1,0 | 1,0 | ||||
| 15 | 15 | 1,0 | 1,0 | 1,0 | |||
| 16 | 16 | 1,0 | 1,0 1,2 | ||||
| 17 | 17 | 1,0 | 1,0 1,2 | ||||
| 18 | 18 | 1,0 1,2 | 1,0 | ||||
| 19 | 19 | 1,0 1,2 | |||||
| 20 | 20 | 1,0 1,2 | 1,0 | ||||
| 21 | 21 | 1,0 1,2 | |||||
| 22 | 22 | 1,0 1,2 | 1,0 | ||||
| 22.2 | 22.2 | 1,0 1,2 | |||||
Tabelle 10 Prüfverfahren
| Posten | Typ | ||||||||||
| Verlötetes Zweiwand-Stahlrohr aus kohlenstoffarmem Stahl | Geschweißtes Rohr aus kohlenstoffarmem Stahl | Kohlenstoffstahlrohre für maschinentechnische Konstruktionszwecke | Nahtlose Kupfer- und Kupferlegierungsrohre und -schläuche | ||||||||
| Zugversuch | Gemäß JIS Z2241 (Zugversuchsmethode für metallische Werkstoffe). | ||||||||||
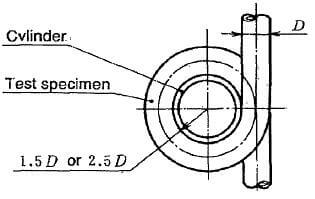
| Biegeprüfung | Beispiel: Prüfung auf Unregelmäßigkeiten, Risse oder andere Fehler, wenn das Rohr um einen Zylinder mit dem nachstehend angegebenen Radius um 360 Grad gebogen wird.
| – | |||||||||
| Aufweitungstest | (1) Die Länge der Prüfprobe beträgt 100 mm. (2) Prüfung auf das Auftreten von Fehlstellen und Rissen, wenn ein keilförmiges Werkzeug mit einer Konizität von 1:10 in ein Ende der Probe eingeführt und die Probe so weit aufgeweitet wird, bis der Durchmesser der Stirnfläche um 20 % zunimmt. | (1) Die Länge der Prüfprobe beträgt 100 mm. (2) Prüfung auf das Auftreten von Fehlstellen und Rissen, wenn ein keilförmiges Werkzeug mit einem Winkel von 60 Grad in ein Ende der Probe eingeführt und die Probe so weit aufgeweitet wird, bis der Durchmesser der Stirnfläche um 20 % zunimmt. | Gemäß JIS H 3300 | ||||||||
| Entwicklungstest | – | (1) Die Länge der Prüfprobe beträgt 100 mm. (2) Beispielhafte Prüfung auf schädliche Fehler wie Risse oder Abblätterungen an der Schweißnaht, indem die Prüfprobe längs entlang beider Seiten der Schweißnaht im Winkel von 90 Grad geteilt und zu einer ebenen Platte entfaltet wird. | – | ||||||||
| Abplattungs- und Biegeprüfung | (1) Die Länge der Prüfprobe beträgt 100 mm. (2) Prüfung auf das Auftreten von Fehlstellen und Rissen, wenn die Probe zwischen zwei parallelen Platten gehalten und so zusammengedrückt wird, dass das Rohrinnenprofil flach anliegt; anschließend wird die flache Probe einmal um 90 Grad in Richtung der Rohrachse um einen Zylinder mit einem Durchmesser von dreimal der Rohrwanddicke gebogen und danach wieder gestreckt. | ||||||||||
| Abplattungsprüfung | (1) Die Länge der Prüfprobe beträgt 100 mm. (2) Prüfung auf das Auftreten von Fehlstellen und Rissen, wenn die Probe zwischen zwei parallelen Platten gehalten und so zusammengedrückt wird, dass der Abstand zwischen den Platten dem Dreifachen der Rohrwanddicke entspricht. Bei der Kompression ist die Schweißnaht des Rohrs senkrecht zur Kraftrichtung auszurichten. | Gemäß JIS H 3300 | |||||||||
| Garantiedruckprüfung | Überprüfung auf Leckagen oder andere Fehler, wenn das Rohr mit dem vorgeschriebenen hydraulischen Druck beaufschlagt und 5 Minuten gehalten wird. | – | |||||||||
| Berstdruck-Prüfung | Gemäß Abschnitt 5.10 der JASO M104. | – | |||||||||
| Prüfung der Oberflächenbehandlungsdicke | Die Standardmethode ist die mikroskopische Prüfung. | – | |||||||||
| Korrosionsbeständigkeitsprüfung | Gemäß Abschnitt 5.6, Neutraler Salzwassersprühnebeltest, der JASO M104. | – | |||||||||
| Filmleistungstest | Gemäß Abschnitt 5. (Prüfverfahren) der JASO M104. | – | |||||||||
| Härteprüfung | Gemäß JIS Z2244 oder JIS Z2251 | – | |||||||||
4. Herstellungsverfahren
4.1 Herstellungsverfahren für kupferhartgelötete Doppelwand-Rohre aus kohlenstoffarmem Stahl
Die hartgelöteten Doppelwand-Rohre aus kohlenstoffarmem Stahl sind aus SPCC-Stahlblech gemäß JIS G3141 herzustellen, dessen beide Oberflächen mit Kupfer beschichtet werden; anschließend wird das Blech zur Doppelwand-Rohrform geformt und die Nähte im Reduktionsofen durch Kupfer-Hartlöten und Schmelzen verschweißt.
4.2 Herstellungsverfahren für geschweißte nahtlose Stahlrohre aus kohlenstoffarmem Stahl
Die geschweißten Rohre aus kohlenstoffarmem Stahl werden hergestellt, indem beide Oberflächen oder die Innenseite des in JIS G 3141 spezifizierten SPCC-Stahls mit Kupfer beschichtet, zu einer rohrförmigen Form geformt und die Kanten durch Widerstandsschweißen verschweißt werden; die Innenseite darf jedoch auf gemeinsame Vereinbarung zwischen Käufer und Hersteller unbeschichtet bleiben.
4.3 Herstellungsverfahren für Kohlenstoffstahlrohre für maschinentechnische Konstruktionszwecke
Die Herstellung von Kohlenstoffstahlrohren für maschinentechnische Konstruktionszwecke erfolgt gemäß JIS G 3445 und JIS G 3472.
4.4 Herstellungsverfahren für nahtlose Rohre und Rohrleitungen aus Kupfer und Kupferlegierungen
Die Herstellung von nahtlosen Rohren und Schläuchen aus Kupfer und Kupferlegierungen erfolgt gemäß JIS H3300.
5 Abmessungen der Rohre
5.1 Nenndurchmesser und Abmessungen des Rohrs
Nenndurchmesser und Abmessungen des Rohrs müssen gemäß Tabelle 9 sein.
5.2 Form der Rohrenden
Geformte Rohrenden müssen den beigefügten Tabellen 1–8 entsprechen.
6. Prüfverfahren
Das Prüfverfahren richtet sich nach Tabelle 10.
7. Prüfung
7.1 Prüfung des Aussehens
Die Prüfergebnisse müssen den Anforderungen gemäß Abschnitt 3.1 oben entsprechen.
7.2 Prüfung der mechanischen Eigenschaften
Die Prüfung ist gemäß Abschnitt 6 oben durchzuführen; die Ergebnisse müssen den Anforderungen gemäß Abschnitt 4.3 oben entsprechen.
7.3 Prüfung der Abmessungen
Die Prüfergebnisse müssen den Anforderungen gemäß Abschnitt 5 oben entsprechen.
7.4 Prüfung der Oberfläche Behandlung
Die Prüfung ist gemäß Abschnitt 6 oben durchzuführen; die Ergebnisse müssen den Anforderungen gemäß Abschnitt 3.4 oben entsprechen.
7.5 Prüfung des Garantiedrucks
Die Prüfergebnisse müssen den Anforderungen gemäß Abschnitt 6 oben entsprechen.
8. Produktbezeichnung
Die Bezeichnung der Erzeugnisse erfolgt gemäß der Normnummer, der Rohrtypbezeichnung sowie der Art und dem Nenndurchmesser der Außenfläche.