Nhấp vào đây để tìm hiểu thêm về dây chuyền phanh và các sản phẩm liên quan.
1. Phạm vi áp dụng
Tiêu chuẩn này quy định các ống kim loại dùng làm ống dẫn chủ yếu cho hệ thống phanh, nhiên liệu và bôi trơn trên ô tô (sau đây gọi tắt là “các ống”).
Ghi chú:
Các tiêu chuẩn áp dụng cho tiêu chuẩn này được liệt kê bên dưới.
JIS G3141Tấm và dải thép carbon cán nguội
JIS G3445Ống thép carbon dùng cho mục đích kết cấu máy
JIS G 3472Ống thép carbon hàn điện trở dùng cho mục đích kết cấu ô tô
JIS H 3300Ống và ống đồng và hợp kim đồng không hàn nối
JIS Z 2241Phương pháp thử kéo đối với vật liệu kim loại
JIS Z2244Phương pháp thử độ cứng Vickers
JIS Z2251Phương pháp thử độ cứng vi mô theo Vickers và Knoop
JASO M 104 Phương pháp thử nghiệm ống phanh ô tô
2. Phân loại
2.1 Loại ống
Các ống phải được phân thành 4 nhóm sau đây:
Bảng 1 Ống dùng cho ô tô
| Loại | Mã | Ví dụ về ứng dụng |
|---|---|---|
| Ống thép hai lớp hàn đồng, thép cacbon thấp | TDW | Ống chủ yếu dùng cho hệ thống phanh |
| Ống thép cacbon thấp hàn | TSW | Ống chủ yếu dùng cho nhiên liệu và bôi trơn |
| Ống thép carbon dùng cho mục đích kết cấu máy | STKM 11J | Ống dùng cho hệ thống làm mát, v.v. |
| Ống và ống không hàn bằng đồng và hợp kim đồng | C1201 hoặc C1220 | Ống chủ yếu dùng cho hệ thống phanh khí |
2.2 Phân loại xử lý bề mặt
Các ống phải được phân loại theo bảng dưới đây, dựa trên các loại xử lý bề mặt:
Bảng 2 Xử lý bề mặt
| Loại | |||||||||
| Không xử lý bề mặt | Lớp phủ hợp kim thiếc-chì nhúng chìm | Lớp mạ kẽm điện phân | Lớp màng hữu cơ trên lớp mạ kẽm điện phân | ||||||
| 8μm | 13μm | 25μm | 8μm | 13μm | 25μm | ||||
| Ống thép hai lớp hàn đồng, thép cacbon thấp | TDW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Ống thép cacbon thấp hàn | TSW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Ống thép carbon dùng cho mục đích kết cấu máy | STKM 11J | -N | -T | -Z8 | -Z13 | -Z25 | |||
| Ống và ống không hàn bằng đồng và hợp kim đồng | C1201 hoặc C1220 | ||||||||
3. Chất lượng
3.1 Ngoại hình
Cả bề mặt bên trong lẫn bên ngoài của ống thành phẩm phải nhẵn mịn, không có vết nứt, khuyết tật hay gỉ sét.
3.2 Thành phần hóa học
Thành phần hóa học của ống phải tuân thủ theo JIS G3141, JIS G3445, JIS G 3472 và JIS H 3300.
3.3 Tính chất cơ học
Tính chất cơ học của ống phải tuân theo Bảng 3.
Bảng 3 Đặc tính cơ học
| Loại | Mã | Cường độ kéo, MPa | Điểm chảy MPa | Độ giãn dài % | Độ cứng HV | Uốn cong và mở rộng, uốn phẳng |
|---|---|---|---|---|---|---|
Ống thép hai lớp hàn đồng, thép cacbon thấp | TDW | Không nhỏ hơn 294 | Không nhỏ hơn 176 | Không nhỏ hơn 25 | Không lớn hơn HV150 | Thành ống phải không có khuyết tật hoặc vết nứt sau khi tiến hành các thử nghiệm theo Bảng 10 |
| Ống thép cacbon thấp hàn | TSW | |||||
| Ống thép carbon dùng cho mục đích kết cấu máy | STKM 11J | Không nhỏ hơn 294 | Không nhỏ hơn 30 | |||
| Ống và ống không hàn bằng đồng và hợp kim đồng | C1201 hoặc C1220 | Không nhỏ hơn 206 | Không nhỏ hơn 40 |
3.4 Xử lý bề mặt
(1) Độ dày lớp xử lý bề mặt phải tuân theo Bảng 4 và Bảng 5.
Bảng 4 Độ dày lớp xử lý bề mặt phía trong
| Loại | Mã | Độ dày lớp xử lý bề mặt bên trong |
|---|---|---|
| Ống thép carbon thấp hai lớp được hàn bằng phương pháp đồng brazing | TDW | Ống đã được phủ đồng để sử dụng trong quy trình hàn chảy |
| Ống hàn bằng thép cacbon thấp | TSW | Lớp phủ đồng không mỏng hơn 3 μm |
| Ống thép cacbon dùng cho mục đích kết cấu máy | STKM 11J | – |
| Ống và ống đồng cùng hợp kim đồng không mối hàn | C1201 hoặc C1220 | – |
Bảng 5 Độ dày lớp xử lý bề mặt phía ngoài
| Loại | Độ dày lớp xử lý bề mặt bên ngoài | ||||||
| Lớp phủ hợp kim thiếc-chì nhúng chìm | Lớp mạ kẽm điện phân | Lớp màng hữu cơ trên lớp mạ kẽm điện phân | |||||
| Z8 | Z13 | Z25 | Z8-OC | Z13-OC | Z25-OC | ||
| Ống thép hai lớp hàn đồng, thép cacbon thấp | Trung bình 6 μm, tối thiểu 3 μm | Không nhỏ hơn 8μm | Không nhỏ hơn 13μm | Không nhỏ hơn 25μm | Lớp phủ kẽm không nhỏ hơn 8 μm | Lớp phủ kẽm không nhỏ hơn 13 μm | Lớp phủ kẽm không nhỏ hơn 25 μm |
| Lớp màng hữu cơ trung bình 20 μm, tối thiểu 10 μm | |||||||
| Ống thép cacbon thấp hàn | Lớp mạ kẽm không nhỏ hơn 8 μm | Lớp mạ kẽm không nhỏ hơn 13 μm | Lớp mạ kẽm không nhỏ hơn 25 μm | ||||
| Lớp màng hữu cơ trung bình 20 μm, tối thiểu 10 μm | |||||||
| Ống thép carbon dùng cho kết cấu máy | |||||||
| Ống và ống không hàn bằng đồng và hợp kim đồng | Không yêu cầu xử lý nào | ||||||
(2) Khả năng chống ăn mòn
Phép thử phải được thực hiện theo quy trình thử ăn mòn được quy định trong Bảng 10 và phải đáp ứng các yêu cầu nêu trong Bảng 6.
Bảng 6 Khả năng chống ăn mòn
| Loại và mã lớp phủ | Tiêu chí | ||
| Thời gian trôi qua cho đến khi hình thành sản phẩm ăn mòn trắng (giờ) | Thời gian trôi qua cho đến khi xuất hiện gỉ sắt (gỉ đỏ) (giờ) | ||
| Lớp phủ kẽm điện phân | Z8 | 72 | 192 |
| Z13 | 72 | 288 | |
| Z25 | 72 | 480 | |
| Lớp phủ hợp kim thiếc-chì nhúng chìm | T | Gỉ sắt (gỉ đỏ) xuất hiện tối đa 5 vết trên mỗi 50 cm.2 trong 24 giờ. | |
| Lớp màng hữu cơ trên lớp mạ kẽm điện phân | Z8-OC | – | 2000 |
| Z13-OC | 2500 | ||
| Z25-OC | 3000 | ||
(3) Hiệu suất của màng hữu cơ
Hiệu năng của màng hữu cơ phải tuân theo Bảng 6 và đáp ứng các yêu cầu trong Bảng 7 sau khi tiến hành các thử nghiệm theo Bảng 10 khi cần thiết.
Bảng 7 Hiệu suất của màng hữu cơ
| Các mục thử nghiệm | Tiêu chí |
|---|---|
| Thử uốn | Không được xuất hiện bong tróc, nứt vỡ và nhăn. |
| Thử bong tróc | Không được xuất hiện bong tróc và nứt vỡ rõ rệt. |
| Kiểm tra chu kỳ nhiệt | Không được xuất hiện bong bóng và bong tróc. |
| Thử nghiệm nước ấm | Không được xuất hiện bong bóng, bong tróc, nứt vỡ và hòa tan. |
| Kiểm tra độ kháng chất lỏng | Không được xuất hiện bong bóng, bong tróc, nứt vỡ và hòa tan. |
| Thử nghiệm khả năng chịu ôzôn | Không được xuất hiện bong tróc và nứt vỡ. |
3.5 Áp suất bảo đảm và áp suất nổ
Các ống phải được thử nghiệm theo Bảng 10 và phải chịu được áp lực bảo đảm quy định trong Bảng 8 mà không gây biến dạng có hại.
Bảng 8 Áp suất đảm bảo và áp suất vỡ
| Loại | Mã | Đường kính danh nghĩa | Áp suất đảm bảo (MPa) | Áp suất nổ, MPa |
|---|---|---|---|---|
| Ống thép hai lớp hàn đồng, thép cacbon thấp | TDW | <4,76 6 và 6,35 810 | 34.3 34.3 24.524.5 | 108 83.3 66.2 53.9 |
| Ống thép cacbon thấp hàn | TSW | <6,35 8-10 11-15 16-22.2 | 24.5 19.3 14.7 9.8 | – |
| Ống thép carbon dùng cho mục đích kết cấu máy | STKM 11J | |||
| Ống và ống không hàn bằng đồng và hợp kim đồng | C1201 hoặc C1220 | Theo JIS H 3300 | ||
Bảng 9 Đường kính danh nghĩa và kích thước
| Đường kính danh nghĩa | đường kính ngoài | Độ dày | Dung sai | ||||
| Kích thước tiêu chuẩn | Dung sai | Kích thước tiêu chuẩn | |||||
| Ống thép hai lớp hàn đồng, thép cacbon thấp | Ống thép cacbon thấp hàn | Ống thép carbon dùng cho mục đích kết cấu máy | Ống không hàn bằng đồng và hợp kim đồng | ||||
| 3.17 | 3.17 | +/-0.08 | 0.7 | 0.7 | 0.08 | +/-0.08 | |
| 4 | 4 | 0,7 | 0,7 | ||||
| 4.76 | 4.76 | 0,7 | 0,7 | 0,08 | |||
| 6 | 6 | 0,7 | 0,7 | ||||
| 6.35 | 6.35 | 0,7 | 0,7 0,8 | 0,08 | |||
| 8 | 8 | +/-0.1 | 0,7 | 0,7 0,8 1,0 | 0,7 0,8 1,0 | 1,0 | ±0,1 |
| 9 | 9 | 1,0 | 1,0 | ||||
| 10 | 10 | 0,7 | 0,7 0,8 1,0 | 0,7 0,8 1,0 | 1,0 | ||
| 11 | 11 | – | 0,8 1,0 | ||||
| 12 | 12 | 0,9 1,0 | 0,9 1,0 | 1,0 | |||
| 12.7 | 12.7 | 0,9 1,0 | 0,9 1,0 | 1,0 | |||
| 14 | 14 | 1,0 | 1,0 | ||||
| 15 | 15 | 1,0 | 1,0 | 1,0 | |||
| 16 | 16 | 1,0 | 1,0 1,2 | ||||
| 17 | 17 | 1,0 | 1,0 1,2 | ||||
| 18 | 18 | 1,0 1,2 | 1,0 | ||||
| 19 | 19 | 1,0 1,2 | |||||
| 20 | 20 | 1,0 1,2 | 1,0 | ||||
| 21 | 21 | 1,0 1,2 | |||||
| 22 | 22 | 1,0 1,2 | 1,0 | ||||
| 22.2 | 22.2 | 1,0 1,2 | |||||
Bảng 10 Phương pháp thử nghiệm
| Mục | Loại | ||||||||||
| Ống thép hai lớp hàn đồng, thép cacbon thấp | Ống thép cacbon thấp hàn | Ống thép carbon dùng cho kết cấu máy | Ống và ống không hàn bằng đồng và hợp kim đồng | ||||||||
| Thử độ bền kéo | Theo JIS Z2241 (Phương pháp thử kéo vật liệu kim loại). | ||||||||||
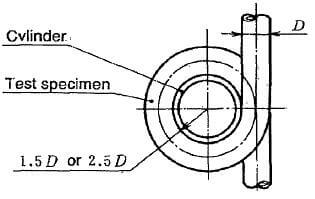
| Thử uốn | Ví dụ kiểm tra xem có xuất hiện khuyết tật, vết nứt hoặc khuyết tật khác hay không khi ống được uốn tròn 360 độ quanh một hình trụ có bán kính như quy định bên dưới.
| – | |||||||||
| Thử nghiệm mở rộng | (1) Chiều dài mẫu thử phải là 100 mm. (2) Kiểm tra xem có xuất hiện khuyết tật hoặc nứt nào hay không khi dùng một dụng cụ hình nón có độ côn 1/10 đưa vào một đầu mẫu thử và mở rộng mẫu thử cho đến khi đường kính mặt đầu tăng lên 20%. | (1) Chiều dài mẫu thử phải là 100 mm. (2) Kiểm tra xem có xuất hiện khuyết tật hoặc nứt nào hay không khi dùng một dụng cụ hình nón có góc 60 độ đưa vào một đầu mẫu thử và mở rộng mẫu thử cho đến khi đường kính mặt đầu tăng lên 20%. | Theo JIS H 3300 | ||||||||
| Thử nghiệm phát triển | – | (1) Chiều dài mẫu thử phải là 100 mm. (2) Kiểm tra xem có xuất hiện khuyết tật nguy hại như nứt hoặc bong tróc tại mối hàn hay không khi cắt dọc mẫu thử theo hai phía đối xứng nhau ở mỗi bên mối hàn (góc 90 độ) và trải phẳng mẫu thử thành một tấm. | – | ||||||||
| Thử nghiệm dẹt và uốn | (1) Chiều dài mẫu thử phải là 100 mm. (2) Kiểm tra xem có xuất hiện khuyết tật hoặc nứt nào hay không khi kẹp mẫu thử giữa hai tấm phẳng song song, sau đó ép hai tấm lại sao cho phần bên trong ống tiếp xúc chặt chẽ để làm phẳng mẫu thử; sau đó uốn mẫu thử đã được làm phẳng một góc 90 độ theo hướng trục quanh một trụ có đường kính bằng ba lần chiều dày thành ống, rồi kéo thẳng trở lại. | ||||||||||
| Thử nghiệm dẹt | (1) Chiều dài mẫu thử phải là 100 mm. (2) Kiểm tra xem có xuất hiện khuyết tật hoặc nứt nào hay không khi kẹp mẫu thử giữa hai tấm phẳng song song, sau đó ép hai tấm lại sao cho khoảng cách giữa chúng bằng ba lần chiều dày thành ống. Khi ép, mối hàn của ống phải được đặt vuông góc với hướng lực tác dụng. | Theo JIS H 3300 | |||||||||
| Thử nghiệm áp suất đảm bảo | Kiểm tra xem có rò rỉ hoặc khuyết tật khác hay không khi ống chịu áp suất thủy lực quy định trong thời gian 5 phút. | – | |||||||||
| Thử nghiệm áp suất nổ | Theo điều 5.10 quy định trong JASO M104. | – | |||||||||
| Kiểm tra độ dày lớp xử lý bề mặt | Phương pháp tiêu chuẩn áp dụng là kiểm tra vi mô. | – | |||||||||
| Kiểm tra khả năng chống ăn mòn | Theo điều 5.6, thử nghiệm phun muối trung tính, quy định trong JASO M104. | – | |||||||||
| Kiểm tra hiệu năng lớp phủ | Theo điều 5. (phương pháp thử nghiệm) quy định trong JASO M104. | – | |||||||||
| Kiểm tra độ cứng | Theo JIS Z2244 hoặc JIS Z2251 | – | |||||||||
4. Phương pháp sản xuất
4.1 Phương pháp sản xuất ống thép carbon thấp hai lớp được hàn đồng thiếc
Các ống thép carbon thấp hai lớp được thiêu kết phải được sản xuất bằng cách tráng đồng cả hai bề mặt dải thép SPCC theo tiêu chuẩn JIS G3141, định hình thành ống hai lớp và hàn kín mối nối bằng phương pháp thiêu kết đồng và hàn chảy trong lò khử.
4.2 Phương pháp sản xuất ống thép carbon thấp hàn
Các ống thép carbon thấp hàn được sản xuất bằng cách mạ đồng cả hai bề mặt hoặc chỉ bề mặt trong của thép SPCC theo tiêu chuẩn JIS G 3141, tạo hình thành dạng ống và hàn kín các mép bằng phương pháp hàn điện trở. Tuy nhiên, bề mặt trong có thể không được mạ đồng nếu có thỏa thuận chung giữa người mua và nhà sản xuất.
4.3 Phương pháp sản xuất ống thép carbon dùng cho kết cấu máy
Việc sản xuất ống thép carbon dùng cho mục đích kết cấu máy móc phải tuân theo JIS G 3445 và JIS G3472.
4.4 Phương pháp sản xuất ống và ống không hàn bằng đồng và hợp kim đồng
Việc sản xuất ống và ống đồng, hợp kim đồng không mối hàn phải tuân theo tiêu chuẩn JIS H3300.
5 Kích thước ống
5.1 Đường kính danh nghĩa và kích thước ống
Đường kính danh nghĩa và kích thước ống phải tuân theo Bảng 9.
5.2 Hình dạng đầu ống
Đầu ống đã uốn phải tuân theo Bảng đính kèm 1–8.
6. Phương pháp thử nghiệm
Phương pháp thử nghiệm phải tuân theo Bảng 10.
7. Kiểm tra
7.1 Kiểm tra ngoại quan
Kết quả kiểm tra phải đáp ứng các yêu cầu nêu tại mục 3.1 ở trên.
7.2 Kiểm tra tính chất cơ học
Việc kiểm tra phải được thực hiện theo mục 6 ở trên và kết quả phải đáp ứng các yêu cầu nêu tại mục 4.3 ở trên.
7.3 Kiểm tra kích thước
Kết quả kiểm tra phải đáp ứng các yêu cầu nêu tại mục 5 ở trên.
7.4 Kiểm tra bề mặt xử lý
Việc kiểm tra phải được thực hiện theo mục 6 ở trên và kết quả phải đáp ứng các yêu cầu nêu tại mục 3.4 ở trên.
7.5 Kiểm tra áp suất đảm bảo
Kết quả kiểm tra phải đáp ứng các yêu cầu nêu tại mục 6 ở trên.
8. Ký hiệu sản phẩm
Ký hiệu sản phẩm phải tuân theo số tiêu chuẩn, loại ống, loại và đường kính danh nghĩa của bề mặt ngoài.