Klik di sini untuk mempelajari lebih lanjut tentang saluran rem dan produk terkait kami.
1. Ruang Lingkup
Standar ini menetapkan spesifikasi pipa logam untuk tubing yang terutama digunakan pada sistem rem, bahan bakar, dan pelumasan kendaraan bermotor (selanjutnya disebut sebagai “pipa”).
Catatan:
Standar yang berlaku untuk standar ini ditampilkan di bawah ini.
JIS G3141Lembaran dan strip baja karbon canai dingin
JIS G3445Tabung baja karbon untuk keperluan struktural mesin
JIS G 3472Tabung Baja Karbon Dilas dengan Resistansi Listrik untuk Keperluan Struktural Otomotif
JIS H 3300Pipa dan tabung mulus tembaga serta paduan tembaga
JIS Z 2241Metode uji tarik untuk bahan logam
JIS Z2244Metode uji kekerasan Vickers
JIS Z2251Metode uji kekerasan mikro untuk kekerasan Vickers dan Knoop
JASO M 104 Metode pengujian tabung rem otomotif
2. Klasifikasi
2.1 Jenis pipa
Pipa-pipa tersebut harus diklasifikasikan ke dalam 4 kelompok berikut:
Tabel 1 Pipa untuk tabung otomotif
| Jenis | Kode | Contoh aplikasi |
|---|---|---|
| Tabung baja karbon rendah dinding ganda yang dibrazing | TDW | Tabung terutama untuk rem |
| Tabung baja karbon rendah dilas | TSW | Tabung terutama untuk bahan bakar dan pelumasan |
| Tabung baja karbon untuk keperluan struktural mesin | STKM 11J | Tabung untuk pendinginan, dll. |
| Pipa dan tabung tanpa sambungan dari tembaga serta paduan tembaga | C1201 atau C1220 | Tabung terutama untuk rem udara |
2.2 Klasifikasi perlakuan permukaan
Pipa-pipa tersebut harus diklasifikasikan sebagaimana ditabelkan di bawah ini, berdasarkan jenis perlakuan permukaan:
Tabel 2 Perlakuan Permukaan
| Jenis | |||||||||
| Tanpa Perlakuan Permukaan | Lapisan paduan timah-timbal hasil perendaman | Lapisan seng elektrolitik | Lapisan organik pada lapisan seng elektrolitik | ||||||
| 8μm | 13μm | 25μm | 8μm | 13μm | 25μm | ||||
| Tabung baja karbon rendah dinding ganda yang dibrazing | TDW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Tabung baja karbon rendah dilas | TSW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Tabung baja karbon untuk keperluan struktural mesin | STKM 11J | -N | -T | -Z8 | -Z13 | -Z25 | |||
| Pipa dan tabung tanpa sambungan dari tembaga serta paduan tembaga | C1201 atau C1220 | ||||||||
3. Kualitas
3.1 Penampilan
Permukaan bagian dalam dan luar tabung jadi harus halus serta bebas dari retakan, cacat, atau karat.
3,2 Komposisi kimia
Komposisi kimia tabung harus sesuai dengan JIS G3141, JIS G3445, JIS G 3472, dan JIS H 3300.
3,3 Sifat mekanis
Sifat mekanis pipa harus mengikuti Tabel 3.
Tabel 3 Sifat Mekanis
| Jenis | Kode | Kekuatan Tarik MPa | Titik luluh MPa | Pemanjangan % | Kekerasan HV | Ekspansi lentur, lentur datar |
|---|---|---|---|---|---|---|
Tabung baja karbon rendah dinding ganda yang dibrazing | TDW | Tidak kurang dari 294 | Tidak kurang dari 176 | Tidak kurang dari 25 | Tidak lebih dari HV150 | Dinding tabung harus bebas dari cacat atau retak setelah pengujian sesuai Tabel 10 dilakukan |
| Tabung baja karbon rendah dilas | TSW | |||||
| Tabung baja karbon untuk keperluan struktural mesin | STKM 11J | Tidak kurang dari 294 | Tidak kurang dari 30 | |||
| Pipa dan tabung tanpa sambungan dari tembaga serta paduan tembaga | C1201 atau C1220 | Tidak kurang dari 206 | Tidak kurang dari 40 |
3,4 Perlakuan permukaan
(1) Ketebalan perlakuan permukaan harus sesuai dengan Tabel 4 dan Tabel 5.
Tabel 4 Ketebalan perlakuan permukaan bagian dalam
| Jenis | Kode | Ketebalan perlakuan permukaan bagian dalam |
|---|---|---|
| Pipa baja karbon rendah berdinding ganda yang dibrazing | TDW | Dilapisi tembaga secara bawaan untuk proses fusi |
| Tabung baja karbon rendah las | TSW | Lapisan tembaga minimal 3 μm |
| Tabung baja karbon untuk keperluan struktural mesin | STKM 11J | – |
| Pipa dan tabung tembaga serta paduan tembaga tanpa sambungan | C1201 atau C1220 | – |
Tabel 5 Ketebalan perlakuan permukaan bagian luar
| Jenis | Ketebalan perlakuan permukaan bagian luar | ||||||
| Lapisan paduan timah-timbal yang dicelupkan | Lapisan seng elektrolitik | Lapisan organik pada lapisan seng elektrolitik | |||||
| Z8 | Z13 | Z25 | Z8-OC | Z13-OC | Z25-OC | ||
| Tabung baja karbon rendah dinding ganda yang dibrazing | Rata-rata 6 μm, minimum 3 μm | Tidak kurang dari 8μm | Tidak kurang dari 13μm | Tidak kurang dari 25μm | Lapisan seng tidak kurang dari 8 μm | Lapisan seng tidak kurang dari 13 μm | Lapisan seng tidak kurang dari 25 μm |
| Lapisan organik rata-rata 20 μm, minimum 10 μm | |||||||
| Tabung baja karbon rendah dilas | Lapisan seng tidak kurang dari 8 μm | Lapisan seng tidak kurang dari 13 μm | Lapisan seng tidak kurang dari 25 μm | ||||
| Lapisan organik rata-rata 20 μm, minimum 10 μm | |||||||
| Tabung baja karbon untuk keperluan struktural mesin | |||||||
| Pipa dan tabung tanpa sambungan dari tembaga serta paduan tembaga | Tidak diperlukan perlakuan apa pun. | ||||||
(2) Ketahanan korosi
Pengujian dilakukan sesuai spesifikasi uji korosi dalam Tabel 10 dan harus memenuhi persyaratan dalam Tabel 6.
Tabel 6 Ketahanan Korosi
| Jenis dan kode lapisan | Kriteria | ||
| Waktu berlalu hingga terbentuknya produk korosi putih (jam) | Waktu berlalu hingga terbentuk karat merah (red rust) (jam) | ||
| Lapisan seng elektrolitik | Z8 | 72 | 192 |
| Z13 | 72 | 288 | |
| Z25 | 72 | 480 | |
| Lapisan paduan timah-timbal hasil pencelupan | T | Karatan besi (karat merah) muncul maksimal 5 titik per 50 cm2 dalam 24 jam. | |
| Lapisan organik pada lapisan seng elektrolitik | Z8-OC | – | 2000 |
| Z13-OC | 2500 | ||
| Z25-OC | 3000 | ||
(3) Kinerja lapisan organik
Kinerja lapisan organik harus sesuai dengan Tabel 6 dan memenuhi persyaratan dalam Tabel 7, setelah uji sesuai dengan Tabel 10 dilakukan bila diperlukan.
Tabel 7 Kinerja lapisan organik
| Item Uji | Kriteria |
|---|---|
| Uji Lentur | Tidak boleh terjadi pengelupasan, retak, dan kerutan. |
| Uji Keretakan | Tidak boleh terjadi pengelupasan dan retak yang mencolok. |
| Uji siklus panas | Tidak boleh terjadi gelembung atau pengelupasan. |
| Uji air hangat | Tidak boleh terjadi gelembung, pengelupasan, retak, dan pelarutan. |
| Uji ketahanan fluida | Tidak boleh terjadi gelembung, pengelupasan, retak, dan pelarutan. |
| Uji ketahanan ozon | Tidak boleh terjadi pengelupasan dan retak. |
3.5 Tekanan Jaminan dan Tekanan Ledak
Pipa-pipa tersebut harus diuji sesuai dengan Tabel 10 dan harus mampu menahan tekanan jaminan yang ditentukan dalam Tabel 8 tanpa mengalami deformasi yang merugikan.
Tabel 8 Tekanan jaminan dan tekanan pecah
| Jenis | Kode | Diameter nominal | Tekanan Jaminan (MPa) | Tekanan ledak MPa |
|---|---|---|---|---|
| Tabung baja karbon rendah dinding ganda yang dibrazing | TDW | <4,76 6 dan 6,35 810 | 34.3 34.3 24.524.5 | 108 83.3 66.2 53.9 |
| Tabung baja karbon rendah dilas | TSW | <6,35 8-10 11-15 16-22.2 | 24.5 19.3 14.7 9.8 | – |
| Tabung baja karbon untuk keperluan struktural mesin | STKM 11J | |||
| Pipa dan tabung tanpa sambungan dari tembaga serta paduan tembaga | C1201 atau C1220 | Sesuai dengan JIS H 3300 | ||
Tabel 9 Diameter nominal dan dimensi
| Diameter nominal | diameter luar | Ketebalan | Toleransi | ||||
| Dimensi standar | Toleransi | Dimensi standar | |||||
| Tabung baja karbon rendah dinding ganda yang dibrazing | Tabung baja karbon rendah dilas | Tabung baja karbon untuk keperluan struktural mesin | Tabung tanpa sambungan dari tembaga serta paduan tembaga | ||||
| 3.17 | 3.17 | +/-0.08 | 0.7 | 0.7 | 0.08 | +/-0.08 | |
| 4 | 4 | 0,7 | 0,7 | ||||
| 4.76 | 4.76 | 0,7 | 0,7 | 0,08 | |||
| 6 | 6 | 0,7 | 0,7 | ||||
| 6.35 | 6.35 | 0,7 | 0,7 0,8 | 0,08 | |||
| 8 | 8 | +/-0.1 | 0,7 | 0,7 0,8 1,0 | 0,7 0,8 1,0 | 1,0 | +/-0,1 |
| 9 | 9 | 1,0 | 1,0 | ||||
| 10 | 10 | 0,7 | 0,7 0,8 1,0 | 0,7 0,8 1,0 | 1,0 | ||
| 11 | 11 | – | 0,8 1,0 | ||||
| 12 | 12 | 0,9 1,0 | 0,9 1,0 | 1,0 | |||
| 12.7 | 12.7 | 0,9 1,0 | 0,9 1,0 | 1,0 | |||
| 14 | 14 | 1,0 | 1,0 | ||||
| 15 | 15 | 1,0 | 1,0 | 1,0 | |||
| 16 | 16 | 1,0 | 1,0 1,2 | ||||
| 17 | 17 | 1,0 | 1,0 1,2 | ||||
| 18 | 18 | 1,0 1,2 | 1,0 | ||||
| 19 | 19 | 1,0 1,2 | |||||
| 20 | 20 | 1,0 1,2 | 1,0 | ||||
| 21 | 21 | 1,0 1,2 | |||||
| 22 | 22 | 1,0 1,2 | 1,0 | ||||
| 22.2 | 22.2 | 1,0 1,2 | |||||
Tabel 10 Metode Pengujian
| Butir | Jenis | ||||||||||
| Tabung baja karbon rendah dinding ganda yang dibrazing | Tabung baja karbon rendah dilas | Tabung baja karbon untuk keperluan struktural mesin | Pipa dan tabung tanpa sambungan dari tembaga serta paduan tembaga | ||||||||
| Uji tarik | Sesuai dengan JIS Z2241 (Metode Uji Tarik untuk Bahan Logam). | ||||||||||
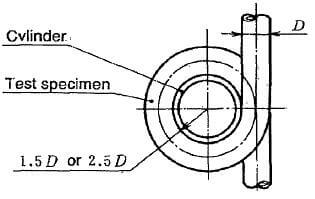
| Uji lentur | Contoh pemeriksaan apakah terdapat cacat, retak, atau cacat lainnya ketika pipa dibengkokkan 360 derajat mengelilingi silinder berjari-jari sebagaimana ditentukan di bawah ini.
| – | |||||||||
| Uji ekspansi | (1) Panjang spesimen uji harus 100 mm. (2) Periksa apakah terdapat cacat atau retakan ketika alat berbentuk kerucut dengan kemiringan 1/10 dimasukkan ke salah satu ujung spesimen dan spesimen diperluas hingga diameter permukaan ujung meningkat sebesar 20%. | (1) Panjang spesimen uji harus 100 mm. (2) Periksa apakah terdapat cacat atau retakan ketika alat berbentuk kerucut dengan sudut 60 derajat dimasukkan ke salah satu ujung spesimen dan spesimen diperluas hingga diameter permukaan ujung meningkat sebesar 20%. | Sesuai dengan JIS H 3300 | ||||||||
| Uji pengembangan | – | (1) Panjang spesimen uji harus 100 mm. (2) Contoh pemeriksaan apakah terdapat cacat berbahaya seperti retakan dan pengelupasan pada las atau tidak, ketika spesimen uji dibelah secara longitudinal pada sudut 90 derajat di masing-masing sisi las dan dikembangkan menjadi pelat datar. | – | ||||||||
| Uji perataan dan lentur | (1) Panjang spesimen uji harus 100 mm. (2) Periksa apakah terdapat cacat atau retakan ketika spesimen dijepit di antara dua pelat sejajar yang ditekan sedemikian rupa sehingga bagian dalam tabung bersentuhan rapat untuk membuat spesimen menjadi rata, lalu spesimen rata tersebut dibengkokkan sekali sebesar 90 derajat terhadap sumbu tabung mengelilingi silinder berdiameter tiga kali ketebalan dinding tabung, kemudian diluruskan kembali. | ||||||||||
| Uji Perataan | (1) Panjang spesimen uji harus 100 mm. (2) Periksa apakah terdapat cacat atau retakan ketika spesimen dijepit di antara dua pelat sejajar yang ditekan sedemikian rupa sehingga jarak antar pelat menjadi tiga kali ketebalan dinding tabung. Saat pelat ditekan, las tabung harus berada pada sudut 90 derajat terhadap arah gaya yang diberikan. | Sesuai dengan JIS H 3300 | |||||||||
| Uji Tekanan Jaminan | Periksa apakah terjadi kebocoran atau cacat lainnya ketika pipa diberi tekanan hidrolik tertentu dan dipertahankan selama 5 menit. | – | |||||||||
| Uji tekanan ledak | Sesuai dengan 5.10 yang ditentukan dalam JASO M104. | – | |||||||||
| Uji ketebalan perlakuan permukaan | Praktik standar yang berlaku adalah pengujian mikroskopis. | – | |||||||||
| Uji ketahanan korosi | Sesuai dengan 5.6, uji semprotan air garam netral, yang ditentukan dalam JASO M104. | – | |||||||||
| Uji kinerja film | Sesuai dengan 5. (metode pengujian) yang ditentukan dalam JASO M104. | – | |||||||||
| Uji kekerasan | Sesuai dengan JIS Z2244 atau JIS Z2251 | – | |||||||||
4. Metode pembuatan
4.1 Metode pembuatan pipa baja karbon rendah dinding ganda yang dilas tembaga (brazed)
Pipa baja karbon rendah berdinding ganda hasil brazing harus dibuat dengan cara melapisi kedua permukaan baja SPCC (sesuai JIS G3141) dengan tembaga, membentuknya menjadi pipa berdinding ganda, serta menyegel sambungan dengan proses brazing tembaga dan fusi dalam tungku reduksi.
4.2 Metode pembuatan pipa baja karbon rendah yang dilas
Pipa baja karbon rendah berlas harus dibuat dengan melapisi kedua permukaan atau permukaan dalam bahan SPCC sesuai JIS G 3141 menggunakan tembaga, membentuknya menjadi bentuk tubular, dan menyegel tepi-tepinya melalui pengelasan resistansi listrik; namun pelapisan tembaga pada permukaan dalam dapat dikecualikan apabila disepakati bersama antara pembeli dan produsen.
4.3 Metode pembuatan pipa baja karbon untuk keperluan struktural mesin
Manufaktur tabung baja karbon untuk keperluan struktural mesin harus mengikuti JIS G 3445 dan JIS G3472.
4.4 Metode pembuatan pipa dan tabung seamless tembaga serta paduan tembaga
Pembuatan pipa dan tabung seamless tembaga serta paduan tembaga harus mengacu pada JIS H3300.
5 Dimensi pipa
5.1 Diameter nominal dan dimensi pipa
Diameter nominal dan dimensi pipa harus mengacu pada Tabel 9.
5.2 Bentuk Ujung Pipa
Ujung pipa yang dibentuk harus sesuai dengan Tabel Terlampir 1–8.
6. Metode Pengujian
Metode pengujian mengacu pada Tabel 10.
7. Pemeriksaan
7.1 Pemeriksaan penampakan
Hasil pemeriksaan harus memenuhi persyaratan yang ditetapkan dalam bagian 3.1 di atas.
7.2 Pemeriksaan sifat mekanis
Pemeriksaan harus dilakukan sesuai dengan bagian 6 di atas dan hasilnya harus memenuhi persyaratan yang ditetapkan dalam bagian 4.3 di atas.
7.3 Pemeriksaan dimensi
Hasil pemeriksaan harus memenuhi persyaratan yang ditetapkan dalam bagian 5 di atas.
7.4 Pemeriksaan permukaan perlakuan
Pemeriksaan harus dilakukan sesuai dengan bagian 6 di atas dan hasilnya harus memenuhi persyaratan yang ditetapkan dalam bagian 3.4 di atas.
7.5 Pemeriksaan tekanan jaminan
Hasil pemeriksaan harus memenuhi persyaratan yang ditetapkan dalam bagian 6 di atas.
8. Penunjukan produk
Penunjukan produk harus mengacu pada nomor standar, jenis pipa, serta jenis dan diameter nominal permukaan luar.