Klicken Sie hier, um mehr über unsere Bremsleitungen und verwandte Produkte zu erfahren.
1 Anwendungsbereich
Diese Spezifikationen umfassen zwei Arten von Stahlrohren, die für den Automobilbereich geeignet sind. Sie enthalten Anforderungen an das Grundmaterial, die optionalen Beschichtungsmaterialien sowie das beschichtete Rohr. Diese Anforderungen gelten für das Produkt, das aus den Rohrwerken und den Beschichtungslinien stammt – letztere befinden sich gegebenenfalls in separaten Einrichtungen. Dieses Rohr wird bei der Herstellung maßgeschneiderter Komponenten und Baugruppen eingesetzt. Es wird empfohlen, diese Komponenten und Baugruppen hinsichtlich Korrosionsverhalten, Leitfähigkeit und Kontinuität, Festigkeit, Optik sowie anderer für die jeweilige Anwendung kritischer Eigenschaften zu validieren.
1.1 GM123M.
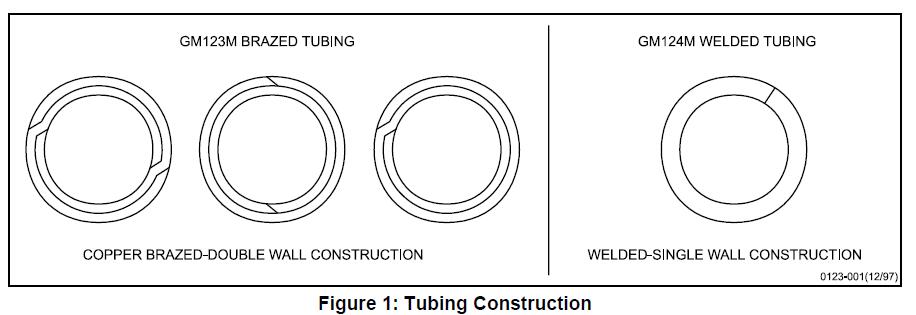
Umfasst Rohre mit Doppelwandkonstruktion, bei denen die beiden Wände und die Verbindungsstellen im reduzierenden Atmosphäre kupferhartgelötet werden, um Rohre für hydraulische Leitungen zu erzeugen. Sie dürfen nicht für Kraftstoffleitungen verwendet werden, da Restkupfer zur Bildung von saurem Gas beitragen kann. Siehe Abbildung 1.
1.2 GM124M.
Umfasst Rohre mit Einfachwandkonstruktion, bei denen die Naht elektrisch widerstandsgeschweißt ist. Empfohlen für Kraftstoffleitungen, Lenkunterstützungsleitungen, Ölkühlerleitungen für Getriebe, Schmierölleitungen, Vakuumleitungen usw. Siehe Abbildung 1.
1.3 Rohrbezeichnungscode.
Es wird empfohlen, die in Abschnitt 3.1 angegebenen Kennzeichnungscodes auf Zeichnungen und Bestellungen zur Angabe des Rohrtyps, des Außendurchmessers, der Wanddicke, der Oberflächenbeschaffenheit nach der Herstellung sowie der Innendurchmesser-(ID)-Beschichtung zu verwenden.
1.4 Typische Anwendung.
GM123M wird typischerweise für hydraulische Bremsleitungen verwendet, während GM124M typischerweise für Kraftstoffleitungen, Lenkunterstützungsleitungen, Getriebeöl-Kühlerleitungen, Schmierölleitungen, Vakuumleitungen usw. eingesetzt wird.
2 Verweise
Hinweis: Es gelten ausschließlich die jeweils neuesten freigegebenen Normen, sofern nichts anderes angegeben ist.
2.1 Externe Normen/Technische Spezifikationen.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 GM-Normen/Technische Spezifikationen.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Weitere Referenzen.
Informationen zu GMPT-Kraftstoffen sind beim GM Powertrain Materials Engineering erhältlich.
• GMPT-6-006 TF2-Benzin
• GMPT-5-005 Bio-Diesel
• GMPT-5-001 #2 Diesel
• GMPT-6-019 oxidiertes Benzin
• GMPT-6-023 E85 mit niedrigem pHe
3 Anforderungen
3.1 Allgemeine Anforderungen.
Das Grundrohrmaterial muss kaltgewalzter Stahl der Sorten 1006, 1008 oder 1010 gemäß SAE J403 sein. Das Hartlötmaterial muss Kupfer oder eine Kupferlegierung gemäß SAE J463, Kupferlegierung UNS C51000, sein.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
„I“ = Erster Eintrag in Klammern: ein B oder ein W.
B = Hartgelötet, W = Geschweißt
„II“ = Außendurchmesser des brazierten oder geschweißten Rohrs (mm)
„III“ = Wanddicke (mm)
„IV“ = Herstellungsverfahren (*)
„V“ = Automotive
„VI“ = Innendurchmesser-Beschichtung (**)
(*) Verfahrensabkürzungen:
A = Glühhart
P = glatt
U = Unvergütet (im Schweißzustand)
G = Zink-Aluminium-Legierungs-Metallbeschichtung
F = Kupfer verschweißt
E = Erweiterte Korrosionsschutzlackbeschichtung
N = extrudiertes Nylon 11 oder 12
C = Kupferplatte – Standarddicke der Kupferplatte beträgt mindestens 0,009 mm. Falls eine andere als die Standarddicke erforderlich ist, sind unmittelbar nach dem Buchstaben C Ziffer(n) anzugeben; z. B. bedeutet C13 eine Mindestdicke von 0,013 mm.
(**) Abkürzungen für den Innendurchmesser
Leer = Unbeschichtet
P = glatt
Ni = Ni-Beschichtung
Beispiel:
GM124M (W/6.00/0.7/AGE/V/Ni) – bezeichnet geschweißtes einwandiges Rohr mit 6 mm Außendurchmesser, 0.7 mm Wanddicke, weichgeglühtes Rohr, korrosionsgeschützt durch eine Grundbeschichtung aus einer Zink-Aluminium-Legierung sowie einer darüberliegenden Lackdeckbeschichtung, zugelassen für den Automobilbereich, mit Nickelauflage auf der Innenseite.
3.2 Mechanische Eigenschaften.
Die folgenden Anforderungen gelten nur für die gebräuchlichsten Arten von Stahlrohren, d. h. für geschweißte, nachgeglühte und hartgelötete Rohre in Lieferzustand. Die Eigenschaften anderer Rohrtypen, wie z. B. geschweißte Maschinenrohre oder kaltverfestigte Rohre, richten sich nach besonderen Vereinbarungen zwischen Lieferant und Abnehmer.
3.2.1 Zugversuche sind an fertigen Rohren gemäß den in ASTM E8 festgelegten Prüfverfahren für Rohre durchzuführen. Die Zugfestigkeitseigenschaften müssen den Anforderungen von SAE J526 für geschweißte Rohre bzw. von SAE J527 für hartgelötete Rohre entsprechen.
3.2.2 Das Rohr muss sich über einen konischen Dorn mit einer Neigung von 1:10 so weit aufweiten lassen, dass der Außendurchmesser am aufgeweiteten Ende um 20 % zunimmt, ohne Risse oder sonstige Fehler zu zeigen (ASTM A254, Absatz 6.3). Vor dem Aufweitungstest ist das Rohr senkrecht abzuschneiden, die Kanten abzurunden und entgraten. Es ist fest und gerade in der Matrize zu halten, und der Stempel muss exakt auf der Rohrachse geführt werden.
3.2.3 Sofern nichts anderes vereinbart ist, muss das Rohr folgenden statischen Innendruck standhalten:
• Bis 10,0 mm Außendurchmesser………………..35 MPa
• Über 10,0 bis 16,0 mm Außendurchmesser…….15 MPa
Hinweis: Eine nachfolgende Kaltverformung des Rohrs (Aufwickeln, Geraden, Biegen, Ziehen usw.) erhöht Festigkeit und Härte des Rohrs. Für spezifische Anwendungen können durch Kaltverformung oder Einsatzhärten deutlich höhere Festigkeit und Härte erreicht werden.
3.3 Abmessungen.
Das Rohr muss den vom Käufer angegebenen Abmessungen und Toleranzen entsprechen.
3.3.1 Geschweißte Rohre.
Nenndurchmesser und Wanddicke müssen den Angaben in SAE J526 entsprechen. Der maximale Außendurchmesser für die Zink-Aluminium-Legierung mit einer Deckschicht aus Nylon 11 oder 12 (GN) ist in Tabelle 2 angegeben.
3.3.1.1 Innenseitig nickelbeschichtete Schweißnahtwulst.
Um ein gutes Re-Flow des Nickels an der Schweißnaht sicherzustellen, ist es wichtig, dass die Schweißnaht ein glattes Querschnittsprofil sowie minimale Nahtabmessungen aufweist. Geben Sie die Naht-Höhen-Abmessung an (Die typische Naht-Höhe beträgt 0,15 mm oder weniger. Überwachen Sie die Naht-Höhe weiterhin, bis eine maximale zulässige Naht-Höhe festgelegt wurde).
Typische Beispiele für gute bzw. unerwünschte Aufschweißprofile sind unten in Abbildung 2 dargestellt.
3.3.2 Hartgelötete Rohre.
Nenndurchmesser und Wanddicke müssen den Angaben in SAE J527 entsprechen. Der maximale Außendurchmesser für die Zink-Aluminium-Legierung mit einer Deckschicht aus Nylon 11 oder 12 (GN) ist in Tabelle 2 angegeben.
3.3.3 Aufgeweitete Enden.
3.3.3.1 SAE-typische Aufweitungen müssen den in SAE J533 angegebenen Abmessungen und Toleranzen entsprechen.
3.3.3.2 ISO-typische Aufweitungen müssen den in SAE J1290 angegebenen Abmessungen und Toleranzen entsprechen.
3.3.3.3 AUFGEWEITETE ENDE. Bei GM123M (umgekehrte Aufweitung) müssen die aufgeweiteten Rohrenden den ergänzenden Anforderungen in Abschnitt S1 der Norm ASTM A254 entsprechen.
3.4 Oberflächenbeschaffenheit.
Die Oberfläche innen und außen an den Rohren muss der in Tabelle 1 angegebenen Spezifikation entsprechen.
Tabelle 1: Externe Oberflächenkennzeichnungen und Anforderungen
| Oberfläche | Oberflächenkennzeichnung | Beschreibung und Materialanforderungen |
| Unbeschichtet | P | Keine Beschichtung; nur Grundmetall (Stahl 1006, 1008 oder 1010 nach SAE J403) |
| Zink-Aluminium-Legierung | G | Feuerverzinkte Zink-Aluminium-Legierungsschicht. Chemische Zusammensetzung: 5 % Aluminium – Rest Zink nach ASTM B750 Beschichtungsmasse: 50 g/m² gemäß ASTM A875, Abschnitt 8. Die Dicke muss gemäß Anhang A mindestens drei Mikrometer an jeder Stelle des Rohrs betragen. |
| Zink-Aluminium-Legierung – erweiterter Korrosionsschutz | GE | Zink-Aluminium-Legierung wie oben beschrieben, gefolgt von einem zugelassenen Vorbehandlungsverfahren und einer zugelassenen aluminiumreichen Epoxidharz-Beschichtung. Dicke-Messungen:Der aluminiumreiche Epoxidlack der GE-Oberfläche muss an jeder Stelle des Rohrs eine Mindestdicke von drei Mikrometern aufweisen, gemessen nach den Verfahren in Anhang A. Die tatsächliche Dicke der Beschichtungen bei der GE-Oberfläche ist für jede Rohrleitung sowohl umfangs- als auch längsweise zu überwachen. Ein Stichprobenplan ist im Kontrollplan anzugeben. |
| Kupferplattierung | C | Elektroplattierte Rohre |
| Zink-Aluminium-Legierung – extrudierte Nylon-11- oder Nylon-12-Beschichtung | GN | Zink-Aluminium-Legierung wie oben beschrieben, gefolgt von einer Deckschicht aus Nylon 11 oder 12. Optisches Erscheinungsbild:Die Deckschicht muss farblich einheitlich sein und frei von Unstetigkeiten wie Fließlinien, Nadellöchern, Kratern oder ungewöhnlicher Rauheit. Die Deckschicht muss schwarz sein, es sei denn, die Konstruktionszeichnung sieht etwas anderes vor. Filmdicke:Die Nylon-11- oder Nylon-12-Deckschicht muss bei mikroskopischer Untersuchung gemäß Anhang A eine Mindestdicke von 150 μm aufweisen. Die maximale Dicke der Beschichtung ist durch den maximalen Außendurchmesser (Tabelle 2) begrenzt. Die tatsächliche Dicke der Beschichtungen bei der GN-Oberfläche ist für jede Rohrleitung sowohl umfangs- als auch längsweise zu überwachen. Ein Stichprobenplan ist im Kontrollplan anzugeben. |
| Nickelplattierung | Ni | Innendurchmesser mit elektrolytischer Nickelbeschichtung. Dicke-Messungen:Die elektroplattierte Nickel-Innenschichtdicke des fertigen Rohrs muss an jeder Stelle der Innenseite des Rohrs eine Mindestdicke von 3 Mikrometern aufweisen, gemessen nach den Verfahren in Anhang A. Die tatsächliche Plattierdicke der Ni-Oberfläche ist für jede Rohrleitung sowohl umfangs- als auch längsweise zu überwachen. Ein Stichprobenplan ist im Kontrollplan anzugeben. |
| Sonstiges | Z | TBD |
Hinweis: GN-Topcoat darf erst nach vollständiger Werkstofffreigabe für Flüssigkraftstoffleitungen in solchen Anwendungen eingesetzt werden.
Tabelle 2: Maximale Außendurchmesser für GN-Beschichtung
| Rohr-Nenngröße (mm) | Außendurchmesser beschichteter Rohre, max. (mm) |
| 4,76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7,94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11,11 | 11.65 |
| 12,7 | 13.24 |
| 14,29 | 14.83 |
| 15,88 | 16.42 |
3.5 Umgebungsbeständigkeit (GE, GN und Ni).
3.5.1 Salzsprühnebelprüfung (GM4298P).
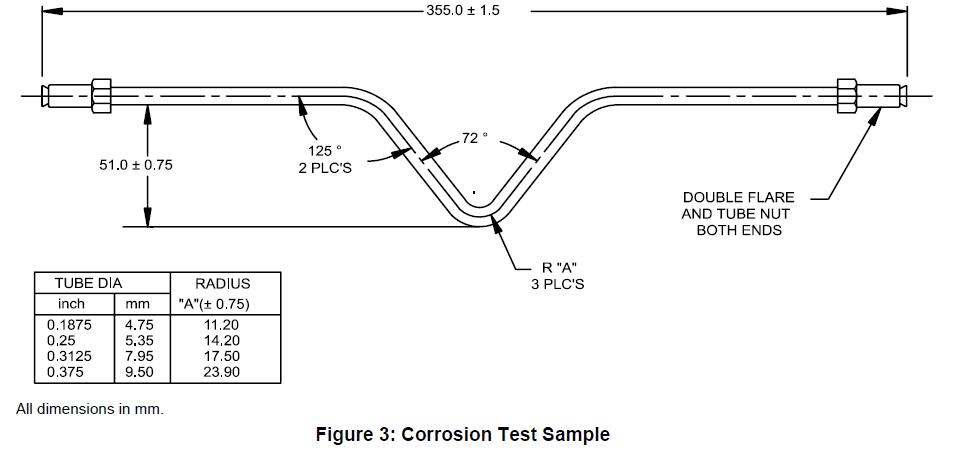
Beschichtete Rohre sind folgenden Korrosionstests und Bewertungsmethoden zu unterziehen. Alle Korrosionstests sind an gefertigten Bauteilen oder an den in Abbildung 3 dargestellten Prüfmustern durchzuführen. Die in Abbildung 3 beschriebenen Prüfmuster sind in der Prüfkammer so auszurichten, dass der gebogene Bogen nach unten zeigt, jedoch nicht mit der Prüfvorrichtung in Kontakt kommt – es sei denn, dies ist ausdrücklich anders vermerkt. Gefertigte Bauteile sind in der Prüfkammer gemäß Vereinbarung zwischen Prüfstelle und zuständiger Stelle auszurichten. Die Häufigkeit der Durchführung aller Korrosionstests ist im Kontrollplan festzuhalten.
Hinweis: Oberflächenverunreinigungen können bei Korrosionstests zu Verfärbungen führen. Verfärbungen ohne Korrosion dürfen nicht als Korrosionsversagen gewertet werden.
3.5.1.1 Zink-Aluminium-Legierung – erweiterter Korrosionsschutz (GE).
Das GE-Rohr mit erweitertem Korrosionsschutz muss einer Salzsprühnebel-Belastung nach GM4298P über 1000 h standhalten, wobei das Kriechverhalten entlang longitudinaler Kratzer maximal 1,5 mm betragen darf (siehe GM9102P); nach der Belastung nach GM4298P und anschließender Luftabblasung darf kein weiterer Haftungsverlust auftreten.
3.5.1.2 Zink-Aluminium-Legierung – extrudierter Nylon 11 oder 12 (GN) mit hoher Beständigkeit gegen Kälteschlag und Salzsprühnebel (GM9508P, GM4298P).
Gegebene Rohrproben (siehe Abbildung 3) dem Chip-Resistenz-Test GM9508P, Methode B, jeweils fünfmal unterziehen. Die Rohrproben sind so im Schotterometer zu platzieren, dass die durch die Biegung gebildete Ebene parallel zur Platte verläuft. Innerhalb von 24 h nach der Schotterometer-Belastung sind die Proben dem Salznebeltest nach ASTM B117 oder GM4298P zu unterziehen.
Das Rohr darf nach 2000 h keinerlei Grundmetallkorrosion zeigen, die sich weiter als 1 mm vom Kiesaufprallbereich entfernt erstreckt. Nicht dem Kiesaufprall ausgesetzte Bereiche müssen nach 2000 h frei von Rost sein.
3.5.2 Feuchtigkeitsprüfung (GM4465P, GM9071P).
Erweitert korrosionsgeschütztes Rohr (GE) ist einer Feuchteprüfung gemäß GM4465P für 96 h zu unterziehen. Unmittelbar nach Abschluss der Feuchteprüfung ist das Rohr trocken zu wischen und die Klebebandhaftung gemäß GM9071P zu prüfen, wobei jedoch eine lineare Kerbe längs zum Rohr anzubringen ist. Die Haftung muss mindestens 99 % betragen.
3.5.3 Nickelplattiert (Ni) – Feuchtigkeitsprüfung (GM4465P, GM9071P).
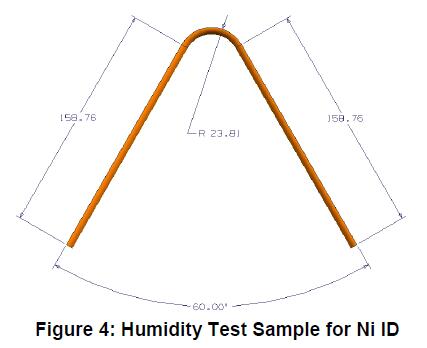
Die innenseitige Nickelbeschichtung muss folgenden Feuchtigkeitstest bestehen, wobei 100-mm-gerade Proben und Prüfproben gemäß Abbildung 4 verwendet werden. Drei Prüfproben jeder Konfiguration sind längs zu schneiden, um die Innenflächen des Rohrs freizulegen. Die Schnittkanten der Prüfproben sind ausreichend zu schützen, um ein Ausbluten von Rost zu verhindern. Die Proben sind in der Prüfkammer mit den Innenflächen nach oben einzubringen. Die geraden Proben sind in einem Winkel von ca. 30° zur Vertikalen anzuordnen, um ein Abfließen der Feuchtigkeit zu ermöglichen. Die Nickelbeschichtung muss einer Feuchtigkeitsbelastung von 168 h gemäß GM4465P standhalten, ohne dass außerhalb der Schweißnaht (Wärmeeinflusszone) roter Rost auftritt. Jegliche Korrosion
im Schweißnahtbereich (Wärmeeinflusszone) bedarf der Zustimmung des GM Materials Engineering.
3.5.4 Lösungsmittel-Reibtest (GM9509P).
Erweitert korrosionsgeschütztes Rohr (GE) muss bei der MEK-Lösungsmittelreibprüfung gemäß GM9509P nach 50 Doppelreibungen eine Bewertung von mindestens Stufe 1 aufweisen. Diese Prüfung ist für jede Fertigungscharge des Rohres durchzuführen und im Kontrollplan zu dokumentieren. Eine Fertigungscharge ist in den Qualitätsmanagementdokumenten definiert.
3.5.5 Beständigkeit gegenüber Flüssigkeiten.
3.5.5.1 Erweitert korrosionsgeschütztes Rohr (GE) darf bei 24-stündiger Tauchung in Bremsflüssigkeit (GM4653M), TF2-Benzin (GMPT-6-006), Biodiesel (GMPT-5-005), Dieselkraftstoff Nr. 2 (GMPT-5-001), oxidiertem Benzin (GMPT-6-019) und E85 mit niedrigem pH-Wert (GMPT-6-023) weder weich werden noch Filmfehler aufweisen. Dieser Test ist mindestens einmal wöchentlich mit Bremsflüssigkeit an Serienteilen oder Proben gemäß Abbildung 3 durchzuführen und im Kontrollplan zu dokumentieren.
Hinweis: Informationen zu GMPT-Kraftstoffen sind beim GM Powertrain Materials Engineering erhältlich. Kraftstoffe müssen von von GM zugelassenen Lieferanten bezogen werden. Verwenden Sie stets die jeweils aktuellste Suffix-Stufe jedes Kraftstoffs gemäß Angabe des GM Powertrain-Ingenieurs.
3.5.5.2 Zink-Aluminium-Legierung – extrudierter Nylon 11 oder 12 (GN).
3.5.5.2.1 Probenvorbereitung.
Die Proben müssen mindestens 80 mm lang sein. Führen Sie zwei parallele Schnitte im Abstand von 2,4 ± 0,1 mm entlang der Rohrlängsachse mit einem Stanley-Universal-Messer mit Klinge #99E oder einer gleichwertigen Klinge durch. Die Schnitte müssen die Nylon-Schicht und die Grundierung vollständig durchtrennen und bis zum Substrat reichen, über die gesamte Länge der Probe. Legen Sie sechs Proben je Fluid in einen verschließbaren Behälter. Füllen Sie das Gefäß mit dem in Tabelle 3 angegebenen Fluid so, dass jeweils etwa die Hälfte jeder Probe eingetaucht ist. Verschließen Sie den Behälter. Lagern Sie die Proben für die in Tabelle 3 vorgeschriebene Zeit und Temperatur ein. Nach Ablauf der erforderlichen Einlagerungszeit entnehmen Sie die Proben dem Fluid und trocknen Sie sie mit einem Papiertuch ab.
Tabelle 3: Beständigkeit gegen Fluide
| Fluid | Zeit (h) | Temperatur (°C) |
| Destilliertes Wasser | 504 | 23 ± 2 |
| Bremsflüssigkeit (GM4653M) | 504 | 60 ± 2 |
| Oxidiertes Benzin (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Bio-Diesel (GMPT-5-005) | 504 | 23 ± 2 |
| #2-Diesel (GMPT-5-001) | 504 | 23 ± 2 |
| E85 mit niedrigem pH-Wert (GMPT-6-023) | 504 | 23 ± 2 |
| Motorkühlflüssigkeit (GM6277M) | 504 | 23 ± 2 |
| Scheibenwaschmittel-Lösung (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Verfahren zur Trennung der Beschichtung.
Mit dem Cuttermesser einen senkrechten Schnitt zwischen den beiden parallelen Schnitten nahe dem Ende der Probe machen, das in die Flüssigkeit eingetaucht war. Mit der Messerkante im senkrechten Schnitt versuchen, den Nylonstreifen anzuheben oder abzuziehen, bis der Abschnitt mit einer Zange oder einem äquivalenten Werkzeug gefasst werden kann. Abziehen, bis entweder der Abschnitt bricht oder der gesamte Abschnitt über die gesamte Rohrlänge entfernt ist. Falls der Streifen nicht vollständig entfernt wurde, das Verfahren am Dampfende der Probe wiederholen.
3.5.5.2.3 Annahmekriterien.
Es darf keinerlei Blasenbildung oder Delaminierung des Nylon vor dem Beschichtungstrennverfahren erkennbar sein. Nach dem Beschichtungstrennverfahren gilt die Probe als akzeptabel, wenn der Nylonstreifen bricht. Tut er dies nicht, muss der Streifen eine kohäsive Primerversagen zeigen. Kohäsives Versagen ist definiert als sichtbarer Nachweis, dass Primer sowohl auf dem Nylonstreifen als auch auf dem Rohrsubstrat verbleibt.
3.5.5.3 Elektroplattierte Nickel-Innenbeschichtung.
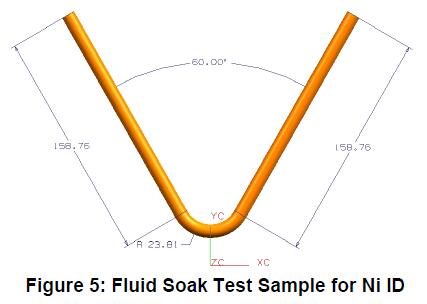
Das innenseitig nickelbeschichtete Rohr ist den unten aufgeführten Medien auszusetzen, wobei 100-mm-gerade Proben und Prüfproben gemäß Abbildung 5 verwendet werden. Drei Prüfproben jeder Konfiguration werden für 504 h bei 60 °C (bzw. 90 °C für Bio-Diesel und Diesel #2) halbgefüllt mit den folgenden Medien belastet: Bio-Diesel (GMPT-5-005), Diesel #2 (GMPT-5-001), Oxidiertes Benzin (GMPT-6-019), Korrosives zweiphasiges Benzin (GMPT-6-020*) und E85 mit niedrigem pH-Wert (GMPT-6-023). Nach 504 h Tauchzeit sind die Proben längs zu schneiden und zu begutachten – außerhalb der Schweißnaht (Wärmeeinflusszone) sind keinerlei Korrosion oder Lochfraß zulässig. Jegliche Korrosion innerhalb der Schweißnaht (Wärmeeinflusszone) bedarf der Genehmigung durch GM Materials Engineering.
Hinweis: Informationen zu GMPT-Kraftstoffen sind beim GM Powertrain Materials Engineering erhältlich. Kraftstoffe müssen von von GM zugelassenen Lieferanten bezogen werden. Verwenden Sie stets die jeweils aktuellste Suffix-Stufe jedes Kraftstoffs gemäß Angabe des GM Powertrain-Ingenieurs.
3.5.6 Zyklische Korrosionsprüfung (GM9505P, Zyklus J oder GM9540P).
3.5.6.1 Erweitert korrosionsgeschütztes Rohr (GE) ist einer Leistungsprüfung zu unterziehen, bei der ordnungsgemäß geformte Rohrproben (siehe Abbildung 3) 10 Zyklen (20 Wochen) lang dem GM9505P-Zyklus J oder dem GM9540P unterzogen werden; Prüfdauer D. Nach Abschluss der Zyklen muss das Rohr einen Drucktest mit mindestens 14 MPa für Rohre bis zu einem Außendurchmesser von 10,0 mm bzw. 7 MPa für Rohre mit einem Außendurchmesser über 10 mm bestehen. Damit dieser Test gültig ist, darf keine von innen nach außen verlaufende Korrosion auftreten, die zum Versagen im Drucktest führt. Daher wird empfohlen, die Rohrverschraubungen in einen massiven Aluminiumblock einzuschrauben, um das System während der Belastung abzudichten.
Darüber hinaus ist es zulässig, die Armaturen mit Wachs abzudichten, um deren Funktionsfähigkeit während der Druckprüfung sicherzustellen.
Die minimale akzeptable Häufigkeit für die Durchführung dieses Tests ist zwischen Lieferant und GM-Lieferantenkontakt zu vereinbaren und im vierteljährlichen PPAP-Submit zu dokumentieren.
3.5.6.2 Zink-Aluminium-Legierung – extrudierter Nylon 11 oder 12 (GN).
Messermessung plus zyklische Korrosionsprüfung nach GM9505P, Zyklus J, 10 Zyklen (20 Wochen). Verwendung gerader Rohre mit Standardanschlüssen; Anritzen paralleler Linien mit einer Länge von 4 cm und einem Abstand von 2,4 ± 0,1 mm nahe der Mitte. Innerhalb von 24 h nach dem Anritzen zyklische Korrosionsprüfung gemäß GM9505P, Zyklus J, 10 Zyklen (20 Wochen) durchführen. Nach Abschluss der Zyklen muss das Rohr einer Druckprüfung standhalten: mindestens 14 MPa für Rohre bis zu einem Außendurchmesser von 10,0 mm bzw. mindestens 7 MPa für Rohre mit einem Außendurchmesser über 10 mm. Damit dieser Test gültig ist, darf keine Korrosion von innen nach außen auftreten, die zum Versagen bei der Druckprüfung führt. Daher wird empfohlen, die Rohranschlüsse in einen massiven Aluminiumblock einzuschrauben, um das System während der Belastung dicht zu halten.
Darüber hinaus ist es zulässig, die Armaturen mit Wachs abzudichten, um deren Funktionsfähigkeit während der Druckprüfung sicherzustellen.
Die Ergebnisse sind zusammen mit der Einreichung zur technischen Freigabe zu melden.
3.6 Form, Abmessungen und Qualität.
Automobil-Stahlrohre müssen handelsüblich rund, glatt sowie frei von Rost und Fehlern sein, die die Weiterverarbeitung oder Gebrauchstauglichkeit beeinträchtigen. Eine Nahtwulst auf dem Außendurchmesser des Rohrs kann nach Vereinbarung mit dem jeweiligen Abnehmer akzeptiert werden; sie darf jedoch die zulässige Toleranz für den Außendurchmesser nicht überschreiten und darf weder die Aufweitung noch die Herstellung dichter Verbindungen beeinträchtigen. Eine Nahtwulst auf der Innenseite ist zulässig, muss aber gemäß guter Schweiß- oder Hartlötpraxis auf ein Minimum beschränkt bleiben. Werden spezifische Längen angegeben, müssen diese hinreichend gerade sein und die Enden frei von Graten.
3.6.1 Für hydraulische Bremsleitungen bestimmtes Rohr muss eine innere Sauberkeit gemäß ASTM A254, Abschnitt 8 „Innere Oberflächenreinheit“, aufweisen, die maximal 0,20 g pro Quadratmeter innere Oberfläche beträgt.
3.6.2 Alle Beschichtungen müssen normalen Umform-, Handhabungs- und Lagerbedingungen standhalten, ohne Anzeichen von Abplatzen, Abblättern oder Haftungsverlust gegenüber dem Grundmetall zu zeigen. Längs- oder peripher entstandene Polierstellen infolge der Verarbeitung und Handhabung sind zulässig.
3.7 Besondere Anforderungen.
Besondere Anforderungen hinsichtlich Abmessungen, Oberflächenbeschaffenheit, physikalischer Eigenschaften oder Einsatzgebiete sind zwischen Lieferant und Käufer zu vereinbaren.
3.8 Verpackung und Kennzeichnung.
Der Werkstoff ist gemäß den Angaben des Käufers zu versenden. Die Behälter sind deutlich mit dem Namen und der Adresse des Lieferanten, der Werkstoffspezifikationsnummer und -bezeichnung, der Bestellnummer, dem Nettogewicht sowie allen weiteren vom Käufer geforderten Angaben zu kennzeichnen.
4 Herstellungsverfahren
Nicht zutreffend.
5 Vorschriften und Regelungen
5.1 Alle gemäß dieser Spezifikation gelieferten Materialien müssen den Anforderungen der GMW3001, „Rules and Regulations for Material Specifications“, entsprechen.
5.2 Alle nach dieser Spezifikation gelieferten Materialien müssen den Anforderungen der GMW3059 „Eingeschränkte und meldepflichtige Stoffe für Bauteile“ entsprechen.
6 zugelassene Bezugsquellen
Für diese Spezifikation ist die technische Zulassung einer zugelassenen Quelle erforderlich. Nur Quellen, die in der GM-Materialdatei (MATSPC) unter dieser Spezifikationsnummer aufgeführt sind, wurden vom Engineering als konform mit den Anforderungen dieser Spezifikation qualifiziert.
Anhang A – Verfahren zur Messung der Dicke der zweilagigen Beschichtung auf Automobil-Stahlrohren
A1 Anwendungsbereich
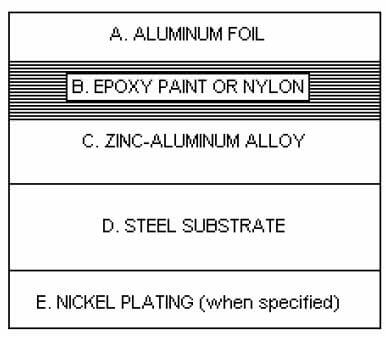
Das Verfahren dient der Prüfung der Einhaltung einer festgelegten Mindestbeschichtungsstärke sowie der Kalibrierung der in der Produktion zur Überwachung der Beschichtungsstärke eingesetzten Messgeräte. Das Beschichtungssystem besteht aus einem Rohrsubstrat aus kohlenstoffarmem Stahl mit entweder blanker oder Ni-beschichteter Innenfläche (ID) und einer Zink-Aluminium-Legierung auf der Außenseite (OD), gefolgt von einer aluminiumreichen Epoxidharz-Beschichtung oder einer extrudierten Nylon-11- bzw. Nylon-12-Beschichtung. Die Oberflächenvarianten sind in GM123M/GM124M, Tabelle 1, unter den Bezeichnungen (GE), (GN) oder (Ni) aufgeführt. Das Verfahren dient der Prüfung der Einhaltung einer festgelegten Mindestbeschichtungsstärke sowie der Kalibrierung der in der Produktion zur Überwachung der Beschichtungsstärke eingesetzten Messgeräte. Das Beschichtungssystem besteht aus einem Rohrsubstrat aus kohlenstoffarmem Stahl mit entweder blanker oder Ni-beschichteter Innenfläche (ID) und einer Zink-Aluminium-Legierung auf der Außenseite (OD), gefolgt von einer aluminiumreichen Epoxidharz-Beschichtung oder einer extrudierten Nylon-11- bzw. Nylon-12-Beschichtung. Die Oberflächenvarianten sind in GM123M/GM124M, Tabelle 1, unter den Bezeichnungen (GE), (GN) oder (Ni) aufgeführt.
A2 Normative Verweisungen
GM123M
GM124M
A3 Verwendete Geräte
A3.1 Metallograph.
A3.2 Metallurgische Polierausrüstung.
A4 Probenvorbereitung
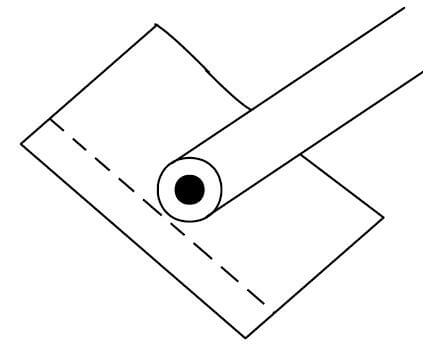
Das Rohr ist an mehreren quer zur Längsachse verlaufenden Stellen zu schneiden, um die Einhaltung einer Mindestbeschichtungsstärke zu prüfen. Die Schnittflächen sind entgratet, gereinigt und getrocknet. Jeder Schnitt wird einzeln in Aluminiumfolie eingewickelt; die Folie wird anschließend mit den Fingern eng an das Teil angepasst (siehe Abbildung A1), bevor die Probe eingebettet wird. Es ist nur eine einzige Folienlage erforderlich, wobei das gesamte Rohr vollständig abgedeckt werden muss – unter besonderer Sorgfalt, um die Folie nicht zu beschädigen. Überschüssige Falten und Überlappungen müssen oberhalb der Polierebene liegen. Bei der Probenvorbereitung ist darauf zu achten, dass jede Probe senkrecht zur Polierebene ausgerichtet ist. Die Proben sind mittels einer duroplastischen Pulvermasse wie Diallylphthalat unter Druck einzubetten. Das Pressen bewirkt zudem eine formschlüssige Anpassung der Folie an die Kontur der Beschichtung, was eine hervorragende Kantenhaftung und eine klar definierte Grenzfläche gewährleistet. Die Probe(n) ist/sind langsam auf Umgebungstemperatur abzukühlen, um eine Kantenablösung zu vermeiden.
A5 Verfahren
A5.1 Metallographische Probenvorbereitung.
A5.1.1 Der eingebettete Querschnitt wird mit einer Reihe sukzessive feiner werdender Schleifpapiere geschliffen – beginnend mit Korngröße 180, dann 320 und schließlich 600 – unter ständigem Wasserstrom als Schmiermittel. Der gesamte Schleifvorgang erfolgt mit leichtem bis mäßigem Druck, um ein Aufschmieren der Beschichtung zu minimieren.
A5.1.2 Die Probe wird zwischen jedem Schleifvorgang gründlich gewaschen, um jegliche gröbere Schleifmittelreste aus dem vorherigen Schritt zu entfernen. Dies verhindert zudem eine Kontamination der nachfolgenden Schleif- und Polierräder.
A5.1.3 Die Probe ist zwischen jedem Schleifschritt um 90 Grad zu drehen, um ein Herausziehen der weicheren Beschichtungen zu minimieren und ein Aufschmieren der Grenzfläche zwischen Epoxidlack oder Nylon und Zink-Aluminium-Beschichtung sowie der Grenzfläche zwischen Zink-Aluminium-Beschichtung und Stahl zu vermeiden.
A5.1.4 Nach dem letzten Schleifvorgang ist die Probe gründlich zu waschen, mit Alkohol zu spülen und vor der abschließenden Poliersequenz zu trocknen.
A5.1.5 Das endgültige Polieren erfolgt mit Tuchrädern und Diamantpoliermitteln. Die empfohlene Reihenfolge ist: zunächst 6 µm, dann 3 µm, 1 µm und schließlich 0,25 µm. Eine Aluminiumoxid-Suspension mit 0,05 µm kann als letzter Schritt angewendet werden, falls eine streifenfreie Oberfläche erforderlich ist. Allerdings ist Aluminiumoxid alkalisch und kann eine Verfärbung der Zinkschicht bewirken, wodurch die Messung der Beschichtungsstärke erschwert wird. Daher wird empfohlen, diesen Schritt erst nach Abschluss der Dickenmessung durchzuführen.
A5.1.6 Es wird nur so lange ein mäßiger Druck ausgeübt, bis alle Kratzer aus dem vorherigen Schritt entfernt sind. Zwischen jedem Polierrad ist die Probe um 90 Grad zu drehen, um die Integrität der Beschichtung zu gewährleisten.
A5.1.7 Die Probe ist zwischen jeder Mikron-Stufe zu waschen, um jegliche Verunreinigungen aus dem vorherigen Schritt zu entfernen – analog zum Schleifvorgang. Nach Abschluss des Polierens wird die eingebettete Probe mit einer milden Seife gewaschen, gespült und anschließend gründlich mit Methanol getrocknet.
A5.2 Metallographische Untersuchung & Dickenmessungen.
A5.2.1 Die vorbereitete Probe wird am Metallographen betrachtet, um sicherzustellen, dass die Einbettung weitgehend frei von Kratzern ist und die Schichten fest mit dem Rohr verbunden sind. Jede der Beschichtungsgrenzflächen sollte einen guten Kontrast aufweisen, ohne Aufschmieren oder Herausziehen mikrostruktureller Komponenten.
A5.2.2 Wählen Sie eine geeignete Vergrößerung, um die beiden Schichten am Rand des Querschnitts des Rohrs sowie – falls vorgeschrieben – die Nickelschicht auf der Innenseite deutlich zu erkennen. Die Messungen erfolgen in der Regel mit 500- oder 1000-facher Vergrößerung.
A5.2.3 Setzen Sie ein geeignetes Mess-Fadenkreuz in den Lichtweg ein, um die Dicke jeder Schicht zu bestimmen. Kalibrieren Sie das Fadenkreuz vor Beginn der Messungen mit einer bekannten Mikrometer-Skala oder einem Kalibrierschieber.
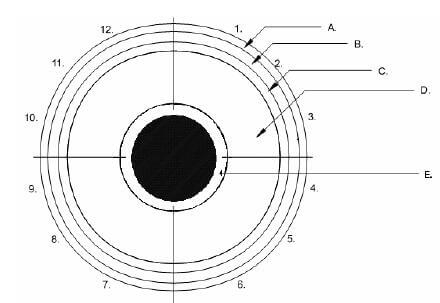
A5.2.4 Teilen Sie den Rohrumfang in vier separate Quadranten ein. Markieren Sie den Schnittpunkt der Enden der Aluminiumfolien-Umhüllung als 12-Uhr-Position. Gehen Sie von dort aus im Uhrzeigersinn vor und markieren Sie die jeweils folgenden Abschnitte als 3-, 6- und 9-Uhr-Position bezogen auf die 12-Uhr-Position. Nehmen Sie in jedem Quadranten drei zufällige Messwerte im Sichtfeld auf, wobei stets auch der Minimalwert der Schichtdicke erfasst wird (siehe Abbildungen A2 und A3). Geben Sie für jeden Quadranten alle drei Messwerte an – insgesamt zwölf Messwerte – sowohl für die Zink-Aluminium- als auch für die Epoxidlack- oder Nylon-Schicht sowie – falls vorgeschrieben – für die Nickelplattierung.
A5.2.5 Notieren Sie sämtliche Dickenwerte und vergleichen Sie diese mit den entsprechenden Abschnitten der Normen GM123M/GM124M. Die erforderlichen Mindestdickenwerte lauten wie folgt:
| Code | GE/P | GN | GE/Ni |
| Zink-Aluminium-Legierung (min. μm) | 3,0 | 3,0 | 3,0 |
| Aluminiumreicher Epoxidlack (min. μm) | 3,0 | – | 3,0 |
| Nylon 11 oder 12 (min. μm) | – | 150 | – |
| Nickel | – | – | 3,0 |