Diese Norm wird unter der festen Bezeichnung A 254 herausgegeben; die unmittelbar nach der Bezeichnung folgende Zahl gibt das Jahr der an.ursprüngliche Verabschiedung oder, bei einer Überarbeitung, das Jahr der letzten Überarbeitung. Eine Zahl in Klammern gibt das Jahr der letzten erneuten Bestätigung an. A Das hochgestellte Epsilon (e) kennzeichnet eine redaktionelle Änderung seit der letzten Überarbeitung oder Wiederzulassung.
1. Anwendungsbereich
1.1 Diese Spezifikation gilt für zweiwandige, kupferhartgelötete Stahlrohre, die für allgemeine technische Anwendungen geeignet sind, insbesondere in der Automobil-, Kälte- und Haushaltsgeräteindustrie für Kraftstoffleitungen, Bremsleitungen, Ölleitungen, Heiz- und Kühleinheiten sowie ähnliche Anwendungen.
1.2 Die in Inch-Pfund-Einheiten angegebenen Werte gelten als maßgeblich.
2. Bezug genommene Dokumente
2.1 ASTM-Normen:
A 370 Prüfverfahren und Begriffsbestimmungen für die mechanische Prüfung von Stahlprodukten
E 30: Prüfverfahren zur chemischen Analyse von Stahl, Gusseisen, Puddel-Eisen und Schmiedeeisen³
E 59: Verfahren zur Probenahme von Stahl und Eisen zur Bestimmung der chemischen Zusammensetzung
2.2 Norm der Society of Automotive Engineers:
J 533 Aufweitungen für Rohre
3. Bestellangaben
3.1 Bestellungen für Werkstoffe nach dieser Spezifikation sollten folgende Angaben enthalten, soweit erforderlich, um den gewünschten Werkstoff ausreichend zu beschreiben:
3.1.1 Menge (Fuß, Meter),
3.1.2 Werkstoffbezeichnung (kupferhartgelötete Stahlrohre),
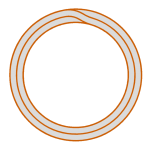
3.1.3 Typ, falls erforderlich (siehe Abb. 1) (normalerweise wird der Typ nicht spezifiziert),
3.1.4 Abmessungen (Außendurchmesser und Wanddicke; normalerweise darf der Innendurchmesser nicht angegeben werden),
3.1.5 Länge (spezifisch oder zufällig),
3.1.6 Sauberkeit der Innenoberfläche, falls erforderlich (siehe Abschnitt 8),
3.1.7 Außenbeschichtung, falls erforderlich (siehe Abschnitt 7 und ergänzende Anforderung S2), sowie
3.1.8 Besondere oder ergänzende Anforderungen bzw. Abweichungen von dieser Spezifikation.
4. Herstellung
4.1 Der Stahl darf nach jedem Verfahren hergestellt werden.
4.2 Falls vom Käufer ein bestimmtes Schmelzverfahren gefordert wird, ist dies in der Bestellung anzugeben.
4.3 Die Primärschmelze kann eine separate Entgasung oder Raffination umfassen und kann durch eine Sekundärschmelze wie Elektroschlacke-Umschmelzen oder Vakuumlichtbogen-Umschmelzen ergänzt werden. Wird eine Sekundärschmelze angewendet, gilt als Schmelzcharge die Gesamtheit aller Barren, die aus einer einzigen Primärschmelze umgeschmolzen wurden.
4.4 Der Stahl kann in Barren oder im Stranggussverfahren gegossen werden. Bei aufeinanderfolgendem Strangguss von Stählen unterschiedlicher Güteklassen ist die resultierende Übergangsmaterialzone zu kennzeichnen. Der Hersteller hat diese Übergangsmaterialzone nach einem festgelegten Verfahren vollständig zu entfernen, das eine sichere Trennung der Güteklassen gewährleistet.
4.5 Die Rohrleitung wird durch Walzen eines Stahlbandes zu einem Rohr hergestellt und anschließend im reduzierenden Atmosphäre mittels Kupfer-Brazielötung verbunden.
4.6 Die Rohrleitung ist entsprechend Abbildung 1 auszuführen.
4.7 Die Rohrleitung ist vom Hersteller nach dem Brazielöten zweckentsprechend zu prüfen, um Leckagen und schädliche Fehler auszuschließen.
5. Chemische Zusammensetzung
5.1 Der Stahl muss den Anforderungen hinsichtlich chemischer Zusammensetzung gemäß Tabelle 1 entsprechen.
TABELLE 1 Chemische Anforderungen
| Element | Zusammensetzung, % |
|---|---|
| Kohlenstoff | 0,05 bis 0,15 |
| Mangan | 0,27 bis 0,63 |
| Phosphor, max. | 0,035 |
| Schwefel, max. | 0,035 |
5.2 Wärmeanalyse – Der Stahlhersteller führt für jede Stahlcharge eine Analyse zur Bestimmung der Massenanteile der festgelegten Elemente durch. Werden Sekundärschmelzverfahren angewendet, ist die Wärmeanalyse an einem umgeschmolzenen Block oder am Produkt eines umgeschmolzenen Blocks jeder Primärschmelze zu ermitteln. Die hierdurch bestimmte chemische Zusammensetzung oder die durch eine Produktanalyse des Rohrherstellers ermittelte Zusammensetzung muss den festgelegten Anforderungen entsprechen.
5.3 Produktanalyse – Rohre dieser Qualität werden üblicherweise aus kantigem oder gedecktem Stahl hergestellt, der sich durch eine ungleichmäßige chemische Zusammensetzung auszeichnet. Eine Ablehnung aufgrund der Produktanalyse ist daher nicht angemessen, es sei denn, eine falsche Anwendung ist eindeutig nachgewiesen.
5.4 Analyseverfahren – Für Schiedsverfahren sind die in den Prüfverfahren E 30 beschriebenen Methoden anzuwenden. Dem Vorhandensein von Kupfer-Brazielot ist angemessen Rechnung zu tragen.
5.5 Proben für die Produktanalyse – Mit Ausnahme der spektrographischen Analyse sind die Proben gemäß Praxis E 59 zu entnehmen.
6. Mechanische Anforderungen
6.1 Zugversuch—Die Zugfestigkeitseigenschaften des Rohres in Lieferzustand (vor Kaltverformung) müssen den in Tabelle 2 festgelegten Anforderungen entsprechen.
6.1.1 Die Proben und Zugversuche sind gemäß den Prüfverfahren und Definitionen A 370 durchzuführen.
6.1.2 Die Proben sind bei Raumtemperatur zu prüfen.
6.1.3 Die Prüfkörper sind an den Enden fertiger Rohre vor dem Aufweiten, Kalibrieren, Aufspreizen oder anderen Umformvorgängen bzw. vor dem Zuschnitt zu entnehmen. Sie müssen an den Enden glatt sowie frei von Graten und Fehlstellen sein.
6.1.4 Zeigt eine Prüfprobe Mängel oder fehlerhafte Bearbeitung, so darf sie verworfen und durch eine andere Probe ersetzt werden.
6.1.5 Die Streckgrenze ist als die Spannung zu bestimmen, bei der eine bleibende Dehnung von 0,2 % der Messlänge der Probe oder eine Gesamtdehnung von 0,5 % der Messlänge unter Last auftritt.
6.1.6 Falls die Bruchdehnung einer Prüfprobe geringer ist als der vorgeschriebene Mindestwert und sich irgendein Teil des Bruchs mehr als 3⁄4 Zoll (19,0 mm) vom Mittelpunkt der Messlänge entfernt befindet – wie durch vor der Prüfung auf die Probe eingeritzte Markierungen angegeben –, ist eine Wiederholungsprüfung zulässig.
TABELLE 2 Zugfestigkeitsanforderungen
| Eigenschaft | Anforderung |
|---|---|
| Zugfestigkeit, min., psi (MPa) | 42 000 (290) |
| Streckgrenze, min., psi (MPa) | 25 000 (172) |
| Dehnung über 2 Zoll (50,8 mm), min. % | 25 |
6.2 Abplattungsprüfung—Ein Rohrstück von mindestens 2½ Zoll (64 mm) Länge muss sich zwischen parallelen Platten so weit zusammendrücken lassen, dass die Innenwände aufeinanderstoßen, ohne dass Risse oder sonstige Fehler auftreten.
6.3 Aufweitungstest—Ein Rohrstück von ca. 4 Zoll (100 mm) Länge muss sich über einen konischen Dorn mit einer Neigung von 1:10 so weit aufweiten lassen, dass der Außendurchmesser am aufgeweiteten Ende um 20 % zunimmt, ohne dass Risse oder sonstige Fehler auftreten. (Vor dem Aufweitversuch ist das Rohr senkrecht abzuschneiden, die Kante zu verrunden und die Grate zu entfernen. Es ist fest und exakt in der Matrize zu halten, und der Stempel muss entlang der Rohrachse geführt werden.)
6.4 Biegeprüfung—Das fertige Rohr muss einer Biegung mit einem Mittellinienradius von dreifachem Außendurchmesser ohne Knicken, Rissbildung oder andere Fehler widerstehen, sofern geeignete Biegevorrichtungen verwendet werden.
6.5 Druckfestigkeitsprüfungen—Jedes Rohr muss einer der folgenden Druckprüfungen standhalten, ohne zu platzen oder zu lecken:
6.5.1 Ein innerer hydrostatischer Druck, der im Werkstoff eine minimale Faserspannung von 16 000 psi (110 MPa) erzeugt. Der hydrostatische Druck ist wie folgt zu ermitteln:
Formel:
P 5 2St/D
wobei:
P = hydrostatischer Druck in psi (bzw. MPa)
S = zulässige Faserspannung, 16 000 psi (110 MPa),
t = tatsächliche Wanddicke des Rohrs in Zoll (oder mm) und
D = tatsächlicher Außendurchmesser des Rohrs in Zoll (oder mm).
6.5.2 Ein Unterwasser-Luftdruck zwischen 225 und 250 psi (1,55 und 1,73 MPa).
7. Beschichtung
7.1 Das Rohr kann auf Wunsch des Herstellers innen und außen mit einer Kupferschicht beschichtet sein.
8. Sauberkeit der inneren Oberfläche
8.1 Wenn die Sauberkeit der Innenoberfläche vom Käufer gefordert wird, müssen Rohre für bestimmte Anwendungen, wie z. B. Kältemittelkondensatoren, die folgende Anforderung an die Innensauberkeit erfüllen:
8.1.1 Bei der internen Spülung eines Rohrstücks mit redestilliertem Chloroform oder redestilliertem 1,1,1-Trichlorethan darf der nach Verdampfen des Lösungsmittels verbleibende Rückstand 1,25×10⁻⁴g/in.2(0.194 g/m2) der inneren Oberfläche. Um den Test durchzuführen, werden 100 mL Lösungsmittel durch das Rohr geleitet und aufgefangen. Die Gesamtlänge des getesteten Rohrs darf nicht weniger als 40 ft (12 m) betragen, obwohl diese Gesamtlänge durch das Spülen mehrerer einzelner Rohrstücke und das Durchleiten desselben Lösungsmittels nacheinander durch jedes Stück erreicht werden kann. Das Lösungsmittel wird in einem Dampf- oder Heißwasserbad verdampft und anschließend bei 110 °C (230 °F) getrocknet, bis sämtliche Dämpfe vollständig entfernt sind.
8.2 Um diesen Reinheitsgrad beim Versand, bei der Handhabung und bei der Lagerung zu bewahren, kann der Käufer vom Hersteller verlangen, dass die Rohrenden mit Stopfen oder Verschlüssen verschlossen werden.
9. Maßtoleranzen
9.1 Das Rohr muss den zulässigen Abweichungen gemäß Tabelle 3, Tabelle 4 und Tabelle 5 entsprechen.
10. Verarbeitungsqualität, Oberflächenbeschaffenheit und Erscheinungsbild
10.1 Das fertige Rohr muss innen und außen sauber, glatt und rund sein sowie frei von Rost, Zunder und anderen Mängeln sein, die die Weiterverarbeitung oder Gebrauchstauglichkeit beeinträchtigen. Fertigrohre müssen
muss vernünftigerweise gerade sein.
TABELLE 3 Außen-Durchmesser-Anforderungen
| Außendurchmesser (Sollwert), in. (mm) | Toleranzen, in. (mm) |
|---|---|
| Plus oder Minus | |
| Unter 3⁄16 (4,76) | 0,002 (0,051) |
| 3⁄16 (4,76) bis 3⁄8 (9,53) | 0,003 (0,076) |
| 7⁄16 (11,1) bis 5⁄8 (15,9) | 0,004 (0,102) |
TABELLE 4 Wandstärken-Anforderungen
| Wanddicke (Sollwert), in. (mm) | Toleranzen, in. (mm) |
|---|---|
| Plus oder Minus | |
| 0,020 (0,51) bis 0,030 (0,76) | 0,003 (0,08) |
| 0,031 (0,79) bis 0,049 (1,24) | 0,0035 (0,09) |
TABELLE 5 Längen-Anforderungen
| Geschnittene Länge (Sollwert), in. (m) | Toleranzen, in. (mm) |
|---|---|
| 18 (0,46) und darunter | ±0.03 (±0.76) |
| Über 18 (0,46) bis 40 (1,02) | ±0,06 (±1,52) |
| Über 40 (1,02) bis 80 (2,03) | ±0,12 (±3,05 ) |
| Über 80 (2,03) bis 120 (3,05) | ±0,25 (±6,35 ) |
| Über 120 (3,05) | +1,00 (+25,4), −0,0 |
11. Nachprüfungen
11.1 Falls die Ergebnisse der mechanischen Prüfungen einer beliebigen Gruppe oder Charge nicht den in der jeweiligen Spezifikation festgelegten Anforderungen entsprechen, können Nachprüfungen an zusätzlichen Rohren durchgeführt werden, deren Anzahl dem Doppelten der ursprünglichen Prüfanzahl aus derselben Gruppe oder Charge entspricht; jedes dieser Rohre muss den in der Spezifikation festgelegten Anforderungen genügen.
12. Nachbehandlung
12.1 Falls einzelne Rohre oder die zur Repräsentation einer Gruppe oder Charge ausgewählten Rohre nicht den Prüfanforderungen entsprechen, dürfen diese einzelnen Rohre bzw. die repräsentierte Gruppe oder Charge nachbehandelt und erneut zur Prüfung vorgelegt werden. Es sind höchstens zwei Nachglühbehandlungen zulässig.
13. Prüfung
13.1 Der vom Käufer beauftragte Prüfer hat jederzeit Zutritt zu allen Bereichen der Produktionsstätte des Herstellers, die mit der Herstellung des bestellten Materials zusammenhängen. Der Hersteller gewährt dem Prüfer alle zumutbaren Hilfsmittel, um ihm die ordnungsgemäße Lieferung des Materials gemäß dieser Spezifikation zu bestätigen. Alle geforderten Prüfungen und Inspektionen sind am Ort der Herstellung vor dem Versand durchzuführen, sofern nichts anderes vereinbart ist; sie sind so durchzuführen, dass der Betrieb der Anlage nicht unnötig gestört wird.
14. Ablehnung
14.1 Jede vom Hersteller gelieferte Tubuslänge darf vom Käufer geprüft werden; wird festgestellt, dass sie nicht den Anforderungen der Spezifikation entspricht – basierend auf der in der Spezifikation beschriebenen Prüf- und Testmethode –, so kann die Tubuslänge zurückgewiesen werden, wobei der Hersteller hierüber zu benachrichtigen ist. Die weitere Verwendung der zurückgewiesenen Tubuslängen ist zwischen Hersteller und Käufer zu vereinbaren.
14.2 Material, das bei einer Umformoperation oder während der Montage versagt und als fehlerhaft befunden wird, ist beiseitezulegen, und der Hersteller ist zur gemeinsamen Bewertung der Eignung des Materials zu benachrichtigen. Die weitere Verwendung eines solchen Materials ist Gegenstand einer Vereinbarung.
15. Zertifizierung
15.1 Auf ausdrücklichen Wunsch des Käufers in dessen Bestellung ist dem Käufer ein Prüfbericht vorzulegen, der von einem befugten Mitarbeiter oder Vertreter des Herstellers unterzeichnet wurde; darin sind die Spezifikation und das Jahr der Ausgabe sowie die Güteklasse, die Ergebnisse der chemischen Analyse, der Härte- und Zugversuche (sofern vorgeschrieben) sowie gegebenenfalls weitere vom Käufer schriftlich festgelegte Prüfungen anzugeben.
16. Kennzeichnung des Produkts
16.1 Die Spezifikationsnummer (die Kennzeichnung muss nicht das Ausgabejahr der Spezifikation enthalten), der Name oder die Marke des Herstellers sowie die Rohrabmessung oder die Teilenummer sind auf einem Etikett oder einer Anhängerkarte anzubringen, die sicher an den Bündeln oder Kartons befestigt ist, in denen die Rohre versandt werden.
16.2 Barcode-Kennzeichnung – Zusätzlich zu den Anforderungen nach Abschnitt 16.1 ist die Barcode-Kennzeichnung als ergänzende Identifizierungsmethode zulässig. Der Käufer kann in seiner Bestellung ein bestimmtes Barcodesystem vorschreiben.
ZUSÄTZLICHE ANFORDERUNGEN
Eine oder mehrere der folgenden ergänzenden Anforderungen gelten nur dann, wenn sie vom Käufer in der Anfrage, im Vertrag oder in der Bestellung ausdrücklich festgelegt wurden. Einzelheiten zu diesen ergänzenden Anforderungen sind zwischen Hersteller und Käufer zu vereinbaren.
S1. Aufweitprüfung
S1.1 Hartgelötete Rohre müssen einer Verdoppelung der Aufweitung gemäß den Maßen der SAE-Norm J 533 standhalten, ohne an der größten Aufweitdurchmesser-Stelle durch die Wand zu reißen. Eine Trennung der äußeren Überlappungsnaht ist am aufgeweiteten Rohrende ausschließlich im Bereich A (siehe Abb. S1.1) zulässig. Diese Trennung darf eine Länge von 0,12 in. (3,0 mm) nicht überschreiten und ist ausschließlich auf die äußere Wandstärke beschränkt. Eine Nahttrennung ist in folgenden Bereichen nicht zulässig:
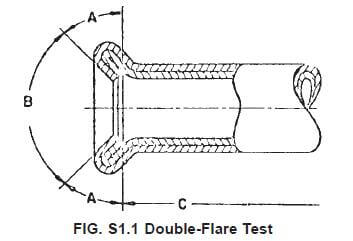
S1.1.1 Bereich B (die Aufweit-Sitzfläche, definiert als die Fläche innerhalb des eingeschlossenen Winkels von 90°); die konische Fläche muss glatt und frei von Rissen oder anderen Unregelmäßigkeiten sein, die nach der Montage zu Undichtigkeiten führen könnten.
S1.1.2 Bereich C (die Fläche jenseits der Länge der doppelten Wandstärke, die durch die Aufweitung entsteht).
S1.2 Die Aufweit-Sitzfläche darf oberflächliche, zufällige radiale Strukturen oder Vertiefungen aufweisen, die die Dichtfähigkeit der Aufweitung nicht beeinträchtigen. Es sind keine wiederholten Vertiefungen zulässig, die auf Verschleiß des Aufweitwerkzeugs oder auf Anhaftung von Spänen bzw. Schmutz am Aufweitwerkzeug zurückzuführen sind. Falls das äußere Erscheinungsbild der Aufweit-Sitzfläche beanstandet wird, ist entscheidend, ob die Aufweit-Sitzfläche bei einer Druckprüfung unter vorgeschriebener Anzugsmomentbelastung dichtet.
S2. Außenbeschichtung
S2.1 Die Außenseite des Rohrs ist mit einer feuerverzinkten Legierung aus Blei und Zinn zu beschichten. Gewicht und Zusammensetzung der Beschichtung sind zwischen Hersteller und Käufer zu vereinbaren.
S3. Endbearbeitung
S3.1 Die fertige Rohrleitung muss glatte, burstenfreie Enden aufweisen.