Standard ini dikeluarkan di bawah kod tetap A 254; nombor yang mengikut kod tersebut menunjukkan tahun penerimaan asal atau, dalam kes semakan, tahun semakan terakhir. Nombor dalam tanda kurung menunjukkan tahun kelulusan semula terakhir. A tanda epsilon (e) bersuperskrip menunjukkan perubahan editorial sejak semakan atau kelulusan semula terakhir.
1. Skop
1.1 Spesifikasi ini merangkumi tiub keluli berdinding dua yang disambung dengan pembrazan tembaga , sesuai untuk kegunaan kejuruteraan umum, khususnya dalam industri automotif, penyejukan udara, dan dapur untuk saluran bahan api, saluran brek, saluran minyak, unit pemanasan dan penyejukan, dan sebagainya.
1.2 Nilai yang dinyatakan dalam unit inci-paun dianggap sebagai piawai.
2. Dokumen yang Dirujuk
2.1 Piawaian ASTM:
A 370 Kaedah Ujian dan Takrifan bagi Ujian Mekanikal Produk Keluli
Kaedah Ujian E 30 untuk Analisis Kimia Keluli, Besi Tuang, Besi Tanur Terbuka, dan Besi Tempa3
Amalan E 59 untuk Pensampelan Keluli dan Besi bagi Penentuan Komposisi Kimia
2.2 Piawaian Persatuan Jurutera Automotif:
J 533 Flare untuk Tiub
3. Maklumat Tempahan
3.1 Tempahan untuk bahan di bawah spesifikasi ini harus merangkumi perkara berikut, sebagaimana diperlukan untuk menghuraikan bahan yang dikehendaki secara memadai:
3.1.1 Kuantiti (kaki, meter),
3.1.2 Nama bahan (tiub keluli berkeluli kuprum),
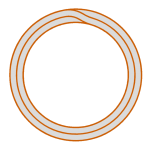
3.1.3 Jenis, jika perlu (rujuk Rajah 1) (biasanya jenis tidak dinyatakan),
3.1.4 Saiz (diameter luar dan ketebalan dinding; biasanya diameter dalam tidak perlu dinyatakan),
3.1.5 Panjang (spesifik atau rawak),
3.1.6 Kebersihan permukaan dalam, jika diperlukan (rujuk Bahagian 8),
3.1.7 Salutan luar, jika diperlukan (rujuk Bahagian 7 dan Keperluan Tambahan S2), dan
3.1.8 Keperluan khas atau tambahan atau pengecualian terhadap spesifikasi.
4. Pembuatan
4.1 Keluli boleh dihasilkan dengan sebarang proses.
4.2 Sekiranya pembeli memerlukan jenis peleburan tertentu, ia hendaklah dinyatakan dalam pesanan pembelian.
4.3 Peleburan utama boleh merangkumi penghilangan gas atau pemurnian berasingan dan boleh diikuti oleh peleburan sekunder, seperti peleburan semula elektroslag atau peleburan semula lengkung vakum. Sekiranya peleburan sekunder digunakan, hawa hendaklah ditakrifkan sebagai semua ingot yang dileburkan semula daripada satu hawa utama.
4.4 Keluli boleh dituang dalam bentuk ingot atau dituang secara terus dalam bentuk jalur. Apabila keluli daripada gred berbeza dituang secara berturut-turut dalam bentuk jalur, pengenalpastian bahan peralihan yang dihasilkan adalah diperlukan. Pengeluar hendaklah membuang bahan peralihan tersebut melalui prosedur yang ditetapkan yang secara pasti memisahkan gred-gred tersebut.
4.5 Tiub harus dibuat dengan menggulung jalur keluli menjadi bentuk tiub dan kemudian disambung secara penyolderan tembaga dalam atmosfera pereduksian.
4.6 Tiub harus dibina seperti yang ditunjukkan dalam Rajah 1.
4.7 Tiub harus diuji secara sesuai oleh pengilang selepas proses penyolderan untuk memastikan tiada kebocoran dan cacat yang merosakkan.
5. Komposisi Kimia
5.1 Keluli tersebut mesti mematuhi keperluan dari segi komposisi kimia yang ditetapkan dalam Jadual 1.
JADUAL 1 Keperluan Kimia
| Unsur | Komposisi, % |
|---|---|
| Karbon | 0.05 hingga 0.15 |
| Mangan | 0.27 hingga 0.63 |
| Fosforus, maks | 0.035 |
| Sulfur, maks | 0.035 |
5.2 Analisis Habak—Analisis setiap kelompok keluli dilakukan oleh pengilang keluli untuk menentukan peratusan unsur-unsur yang dispesifikasikan. Jika proses peleburan sekunder digunakan, analisis habak diperoleh daripada satu ingot lebur semula atau hasil daripada satu ingot lebur semula bagi setiap kelompok keluli utama. Komposisi kimia yang ditentukan dengan cara ini, atau yang ditentukan daripada analisis produk yang dijalankan oleh pengilang produk tiub, mesti mematuhi keperluan yang dispesifikasikan.
5.3 Analisis Produk—Tiub jenis ini biasanya dihasilkan daripada keluli berkulit (rimmed) atau keluli bertutup (capped), yang dicirikan oleh ketidakseragaman dalam komposisi kimianya. Oleh sebab itu, penolakan berdasarkan analisis produk tidak sesuai kecuali jika salah guna jelas kelihatan.
5.4 Kaedah Analisis—Kaedah yang dinyatakan dalam Kaedah Ujian E 30 perlu digunakan untuk tujuan rujukan rasmi. Pemberian pertimbangan secukupnya perlu diberikan terhadap kehadiran logam penyambung tembaga (copper brazing metal).
5.5 Sampel untuk Analisis Produk—Kecuali untuk analisis spektrografik, sampel perlu diambil mengikut Amalan E 59.
6. Keperluan Mekanikal
6.1 Ujian Ketegangan—Sifat tegangan tiub dalam keadaan siap (sebelum kerja sejuk) hendaklah mematuhi keperluan yang dinyatakan dalam Jadual 2.
6.1.1 Spesimen dan ujian tegangan yang diperlukan harus dijalankan mengikut Kaedah Ujian dan Takrifan A 370.
6.1.2 Spesimen diuji pada suhu bilik.
6.1.3 Spesimen ujian diambil dari hujung tiub siap sebelum proses pengembangan, pengecilan, pengembangan atau operasi pembentukan lain, atau sebelum dipotong kepada panjang tertentu. Hujung spesimen mesti licin serta bebas daripada gerigi dan cacat.
6.1.4 Jika mana-mana spesimen ujian menunjukkan kecacatan atau pemesinan yang tidak sempurna, spesimen tersebut boleh dibuang dan digantikan dengan spesimen lain.
6.1.5 Kekuatan alah ditentukan sebagai nilai yang sepadan dengan anjakan tetap sebanyak 0.2 % daripada panjang pengukuran spesimen, atau pemanjangan jumlah sebanyak 0.5 % daripada panjang pengukuran di bawah beban.
6.1.6 Jika peratusan pemanjangan mana-mana spesimen ujian kurang daripada nilai yang dispesifikasikan dan mana-mana bahagian patahan berjarak lebih daripada 3⁄4 inci (19.0 mm) dari pusat panjang pengukuran, seperti yang ditunjukkan oleh tanda gores pada spesimen sebelum diuji, ujian semula dibenarkan.
JADUAL 2 Keperluan Tegangan
| Ciri | Keperluan |
|---|---|
| Kekuatan tarik, min, psi (MPa) | 42 000 (290) |
| Kekuatan hasil, min, psi (MPa) | 25 000 (172) |
| Pemanjangan dalam 2 inci (50.8 mm), min, % | 25 |
6.2 Ujian Ratakan—Satu bahagian tiub dengan panjang sekurang-kurangnya 2½ inci (64 mm) mesti tahan dimampatkan antara dua plat selari sehingga dinding dalaman bersentuhan tanpa retak atau menunjukkan sebarang cacat lain.
6.3 Ujian Pengembangan—Satu bahagian tiub dengan panjang kira-kira 4 inci (100 mm) mesti tahan dikembangkan melalui mandrel berkecondongan dengan kecerunan 1 dalam 10 sehingga diameter luar di hujung yang dikembangkan meningkat sebanyak 20 % tanpa retak atau menunjukkan sebarang cacat lain. (Sebelum ujian pengembangan, tiub hendaklah dipotong secara tegak lurus, tepi dibulatkan, dan dikeluarkan segala beram. Tiub hendaklah dipegang dengan kukuh dan betul dalam acuan, dan penumbuk mesti dipandu sepanjang paksi tiub.)
6.4 Ujian Lenturan—Tiub siap hendaklah tahan lenturan pada jejari garis tengah yang bersamaan tiga kali diameter luar tiub tanpa terlipat, retak, atau menunjukkan kecacatan lain apabila menggunakan kelengkapan lenturan yang sesuai.
6.5 Ujian Tekanan Bukti—Setiap tiub mesti mampu menahan, tanpa pecah atau bocor, salah satu daripada ujian bukti berikut:
6.5.1 Tekanan hidrostatik dalaman yang mencukupi untuk memberikan tekanan gentian minimum sebanyak 16 000 psi (110 MPa) kepada bahan. Tekanan hidrostatik ditentukan melalui kaedah berikut
formula:
P 5 2St/D
di mana:
P = tekanan hidrostatik, psi (atau MPa),
S = tegasan gentian yang dibenarkan, 16 000 psi (110 MPa),
t = ketebalan dinding sebenar tiub, inci (atau mm), dan
D = diameter luar sebenar tiub, inci (atau mm).
6.5.2 Tekanan udara di bawah air antara 225 dan 250 psi (1.55 dan 1.73 MPa).
7. Lapisan Pelindung
7.1 Tiub boleh dibekalkan dengan lapisan kuprum pada permukaan dalaman dan luaran, mengikut pilihan pengilang.
8. Kebersihan Permukaan Dalaman
8.1 Apabila kebersihan permukaan dalaman ditentukan oleh pembeli, tiub untuk kegunaan tertentu, seperti kondenser penyejukan, hendaklah mematuhi keperluan berikut bagi kebersihan dalaman:
8.1.1 Apabila suatu panjang tiub dibasuh secara dalaman dengan kloroform yang telah disuling semula atau 1,1,1-trikloroetana yang telah disuling semula, sisa yang tinggal selepas pemeraitan pelarut tidak boleh melebihi 1.25×10⁻⁴g/in.2(0.194 g/m2) permukaan dalaman. Untuk menjalankan ujian ini, tuangkan 100 mL pelarut melalui tiub dan kumpulkan. Jumlah panjang tiub yang diuji tidak boleh kurang daripada 40 kaki (12 m), walaupun jumlah panjang ini boleh diperoleh dengan membasuh beberapa bahagian tiub secara berasingan dan menuangkan pelarut yang sama melalui setiap bahagian secara berturut-turut. Sebatkan pelarut dalam mandian stim atau air panas, dan keringkan pada 110°C (230°F) sehingga wap sepenuhnya hilang.
8.2 Untuk mengekalkan tahap kebersihan ini semasa penghantaran, pengendalian, dan penyimpanan, pembeli boleh meminta pengilang menutup hujung tiub dengan penutup atau penutupan.
9. Toleransi Dimensi
9.1 Tiub hendaklah mematuhi variasi yang dibenarkan dalam Jadual 3, Jadual 4 dan Jadual 5.
10. Kerja Tangan, Permukaan Akhir, dan Rupa
10.1 Tiub siap hendaklah bersih, licin dan bulat, baik di bahagian dalam mahupun luar, serta bebas daripada karat, skala, dan cacat yang mengganggu proses pemprosesan dan kebolehgunaan. Tiub siap hendaklah
boleh dikatakan lurus.
JADUAL 3 Keperluan Diameter Luar
| Diameter luar yang ditentukan, inci (mm) | Varian, inci (mm) |
|---|---|
| Tambah atau Tolak | |
| Kurang daripada 3⁄16 (4.76) | 0.002 (0.051) |
| 3⁄16 (4.76) hingga 3⁄8 (9.53) | 0.003 (0.076) |
| 7⁄16 (11.1) hingga 5⁄8 (15.9) | 0.004 (0.102) |
JADUAL 4 Keperluan Ketebalan Dinding
| Ketebalan dinding yang ditentukan, inci (mm) | Varian, inci (mm) |
|---|---|
| Tambah atau Tolak | |
| 0.020 (0.51) hingga 0.030 (0.76) | 0.003 (0.08) |
| 0.031 (0.79) hingga 0.049 (1.24) | 0.0035 (0.09) |
JADUAL 5 Keperluan Panjang
| Panjang potongan yang ditentukan, inci (m) | Varian, inci (mm) |
|---|---|
| 18 (0.46) dan ke bawah | ±0.03 (±0.76) |
| Lebih daripada 18 (0.46) hingga 40 (1.02) | ±0.06 (±1.52) |
| Lebih daripada 40 (1.02) hingga 80 (2.03) | ±0.12 (±3.05 ) |
| Lebih daripada 80 (2.03) hingga 120 (3.05) | ±0.25 (±6.35 ) |
| Lebih daripada 120 (3.05) | +1.00 (+25.4), −0.0 |
11. Ujian Semula
11.1 Jika keputusan ujian mekanikal bagi mana-mana kumpulan atau lot tidak mematuhi keperluan yang dinyatakan dalam spesifikasi individu, ujian semula boleh dijalankan ke atas tiub tambahan sebanyak dua kali ganda bilangan asal daripada kumpulan atau lot yang sama, dan setiap tiub tersebut mesti mematuhi keperluan yang dinyatakan.
12. Rawatan Semula
12.1 If the individual tubes or the tubes selected to represent any group or lot fail to conform to the test requirements, the individual tubes or the group or lot represented may be retreated and resubmitted for test. Not more than two reheat treatments shall be permitted.
13. Pemeriksaan
13.1 Pemeriksa yang mewakili pembeli berhak masuk pada bila-bila masa semasa kerja berkaitan kontrak pembeli sedang dijalankan, ke semua bahagian kilang pengilang yang berkaitan dengan pengilangan bahan yang ditempah. Pengilang hendaklah memberikan semua kemudahan munasabah kepada pemeriksa untuk memastikan bahawa bahan tersebut dibekalkan mengikut spesifikasi ini. Semua ujian dan pemeriksaan yang diperlukan hendaklah dijalankan di tapak pengilangan sebelum penghantaran, kecuali jika dinyatakan sebaliknya, dan hendaklah dijalankan tanpa mengganggu operasi kilang secara tidak perlu.
14. Penolakan
14.1 Setiap panjang tiub yang diterima daripada pengilang boleh diperiksa oleh pembeli dan, jika tidak memenuhi keperluan spesifikasi berdasarkan kaedah pemeriksaan dan ujian yang dinyatakan dalam spesifikasi, tiub tersebut boleh ditolak dan pengilang hendaklah dimaklumkan. Penyelesaian bagi tiub yang ditolak adalah perkara persetujuan antara pengilang dan pembeli.
14.2 Bahan yang gagal dalam mana-mana operasi pembentukan atau semasa proses pemasangan dan didapati cacat hendaklah diletakkan berasingan, dan pengilang hendaklah dimaklumkan untuk penilaian bersama kesesuaian bahan tersebut. Penyelesaian terhadap bahan sedemikian adalah berdasarkan persetujuan bersama.
15. Sijil
15.1 Apabila diminta dalam pesanan pembeli, laporan ujian yang ditandatangani oleh pekerja berkuasa atau wakil pengilang hendaklah diserahkan kepada pembeli untuk menunjukkan spesifikasi dan tarikh tahun, gred, keputusan analisis kimia , ujian kekerasan dan ketegangan (jika dinyatakan), serta ujian lain yang mungkin dinyatakan secara bertulis oleh pembeli.
16. Penandaan Produk
16.1 Nombor spesifikasi (penandaan tidak perlu memasukkan tarikh tahun spesifikasi), nama atau jenama pengilang, serta saiz tiub atau nombor bahagian hendaklah dicetak pada tag atau label yang dilekatkan dengan kukuh pada ikatan atau kotak di mana tiub-tiub tersebut dihantar.
16.2 Kod Bar—Selain daripada keperluan dalam 16.1, kod bar boleh diterima sebagai kaedah pengenalpastian tambahan. Pembeli boleh menetapkan dalam pesanan sistem kod bar tertentu yang hendaklah digunakan.
KEPERLUAN TAMBAHAN
Satu atau lebih keperluan tambahan berikut hanya berlaku apabila dinyatakan oleh pembeli dalam pertanyaan, kontrak atau pesanan. Butiran keperluan tambahan ini harus dipersetujui antara pengilang dan pembeli.
S1. Ujian Flare
S1.1 Tiub yang dibrazing mesti mampu menahan proses pembukaan dua kali ganda (double flared) kepada dimensi yang ditunjukkan dalam Piawaian SAE J 533 tanpa berpecah melalui dinding pada diameter utama flare. Pemisahan sambungan lap luar adalah dibenarkan pada hujung tiub yang dibuka (flared end) hanya di Kawasan A (rujuk Rajah S1.1). Pemisahan ini tidak boleh melebihi 0.12 inci (3.0 mm) dari segi panjang dan harus terhad kepada ketebalan luar sahaja. Pemisahan sepan (seam separation) tidak dibenarkan di kawasan berikut:
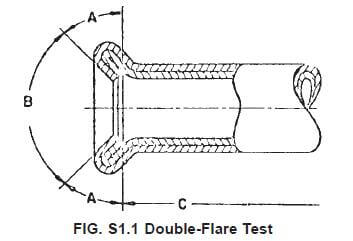
S1.1.1 Kawasan B (tempat duduk flare, ditakrifkan sebagai permukaan di dalam sudut tercangkum 90°); permukaan konikal mesti licin dan bebas daripada retak atau ketidaksekataan lain yang boleh menyebabkan kebocoran selepas pemasangan.
S1.1.2 Kawasan C (permukaan di luar panjang ketebalan dua kali ganda yang dihasilkan oleh flare).
S1.2 Tempat duduk flare boleh mengandungi tanda jejarian superfisial rawak atau lekukan yang tidak menjejaskan kebolehan kedap flare. Tiada lekukan berulang akibat kemerosotan alat flare atau pelekatan serpihan logam atau habuk pada alat flare yang dibenarkan. Sekiranya rupa fizikal tempat duduk flare dipersoalkan, kriteria penilaian akhir ialah sama ada tempat duduk flare tersebut mampu mencapai kedap apabila diuji tekanan pada aras tork yang ditetapkan.
S2. Salutan Luar
S2.1 Permukaan luar tiub mesti disalut dengan salutan aloi timah-plumbum yang dilapis secara celup panas. Berat dan komposisi salutan mesti dipersetujui antara pengilang dan pembeli.
S3. Penyelesaian Hujung
S3.1 Tiub siap mesti mempunyai hujung yang licin dan bebas daripada gerigi (burrs).