Questo standard è emesso con la designazione fissa A 254; il numero che segue immediatamente la designazione indica l’anno di adozione originale o, nel caso di revisione, anno dell’ultima revisione. Un numero tra parentesi indica l’anno dell’ultima riconferma. A il simbolo epsilon (e) in apice indica una modifica redazionale rispetto all’ultima revisione o riattribuzione.
1. Ambito di applicazione
1.1 Questa specifica riguarda tubi in acciaio a doppia parete brasati al rame , adatti a impieghi ingegneristici generali, in particolare nei settori automobilistico, della refrigerazione e delle cucine, per linee del carburante, linee dei freni, linee dell’olio, unità di riscaldamento e raffreddamento e simili.
1.2 I valori espressi nelle unità imperiali (pollici-libbre) devono essere considerati come valori standard.
2. Documenti di riferimento
2.1 Standard ASTM:
A 370 Metodi di prova e definizioni per le prove meccaniche dei prodotti in acciaio
Norma E 30: Metodi di prova per l’analisi chimica dell’acciaio, della ghisa, della ghisa a fucina aperta e del ferro dolce³
Norma E 59: Prassi per il campionamento di acciaio e ferro ai fini della determinazione della composizione chimica
2.2 Standard della Society of Automotive Engineers:
J 533 Svasature per tubazioni
3. Informazioni per l’ordine
3.1 Gli ordini di materiale ai sensi della presente specifica devono includere quanto segue, ove necessario per descrivere in modo adeguato il materiale desiderato:
3.1.1 Quantità (piedi, metri),
3.1.2 Nome del materiale (tubazione in acciaio brasata al rame),
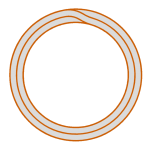
3.1.3 Tipo, ove necessario (vedere Fig. 1) (normalmente il tipo non viene specificato),
3.1.4 Dimensioni (diametro esterno e spessore di parete; normalmente il diametro interno non deve essere specificato),
3.1.5 Lunghezza (specifica o casuale),
3.1.6 Pulizia della superficie interna, ove richiesta (vedere Sezione 8),
3.1.7 Rivestimento esterno, ove richiesto (vedere Sezione 7 e Requisito Supplementare S2), e
3.1.8 Requisiti speciali o supplementari o eccezioni alla specifica.
4. Produzione
4.1 L’acciaio può essere prodotto con qualsiasi processo.
4.2 Se l’acquirente richiede un tipo specifico di fusione, tale richiesta deve essere indicata esplicitamente nell’ordine d’acquisto.
4.3 La fusione primaria può includere degasaggio o affinamento separati e può essere seguita da una fusione secondaria, ad esempio fusione a scoria elettroconduttrice o fusione a vuoto con arco. Se viene impiegata una fusione secondaria, la colata deve essere definita come l’insieme di tutti gli lingotti ottenuti dalla rilavorazione di una singola colata primaria.
4.4 L’acciaio può essere colato in lingotti oppure mediante colata continua. Quando acciai di diversi gradi vengono colati in sequenza mediante colata continua, è necessario identificare il materiale di transizione risultante. Il produttore deve rimuovere tale materiale di transizione mediante una procedura consolidata che garantisca una separazione inequivocabile dei gradi.
4.5 Il tubo deve essere realizzato arrotolando una striscia di acciaio nella forma di un tubo e successivamente brasando in rame in atmosfera riducente.
4.6 Il tubo deve essere costruito come indicato nella Fig. 1.
4.7 Il tubo deve essere sottoposto a prove adeguate dopo la brasatura da parte del produttore per garantire l’assenza di perdite e di difetti dannosi.
5. Composizione chimica
5.1 L’acciaio deve rispettare i requisiti relativi alla composizione chimica indicati nella Tabella 1.
TAB. 1 Requisiti chimici
| Elemento | Composizione, % |
|---|---|
| Carbonio | 0,05–0,15 |
| Manganese | 0,27–0,63 |
| Fosforo, max | 0,035 |
| Zolfo, max | 0,035 |
5.2 Analisi della colata — L’acciaieria deve effettuare un’analisi chimica di ogni colata d’acciaio per determinare le percentuali degli elementi specificati. Qualora vengano impiegati processi di fusione secondaria, l’analisi della colata deve essere effettuata su un lingotto rifuso o sul prodotto di un singolo lingotto rifuso per ogni colata primaria. La composizione chimica così determinata, oppure quella determinata mediante analisi del prodotto effettuata dal produttore di tubi deve essere conforme ai requisiti specificati.
5.3 Analisi del prodotto — I tubi di questa qualità sono comunemente prodotti in acciaio a crosta o a cappuccio, caratterizzato da una scarsa uniformità nella composizione chimica. Per tale motivo, il rigetto basato sull’analisi del prodotto non è appropriato, a meno che non sia chiaramente dimostrata un’errata applicazione.
5.4 Metodi di analisi — Per finalità di riferimento si applicheranno i metodi descritti nelle norme ASTM E 30. Si dovrà tenere adeguatamente conto della presenza del metallo da brasatura in rame.
5.5 Campioni per l’analisi del prodotto — Fatta eccezione per l’analisi spettrografica, i campioni devono essere prelevati conformemente alla norma ASTM E 59.
6. Requisiti meccanici
6.1 Prova di trazione—Le proprietà meccaniche del tubo nello stato di fornitura (prima della deformazione a freddo) devono conformarsi ai requisiti indicati nella Tabella 2.
6.1.1 I campioni e le prove di trazione richieste devono essere eseguiti conformemente ai Metodi di prova e alle Definizioni A 370.
6.1.2 I campioni devono essere sottoposti a prova alla temperatura ambiente.
6.1.3 I campioni di prova devono essere prelevati dalle estremità dei tubi finiti prima delle operazioni di svasatura, riduzione, espansione o altre lavorazioni di formatura, oppure prima del taglio alla lunghezza definitiva. Devono essere lisci alle estremità e privi di bave e difetti.
6.1.4 Se qualsiasi provino presenta difetti o lavorazioni non conformi, può essere scartato e sostituito con un altro provino.
6.1.5 Il limite di snervamento deve essere determinato come il valore corrispondente a un allungamento permanente pari allo 0,2 % della lunghezza di riferimento del provino oppure a un allungamento totale pari allo 0,5 % della lunghezza di riferimento sotto carico.
6.1.6 Se la percentuale di allungamento di qualsiasi provino è inferiore al valore specificato e una parte qualsiasi della frattura dista più di 3⁄4 pollice (19,0 mm) dal centro della lunghezza di riferimento, come indicato dai segni di riferimento tracciati sul provino prima della prova, è ammessa una nuova prova.
TAB. 2 Requisiti di trazione
| Proprietà | Requisito |
|---|---|
| Resistenza a trazione, minima, psi (MPa) | 42 000 (290) |
| Resistenza allo snervamento, minima, psi (MPa) | 25 000 (172) |
| Allungamento su 2 pollici (50,8 mm), min % | 25 |
6.2 Prova di appiattimento—Un tratto di tubo lungo almeno 2½ pollici (64 mm) deve resistere alla schiacciatura tra due piastre parallele fino al contatto delle pareti interne, senza fessurazioni o altri difetti.
6.3 Prova di espansione—Un tratto di tubo lungo circa 4 pollici (100 mm) deve resistere all’espansione su un mandrino conico con pendenza di 1:10 fino a quando il diametro esterno all’estremità espansa risulti aumentato del 20 % senza fessurazioni o altri difetti. (Prima della prova di espansione, il tubo deve essere tagliato perpendicolarmente all’asse, la bocca arrotondata e le bave rimosse. Il tubo deve essere tenuto saldamente e perfettamente in asse nello stampo, e lo spinteruolo deve essere guidato sull’asse del tubo.)
6.4 Prova di piegamento—Il tubo finito deve resistere alla piegatura su un raggio di curvatura pari a tre volte il diametro esterno del tubo, senza presentare incrinature, piegamenti o altri difetti, purché vengano utilizzati idonei attrezzi per la piegatura.
6.5 Prove di pressione di tenuta—Ciascun tubo deve resistere, senza scoppiare o perdere, ad almeno una delle seguenti prove di pressione:
6.5.1 Una pressione idrostatica interna sufficiente a sottoporre il materiale a una tensione circonferenziale minima di 16 000 psi (110 MPa). La pressione idrostatica deve essere determinata secondo quanto segue
formula:
P 5 2St/D
dove:
P = pressione idrostatica, psi (o MPa),
S = tensione ammissibile nelle fibre, 16 000 psi (110 MPa),
t = spessore effettivo della tubazione, in pollici (o mm), e
D = diametro esterno effettivo del tubo, in pollici (o mm).
6.5.2 Una pressione d’aria sott’acqua compresa tra 225 e 250 psi (1,55 e 1,73 MPa).
7. Rivestimento
7.1 I tubi possono essere forniti con un rivestimento in rame sulle superfici interna ed esterna, a discrezione del produttore.
8. Pulizia della superficie interna
8.1 Qualora l’acquirente specifichi la pulizia della superficie interna, i tubi destinati ad alcune applicazioni, come i condensatori per impianti frigoriferi, devono soddisfare il seguente requisito di pulizia interna:
8.1.1 Quando un tratto di tubo viene lavato internamente con cloroformio redistillato o con 1,1,1-tricloroetano redistillato, il residuo lasciato dall’evaporazione del solvente non deve superare 1,25×10⁻⁴ g/in.2(0.194 g/m2della superficie interna. Per eseguire la prova, versare 100 mL di solvente attraverso il tubo e raccoglierlo. La lunghezza totale del tubo sottoposto a prova non deve essere inferiore a 40 ft (12 m), anche se questa lunghezza totale può essere ottenuta lavando diversi tratti separati e versando lo stesso solvente attraverso ciascuno di essi in successione. Evaporare il solvente in un bagno a vapore o ad acqua calda e asciugare a 110 °C (230 °F) fino a completa eliminazione dei vapori.
8.2 Per mantenere questo livello di pulizia durante spedizione, movimentazione e stoccaggio, l’acquirente può richiedere al produttore di sigillare le estremità dei tubi con tappi o chiusure.
9. Tolleranze dimensionali
9.1 Il tubo deve rispettare le variazioni ammesse indicate nelle Tabelle 3, 4 e 5.
10. Lavorazione, finitura e aspetto
10.1 I tubi finiti devono essere puliti, lisci e rotondi sia internamente che esternamente, e devono essere privi di ruggine, incrostazioni e difetti che ne compromettano la lavorabilità e l’idoneità all’uso. I tubi finiti devono
essere ragionevolmente dritti.
TAB. 3 Requisiti relativi al diametro esterno
| Diametro esterno specificato, pollici (mm) | Variazioni, pollici (mm) |
|---|---|
| Più o meno | |
| Inferiore a 3⁄16 (4,76) | 0,002 (0,051) |
| 3⁄16 (4.76) fino a 3⁄8 (9.53) | 0,003 (0,076) |
| 7⁄16 (11,1) ÷ 5⁄8 (15,9) | 0,004 (0,102) |
TAB. 4 Requisiti relativi allo spessore di parete
| Spessore di parete specificato, pollici (mm) | Variazioni, pollici (mm) |
|---|---|
| Più o meno | |
| 0,020 (0,51) fino a 0,030 (0,76) | 0,003 (0,08) |
| 0,031 (0,79) fino a 0,049 (1,24) | 0,0035 (0,09) |
TAB. 5 Requisiti relativi alla lunghezza
| Lunghezza di taglio specificata, pollici (m) | Variazioni, pollici (mm) |
|---|---|
| 18 (0.46) e inferiore | ±0.03 (±0.76) |
| Oltre 18 (0,46) fino a 40 (1,02) | ±0,06 (±1,52) |
| Oltre 40 (1,02) fino a 80 (2,03) | ±0,12 (±3,05 ) |
| Oltre 80 (2,03) fino a 120 (3,05) | ±0,25 (±6,35 ) |
| Oltre 120 (3,05) | +1,00 (+25,4), −0,0 |
11. Nuove prove
11.1 Se i risultati delle prove meccaniche di un qualsiasi gruppo o lotto non soddisfano i requisiti specificati nella singola specifica, è possibile eseguire nuove prove su ulteriori tubi, in numero doppio rispetto a quello originale, provenienti dallo stesso gruppo o lotto; ciascuno di tali tubi deve soddisfare i requisiti specificati.
12. Trattamento ripetuto
12.1 Se i singoli tubi o i tubi selezionati per rappresentare un qualsiasi gruppo o lotto non soddisfano i requisiti di prova, i singoli tubi o il gruppo o lotto rappresentato possono essere sottoposti nuovamente al trattamento termico e riesaminati. Non è consentito effettuare più di due trattamenti termici ripetuti.
13. Ispezione
13.1 L’ispettore incaricato dall’acquirente ha diritto di accesso in ogni momento, durante l’esecuzione del contratto stipulato con l’acquirente, a tutte le aree dello stabilimento del produttore interessate alla fabbricazione del materiale ordinato. Il produttore deve fornire all’ispettore tutti i ragionevoli mezzi necessari per accertarsi che il materiale venga fornito conformemente alla presente specifica. Tutte le prove e le ispezioni richieste devono essere effettuate presso lo stabilimento di produzione prima della spedizione, salvo diversa indicazione, e devono essere condotte in modo da non interferire inutilmente con il normale funzionamento dello stabilimento.
14. Rifiuto
14.1 Ogni lunghezza di tubo ricevuta dal produttore può essere ispezionata dall’acquirente e, qualora non soddisfi i requisiti della specifica sulla base dell’ispezione e del metodo di prova descritti nella specifica stessa, il tubo può essere rifiutato e il produttore deve essere tempestivamente informato. La gestione dei tubi rifiutati sarà oggetto di accordo tra produttore e acquirente.
14.2 Il materiale che fallisce in una qualsiasi delle operazioni di formatura o nel corso dell’installazione e risulta difettoso deve essere messo da parte e il produttore deve essere informato per una valutazione congiunta dell’idoneità del materiale. La destinazione finale di tale materiale sarà oggetto di accordo.
15. Certificazione
15.1 Qualora richiesto sull’ordine dell’acquirente, al medesimo dovrà essere fornito un rapporto di prova firmato da un dipendente autorizzato o da un rappresentante del produttore, che indichi la specifica e l’anno di riferimento, la classe, i risultati dell’analisi chimica, dei test di durezza e di trazione, qualora specificati, e di altri test eventualmente indicati per iscritto dall’acquirente.
16. Marcatura del prodotto
16.1 Il numero di specifica (la marcatura non deve necessariamente includere l’anno di pubblicazione della specifica), il nome o il marchio del produttore e le dimensioni del tubo oppure il codice articolo devono essere riportati su un’etichetta o su un cartellino fissato in modo sicuro ai fasci o alle scatole in cui i tubi vengono spediti.
16.2 Codifica a barre — Oltre ai requisiti di cui al punto 16.1, la codifica a barre è accettabile come metodo supplementare di identificazione. L’acquirente può specificare nell’ordine il sistema di codifica a barre da utilizzare.
REQUISITI AGGIUNTIVI
Uno o più dei seguenti requisiti supplementari si applicano esclusivamente qualora specificati dall’acquirente nella richiesta, nel contratto o nell’ordine. I dettagli di tali requisiti supplementari devono essere concordati tra produttore e acquirente.
S1. Prova di svasatura
S1.1 I tubi saldobrasati devono resistere alla doppia svasatura alle dimensioni indicate nella norma SAE J 533, senza presentare fessurazioni attraverso la parete nel diametro maggiore della svasatura. È ammessa una separazione del giunto sovrapposto esterno soltanto nell’Area A (vedere Fig. S1.1). Tale separazione non deve superare 0,12 pollici (3,0 mm) in lunghezza e deve essere confinata esclusivamente allo spessore esterno . Non è ammessa alcuna separazione della saldatura nelle seguenti aree:
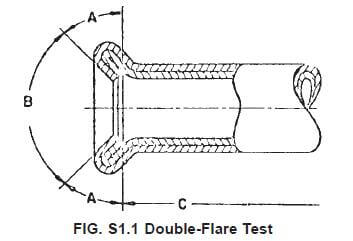
S1.1.1 Area B (sede della svasatura, definita come la superficie compresa all’interno dell’angolo al vertice di 90°); la superficie conica deve essere liscia e priva di crepe o altre irregolarità che potrebbero causare perdite dopo il montaggio.
S1.1.2 Area C (superficie oltre la lunghezza dello spessore doppio creato dalla svasatura).
S1.2 La sede della svasatura può presentare segni radiali superficiali e casuali o impronte non dannose per la tenuta della svasatura. Non sono ammesse impronte ripetitive dovute al deterioramento degli utensili di svasatura o all’adesione di trucioli o sporco sugli stessi utensili. Qualora l’aspetto fisico della sede della svasatura fosse oggetto di contestazione, il criterio decisivo per la valutazione finale è la capacità della sede stessa di garantire tenuta durante una prova di pressione effettuata al livello di coppia prescritto.
S2. Rivestimento esterno
S2.1 La superficie esterna del tubo deve essere ricoperta da un rivestimento in lega piombo-stagno applicato a caldo. Il peso e la composizione del rivestimento devono essere concordati tra produttore e acquirente.
S3. Finitura delle estremità
S3.1 I tubi finiti devono avere estremità lisce, prive di bave.