1. AMBITO DI APPLICAZIONE
Questa norma SAE ha lo scopo di stabilire metodi uniformi per la prova di determinati tipi di tubi in acciaio al carbonio e in acciaio legato elencati al punto 2.1.1. Le prove specifiche e i criteri prestazionali applicabili a ciascun tipo di tubo sono indicati nelle rispettive norme SAE J.
2. RIFERIMENTI
2.1 Pubblicazioni applicabili
Le seguenti pubblicazioni fanno parte integrante del presente rapporto informativo, nella misura specificata. Vale l’edizione più recente di ciascuna pubblicazione.
2.1.1 Pubblicazioni SAE
Disponibile presso SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (USA e Canada) o 724-776-4970 (estero), www.sae.org.
Tubazione in acciaio a basso tenore di carbonio saldata con controllo della bava, normalizzata per piegatura, doppia svasatura e formatura dell’orlo, conforme a SAE J356
SAE J518—Connessioni flangiate idrauliche per tubi, tubazioni e tubi flessibili, tipo flangia divisa a quattro bulloni
Tubazione in acciaio a basso tenore di carbonio senza saldatura, ricotta per piegatura e svasatura, conforme a SAE J524
Tubazione in acciaio a basso tenore di carbonio saldata e trafilata a freddo, ricotta per piegatura e svasatura, conforme a SAE J525
Tubi saldati in acciaio a basso tenore di carbonio SAE J526
Tubi in acciaio a basso tenore di carbonio a doppia parete brasati SAE J527
SAE J533 – Svasature per tubi
SAE J1065 Pressioni nominali di riferimento per tubi idraulici in acciaio
SAE J1453-1 Specifica per raccordi a tenuta con anello O a faccia piana: Parte 1—Dettagli del raccordo per tubo e requisiti comuni per prestazioni e prove
SAE J1453-2 Specifica per raccordi a tenuta con anello O a faccia piana: Parte 2—Requisiti, dimensioni e prove per unioni, paratie, girevoli, manicotti saldobrasati, tappi e raccordi in acciaio con filettature metriche ISO 6149-2
SAE J1453-3 Specifica per raccordi a tenuta con anello O a faccia piana: Parte 3—Requisiti, dimensioni e prove per unioni, paratie, girevoli, manicotti saldobrasati, raccordi, tappi e raccordi in acciaio con filettature pollici SAE J1926-2
Tubazione in acciaio al carbonio SAE 1021 saldata con controllo della bava, normalizzata per piegatura, svasatura e formatura dell’orlo, conforme a SAE J2435
Tubazione in acciaio al carbonio SAE 1021 saldata e trafilata a freddo, normalizzata per piegatura e svasatura, conforme a SAE J2467
Tubazione in acciaio al carbonio per uso generale conforme a SAE J2592—Comprensione dei metodi di prova non distruttiva per tubazioni in acciaio al carbonio
Tubazione idraulica in acciaio legato a bassa lega ad alta resistenza, saldata con controllo della bava, ricotta subcriticamente per piegatura, doppia svasatura e piegatura, conforme a SAE J2613
Tubazione idraulica in acciaio legato a bassa lega ad alta resistenza, saldata e trafilata a freddo, ricotta subcriticamente per piegatura e svasatura, conforme a SAE J2614
Tubazione idraulica in acciaio legato a bassa lega, saldata con controllo della bava, ad alta resistenza (resistenza a trazione di 690 MPa) secondo lo standard SAE J2832, sottoposta a ricottura per rilascio delle tensioni per piegatura e doppia svasatura
Tubazione idraulica in acciaio legato a bassa lega ad alta resistenza (resistenza a trazione di 690 MPa), saldata e trafilata a freddo, ricotta per distensione tensionale per piegatura e svasatura, conforme a SAE J2833
2.1.2 Pubblicazioni ASTM
Disponibile presso ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tel: 610-832-9585, www.astm.org.
ASTM A 370 Metodi e definizioni standard per le prove meccaniche dei prodotti in acciaio
ASTM A 450/A 450M Specifica standard per i requisiti generali relativi ai tubi in acciaio al carbonio, in lega ferritica e in lega austenitica
ASTM E 8 Metodi di prova per la prova di trazione dei materiali metallici
ASTM E 8M Metodi di prova per la prova di trazione dei materiali metallici [Metric]
2.2 Pubblicazioni correlate
Le seguenti pubblicazioni sono fornite a solo scopo informativo e non costituiscono parte obbligatoria del presente documento.
2.2.1 Pubblicazioni SAE
Disponibile presso SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (USA e Canada) o 724-776-4970 (estero), www.sae.org.
SAE J514—Raccordi per tubi idraulici
SAE J1290 Sistema idraulico frenante per autoveicoli—Raccordi per tubi metrici
Prassi raccomandate SAE J2551 per le applicazioni di tubazioni metalliche conduttrici di fluidi
Rapporto informativo SAE J2593 per l’installazione di conduttori e raccordi per fluidi
Assemblaggi metallici tubolari conduttori di fluidi per trasmissione idraulica e uso generale—Metodi di prova per assemblaggi tubolari metallici per trasmissione idraulica, conforme a SAE J2658
2.2.2 Pubblicazioni ISO
Disponibile presso ANSI, 25 West 43rd Street, New York, NY 10036-8002, Tel: 212-642-4900, www.ansi.org.
ISO 2944 Impianti e componenti oleodinamici — Pressioni nominali
ISO 3304 Tubi d’acciaio senza saldatura di precisione a estremità piana — Condizioni tecniche di fornitura
ISO 3305 Tubi d’acciaio saldati di precisione a estremità piana — Condizioni tecniche di fornitura
ISO 4397 Connettori e componenti associati — Diametri esterni nominali dei tubi e diametri interni nominali dei tubi flessibili
ISO 4399 Connettori e componenti associati — Pressioni nominali
ISO 4406 Potenza idraulica dei fluidi — Fluidi — Metodo per la codifica del livello di contaminazione da particelle solide
ISO 5598 Sistemi e componenti per potenza idraulica — Vocabolario
ISO 6162-1 Potenza idraulica dei fluidi — Connettori a flangia con morsetti a flangia divisi o monoblocco e viti metriche o in pollici — Parte 1: Connettori a flangia per impiego a pressioni comprese tra 3,5 MPa (35 bar) e 35 MPa (350 bar), DN 13–DN 127
ISO 6162-2 Potenza idraulica dei fluidi — Connettori a flangia con morsetti a flangia divisi o monoblocco e viti metriche o in pollici — Parte 2: Connettori a flangia per impiego a pressioni comprese tra 35 MPa (350 bar) e 40 MPa (400 bar), DN 13–DN 51
ISO 6605 Prove e procedure di prova
ISO 8434-1 Raccordi metallici per tubi destinati a sistemi di potenza idraulica e ad usi generali — Parte 1: Raccordi a compressione con angolo di 24°
ISO 8434-2 Raccordi metallici per tubi destinati a sistemi di potenza idraulica e ad usi generali — Parte 2: Raccordi a svasatura con angolo di 37°
ISO 8434-3 Raccordi metallici per tubi destinati a sistemi di potenza idraulica e ad usi generali — Parte 3: Raccordi con tenuta a faccia O-ring
ISO 8434-4 Raccordi metallici per tubi destinati a sistemi di potenza idraulica e ad usi generali — Parte 4: Raccordi con cono di 24° dotati di nipples saldati a anello
ISO 10583 Metodi di prova per le connessioni tubiere
ISO 10763 Tubi d’acciaio senza saldatura e saldati, a estremità piana — Dimensioni e pressioni nominali di esercizio
3. PROCEDURE DI PROVA
Salvo diversa indicazione, devono essere seguite le procedure di prova descritte nell’edizione corrente della norma ASTM A 370 «Metodi standard e definizioni per la prova meccanica dei prodotti in acciaio».
Tuttavia, in caso di conflitto tra le specifiche ASTM e quelle descritte nel presente documento, prevale la presente specifica SAE.
3.1 Frequenza delle prove
Esistono numerosi fattori che possono influenzare la frequenza richiesta di tali prove, tra cui:
a. Dimensione del tubo
b. Quantità della produzione per lotto
c. Tipo di impianto di produzione
d. Metodi di produzione
e. Utilizzo finale
f. Materiale
Pertanto, spetta al produttore e all’utilizzatore stabilire il tipo di prova e la relativa frequenza, in modo da ottenere tubi conformi agli standard SAE nonché alle esigenze e ai requisiti specifici dell’utilizzatore.
4. CAMPIONI DI PROVA
In conformità alla norma ASTM A 370 «Metodi standard e definizioni per le prove meccaniche dei prodotti in acciaio», i provini per le prove meccaniche devono essere lisci alle estremità e privi di difetti. Se prima della prova un provino presenta bave, difetti o lavorazioni difettose, può essere scartato e sostituito con un altro provino. I provini devono essere prelevati da tubi che non abbiano subito ulteriori lavorazioni dopo la produzione conforme alla norma applicabile. Tutte le prove devono essere effettuate a temperatura ambiente.
5. PROVE DI PRESTAZIONE
Le prove elencate in questa sezione sono selezionate ed eseguite sulla base di accordo tra fornitore e cliente.
5.1 Prova di schiacciamento
I provini, lunghi circa 75 mm, non devono presentare crepe né difetti quando schiacciati tra due piastre parallele fino a una distanza pari a tre volte lo spessore della parete della sezione sottoposta a prova. Per i tubi saldati, la saldatura deve essere posizionata a 90° rispetto alla direzione della forza applicata. Le rotture superficiali dovute a imperfezioni minori della superficie non devono essere
motivo di rifiuto.
5.2 Prova di appiattimento inverso
I provini devono essere tagliati longitudinalmente con un’apertura di 90° su ciascun lato della saldatura. La sezione contenente la saldatura deve essere aperta e appiattita, posizionando la saldatura nel punto di massima curvatura. Non devono essere evidenti crepe, sfaldature metalliche, mancanza di penetrazione della saldatura o sovrapposizioni derivanti dal controllo o dalla rimozione della bava.
5.3 Prova di piegatura
Se è richiesta una curvatura, il cliente deve specificare un metodo di prova adeguato al momento dell’acquisto.
5.4 Prova di espansione
I provini di prova devono essere sottoposti a espansione su un mandrino conico temprato con pendenza compresa tra 0,1 e 1,0, fino a raggiungere un aumento del 25% del diametro esterno senza evidenza di crepe o difetti.
5.5 Prova di svasatura
5.5.1 SAE J533 Svasature a 37° e 45°
5.5.1.1 Doppia svasatura — Metodo A
Le sezioni di prova, con estremità squadrate e sgrassate, devono resistere alla formazione di un doppio svaso su un’estremità, con le dimensioni indicate nella norma SAE J533. La sezione di prova deve essere tenuta saldamente e perfettamente in asse nello stampo e nel punzone durante la spinta verso il basso, ed essere guidata parallelamente all’asse del tubo. Il svaso illustrato nella Figura 1 non deve presentare alcun segno di fessurazione o difetto.
FIGURA 1 – TUBO CON DOPPIA SVASATURA A 37° – METODO A
(RIF: SAE J533)
5.5.1.2 Doppia svasatura — Metodo B
Le sezioni di prova, con estremità squadrate e sgrassate, devono resistere alla formazione di un singolo svaso su un’estremità, con le dimensioni indicate nella norma SAE J533. La sezione di prova deve essere tenuta saldamente e perfettamente in asse nello stampo e nel punzone durante la spinta verso il basso, ed essere guidata parallelamente all’asse del tubo. Il svaso illustrato nella Figura 2 non deve presentare alcun segno di fessurazione o difetto, ad eccezione della possibilità di separazione del giunto sovrapposto esterno, purché tale separazione non superi i 3,1 mm di lunghezza e sia confinata esclusivamente allo spessore esterno.
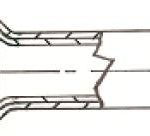
FIGURA 2 – TUBO A DOPPIA PARETE CON SFILO DOPPIO A 37° – METODO B
(RIF: SAE J533)
5.5.1.3 Svasatura singola
Le sezioni di prova, con estremità squadrate e sgrassate, devono resistere alla formazione di un singolo svaso su un’estremità, con le dimensioni indicate nella norma SAE J533. La sezione di prova deve essere tenuta saldamente e perfettamente in asse nello stampo e nel punzone durante la spinta verso il basso, ed essere guidata parallelamente all’asse del tubo. Il svaso illustrato nella Figura 3 non deve presentare alcun segno di fessurazione o difetto.
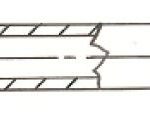
FIGURA 3 – TUBO CON SFILO SINGOLO A 37°
(RIF: SAE J533)
5.5.2 SAE J1453 ORFS e SAE J518 Svasature
5.5.2.1 Doppia svasatura
Le sezioni di prova, con estremità squadrate e sgrassate, devono resistere alla formazione di un doppio svaso su un’estremità, con le dimensioni indicate nelle norme SAE J1453 e SAE J518 Flares. La sezione di prova deve essere tenuta saldamente e perfettamente in asse nello stampo e nel punzone durante la spinta verso il basso, ed essere guidata parallelamente all’asse del tubo. Il svaso illustrato nella Figura 4 non deve presentare alcun segno di fessurazione o difetto.
FIGURA 4 – ESTREMITÀ DEL TUBO ORFS CON SFILO DOPPIO
(RIF: VEDERE SAE J1453 E SAE J518 PER LE SVASATURE)
5.5.2.2 Svasatura singola
Le sezioni di prova, con estremità squadrate e sgrassate, devono resistere alla formazione di un singolo svaso su un’estremità, con le dimensioni indicate nelle norme SAE J1453 e SAE J518 Flares. La sezione di prova deve essere tenuta saldamente e perfettamente in asse nello stampo e nel punzone durante la spinta verso il basso, ed essere guidata parallelamente all’asse del tubo. Il svaso illustrato nella Figura 5 non deve presentare alcun segno di fessurazione o difetto.
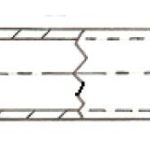
FIGURA 5 – ESTREMITÀ DEL TUBO ORFS CON SFILO SINGOLO
(RIF: VEDERE SAE J1453 E SAE J518 PER LE SVASATURE)
5.6 Prova di durezza
Le prove di durezza devono essere effettuate sulla superficie interna dei campioni di prova. Questa prova non è richiesta per i tubi con spessore nominale della parete inferiore a 1,7 mm. Tali tubi devono comunque soddisfare tutti gli altri requisiti relativi alle proprietà meccaniche e alle prestazioni.
5.7 Prova di trazione
Le procedure di prova descritte nell’edizione corrente della norma ASTM E 8—Metodi di prova a trazione per materiali metallici o ASTM E 8M—Metodi di prova a trazione per materiali metallici[Metric] deve essere seguito.
5.8 Prova di allungamento
Se la percentuale di allungamento del provino è inferiore a quella specificata nella norma applicabile per il tubo e/o se qualsiasi parte della frattura dista più di 19 mm dal centro della lunghezza di misura, come indicato dai segni incisi sul provino prima della prova, è ammessa una ripetizione della prova.
5.9 Prova di pressione di collaudo
Quando richiesto, i tubi devono essere sottoposti a prova idrostatica pari al doppio della pressione di lavoro di riferimento calcolata 4:1. Questa prova di pressione di collaudo sottoporrà il materiale a un livello di sollecitazione adeguato per determinare la capacità del tubo di operare entro i propri limiti elastici. Non deve esservi alcuna evidenza di rottura e il campione testato deve mantenere le proprie dimensioni. Le pressioni di prova devono essere determinate mediante la seguente derivazione della formula delle pressioni di lavoro di riferimento SAE J1065 per tubi idraulici in acciaio:
Pressione di rottura – Pb = Rm,min * In (D/d) (Eq. 1)
Pressione di prova − Pp = Pb/2 (Eq. 2)
dove:
Pb è la pressione di rottura statica nominale in MPa (mega pascal)
Pp è la pressione di prova nominale di riferimento in MPa (mega pascal)
Rm, min è la resistenza a trazione minima
In è il logaritmo naturale, noto anche come loge
D è il diametro nominale esterno del tubo
d è il diametro nominale interno del tubo
Nessun tubo deve essere sottoposto a una pressione idrostatica superiore a 35 MPa, a meno che non sia specificato e concordato congiuntamente tra fornitore e cliente.
NOTA: Queste formule e le relative pressioni nominali di prova derivate sono applicabili esclusivamente ai tubi destinati ad applicazioni idrauliche, tutti con un rapporto minimo tra resistenza a snervamento e resistenza a trazione pari ad almeno il 50%. Nel calcolo delle pressioni nominali di prova per materiali tubieri in cui tale rapporto risulti inferiore al 50%, occorre utilizzare la formula riportata nello standard SAE J1065 Pressure Ratings for Hydraulic Tubing and Fittings, “Annex A”.
5.10 Prova elettronica non distruttiva
In luogo della prova idrostatica, qualora concordata congiuntamente dall’acquirente e dal produttore, tutti i tubi devono essere sottoposti a un test elettronico non distruttivo (ad esempio correnti parassite, perdita di flusso o ultrasuoni) in grado di rilevare difetti che impedirebbero al tubo di superare la prova idrostatica di tenuta. I tubi devono soddisfare i requisiti stabiliti nella norma ASTM A450/A450M «Specifiche standard generali per tubi in acciaio al carbonio, in lega ferritica e in lega austenitica», paragrafo 24.10 «Valutazione delle imperfezioni». Per informazioni sui vari tipi e utilizzi dei test elettronici non distruttivi per tubi, consultare la norma SAE J2592 «Tubi in acciaio al carbonio per impiego generale – Comprensione dei test non distruttivi per tubi in acciaio al carbonio».