1. ALCANCE
Esta norma SAE tiene como objetivo establecer métodos uniformes para ensayar ciertos tipos de tubos de acero al carbono y acero aleado enumerados en el apartado 2.1.1. Los criterios de ensayo y rendimiento especificados aplicables a cada variedad de tubo figuran en las respectivas normas SAE J.
2. REFERENCIAS
2.1 Publicaciones aplicables
Las siguientes publicaciones forman parte del presente informe técnico en la medida especificada. Será aplicable la última edición de cada publicación.
2.1.1 Publicaciones SAE
Disponible en SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (dentro de EE.UU. y Canadá) o 724-776-4970 (fuera de EE.UU.), www.sae.org.
SAE J356 Tubos de acero de bajo carbono soldados con control de rebaba, normalizados para doblado, doble abocinado y acanalado
SAE J518 Conexiones hidráulicas de brida para tubos, tuberías y mangueras, tipo brida partida de cuatro tornillos
SAE J524 Tubos de acero de bajo carbono sin costura, recocidos para doblado y abocinado
SAE J525 Tubos de acero de bajo carbono soldados y estirados en frío, recocidos para doblado y abocinado
SAE J526 Tubos de acero de bajo carbono soldados
SAE J527 Tubos de acero de bajo carbono de doble pared brazados con cobre
SAE J533 Abocinados para tubos
SAE J1065 Presiones nominales de referencia para servicio de tubos hidráulicos de acero
SAE J1453-1 Especificación para conectores de sello facial con anillo O: Parte 1—Detalles de conexión de tubo y requisitos comunes para rendimiento y ensayos
SAE J1453-2 Especificación para conectores de sello facial con anillo O: Parte 2—Requisitos, dimensiones y ensayos para uniones, tabiques, rotulas, manguitos de soldadura, tapones y conectores de acero con extremos roscados métricos ISO 6149-2
SAE J1453-3 Especificación para conectores de sello facial con anillo O: Parte 3—Requisitos, dimensiones y ensayos para uniones, tabiques, rotulas, manguitos de soldadura, conectores, tapones y conectores de acero con extremos roscados en pulgadas SAE J1926-2
SAE J2435 Tubo de acero al carbono SAE 1021 soldado con control de salpicadura, normalizado para doblado, abocinado y conformado de borde
SAE J2467 Tubo de acero al carbono SAE 1021 soldado y laminado en frío, normalizado para doblado y abocinado
SAE J2592 Tubo de acero al carbono para uso general—Comprensión de los ensayos no destructivos para tubos de acero al carbono
SAE J2613 Tubo hidráulico soldado con control de salpicadura de acero de baja aleación de alta resistencia, recocido subcríticamente para doblado, abocinado doble y doblado
SAE J2614 Tubo hidráulico soldado y laminado en frío de acero de baja aleación de alta resistencia, recocido subcríticamente para doblar y abocinar
SAE J2832 Tubo hidráulico soldado con control de salpicadura de acero de baja aleación de alta resistencia (resistencia a la tracción de 690 MPa), recocido con alivio de tensiones para doblado y abocinado doble
SAE J2833 Tubos hidráulicos de acero aleado de baja aleación, soldados y estirados en frío, de alta resistencia (resistencia a la tracción de 690 MPa), recocidos con alivio de tensiones para doblado y abocinado
2.1.2 Publicaciones ASTM
Disponible en ASTM International, 100 Barr Harbor Drive, Apartado Postal C700, West Conshohocken, PA 19428-2959, Tel: 610-832-9585, www.astm.org.
ASTM A 370 — Métodos y definiciones estándar para ensayos mecánicos de productos de acero
ASTM A 450/A 450M — Especificación estándar para requisitos generales de tubos de acero al carbono, aleaciones férricas y aleaciones austeníticas
ASTM E 8 — Métodos de ensayo para ensayos de tracción de materiales metálicos
Métodos de ensayo ASTM E 8M para ensayos de tracción de materiales metálicos[Metric]
2.2 Publicaciones relacionadas
Las siguientes publicaciones tienen únicamente fines informativos y no constituyen una parte obligatoria del presente documento.
2.2.1 Publicaciones SAE
Disponible en SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (dentro de EE.UU. y Canadá) o 724-776-4970 (fuera de EE.UU.), www.sae.org.
SAE J514 Accesorios para tubos hidráulicos
SAE J1290 Sistema hidráulico de frenos para automóviles—Conexiones métricas de tubo
SAE J2551 Prácticas recomendadas para aplicaciones de tubos metálicos conductores de fluidos
SAE J2593 Informe técnico sobre la instalación de conductores de fluidos y conectores
SAE J2658 Conjuntos conductores metálicos de tubo para transmisión hidráulica y uso general—Métodos de ensayo para conjuntos hidráulicos metálicos de tubo
2.2.2 Publicaciones ISO
Disponible en ANSI, 25 West 43rd Street, Nueva York, NY 10036-8002, Tel: 212-642-4900, www.ansi.org.
ISO 2944: Sistemas y componentes de transmisión hidráulica de potencia — Presiones nominales
ISO 3304: Tubos de acero sin costura de precisión de extremo liso — Condiciones técnicas de suministro
ISO 3305: Tubos de acero soldados de precisión de extremo liso — Condiciones técnicas de suministro
ISO 4397: Conectores y componentes asociados — Diámetros nominales exteriores de tubos y diámetros nominales interiores de mangueras
ISO 4399: Conectores y componentes asociados — Presiones nominales
ISO 4406: Transmisión hidráulica de potencia — Fluidos — Método para codificar el nivel de contaminación por partículas sólidas
ISO 5598: Sistemas y componentes de transmisión hidráulica de potencia — Vocabulario
ISO 6162-1: Transmisión hidráulica de potencia — Conectores de brida con abrazaderas de brida divididas o monobloque y tornillos métricos o en pulgadas — Parte 1: Conectores de brida para uso a presiones de 3,5 MPa (35 bar) a 35 MPa (350 bar), DN 13 a DN 127
ISO 6162-2: Transmisión hidráulica de potencia — Conectores de brida con abrazaderas de brida divididas o monobloque y tornillos métricos o en pulgadas — Parte 2: Conectores de brida para uso a presiones de 35 MPa (350 bar) a 40 MPa (400 bar), DN 13 a DN 51
ISO 6605: Ensayos y procedimientos de ensayo
ISO 8434-1 Conexiones metálicas para tubos destinadas a la transmisión hidráulica y a usos generales—Parte 1: Conectores de compresión de 24°
ISO 8434-2 Conexiones metálicas para tubos destinadas a la transmisión hidráulica y a usos generales—Parte 2: Conectores de brida de 37°
ISO 8434-3 Conexiones metálicas para tubos destinadas a la transmisión hidráulica y a usos generales—Parte 3: Conectores de sellado por junta tórica en cara plana
ISO 8434-4 Conexiones metálicas para tubos destinadas a la transmisión hidráulica y a usos generales—Parte 4: Conectores cónicos de 24° con racores soldados mediante anillo
ISO 10583: Métodos de ensayo para conexiones de tubos
ISO 10763: Tubos de acero sin costura y soldados de extremo liso — Dimensiones y presiones nominales de trabajo
3. PROCEDIMIENTOS DE ENSAYO
Salvo indicación en contrario, se seguirán los procedimientos de ensayo descritos en la edición vigente de la norma ASTM A370, «Métodos y definiciones estándar para ensayos mecánicos de productos de acero».
No obstante, en caso de conflicto entre las especificaciones ASTM y las descritas aquí, prevalecerá esta especificación SAE.
3.1 Frecuencia de ensayo
Existen muchos factores que pueden afectar la frecuencia requerida de estas pruebas, entre ellos:
a. Tamaño del tubo
b. Cantidad de producción por lote
c. Tipo de equipo de producción
d. Métodos de producción
e. Aplicación final
f. Material
Por lo tanto, corresponde al fabricante y al usuario establecer el tipo de ensayo y su frecuencia, de modo que el tubo resultante cumpla con las normas SAE, así como con las necesidades y requisitos específicos del usuario.
4. PROBETAS DE ENSAYO
De conformidad con la norma ASTM A 370 «Métodos y definiciones estándar para ensayos mecánicos de productos de acero», las probetas para ensayos mecánicos deben tener extremos lisos y libres de defectos. Si alguna probeta presenta rebabas, defectos o maquinado deficiente antes del ensayo, podrá desecharse y seleccionarse otra. Las probetas se tomarán de tubos que no hayan sido sometidos a operaciones posteriores tras su fabricación según la norma aplicable. Todos los ensayos se realizarán a temperatura ambiente.
5. ENSAYOS DE RENDIMIENTO
Los ensayos enumerados en esta sección se seleccionan y realizan según acuerdo entre el proveedor y el cliente.
5.1 Ensayo de aplastamiento
Las probetas de aproximadamente 75 mm de longitud no deben agrietarse ni mostrar ningún defecto al ser aplastadas entre placas paralelas hasta una distancia igual a tres veces el espesor de pared de la sección sometida a ensayo. En el caso de tubos soldados, la soldadura debe colocarse a 90° respecto a la dirección de la fuerza aplicada. Las roturas superficiales derivadas de imperfecciones menores en la superficie no serán
motivo considerado para su rechazo.
5.2 Ensayo de aplastamiento inverso
Las probetas deben cortarse longitudinalmente a 90° a cada lado de la soldadura. La sección que contenga la soldadura debe abrirse y aplanarse, situando la soldadura en el punto de máxima flexión. No debe observarse ninguna grieta, descamación metálica, falta de penetración de la soldadura ni solapamientos derivados del control o eliminación de rebabas en la zona soldada.
5.3 Ensayo de doblado
Si se requiere un doblado, el cliente deberá especificar, en el momento de la compra, un método de ensayo adecuado.
5.4 Ensayo de expansión
Las probetas deben someterse a expansión mediante un mandril cónico templado con una pendiente de 0,1 a 1,0, hasta que el diámetro exterior se haya expandido un 25 %, sin que aparezcan grietas ni defectos.
5.5 Ensayo de embocadura (flaring)
5.5.1 SAE J533 Embocaduras de 37° y 45°
5.5.1.1 Embocadura doble — Método A
Las secciones de ensayo con extremos rectos y desbarbados deben resistir una doble embocadura (double flare) en uno de sus extremos, hasta alcanzar las dimensiones indicadas en la norma SAE J533. Durante el ensayo, la sección debe sujetarse firmemente y con precisión angular en la matriz y el punzón, aplicando presión hacia abajo, y guiándose paralelamente al eje del tubo. La embocadura mostrada en la Figura 1 no debe presentar grietas ni defectos visibles.
FIGURA 1 – TUBO ABOCINADO DOBLE DE 37° – MÉTODO A
(REF: SAE J533)
5.5.1.2 Embocadura doble — Método B
Las secciones de ensayo con extremos rectos y desbarbados deben resistir una simple embocadura (single flare) en uno de sus extremos, hasta alcanzar las dimensiones indicadas en la norma SAE J533. Durante el ensayo, la sección debe sujetarse firmemente y con precisión angular en la matriz y el punzón, aplicando presión hacia abajo, y guiándose paralelamente al eje del tubo. La embocadura mostrada en la Figura 2 no debe presentar grietas ni defectos visibles, excepto que se admite una separación en la junta solapada exterior siempre que no supere los 3,1 mm de longitud y se limite exclusivamente al espesor exterior.
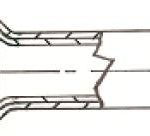
FIGURA 2 – TUBO ABOCINADO DOBLE DE 37° DE DOBLE PARED – MÉTODO B
(REF: SAE J533)
5.5.1.3 Embocadura sencilla
Las secciones de ensayo con extremos rectos y desbarbados deben resistir una simple embocadura (single flare) en uno de sus extremos, hasta alcanzar las dimensiones indicadas en la norma SAE J533. Durante el ensayo, la sección debe sujetarse firmemente y con precisión angular en la matriz y el punzón, aplicando presión hacia abajo, y guiándose paralelamente al eje del tubo. La embocadura mostrada en la Figura 3 no debe presentar grietas ni defectos visibles.
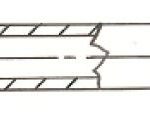
FIGURA 3 – TUBO ABOCINADO SIMPLE DE 37°
(REF: SAE J533)
5.5.2 SAE J1453 ORFS y SAE J518 Embocaduras
5.5.2.1 Embocadura doble
Las secciones de ensayo con extremos rectos y desbarbados deben resistir una doble embocadura (double flare) en uno de sus extremos, hasta alcanzar las dimensiones indicadas en las normas SAE J1453 y SAE J518 Flares. Durante el ensayo, la sección debe sujetarse firmemente y con precisión angular en la matriz y el punzón, aplicando presión hacia abajo, y guiándose paralelamente al eje del tubo. La embocadura mostrada en la Figura 4 no debe presentar grietas ni defectos visibles.
FIGURA 4 – EXTREMO DE TUBO ABOCINADO DOBLE ORFS
(REF: VER SAE J1453 Y SAE J518 PARA EMBOCADURAS)
5.5.2.2 Embocadura sencilla
Las secciones de ensayo con extremos rectos y desbarbados deben resistir una simple embocadura (single flare) en uno de sus extremos, hasta alcanzar las dimensiones indicadas en las normas SAE J1453 y SAE J518 Flares. Durante el ensayo, la sección debe sujetarse firmemente y con precisión angular en la matriz y el punzón, aplicando presión hacia abajo, y guiándose paralelamente al eje del tubo. La embocadura mostrada en la Figura 5 no debe presentar grietas ni defectos visibles.
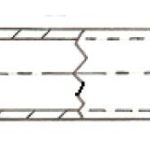
FIGURA 5 – EXTREMO DE TUBO ABOCINADO SIMPLE ORFS
(REF: VER SAE J1453 Y SAE J518 PARA EMBOCADURAS)
5.6 Ensayo de dureza
Las pruebas de dureza se realizarán sobre la superficie interior de las probetas. Esta prueba no es obligatoria en tubos con espesor nominal de pared inferior a 1,7 mm. Dichos tubos deberán cumplir todos los demás requisitos de propiedades mecánicas y rendimiento.
5.7 Tracción
Los procedimientos de ensayo descritos en la edición vigente de ASTM E 8 — Métodos de ensayo a tracción de materiales metálicos o ASTM E 8M — Métodos de ensayo a tracción de materiales metálicos[Metric]se seguirá.
5.8 Ensayo de alargamiento
Si el porcentaje de alargamiento de la probeta es inferior al especificado en la norma aplicable para el tubo y/o cualquier parte de la fractura se encuentra a más de 19 mm del centro de la longitud calibrada, tal como indican las marcas grabadas previamente en la probeta antes del ensayo, se permitirá repetir el ensayo.
5.9 Ensayo de presión de prueba
Cuando así se requiera, los tubos deberán someterse a una prueba hidrostática a una presión equivalente al doble de su presión de trabajo de referencia calculada (relación 4:1). Esta prueba de presión de verificación someterá el material a un nivel de tensión adecuado para determinar la capacidad del tubo de operar dentro de sus límites elásticos. No deberá observarse ningún fallo y la pieza ensayada debe conservar sus dimensiones originales. Las presiones de ensayo se determinarán mediante la siguiente derivación de la fórmula de presiones de trabajo de referencia SAE J1065 para tubos hidráulicos de acero:
Presión de rotura – Pb = Rm,min * In (D/d) (Ec. 1)
Prueba de presión de prueba −Pp = Pb/2 (Ec. 2)
donde:
Pb es la presión estática nominal de rotura en MPa (megapascales)
Pp es la presión de prueba nominal de referencia en MPa (megapascales)
Rm, mín. es la resistencia a la tracción mínima
En es el logaritmo natural, también denominado log e
D es el diámetro nominal exterior del tubo
d es el diámetro interior nominal del tubo
Ningún tubo será sometido a una presión hidrostática superior a 35 MPa, salvo que así se especifique y se acuerde mutuamente entre el proveedor y el cliente.
NOTA: Estas fórmulas y las presiones nominales de prueba derivadas son únicamente aplicables a tubos destinados a aplicaciones hidráulicas, todos los cuales presentan al menos una relación del 50 % entre la resistencia mínima al flujo y la resistencia mínima a la tracción. Al calcular las presiones nominales de prueba para materiales tubulares cuya relación sea inferior al 50 %, debe utilizarse la fórmula indicada en la norma SAE J1065 Pressure Ratings for Hydraulic Tubing and Fittings, «Anexo A».
5.10 Ensayo electrónico no destructivo
En lugar de la prueba hidrostática, y siempre que así se acuerde mutuamente entre el comprador y el fabricante, todos los tubos serán sometidos a una prueba electrónica no destructiva (por ejemplo, corrientes parásitas, fuga de flujo o ultrasónica) capaz de detectar defectos que impedirían que el tubo aprobara la prueba hidrostática de presión. Los tubos deberán cumplir los requisitos establecidos en la norma ASTM A450/A450M, Especificación estándar para requisitos generales de tubos de acero al carbono, aleaciones férricas y aleaciones austeníticas, apartado 24.10 Evaluación de imperfecciones. Consulte la norma SAE J2592, Tubos de acero al carbono para uso general — Comprensión de las pruebas no destructivas para tubos de acero al carbono, para obtener información sobre los distintos tipos y aplicaciones de las pruebas electrónicas no destructivas en tubos.