1. KAPSAM
Bu SAE Standardı, 2.1.1 maddesinde listelenen belirli tipteki karbon çeliği ve alaşımlı çelik boruların test edilmesi için birleşik yöntemleri belirlemeyi amaçlamaktadır. Her boru çeşidine uygulanacak belirtilen test ve performans kriterleri ilgili SAE J Spesifikasyonlarında yer almaktadır.
2. REFERANSLAR
2.1 Uygulanabilir Yayınlar
Aşağıdaki yayınlar, belirtilen kapsamda bu bilgi raporunun bir parçasını oluşturur. Her yayın için en son baskı geçerlidir.
2.1.1 SAE Yayınları
SAE International’dan temin edilebilir: 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (ABD ve Kanada içi) veya 724-776-4970 (ABD dışı), www.sae.org.
SAE J356 Kaynaklı, Flaş Kontrollü, Düşük Karbonlu Çelik Boru, Eğme, Çift Flaring ve Kenetleme İçin Normalleştirilmiş
SAE J518 Dört Cıvatalı Bölünmüş Flanş Tipi Hidrolik Flanşlı Boru, Boru ve Hortum Bağlantıları
SAE J524 Düşük Karbonlu Çelikten Üretilmiş Dikişsiz Boru, Eğme ve Flaring İçin Tavlanmış
SAE J525 Kaynaklı ve Soğuk Çekilmiş Düşük Karbonlu Çelik Boru, Eğme ve Flaring İçin Tavlanmış
SAE J526 Kaynaklı Düşük Karbonlu Çelik Boru
SAE J527 Lehimli Çift Cidarlı Düşük Karbonlu Çelik Boru
SAE J533 Borular İçin Flairler
SAE J1065 Çelik Hidrolik Borular İçin Nominal Referans Çalışma Basınçları
SAE J1453-1 O-Ring Yüzey Contalı Bağlantı Elemanları İçin Spesifikasyon: Bölüm 1—Boru Bağlantısı Detayları ve Performans ile Testler İçin Ortak Gereksinimler
SAE J1453-2 O-Ring Yüzey Contalı Bağlantı Elemanları İçin Spesifikasyon: Bölüm 2—Çelik Birleştirme Parçaları, Duvar Geçişleri, Dönüşlü Bağlantılar, Brazing Kılıfları, Kapaklar ve ISO 6149-2 Metrik Dişli Saplı Bağlantı Elemanları İçin Gereksinimler, Boyutlar ve Testler
SAE J1453-3 O-Ring Yüzey Contalı Bağlantı Elemanları İçin Spesifikasyon: Bölüm 3—Çelik Birleştirme Parçaları, Duvar Geçişleri, Dönüşlü Bağlantılar, Brazing Kılıfları, Bağlantı Elemanları, Kapaklar ve SAE J1926-2 İnç Dişli Saplı Bağlantı Elemanları İçin Gereksinimler, Boyutlar ve Testler
SAE J2435 Kaynaklı, Flaş Kontrollü, SAE 1021 Karbon Çelik Boru, Eğme, Flaring ve Kenetleme İçin Normalleştirilmiş
SAE J2467 Kaynaklı ve Soğuk Çekilmiş, SAE 1021 Karbon Çelik Boru, Eğme ve Flaring İçin Normalleştirilmiş
SAE J2592 Genel Amaçlı Karbon Çelik Borular—Karbon Çelik Borular İçin Tahribatsız Muayene Yöntemlerinin Anlaşılması
SAE J2613 Kaynaklı, Flaş Kontrollü, Yüksek Mukavemetli Düşük Alaşımlı Çelik Hidrolik Boru, Eğme, Çift Flaring ve Eğme İçin Alt-Kritik Tavlama İşlemi Uygulanmış
SAE J2614 Kaynaklı ve Soğuk Çekilmiş, Yüksek Mukavemetli Düşük Alaşımlı Çelik Hidrolik Boru, Eğme ve Flaring İçin Alt-Kritik Tavlama İşlemi Uygulanmış
SAE J2832 Kaynaklı, Flaş Kontrollü, Yüksek Mukavemetli (690 MPa Çekme Dayanımı) Düşük Alaşımlı Çelik Hidrolik Boru, Eğme ve Çift Flaring İçin Gerilim Giderici Tavlama İşlemi Uygulanmış
SAE J2833 Kaynaklı ve Soğuk Çekilmiş, Yüksek Mukavemetli (690 MPa Çekme Dayanımı) Düşük Alaşımlı Çelik Hidrolik Boru, Eğme ve Flaring İçin Gerilim Giderici Tavlama İşlemi Uygulanmış
2.1.2 ASTM Yayınları
ASTM International’dan temin edilebilir: 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tel: 610-832-9585, www.astm.org.
ASTM A 370 Çelik Ürünlerinin Mekanik Testleri İçin Standart Yöntemler ve Tanımlar
ASTM A 450/A 450M Karbon, Ferritik Alaşım ve Ostenitik Alaşım Çelik Borular İçin Genel Gereksinimler Standardı
ASTM E 8, Metal Malzemelerin Çekme Testi Yöntemleri
ASTM E 8M, Metal Malzemelerin Çekme Testi Yöntemleri [Metric]
2.2 İlgili Yayınlar
Aşağıdaki yayınlar yalnızca bilgi amaçlıdır ve bu belgenin zorunlu bir parçası değildir.
2.2.1 SAE Yayınları
SAE International’dan temin edilebilir: 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (ABD ve Kanada içi) veya 724-776-4970 (ABD dışı), www.sae.org.
SAE J514 Hidrolik Boru Bağlantı Parçaları
SAE J1290 Otomotiv Hidrolik Fren Sistemi—Metrik Boru Bağlantıları
SAE J2551 Akışkan İletim Elemanı Olarak Metal Boruların Kullanımına İlişkin Önerilen Uygulamalar
SAE J2593 Akışkan İletim Elemanları ve Bağlantı Elemanlarının Montajı ile İlgili Bilgi Raporu
SAE J2658 Akışkan Gücü ve Genel Amaçlı Metal Boru İletim Birleşimleri—Hidrolik Akışkan Gücü Metal Boru Birleşimleri İçin Deney Yöntemleri
2.2.2 ISO Yayınları
ANSI’den temin edilebilir: 25 West 43rd Street, New York, NY 10036-8002, Tel: 212-642-4900, www.ansi.org.
ISO 2944 Akışkan gücü sistemleri ve bileşenleri—Nominal basınçlar
ISO 3304 Düz uçlu, dikişsiz hassas çelik borular—Teslim şartları teknik koşulları
ISO 3305 Düz uçlu, kaynaklı hassas çelik borular—Teslim şartları teknik koşulları
ISO 4397 Bağlantı parçaları ve ilgili bileşenler—Boruların nominal dış çapları ve hortumların nominal iç çapları
ISO 4399 Bağlantı parçaları ve ilgili bileşenler—Nominal basınçlar
ISO 4406 Hidrolik akışkan gücü—Akışkanlar—Katı parçacıklarla kirlenme seviyesini kodlama yöntemi
ISO 5598 Akışkan gücü sistemleri ve bileşenleri—Terimler sözlüğü
ISO 6162-1 Hidrolik akışkan gücü—Yarılmış veya tek parça flanş kelepçeli ve metrik ya da inç cıvatalı flanş bağlantı elemanları—Bölüm 1: 3,5 MPa (35 bar) ila 35 MPa (350 bar) basınçlarda kullanılan, DN 13 ila DN 127 aralığındaki flanş bağlantı elemanları
ISO 6162-2 Hidrolik akışkan gücü—Yarılmış veya tek parça flanş kelepçeli ve metrik ya da inç cıvatalı flanş bağlantı elemanları—Bölüm 2: 35 MPa (350 bar) ila 40 MPa (400 bar) basınçlarda kullanılan, DN 13 ila DN 51 aralığındaki flanş bağlantı elemanları
ISO 6605 Deneyler ve deney prosedürleri
ISO 8434-1 Akışkan gücü ve genel kullanım için metal boru bağlantıları—Bölüm 1: 24° sıkıştırma bağlantı elemanları
ISO 8434-2 Akışkan gücü ve genel kullanım için metal boru bağlantıları—Bölüm 2: 37° konik bağlantı elemanları
ISO 8434-3 Akışkan gücü ve genel kullanım için metal boru bağlantıları—Bölüm 3: O-ring yüzey sızdırmazlık bağlantı elemanları
ISO 8434-4 Akışkan gücü ve genel kullanım için metal boru bağlantıları—Bölüm 4: halka kaynaklı meme ile birlikte kullanılan 24° konik bağlantı elemanları
ISO 10583 Boru bağlantıları için deney yöntemleri
ISO 10763 Düz uçlu, dikişsiz ve kaynaklı çelik borular—Boyutlar ve nominal çalışma basınçları
3. TEST YÖNTEMLERİ
Aksi belirtilmedikçe, çelik ürünlerinin mekanik testleri için geçerli ASTM A 370 Standart Yöntemleri ve Tanımları dokümanında tanımlanan test prosedürleri uygulanacaktır.
Ancak, bu SAE spesifikasyonu ile ASTM spesifikasyonları arasında çelişki durumunda, bu SAE spesifikasyonu öncelik kazanır.
3.1 Test Sıklığı
Bu testlerin gerekli sıklığını etkileyebilecek birçok faktör vardır, bunlar şunlardır:
a. Boru boyutu
b. Üretim partı miktarı
c. Üretim ekipmanı türü
d. Üretim yöntemleri
e. Kullanım amacı
f. Malzeme
Dolayısıyla, üretici ve kullanıcı tarafından, SAE Standartlarına ve kullanıcının ihtiyaçlarına ve gereksinimlerine uygun tüp üretimi için uygun test türü ve test sıklığının belirlenmesi sorumluluğu doğar.
4. TEST NUMUNELERİ
ASTM A 370 Çelik Ürünlerinin Mekanik Testleri İçin Standart Yöntemler ve Tanımlar’a uygun olarak, mekanik testler için numuneler uç kısımlarında pürüzsüz ve kusurlardan arındırılmış olmalıdır. Herhangi bir test numunesi test öncesinde kenar kıvrımı, kusur veya hatalı işlenme gösteriyorsa, bu numune reddedilebilir ve başka bir numune seçilebilir. Test numuneleri, ilgili spesifikasyona göre üretildikten sonra ek işlemlere tabi tutulmamış borulardan alınmalıdır. Tüm testler oda sıcaklığında gerçekleştirilmelidir.
5. PERFORMANS TESTLERİ
Bu bölümde listelenen testler, tedarikçi ile müşteri arasında varılan anlaşmaya göre seçilir ve uygulanır.
5.1 Düzleştirme Testi
Yaklaşık 75 mm uzunluğunda test numuneleri, paralel plakalar arasında, test edilen kesimin cidar kalınlığının üç katı mesafeye kadar bastırıldığında çatlamamalı veya herhangi bir kusur göstermemelidir. Kaynaklı borularda kaynak hattı, uygulanan kuvvet yönüne göre 90° konumda olmalıdır. Küçük yüzey kusurlarından kaynaklanan yüzeysel çatlaklar dikkate alınmaz.
reddetme nedeni olarak kabul edilir.
5.2 Ters Basma Testi
Test numuneleri, kaynak hattının her iki yanında boyuna olarak 90° açıyla bölünmelidir. Kaynağı içeren kesim, kaynak hattı maksimum bükülme noktasında olacak şekilde açılmalı ve düzleştirilmelidir. Kaynak bölgesinde çatlak, metal pulu, kaynak nüfuziyetinde eksiklik veya flash kontrolü ya da flash kaldırma işleminden kaynaklanan aşırı bindirme izi olmamalıdır.
5.3 Eğme Testi
Eğer bir bükülme gerekiyorsa, müşteri satın alma sırasında uygun bir test yöntemini belirtmelidir.
5.4 Genişletme Testi
Deney numuneleri, eğimi 0,1 ila 1,0 olan sertleştirilmiş konik bir takoz üzerinde genişletilmelidir; dış çap, çatlak veya kusur belirtisi göstermeden %25 oranında genişletilmelidir.
5.5 Açma (Flaring) Testi
5.5.1 SAE J533 37° ve 45° Açmalar
5.5.1.1 Çift Açma — Yöntem A
Kare kesitli ve kenarları temizlenmiş test parçaları, SAE J533’te gösterilen boyutlara göre bir ucundan çift flare yapıldığında bu boyutlara dayanabilmelidir. Test parçası, aşağı doğru itilirken kalıp ve punch içinde sıkıca ve tam olarak tutulmalı ve borunun eksenine paralel olarak yönlendirilmelidir. Şekil 1’de gösterilen flare’da çatlama veya kusur izi olmamalıdır.
ŞEKİL 1 – 37° ÇİFT FLARE’LI BORU – YÖNTEM A
(REF: SAE J533)
5.5.1.2 Çift Açma — Yöntem B
Kare kesitli ve kenarları temizlenmiş test parçaları, SAE J533’te gösterilen boyutlara göre bir ucundan tek flare yapıldığında bu boyutlara dayanabilmelidir. Test parçası, aşağı doğru itilirken kalıp ve punch içinde sıkıca ve tam olarak tutulmalı ve borunun eksenine paralel olarak yönlendirilmelidir. Şekil 2’de gösterilen flare’da çatlama veya kusur izi olmamalıdır; ancak dış üst bindirme birleşiminin ayrılması, yalnızca dış kalınlıkta sınırlı kalması ve uzunluğunun 3,1 mm’yi geçmemesi koşuluyla kabul edilebilir.
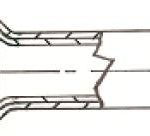
ŞEKİL 2 – 37° ÇİFT AÇILI ÇİFT DUVARLI BORU – YÖNTEM B
(REF: SAE J533)
5.5.1.3 Tek Açma
Kare kesitli ve kenarları temizlenmiş test parçaları, SAE J533’te gösterilen boyutlara göre bir ucundan tek flare yapıldığında bu boyutlara dayanabilmelidir. Test parçası, aşağı doğru itilirken kalıp ve punch içinde sıkıca ve tam olarak tutulmalı ve borunun eksenine paralel olarak yönlendirilmelidir. Şekil 3’te gösterilen flare’da çatlama veya kusur izi olmamalıdır.
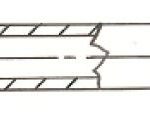
ŞEKİL 3 – 37° TEK AÇILI BORU
(REF: SAE J533)
5.5.2 SAE J1453 ORFS ve SAE J518 Açmalar
5.5.2.1 Çift Açma
Kare kesitli ve kenarları temizlenmiş test parçaları, SAE J1453 ve SAE J518 Flare’larda gösterilen boyutlara göre bir ucundan çift flare yapıldığında bu boyutlara dayanabilmelidir. Test parçası, aşağı doğru itilirken kalıp ve punch içinde sıkıca ve tam olarak tutulmalı ve borunun eksenine paralel olarak yönlendirilmelidir. Şekil 4’te gösterilen flare’da çatlama veya kusur izi olmamalıdır.
ŞEKİL 4 – ORFS ÇİFT AÇILI BORU UCU
(REF: SAE J1453 VE SAE J518 FLARE’LARINA BAKINIZ)
5.5.2.2 Tek Açma
Kare kesitli ve kenarları temizlenmiş test parçaları, SAE J1453 ve SAE J518 Flare’larda gösterilen boyutlara göre bir ucundan tek flare yapıldığında bu boyutlara dayanabilmelidir. Test parçası, aşağı doğru itilirken kalıp ve punch içinde sıkıca ve tam olarak tutulmalı ve borunun eksenine paralel olarak yönlendirilmelidir. Şekil 5’te gösterilen flare’da çatlama veya kusur izi olmamalıdır.
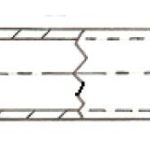
ŞEKİL 5 – ORFS TEK AÇILI BORU UCU
(REF: SAE J1453 VE SAE J518 FLARE’LARINA BAKINIZ)
5.6 Sertlik Testi
Sertlik testleri, deney numunelerinin iç yüzeyinde yapılacaktır. Nominal cidar kalınlığı 1,7 mm’den az olan borularda bu test gerekli değildir. Bu tür borular, diğer tüm mekanik özellikler ve performans gereksinimlerini karşılamalıdır.
5.7 Çekme Testi
Mevcut baskıta yer alan ASTM E 8—Metalik Malzemelerin Çekme Test Yöntemleri veya ASTM E 8M—Metalik Malzemelerin Çekme Test Yöntemleri standartlarında tanımlanan test prosedürleri[Metric]uygulanmalıdır.
5.8 Uzama Testi
Eğer test numunesinin uzama oranı ilgili boru spesifikasyonunda belirtilen değerden daha düşükse ve/veya kırılmanın herhangi bir kısmı, test öncesi numuneye çizilen işaretlerle belirtilen ölçü uzunluğunun ortasından 19 mm’den fazla uzaklıkta ise, yeniden test yapılmasına izin verilir.
5.9 Kanıt Basınç Testi
Gerekli olduğunda, borular, hesaplanan 4’e 1 referans çalışma basıncının iki katı değerine göre hidrostatik olarak test edilmelidir. Bu dayanım basıncı testi, malzemenin elastik sınırları içinde performans gösterebilme yeteneğini belirlemek amacıyla uygun bir gerilim seviyesine maruz bırakılmasını sağlar. Test sırasında herhangi bir arıza belirtisi olmamalı ve test edilen numune boyutsal ölçülerini korumalıdır. Test basınçları, Çelik Hidrolik Boruları için SAE J1065 Referans Çalışma Basınçları formülünün aşağıdaki türevi ile belirlenmelidir:
Patlama Basıncı – Pb = Rm,min * In (D/d) (Denklem 1)
Kanıt Basıncı −Pp = Pb/2 (Denklem 2)
nerede:
Pb nominal statik referans patlama basıncıdır ve birimi MPa (mega paskal)dır
Pp , nominal referans kanıt basıncıdır ve birimi MPa (mega paskal)’dır.
Rm, min minimum çekme mukavemetidir
In doğal logaritmadır, yani log e olarak da bilinir.
D nominal boru dış çapıdır
d nominal boru iç çapıdır
Boru, tedarikçi ve müşteri tarafından özel olarak belirlenmiş ve karşılıklı olarak kabul edilmiş haller dışındaki durumlarda 35 MPa’lık hidrostatik basınç değerini aşacak şekilde test edilmemelidir.
NOT: Bu formüller ve bunlardan türetilen nominal referans dayanım basınçları, yalnızca hidrolik uygulamalar için tasarlanmış borulara uygulanır; bu boruların tümünün minimum akma mukavemeti ile minimum çekme mukavemeti oranı en az %50’dür. Bu oran %50’nin altına düşen boru malzemeleri için nominal referans dayanım basınçlarının hesaplanması durumunda, SAE J1065 Hidrolik Borular ve Fittingler İçin Basınç Değerleri standardında yer alan “Ek A” formülleri kullanılmalıdır.
5.10 Tahribatsız Elektronik Test
Hidrostatik test yerine, satın alan ve üretici tarafından karşılıklı olarak kabul edildiğinde, tüm borular, hidrostatik basınç dayanım testini geçemeyecek kusurları tespit edebilen tahribatsız elektronik bir testten (örneğin涡 akım, manyetik akı sızıntısı veya ultrasonik test) geçirilerek kontrol edilir. Borular, ASTM A 450/A 450M Standard Specification for General Requirements for Carbon, Ferritic Alloy, and Austenitic Alloy Steel Tubes standardının 24.10 maddesi “Imperfections Evaluation” (Kusurların Değerlendirilmesi) hükümlerini karşılamalıdır. Borular için kullanılan çeşitli tahribatsız elektronik test türleri ve uygulamaları hakkında bilgi edinmek üzere SAE J2592 Carbon Steel Tubing for General Use—Understanding Nondestructive Testing for Carbon Steel Tubing dokümanına bakınız.