1. ESCOPO
Esta norma SAE tem como objetivo estabelecer métodos uniformes para ensaiar determinados tipos de tubos de aço carbono e aço-liga listados na seção 2.1.1. Os critérios de ensaio e desempenho especificados aplicáveis a cada variedade de tubo estão estabelecidos nas respectivas normas SAE J.
2. REFERÊNCIAS
2.1 Publicações Aplicáveis
As publicações a seguir fazem parte deste relatório informativo, na extensão especificada. A edição mais recente de cada publicação deve ser aplicada.
2.1.1 Publicações SAE
Disponível na SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (EUA e Canadá) ou 724-776-4970 (fora dos EUA), www.sae.org.
SAE J356 Tubos de aço de baixo teor de carbono soldados, com controle de rebarba, normalizados para dobramento, duplo flangeamento e conformação de rebordo
SAE J518 — Conexões flangeadas hidráulicas para tubos, tubulações e mangueiras, tipo flange dividido com quatro parafusos
SAE J524 Tubos de aço de baixo teor de carbono sem costura, recozidos para dobramento e flangeamento
SAE J525 Tubos de aço de baixo teor de carbono soldados e laminados a frio, recozidos para dobramento e flangeamento
SAE J526 Tubos de aço de baixo teor de carbono soldados
SAE J527 Tubos de aço de baixo teor de carbono de dupla parede brasados
SAE J533 Flanges para tubos
SAE J1065 Pressões Nominais de Trabalho de Referência para Tubos Hidráulicos de Aço
SAE J1453-1 Especificação para Conectores com Vedação por Anel em O: Parte 1 — Detalhes da Conexão com Tubo e Requisitos Comuns de Desempenho e Ensaios
SAE J1453-2 Especificação para Conectores com Vedação por Anel em O: Parte 2 — Requisitos, Dimensões e Ensaios para Uniões, Placas de Vedação, Junções Giratórias, Luvas de Brasagem, Tampa e Conectores com Extremidades Roscadas Métricas ISO 6149-2
SAE J1453-3 Especificação para Conectores com Vedação por Anel em O: Parte 3 — Requisitos, Dimensões e Ensaios para Uniões, Placas de Vedação, Junções Giratórias, Luvas de Brasagem, Conectores, Tampa e Conectores com Extremidades Roscadas Polegadas SAE J1926-2
SAE J2435 Tubo de Aço ao Carbono SAE 1021 Soldado com Controle de Rebarba, Normalizado para Dobramento, Alargamento e Formação de Rebordo
SAE J2467 Tubo de Aço ao Carbono SAE 1021 Soldado e Trefilado a Frio, Normalizado para Dobramento e Alargamento
SAE J2592 Tubo de Aço ao Carbono para Uso Geral — Compreensão dos Ensaios Não Destrutivos para Tubos de Aço ao Carbono
SAE J2613 Tubo Hidráulico Soldado com Controle de Rebarba em Aço-Liga de Alta Resistência, Recozido Subcrítico para Dobramento, Alargamento Duplo e Dobramento
SAE J2614 Tubo Hidráulico Soldado e Trefilado a Frio em Aço-Liga de Alta Resistência, Recozido Subcrítico para Dobramento e Alargamento
Tubulação hidráulica de aço laminado com solda por resistência e controle de rebarba, alta resistência (resistência à tração de 690 MPa), liga de baixa liga conforme SAE J2832, aliviada de tensões e recozida para dobramento e dupla flangeação
SAE J2833 Tubos de aço hidráulico soldados e laminados a frio, de alta resistência (resistência à tração de 690 MPa), com liga baixa, aliviados de tensões e recozidos para dobramento e flangeamento
2.1.2 Publicações ASTM
Disponível na ASTM International, 100 Barr Harbor Drive, Caixa Postal C700, West Conshohocken, PA 19428-2959, Tel: 610-832-9585, www.astm.org.
ASTM A 370 — Métodos e Definições Padrão para Ensaios Mecânicos de Produtos de Aço
ASTM A 450/A 450M — Especificação Padrão para Requisitos Gerais de Tubos de Aço Carbono, Liga Ferrítica e Liga Austenítica
ASTM E 8 — Métodos de Ensaio para Ensaios de Tração de Materiais Metálicos
Métodos de Ensaio ASTM E 8M para Ensaios de Tração de Materiais Metálicos[Metric]
2.2 Publicações Relacionadas
As publicações a seguir têm finalidade informativa exclusivamente e não constituem parte obrigatória deste documento.
2.2.1 Publicações SAE
Disponível na SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (EUA e Canadá) ou 724-776-4970 (fora dos EUA), www.sae.org.
SAE J514 — Conexões tubulares hidráulicas
SAE J1290 Sistema Hidráulico de Freios Automotivos — Conexões Métricas para Tubos
SAE J2551 Práticas Recomendadas para Aplicações de Tubos Metálicos Condutoras de Fluidos
SAE J2593 Relatório Informativo sobre a Instalação de Condutos e Conectores para Fluidos
SAE J2658 Conjuntos Condutoras Metálicas em Tubo para Transmissão de Potência Hidráulica e Uso Geral — Métodos de Ensaio para Conjuntos Hidráulicos Metálicos em Tubo
2.2.2 Publicações ISO
Disponível na ANSI, 25 West 43rd Street, Nova York, NY 10036-8002, Tel: 212-642-4900, www.ansi.org.
ISO 2944 — Sistemas e componentes de transmissão hidráulica de potência — Pressões nominais
ISO 3304 — Tubos de aço sem costura de precisão, com extremidades lisas — Condições técnicas de entrega
ISO 3305 — Tubos de aço soldados de precisão, com extremidades lisas — Condições técnicas de entrega
ISO 4397 — Conectores e componentes associados — Diâmetros nominais externos de tubos e diâmetros nominais internos de mangueiras
ISO 4399 — Conectores e componentes associados — Pressões nominais
ISO 4406 — Transmissão hidráulica de potência — Fluidos — Método para codificação do nível de contaminação por partículas sólidas
ISO 5598 — Sistemas e componentes de transmissão hidráulica de potência — Vocabulário
ISO 6162-1 — Transmissão hidráulica de potência — Conectores de flange com braçadeiras de flange divididas ou monobloco e parafusos métricos ou polegadas — Parte 1: Conectores de flange para uso em pressões de 3,5 MPa (35 bar) a 35 MPa (350 bar), DN 13 a DN 127
ISO 6162-2 — Transmissão hidráulica de potência — Conectores de flange com braçadeiras de flange divididas ou monobloco e parafusos métricos ou polegadas — Parte 2: Conectores de flange para uso em pressões de 35 MPa (350 bar) a 40 MPa (400 bar), DN 13 a DN 51
ISO 6605 — Ensaios e procedimentos de ensaio
ISO 8434-1 Conexões metálicas para tubos destinadas à transmissão hidráulica e a usos gerais — Parte 1: Conectores de compressão com ângulo de 24°
ISO 8434-2 Conexões metálicas para tubos destinadas à transmissão hidráulica e a usos gerais — Parte 2: Conectores com flange de 37°
ISO 8434-3 Conexões metálicas para tubos destinadas à transmissão hidráulica e a usos gerais — Parte 3: Conectores com vedação por anel O-ring na face
ISO 8434-4 Conexões metálicas para tubos destinadas à transmissão hidráulica e a usos gerais — Parte 4: Conectores cónicos de 24° com bujões soldados por anel
ISO 10583 — Métodos de ensaio para conexões de tubos
ISO 10763 — Tubos de aço sem costura e soldados, com extremidades lisas — Dimensões e pressões nominais de trabalho
3. PROCEDIMENTOS DE ENSAIO
Salvo indicação em contrário, os procedimentos de ensaio descritos na edição vigente da norma ASTM A 370, “Métodos Padrão e Definições para Ensaios Mecânicos de Produtos de Aço”, devem ser seguidos.
No entanto, em casos de conflito entre as especificações ASTM e as descritas neste documento, esta especificação SAE prevalecerá.
3.1 Frequência dos ensaios
Há diversos fatores que podem afetar a frequência exigida desses ensaios, incluindo:
a. Dimensão do tubo
b. Quantidade da produção por lote
c. Tipo de equipamento de produção
d. Métodos de produção
e. Aplicação final
f. Material
Portanto, cabe ao fabricante e ao usuário estabelecer o tipo de ensaio e sua frequência, de modo a produzir tubos que atendam às normas SAE, bem como às necessidades e requisitos específicos do usuário.
4. CORPOS DE PROVA PARA ENSAIO
De acordo com a norma ASTM A 370 — Métodos e Definições Padrão para Ensaios Mecânicos de Produtos de Aço, os corpos de prova para ensaios mecânicos devem ter extremidades lisas e livres de defeitos. Se qualquer corpo de prova apresentar rebarbas, defeitos ou usinagem inadequada antes do ensaio, ele poderá ser descartado e outro corpo de prova poderá ser selecionado. Os corpos de prova devem ser retirados de tubos que não tenham sido submetidos a operações posteriores após a fabricação conforme a norma aplicável. Todos os ensaios devem ser realizados à temperatura ambiente.
5. ENSAIOS DE DESEMPENHO
Os ensaios listados nesta seção são selecionados e executados com base em acordo entre o fornecedor e o cliente.
5.1 Ensaio de achatamento
Corpos de prova com aproximadamente 75 mm de comprimento não devem trincar nem apresentar quaisquer defeitos ao serem achatados entre placas paralelas até uma distância igual a três vezes a espessura da parede da seção ensaiada. Para tubos soldados, a solda deve ser posicionada a 90° em relação à direção da força aplicada. Rupturas superficiais resultantes de pequenas imperfeições superficiais não devem ser
considerado motivo para rejeição.
5.2 Ensaio de Achatamento Inverso
Os corpos de prova devem ser fendidos longitudinalmente em 90° de cada lado da solda. A seção contendo a solda deve ser aberta e achatada, com a solda posicionada no ponto de maior curvatura. Não deve haver qualquer evidência de trincas, descascamento metálico, falta de penetração da solda ou sobreposições decorrentes do controle ou remoção da rebarba na solda.
5.3 Ensaio de Dobramento
Se for necessário um curvamento, o cliente deverá especificar, no momento da compra, um método de ensaio adequado.
5.4 Ensaio de Expansão
Os corpos de prova devem ser submetidos à expansão sobre um mandril cônico temperado com inclinação de 0,1 a 1,0, até que o diâmetro externo seja expandido em 25%, sem evidência de trincas ou defeitos.
5.5 Ensaio de Alargamento (Flaring)
5.5.1 SAE J533 — Alargamentos de 37° e 45°
5.5.1.1 Alargamento Duplo — Método A
Trechos de ensaio com extremidades quadradas e desburradas devem suportar a conformação dupla de flange em uma das extremidades, nas dimensões indicadas na norma SAE J533. O trecho de ensaio deve ser firmemente e perfeitamente fixado na matriz e no punção durante a aplicação da força descendente, sendo guiado paralelamente ao eixo do tubo. O flange mostrado na Figura 1 não deve apresentar qualquer evidência de fissuração ou defeitos.
FIGURA 1 – TUBO COM DUPLO ABOCANHAMENTO DE 37° – MÉTODO A
(REF: SAE J533)
5.5.1.2 Alargamento Duplo — Método B
Trechos de ensaio com extremidades quadradas e desburradas devem suportar a conformação simples de flange em uma das extremidades, nas dimensões indicadas na norma SAE J533. O trecho de ensaio deve ser firmemente e perfeitamente fixado na matriz e no punção durante a aplicação da força descendente, sendo guiado paralelamente ao eixo do tubo. O flange mostrado na Figura 2 não deve apresentar qualquer evidência de fissuração ou defeitos, exceto que é permitida uma separação na junta sobreposta externa, desde que não ultrapasse 3,1 mm de comprimento e esteja restrita exclusivamente à espessura externa.
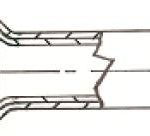
FIGURA 2 – TUBO COM DUPLO ABOCANHAMENTO DE 37° E DUPLA PAREDE – MÉTODO B
(REF: SAE J533)
5.5.1.3 Alargamento Simples
Trechos de ensaio com extremidades quadradas e desburradas devem suportar a conformação simples de flange em uma das extremidades, nas dimensões indicadas na norma SAE J533. O trecho de ensaio deve ser firmemente e perfeitamente fixado na matriz e no punção durante a aplicação da força descendente, sendo guiado paralelamente ao eixo do tubo. O flange mostrado na Figura 3 não deve apresentar qualquer evidência de fissuração ou defeitos.
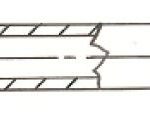
FIGURA 3 – TUBO COM SIMPLES ABOCANHAMENTO DE 37°
(REF: SAE J533)
5.5.2 SAE J1453 ORFS e SAE J518 — Alargamentos
5.5.2.1 Alargamento Duplo
Trechos de ensaio com extremidades quadradas e desburradas devem suportar a conformação dupla de flange em uma das extremidades, nas dimensões indicadas nas normas SAE J1453 e SAE J518 Flares. O trecho de ensaio deve ser firmemente e perfeitamente fixado na matriz e no punção durante a aplicação da força descendente, sendo guiado paralelamente ao eixo do tubo. O flange mostrado na Figura 4 não deve apresentar qualquer evidência de fissuração ou defeitos.
FIGURA 4 – EXTREMIDADE DE TUBO COM DUPLO ABOCANHAMENTO ORFS
(REF: VER SAE J1453 E SAE J518 FLARES)
5.5.2.2 Alargamento Simples
Trechos de ensaio com extremidades quadradas e desburradas devem suportar a conformação simples de flange em uma das extremidades, nas dimensões indicadas nas normas SAE J1453 e SAE J518 Flares. O trecho de ensaio deve ser firmemente e perfeitamente fixado na matriz e no punção durante a aplicação da força descendente, sendo guiado paralelamente ao eixo do tubo. O flange mostrado na Figura 5 não deve apresentar qualquer evidência de fissuração ou defeitos.
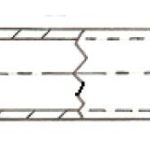
FIGURA 5 – EXTREMIDADE DE TUBO COM SIMPLES ABOCANHAMENTO ORFS
(REF: VER SAE J1453 E SAE J518 FLARES)
5.6 Ensaio de Dureza
Os ensaios de dureza devem ser realizados na superfície interna dos corpos de prova. Este ensaio não é obrigatório em tubos com espessura nominal de parede inferior a 1,7 mm. Esses tubos devem atender a todas as demais propriedades mecânicas e requisitos de desempenho.
5.7 Tração
Os procedimentos de ensaio descritos na edição atual da norma ASTM E 8 — Métodos de Ensaio de Tração de Materiais Metálicos ou ASTM E 8M — Métodos de Ensaio de Tração de Materiais Metálicos[Metric]deve ser seguido.
5.8 Ensaio de Alongamento
Se o percentual de alongamento do corpo de prova for inferior ao especificado na norma aplicável ao tubo e/ou qualquer parte da fratura estiver a mais de 19 mm do centro do comprimento útil (indicado por marcas riscadas no corpo de prova antes do ensaio), será permitida uma nova tentativa.
5.9 Ensaio de Pressão de Prova
Quando exigido, a tubulação deve ser submetida a um ensaio hidrostático com pressão duas vezes maior que sua pressão de trabalho de referência calculada (relação 4:1). Esse ensaio de pressão de prova submeterá o material a um nível de tensão adequado para determinar a capacidade do tubo de operar dentro de seus limites elásticos. Não deve haver evidência de falha, e a amostra testada deve manter suas dimensões originais. As pressões de ensaio devem ser determinadas pela seguinte derivação da fórmula das Pressões de Trabalho de Referência SAE J1065 para Tubos Hidráulicos de Aço:
Pressão de Ruptura – Pb = Rm,min * In (D/d) (Eq. 1)
Pressão de Prova −Pp = Pb/2 (Eq. 2)
onde:
Pb é a pressão estática nominal de ruptura em MPa (megapascals)
Pp é a pressão nominal de prova de referência em MPa (megapascals)
Rm, mín. é a resistência à tração mínima
Em é o logaritmo natural, também denominado loge
D é o diâmetro nominal externo do tubo
d é o diâmetro interno nominal do tubo
Nenhum tubo deverá ser submetido a uma pressão hidrostática superior a 35 MPa, salvo se especificado e acordado mutuamente entre o fornecedor e o cliente.
NOTA: Essas fórmulas e as pressões nominais de prova derivadas aplicam-se exclusivamente a tubos destinados a aplicações hidráulicas, todos com razão mínima de 50% entre a resistência mínima ao escoamento e a resistência mínima à tração. Ao calcular as pressões nominais de prova para materiais tubulares cuja razão seja inferior a 50%, deve-se utilizar a fórmula constante da norma SAE J1065 Pressure Ratings for Hydraulic Tubing and Fittings, “Anexo A”.
5.10 Ensaio Eletrônico Não Destrutivo
Em vez do ensaio hidrostático, quando acordado mutuamente entre o comprador e o fabricante, todos os tubos serão submetidos a um ensaio eletrônico não destrutivo (como corrente de Foucault, vazamento de fluxo magnético ou ultrassom), capaz de detectar defeitos que impediriam a aprovação do tubo no ensaio hidrostático de pressão. Os tubos devem atender aos requisitos estabelecidos na Norma ASTM A450/A450M – Especificação Padrão para Requisitos Gerais de Tubos de Aço Carbono, Liga Ferítica e Liga Austenítica, item 24.10 – Avaliação de Imperfeições. Consulte a norma SAE J2592 – Tubos de Aço Carbono para Uso Geral: Entendendo os Ensaios Não Destrutivos para Tubos de Aço Carbono para obter informações sobre os diversos tipos e aplicações dos ensaios eletrônicos não destrutivos em tubos.