1. ANWENDUNGSBEREICH
Diese SAE-Norm soll einheitliche Prüfverfahren für bestimmte Arten von Kohlenstoffstahl- und legiertem Stahlrohr gemäß Abschnitt 2.1.1 festlegen. Die jeweils anzuwendenden Prüf- und Leistungskriterien sind in den entsprechenden SAE-J-Normen angegeben.
2. NORMEN
2.1 Geltende Veröffentlichungen
Die folgenden Veröffentlichungen sind in dem hier angegebenen Umfang Bestandteil dieses Informationsberichts. Es gilt jeweils die aktuellste Ausgabe.
2.1.1 SAE-Veröffentlichungen
Erhältlich bei SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (innerhalb der USA und Kanadas) oder 724-776-4970 (außerhalb der USA), www.sae.org.
SAE J356 Geschweißte, flashkontrollierte Rohre aus kohlenstoffarmem Stahl, normalglüht für Biegen, Doppel-Aufweiten und Aufnieten
SAE J518 Hydraulik-Flanschverbindungen für Rohre, Leitungen und Schläuche, Vierbolzen-Spaltflanschtyp
SAE J524 Nahtlose Rohre aus kohlenstoffarmem Stahl, geglüht für Biegen und Aufweiten
SAE J525 Geschweißte und kaltgezogene Rohre aus kohlenstoffarmem Stahl, geglüht für Biegen und Aufweiten
SAE J526 Geschweißte Rohre aus kohlenstoffarmem Stahl
SAE J527 Hartgelötete Zweirohr-Stahlrohre aus kohlenstoffarmem Stahl
SAE J533 Aufweitungen für Rohre
SAE J1065 Nominelle Referenz-Arbeitsdrücke für Stahl-Hydraulikrohre
SAE J1453-1 Spezifikation für O-Ring-Gesichtsdichtungsverbinder: Teil 1—Rohrverbindungsdetails und allgemeine Anforderungen an Leistung und Prüfungen
SAE J1453-2 Spezifikation für O-Ring-Gesichtsdichtungsverbinder: Teil 2—Anforderungen, Abmessungen und Prüfungen für Stahlverbinder, Durchführungen, Schwenkkupplungen, Hartlöt-Manschetten, Verschlusskappen und Verbinder mit metrischen ISO 6149-2-Studenden
SAE J1453-3 Spezifikation für O-Ring-Gesichtsdichtungsverbinder: Teil 3—Anforderungen, Abmessungen und Prüfungen für Stahlverbinder, Durchführungen, Schwenkkupplungen, Hartlöt-Manschetten, Verbinder, Verschlusskappen und Verbinder mit zollbasierten SAE J1926-2-Studenden
SAE J2435 Geschweißte, flashgesteuerte SAE 1021-Kohlenstoffstahl-Rohre, normalisiert für Biegen, Aufweitungen und Aufwalzen
SAE J2467 Geschweißte und kaltgezogene SAE 1021-Kohlenstoffstahl-Rohre, normalisiert für Biegen und Aufweiten
SAE J2592 Kohlenstoffstahlrohre für allgemeine Anwendungen—Verständnis zerstörungsfreier Prüfverfahren für Kohlenstoffstahlrohre
SAE J2613 Geschweißte, flashgesteuerte hydraulische Hochleistungsrohre aus niedriglegiertem Stahl mit geringer Festigkeit, subkritisch geglüht für Biegen, Doppel-Aufweiten und Biegen
SAE J2614 Geschweißte und kaltgezogene hydraulische Hochleistungsrohre aus niedriglegiertem Stahl mit geringer Festigkeit, subkritisch geglüht für Biegen und Aufweiten
SAE J2832 Geschweißte, flashgesteuerte hydraulische Hochleistungsrohre aus niedriglegiertem Stahl (Zugfestigkeit 690 MPa), spannungsarm geglüht für Biegen und Doppel-Aufweiten
SAE J2833 Geschweißte und kaltgezogene hydraulische Stahlrohre mit hoher Festigkeit (Zugfestigkeit 690 MPa) aus niedriglegiertem Stahl, spannungsarm geglüht für Biegen und Aufweiten
2.1.2 ASTM-Veröffentlichungen
Erhältlich bei ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tel: 610-832-9585, www.astm.org.
ASTM A 370 – Standardverfahren und Definitionen für die mechanische Prüfung von Stahlprodukten
ASTM A 450/A 450M – Standard-Spezifikation für allgemeine Anforderungen an Kohlenstoffstahl-, ferritische Legierungsstahl- und austenitische Legierungsstahl-Rohre
ASTM E 8 – Prüfverfahren für Zugversuche an metallischen Werkstoffen
ASTM E 8M Prüfverfahren für Zugversuche an metallischen Werkstoffen [Metric]
2.2 Bezogene Veröffentlichungen
Die folgenden Veröffentlichungen dienen lediglich Informationszwecken und sind nicht zwingender Bestandteil dieses Dokuments.
2.2.1 SAE-Veröffentlichungen
Erhältlich bei SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (innerhalb der USA und Kanadas) oder 724-776-4970 (außerhalb der USA), www.sae.org.
SAE J514 Hydraulik-Rohrverschraubungen
SAE J1290 Automobil-Hydraulikbremsanlagen—Metrische Rohrverbindungen
SAE J2551 Empfohlene Praktiken für metallische Rohrleitungen in Fluidsystemen
SAE J2593 Informationsbericht zur Montage von Fluidleitungen und Verbindern
SAE J2658 Metallische Rohrleitungsbaugruppen für Fluidkraftanlagen und allgemeine Anwendungen—Prüfverfahren für metallische Hydraulikrohrleitungsbaugruppen
2.2.2 ISO-Veröffentlichungen
Erhältlich bei ANSI, 25 West 43rd Street, New York, NY 10036-8002, Tel: 212-642-4900, www.ansi.org.
ISO 2944 Fluidkraftanlagen und Komponenten – Nenndrücke
ISO 3304 Nahtlose Präzisionsstahlrohre mit glattem Ende – Technische Lieferbedingungen
ISO 3305 Geschweißte Präzisionsstahlrohre mit glattem Ende – Technische Lieferbedingungen
ISO 4397 Steckverbinder und zugehörige Komponenten – Nennaußendurchmesser von Rohren und Nenninnendurchmesser von Schläuchen
ISO 4399 Steckverbinder und zugehörige Komponenten – Nenndrücke
ISO 4406 Hydraulikflüssigkeiten – Verfahren zur Codierung des Verschmutzungsgrades durch feste Partikel
ISO 5598 Fluidkraftanlagen und Komponenten – Fachwörterbuch
ISO 6162-1 Fluidkrafttechnik – Flanschverbinder mit geteilten oder einteiligen Flanschklammern und metrischen oder zölligen Schrauben – Teil 1: Flanschverbinder für Einsatz bei Drücken von 3,5 MPa (35 bar) bis 35 MPa (350 bar), DN 13 bis DN 127
ISO 6162-2 Fluidkrafttechnik – Flanschverbinder mit geteilten oder einteiligen Flanschklammern und metrischen oder zölligen Schrauben – Teil 2: Flanschverbinder für Einsatz bei Drücken von 35 MPa (350 bar) bis 40 MPa (400 bar), DN 13 bis DN 51
ISO 6605 Prüfungen und Prüfverfahren
ISO 8434-1 Metallische Rohrverbindungen für Fluidkraftanlagen und allgemeine Anwendungen – Teil 1: Kompressionsverbinder mit 24°-Konus
ISO 8434-2 Metallische Rohrverbindungen für Fluidkraftanlagen und allgemeine Anwendungen – Teil 2: Flare-Verbinder mit 37°-Konus
ISO 8434-3 Metallische Rohrverbindungen für Fluidkraftanlagen und allgemeine Anwendungen – Teil 3: O-Ring-Flanschdichtungsverbinder
ISO 8434-4 Metallische Rohrverbindungen für Fluidkraftanlagen und allgemeine Anwendungen – Teil 4: Konusverbinder mit 24°-Konus und Ring-Schweißnippeln
ISO 10583 Prüfverfahren für Rohrverbindungen
ISO 10763 Nahtlose und geschweißte Stahlrohre mit glattem Ende – Abmessungen und zulässige Betriebsdrücke
3. PRÜFVERFAHREN
Sofern nichts anderes festgelegt ist, sind die Prüfverfahren gemäß der aktuellen Ausgabe der ASTM A 370 „Standard Methods and Definitions for Mechanical Testing of Steel Products“ anzuwenden.
Im Konfliktfall zwischen den ASTM-Spezifikationen und den hier beschriebenen Anforderungen haben diese SAE-Spezifikationen Vorrang.
3.1 Prüffrequenz
Es gibt zahlreiche Faktoren, die die erforderliche Häufigkeit dieser Prüfungen beeinflussen können, darunter:
a. Rohrgröße
b. Produktionslosmenge
c. Art der Produktionsanlage
d. Herstellungsverfahren
e. Verwendungszweck
f. Werkstoff
Daher obliegt es Hersteller und Anwender, Art und Häufigkeit der Prüfungen festzulegen, um Rohre zu erhalten, die sowohl den SAE-Normen als auch den Anforderungen und Bedürfnissen des Anwenders entsprechen.
4. PRÜFKÖRPER
Gemäß ASTM A 370 „Standard Methods and Definitions for Mechanical Testing of Steel Products“ müssen die Proben für mechanische Prüfungen an den Enden glatt und frei von Fehlern sein. Falls vor der Prüfung an einer Probe Grate, Fehler oder mangelhafte Bearbeitung festgestellt werden, darf diese verworfen und durch eine andere Probe ersetzt werden. Die Proben sind aus Rohren zu entnehmen, die nach der Herstellung gemäß der jeweiligen Spezifikation keiner weiteren Bearbeitung unterzogen wurden. Alle Prüfungen sind bei Raumtemperatur durchzuführen.
5. LEISTUNGSPRÜFUNGEN
Die in diesem Abschnitt aufgeführten Prüfungen werden auf Vereinbarung zwischen Lieferant und Kunden ausgewählt und durchgeführt.
5.1 Flachdruckprüfung
Prüfkörper mit einer Länge von ca. 75 mm dürfen beim Zusammendrücken zwischen parallelen Platten auf einen Abstand, der dem Dreifachen der Wanddicke des geprüften Abschnitts entspricht, weder reißen noch sonstige Fehler aufweisen. Bei geschweißten Rohren ist die Schweißnaht im Winkel von 90° zur Richtung der aufgebrachten Kraft anzuordnen. Oberflächliche Rupturen infolge geringfügiger Oberflächenunregelmäßigkeiten sind nicht
Grund für die Ablehnung.
5.2 Umgekehrte Flachdruckprüfung
Prüfkörper sind längs jeweils um 90° auf beiden Seiten der Schweißnaht zu teilen. Der Abschnitt mit der Schweißnaht ist zu öffnen und zu glätten, wobei die Schweißnaht am Punkt der maximalen Biegung liegen muss. Es dürfen keinerlei Anzeichen von Rissen, Metallabplatzungen, unzureichender Schweißnahtdurchdringung oder Überlappungen infolge Flash-Kontrolle oder Flash-Entfernung in der Schweißnaht vorliegen.
5.3 Biegeprüfung
Falls eine Biegung erforderlich ist, muss der Kunde zum Zeitpunkt des Kaufs eine geeignete Prüfmethode angeben.
5.4 Aufweitungstest
Prüfkörper sind über einen gehärteten, konischen Dorn mit einer Neigung von 0,1 bis 1,0 so weit zu erweitern, bis der Außendurchmesser um 25 % vergrößert ist, ohne dass Risse oder Fehler erkennbar werden.
5.5 Aufweitungsprüfung
5.5.1 SAE J533 37°- und 45°-Aufweitungen
5.5.1.1 Doppel-Aufweitung – Methode A
Prüfabschnitte mit quadratischen, entgrateten Enden müssen einer Doppelkonusformung an einem Ende entsprechend den Abmessungen nach SAE J533 standhalten. Der Prüfabschnitt ist fest und exakt in Matrize und Stempel einzuspannen und parallel zur Rohrachse zu führen, während er nach unten gedrückt wird. Die in Abbildung 1 dargestellte Konusform darf keinerlei Anzeichen von Rissen oder Fehlern aufweisen.
ABBILDUNG 1 – 37°-DOPPELAUFGEDEHNTE ROHRE – METHODE A
(REF: SAE J533)
5.5.1.2 Doppel-Aufweitung – Methode B
Prüfabschnitte mit quadratischen, entgrateten Enden müssen einer Einzelkonusformung an einem Ende entsprechend den Abmessungen nach SAE J533 standhalten. Der Prüfabschnitt ist fest und exakt in Matrize und Stempel einzuspannen und parallel zur Rohrachse zu führen, während er nach unten gedrückt wird. Die in Abbildung 2 dargestellte Konusform darf keinerlei Anzeichen von Rissen oder Fehlern aufweisen, mit Ausnahme einer zulässigen Trennung der äußeren Überlappungsnaht, sofern diese nicht länger als 3,1 mm ist und ausschließlich auf die äußere Wandstärke beschränkt bleibt.
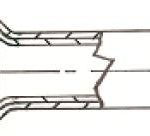
ABBILDUNG 2 – 37°-DOPPELAUFGEDEHNTE DOPPELWANDIGE ROHRE – METHODE B
(REF: SAE J533)
5.5.1.3 Einzel-Aufweitung
Prüfabschnitte mit quadratischen, entgrateten Enden müssen einer Einzelkonusformung an einem Ende entsprechend den Abmessungen nach SAE J533 standhalten. Der Prüfabschnitt ist fest und exakt in Matrize und Stempel einzuspannen und parallel zur Rohrachse zu führen, während er nach unten gedrückt wird. Die in Abbildung 3 dargestellte Konusform darf keinerlei Anzeichen von Rissen oder Fehlern aufweisen.
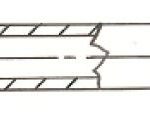
ABBILDUNG 3 – 37°-EINFACH-AUFGEDEHNTE ROHRE
(REF: SAE J533)
5.5.2 SAE J1453 ORFS- und SAE J518-Aufweitungen
5.5.2.1 Doppel-Aufweitung
Prüfabschnitte mit quadratischen, entgrateten Enden müssen einer Doppelkonusformung an einem Ende entsprechend den Abmessungen nach SAE J1453 und SAE J518 Flares standhalten. Der Prüfabschnitt ist fest und exakt in Matrize und Stempel einzuspannen und parallel zur Rohrachse zu führen, während er nach unten gedrückt wird. Die in Abbildung 4 dargestellte Konusform darf keinerlei Anzeichen von Rissen oder Fehlern aufweisen.
ABBILDUNG 4 – ORFS-DOPPELAUFGEDEHNTE ROHRENDE
(REF: SIEHE SAE J1453 UND SAE J518 KONUSFORMEN)
5.5.2.2 Einzel-Aufweitung
Prüfabschnitte mit quadratischen, entgrateten Enden müssen einer Einzelkonusformung an einem Ende entsprechend den Abmessungen nach SAE J1453 und SAE J518 Flares standhalten. Der Prüfabschnitt ist fest und exakt in Matrize und Stempel einzuspannen und parallel zur Rohrachse zu führen, während er nach unten gedrückt wird. Die in Abbildung 5 dargestellte Konusform darf keinerlei Anzeichen von Rissen oder Fehlern aufweisen.
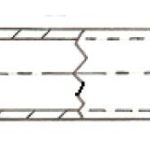
ABBILDUNG 5 – ORFS-EINFACH-AUFGEDEHNTE ROHRENDE
(REF: SIEHE SAE J1453 UND SAE J518 KONUSFORMEN)
5.6 Härteprüfung
Die Härteprüfungen sind an der Innenfläche von Prüfkörpern durchzuführen. Diese Prüfung ist für Rohre mit einer Nennwanddicke unter 1.7 mm nicht erforderlich. Solche Rohre müssen jedoch alle anderen mechanischen Eigenschaften und Leistungsanforderungen erfüllen.
5.7 Zugfestigkeit
Die in der aktuellen Ausgabe von ASTM E 8 – Test Methods for Tension Testing of Metallic Materials oder ASTM E 8M – Test Methods for Tension Testing of Metallic Materials beschriebenen Prüfverfahren[Metric]ist zu befolgen.
5.8 Dehnungsprüfung
Falls die Dehnung des Prüfkörpers geringer ist als in der jeweiligen Rohrspezifikation angegeben und/oder ein Teil des Bruchs mehr als 19 mm vom Mittelpunkt der Messlänge entfernt liegt – wie durch vor der Prüfung eingeritzte Markierungen am Prüfkörper angezeigt – ist eine Wiederholungsprüfung zulässig.
5.9 Druckfestigkeitsprüfung
Sofern erforderlich, ist das Rohr hydrostatisch mit dem Zweifachen des berechneten Bezugs-Arbeitsdrucks (4:1-Verhältnis) zu prüfen. Dieser Prüfdruck setzt das Material einer geeigneten Spannung aus, um die Fähigkeit des Rohrs zu bewerten, innerhalb seiner elastischen Grenzen zu funktionieren. Es darf keinerlei Versagenserscheinung auftreten, und das geprüfte Probekörper muss seine Abmessungen beibehalten. Die Prüfdrücke sind nach folgender Ableitung aus der SAE J1065-Formel für Bezugs-Arbeitsdrücke für Stahl-Hydraulikrohre zu ermitteln:
Berstdruck – Pb = Rm,min * In (D/d) (Gl. 1)
Prüfdruck − Pp = Pb/2 (Gleichung 2)
wobei:
Pb ist der nominelle statische Referenz-Burst-Druck in MPa (Megapascal)
Pp ist der nominelle Bezugs-Prüfdruck in MPa (Megapascal)
Rm, min ist die Mindestzugfestigkeit
In ist der natürliche Logarithmus, auch als log e bezeichnet
D ist der Nenn-Außendurchmesser des Rohrs
d ist der nominelle Innendurchmesser des Rohrs
Kein Rohr darf über einen hydrostatischen Druck von 35 MPa hinaus geprüft werden, es sei denn, dies ist ausdrücklich vereinbart und zwischen Lieferant und Kunde einvernehmlich festgelegt.
HINWEIS: Diese Formeln und die daraus abgeleiteten nominalen Bezugs-Prüfdrücke gelten ausschließlich für Rohre, die für hydraulische Anwendungen bestimmt sind und bei denen das Verhältnis der Mindeststreckgrenze zur Mindestzugfestigkeit mindestens 50 % beträgt. Bei der Berechnung der nominalen Bezugs-Prüfdrücke für Rohrwerkstoffe, bei denen dieses Verhältnis unter 50 % liegt, ist die in SAE J1065 „Pressure Ratings for Hydraulic Tubing and Fittings“, „Annex A“ angegebene Formel anzuwenden.
5.10 Zerstörungsfreie elektronische Prüfung
Anstelle der hydrostatischen Prüfung, sofern vom Käufer und Hersteller gemeinsam vereinbart, ist jedes Rohr einer zerstörungsfreien elektronischen Prüfung (z. B. Wirbelstrom-, Flussleckage- oder Ultraschallprüfung) zu unterziehen, die in der Lage ist, Fehler nachzuweisen, die das Rohr daran hindern würden, die hydrostatische Druckfestigkeitsprüfung zu bestehen. Das Rohr muss die Anforderungen gemäß ASTM A 450/A 450M „Standard Specification for General Requirements for Carbon, Ferritic Alloy, and Austenitic Alloy Steel Tubes“, Absatz 24.10 „Evaluation of Imperfections“, erfüllen. Siehe SAE J2592 „Carbon Steel Tubing for General Use – Understanding Nondestructive Testing for Carbon Steel Tubing“ für Informationen zu den verschiedenen Arten und Anwendungsbereichen zerstörungsfreier elektronischer Prüfverfahren für Rohre.