1. ОБЛАСТЬ ПРИМЕНЕНИЯ
Настоящий стандарт SAE устанавливает единые методы испытаний определённых типов труб из углеродистой и легированной стали, перечисленных в пункте 2.1.1. Указанные методы испытаний и критерии эксплуатационных характеристик, применимые к каждому виду труб, приведены в соответствующих стандартах SAE J.
2. НОРМАТИВНЫЕ ССЫЛКИ
2.1 Применяемые нормативные документы
Следующие публикации включаются в состав данного информационного отчёта в той мере, в какой это оговорено. Действует последнее издание каждой публикации.
2.1 Документы SAE
Доступно в SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Тел.: 877-606-7323 (внутри США и Канады) или 724-776-4970 (за пределами США), www.sae.org.
SAE J356 Сварные трубы из низкоуглеродистой стали с контролируемым валиком, нормализованные для гибки, двойной развальцовки и буртовки
SAE J518 — Фланцевые соединения для труб, трубопроводов и шлангов в гидравлических системах, четырёхболтовой разъёмный тип
SAE J524 — Бесшовные трубы из низкоуглеродистой стали, отожжённые для гибки и развальцовки
SAE J525 — Сварные и холоднотянутые трубы из низкоуглеродистой стали, отожжённые для гибки и развальцовки
SAE J526 — Сварные трубы из низкоуглеродистой стали
SAE J527 — Трубы стальные двустенные, спаянные медью
SAE J533 — Конические развальцовки для труб
SAE J1065 Номинальные справочные рабочие давления для стальных гидравлических труб
SAE J1453-1 Спецификация соединителей с уплотнением по лицевой поверхности кольцами типа O-Ring: Часть 1 — детали соединения труб и общие требования к эксплуатационным характеристикам и испытаниям
SAE J1453-2 Спецификация соединителей с уплотнением по лицевой поверхности кольцами типа O-Ring: Часть 2 — требования, размеры и методы испытаний для стальных муфт, проходных втулок, поворотных соединений, гильз для пайки, заглушек и соединителей с метрическими шпильками ISO 6149-2
SAE J1453-3 Спецификация соединителей с уплотнением по лицевой поверхности кольцами типа O-Ring: Часть 3 — требования, размеры и методы испытаний для стальных муфт, проходных втулок, поворотных соединений, гильз для пайки, соединителей, заглушек и соединителей с дюймовыми шпильками SAE J1926-2
SAE J2435 Сварные трубы с контролем вспышки из углеродистой стали SAE 1021, нормализованные для гибки, развальцовки и формирования буртика
SAE J2467 Сварные и холоднодеформированные трубы из углеродистой стали SAE 1021, нормализованные для гибки и развальцовки
SAE J2592 Углеродистые стальные трубы общего назначения — понимание неразрушающего контроля углеродистых стальных труб
SAE J2613 Сварные трубы с контролем вспышки из высокопрочной низколегированной стали для гидравлических систем, субкритически отожжённые для гибки, двойной развальцовки и гибки
SAE J2614 Сварные и холоднодеформированные трубы из высокопрочной низколегированной стали для гидравлических систем, субкритически отожжённые для гибки и развальцовки
SAE J2832 Сварные трубы с контролем вспышки из высокопрочной (предел прочности при растяжении 690 МПа) низколегированной стали для гидравлических систем, отпущенные при нагреве для снятия напряжений для гибки и двойной развальцовки
SAE J2833 Сварные и холоднотянутые гидравлические трубы из низколегированной стали повышенной прочности (предел прочности при растяжении 690 МПа), подвергнутые отжигу с последующим снятием остаточных напряжений для гибки и развальцовки
2.1.2 Документы ASTM
Доступно в ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Тел.: 610-832-9585, www.astm.org.
ASTM A 370 — Стандартные методы и определения для механических испытаний стальных изделий
ASTM A 450/A 450M — Стандартная спецификация общих требований к стальным трубам из углеродистой, ферритной легированной и аустенитной легированной стали
ASTM E 8 — Методы испытаний металлических материалов на растяжение
Методы испытаний на растяжение металлических материалов по стандарту ASTM E 8M[Metric]
2.2 Связанные нормативные документы
Следующие публикации приводятся исключительно в информационных целях и не являются обязательной частью настоящего документа.
2.2.1 Публикации SAE
Доступно в SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Тел.: 877-606-7323 (внутри США и Канады) или 724-776-4970 (за пределами США), www.sae.org.
SAE J514 — Гидравлические фитинги для труб
SAE J1290 Автомобильные гидравлические тормозные системы — метрические соединения труб
SAE J2551 Рекомендуемые практики применения металлических труб для транспортировки рабочих сред
SAE J2593 Информационный отчёт по монтажу трубопроводов и соединителей для рабочих сред
SAE J2658 Металлические трубопроводные сборки для гидравлических и общепромышленных применений — методы испытаний металлических трубопроводных сборок для гидравлических систем
2.2.2 Публикации ISO
Доступно в ANSI, 25 West 43rd Street, New York, NY 10036-8002, Тел.: 212-642-4900, www.ansi.org.
ISO 2944: Гидравлические системы и компоненты — Номинальные давления
ISO 3304: Бесшовные прецизионные стальные трубы с гладкими концами — Технические условия поставки
ISO 3305: Сварные прецизионные стальные трубы с гладкими концами — Технические условия поставки
ISO 4397: Соединители и связанные компоненты — Номинальные наружные диаметры труб и номинальные внутренние диаметры шлангов
ISO 4399: Соединители и связанные компоненты — Номинальные давления
ISO 4406: Гидравлические системы — Рабочие жидкости — Метод кодирования степени загрязнения твёрдыми частицами
ISO 5598: Гидравлические системы и компоненты — Словарь терминов
ISO 6162-1: Гидравлические системы — Фланцевые соединители с разъёмными или цельными фланцевыми зажимами и метрическими или дюймовыми болтами — Часть 1: Фланцевые соединители для работы при давлениях от 3,5 МПа (35 бар) до 35 МПа (350 бар), условный проход DN 13–DN 127
ISO 6162-2: Гидравлические системы — Фланцевые соединители с разъёмными или цельными фланцевыми зажимами и метрическими или дюймовыми болтами — Часть 2: Фланцевые соединители для работы при давлениях от 35 МПа (350 бар) до 40 МПа (400 бар), условный проход DN 13–DN 51
ISO 6605: Испытания и методики проведения испытаний
ISO 8434-1 Металлические трубные соединения для гидравлических и общего назначения — Часть 1: Компрессионные соединители с углом конуса 24°
ISO 8434-2 Металлические трубные соединения для гидравлических и общего назначения — Часть 2: Соединители с развальцованным концом под углом 37°
ISO 8434-3 Металлические трубные соединения для гидравлических и общего назначения — Часть 3: Соединители с уплотнением торцевой поверхности кольцом O-типа
ISO 8434-4 Металлические трубные соединения для гидравлических и общего назначения — Часть 4: Конические соединители с углом конуса 24° с приварными штуцерами-кольцами
ISO 10583: Методы испытаний соединений труб
ISO 10763: Бесшовные и сварные стальные трубы с гладкими концами — Размеры и номинальные рабочие давления
3. МЕТОДЫ ИСПЫТАНИЙ
Если не указано иное, следует применять методы испытаний, описанные в действующем издании стандарта ASTM A 370 «Стандартные методы и определения для механических испытаний стальных изделий».
Однако в случае противоречий между спецификациями ASTM и приведёнными здесь спецификациями приоритет имеет данная спецификация SAE.
3.1 Частота испытаний
На необходимую частоту проведения этих испытаний влияет множество факторов, в том числе:
а. Размер трубы
b. Количество труб в партии
c. Тип производственного оборудования
d. Способы производства
e. Назначение
f. Материал
Следовательно, ответственность за выбор типа испытаний и их периодичности, обеспечивающих соответствие трубок стандартам SAE, а также потребностям и требованиям заказчика, лежит на производителе и пользователе.
4. ИСПЫТАТЕЛЬНЫЕ ОБРАЗЦЫ
В соответствии со стандартом ASTM A 370 «Стандартные методы и определения для механических испытаний стальных изделий» образцы для механических испытаний должны иметь гладкие торцы и быть свободными от дефектов. Если перед испытанием любой образец имеет заусенцы, дефекты или некачественную обработку, его можно отбраковать и выбрать другой образец. Образцы должны отбираться из труб, которые после изготовления в соответствии с применимой спецификацией не подвергались последующей обработке. Все испытания проводятся при комнатной температуре.
5. ИСПЫТАНИЯ НА РАБОТОСПОСОБНОСТЬ
Испытания, перечисленные в данном разделе, отбираются и выполняются по взаимному соглашению между поставщиком и заказчиком.
5.1 Испытание на сплющивание
Образцы длиной примерно 75 мм не должны растрескиваться и не должны иметь дефектов при сплющивании между параллельными плитами до расстояния, равного трём толщинам стенки испытуемого участка. Для сварных труб шов должен быть расположен под углом 90° к направлению приложенной силы. Поверхностные разрывы, вызванные незначительными поверхностными несовершенствами, не должны учитываться
причина отклонения.
5.2 Испытание на обратное сплющивание
Образцы должны быть продольно разрезаны под углом 90° по обе стороны от шва. Участок, содержащий шов, должен быть раскрыт и сплющен так, чтобы шов оказался в точке максимального изгиба. Не должно наблюдаться признаков трещин или отслаивания металла, а также недостаточного проплавления шва или его перекрытия, вызванного контролем или удалением заусенцев.
5.3 Испытание на изгиб
Если требуется изгиб, заказчик должен указать подходящий метод испытания при оформлении заказа.
5.4 Испытание на расширение
Образцы должны подвергаться расширению над закалённой конической пробкой с уклоном от 0,1 до 1,0 до увеличения наружного диаметра на 25 % без признаков растрескивания или дефектов.
5.5 Испытание на раздачу
5.5.1 SAE J533: раздача под углами 37° и 45°
5.5.1.1 Двойная раздача — метод А
Образцы для испытаний с обрезанными под прямым углом и зачищенными концами должны выдерживать двойное развальцовывание одного конца до размеров, указанных в стандарте SAE J533. Образец должен быть надёжно и строго перпендикулярно зафиксирован в матрице и пуансоне при их сближении и перемещаться параллельно оси трубы. Развальцовка, показанная на рисунке 1, не должна иметь признаков расслоения или дефектов.
РИСУНОК 1 — ТРУБА С ДВОЙНЫМ РАСКЛЕПЫВАНИЕМ ПОД УГЛОМ 37° — МЕТОД А
(СПРАВОЧНО: SAE J533)
5.5.1.2 Двойная раздача — метод В
Образцы для испытаний с обрезанными под прямым углом и зачищенными концами должны выдерживать одинарное развальцовывание одного конца до размеров, указанных в стандарте SAE J533. Образец должен быть надёжно и строго перпендикулярно зафиксирован в матрице и пуансоне при их сближении и перемещаться параллельно оси трубы. Развальцовка, показанная на рисунке 2, не должна иметь признаков расслоения или дефектов, за исключением допустимого отделения внешнего шва стыка при условии, что длина такого отделения не превышает 3,1 мм и ограничена только внешней толщиной стенки.
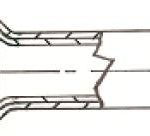
РИСУНОК 2 — ДВУХСТЕННАЯ ТРУБА С ДВОЙНЫМ РАСКЛЕПЫВАНИЕМ ПОД УГЛОМ 37° — МЕТОД B
(СПРАВОЧНО: SAE J533)
5.5.1.3 Одинарная раздача
Образцы для испытаний с обрезанными под прямым углом и зачищенными концами должны выдерживать одинарное развальцовывание одного конца до размеров, указанных в стандарте SAE J533. Образец должен быть надёжно и строго перпендикулярно зафиксирован в матрице и пуансоне при их сближении и перемещаться параллельно оси трубы. Развальцовка, показанная на рисунке 3, не должна иметь признаков расслоения или дефектов.
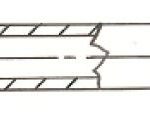
РИСУНОК 3 — ОДНОСТЕННАЯ ТРУБА С ОДИНОЧНЫМ РАСКЛЕПЫВАНИЕМ ПОД УГЛОМ 37°
(СПРАВОЧНО: SAE J533)
5.5.2 SAE J1453 ORFS и SAE J518: раздача
5.5.2.1 Двойная раздача
Образцы для испытаний с обрезанными под прямым углом и зачищенными концами должны выдерживать двойное развальцовывание одного конца до размеров, указанных в стандартах SAE J1453 и SAE J518. Образец должен быть надёжно и строго перпендикулярно зафиксирован в матрице и пуансоне при их сближении и перемещаться параллельно оси трубы. Развальцовка, показанная на рисунке 4, не должна иметь признаков расслоения или дефектов.
РИСУНОК 4 — КОНЕЦ ТРУБЫ С ДВОЙНЫМ РАСКЛЕПЫВАНИЕМ ТИПА ORFS
(СПРАВОЧНО: см. SAE J1453 и SAE J518 — фасонные концы)
5.5.2.2 Одинарная раздача
Образцы для испытаний с обрезанными под прямым углом и зачищенными концами должны выдерживать одинарное развальцовывание одного конца до размеров, указанных в стандартах SAE J1453 и SAE J518. Образец должен быть надёжно и строго перпендикулярно зафиксирован в матрице и пуансоне при их сближении и перемещаться параллельно оси трубы. Развальцовка, показанная на рисунке 5, не должна иметь признаков расслоения или дефектов.
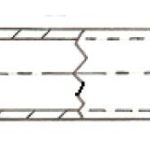
РИСУНОК 5 — КОНЕЦ ТРУБЫ С ОДИНОЧНЫМ РАСКЛЕПЫВАНИЕМ ТИПА ORFS
(СПРАВОЧНО: см. SAE J1453 и SAE J518 — фасонные концы)
5.6 Испытание на твёрдость
Испытания на твёрдость проводятся на внутренней поверхности образцов. Данное испытание не требуется для труб с номинальной толщиной стенки менее 1,7 мм. Такие трубы должны соответствовать всем остальным требованиям к механическим свойствам и эксплуатационным характеристикам.
5.7 Испытание на растяжение
Методы испытаний, описанные в действующем издании стандарта ASTM E 8 — «Методы испытаний на растяжение металлических материалов» или ASTM E 8M — «Методы испытаний на растяжение металлических материалов»[Metric]должен соблюдаться.
5.8 Испытание на удлинение
Если относительное удлинение образца при испытании меньше указанного в соответствующей спецификации на трубу и/или любая часть излома находится на расстоянии более 19 мм от центра рабочей длины, как указано насечками на образце перед испытанием, допускается повторное испытание.
5.9 Испытание на пробное давление
При необходимости трубы подвергаются гидростатическому испытанию при давлении, вдвое превышающем расчётное рабочее давление по стандарту SAE J1065 (соотношение 4:1). Испытание пробным давлением нагружает материал до соответствующего уровня напряжения для оценки способности трубы функционировать в пределах упругой деформации. При этом не должно наблюдаться признаков разрушения, а испытанный образец должен сохранять свои геометрические размеры. Значения испытательного давления определяются по следующей производной формулы рабочего давления для стальных гидравлических труб SAE J1065:
Давление разрыва — Pb = Rm,min * In (D/d) (Формула 1)
Испытание на пробное давление − Pp = Pb/2 (формула 2)
где:
Pb — номинальное статическое расчётное давление разрыва в МПа (мегапаскалях)
Pp — номинальное условное давление пробного испытания в МПа (мегапаскалях)
Rm, min — минимальный предел прочности при растяжении
В — натуральный логарифм, также обозначаемый как log e
D — номинальный наружный диаметр трубки
d — номинальный внутренний диаметр трубки
Испытание труб на гидростатическое давление свыше 35 МПа не допускается, если иное не оговорено и согласовано поставщиком и заказчиком.
ПРИМЕЧАНИЕ: Эти формулы и полученные из них номинальные расчётные давления применимы только к трубам, предназначенным для гидравлических применений, у всех которых отношение минимального предела текучести к минимальному пределу прочности составляет не менее 50 %. При расчёте номинальных расчётных давлений для трубных материалов, у которых это отношение ниже 50 %, следует использовать формулы, приведённые в стандарте SAE J1065 «Допустимые давления для гидравлических труб и фитингов», Приложение А.
5.10 Неразрушающий электронный контроль
Вместо гидростатического испытания, при взаимной договорённости между покупателем и производителем, вся трубная продукция подвергается неразрушающему электронному контролю (например, вихретоковому, магнитопорошковому или ультразвуковому), способному выявлять дефекты, препятствующие прохождению трубой гидростатического испытания на прочность. Труба должна соответствовать требованиям стандарта ASTM A450/A450M «Общие технические условия на стальные трубы из углеродистой, ферритной легированной и аустенитной легированной стали», раздел 24.10 «Оценка несовершенств». См. SAE J2592 «Углеродистые стальные трубы общего назначения — Понимание методов неразрушающего контроля для углеродистых стальных труб» для получения информации о различных типах и областях применения неразрушающих электронных методов контроля труб.