1. SKOP
Standard SAE ini bertujuan untuk menetapkan kaedah ujian yang seragam bagi jenis-jenis tertentu tiub keluli karbon dan keluli aloi yang disenaraikan dalam 2.1.1. Kriteria ujian dan prestasi yang ditetapkan bagi setiap jenis tiub dinyatakan dalam Spesifikasi SAE J masing-masing.
2. RUJUKAN
2.1 Penerbitan yang Berkuat Kuasa
Penerbitan berikut merupakan sebahagian daripada laporan maklumat ini sejauh mana yang dinyatakan. Edisi terkini setiap penerbitan hendaklah digunakan.
2.1.1 Penerbitan SAE
Tersedia daripada SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (di dalam USA dan Kanada) atau 724-776-4970 (di luar USA), www.sae.org.
Tiub Keluli Berkarbon Rendah, Dikimpal dengan Kawalan Kilat, SAE J356, Dinormalkan untuk Pembengkokan, Penggelembungan Berganda, dan Penggulungan
SAE J518—Sambungan Berflens Hidraulik untuk Tiub, Paip, dan Hos, Jenis Flens Terbelah Empat-Bolt
SAE J524—Tiub Keluli Berkarbon Rendah Tanpa Sambungan, Dianil untuk Pembengkokan dan Penggelembungan
SAE J525—Tiub Keluli Berkarbon Rendah, Dikimpal dan Ditarik Sejuk, Dianil untuk Pembengkokan dan Penggelembungan
Tiub Keluli Berkarbon Rendah Berkelip SAE J526
Tiub Keluli Berkarbon Rendah Dua Dinding Dipateri Secara Brazing SAE J527
SAE J533 – Lubang Terbuka (Flares) untuk Tiub
SAE J1065 Tekanan Kerja Rujukan Nominasi untuk Tiub Hidraulik Keluli
SAE J1453-1 Spesifikasi untuk Penyambung Segel Muka O-Ring: Bahagian 1—Butiran Sambungan Tiub dan Keperluan Umum untuk Prestasi dan Ujian
SAE J1453-2 Spesifikasi untuk Penyambung Segel Muka O-Ring: Bahagian 2—Keperluan, Dimensi, dan Ujian untuk Union Keluli, Bulkhead, Swivel, Sarung Brazing, Penutup, dan Penyambung dengan Hujung Stud Metrik ISO 6149-2
SAE J1453-3 Spesifikasi untuk Penyambung Segel Muka O-Ring: Bahagian 3—Keperluan, Dimensi, dan Ujian untuk Union Keluli, Bulkhead, Swivel, Sarung Brazing, Penyambung, Penutup, dan Penyambung dengan Hujung Stud Inci SAE J1926-2
Tiub Keluli Karbon SAE 1021, Dikimpal dengan Kawalan Kilat, SAE J2435, Dinormalkan untuk Pembengkokan, Penggelembungan, dan Penggulungan
Tiub Keluli Karbon SAE 1021, Dikimpal dan Ditarik Sejuk, SAE J2467, Dinormalkan untuk Pembengkokan dan Penggelembungan
Tiub Keluli Karbon untuk Kegunaan Am—Memahami Ujian Tanpa Rosak bagi Tiub Keluli Karbon, SAE J2592
Tiub Hidraulik Keluli Alooi Rendah Berkekuatan Tinggi, Dikimpal dengan Kawalan Kilat, SAE J2613, Dianil Sub-Kritikal untuk Pembengkokan, Penggelembungan Berganda, dan Pembengkokan
Tiub Hidraulik Keluli Alooi Rendah Berkekuatan Tinggi, Dikimpal dan Ditarik Sejuk, SAE J2614, Dianil Sub-Kritikal untuk Pembengkokan dan Penggelembungan
Tiub Hidraulik Keluli Alooi Rendah Berkekuatan Tinggi (Kekuatan Tegas 690 MPa), Dikimpal dengan Kawalan Kilat, SAE J2832, Dianil dengan Pelepasan Tegas untuk Pembengkokan dan Penggelembungan Berganda
Tiub Hidraulik Keluli Alooi Rendah Berkekuatan Tinggi (Kekuatan Tegas 690 MPa), Dikimpal dan Ditarik Sejuk, SAE J2833, Dianil dengan Pelepasan Tegas untuk Pembengkokan dan Penggelembungan
2.1.2 Penerbitan ASTM
Tersedia daripada ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tel: 610-832-9585, www.astm.org.
ASTM A 370 Kaedah dan Takrifan Piawai untuk Ujian Mekanikal Produk Keluli
ASTM A 450/A 450M Spesifikasi Piawai untuk Keperluan Umum Tiub Keluli Karbon, Alooi Feritik dan Alooi Austenitik
ASTM E 8 Kaedah Ujian untuk Ujian Regangan Bahan Logam
ASTM E 8M Kaedah Ujian untuk Ujian Regangan Bahan Logam [Metric]
2.2 Penerbitan Berkaitan
Penerbitan berikut adalah untuk tujuan maklumat sahaja dan bukan merupakan bahagian wajib dokumen ini.
2.2.1 Penerbitan SAE
Tersedia daripada SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (di dalam USA dan Kanada) atau 724-776-4970 (di luar USA), www.sae.org.
SAE J514—Fiting Tiub Hidraulik
SAE J1290 Sistem Brek Hidraulik Automotif—Sambungan Tiub Metrik
Amalan Disyorkan SAE J2551 untuk Aplikasi Tiub Logam Konduktor Bendalir
Laporan Maklumat SAE J2593 untuk Pemasangan Konduktor Bendalir dan Penyambung
Susunan Konduktor Tiub Logam untuk Kuasa Bendalir dan Kegunaan Am—Kaedah Ujian untuk Susunan Tiub Logam Kuasa Bendalir Hidraulik, SAE J2658
2.2.2 Penerbitan ISO
Tersedia daripada ANSI, 25 West 43rd Street, New York, NY 10036-8002, Tel: 212-642-4900, www.ansi.org.
ISO 2944 Sistem dan komponen kuasa bendalir—Tekanan nominal
ISO 3304 Tiub keluli presisi tanpa seam hujung rata—Syarat teknikal untuk penghantaran
ISO 3305 Tiub keluli presisi berkelim hujung rata—Syarat teknikal untuk penghantaran
ISO 4397 Penyambung dan komponen berkaitan—Diameter luar nominal tiub dan diameter dalam nominal hos
ISO 4399 Penyambung dan komponen berkaitan—Tekanan nominal
ISO 4406 Kuasa Hidraulik—Cecair—Kaedah untuk mengkodkan tahap pencemaran oleh zarah pepejal
ISO 5598 Sistem dan komponen kuasa bendalir—Vokabulari
ISO 6162-1 Kuasa Hidraulik—Penyambung flens dengan pengapit flens terbelah atau satu-keping dan skru metrik atau inci—Bahagian 1: Penyambung flens untuk digunakan pada tekanan 3.5 MPa (35 bar) hingga 35 MPa (350 bar), DN 13 hingga DN 127
ISO 6162-2 Kuasa Hidraulik—Penyambung flens dengan pengapit flens terbelah atau satu-keping dan skru metrik atau inci—Bahagian 2: Penyambung flens untuk digunakan pada tekanan 35 MPa (350 bar) hingga 40 MPa (400 bar), DN 13 hingga DN 51
ISO 6605 Ujian dan prosedur ujian
ISO 8434-1 Sambungan tiub logam untuk kuasa bendalir dan kegunaan umum—Bahagian 1: Penyambung mampatan 24°
ISO 8434-2 Sambungan tiub logam untuk kuasa bendalir dan kegunaan umum—Bahagian 2: Penyambung berbentuk kerucut 37°
ISO 8434-3 Sambungan tiub logam untuk kuasa bendalir dan kegunaan umum—Bahagian 3: Penyambung segel muka cincin-O
ISO 8434-4 Sambungan tiub logam untuk kuasa bendalir dan kegunaan umum—Bahagian 4: Penyambung kerucut 24° dengan nipple kimpalan cincin
ISO 10583 Kaedah ujian untuk sambungan tiub
ISO 10763 Tiub keluli tanpa seam dan berkelim—Dimensi dan tekanan kerja nominal
3. PROSEDUR UJIAN
Kecuali dinyatakan sebaliknya, prosedur ujian yang diterangkan dalam edisi semasa Piawaian ASTM A 370 Kaedah dan Takrifan bagi Pengujian Mekanikal Produk Keluli hendaklah diikuti.
Walau bagaimanapun, dalam kes pertentangan antara spesifikasi ASTM dan spesifikasi yang dinyatakan di sini, spesifikasi SAE ini akan diutamakan.
3.1 Kekerapan Ujian
Terdapat banyak faktor yang boleh mempengaruhi kekerapan ujian-ujian ini, termasuk:
a. Saiz tiub
b. Kuantiti kelompok pengeluaran
c. Jenis peralatan pengeluaran
d. Kaedah pengeluaran
e. Kegunaan akhir
f. Bahan
Oleh itu, menjadi tanggungjawab pengilang dan pengguna untuk menetapkan jenis ujian dan kekerapan ujian yang akan menghasilkan tiub yang mematuhi Piawaian SAE serta keperluan dan spesifikasi pengguna.
4. SPESIMEN UJIAN
Mengikut ASTM A 370 Kaedah dan Takrifan Piawaian untuk Ujian Mekanikal Produk Keluli, spesimen ujian untuk ujian mekanikal mesti licin pada hujungnya dan bebas daripada cacat. Jika mana-mana spesimen ujian menunjukkan gerigi, cacat atau pemesinan yang tidak sempurna sebelum ujian, spesimen tersebut boleh dibuang dan spesimen lain boleh dipilih. Spesimen ujian hendaklah diambil daripada tiub yang tidak melalui operasi lanjut selepas pembuatan mengikut spesifikasi yang berkaitan. Semua ujian hendaklah dijalankan pada suhu bilik.
5. UJIAN PRESTASI
Ujian yang disenaraikan dalam bahagian ini dipilih dan dijalankan berdasarkan persetujuan antara pembekal dan pelanggan.
5.1 Ujian Penggepengan
Spesimen ujian berukuran kira-kira 75 mm panjang tidak boleh retak atau menunjukkan sebarang cacat apabila diratakan di antara plat selari sehingga jarak sama dengan tiga kali ketebalan dinding bahagian yang diuji. Bagi tiub berkelim, kelim hendaklah diletakkan pada sudut 90° daripada arah daya yang dikenakan. Kerosakan permukaan superfisial akibat ketidaksempurnaan permukaan kecil tidak boleh
dianggap sebagai sebab penolakan.
5.2 Ujian Ratakan Terbalik
Spesimen ujian hendaklah dibelah secara membujur pada sudut 90° di setiap sisi kelim. Bahagian yang mengandungi kelim hendaklah dibuka dan diratakan dengan kelim berada pada titik lenturan maksimum. Tiada bukti retak atau pengelupasan logam, atau ketiadaan penembusan kelim atau tindih akibat kawalan kilat atau penyingkiran kilat dalam kelim.
5.3 Ujian Lenturan
Jika lenturan diperlukan, pelanggan hendaklah menetapkan kaedah ujian yang sesuai pada masa pembelian.
5.4 Ujian Pengembangan
Spesimen ujian hendaklah dikenakan pengembangan menggunakan penutup berbentuk kon yang telah dikeras dengan kecerunan 0,1 hingga 1,0, sehingga diameter luar mengembang sebanyak 25% tanpa menunjukkan tanda-tanda retak atau cacat.
5.5 Ujian Flaring
5.5.1 SAE J533 Flare 37° dan 45°
5.5.1.1 Flare Berganda—Kaedah A
Bahagian ujian yang mempunyai hujung segi empat tepat dan telah didebur hendaklah tahan terhadap pembentukan flare berganda di satu hujung mengikut dimensi yang ditunjukkan dalam SAE J533. Bahagian ujian hendaklah dipegang dengan kukuh dan betul-betul segi empat tepat dalam acuan dan penumbuk semasa ditekan ke bawah, serta dipandu selari dengan paksi tiub. Flare yang ditunjukkan dalam Rajah 1 tidak boleh menunjukkan sebarang bukti pecah atau cacat.
RAJAH 1 – TIUB FLARE BERGANDA 37° – KAEDAH A
(RUJUKAN: SAE J533)
5.5.1.2 Flare Berganda—Kaedah B
Bahagian ujian yang mempunyai hujung segi empat tepat dan telah didebur hendaklah tahan terhadap pembentukan flare tunggal di satu hujung mengikut dimensi yang ditunjukkan dalam SAE J533. Bahagian ujian hendaklah dipegang dengan kukuh dan betul-betul segi empat tepat dalam acuan dan penumbuk semasa ditekan ke bawah, serta dipandu selari dengan paksi tiub. Flare yang ditunjukkan dalam Rajah 2 tidak boleh menunjukkan sebarang bukti pecah atau cacat kecuali pemisahan pada sambungan lap luar dibenarkan selagi tidak melebihi 3.1 mm panjangnya dan terhad kepada ketebalan luar sahaja.
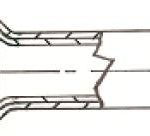
RAJAH 2 – TIUB DUA DINDING DENGAN FLARE 37° DUA KALI – KAEDAH B
(RUJUKAN: SAE J533)
5.5.1.3 Flare Tunggal
Bahagian ujian yang mempunyai hujung segi empat tepat dan telah didebur hendaklah tahan terhadap pembentukan flare tunggal di satu hujung mengikut dimensi yang ditunjukkan dalam SAE J533. Bahagian ujian hendaklah dipegang dengan kukuh dan betul-betul segi empat tepat dalam acuan dan penumbuk semasa ditekan ke bawah, serta dipandu selari dengan paksi tiub. Flare yang ditunjukkan dalam Rajah 3 tidak boleh menunjukkan sebarang bukti pecah atau cacat.
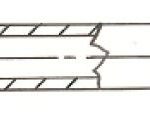
RAJAH 3 – TIUB DENGAN FLARE 37° SEKALI
(RUJUKAN: SAE J533)
5.5.2 SAE J1453 ORFS dan SAE J518 Flare
5.5.2.1 Flare Berganda
Bahagian ujian yang mempunyai hujung segi empat tepat dan telah didebur hendaklah tahan terhadap pembentukan flare berganda di satu hujung mengikut dimensi yang ditunjukkan dalam SAE J1453 dan SAE J518 Flares. Bahagian ujian hendaklah dipegang dengan kukuh dan betul-betul segi empat tepat dalam acuan dan penumbuk semasa ditekan ke bawah, serta dipandu selari dengan paksi tiub. Flare yang ditunjukkan dalam Rajah 4 tidak boleh menunjukkan sebarang bukti pecah atau cacat.
RAJAH 4 – HUJUNG TIUB DENGAN FLARE DUA KALI ORFS
(RUJUKAN: RUJUK SAE J1453 DAN SAE J518 FLARES)
5.5.2.2 Flare Tunggal
Bahagian ujian yang mempunyai hujung segi empat tepat dan telah didebur hendaklah tahan terhadap pembentukan flare tunggal di satu hujung mengikut dimensi yang ditunjukkan dalam SAE J1453 dan SAE J518 Flares. Bahagian ujian hendaklah dipegang dengan kukuh dan betul-betul segi empat tepat dalam acuan dan penumbuk semasa ditekan ke bawah, serta dipandu selari dengan paksi tiub. Flare yang ditunjukkan dalam Rajah 5 tidak boleh menunjukkan sebarang bukti pecah atau cacat.
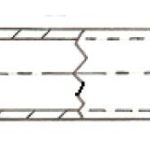
RAJAH 5 – HUJUNG TIUB DENGAN FLARE SEKALI ORFS
(RUJUKAN: RUJUK SAE J1453 DAN SAE J518 FLARES)
5.6 Ujian Kekerasan
Ujian kekerasan hendaklah dijalankan pada permukaan dalaman spesimen ujian. Ujian ini tidak diperlukan bagi tiub dengan ketebalan dinding nominal kurang daripada 1.7 mm. Tiub sedemikian mesti memenuhi semua sifat mekanikal dan keperluan prestasi lain.
5.7 Ujian Ketegangan
Prosedur ujian yang diterangkan dalam edisi semasa ASTM E 8—Kaedah Ujian Regangan Bahan Logam atau ASTM E 8M—Kaedah Ujian Regangan Bahan Logam[Metric]mesti diikuti.
5.8 Ujian Pemanjangan
Jika peratus pemanjangan spesimen ujian kurang daripada yang ditetapkan dalam spesifikasi tiub yang berkaitan, dan/atau mana-mana bahagian pecahan berada lebih daripada 19 mm dari pusat panjang ukur, seperti yang ditunjukkan oleh tanda gores pada spesimen sebelum ujian, ujian semula dibenarkan.
5.9 Ujian Tekanan Bukti
Apabila diperlukan, tiub tersebut hendaklah diuji secara hidrostatik pada dua kali tekanan kerja rujukan dikira 4:1. Ujian tekanan bukti ini akan memberikan tahap tegasan yang sesuai kepada bahan untuk menentukan keupayaan tiub beroperasi dalam had elastiknya. Tiada tanda kegagalan yang boleh dilihat dan spesimen yang diuji mesti mengekalkan saiz dimensinya. Tekanan ujian ditentukan melalui derivatif berikut daripada formula Tekanan Kerja Rujukan SAE J1065 untuk Tiub Hidraulik Keluli:
Tekanan Letupan – Pb = Rm,min * In (D/d) (Pers. 1)
Tekanan Bukti −Pp = Pb/2 (Pers. 2)
di mana:
Pb ialah tekanan pecah rujukan statik nominal dalam MPa (mega pascal)
Pp ialah tekanan bukti rujukan nominal dalam MPa (mega pascal)
Rm, min ialah kekuatan tegangan minimum
Dalam ialah logaritma asli, juga dirujuk sebagai log e
D ialah diameter luar nominal tiub
d ialah diameter dalaman nominal tiub
Tiada tiub boleh diuji melebihi tekanan hidrostatik 35 MPa kecuali jika ditentukan dan dipersetujui secara bersama oleh pembekal dan pelanggan.
CATATAN: Formula ini dan tekanan bukti rujukan nominal yang diterbitkan hanya berlaku untuk tiub yang direka bagi aplikasi hidraulik, di mana semua tiub tersebut mempunyai nisbah sekurang-kurangnya 50% antara kekuatan alah minimum dan kekuatan tegangan minimum. Apabila mengira tekanan bukti rujukan nominal untuk bahan tiub di mana nisbah ini kurang daripada 50%, formula yang disenaraikan dalam SAE J1065 Pressure Ratings for Hydraulic Tubing and Fittings, “Annex A” harus digunakan.
5.10 Ujian Elektronik Tanpa Rosak
Sebagai pengganti ujian hidrostatik, dengan persetujuan bersama antara pembeli dan pengilang, semua tiub hendaklah diuji dengan melalui ujian elektronik bukan merosakkan (seperti arus pusar, kebocoran fluks, atau ultrasonik) yang mampu mengesan kecacatan yang akan menyebabkan tiub gagal dalam ujian bukti tekanan hidrostatik. Tiub hendaklah memenuhi keperluan seperti yang dinyatakan dalam Spesifikasi Piawaian ASTM A 450/A 450M untuk Keperluan Am bagi Tiub Keluli Karbon, Aloii Feritik dan Aloii Austenitik, perenggan 24.10 Penilaian Ketidaksempurnaan. Rujuk SAE J2592 Tiub Keluli Karbon untuk Penggunaan Am—Memahami Ujian Bukan Merosakkan bagi Tiub Keluli Karbon untuk maklumat berkaitan pelbagai jenis dan kegunaan ujian elektronik bukan merosakkan bagi tiub.