1. RUANG LINGKUP
Standar SAE ini dimaksudkan untuk menetapkan metode pengujian yang seragam bagi jenis-jenis tertentu tabung baja karbon dan baja paduan yang tercantum dalam 2.1.1. Kriteria pengujian dan kinerja yang ditentukan untuk masing-masing jenis tabung diuraikan dalam Spesifikasi SAE J masing-masing.
2. REFERENSI
2.1 Publikasi yang Berlaku
Publikasi berikut merupakan bagian dari laporan informasi ini sepanjang disebutkan secara spesifik. Edisi terbaru dari masing-masing publikasi berlaku.
2.1.1 Publikasi SAE
Tersedia dari SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (di dalam AS dan Kanada) atau 724-776-4970 (di luar AS), www.sae.org.
Tabung Baja Karbon Rendah, Dilas dengan Pengendalian Kilat, Dinormalisasi untuk Pembengkan, Flaring Ganda, dan Beading, SAE J356
SAE J518—Koneksi Tabung, Pipa, dan Selang Bertipe Flange Hidrolik Empat-Baut Terbelah
Tabung Baja Karbon Rendah Tanpa Sambungan, Di-anil untuk Pembengkan dan Flaring, SAE J524
Tabung Baja Karbon Rendah, Dilas dan Ditarik Dingin, Di-anil untuk Pembengkan dan Flaring, SAE J525
Pipa Baja Berkarbon Rendah Las SAE J526
SAE J527 — Pipa Baja Berkarbon Rendah Dinding Ganda yang Dilas Tembaga
SAE J533 — Pelebaran Ujung (Flares) untuk Pipa
SAE J1065 Tekanan Kerja Acuan Nominal untuk Tabung Hidrolik Baja
SAE J1453-1 Spesifikasi Konektor Segel Wajah O-Ring: Bagian 1—Rincian Sambungan Tabung dan Persyaratan Umum untuk Kinerja dan Pengujian
SAE J1453-2 Spesifikasi Konektor Segel Wajah O-Ring: Bagian 2—Persyaratan, Dimensi, dan Pengujian untuk Union Baja, Bulkhead, Swivel, Selubung Las, Tutup, dan Konektor dengan Ujung Stud Metrik ISO 6149-2
SAE J1453-3 Spesifikasi Konektor Segel Wajah O-Ring: Bagian 3—Persyaratan, Dimensi, dan Pengujian untuk Union Baja, Bulkhead, Swivel, Selubung Las, Konektor, Tutup, dan Konektor dengan Ujung Stud Inci SAE J1926-2
Tabung Baja Karbon SAE 1021, Dilas dengan Pengendalian Kilat, Dinormalisasi untuk Pembengkan, Flaring, dan Beading, SAE J2435
Tabung Baja Karbon SAE 1021, Dilas dan Ditarik Dingin, Dinormalisasi untuk Pembengkan dan Flaring, SAE J2467
Tabung Baja Karbon untuk Penggunaan Umum—Memahami Pengujian Tak Merusak untuk Tabung Baja Karbon, SAE J2592
Tabung Hidrolik Baja Paduan Kuat Rendah, Dilas dengan Pengendalian Kilat, Dianil Sub-Kritis untuk Pembengkan, Flaring Ganda, dan Pembengkan, SAE J2613
Tabung Hidrolik Baja Paduan Kuat Rendah, Dilas dan Ditarik Dingin, Dianil Sub-Kritis untuk Pembengkan dan Flaring, SAE J2614
SAE J2832 Tabung Hidrolik Baja Paduan Rendah dengan Pengelasan Flash Terkendali, Kekuatan Tinggi (Kekuatan Tarik 690 MPa), Dilunakkan dengan Perlakuan Panas Stress Relieved untuk Pembengkokan dan Double Flaring
Tabung Hidrolik Baja Paduan Kuat Rendah (Kekuatan Tarik 690 MPa), Dilas dan Ditarik Dingin, Dianil Pelepas Tegangan untuk Pembengkan dan Flaring, SAE J2833
2.1.2 Publikasi ASTM
Tersedia dari ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tel: 610-832-9585, www.astm.org.
ASTM A 370 Metode dan Definisi Standar untuk Pengujian Mekanis Produk Baja
ASTM A 450/A 450M Spesifikasi Standar untuk Persyaratan Umum Tabung Baja Karbon, Paduan Feritik, dan Paduan Austenitik
ASTM E 8 – Metode Uji Tarik untuk Bahan Logam
ASTM E 8M – Metode Uji Tarik untuk Bahan Logam [Metric]
2.2 Publikasi Terkait
Publikasi berikut hanya dimaksudkan untuk tujuan informasi dan bukan merupakan bagian wajib dari dokumen ini.
2.2.1 Publikasi SAE
Tersedia dari SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (di dalam AS dan Kanada) atau 724-776-4970 (di luar AS), www.sae.org.
SAE J514—Fitting Tabung Hidrolik
SAE J1290 Sistem Rem Hidrolik Otomotif—Sambungan Tabung Metrik
Praktik Direkomendasikan SAE J2551 untuk Aplikasi Tabung Logam Konduktor Fluida
Laporan Informasi SAE J2593 untuk Pemasangan Konduktor Fluida dan Konektor
Rangkaian Konduktor Tabung Logam untuk Tenaga Fluida dan Penggunaan Umum—Metode Pengujian untuk Rangkaian Tabung Logam Tenaga Fluida Hidrolik, SAE J2658
2.2.2 Publikasi ISO
Tersedia dari ANSI, 25 West 43rd Street, New York, NY 10036-8002, Tel: 212-642-4900, www.ansi.org.
ISO 2944 Sistem dan komponen tenaga fluida—Tekanan nominal
ISO 3304 Tabung baja presisi tanpa sambungan, ujung rata—Ketentuan teknis untuk pengiriman
ISO 3305 Tabung baja presisi berlas, ujung rata—Ketentuan teknis untuk pengiriman
ISO 4397 Konektor dan komponen terkait—Diameter luar nominal tabung dan diameter dalam nominal selang
ISO 4399 Konektor dan komponen terkait—Tekanan nominal
ISO 4406 Tenaga fluida hidrolik—Cairan—Metode pengkodean tingkat kontaminasi oleh partikel padat
ISO 5598 Sistem dan komponen tenaga fluida—Kosakata
ISO 6162-1 Tenaga fluida hidrolik—Konektor flens dengan klem flens terbelah atau menyatu dan sekrup metrik atau inci—Bagian 1: Konektor flens untuk penggunaan pada tekanan 3,5 MPa (35 bar) hingga 35 MPa (350 bar), DN 13 hingga DN 127
ISO 6162-2 Tenaga fluida hidrolik—Konektor flens dengan klem flens terbelah atau menyatu dan sekrup metrik atau inci—Bagian 2: Konektor flens untuk penggunaan pada tekanan 35 MPa (350 bar) hingga 40 MPa (400 bar), DN 13 hingga DN 51
ISO 6605 Uji dan prosedur uji
ISO 8434-1 Sambungan tabung logam untuk tenaga fluida dan penggunaan umum—Bagian 1: Konektor kompresi 24°
ISO 8434-2 Sambungan tabung logam untuk tenaga fluida dan penggunaan umum—Bagian 2: Konektor flare 37°
ISO 8434-3 Sambungan tabung logam untuk tenaga fluida dan penggunaan umum—Bagian 3: Konektor segel wajah O-ring
ISO 8434-4 Sambungan tabung logam untuk tenaga fluida dan penggunaan umum—Bagian 4: Konektor kerucut 24° dengan nipple las cincin
ISO 10583 Metode uji untuk sambungan tabung
ISO 10763 Tabung baja tanpa sambungan dan berlas, ujung rata—Dimensi dan tekanan kerja nominal
3. PROSEDUR PENGUJIAN
Kecuali ditentukan lain, prosedur pengujian yang dijelaskan dalam edisi terkini ASTM A 370 Standard Methods and Definitions for Mechanical Testing of Steel Products harus diikuti.
Namun, dalam kasus terjadinya konflik antara spesifikasi ASTM dan spesifikasi yang diuraikan di sini, spesifikasi SAE ini berlaku lebih dahulu.
3.1 Frekuensi Pengujian
Terdapat banyak faktor yang dapat memengaruhi frekuensi pengujian tersebut, antara lain:
a. Ukuran tabung
b. Jumlah produksi per batch
c. Jenis peralatan produksi
d. Metode produksi
e. Penggunaan akhir
f. Bahan
Oleh karena itu, menjadi tanggung jawab produsen dan pengguna untuk menetapkan jenis pengujian dan frekuensi pengujian yang menghasilkan tabung sesuai dengan Standar SAE serta kebutuhan dan persyaratan pengguna.
4. SPESIMEN UJI
Sesuai dengan ASTM A 370 Metode dan Definisi Standar untuk Pengujian Mekanis Produk Baja, spesimen uji untuk pengujian mekanis harus halus pada ujungnya dan bebas dari cacat. Jika spesimen uji mana pun menunjukkan gerinda, cacat, atau pemesinan yang buruk sebelum pengujian, spesimen tersebut boleh dibuang dan spesimen lain dapat dipilih. Spesimen uji harus diambil dari tabung yang belum mengalami operasi lanjutan setelah diproduksi sesuai spesifikasi yang berlaku. Semua pengujian dilakukan pada suhu ruang.
5. UJI KINERJA
Pengujian yang tercantum dalam bagian ini dipilih dan dilaksanakan berdasarkan kesepakatan antara pemasok dan pelanggan.
5.1 Uji Perataan
Spesimen uji dengan panjang sekitar 75 mm tidak boleh retak atau menunjukkan cacat apa pun ketika diratakan di antara dua pelat paralel hingga jarak sebesar tiga kali ketebalan dinding bagian yang diuji. Untuk pipa las, sambungan las harus ditempatkan pada sudut 90° dari arah gaya yang diberikan. Retakan permukaan akibat ketidaksempurnaan permukaan minor tidak diperhitungkan
dianggap sebagai alasan penolakan.
5.2 Uji Perataan Balik
Spesimen uji harus dibelah secara longitudinal 90° di masing-masing sisi sambungan las. Bagian yang mengandung sambungan las harus dibuka dan diratakan dengan sambungan las berada di titik lengkungan maksimum. Tidak boleh terdapat tanda-tanda retak atau pengelupasan logam, atau kekurangan penetrasi las maupun tumpang tindih akibat pengendalian flash atau penghilangan flash pada sambungan las.
5.3 Uji Lentur
Jika diperlukan lengkungan, pelanggan harus menentukan metode uji yang sesuai pada saat pembelian.
5.4 Uji Ekspansi
Spesimen uji harus dikenai perlakuan ekspansi menggunakan plug tirus yang telah dikeraskan dengan kemiringan 0,1 hingga 1,0, hingga diameter luar mengalami ekspansi sebesar 25% tanpa menunjukkan retakan atau cacat.
5.5 Uji Flaring
5.5.1 SAE J533 Flare 37° dan 45°
5.5.1.1 Flare Ganda—Metode A
Bagian uji dengan ujung persegi dan telah dibuang burr harus mampu menahan pembentukan flare ganda di salah satu ujungnya hingga dimensi yang ditunjukkan dalam SAE J533. Bagian uji harus dijepit kuat dan tegak lurus dalam die dan punch selama ditekan ke bawah, serta dipandu sejajar dengan sumbu pipa. Flare yang ditunjukkan pada Gambar 1 tidak boleh menunjukkan tanda-tanda retak atau cacat.
GAMBAR 1 – TABUNG FLARE GANDA 37° – METODE A
(REF: SAE J533)
5.5.1.2 Flare Ganda—Metode B
Bagian uji dengan ujung persegi dan telah dibuang burr harus mampu menahan pembentukan flare tunggal di salah satu ujungnya hingga dimensi yang ditunjukkan dalam SAE J533. Bagian uji harus dijepit kuat dan tegak lurus dalam die dan punch selama ditekan ke bawah, serta dipandu sejajar dengan sumbu pipa. Flare yang ditunjukkan pada Gambar 2 tidak boleh menunjukkan tanda-tanda retak atau cacat, kecuali pemisahan pada sambungan lap joint luar diperbolehkan asalkan tidak melebihi 3,1 mm panjangnya dan terbatas hanya pada ketebalan luar saja.
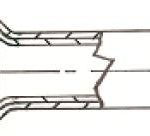
GAMBAR 2 – TABUNG DINDING GANDA DENGAN FLARE 37° GANDA – METODE B
(REF: SAE J533)
5.5.1.3 Flare Tunggal
Bagian uji dengan ujung persegi dan telah dibuang burr harus mampu menahan pembentukan flare tunggal di salah satu ujungnya hingga dimensi yang ditunjukkan dalam SAE J533. Bagian uji harus dijepit kuat dan tegak lurus dalam die dan punch selama ditekan ke bawah, serta dipandu sejajar dengan sumbu pipa. Flare yang ditunjukkan pada Gambar 3 tidak boleh menunjukkan tanda-tanda retak atau cacat.
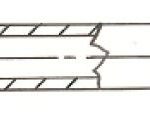
GAMBAR 3 – TABUNG DENGAN FLARE 37° TUNGGAL
(REF: SAE J533)
5.5.2 SAE J1453 ORFS dan SAE J518 Flare
5.5.2.1 Flare Ganda
Bagian uji dengan ujung persegi dan telah dibuang burr harus mampu menahan pembentukan flare ganda di salah satu ujungnya hingga dimensi yang ditunjukkan dalam SAE J1453 dan SAE J518 Flares. Bagian uji harus dijepit kuat dan tegak lurus dalam die dan punch selama ditekan ke bawah, serta dipandu sejajar dengan sumbu pipa. Flare yang ditunjukkan pada Gambar 4 tidak boleh menunjukkan tanda-tanda retak atau cacat.
GAMBAR 4 – UJUNG TABUNG ORFS DENGAN FLARE GANDA
(REF: LIHAT SAE J1453 DAN SAE J518 FLARES)
5.5.2.2 Flare Tunggal
Bagian uji dengan ujung persegi dan telah dibuang burr harus mampu menahan pembentukan flare tunggal di salah satu ujungnya hingga dimensi yang ditunjukkan dalam SAE J1453 dan SAE J518 Flares. Bagian uji harus dijepit kuat dan tegak lurus dalam die dan punch selama ditekan ke bawah, serta dipandu sejajar dengan sumbu pipa. Flare yang ditunjukkan pada Gambar 5 tidak boleh menunjukkan tanda-tanda retak atau cacat.
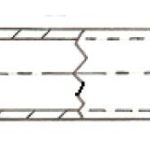
GAMBAR 5 – UJUNG TABUNG ORFS DENGAN FLARE TUNGGAL
(REF: LIHAT SAE J1453 DAN SAE J518 FLARES)
5.6 Uji Kekerasan
Uji kekerasan harus dilakukan pada permukaan dalam spesimen uji. Uji ini tidak diwajibkan untuk tabung dengan ketebalan dinding nominal kurang dari 1,7 mm. Tabung semacam itu harus memenuhi semua persyaratan sifat mekanis dan kinerja lainnya.
5.7 Tarik
Prosedur pengujian yang dijelaskan dalam edisi terkini ASTM E 8—Metode Pengujian Tarik Bahan Logam atau ASTM E 8M—Metode Pengujian Tarik Bahan Logam[Metric] harus diikuti.
5.8 Uji Perpanjangan
Jika persentase perpanjangan spesimen uji kurang dari nilai yang ditentukan dalam spesifikasi tabung yang berlaku, dan/atau bagian mana pun dari patahan berjarak lebih dari 19 mm dari pusat panjang pengukuran, sebagaimana ditunjukkan oleh tanda gores pada spesimen sebelum pengujian, maka uji ulang diperbolehkan.
5.9 Uji Tekanan Bukti
Jika diperlukan, tabung harus diuji secara hidrostatik hingga dua kali tekanan kerja acuan 4:1 yang dihitung. Uji tekanan pembuktian ini akan memberikan tingkat tegangan yang sesuai pada material guna menentukan kemampuan tabung beroperasi dalam batas elastisnya. Tidak boleh terdapat tanda kegagalan, dan spesimen uji harus mempertahankan ukuran dimensinya. Tekanan uji ditentukan berdasarkan turunan berikut dari rumus Tekanan Kerja Acuan SAE J1065 untuk Tabung Hidrolik Baja:
Tekanan Ledak – Pb = Rm,min * In (D/d) (Pers. 1)
Tekanan Bukti −Pp = Pb/2 (Pers. 2)
di mana:
Pb adalah tekanan ledak statis nominal dalam MPa (mega pascal)
Pp adalah tekanan bukti acuan nominal dalam MPa (mega pascal)
Rm, min adalah kekuatan tarik minimum
In adalah logaritma natural, juga disebut log e
D adalah diameter luar nominal pipa
d adalah diameter dalam nominal tabung
Tidak ada tabung yang diuji pada tekanan hidrostatik melebihi 35 MPa kecuali ditentukan secara khusus dan disepakati bersama oleh pemasok dan pelanggan.
CATATAN: Rumus ini dan tekanan bukti referensi nominal yang dihasilkan hanya berlaku untuk tabung yang dimaksudkan untuk aplikasi hidrolik, di mana semua tabung memiliki rasio kekuatan luluh minimum terhadap kekuatan tarik minimum minimal 50%. Saat menghitung tekanan bukti referensi nominal untuk bahan tabung di mana rasio ini kurang dari 50%, rumus yang tercantum dalam SAE J1065 Pressure Ratings for Hydraulic Tubing and Fittings, “Annex A” harus digunakan.
5.10 Pengujian Elektronik Tanpa Merusak
Sebagai pengganti uji hidrostatik, apabila disepakati bersama antara pembeli dan produsen, seluruh tabung harus diuji dengan melewatkan tabung tersebut melalui uji elektronik tanpa merusak (seperti arus eddy, kebocoran fluks, atau ultrasonik) yang mampu mendeteksi cacat yang akan menghalangi tabung lulus uji tekanan bukti hidrostatik. Tabung harus memenuhi persyaratan sebagaimana tercantum dalam ASTM A 450/A 450M Spesifikasi Standar Umum untuk Persyaratan Umum Tabung Baja Karbon, Baja Paduan Feritik, dan Baja Paduan Austenitik, paragraf 24.10 Evaluasi Ketidaksempurnaan. Lihat SAE J2592 Tabung Baja Karbon untuk Penggunaan Umum—Memahami Pengujian Tanpa Merusak untuk Tabung Baja Karbon guna informasi mengenai berbagai jenis dan penerapan pengujian elektronik tanpa merusak pada tabung.