1. DOMAINE D’APPLICATION
Cette norme SAE vise à établir des méthodes uniformes d’essai pour certains types de tubes en acier au carbone et en acier allié énumérés au point 2.1.1. Les essais spécifiés et les critères de performance applicables à chaque variété de tube sont définis dans les spécifications SAE J correspondantes.
2. RÉFÉRENCES
2.1 Publications applicables
Les publications suivantes font partie intégrante du présent rapport d’information dans la mesure précisée. La dernière édition de chaque publication s’applique.
2.1.1 Publications SAE
Disponible auprès de SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tél. : 877-606-7323 (États-Unis et Canada) ou 724-776-4970 (hors États-Unis), www.sae.org.
Tuyauterie soudée à contrôle de la bavure SAE J356 en acier faiblement allié, normalisée pour le cintrage, le formage double de bourrelet et l’emboutissage
Raccords hydrauliques à brides SAE J518 pour tubes, tuyaux et flexibles — Type à bride fendue à quatre boulons
Tuyauterie sans soudure en acier faiblement allié SAE J524, recuite pour le cintrage et le formage de bourrelet
Tuyauterie soudée et à tirage à froid en acier faiblement allié SAE J525, recuite pour le cintrage et le formage de bourrelet
Tubes en acier à faible teneur en carbone soudés selon la norme SAE J526
Tubes en acier à faible teneur en carbone brasés à double paroi selon la norme SAE J527
SAE J533 — Évasements pour tubes
SAE J1065 Pressions de service nominales de référence pour les tubes hydrauliques en acier
SAE J1453-1 Spécification des raccords à joints toriques à face plane : Partie 1 — Détails des raccordements de tubes et exigences communes en matière de performances et d’essais
SAE J1453-2 Spécification des raccords à joints toriques à face plane : Partie 2 — Exigences, dimensions et essais pour les raccords, brides, rotules, manchons de brasage, bouchons et raccords en acier équipés d’embouts filetés métriques ISO 6149-2
SAE J1453-3 Spécification des raccords à joints toriques à face plane : Partie 3 — Exigences, dimensions et essais pour les raccords, brides, rotules, manchons de brasage, raccords, bouchons et raccords en acier équipés d’embouts filetés impériaux SAE J1926-2
Tuyauterie soudée à contrôle de la bavure SAE J2435 en acier au carbone SAE 1021, normalisée pour le cintrage, le formage de bourrelet et l’emboutissage
Tuyauterie soudée et à tirage à froid SAE J2467 en acier au carbone SAE 1021, normalisée pour le cintrage et le formage de bourrelet
Tuyauterie en acier au carbone SAE J2592 à usage général — Compréhension des essais non destructifs appliqués à la tuyauterie en acier au carbone
Tuyauterie hydraulique soudée à contrôle de la bavure SAE J2613 en acier allié à haute résistance, recuite sous-critiquement pour le cintrage, le formage double de bourrelet et le cintrage
Tuyauterie hydraulique soudée et à tirage à froid SAE J2614 en acier allié à haute résistance, recuite sous-critiquement pour le cintrage et le formage de bourrelet
Tuyauterie hydraulique soudée à contrôle de la bavure SAE J2832 en acier allié à haute résistance (résistance à la traction de 690 MPa), recuite avec soulagement de contraintes pour le cintrage et le formage double de bourrelet
Tuyauterie hydraulique soudée et à tirage à froid SAE J2833 en acier allié à haute résistance (résistance à la traction de 690 MPa), recuite avec soulagement de contraintes pour le cintrage et le formage de bourrelet
2.1.2 Publications ASTM
Disponible auprès d’ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tél. : 610-832-9585, www.astm.org.
ASTM A 370 — Méthodes et définitions normalisées pour les essais mécaniques des produits sidérurgiques
ASTM A 450/A 450M — Spécification standard pour les exigences générales relatives aux tubes en acier au carbone, en alliage ferritique et en alliage austénitique
ASTM E 8 – Méthodes d’essai de traction des matériaux métalliques
ASTM E 8M – Méthodes d’essai de traction des matériaux métalliques [Metric]
2.2 Publications connexes
Les publications suivantes sont fournies à titre informatif uniquement et ne constituent pas une partie obligatoire du présent document.
2.2.1 Publications SAE
Disponible auprès de SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tél. : 877-606-7323 (États-Unis et Canada) ou 724-776-4970 (hors États-Unis), www.sae.org.
Raccords pour tubes hydrauliques SAE J514
SAE J1290 Système hydraulique de freinage automobile — Raccordements de tubes métriques
Pratiques recommandées SAE J2551 pour les applications de tuyauterie métallique conductrice de fluides
Rapport d’information SAE J2593 relatif à l’installation des conducteurs de fluides et des raccords
Ensembles conducteurs tubulaires métalliques SAE J2658 pour l’hydraulique et l’usage général — Méthodes d’essai applicables aux ensembles tubulaires métalliques pour l’hydraulique
2.2.2 Publications ISO
Disponible auprès de l’ANSI, 25 West 43rd Street, New York, NY 10036-8002, Tél. : 212-642-4900, www.ansi.org.
ISO 2944 Systèmes et composants de transmission hydraulique — Pressions nominales
ISO 3304 Tubes en acier précis sans soudure à extrémités droites — Conditions techniques de livraison
ISO 3305 Tubes en acier précis soudés à extrémités droites — Conditions techniques de livraison
ISO 4397 Raccords et composants associés — Diamètres extérieurs nominaux des tubes et diamètres intérieurs nominaux des flexibles
ISO 4399 Raccords et composants associés — Pressions nominales
ISO 4406 Énergie hydraulique — Fluides — Méthode de codage du niveau de contamination par les particules solides
ISO 5598 Systèmes et composants à énergie hydraulique — Vocabulaire
ISO 6162-1 Énergie hydraulique — Raccords à brides avec colliers à brides fendus ou monoblocs et vis métriques ou impériales — Partie 1 : Raccords à brides destinés à des pressions comprises entre 3,5 MPa (35 bar) et 35 MPa (350 bar), DN 13 à DN 127
ISO 6162-2 Énergie hydraulique — Raccords à brides avec colliers à brides fendus ou monoblocs et vis métriques ou impériales — Partie 2 : Raccords à brides destinés à des pressions comprises entre 35 MPa (350 bar) et 40 MPa (400 bar), DN 13 à DN 51
ISO 6605 Essais et procédures d’essai
ISO 8434-1 Raccords tubulaires métalliques pour l’énergie hydraulique et les applications générales — Partie 1 : Raccords à compression à 24°
ISO 8434-2 Raccords tubulaires métalliques pour l’énergie hydraulique et les applications générales — Partie 2 : Raccords à embout conique à 37°
ISO 8434-3 Raccords tubulaires métalliques pour l’énergie hydraulique et les applications générales — Partie 3 : Raccords à joint torique sur face plane
ISO 8434-4 Raccords tubulaires métalliques pour l’énergie hydraulique et les applications générales — Partie 4 : Raccords à cône à 24° avec raccords soudés à bague
ISO 10583 Méthodes d’essai pour les raccords de tubes
ISO 10763 Tubes en acier sans soudure et soudés à extrémités droites — Dimensions et pressions de service nominales
3. PROCÉDURES D’ESSAI
Sauf indication contraire, les procédures d’essai décrites dans la version en vigueur de la norme ASTM A 370 « Méthodes normalisées et définitions pour les essais mécaniques des produits sidérurgiques » doivent être appliquées.
Toutefois, en cas de conflit entre les spécifications ASTM et celles décrites dans le présent document, la présente spécification SAE prévaut.
3.1 Fréquence des essais
De nombreux facteurs peuvent influencer la fréquence requise de ces essais, notamment :
a. Dimensions du tube
b. Quantité par série de production
c. Type d’équipement de production
d. Méthodes de production
e. Utilisation finale
f. Matériau
Il incombe donc au fabricant et à l’utilisateur de déterminer le type d’essai et la fréquence d’essai permettant d’obtenir des tubes conformes aux normes SAE ainsi qu’aux besoins et exigences spécifiques de l’utilisateur.
4. ÉCHANTILLONS D’ESSAI
Conformément à la norme ASTM A 370 « Méthodes et définitions normalisées pour les essais mécaniques des produits sidérurgiques », les éprouvettes destinées aux essais mécaniques doivent présenter des extrémités lisses et être exemptes de défauts. Si une éprouvette présente des bavures, des défauts ou un usinage défectueux avant l’essai, elle peut être écartée et remplacée par une autre éprouvette. Les éprouvettes doivent être prélevées sur des tubes qui n’ont subi aucune opération ultérieure après leur fabrication conformément à la spécification applicable. Tous les essais doivent être réalisés à température ambiante.
5. ESSAIS DE PERFORMANCE
Les essais listés dans cette section sont sélectionnés et réalisés selon accord entre le fournisseur et le client.
5.1 Essai d’aplatissement
Les éprouvettes d’essai, d’une longueur d’environ 75 mm, ne doivent pas se fissurer ni présenter aucun défaut lorsqu’elles sont aplaties entre deux plaques parallèles jusqu’à une distance égale à trois fois l’épaisseur de paroi de la section soumise à l’essai. Pour les tubes soudés, la soudure doit être placée à 90° par rapport à la direction de la force appliquée. Les ruptures superficielles résultant de légères imperfections de surface ne doivent pas être
motif de rejet considéré.
5.2 Essai d’aplatissement inversé
Les éprouvettes d’essai doivent être fendues longitudinalement à 90° de chaque côté de la soudure. La section contenant la soudure doit être ouverte et aplatie avec la soudure située au point de courbure maximale. Aucune fissure, aucun écaillage métallique, aucune absence de pénétration de la soudure ni aucun recouvrement dû au contrôle ou à l’élimination de la bavure ne doivent être observés dans la soudure.
5.3 Essai de pliage
Si un cintrage est requis, le client doit spécifier une méthode d’essai appropriée au moment de la commande.
5.4 Essai d’expansion
Les éprouvettes d’essai doivent être soumises à un évasement sur une douille conique trempée présentant une pente comprise entre 0,1 et 1,0, jusqu’à ce que le diamètre extérieur soit augmenté de 25 % sans présenter de fissure ni de défaut.
5.5 Essai de flare (évasement)
5.5.1 SAE J533 : Flares à 37° et 45°
5.5.1.1 Double flare — Méthode A
Les sections d’essai, dont les extrémités sont carrées et ébavurées, doivent supporter un évasement double à une extrémité selon les dimensions indiquées dans la norme SAE J533. La section d’essai doit être maintenue fermement et parfaitement alignée dans la matrice et le poinçon pendant l’application de la force, et guidée parallèlement à l’axe du tube. L’évasement illustré à la Figure 1 ne doit présenter aucun signe de fissuration ni de défaut.
FIGURE 1 – TUBES À DOUBLE ÉVASION À 37° – MÉTHODE A
(REF : SAE J533)
5.5.1.2 Double flare — Méthode B
Les sections d’essai, dont les extrémités sont carrées et ébavurées, doivent supporter un évasement simple à une extrémité selon les dimensions indiquées dans la norme SAE J533. La section d’essai doit être maintenue fermement et parfaitement alignée dans la matrice et le poinçon pendant l’application de la force, et guidée parallèlement à l’axe du tube. L’évasement illustré à la Figure 2 ne doit présenter aucun signe de fissuration ni de défaut, à l’exception d’une séparation autorisée de la soudure extérieure, à condition que celle-ci n’excède pas 3,1 mm de longueur et soit limitée à l’épaisseur extérieure uniquement.
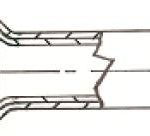
FIGURE 2 – TUYAU À DOUBLE PAROI À DOUBLE ÉVASÉ À 37° – MÉTHODE B
(REF : SAE J533)
5.5.1.3 Simple flare
Les sections d’essai, dont les extrémités sont carrées et ébavurées, doivent supporter un évasement simple à une extrémité selon les dimensions indiquées dans la norme SAE J533. La section d’essai doit être maintenue fermement et parfaitement alignée dans la matrice et le poinçon pendant l’application de la force, et guidée parallèlement à l’axe du tube. L’évasement illustré à la Figure 3 ne doit présenter aucun signe de fissuration ni de défaut.
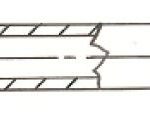
FIGURE 3 – TUYAU À SIMPLE ÉVASÉ À 37°
(REF : SAE J533)
5.5.2 SAE J1453 ORFS et SAE J518 : Flares
5.5.2.1 Double flare
Les sections d’essai, dont les extrémités sont carrées et ébavurées, doivent supporter un évasement double à une extrémité selon les dimensions indiquées dans les normes SAE J1453 et SAE J518. La section d’essai doit être maintenue fermement et parfaitement alignée dans la matrice et le poinçon pendant l’application de la force, et guidée parallèlement à l’axe du tube. L’évasement illustré à la Figure 4 ne doit présenter aucun signe de fissuration ni de défaut.
FIGURE 4 – EXTRÉMITÉ DE TUYAU ORFS À DOUBLE ÉVASÉ
(REF : VOIR SAE J1453 ET SAE J518 ÉVASÉS)
5.5.2.2 Simple flare
Les sections d’essai, dont les extrémités sont carrées et ébavurées, doivent supporter un évasement simple à une extrémité selon les dimensions indiquées dans les normes SAE J1453 et SAE J518. La section d’essai doit être maintenue fermement et parfaitement alignée dans la matrice et le poinçon pendant l’application de la force, et guidée parallèlement à l’axe du tube. L’évasement illustré à la Figure 5 ne doit présenter aucun signe de fissuration ni de défaut.
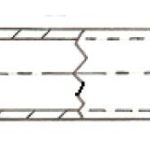
FIGURE 5 – EXTRÉMITÉ DE TUYAU ORFS À SIMPLE ÉVASÉ
(REF : VOIR SAE J1453 ET SAE J518 ÉVASÉS)
5.6 Essai de dureté
Les essais de dureté doivent être effectués sur la surface intérieure des éprouvettes. Cet essai n’est pas requis pour les tubes dont l’épaisseur nominale de paroi est inférieure à 1,7 mm. Ces tubes doivent toutefois satisfaire à toutes les autres exigences relatives aux propriétés mécaniques et aux performances.
5.7 Essai de traction
Les procédures d’essai décrites dans la version actuelle de la norme ASTM E 8 — Méthodes d’essai de traction des matériaux métalliques ou ASTM E 8M — Méthodes d’essai de traction des matériaux métalliques[Metric]doit être appliquée.
5.8 Essai d’allongement
Si le pourcentage d’allongement de l’éprouvette est inférieur à celui spécifié dans la norme applicable au tube, et/ou si toute partie de la rupture se situe à plus de 19 mm du centre de la longueur calibrée, telle qu’indiquée par des repères gravés sur l’éprouvette avant l’essai, un nouvel essai est autorisé.
5.9 Essai de pression d’épreuve
Lorsque requis, les tubes doivent être soumis à un essai hydrostatique à une pression égale à deux fois leur pression de service de référence calculée selon le rapport 4:1. Cet essai de pression d’épreuve soumet le matériau à un niveau de contrainte approprié afin de déterminer la capacité du tube à fonctionner dans ses limites élastiques. Aucun signe de rupture ne doit apparaître, et l’éprouvette testée doit conserver ses dimensions initiales. Les pressions d’essai sont déterminées à partir de la formule dérivée des pressions de service de référence SAE J1065 pour les tubes hydrauliques en acier :
Pression d’éclatement – Pb = Rm,min * In (D/d) (Éq. 1)
Pression de preuve − Pp = Pb/2 (Éq. 2)
où :
Pb est la pression statique nominale de rupture en MPa (mégapascals)
Pp est la pression nominale de preuve de référence en MPa (mégapascals)
Rm, min est la résistance minimale à la traction
In est le logarithme népérien, également appelé logₑ
D est le diamètre extérieur nominal du tube
d est le diamètre intérieur nominal du tube
Aucun tube ne doit être soumis à une pression hydrostatique supérieure à 35 MPa, sauf si cela est expressément spécifié et convenu d’un commun accord entre le fournisseur et le client.
NOTE : Ces formules et les pressions nominales de preuve dérivées ne s’appliquent qu’aux tubes destinés aux applications hydrauliques dont la résistance à la limite d’élasticité minimale représente au moins 50 % de la résistance à la traction minimale. Lors du calcul des pressions nominales de preuve pour des matériaux de tube dont ce rapport est inférieur à 50 %, il convient d’utiliser la formule figurant dans la norme SAE J1065 « Pression nominale admissible pour les tubes et raccords hydrauliques », annexe A.
5.10 Essai électronique non destructif
À la place de l’essai hydrostatique, lorsque cela est convenu d’un commun accord entre l’acheteur et le fabricant, tous les tubes doivent être soumis à un essai électronique non destructif (tel qu’un essai par courants de Foucault, par fuite de flux ou par ultrasons), capable de détecter les défauts empêchant le tube de réussir l’essai hydrostatique de résistance à la pression. Les tubes doivent satisfaire aux exigences énoncées dans la spécification ASTM A 450/A 450M « Spécification standard pour les exigences générales relatives aux tubes en acier au carbone, en alliage ferreux et en alliage austénitique », paragraphe 24.10 « Évaluation des imperfections ». Voir la norme SAE J2592 « Tubes en acier au carbone à usage général — Comprendre les essais non destructifs appliqués aux tubes en acier au carbone » pour obtenir des informations sur les différents types et usages des essais électroniques non destructifs appliqués aux tubes.