Cliquez ici pour en savoir plus sur nos lignes de frein et produits associés.
1 Domaine d’application
Ces spécifications couvrent deux types de tubes en acier destinés aux applications automobiles. Elles définissent des exigences relatives au métal de base, aux matériaux de revêtement facultatifs et aux tubes revêtus. Ces exigences s’appliquent au produit issu des laminoirs à tubes et des lignes d’application des revêtements, qui peuvent parfois être des installations distinctes. Ces tubes sont utilisés dans la fabrication de pièces et d’ensembles sur mesure. Il est recommandé de valider ces pièces et ensembles quant à leurs performances en matière de corrosion, de conductivité et de continuité électrique, de résistance mécanique, d’aspect ainsi que d’autres propriétés critiques spécifiques à chaque application.
1.1 GM123M.
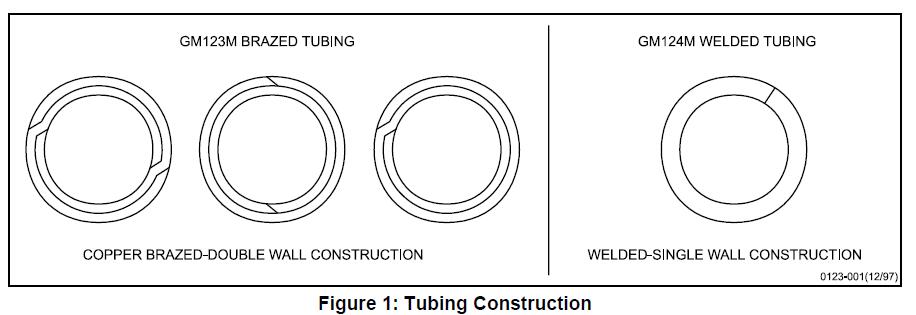
Couvre les tubes à double paroi dont les deux parois et les soudures sont brasés au cuivre dans une atmosphère réductrice afin d’obtenir des tubes adaptés aux conduites hydrauliques. Ils ne doivent pas être utilisés pour les conduites de carburant, car le cuivre résiduel peut favoriser la formation de gaz acide. Voir la figure 1.
1.2 GM124M.
Couvre les tubes à simple paroi dont la soudure est réalisée par soudage par résistance électrique. Ils sont recommandés pour les conduites de carburant, les conduites de direction assistée, les conduites de refroidissement d’huile de boîte de vitesses, les conduites de lubrification, les conduites sous vide, etc. Voir la figure 1.
1.3 Code de désignation des tubes.
Il est recommandé d’utiliser les codes du paragraphe 3.1 sur les plans et les bons de commande afin de désigner le type de tube, le diamètre extérieur, l’épaisseur de paroi, l’état de finition après fabrication et le revêtement du diamètre intérieur (ID).
1.4 Application typique.
GM123M est généralement utilisé pour les conduites hydrauliques de freinage, tandis que GM124M est généralement utilisé pour les conduites de carburant, les conduites de direction assistée, les conduites de refroidissement d’huile de boîte de vitesses, les conduites de lubrification, les conduites sous vide, etc.
2 Références
Remarque : Seules les dernières versions homologuées des normes sont applicables, sauf indication contraire.
2.1 Normes/Spécifications externes.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 Normes/Spécifications GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Références complémentaires.
Des informations concernant les carburants GMPT sont disponibles auprès du service Ingénierie des matériaux de GM Powertrain.
• GMPT-6-006 TF2 essence
• GMPT-5-005 Bio-Diesel
• GMPT-5-001 #2 Diesel
• GMPT-6-019 Essence oxydée
• GMPT-6-023 E85 faible pH
3 Exigences
3.1 Exigences générales.
Le matériau de base du tube doit être un acier laminé à froid des nuances 1006, 1008 ou 1010 conforme à la norme SAE J403. Le matériau de brasage doit être du cuivre ou un alliage de cuivre tel que spécifié dans la norme SAE J463, alliage de cuivre UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
« I » = Premier élément entre parenthèses : B ou W.
B = Brasé, W = Soudé
« II » = Diamètre extérieur du tube après brasage ou après soudage (mm)
« III » = Épaisseur de paroi (mm)
« IV » = Procédé de fabrication (*)
« V » = Automobile
« VI » = Revêtement intérieur du diamètre (**)
(*) Abréviations des procédés :
A = Recuit
P = lisse
U = Non recuit (tel que soudé)
G = Revêtement métallique en alliage zinc-aluminium
F = Cuivre fusionné
E = Revêtement peinture de protection anticorrosion étendue
N = Nylon 11 ou 12 extrudé
C = Placage cuivre – L’épaisseur standard du placage cuivre est de 0,009 mm minimum. Si une épaisseur autre que la norme est requise, un ou plusieurs chiffres doivent suivre immédiatement la lettre C ; par exemple, C13 indique une épaisseur minimale de 0,013 mm.
(**) Abréviations du diamètre intérieur
Vide = Lisse
P = lisse
Ni = nickelage
Exemple :
GM124M (W/6.00/0.7/AGE/V/Ni) – désigne un tube soudé simple paroi, diamètre extérieur de 6 mm, épaisseur de paroi de 0,7 mm, tube recuit, protégé contre la corrosion par un revêtement de base en alliage zinc-aluminium suivi d’une couche de peinture, homologué pour application automobile, avec une âme intérieure (ID) nickelée.
3.2 Propriétés mécaniques.
Les exigences suivantes ne s’appliquent qu’aux types les plus courants de tubes en acier, à savoir les tubes soudés recuits et les tubes brasés à l’état livré. Les propriétés d’autres catégories de tubes, tels que les tubes soudés mécaniques ou les tubes écrouis, doivent être définies par accord particulier entre le fournisseur et l’acheteur.
3.2.1 Les essais de traction doivent être réalisés sur le tube fini conformément aux méthodes d’essai des tubes décrites dans la norme ASTM E8. Les caractéristiques de traction doivent respecter les spécifications SAE J526 pour les tubes soudés et SAE J527 pour les tubes brasés.
3.2.2 Le tube doit pouvoir être évasé à l’aide d’un mandrin conique dont la pente est de 1 sur 10 jusqu’à ce que le diamètre extérieur à l’extrémité évasée augmente de 20 % sans fissuration ni défaut apparent (ASTM A254, paragraphe 6.3). Avant l’essai d’évasement, le tube doit être coupé à angle droit, les bords arrondis (couronnés) et débarrassés de toute bavure. Il doit être maintenu fermement et parfaitement aligné dans la matrice, et le poinçon doit être guidé selon l’axe du tube.
3.2.3 Sauf disposition contraire, le tube doit résister à la pression hydraulique statique interne suivante :
• Jusqu’à 10,0 mm de diamètre extérieur………………..35 MPa
• Plus de 10,0 à 16,0 mm de diamètre extérieur…….15 MPa
Remarque : Un travail à froid ultérieur du tube (enroulement, redressage, cintrage, étirage, etc.) augmente la résistance et la dureté du tube. Des niveaux de résistance et de dureté nettement supérieurs peuvent être obtenus pour des applications spécifiques par travail à froid ou cémentation du tube.
3.3 Dimensions.
Les tubes doivent respecter les dimensions et tolérances spécifiées par l’acheteur.
3.3.1 Tubes soudés.
Le diamètre nominal et l’épaisseur de paroi doivent être conformes à celles indiquées dans la norme SAE J526. Le diamètre extérieur maximal pour l’alliage zinc-aluminium avec revêtement supérieur en Nylon 11 ou 12, GN, est indiqué dans le Tableau 2.
3.3.1.1 Cordon de soudure intérieur nickelé.
Afin d’assurer un bon ré-épandage du nickel à la soudure, il est important que la gorge de soudure présente un profil transversal lisse et des dimensions minimales. Indiquer la hauteur de la gorge (la hauteur typique de la gorge doit être de 0,15 mm ou moins. Continuer à surveiller la hauteur de la gorge jusqu’à ce qu’une hauteur maximale autorisée soit définie).
Des exemples typiques de profils de bain corrects et non souhaitables sont présentés ci-dessous à la figure 2.
3.3.2 Tubes brasés.
Le diamètre nominal et l’épaisseur de paroi doivent être conformes à ceux indiqués dans la norme SAE J527. Le diamètre extérieur maximal pour l’alliage zinc-aluminium avec revêtement supérieur en Nylon 11 ou 12, GN, est indiqué dans le Tableau 2.
3.3.3 Extrémités évasées.
3.3.3.1 Les embouts évasés de type SAE doivent respecter les dimensions et tolérances indiquées dans la norme SAE J533.
3.3.3.2 Les embouts évasés de type ISO doivent respecter les dimensions et tolérances indiquées dans la norme SAE J1290.
3.3.3.3 EXTRÉMITÉS ÉVASÉES. Dans le cas de la norme GM123M (embout évasé inversé), les extrémités évasées des tubes doivent respecter les exigences complémentaires figurant à la section S1 de la norme ASTM A254.
3.4 Finitions.
La finition à l’intérieur et à l’extérieur des tubes doit être conforme à la finition spécifiée indiquée dans le tableau 1.
Tableau 1 : Codes de finition externe et exigences associées
| Finition | Code de finition | Description et exigences relatives au matériau |
| Lisse | P | Aucun revêtement ; métal de base uniquement (acier 1006, 1008 ou 1010 conforme à la norme SAE J403) |
| Alliage zinc-aluminium | G | Revêtement en alliage zinc-aluminium par immersion à chaud. Composition chimique : alliage 5 % aluminium–zinc en équilibre selon ASTM B750 Masse du revêtement : 50 g/m² selon la norme ASTM A875, section 8. L’épaisseur du revêtement doit être d’au moins trois micromètres en tout point du tube, conformément à l’annexe A. |
| Alliage zinc-aluminium – protection anticorrosion étendue | GE | Alliage zinc-aluminium tel que décrit ci-dessus, suivi d’un procédé de prétraitement agréé et d’un revêtement époxy riche en aluminium agréé. Mesures d’épaisseur :La peinture époxy riche en aluminium de la finition GE doit présenter une épaisseur minimale de trois microns en tout point du tube, mesurée selon les procédures décrites à l’Annexe A. L’épaisseur réelle des revêtements dans la finition GE doit être surveillée circonférentiellement et longitudinalement pour chaque ligne de production de tubes. Un plan d’échantillonnage doit être référencé dans le plan de contrôle. |
| Placage cuivre | C | Tube électroplaqué |
| Alliage zinc-aluminium – nylon 11 ou 12 extrudé | GN | Alliage zinc-aluminium tel que décrit ci-dessus, suivi d’un revêtement supérieur en nylon 11 ou 12. Aspect :La couche supérieure doit être uniforme en couleur et exempte de discontinuités telles que des lignes d’écoulement, des trous de piquage, des cratères ou une rugosité anormale. La couche supérieure doit être noire, sauf indication contraire sur le dessin technique. Épaisseur du film :La couche supérieure en Nylon 11 ou 12 doit présenter une épaisseur minimale de 150 μm lorsqu’elle est mesurée par examen microscopique conformément à l’Annexe A. L’épaisseur maximale du revêtement doit être contrôlée par le diamètre extérieur maximal (Tableau 2). L’épaisseur réelle des revêtements dans la finition GN doit être surveillée circonférentiellement et longitudinalement pour chaque ligne de production de tubes. Un plan d’échantillonnage doit être référencé dans le plan de contrôle. |
| Placage nickel | Ni | Revêtement intérieur en nickel électrodéposé. Mesures d’épaisseur :L’épaisseur du placage intérieur en nickel électrodéposé sur le tube fini doit être d’au moins 3 microns sur toute la surface intérieure (ID) du tube, mesurée selon les procédures décrites à l’Annexe A. L’épaisseur réelle du placage dans la finition Ni doit être surveillée circonférentiellement et longitudinalement pour chaque ligne de production de tubes. Un plan d’échantillonnage doit être référencé dans le plan de contrôle. |
| Autre | Z | À déterminer |
Remarque : Le revêtement supérieur GN ne doit pas être utilisé sur les conduites de carburant liquide tant qu’une homologation complète du matériau n’a pas été obtenue pour les applications de conduites de carburant liquide.
Tableau 2 : Diamètre extérieur maximal pour le revêtement GN
| Dimension nominale du tube (mm) | Diamètre extérieur maximal du tube revêtu, mm |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 Résistance aux agents environnementaux (GE, GN et Ni).
3.5.1 Essai en brouillard salin (GM4298P).
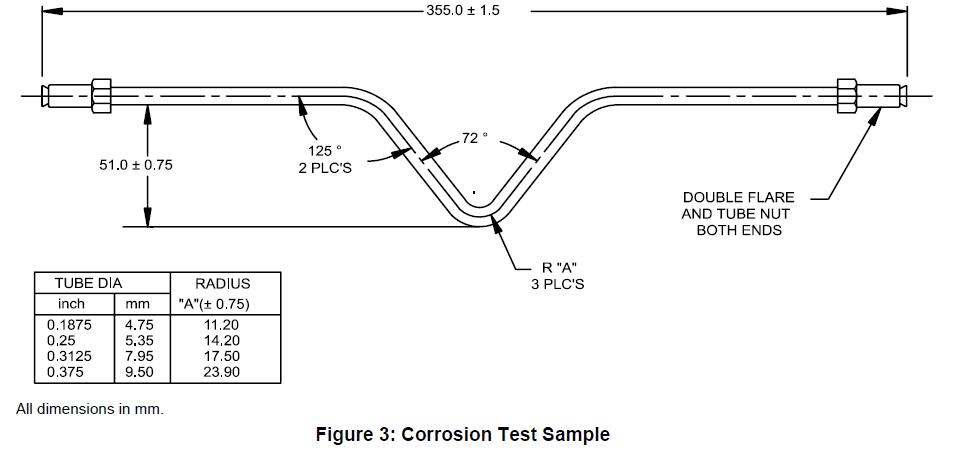
Les tubes revêtus doivent être soumis aux essais de corrosion et aux méthodes d’évaluation suivants. Tous les essais de corrosion doivent être réalisés sur des pièces fabriquées ou sur l’échantillon d’essai figurant à la figure 3. Les échantillons d’essai décrits à la figure 3 doivent être positionnés dans la chambre d’essai avec le coude formé orienté vers le bas, sans toutefois entrer en contact avec le dispositif de fixation, sauf indication contraire. Les pièces fabriquées doivent être positionnées dans la chambre d’essai selon un accord entre le laboratoire d’essai et l’autorité de révision. La fréquence de réalisation de tous les essais de corrosion doit être documentée dans le plan de contrôle.
Remarque : Les contaminants présents à la surface peuvent provoquer des taches lors d’un essai de corrosion. Les taches apparaissant en l’absence de corrosion ne doivent pas être considérées comme un échec à la corrosion.
3.5.1.1 Alliage zinc-aluminium – Protection anticorrosion étendue (GE).
Le tube GE à protection anticorrosion étendue doit résister à 1000 h d’exposition au brouillard salin selon la norme GM4298P, avec un recul maximal de l’adhérence de 1,5 mm (voir norme GM9102P) à partir de rayures longitudinales, et sans autre perte d’adhérence après exposition selon GM4298P et soufflage à l’air.
3.5.1.2 Alliage zinc-aluminium – Nylon 11 ou 12 extrudé (GN) : résistance aux chocs à basse température et résistance au brouillard salin (GM9508P, GM4298P).
Soumettre les échantillons de tubes formés (voir Figure 3) au test de résistance aux éclats, norme GM9508P, Méthode B, cinq fois chacun. Le tube doit être placé dans le gravélomètre de façon que le plan défini par la courbure soit parallèle au panneau. Dans les 24 h suivant l’exposition au gravélomètre, placer les éprouvettes en brouillard salin selon ASTM B117 ou GM4298P.
Le tube ne doit présenter aucune corrosion du métal de base s’étendant à plus de 1 mm de la zone impactée par des gravillons après 2000 h. Les zones non impactées par des gravillons doivent être exemptes de rouille après 2000 h.
3.5.2 Essai d’humidité (GM4465P, GM9071P).
Les tubes à protection anticorrosion étendue (GE) doivent subir 96 h de test d’humidité selon la norme GM4465P. Immédiatement après le test d’humidité, les tubes doivent être essuyés soigneusement et soumis au test d’adhérence du ruban selon la norme GM9071P, à l’exception qu’une entaille linéaire doit être réalisée longitudinalement sur le tube. L’adhérence doit être d’au moins 99 %.
3.5.3 Essai d’humidité sur nickelage électrolytique (Ni) (GM4465P, GM9071P).
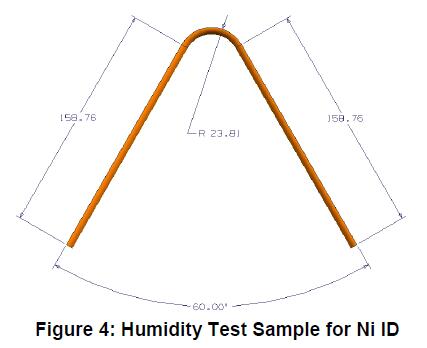
Le revêtement intérieur nickelé doit être soumis à l’essai d’humidité suivant, à l’aide d’échantillons droits de 100 mm et d’échantillons d’essai tels que représentés sur la figure 4. Trois échantillons d’essai de chaque configuration doivent être sectionnés longitudinalement afin d’exposer les surfaces intérieures du tube. Les bords découpés des échantillons d’essai doivent être suffisamment protégés pour éviter toute suinture de rouille. Les échantillons doivent être placés dans la chambre d’essai avec leurs surfaces intérieures orientées vers le haut. Les échantillons droits doivent être placés à un angle d’environ 30° par rapport à la verticale afin de permettre l’écoulement de l’humidité. Le revêtement nickelé doit résister à 168 h d’exposition à l’humidité conformément à la norme GM4465P, sans apparition de rouille rouge à l’extérieur de la zone soudée (zone thermiquement affectée). Toute corrosion
dans la zone soudée (zone affectée thermiquement) nécessitera l’approbation de GM Materials Engineering.
3.5.4 Essai de frottement aux solvants (GM9509P).
Les tubes à protection anticorrosion étendue (GE), lorsqu’ils sont soumis au test de frottement au solvant MEK selon la norme GM9509P, doivent obtenir une note d’au moins un après 50 frottements doubles. Ce test doit être réalisé sur chaque lot de production de tubes et documenté dans le plan de contrôle. Un lot de production doit être défini dans les documents du système qualité.
3.5.5 Résistance aux fluides.
3.5.5.1 Les tubes protégés contre la corrosion étendue (GE) ne doivent présenter ni ramollissement ni défauts de film après immersion pendant 24 h dans du liquide de frein (GM4653M), de l’essence TF2 (GMPT-6-006), du biodiésel (GMPT-5-005), du gazole n°2 (GMPT-5-001), de l’essence oxydée (GMPT-6-019) et de l’E85 à faible pH (GMPT-6-023). Cet essai doit être réalisé au moins une fois par semaine avec du liquide de frein sur les pièces ou échantillons en production conformément à la Figure 3, et doit être documenté dans le plan de contrôle.
Remarque : Des informations relatives aux carburants GMPT sont disponibles en contactant GM Powertrain Materials Engineering. Les carburants doivent être achetés auprès de fournisseurs agréés par GM. Utilisez le niveau de suffixe le plus récent pour chaque carburant, conformément aux indications de l’ingénieur GM Powertrain.
3.5.5.2 Alliage zinc-aluminium – Nylon 11 ou 12 extrudé (GN).
3.5.5.2.1 Préparation des échantillons.
Les échantillons doivent avoir une longueur minimale de 80 mm. Réaliser deux coupes parallèles espacées de 2,4 ± 0,1 mm dans le sens longitudinal du tube à l’aide d’un cutter Stanley équipé d’une lame #99E ou équivalente. Les coupes doivent traverser entièrement la couche de nylon et la sous-couche jusqu’au substrat sur toute la longueur du tube. Placer six échantillons par fluide dans un récipient hermétique. Remplir le flacon avec le fluide requis indiqué au Tableau 3, de sorte qu’environ la moitié de chaque échantillon soit immergée. Fermer hermétiquement le récipient. Laisser tremper les échantillons pendant la durée et à la température requises au Tableau 3. Une fois la durée d’immersion écoulée, retirer les échantillons du fluide et les sécher à l’aide d’un essuie-tout.
Tableau 3 : Résistance aux fluides
| Fluide | Temps (h) | Température (°C) |
| Eau distillée | 504 | 23 ± 2 |
| Liquide de frein (GM4653M) | 504 | 60 ± 2 |
| Essence oxydée (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Bio-diesel (GMPT-5-005) | 504 | 23 ± 2 |
| Diesel n° 2 (GMPT-5-001) | 504 | 23 ± 2 |
| E85 à faible pH (GMPT-6-023) | 504 | 23 ± 2 |
| Liquide de refroidissement moteur (GM6277M) | 504 | 23 ± 2 |
| Solvent pour lave-glace (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Procédure de séparation du revêtement.
À l’aide d’un couteau à lame utilitaire, effectuer une coupe perpendiculaire entre les deux coupes parallèles, près de l’extrémité de l’échantillon qui a été immergée dans le fluide. En plaçant le tranchant de la lame dans cette coupe perpendiculaire, tenter de soulever ou de décoller la bande de nylon jusqu’à ce que la section puisse être saisie à l’aide d’une pince ou d’un outil équivalent. Décoller jusqu’à ce que la section se rompe ou soit entièrement retirée sur toute la longueur du tube. Si la bande n’a pas été complètement retirée, répéter la procédure à partir de l’extrémité située dans la zone vapeur de l’échantillon.
3.5.5.2.3 Critères d’acceptation.
Aucun gonflement ni délaminage du nylon ne doit être observé avant la procédure de séparation du revêtement. Après la procédure de séparation du revêtement, l’échantillon est considéré comme acceptable si la bande de nylon se rompt. Si elle ne se rompt pas, la bande doit présenter une rupture cohésive de l’apprêt. Une rupture cohésive est définie comme une preuve visible que de l’apprêt demeure à la fois sur la bande de nylon et sur le substrat du tube.
3.5.5.3 Revêtement intérieur en nickel électrolytique.
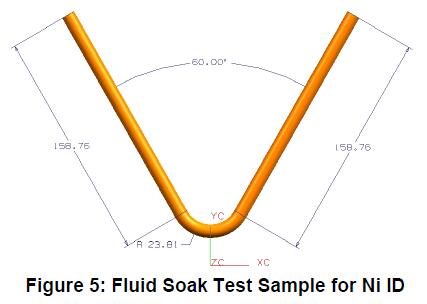
Les tubes à revêtement intérieur nickelé doivent être exposés aux fluides ci-dessous, à l’aide d’échantillons droits de 100 mm et d’échantillons d’essai tels que représentés sur la figure 5. Trois échantillons d’essai de chaque configuration doivent être exposés pendant 504 h à 60 °C (90 °C pour le biodiésel et le gazole n°2), lorsqu’ils sont remplis à moitié des fluides suivants : biodiésel (GMPT-5-005), gazole n°2 (GMPT-5-001), essence oxydée (GMPT-6-019), essence corrosive à deux phases (GMPT-6-020*) et E85 à faible pH (GMPT-6-023). Après 504 h d’immersion, les échantillons doivent être sectionnés longitudinalement et inspectés : aucune corrosion ni piqûre ne sont autorisées à l’extérieur de la zone soudée (zone thermiquement affectée). Toute corrosion apparaissant au sein de la zone soudée (zone thermiquement affectée) nécessite l’approbation préalable du département Ingénierie Matériaux de GM.
Remarque : Des informations relatives aux carburants GMPT sont disponibles en contactant GM Powertrain Materials Engineering. Les carburants doivent être achetés auprès de fournisseurs agréés par GM. Utilisez le niveau de suffixe le plus récent pour chaque carburant, conformément aux indications de l’ingénieur GM Powertrain.
3.5.6 Essai de corrosion cyclique (GM9505P, cycle J ou GM9540P).
3.5.6.1 Les tubes protégés contre la corrosion étendue (GE) doivent être soumis à un essai de performance consistant en des échantillons de tubes correctement formés (voir Figure 3), soumis à 10 cycles (20 semaines) du cycle J de la norme GM9505P ou à la norme GM9540P, durée d’essai D. Après cyclage, les tubes doivent résister à un essai de pression de 14 MPa pour les tubes jusqu’à 10,0 mm de diamètre extérieur (OD) ou de 7 MPa pour les tubes supérieurs à 10 mm de diamètre extérieur. Pour que cet essai soit valide, aucune corrosion partant de l’intérieur vers l’extérieur ne doit provoquer d’échec lors de l’essai de pression. Il est donc recommandé de fixer les raccords de tube dans un bloc massif en aluminium afin de maintenir le système étanche pendant l’exposition.
En outre, l’étanchéité des raccords à l’aide d’une cire est acceptable afin de maintenir le bon fonctionnement de ces pièces lors du test de pression.
La fréquence minimale acceptable pour la réalisation de cet essai doit être convenue entre le fournisseur et le contact fournisseur GM, et doit être documentée dans la soumission PPAP trimestrielle.
3.5.6.2 Alliage zinc-aluminium – Nylon 11 ou 12 extrudé (GN).
Essai de coupe à la lame suivie de corrosion cyclique GM9505P, cycle J, 10 cycles (20 semaines). Utiliser des tubes droits avec raccords standard, tracer des lignes parallèles de 4 cm de longueur espacées de 2,4 ± 0,1 mm, près du centre. Dans les 24 h suivant le traçage, effectuer la corrosion cyclique conformément à GM9505P, cycle J, 10 cycles (20 semaines). Après les cycles, le tube doit résister à un essai de pression de 14 MPa pour les tubes jusqu’à 10,0 mm de diamètre extérieur (OD) ou de 7 MPa pour les tubes supérieurs à 10 mm de diamètre extérieur. Pour que cet essai soit valide, aucune corrosion interne ne doit provoquer une défaillance lors de l’essai de pression. Il est donc recommandé de fixer les raccords tubulaires dans un bloc massif en aluminium afin de maintenir le système étanche pendant l’exposition.
En outre, l’étanchéité des raccords à l’aide d’une cire est acceptable afin de maintenir le bon fonctionnement de ces pièces lors du test de pression.
Les résultats doivent être communiqués conjointement avec la soumission destinée à l’approbation technique.
3.6 Forme, dimensions et qualité.
Les tubes en acier destinés à l’industrie automobile doivent être commercialement ronds, lisses et exempts de rouille ainsi que de tout défaut compromettant leur usinabilité ou leur aptitude à la service. Une soudure périphérique sur le diamètre extérieur peut être acceptée moyennant accord préalable avec l’acheteur concerné, à condition qu’elle ne dépasse pas la tolérance de diamètre extérieur et qu’elle n’entrave ni l’opération de formage d’un évasement ni la réalisation d’un raccord étanche. Une soudure interne est autorisée, mais doit être réduite au strict minimum requis par une bonne pratique de soudage ou de brasage. Lorsque des longueurs spécifiques sont indiquées, les tubes doivent être raisonnablement droits et leurs extrémités exemptes de bavures.
3.6.1 Les tubes destinés à être utilisés comme conduites hydrauliques de frein doivent présenter une propreté interne conforme à une valeur maximale de 0,20 g par mètre carré de surface interne, déterminée selon la norme ASTM A254, Section 8 « Propreté de la surface intérieure ».
3.6.2 Tous les revêtements doivent résister aux conditions normales de formage, de manutention et de stockage auxquelles sont soumis les tubes, sans présenter de délamination, d’écaillage ni de perte d’adhérence au métal de base. Un polissage longitudinal ou périphérique résultant des opérations de transformation et de manutention est acceptable.
3.7 Exigences particulières.
Les exigences spéciales relatives aux dimensions, aux finitions, aux propriétés physiques ou aux applications doivent être convenues entre le fournisseur et l’acheteur.
3.8 Conditionnement et marquage.
Le matériau doit être livré conformément aux spécifications de l’acheteur. Les conteneurs doivent être clairement marqués avec le nom et l’adresse du fournisseur, le numéro et le nom de la spécification du matériau, le numéro de bon de commande, le poids net, ainsi que toute autre information exigée par l’acheteur.
4 Procédé de fabrication
Non applicable.
5 Règles et réglementations
5.1 Tous les matériaux fournis conformément à cette spécification doivent satisfaire aux exigences de la norme GMW3001, « Règles et réglementations relatives aux spécifications des matériaux ».
5.2 Tous les matériaux fournis conformément à cette spécification doivent respecter les exigences de la norme GMW3059, « Substances réglementées et à déclaration obligatoire pour les pièces ».
6 sources approuvées
Des qualifications techniques d’une source agréée sont requises pour cette spécification. Seules les sources figurant dans le fichier des matériaux GM (MATSPC), sous ce numéro de spécification, ont été qualifiées par l’ingénierie comme satisfaisant aux exigences de cette spécification.
Annexe A – Procédure de mesure de l’épaisseur du revêtement double couche sur les tubes en acier destinés à l’automobile
A1 Domaine d’application
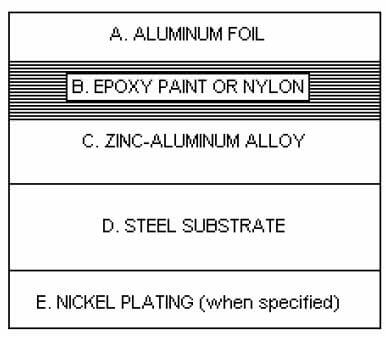
La procédure est utilisée pour déterminer la conformité à une épaisseur minimale spécifiée du revêtement et pour établir une corrélation avec les équipements utilisés pour surveiller l’épaisseur du revêtement en production. Le système de revêtement est constitué d’un tube en acier faiblement allié comme substrat, avec un diamètre intérieur (ID) nu ou plaqué nickel, et un diamètre extérieur (OD) en alliage zinc-aluminium suivi d’un revêtement époxy riche en aluminium ou d’un revêtement en nylon 11 ou 12 extrudé. Les finitions sont répertoriées dans les normes GM123M/GM124M, sous la désignation Tableau 1 : (GE), (GN) ou (Ni). La procédure est utilisée pour déterminer la conformité à une épaisseur minimale spécifiée du revêtement et pour établir une corrélation avec les équipements utilisés pour surveiller l’épaisseur du revêtement en production. Le système de revêtement est constitué d’un tube en acier faiblement allié comme substrat, avec un diamètre intérieur (ID) nu ou plaqué nickel, et un diamètre extérieur (OD) en alliage zinc-aluminium suivi d’un revêtement époxy riche en aluminium ou d’un revêtement en nylon 11 ou 12 extrudé. Les finitions sont répertoriées dans les normes GM123M/GM124M, sous la désignation Tableau 1 : (GE), (GN) ou (Ni).
A2 Normes de référence
GM123M
GM124M
A3 Équipement utilisé
A3.1 Métallographe.
A3.2 Équipement de polissage métallographique.
A4 Préparation des échantillons
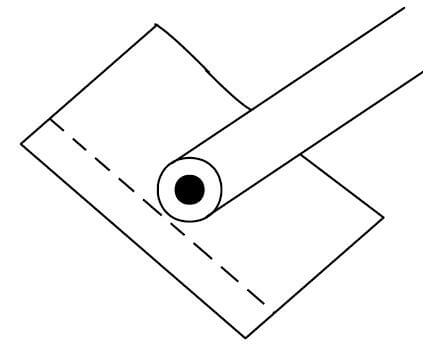
Le tube doit être sectionné à plusieurs endroits transversaux afin de vérifier le respect de l’épaisseur minimale du revêtement. Les sections doivent être ébavurées, nettoyées et séchées. Chaque section est enveloppée séparément dans du papier d’aluminium, puis ce dernier est moulé manuellement à la forme de la pièce (voir Figure A1) avant montage. Une seule couche d’aluminium est requise, et le tube doit être entièrement recouvert, sans percer le papier. Les plis et superpositions excédentaires doivent se situer au-dessus du plan de polissage. Il convient de veiller, lors du montage, à ce que chaque section soit parfaitement perpendiculaire au plan de polissage. Les échantillons doivent être montés par compression à l’aide d’une poudre thermodurcissable telle que le phthalate de diallyle. Le moulage par compression permet également d’ajuster étroitement le papier d’aluminium au contour du revêtement, assurant ainsi une excellente rétention des bords et une interface bien définie. Le(s) montage(s) doit/doivent être refroidi(s) lentement jusqu’à la température ambiante afin d’éviter toute séparation des bords.
A5 Procédure
A5.1 Préparation métallographique.
A5.1.1 La section montée est ébauchée à l’aide d’une série de papiers abrasifs de granulométries croissantes, commençant par du grain 180, puis 320, et enfin 600, avec un abondant débit d’eau comme lubrifiant. Toutes les opérations d’ébauchage sont effectuées sous pression faible à modérée afin de minimiser l’effet de « smearing » (étalement) du revêtement.
A5.1.2 Le montage est rincé entre chaque étape d’ébauchage afin d’éliminer tout résidu du grain plus grossier issu de l’étape précédente. Cette opération permet également d’éviter toute contamination des meules de rectification et de polissage suivantes.
A5.1.3 L’éprouvette doit être tournée de 90 degrés entre chaque étape de meulage afin de minimiser l’arrachement des revêtements les plus tendres et d’éviter le bouchonnage à l’interface peinture époxy ou nylon / revêtement zinc-aluminium et à l’interface zinc-aluminium / acier.
A5.1.4 Après la dernière opération de meulage, rincer abondamment, effectuer un rinçage à l’alcool puis sécher avant la séquence finale de polissage.
A5.1.5 Le polissage final est réalisé à l’aide de roues en tissu et de composés diamantés. La séquence recommandée est la suivante : 6 µm, puis 3, 1 et 0,25 µm. Une suspension d’alumine à 0,05 µm peut être utilisée comme dernière étape si une surface exempte de rayures est requise. Toutefois, l’alumine étant alcaline, elle pourrait favoriser la décoloration de la couche de zinc, rendant ainsi difficile la mesure de l’épaisseur du revêtement. Il est donc recommandé de supprimer cette étape jusqu’à ce que les mesures d’épaisseur soient terminées.
A5.1.6 Une pression modérée est appliquée uniquement le temps nécessaire pour éliminer les rayures laissées par la dernière étape. Tourner l’échantillon de 90 degrés entre chaque roue de polissage afin de préserver l’intégrité du revêtement.
A5.1.7 L’échantillon est rincé entre chaque granulométrie (en µm) afin d’éliminer tout contaminant provenant de l’étape précédente, selon la même méthode que celle utilisée pour la séquence de meulage. Une fois le polissage terminé, la préparation est rincée avec un savon doux, rincée à l’eau puis séchée soigneusement au méthanol.
A5.2 Examen métallographique & Mesures d’épaisseur.
A5.2.1 L’échantillon préparé est observé au microscope métallographique afin de s’assurer que la préparation est relativement exempte de rayures et que les couches sont bien adhérentes au tube. Chaque interface de revêtement doit présenter un bon contraste, sans bouchonnage ni arrachement des composants microstructuraux.
A5.2.2 Choisir un grossissement adapté permettant de distinguer clairement les deux couches autour de la périphérie de la section transversale du tube, ainsi que la couche de nickel à l’intérieur, lorsque celle-ci est spécifiée. Les mesures sont généralement effectuées à 500× ou 1000×.
A5.2.3 Insérer dans le trajet optique un réticule de mesure adapté pour déterminer l’épaisseur de chaque couche. Étalonner le réticule à l’aide d’une échelle micrométrique ou d’une lame étalon avant toute mesure.
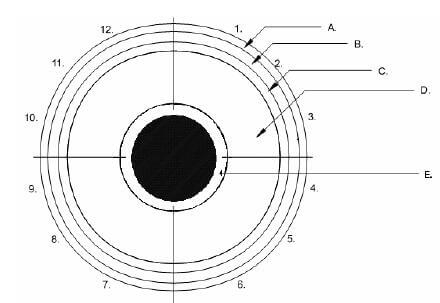
A5.2.4 Diviser la périphérie du tube en quatre quadrants distincts. Marquer l’intersection des extrémités de l’enveloppe en feuille d’aluminium à 12 heures. À partir de ce point, et en tournant dans le sens horaire, marquer successivement les sections suivantes à 3, 6 et 9 heures par rapport à la position 12 heures. Dans le champ de vision de chaque quadrant, effectuer trois mesures aléatoires incluant la valeur d’épaisseur minimale (voir figures A2 et A3). Reporter chacune des trois mesures par quadrant, soit 12 mesures au total, pour les couches zinc-aluminium et peinture époxy ou nylon, ainsi que pour le placage nickel lorsqu’il est spécifié.
A5.2.5 Enregistrer toutes les valeurs d’épaisseur et les comparer aux sections applicables des normes GM123M/GM124M. Les épaisseurs minimales requises sont les suivantes :
| Code | GE/P | GN | GE/Ni |
| Alliage zinc-aluminium (épaisseur minimale en μm) | 3,0 | 3,0 | 3,0 |
| Peinture époxy riche en aluminium (épaisseur minimale en µm) | 3,0 | – | 3,0 |
| Nylon 11 ou 12 (épaisseur minimale en μm) | – | 150 | – |
| Nickel | – | – | 3,0 |