Cette norme est publiée sous la désignation fixe A 254 ; le chiffre qui suit immédiatement la désignation indique l’année de adoption initiale ou, en cas de révision, année de la dernière révision. Un chiffre entre parenthèses indique l’année de la dernière réapprobation. A la lettre epsilon (e) en exposant indique une modification rédactionnelle depuis la dernière révision ou la dernière approbation.
1. Domaine d’application
1.1 La présente spécification couvre les tubes en acier à double paroi brasés au cuivre , destinés aux usages généraux en ingénierie, notamment dans les secteurs automobile, frigorifique et de la cuisinière, pour les conduites de carburant, les freins, les lubrifiants, les unités de chauffage et de climatisation, etc.
1.2 Les valeurs exprimées dans le système anglo-saxon (inch-pound) sont considérées comme normatives.
2. Documents référencés
2.1 Normes ASTM :
A 370 Méthodes d’essai et définitions relatives aux essais mécaniques des produits sidérurgiques
Méthodes d’essai E 30 pour l’analyse chimique de l’acier, de la fonte, de la fonte à foyer ouvert et du fer forgé³
Pratique E 59 pour l’échantillonnage de l’acier et du fer en vue de la détermination de leur composition chimique
2.2 Norme de la Society of Automotive Engineers :
J 533 Embouts coniques pour tubes
3. Informations relatives à la commande
3.1 Les commandes de matériau conformes à cette spécification doivent comprendre les éléments suivants, selon les besoins pour décrire adéquatement le matériau souhaité :
3.1.1 Quantité (pieds, mètres),
3.1.2 Dénomination du matériau (tubes en acier brasés au cuivre),
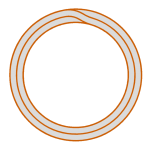
3.1.3 Type, le cas échéant (voir Fig. 1) (le type n’est généralement pas précisé),
3.1.4 Dimensions (diamètre extérieur et épaisseur de paroi ; le diamètre intérieur ne doit généralement pas être spécifié),
3.1.5 Longueur (spécifique ou aléatoire),
3.1.6 Propreté de la surface intérieure, le cas échéant (voir Section 8),
3.1.7 Revêtement extérieur, le cas échéant (voir Section 7 et Exigence complémentaire S2), et
3.1.8 Exigences particulières ou complémentaires, ou exceptions à la spécification.
4. Fabrication
4.1 L’acier peut être fabriqué par n’importe quel procédé.
4.2 Si l’acheteur exige un type spécifique de fusion, celui-ci doit être précisé sur le bon de commande.
4.3 La fusion primaire peut comporter un dégazage ou un affinage séparés, et peut être suivie d’une fusion secondaire, telle que la fusion à l’arc sous couche de scories ou la fusion à l’arc sous vide. Si une fusion secondaire est utilisée, la coulée est définie comme l’ensemble des lingots obtenus à partir d’une seule coulée primaire.
4.4 L’acier peut être moulé en lingots ou coulé en continu. Lorsque des aciers de nuances différentes sont coulés en continu de façon séquentielle, l’identification du matériau de transition résultant est obligatoire. Le producteur doit éliminer ce matériau de transition selon une procédure établie garantissant une séparation effective des nuances.
4.5 Le tube doit être fabriqué en enroulant une bande d’acier sous forme de tube, puis en effectuant un brasage au cuivre dans une atmosphère réductrice.
4.6 Le tube doit être construit comme indiqué à la figure 1.
4.7 Le tube doit faire l’objet d’essais appropriés après brasage, effectués par le fabricant, afin de garantir l’absence de fuites et de défauts préjudiciables.
5. Composition chimique
5.1 L’acier doit satisfaire aux exigences relatives à sa composition chimique telles que prescrites dans le Tableau 1.
TABLEAU 1 Exigences chimiques
| Élément | Composition, % |
|---|---|
| Carbone | 0,05 à 0,15 |
| Manganèse | 0,27 à 0,63 |
| Phosphore, max | 0,035 |
| Soufre, max | 0,035 |
5.2 Analyse chimique de la coulée — Une analyse chimique de chaque coulée d’acier doit être effectuée par le producteur d’acier afin de déterminer les pourcentages des éléments spécifiés. Si des procédés de fusion secondaire sont utilisés, l’analyse de la coulée doit être réalisée sur un lingot re-fondu ou sur le produit issu d’un seul lingot re-fondu pour chaque coulée primaire. La composition chimique ainsi déterminée, ou celle déterminée par une analyse du produit réalisée par le fabricant de tubes doit être conforme aux exigences spécifiées.
5.3 Analyse produit — Les tubes de cette qualité sont couramment fabriqués en acier « rimmed » ou « capped », caractérisé par un manque d’uniformité dans sa composition chimique. Pour cette raison, un rejet fondé sur l’analyse produit n’est pas justifié, sauf en cas d’utilisation manifestement inappropriée.
5.4 Méthodes d’analyse — Les méthodes décrites dans la norme ASTM E 30 doivent être utilisées à titre de référence. Une marge d’incertitude suffisante doit être prévue pour tenir compte de la présence du métal d’apport en cuivre utilisé pour le brasage.
5.5 Échantillons pour analyse produit — À l’exception de l’analyse spectrographique, les prélèvements d’échantillons doivent être effectués conformément à la norme ASTM E 59.
6. Exigences mécaniques
6.1 Essai de traction—Les propriétés mécaniques du tube à l’état livré (avant travail à froid) doivent satisfaire aux exigences spécifiées dans le tableau 2.
6.1.1 Les éprouvettes et les essais de traction requis doivent être réalisés conformément aux Méthodes d’essai et définitions A370.
6.1.2 Les éprouvettes doivent être testées à température ambiante.
6.1.3 Les éprouvettes d’essai doivent être prélevées aux extrémités des tubes finis avant tout élargissement, réduction, expansion ou autre opération de formage, ou avant leur découpe à longueur. Elles doivent présenter des extrémités lisses, dépourvues d’arêtes vives et de défauts.
6.1.4 Si un éprouvette d’essai présente des défauts ou un usinage défectueux, elle peut être écartée et remplacée par une autre éprouvette.
6.1.5 La limite d’élasticité doit être déterminée comme celle correspondant à une déformation permanente de 0,2 % de la longueur utile de l’éprouvette, ou à une extension totale de 0,5 % de la longueur utile sous charge.
6.1.6 Si le pourcentage d’allongement d’une éprouvette d’essai est inférieur à la valeur spécifiée et que toute partie de la rupture se situe à plus de 3⁄4 po (19,0 mm) du centre de la longueur utile, telle qu’indiquée par les repères tracés sur l’éprouvette avant l’essai, un nouvel essai est autorisé.
TABLEAU 2 Exigences de traction
| Propriété | Exigence |
|---|---|
| Résistance à la traction, valeur minimale, psi (MPa) | 42 000 (290) |
| Limite d’élasticité, valeur minimale, psi (MPa) | 25 000 (172) |
| Allongement sur 2 po (50,8 mm), valeur minimale, % | 25 |
6.2 Essai d’aplatissement—Un tronçon de tube d’au moins 2½ po (64 mm) de longueur doit résister à un écrasement entre deux plaques parallèles jusqu’à ce que les parois intérieures soient en contact, sans fissuration ni autre défaut apparent.
6.3 Essai d’expansion—Un tronçon de tube d’environ 4 po (100 mm) de longueur doit résister à un élargissement réalisé à l’aide d’un mandrin conique dont la pente est de 1 sur 10, jusqu’à ce que le diamètre extérieur à l’extrémité élargie augmente de 20 % sans fissuration ni autre défaut apparent. (Avant l’essai d’élargissement, le tube doit être coupé à angle droit, les bords arrondis et les bavures éliminées. Il doit être maintenu fermement et parfaitement aligné dans la matrice, et le poinçon doit être guidé selon l’axe du tube.)
6.4 Essai de pliage—Les tubes finis doivent pouvoir être pliés sans fléchissement, fissuration ni autre défaut sur un rayon de courbure centré égal à trois fois le diamètre extérieur du tube, à condition d’utiliser des outillages de pliage appropriés.
6.5 Essais de pression de preuve—Chaque tube doit pouvoir résister, sans éclatement ni fuite, à l’un des deux essais de pression suivants :
6.5.1 Une pression hydrostatique interne suffisante pour soumettre le matériau à une contrainte circonférentielle minimale de 16 000 psi (110 MPa). La pression hydrostatique doit être déterminée selon la méthode suivante
formule :
P 5 2St/D
où :
P = pression hydrostatique, en psi (ou MPa),
S = contrainte admissible dans la fibre, 16 000 psi (110 MPa),
t = épaisseur réelle de la paroi du tube, en pouces (ou mm), et
D = diamètre extérieur réel du tube, en pouces (ou mm).
6.5.2 Une pression d’air sous-marine comprise entre 225 et 250 psi (1,55 et 1,73 MPa).
7. Revêtement
7.1 Les tubes peuvent être fournis avec un revêtement de cuivre sur les surfaces intérieure et extérieure, à la discrétion du fabricant.
8. Propreté de la surface intérieure
8.1 Lorsque la propreté de la surface intérieure est spécifiée par l’acheteur, les tubes destinés à certaines applications, telles que les condenseurs frigorifiques, doivent satisfaire à l’exigence suivante concernant la propreté interne :
8.1.1 Lorsqu’une longueur de tube est lavée intérieurement avec du chloroforme redistillé ou du 1,1,1-trichloroéthane redistillé, le résidu restant après évaporation du solvant ne doit pas dépasser 1,25×10⁻⁴g/pouce.2(0.194 g/m2) de la surface intérieure. Pour réaliser cet essai, verser 100 mL de solvant dans le tube et recueillir le liquide. La longueur totale de tube soumise à l’essai ne doit pas être inférieure à 40 pi (12 m), bien que cette longueur totale puisse être obtenue en rinçant plusieurs tronçons séparés et en faisant passer le même solvant successivement dans chacun d’eux. Évaporer le solvant au bain-marie ou dans un bain d’eau chaude, puis sécher à 110 °C (230 °F) jusqu’à complète élimination des vapeurs.
8.2 Pour maintenir ce niveau de propreté pendant le transport, la manutention et le stockage, l’acheteur peut demander au fabricant de boucher les extrémités des tubes à l’aide de bouchons ou de dispositifs de fermeture.
9. Tolérances dimensionnelles
9.1 Le tube doit respecter les écarts admissibles indiqués dans les tableaux 3, 4 et 5.
10. Travail, finition et aspect
10.1 Les tubes finis doivent être propres, lisses et ronds, aussi bien à l’intérieur qu’à l’extérieur, et exempts de rouille, de calamine et de défauts nuisant à leur usinabilité ou à leur aptitude au service. Les tubes finis doivent
être raisonnablement droit.
TABLEAU 3 Exigences relatives au diamètre extérieur
| Diamètre extérieur spécifié, po (mm) | Variations, en pouces (mm) |
|---|---|
| Plus ou moins | |
| Inférieur à 3⁄16 (4,76) | 0,002 (0,051) |
| 3⁄16 (4,76) à 3⁄8 (9,53) | 0,003 (0,076) |
| 7⁄16 (11,1) à 5⁄8 (15,9) | 0,004 (0,102) |
TABLEAU 4 Exigences relatives à l’épaisseur de paroi
| Épaisseur de paroi spécifiée, po (mm) | Variations, en pouces (mm) |
|---|---|
| Plus ou moins | |
| 0,020 (0,51) à 0,030 (0,76) | 0,003 (0,08) |
| 0,031 (0,79) à 0,049 (1,24) | 0,0035 (0,09) |
TABLEAU 5 Exigences relatives à la longueur
| Longueur coupée spécifiée, po (m) | Variations, en pouces (mm) |
|---|---|
| 18 (0,46) et moins | ±0.03 (±0.76) |
| Supérieur à 18 (0,46) jusqu’à 40 (1,02) | ±0,06 (±1,52) |
| Supérieur à 40 (1,02) jusqu’à 80 (2,03) | ±0,12 (±3,05 ) |
| Supérieur à 80 (2,03) jusqu’à 120 (3,05) | ±0,25 (±6,35 ) |
| Supérieur à 120 (3,05) | +1,00 (+25,4), −0,0 |
11. Contre-essais
11.1 Si les résultats des essais mécaniques d’un groupe ou d’un lot quelconque ne sont pas conformes aux exigences spécifiées dans la norme particulière, des contre-essais peuvent être effectués sur des tubes supplémentaires, en nombre double de celui du prélèvement initial, issus du même groupe ou du même lot ; chacun de ces tubes doit satisfaire aux exigences spécifiées.
12. Retraitement
12.1 Si les tubes individuels ou les tubes sélectionnés pour représenter un groupe ou un lot quelconque ne satisfont pas aux exigences des essais, les tubes individuels ou le groupe ou lot représenté peuvent être recuits et soumis à nouveau aux essais. Pas plus de deux traitements thermiques de recuit ne sont autorisés.
13. Inspection
13.1 L’inspecteur mandaté par l’acheteur a le droit d’accéder, à tout moment pendant l’exécution du contrat passé avec l’acheteur, à toutes les zones des installations du fabricant liées à la fabrication du matériau commandé. Le fabricant doit offrir à l’inspecteur tous les moyens raisonnables nécessaires afin de lui permettre de s’assurer que le matériau fourni est conforme à la présente spécification. Tous les essais et inspections requis doivent être réalisés sur le lieu de fabrication avant l’expédition, sauf disposition contraire, et doivent être menés de façon à ne pas perturber inutilement le fonctionnement des installations.
14. Rejet
14.1 Chaque longueur de tube reçue du fabricant peut être inspectée par l’acheteur ; si elle ne satisfait pas aux exigences de la spécification, telles qu’établies par les méthodes d’inspection et d’essai décrites dans cette spécification, le tube peut être rejeté et le fabricant en doit être informé. La décision relative au sort réservé aux tubes rejetés relève d’un accord entre le fabricant et l’acheteur.
14.2 Le matériau qui échoue lors de l’une quelconque des opérations de formage ou au cours de l’installation, et qui s’avère défectueux, doit être mis à l’écart et le fabricant en doit être informé afin d’évaluer conjointement l’adéquation du matériau. La disposition finale de ce matériau fera l’objet d’un accord mutuel.
15. Certification
15.1 Lorsqu’il en est fait la demande sur le bon de commande de l’acheteur, un rapport d’essai, signé par un employé autorisé ou un représentant du fabricant, doit être fourni à l’acheteur afin d’indiquer la référence de la spécification et sa date d’année, la nuance, les résultats de l’ analyse chimique, des essais de dureté et de traction, le cas échéant, ainsi que tout autre essai spécifié par écrit par l’acheteur.
16. Marquage du produit
16.1 Le numéro de spécification (le marquage n’a pas besoin d’inclure la date d’année de la spécification), le nom ou la marque du fabricant, ainsi que la dimension du tube ou le numéro de pièce doivent figurer sur une étiquette ou une plaque solidement fixée aux faisceaux ou aux caisses dans lesquels les tubes sont expédiés.
16.2 Codage à barres — En complément des exigences de l’article 16.1, le codage à barres est accepté comme méthode d’identification supplémentaire. L’acheteur peut préciser, dans sa commande, le système de codage à barres spécifique à utiliser.
EXIGENCES COMPLÉMENTAIRES
Une ou plusieurs des exigences complémentaires suivantes ne s’appliquent que si elles sont expressément spécifiées par l’acheteur dans sa demande, son contrat ou sa commande. Les détails de ces exigences complémentaires doivent faire l’objet d’un accord entre le fabricant et l’acheteur.
S1. Essai de flare
S1.1 Les tubes brasés doivent supporter un double flare aux dimensions indiquées dans la norme SAE J 533, sans fendillement à travers la paroi au diamètre majeur du flare. Une séparation de la jointure extérieure en recouvrement est autorisée uniquement dans la zone A (voir fig. S1.1). Cette séparation ne doit pas dépasser 0,12 po (3,0 mm) en longueur et doit être limitée à l’épaisseur extérieure uniquement. La séparation de la soudure n’est pas autorisée dans les zones suivantes :
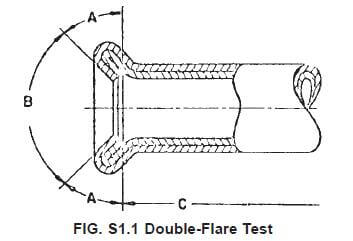
S1.1.1 Zone B (siège du flare, définie comme la surface située dans l’angle inclus de 90°) ; la surface conique doit être lisse et exempte de fissures ou d’autres irrégularités pouvant provoquer des fuites après assemblage.
S1.1.2 Zone C (surface située au-delà de la longueur de double épaisseur créée par le flare).
S1.2 Le siège du flare peut présenter des marques radiales superficielles aléatoires ou des indentations qui ne nuisent pas à l’étanchéité du flare. Aucune indentation répétitive résultant de la détérioration de l’outillage de flare ou de l’adhérence de copeaux ou de saleté sur cet outillage n’est autorisée. En cas de doute quant à l’apparence physique du siège du flare, le critère de jugement final est sa capacité ou non à assurer l’étanchéité lors d’un essai de pression appliqué au couple prescrit.
S2. Revêtement extérieur
S2.1 La surface extérieure du tube doit être revêtue d’un alliage plomb-étain appliqué par immersion à chaud. Le poids et la composition du revêtement doivent faire l’objet d’un accord entre le fabricant et l’acheteur.
S3. Finition des extrémités
S3.1 Les tubes finis doivent présenter des extrémités lisses, exemptes de bavures.