Tiêu chuẩn này được ban hành với ký hiệu cố định A 254; con số ngay sau ký hiệu chỉ năm năm thông qua lần đầu hoặc, trong trường hợp sửa đổi, năm sửa đổi gần nhất. Một số trong ngoặc đơn chỉ năm tái phê duyệt gần nhất. A ký hiệu epsilon (e) ở dạng chỉ số trên cho biết thay đổi biên tập kể từ lần sửa đổi hoặc phê duyệt lại gần nhất.
1. Phạm vi áp dụng
1.1 Tiêu chuẩn này quy định ống thép hai lớp hàn đồng (copper-brazed ) thích hợp cho các ứng dụng kỹ thuật chung, đặc biệt trong ngành ô tô, làm lạnh và thiết bị gia dụng như ống dẫn nhiên liệu, ống phanh, ống dẫn dầu, thiết bị sưởi và làm mát, v.v.
1.2 Các giá trị được nêu theo đơn vị inch-pound được coi là tiêu chuẩn.
2. Tài liệu tham chiếu
2.1 Các tiêu chuẩn ASTM:
A 370 Phương pháp thử nghiệm và định nghĩa về thử nghiệm cơ tính sản phẩm thép
Tiêu chuẩn thử nghiệm E 30: Phương pháp phân tích hóa học thép, gang, gang lò bằng và sắt rèn
Tiêu chuẩn thực hành E 59: Lấy mẫu thép và gang để xác định thành phần hóa học
2.2 Tiêu chuẩn của Hiệp hội Kỹ sư Ô tô (SAE):
J 533 Đầu loe cho ống
3. Thông tin đặt hàng
3.1 Đơn đặt hàng vật liệu theo tiêu chuẩn này phải bao gồm các nội dung sau, tùy theo yêu cầu để mô tả đầy đủ vật liệu mong muốn:
3.1.1 Số lượng (feet, mét),
3.1.2 Tên vật liệu (ống thép hàn đồng-brazed),
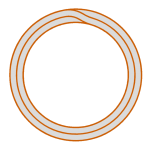
3.1.3 Loại, nếu cần thiết (xem Hình 1) (thông thường không quy định loại),
3.1.4 Kích thước (đường kính ngoài và độ dày thành ống; thông thường không quy định đường kính trong),
3.1.5 Chiều dài (chiều dài cụ thể hoặc chiều dài ngẫu nhiên),
3.1.6 Độ sạch bề mặt bên trong, nếu yêu cầu (xem Mục 8),
3.1.7 Lớp phủ bên ngoài, nếu yêu cầu (xem Mục 7 và Yêu cầu bổ sung S2), và
3.1.8 Các yêu cầu đặc biệt hoặc bổ sung hoặc ngoại lệ đối với tiêu chuẩn.
4. Sản xuất
4.1 Thép có thể được sản xuất bằng bất kỳ quy trình nào.
4.2 Nếu người mua yêu cầu một loại luyện kim cụ thể, thì điều này phải được nêu rõ trên đơn đặt hàng.
4.3 Việc luyện kim sơ cấp có thể bao gồm khử khí hoặc tinh luyện riêng biệt và có thể được tiếp theo bởi luyện kim thứ cấp, chẳng hạn như luyện lại bằng hồ quang chìm trong xỉ điện hoặc luyện lại dưới chân không. Nếu áp dụng luyện kim thứ cấp, thì lò luyện được định nghĩa là toàn bộ phôi được luyện lại từ một lò luyện sơ cấp duy nhất.
4.4 Thép có thể được đúc thành phôi hoặc đúc liên tục. Khi thép các mác khác nhau được đúc liên tục tuần tự, việc xác định vật liệu chuyển tiếp tạo thành là bắt buộc. Nhà sản xuất phải loại bỏ vật liệu chuyển tiếp bằng quy trình đã được thiết lập nhằm tách biệt rõ ràng các mác thép.
4.5 Ống phải được sản xuất bằng cách cán dải thép thành dạng ống và sau đó hàn đồng (copper brazing) trong môi trường khử.
4.6 Ống phải được cấu tạo như thể hiện trong Hình 1.
4.7 Sau khi hàn đồng, nhà sản xuất phải tiến hành kiểm tra thích hợp đối với ống nhằm đảm bảo không rò rỉ và không có khuyết tật có hại.
5. Thành phần hóa học
5.1 Thép phải đáp ứng các yêu cầu về thành phần hóa học quy định trong Bảng 1.
BẢNG 1 Yêu cầu về thành phần hóa học
| Yếu tố | Thành phần, % |
|---|---|
| Carbon | 0,05 đến 0,15 |
| Mangan | 0,27 đến 0,63 |
| Phốt pho, tối đa | 0,035 |
| Lưu huỳnh, tối đa | 0,035 |
5.2 Phân tích nhiệt — Nhà sản xuất thép phải tiến hành phân tích từng lò thép để xác định phần trăm các nguyên tố quy định. Nếu sử dụng các quy trình luyện lại thứ cấp, phân tích nhiệt phải được thực hiện trên một phôi luyện lại hoặc sản phẩm từ một phôi luyện lại của mỗi lò luyện sơ cấp. Thành phần hóa học được xác định như vậy, hoặc thành phần được xác định từ phân tích sản phẩm do nhà sản xuất ống thực hiện, phải đáp ứng các yêu cầu đã nêu.
5.3 Phân tích sản phẩm — Loại ống này thường được sản xuất từ thép rimmed hoặc capped, đặc trưng bởi sự thiếu đồng nhất trong thành phần hóa học. Vì lý do này, việc bác bỏ sản phẩm dựa trên kết quả phân tích sản phẩm là không phù hợp, trừ khi có bằng chứng rõ ràng về việc sử dụng sai mục đích.
5.4 Phương pháp phân tích — Các phương pháp mô tả trong Tiêu chuẩn thử nghiệm E 30 được áp dụng cho mục đích trọng tài. Cần tính đến sự hiện diện của kim loại hàn đồng (copper brazing metal) khi đánh giá kết quả.
5.5 Mẫu phân tích sản phẩm — Ngoại trừ phân tích phổ phát xạ, mẫu phải được lấy theo Tiêu chuẩn Thực hành E 59.
6. Yêu cầu cơ học
6.1 Thử kéo—Các tính chất cơ học của ống ở trạng thái chế tạo (trước khi gia công nguội) phải phù hợp với các yêu cầu quy định trong Bảng 2.
6.1.1 Các mẫu thử và thử kéo yêu cầu phải được thực hiện theo Tiêu chuẩn Phương pháp Thử nghiệm và Định nghĩa A 370.
6.1.2 Các mẫu thử phải được kiểm tra ở nhiệt độ phòng.
6.1.3 Các mẫu thử phải được lấy từ đầu các ống thành phẩm trước khi thực hiện các công đoạn như mở rộng đầu, thu nhỏ đầu, nở đầu hoặc các thao tác tạo hình khác, hoặc trước khi cắt theo chiều dài yêu cầu. Các mẫu phải nhẵn ở hai đầu và không có ba via hay khuyết tật nào.
6.1.4 Nếu bất kỳ mẫu thử nào có khuyết tật hoặc gia công không đạt yêu cầu, mẫu đó có thể bị loại bỏ và thay thế bằng một mẫu khác.
6.1.5 Độ bền chảy được xác định là ứng suất tương ứng với độ biến dạng vĩnh cửu bằng 0,2 % chiều dài đo của mẫu thử, hoặc độ giãn dài toàn phần bằng 0,5 % chiều dài đo dưới tải.
6.1.6 Nếu tỷ lệ độ giãn dài của bất kỳ mẫu thử nào thấp hơn giá trị quy định và vị trí gãy nằm cách tâm chiều dài đo hơn 3⁄4 inch (19,0 mm), như được đánh dấu bằng vạch kẻ trên mẫu trước khi thử, thì được phép thử lại.
BẢNG 2 Yêu cầu về độ bền kéo
| Tính chất | Yêu cầu |
|---|---|
| Độ bền kéo tối thiểu, psi (MPa) | 42 000 (290) |
| Độ bền chảy tối thiểu, psi (MPa) | 25 000 (172) |
| Độ giãn dài trên chiều dài 2 inch (50,8 mm), tối thiểu, % | 25 |
6.2 Thử nghiệm dẹt—Một đoạn ống dài ít nhất 2½ in. (64 mm) phải chịu được phép thử dẹt giữa hai tấm phẳng song song cho đến khi hai mặt trong của ống chạm nhau mà không nứt vỡ hoặc bộc lộ bất kỳ khuyết tật nào khác.
6.3 Thử nghiệm mở rộng—Một đoạn ống dài khoảng 4 in. (100 mm) phải chịu được phép thử mở rộng trên một lõi côn có độ dốc 1/10 cho đến khi đường kính ngoài tại đầu đã mở rộng tăng lên 20 % mà không nứt vỡ hoặc bộc lộ bất kỳ khuyết tật nào khác. (Trước khi tiến hành phép thử mở rộng, ống phải được cắt vuông góc, mép được làm vát cong và loại bỏ ba via. Ống phải được giữ chặt và vuông góc trong khuôn, đồng thời đầu ép phải được dẫn hướng dọc theo trục của ống.)
6.4 Thử uốn—Ống thành phẩm phải chịu được uốn cong trên bán kính đường tâm bằng ba lần đường kính ngoài của ống mà không bị gãy, nứt hoặc phát sinh các khuyết tật khác khi sử dụng đúng các thiết bị uốn.
6.5 Các thử nghiệm áp suất chứng minh—Mỗi ống phải có khả năng chịu được, mà không bị nổ hoặc rò rỉ, một trong hai phép thử kiểm tra sau đây:
6.5.1 Áp lực thủy tĩnh bên trong đủ để tạo ra ứng suất sợi tối thiểu là 16.000 psi (110 MPa). Áp lực thủy tĩnh được xác định theo công thức sau
công thức:
P 5 2St/D
ở đâu:
P = áp suất thủy tĩnh, tính bằng psi (hoặc MPa)
S = ứng suất kéo cho phép, 16 000 psi (110 MPa),
t = độ dày thành thực tế của ống, tính bằng inch (hoặc mm), và
D = đường kính ngoài thực tế của ống, tính bằng inch (hoặc mm).
6.5.2 Áp lực khí dưới nước trong khoảng từ 225 đến 250 psi (1,55 đến 1,73 MPa).
7. Lớp phủ
7.1 Ống có thể được cung cấp với lớp phủ đồng trên cả bề mặt bên trong và bên ngoài, tùy chọn của nhà sản xuất.
8. Độ sạch bề mặt trong
8.1 Khi độ sạch bề mặt trong được người mua yêu cầu, ống dùng cho một số ứng dụng nhất định, ví dụ như bộ ngưng tụ lạnh, phải đáp ứng yêu cầu sau về độ sạch bên trong:
8.1.1 Khi một đoạn ống được rửa bên trong bằng cloroform chưng cất lại hoặc 1,1,1-tricloetan chưng cất lại, lượng cặn còn lại sau khi dung môi bay hơi không được vượt quá 1,25×10⁻⁴ g/in.2(0.194 g/m2) của bề mặt trong. Để thực hiện thử nghiệm, đổ 100 mL dung môi qua ống và thu hồi. Tổng chiều dài ống được kiểm tra phải không ít hơn 40 ft (12 m), mặc dù tổng chiều dài này có thể đạt được bằng cách rửa nhiều đoạn ống riêng biệt và đổ cùng một dung môi lần lượt qua từng đoạn. Làm bay hơi dung môi trong bồn hơi hoặc bồn nước nóng, sau đó sấy khô ở 110°C (230°F) cho đến khi loại bỏ hoàn toàn hơi dung môi.
8.2 Để duy trì mức độ sạch này trong vận chuyển, bốc dỡ và bảo quản, người mua có thể yêu cầu nhà sản xuất bịt kín hai đầu ống bằng nắp đậy hoặc thiết bị bịt kín.
9. Dung sai kích thước
9.1 Ống phải đáp ứng các sai lệch cho phép nêu trong Bảng 3, Bảng 4 và Bảng 5.
10. Chất lượng gia công, bề mặt hoàn thiện và ngoại quan
10.1 Ống hoàn thiện phải sạch, nhẵn và tròn đều cả bên trong lẫn bên ngoài, không có gỉ, vảy oxit và các khuyết tật ảnh hưởng đến khả năng gia công cũng như sử dụng. Các ống hoàn thiện phải
phải tương đối thẳng.
BẢNG 3 Yêu cầu về đường kính ngoài
| Đường kính ngoài quy định, inch (mm) | Độ biến thiên, in. (mm) |
|---|---|
| Cộng hoặc trừ | |
| Dưới 3⁄16 (4,76) | 0,002 (0,051) |
| 3⁄16 (4,76) đến 3⁄8 (9,53) | 0,003 (0,076) |
| 7⁄16 (11,1) đến 5⁄8 (15,9) | 0,004 (0,102) |
BẢNG 4 Yêu cầu về độ dày thành ống
| Độ dày thành ống quy định, inch (mm) | Độ biến thiên, in. (mm) |
|---|---|
| Cộng hoặc trừ | |
| 0,020 (0,51) đến 0,030 (0,76) | 0,003 (0,08) |
| 0,031 (0,79) đến 0,049 (1,24) | 0,0035 (0,09) |
BẢNG 5 Yêu cầu về chiều dài
| Chiều dài cắt quy định, inch (m) | Độ biến thiên, in. (mm) |
|---|---|
| 18 (0,46) và nhỏ hơn | ±0.03 (±0.76) |
| Trên 18 (0,46) đến 40 (1,02) | ±0,06 (±1,52) |
| Trên 40 (1,02) đến 80 (2,03) | ±0,12 (±3,05 ) |
| Trên 80 (2,03) đến 120 (3,05) | ±0,25 (±6,35 ) |
| Trên 120 (3,05) | +1,00 (+25,4), −0,0 |
11. Kiểm tra lại
11.1 Nếu kết quả các thử nghiệm cơ tính của bất kỳ nhóm hoặc lô nào không đáp ứng các yêu cầu quy định trong tiêu chuẩn riêng, có thể tiến hành kiểm tra lại trên các ống bổ sung với số lượng gấp đôi số lượng ban đầu từ cùng nhóm hoặc lô đó, và mỗi ống phải đáp ứng đầy đủ các yêu cầu đã nêu.
12. Xử lý lại
12.1 Nếu các ống riêng lẻ hoặc các ống được chọn để đại diện cho bất kỳ nhóm hoặc lô nào không đáp ứng các yêu cầu thử nghiệm, thì các ống riêng lẻ đó hoặc nhóm/lô được đại diện có thể được xử lý nhiệt lại và nộp lại để thử nghiệm. Không được phép thực hiện quá hai lần xử lý nhiệt lại.
13. Kiểm tra
13.1 Kiểm sát viên đại diện cho bên mua được quyền tiếp cận mọi lúc trong suốt quá trình thực hiện hợp đồng của bên mua tại tất cả các khu vực nhà máy sản xuất liên quan đến việc chế tạo vật liệu được đặt hàng. Nhà sản xuất phải tạo mọi điều kiện hợp lý để kiểm sát viên có thể xác minh rằng vật liệu đang được cung cấp đúng theo tiêu chuẩn này. Toàn bộ các thử nghiệm và kiểm tra bắt buộc đều phải được thực hiện tại nơi sản xuất trước khi vận chuyển, trừ khi có quy định khác, và phải được tiến hành sao cho không gây ảnh hưởng không cần thiết đến hoạt động sản xuất.
14. Loại bỏ
14.1 Mỗi đoạn ống nhận từ nhà sản xuất có thể được bên mua kiểm tra; nếu kết quả kiểm tra và thử nghiệm theo phương pháp nêu trong tiêu chuẩn cho thấy ống không đáp ứng yêu cầu kỹ thuật, ống có thể bị loại bỏ và nhà sản xuất phải được thông báo ngay. Việc xử lý ống bị loại bỏ sẽ do nhà sản xuất và bên mua thỏa thuận.
14.2 Vật liệu bị hỏng trong bất kỳ công đoạn gia công nào hoặc trong quá trình lắp đặt và được xác định là khuyết tật phải được để riêng ra, đồng thời nhà sản xuất phải được thông báo để cùng đánh giá tính phù hợp của vật liệu. Việc xử lý loại vật liệu này sẽ do hai bên thỏa thuận.
15. Chứng nhận
15.1 Khi được yêu cầu trên đơn đặt hàng của người mua, báo cáo thử nghiệm có chữ ký của nhân viên hoặc đại diện được ủy quyền của nhà sản xuất phải được cung cấp cho người mua nhằm nêu rõ tiêu chuẩn kỹ thuật và năm ban hành, cấp độ, kết quả phân tích hóa học, độ cứng và thử nghiệm kéo (nếu được quy định), cũng như các thử nghiệm khác do người mua quy định bằng văn bản.
16. Ghi nhãn sản phẩm
16.1 Số hiệu tiêu chuẩn (việc ghi nhãn không bắt buộc phải bao gồm năm ban hành tiêu chuẩn), tên hoặc thương hiệu của nhà sản xuất và kích thước ống hoặc mã phụ tùng phải được in trên thẻ hoặc nhãn dán chắc chắn vào các bó hoặc hộp chứa ống khi vận chuyển.
16.2 Mã vạch — Ngoài các yêu cầu tại Điều 16.1, việc sử dụng mã vạch là chấp nhận được như một phương pháp nhận dạng bổ sung. Người mua có thể quy định cụ thể hệ thống mã vạch cần sử dụng trong đơn đặt hàng.
YÊU CẦU BỔ SUNG
Một hoặc nhiều yêu cầu bổ sung sau đây chỉ áp dụng khi người mua nêu rõ trong yêu cầu báo giá, hợp đồng hoặc đơn đặt hàng. Các chi tiết về các yêu cầu bổ sung này phải được nhà sản xuất và người mua thỏa thuận.
S1. Thử nghiệm loe đầu ống
S1.1 Ống hàn bằng phương pháp đồng thiếc phải chịu được việc loe kép đến kích thước nêu trong Tiêu chuẩn SAE J533 mà không bị nứt xuyên qua thành ống tại đường kính lớn nhất của phần loe. Sự tách rời của mối hàn chồng ngoài được phép chỉ ở Khu vực A (xem Hình S1.1) trên đầu ống đã loe. Độ dài của sự tách rời này không được vượt quá 0,12 in. (3,0 mm) và chỉ được giới hạn ở độ dày lớp ngoài của ống. Không cho phép xảy ra hiện tượng tách rời mối hàn dọc tại các khu vực sau:
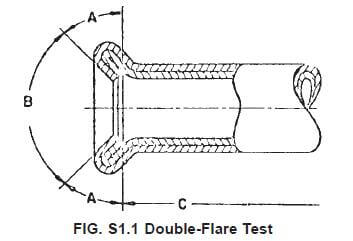
S1.1.1 Khu vực B (bề mặt tiếp xúc loe, được định nghĩa là bề mặt nằm trong góc kẹp 90°); bề mặt hình nón phải nhẵn mịn, không có vết nứt hoặc các khuyết tật khác có thể gây rò rỉ sau khi lắp ráp.
S1.1.2 Khu vực C (bề mặt nằm ngoài chiều dài của phần có độ dày kép do việc loe tạo ra).
S1.2 Bề mặt tiếp xúc loe có thể chứa các vệt hoặc vết lõm ngẫu nhiên theo hướng bán kính ở bề mặt ngoài, miễn là chúng không ảnh hưởng đến khả năng kín của phần loe. Không cho phép xuất hiện các vết lõm có tính chất lặp lại do dụng cụ loe bị mài mòn hoặc do vụn kim loại hoặc bụi bám vào dụng cụ loe. Trong trường hợp ngoại hình bề mặt tiếp xúc loe gây nghi vấn, tiêu chí để đưa ra phán quyết cuối cùng là khả năng kín của bề mặt này khi chịu thử nghiệm áp lực ở mức mô-men xoắn quy định.
S2. Lớp phủ bên ngoài
S2.1 Bề mặt ngoài của ống phải được phủ một lớp hợp kim chì–thiếc nhúng nóng. Trọng lượng và thành phần của lớp phủ phải được nhà sản xuất và người mua thỏa thuận.
S3. Xử lý đầu ống
S3.1 Ống hoàn thiện phải có đầu ống nhẵn mịn, không có ba via.