Prefácio
Este DBL refere-se às características e requisitos para tubos destinados a linhas de freio e combustível, bem como tubos de alumínio para linhas de regeneração e ventilação. Tubos para outras aplicações, como linhas hidráulicas, não são abrangidos por este DBL.
Esta edição substitui a edição anterior desta Norma, datada de 2013-12.
Nota de aplicação:
De acordo com o escopo de aplicação, a aplicação da presente versão desta Norma Empresarial deve ser verificada em novos projetos de veículos ou componentes para os quais ainda não tenham sido aprovadas, na data de publicação desta versão, especificações conceituais/básicas ou especificações de requisitos de componentes.
Os documentos contratuais respectivos regulam a aplicação obrigatória desta versão atual desta Norma da Empresa pelo fornecedor.
1 Escopo de aplicação
As versões do produto dos tipos de tubos para linhas de freio, combustível, regeneração e ventilação estão listadas na Tabela 1. A versão do produto define o material base, bem como o tipo de revestimento e as espessuras dos revestimentos nas superfícies interna e externa dos tubos revestidos.
Tabela 1: Versões do produto, visão geral
| Versão do produto | Tipo de tubo: tubo envolto de dupla parede em aço para linhas de freio e combustível | ||||
|---|---|---|---|---|---|
| revestimento da superfície externa | Revestimento interno | ||||
| Metálico | Espessura | Plástico | Espessura | ||
| Aplicação: soldagem subsequente. Proteção contra corrosão posterior (DBL 8451.11 ou 7391) | |||||
| 4040.10 | nenhum* | nenhum* | nenhum* | ||
| Aplicação: áreas altamente suscetíveis à corrosão | |||||
| 4040.31 | Revestido eletroliticamente com zinco | ≥ 25 µm | PA 11 | ≥ 120 µm | nenhum* |
| 4040.32 | Revestido por imersão quente em Al | ≥ 100 µm | ≥ 100 µm | ||
| 4040.33 | Revestido eletroliticamente com zinco | ≥ 25 µm | ≥ 80 µm | ||
| 4040.40 | Revestido eletroliticamente com zinco | ≥ 25 µm | PVF | ≥ 8 µm | |
| 4040.41 | Revestido eletroliticamente com zinco | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.42 | Revestido por imersão quente em Al | ≥ 100 µm | ≥ 100 µm | ||
| 4040.43 | Revestimento a quente ZnAl | ≥ 12 µm | PVF | ≥ 8 µm | |
| 4040.45 | Revestido por imersão quente em Al | ≥ 100 µm | PA 612 | ≥ 40 µm | |
| 4040.46 | Revestido eletroliticamente com zinco | ≥ 25 µm | ≥ 120 µm | ||
| 4040.47 | Revestido por imersão quente em Al | ≥ 100 µm | ≥ 100 µm | ||
| 4040.48 | Revestido eletroliticamente com zinco | ≥ 25 µm | PA 12 | ≥ 80 µm | |
| 4040.49 | Revestido eletroliticamente com zinco | ≥ 25 µm | PA 612 | ≥ 80 µm | |
| Tipo de tubo: tubo soldado de simples parede em aço para linhas de combustível | |||||
| 4040.50 | Revestido eletroliticamente com zinco | ≥ 25 µm | PVF | ≥ 8 µm | Revestimento galvânico de zinco ≥ 3 µm |
| 4040.51 | Revestido eletroliticamente com zinco | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.52 | Revestido por imersão quente em Al | ≥ 100 µm | ≥ 100 µm | ||
| 4040.53 | Revestido eletroliticamente com zinco | ≥ 25 µm | PA 11 | ≥ 120 µm | |
| 4040.54 | Revestido por imersão quente em Al | ≥ 100 µm | ≥ 100 µm | ||
| 4040.56 | Revestido eletroliticamente com zinco | ≥ 25 µm | PA 612 | ≥ 120 µm | |
| 4040.57 | Revestido por imersão quente em Al | ≥ 100 µm | ≥ 100 µm | ||
| Tipo de tubo: tubo de alumínio para linhas de regeneração e respiração | |||||
| 4040.60 | sem | PA 12 | ≥ 120 µm | sem | |
| 4040.61 | PA 612 | ≥ 120 µm | |||
| 4040.62 | PA 11 | ≥ 120 µm | |||
| Tipo de tubo: tubo sem revestimento para áreas sujeitas a tensões térmicas | |||||
| Aplicação: linhas de combustível | |||||
| 4040.71 | Tubo soldado fabricado em aço inoxidável | Aço 1.4404 | Para áreas altamente suscetíveis à corrosão, p. ex., área sob o piso | ||
| 4040.72 | Aço 1.4571 | ||||
| 4040.73 | Aço 1.4301 | Não recomendado para áreas altamente suscetíveis à corrosão | |||
| 4040.74 | Aço 1.4541 | ||||
| Aplicação: linhas de freio | |||||
| 4040.80 | tubo sem costura de CuNiFer laminado | ||||
superfícies.
Tubos envoltos de dupla parede fabricados em aço (PVs.10-.49) são preferencialmente utilizados onde há exigências muito elevadas de resistência à pressão, por exemplo, em tubos de linhas de freio. Tubos soldados de parede simples fabricados em aço (PVs.51-.57) são preferencialmente utilizados onde as exigências de resistência à pressão são menos rigorosas, como em linhas de combustível. Para requisitos secundários de resistência à temperatura e à pressão, como em linhas de regeneração e ventilação, podem ser utilizados tubos de alumínio (PVs.60-.62). Em casos de exposição contínua à temperatura acima de 130 °C, devem ser utilizados tubos soldados de aço inoxidável (linhas de combustível, PVs.71-.74) ou tubos de CuNiFer laminados sem costura (linhas de freio, PV.80). Os requisitos para linhas de combustível de alta pressão não estão incluídos neste DBL.
Os acabamentos/revestimentos devem ser selecionados com base nos requisitos relativos à resistência à corrosão e à resistência térmica. As temperaturas máximas de operação para os revestimentos superficiais estão listadas na Tabela 2.
Tabela 2: Temperaturas máximas de operação dos revestimentos superficiais
| Temperatura [°C] | .10 | .40, .43, .50 | .31-.33, .41, .42, .48, .51-.54 | .45, .46, .47, .49, .56, .57 | .60, .61, .62 |
|---|---|---|---|---|---|
| Máx. curto prazo (15 min) | – | 150 | 160 | 170 | 150 |
| Máx. permanente | – | 130 | 130 | 140 | 130 |
2 Referências normativas
Os documentos referenciados a seguir são obrigatórios para a aplicação deste documento. Para referências datadas, aplica-se somente a edição citada. Para referências não datadas, aplica-se a edição mais recente do documento referenciado (incluindo quaisquer alterações).
- ASTM B 750 — Liga de Alumínio-Mischmetal composta de Zinco e 5% de Alumínio (UNS Z38510) na forma de lingotes para revestimentos por imersão quente
- DBL 8585 Lista de Substâncias Proibidas para Seleção de Materiais
- DIN 74234 Sistemas Hidráulicos de Freio; Tubos de Freio, Furos Cônico
- DIN EN 10130 Produtos planos de aço de baixo teor de carbono laminados a frio para conformação a frio
- DIN EN 10296-2 Tubos circulares soldados de aço para fins mecânicos e gerais – Parte 2: Aço inoxidável
- DIN EN 12449 Cobre e Ligas de Cobre – Tubos Redondos Sem Costura para Fins Gerais
- DIN EN 573-3 Alumínio e Ligas de Alumínio – Composição Química e Forma de Produtos Laminados – Parte 3: Composição Química e Forma dos Produtos
- DIN EN ISO 1463 Revestimentos Metálicos e de Óxidos – Medição da Espessura do Revestimento – Método Microscópico
- DIN EN ISO 6892-1 Materiais Metálicos – Ensaio de Tração – Parte 1: Método de Ensaio à Temperatura Ambiente
- DIN EN ISO 8492 Materiais Metálicos – Tubos – Ensaio de Achatamento
- DIN EN ISO 8493 Materiais Metálicos – Tubos – Ensaio de Expansão com Mandril
- DIN EN ISO 9227 Ensaios de Corrosão em Atmosferas Artificiais – Ensaios de Neblina Salina
- MBN 10338 Sistemas de Combustível – Conexões de Mangueira; Extremidades de Tubos – Normas de Projeto
- MBN 10375 Ensaio de Corrosão de Materiais Metálicos em Combustíveis
- MBN 10494-6 Métodos de Ensaio de Tintas
- MBN 10517 Preparação do Ensaio de Corrosão para Tubos de Sistemas de Freio e Combustível
- SAE J2044 Especificação para Acoplamentos Rápidos para Sistemas de Combustível Líquido e de Vapor/Emissões
3 Termos e definições
| A50 | Símbolo para alongamento na ruptura de um corpo de prova com comprimento de medição de 50 mm. |
| A10 | Símbolo para alongamento na ruptura de um corpo de prova com comprimento de medição de 10 mm. |
| PV | Abreviatura de “versão do produto” |
| CASS | Abreviatura de “ensaio de névoa salina acética acelerada por cobre” |
| DBL | Abreviatura de “Daimler-Benz-Liefervorschrift” (“Especificação de Fornecimento”). |
| DIN | Abreviatura de “Deutsches Institut für Normung” (“Instituto Alemão de Normalização”). |
| ISIR | Abreviatura de “relatório de inspeção de amostra inicial” |
| EN | Abreviatura de “Europäische Norm” (“Norma Europeia”) |
| ISO | Abreviatura de “International Organization for Standardization” |
| AHT | Abreviatura de “clima de condensação com umidade e temperatura do ar alternadas” |
| CDC | Abreviatura de “revestimento catódico por imersão” |
| MIG | Abreviatura de “gás inerte metálico” |
| MB | Abreviatura de “Mercedes-Benz” |
| MBN | Abreviatura de “Mercedes-Benz Norm” (“Norma Mercedes-Benz”) |
| NfN | Não recomendado para novos projetos |
| NSS | Abreviatura de “ensaio de névoa salina neutra” |
| PA | Abreviatura de “poliamida” |
| PVF | Abreviatura de “fluoreto de polivinila” |
| Rm Rp0,2 SAE | Símbolo para resistência à tração Símbolo para limite de escoamento convencional a 0,2 % de deformação permanente Abreviatura de “Society of Automotive Engineers” |
| SALT | abreviatura de “Source Approval Lab Tests” |
4 Requisitos gerais
Para garantir a segurança e a qualidade do produto, bem como atender aos requisitos de homologação, todos os relevantes
as regulamentações e leis estatutárias devem ser cumpridas. Além disso, aplicam-se os requisitos pertinentes do Grupo Daimler.
Todos os materiais, procedimentos, processos, componentes e sistemas devem estar em conformidade com toda a legislação vigente
requisitos relativos a substâncias regulamentadas e reciclabilidade.
Deve-se observar a DBL 8585.
O pré-requisito para fornecimento à Daimler é a aprovação da fonte de suprimento para cada versão do produto e para cada local de produção, realizada pelo departamento especializado em materiais. Devem ser fornecidos detalhes sobre o processo de fabricação e os materiais brutos utilizados.
5 Designação abreviada do material para documentação
ex.: para tubo soldado de parede simples: aço DIN EN 10130 – 1.0330 (DC01) + DBL4040.50
6 Propriedades gerais dos materiais e condição de entrega
6.1 Materiais, produção e revestimento
6.1.1 Materiais
O material da tubulação-base e as normas regulamentares das respectivas versões do produto estão listados na Tabela 3.
Tabelas 3: Materiais e especificações para as diferentes versões do produto
| Versão do Produto | Tipo de tubo e material | Especificação |
|---|---|---|
| .10 a .49 | Tubo envolto de dupla parede fabricado em aço | de acordo com a norma DIN EN 10130 |
| .50 a .57 | Tubo soldado de aço de parede simples | de acordo com a norma DIN EN 10130 |
| .60 a .62 | Tubo de alumínio | EN AW 3103 conforme DIN EN 573-3 |
| .71 a .74 | Tubos de aço inoxidável* | de acordo com a norma DIN EN 10296-2 |
| .80 | Tubo CuNifer sem costura laminado a frio | CuNi10Fe1Mn conforme DIN EN 12449 |
* Em áreas sujeitas a forte agressão corrosiva, como a região sob o piso do veículo, devem ser utilizados os materiais 1.4404 e 1.4571
6.1.2 Tubo enrolado de parede dupla fabricado em aço
Tira de aço com revestimento eletrodeposto de cobre ou níquel em uma ou ambas as faces é conformada em um tubo de dupla parede por meio de um processo de laminação e, em seguida, brasada sem material de adição. Os tubos são estirados e recozidos conforme necessário. A tira de aço revestida em ambas as faces deve ser utilizada na versão do produto 4040.10.
6.1.3 Tubo soldado de parede simples fabricado em aço
Tira de aço com revestimento eletrodeposto de níquel em uma ou ambas as faces é conformada em um tubo inicial (lingoteco oco) por meio de um processo de laminação, soldado por processo indutivo ou por resistência elétrica e, em seguida, conformado a frio até suas dimensões finais em um laminador de redução imediatamente subsequente. A camada de Ni na face interna do tubo flui sobre a junta soldada durante a soldagem. Espessuras de revestimento interno de Ni inferiores a 3 μm são permitidas na região da junta, desde que não sejam ultrapassados os valores mínimos de 1 μm.
6.1.4 Tubos fabricados em aço inoxidável
Os tubos são fabricados, a critério do fabricante, por soldagem por fusão ou por pressão a partir de fita ou chapa adequadamente conformadas. As juntas soldadas podem ser alisadas por métodos adequados, como martelamento ou laminação, no decorrer da produção.
Diversos aços inoxidáveis com diferentes níveis de resistência à corrosão podem ser utilizados como material para os tubos; ver também Capítulo 8.1 – Materiais. A escolha da classe de aço depende da carga corrosiva imposta aos tubos no veículo e deve ser definida pelos departamentos especializados competentes. Em geral, deve-se dar atenção especial à seleção do material e à avaliação cuidadosa do comportamento corrosivo para aplicações de tubos em aço inoxidável.
6.1.5 Tubos de alumínio laminados
Os tubos são extrudados com ferramentas de matriz tipo ‘porthole’ feitas de material maciço e, em seguida, laminados até as dimensões finais exigidas. Os tubos são submetidos à recozimento brandamente entre os processos de laminação, se necessário.
6.1.6 Revestimento a quente ZnAl
Revestimento a quente ZnAl com PV.43 executado conforme ASTM B 750 (aprox. 5% de alumínio).
6.2 Propriedades gerais dos tubos
Os tubos devem apresentar uma superfície lisa e limpa tanto interna quanto externamente, com aparência imaculada e uniforme, estando livres de produtos de corrosão. O revestimento de zinco não deve ser visível. São admitidas marcas de fixação na superfície, desde que as tolerâncias de diâmetro do tubo sejam respeitadas. No caso de tubos soldados, são tolerados pequenos defeitos na região da junta soldada na parte interna do tubo.
Independentemente do comprimento total dos tubos, os tubos devem rolar automaticamente para fora de uma mesa de calibração com inclinação de 10°.
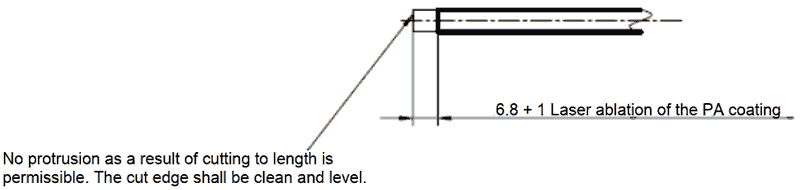
Se forem fornecidos tubos com extremidades cortadas a laser, as bordas cortadas devem estar limpas e niveladas. Não é permitida nenhuma saliência resultante do corte ao comprimento (ver Figura 1).
6.3 Limites para defeitos superficiais visíveis em tubos revestidos com PVF
Versões do produto aplicáveis: PV.40, PV.43, PV.50
Esta informação destina-se como uma especificação preliminar para facilitar o entendimento entre o fabricante de tubos e o fornecedor.
Para a definição e limites de defeitos superficiais visíveis, consulte o Anexo A.
6.4 Entregas
As entregas contínuas devem corresponder às amostras aprovadas.
6.5 Marcação
Os tubos devem ser marcados com o logotipo da empresa, data de fabricação e linha de produção, sendo tais marcas permanentes, à prova de limpeza e não destacáveis. Pelo menos uma impressão completa deve estar presente. É permitida a marcação por UV. Para diâmetro de tubo ≤ 3,4 mm, a marcação pode ser omitida.
6.6 Embalagem
Para diâmetros de tubo até 4,75 mm e comprimentos até 2000 mm, os tubos devem ser fornecidos soltos no recipiente; para comprimentos superiores a 2000 mm, devem ser fornecidos em feixes de 50 tubos. As extremidades dos tubos nos feixes de 50 devem ser protegidas contra a entrada de sujeira mediante saco de filme. Tubos fornecidos “solos” nos recipientes devem ser protegidos contra a entrada de sujeira mediante filme. Para todos os demais diâmetros de tubo, as regras de embalagem devem ser acordadas conforme as especificações do cliente.
Lotes não devem ser misturados na embalagem. Contêineres contendo mais de um lote estão sujeitos à aprovação da Daimler, devendo essa condição ser devidamente indicada no contêiner.
7 Tolerâncias
7.1 Tolerâncias de comprimento fixo
A Tabela 4 fornece as tolerâncias de comprimento fixo para todas as versões do produto.
| Faixa de comprimento dos tubos | Tolerância de comprimento sem acabamento nas extremidades | Tolerância de comprimento com acabamento nas extremidades |
|---|---|---|
| ≤ 500 mm | ± 0,50 mm | ± 0,75 mm |
| > 500 mm a 2000 mm | ± 0,75 mm | ± 1,00 mm |
| > 2000 mm a 5000 mm | ± 1,50 mm | ± 2,00 mm |
| > 5000 mm | ± 2,50 mm | ± 2,50 mm |
7.2 Tubo enrolado de dupla parede fabricado em aço
A Tabela 5 fornece as tolerâncias de diâmetros externos (com e sem proteção superficial) e espessuras de parede para as versões do produto de tubos duplos-enrolados.
Tabela 5: Tolerâncias para tubos duplos-enrolados: diâmetro externo e espessura de parede
| diâmetro externo com proteção superficial [mm] Tolerância –0,2 [mm] | diâmetro externo do tubo-base [mm] Tolerância ± 0,07 [mm] | Espessura da parede [mm] Tolerância ± 0,07 [mm] | ||||
|---|---|---|---|---|---|---|
| .40, .43 | .31, .32, .41, .42, .46, .47 | .45 | .33, .48, .49 | |||
| 3,40 | 3,20 | – | – | – | 0,7 | |
| 3,60 | 3,40 | – | – | – | 0,7 | |
| 4,95 | 4,75 | – | 4,47 | 4,65 | 0,7 | |
| 5,25 | – | 4,75 | – | – | 0,7 | |
| 6,20 | 6,00 | – | 5,67 | 5,90 | 0,7 | |
| 6,50 | – | 6,00 | – | – | 0,7 | |
| 8,20 | 8,00 | – | – | 7,90 | 0,7 | 1,0 |
| 8,50 | – | 8,00 | – | – | 0,7 | 1,0 |
| 10,20 | 10,00 | – | – | – | 0,7 | 1,0 |
| 10,50 | – | 10,00 | – | – | 0,7 | 1,0 |
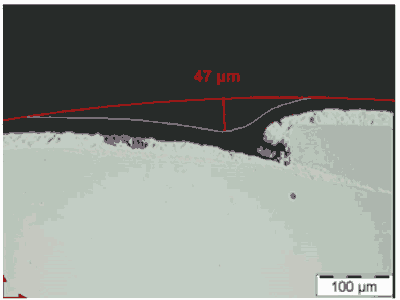
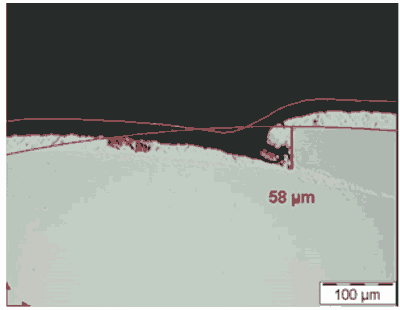
Tubos enrolados e tubos soldados não devem apresentar sulcos ou reentrâncias na junta com profundidade ≥ 60 µm no início da junta. A profundidade da reentrância na junta deve ser medida tanto na superfície externa do revestimento plástico (reentrância na junta do revestimento superior, Figura 2) quanto no lado de aço sem revestimento (reentrância na junta, Figura 3). Para medir a reentrância na junta do revestimento superior, posicione um círculo ao redor do revestimento plástico e meça até esse ponto. Para determinar a reentrância na junta, posicione o círculo ao redor do tubo sem revestimento e meça até o material base.
7.3 Tubo soldado de parede simples fabricado em aço
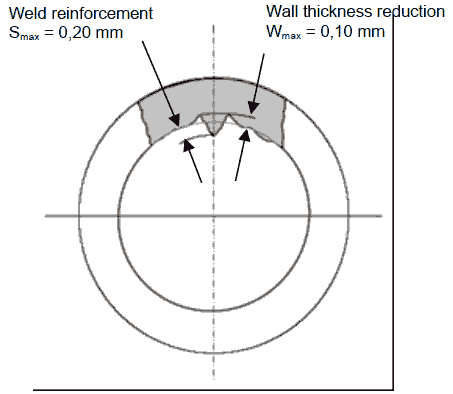
A Tabela 6 fornece as tolerâncias para as versões do produto de tubos soldados simples sem proteção superficial. O limite de tolerância de redondeza é de no máximo 70 µm. A Figura 4 apresenta um diagrama esquemático do reforço máximo admissível da junta soldada e da redução de espessura de parede na região da solda.
Tabela 6: Tolerância para tubos soldados simples: diâmetro externo e espessura de parede
| diâmetro externo com proteção superficial [mm] Tolerância – 0,2 [mm] | diâmetro externo do tubo-base [mm] Tolerância ± 0,08 [mm] | Espessura da parede [mm] | ||
|---|---|---|---|---|
| .50 | .51 a .56 | Tolerância ± 0,05 [mm] | Tolerância ± 0,08 [mm] | |
| 8,20 | – | 8,00 | 0,7 | 1,0 |
| – | 8,50 | |||
| 10,20 | – | 10,00 | ||
| – | 10,50 | |||
7.4 Tubos de alumínio
A Tabela 7 fornece as tolerâncias de diâmetros externos e espessuras de parede de tubos de alumínio com e sem proteção superficial.
Tabela 7: Tolerâncias para tubos de alumínio: diâmetro externo e espessura de parede
| diâmetro externo com proteção superficial [mm] | Tolerância [mm] | diâmetro externo do tubo-base [mm] | Tolerância [mm] | Espessura da parede [mm] | Tolerância [%] |
|---|---|---|---|---|---|
| 4,04 | ± 0,07 | 3,74 | ± 0,07 | 0,85 | ± 7 |
| 5,04 | 4,74 | 1,35 | |||
| 6,04 | 5,74 | 0,85 | |||
| 8,04 | ± 0,08 | 7,74 | ± 0,08 | 0,85 | |
| 10,04 | 9,74 | 0,85 | |||
| 12,04 | ± 0,09 | 11,74 | ± 0,09 | 0,85 | |
| 15,04 | 14,74 | 0,85 | |||
| 16,04 | 15,74 | 1,10 | |||
| 18,04 | 17,74 | 1,10 |
7.5 Tubos fabricados em aço inoxidável
A Tabela 8 fornece as tolerâncias para tubos fabricados em aço inoxidável. De acordo com a norma DIN 10296-2, Tabela A.1 WCR, acabamento metálico brilhante. As soldas devem ser quase imperceptíveis.
Tabela 8: Tolerâncias para tubos fabricados em aço inoxidável: diâmetro externo e espessura da parede
| diâmetro externo [mm] | Tolerância [mm] | Espessura da parede [mm] | Tolerância [mm] |
|---|---|---|---|
| 8,00 | ± 0,05 | 1,00 | ± 0,075 |
| 10,00 |
7.6 Tubos extrudados sem costura de CuNifer
Para tubos CuNiFer laminados sem costura, as dimensões e tolerâncias devem estar de acordo com a norma DIN 74234 D.
8 Ensaios
8.1 Espessuras do revestimento
As espessuras do revestimento são determinadas metalograficamente a partir de no mínimo 6 medições distribuídas uniformemente ao longo da circunferência do tubo. Os valores indicados na Tabela 1 para espessuras mínimas de revestimento devem ser aplicados. Devem ser determinadas as espessuras mínima e máxima de revestimento, bem como a espessura média de revestimento. As espessuras máximas de revestimento não são explicitamente definidas, mas devem ser observadas as tolerâncias para o diâmetro externo máximo com proteção superficial constantes nas Tabelas 5 a 8.
Em caso de controvérsias, as espessuras dos revestimentos metálicos e plásticos são determinadas conforme DIN EN ISO 1463. No caso de tubos revestidos com PA11/PA12/PA612, o revestimento plástico deve ser removido antes da conformação do flange. Posteriormente, nesta área deve permanecer, no mínimo, 15 µm de zinco / 25 µm de Al.
8.2 Ensaio de tração e ensaio de expansão com mandril
A Tabela 9 fornece os valores de resistência a serem atingidos no tubo revestido na condição de fornecimento. A resistência ao escoamento, a resistência à tração e o alongamento após fratura são determinados em um ensaio de tração conforme ISO 6892-1. O ensaio de expansão com mandril é realizado conforme DIN EN ISO 8493.
Tabela 9: Valores de resistência no tubo revestido na condição de fornecimento
| Versão do produto | Resistência ao escoamento Rp0,2, [MPa] | Resistência à tração Rm, [MPa] | Alongamento após ruptura A50, [%] | Ensaio de expansão com mandril conforme DIN EN ISO 8493 |
|---|---|---|---|---|
| .10 a 57 | 200-400* | ≥ 290 | ≥ 14 | Ensaio de expansão com mandril ≥ 20 % |
| .60 a .62 | ≥ 90 | ≥ 130 | ≥ 15 (A10) | – |
| .71 a .74 | ≥ 195 | ≥ 500 | ≥ 35 | Ensaio de expansão com mandril ≥ 20 % |
| .80 | ≥ 160 | ≥ 300 | ≥ 25 | Ensaio de expansão com mandril ≥ 20 % |
*PV.33, PV.48 e PV.49 até 430 MPa possíveis
8.3 Ensaio de pressão interna
O ensaio de pressão interna é aplicável apenas aos PVs .10 a .49 (tubos enrolados de parede dupla) e ao PV .80 (tubo extrudado sem costura de CuNifer). A pressão de ruptura dos tubos deve ser testada sistematicamente e documentada. Os valores indicados na Tabela 10 devem ser observados.
Tabela 10: Pressões admissíveis no ensaio de pressão interna
| diâmetro externo do tubo-base [mm] | Espessura da parede [mm] | Pressão de ruptura [bar] | Pressão operacional admissível*[bar] |
|---|---|---|---|
| 2,5 | 0,5 | 1385 | 570 |
| 3,2 | 0,5 | 1060 | 430 |
| 0,7 | 1530 | 630 | |
| 3,4 | 0,7 | 1530 | 630 |
| 4,47 a 4,75 | 0,7 | 1100 | 400 |
| 5,67 a 6,00 | 0,7 | 850 | 315 |
| 8 | 0,7 | 675 | 225 |
| 1,0 | 825 | 335 | |
| 10 | 0,7 | 550 | 175 |
| 1,0 | 645 | 265 | |
| 12 | 1,0 | 440 | 175 |
8.4 Adequação ao alargamento e ensaio de dobramento para todas as versões do produto
Os flanges devem ser fabricados de acordo com as normas MBN 10338, DIN 74 234 e SAE J2044.
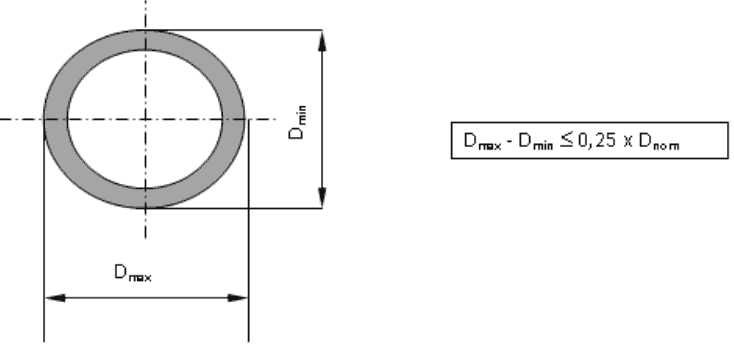
Os tubos devem ser capazes de ser dobrados nos menores raios de curvatura indicados na Tabela 11. A variação máxima da seção transversal está indicada na Figura 5.
Tabela 11: Rádios de curvatura admissíveis no ensaio de dobramento e no ensaio de corrosão
| diâmetro externo [mm] | Menor raio de curvatura, r sobre o rolo conformador[mm] |
|---|---|
| 3,2 a 3,4 | 6 |
| 4,47 a 4,75 | 12 |
| 5,67 a 6,00 | 15 |
| 8 | 20 |
| 10 | 25 |
| 12 | 30 |
8.5 Ensaio de cisalhamento por dobramento
Para tubos enrolados e sistemas de revestimento
Se um trecho do tubo for dobrado manualmente em forma de grampo (hairpin) e dobrado para frente e para trás até a fratura, as camadas individuais do revestimento não devem se separar, e a junta de brasagem não deve se abrir. Para diâmetros de tubo ≥ 8 mm das séries PVs .10 – .49, são permitidas pequenas fissuras na junta de brasagem, exceto na região inicial da junta, desde que tais fissuras não afetem os valores tecnológicos nem a processabilidade, por exemplo, o afundamento do flange. Os revestimentos aplicados não devem apresentar trincas.
Alternativamente, pode ser realizado um ensaio de achatamento fechado conforme a norma DIN EN ISO 8492 para avaliar a junta de brasagem.
Além disso, aplicam-se as seguintes disposições quanto ao ensaio de achatamento conforme DIN EN ISO 8492 e ao ensaio de cisalhamento por flexão:
Para avaliar a brasagem na extremidade externa da junta soldada, a extremidade da junta deve estar posicionada na posição das 12 horas.
Após o ensaio de achatamento fechado, não deve haver cobre visível na extremidade externa da solda.
8.6 Ensaios de corrosão
8.6.1 Resistência à corrosão da superfície externa do tubo
Versões do produto .31 a .62, com revestimento na superfície externa
A proteção superficial quanto à corrosão do metal base e à corrosão do zinco, conforme indicado na Tabela 12, deve ser avaliada em corpos de prova dobrados (180°) em formato de grampo. O raio de curvatura deve ser obtido da Tabela 11 (rolo de conformação). Armazenar as seções de tubo em formato de grampo suspensas na câmara de ensaio, com as extremidades dos tubos apontando para baixo.
Para testar a aderência do plástico, o revestimento plástico deve ser inicialmente danificado por meio de um arranhão. A marca riscada deve ser feita conforme MBN 10517. A avaliação é realizada conforme MBN 10494-6, com infiltração na marca riscada, descrição resumida U/2. A avaliação deve ser realizada após 24 horas
após remoção da câmara de ensaio. O ângulo de ensaio dos tubos riscados deve estar em conformidade com a norma DIN EN 9227.
Versão do produto .71 a .80, sem revestimento na superfície externa
O ensaio de resistência à corrosão relativo à corrosão do metal-base é realizado em seções de tubo com 300 mm de comprimento.
A avaliação deve ser realizada 24 horas após a retirada da câmara de ensaio.
Tabela 12: Ensaio de resistência à corrosão na superfície externa do tubo
| Versão do produto | Ensaio de corrosão conforme DIN EN ISO 9227 | ||
|---|---|---|---|
| Tipo | Trecho curvado de 300 mm | Trecho riscado de 300 mm | |
| Versão do produto | Tipo | Trecho de 300 mm, não curvado, não riscado | |
| .30 a .57 | NSS | 1000 h sem corrosão do metal base (RR) 480 h corrosão Zn/Al <1 % (WR) | 480 h infiltração U/2 ≤ 2 mm |
| .60 a .62 | CASS | 480 h sem corrosão do metal base (WR) | 240 h de infiltração U/2 ≤ 2 mm |
| .71 a .74 | NSS | 1000 h sem corrosão do metal base | |
| .80 | 1000 h sem corrosão do metal base, profundidade máxima de ataque corrosivo < 10 µm | ||
8.6.2 Resistência à corrosão da superfície interna das linhas de combustível
O fornecedor da tubulação ou do componente deve comprovar a adequação da superfície interna para os fluidos a serem transportados mediante ensaios de corrosão. A resistência ao combustível é verificada por meio de ensaios conforme MBN 10375. Este ensaio é realizado uma vez por local de produção e por tipo de combustível.
Observe que o comportamento corrosivo de materiais metálicos é uma propriedade do sistema (material/ambiente) e, portanto, não se pode extrair conclusões, por exemplo, do comportamento corrosivo de um material em diesel para seu comportamento corrosivo em gasolina. O mesmo princípio se aplica ao uso crescente de aditivos sintéticos ou biogênicos nos combustíveis.
8.7 Adesão após exposição térmica
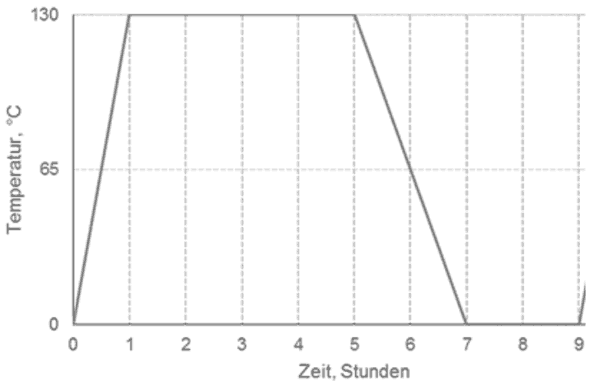
Para as versões do produto com revestimento plástico, PVs de 0,30 a 62, deve-se testar a aderência após exposição térmica. O ensaio deve ser realizado em tubos retos, não dobrados, com comprimento de aproximadamente 300 mm.
5 ciclos de ensaio com alternância de temperatura: 1 ciclo consiste em 130 °C/4 h (fase de aquecimento de 1 h), seguida de resfriamento até 0 °C em 2 h. O tempo de permanência em 0 °C é de 2 h. 9 h por ciclo, totalizando 45 h.
Objetivo: Nenhuma separação entre camadas, formação de bolhas ou descascamento.
8.8 Documentação dos resultados dos ensaios
Os resultados dos ensaios especificados devem ser documentados e arquivados pelo fornecedor (requisito mínimo: certificado de ensaio de material, estanqueidade, resistência mecânica e pressão de ruptura). Os resultados devem estar disponíveis para apresentação mediante solicitação a qualquer momento.
Anexo A (normativo): Limites para defeitos superficiais visíveis em tubos revestidos com PVF (versões do produto 40, 43, 50)
A.1 Definição de defeitos superficiais admissíveis
· Inclusões/fragmentos: defeito superficial causado por um objeto estranho incorporado à camada de PVF ou por uma área descoberta resultante da remoção desse objeto.
· Arranhões: defeitos superficiais que consistem em pequenos rebaixamentos de formato irregular, em direção indefinida.
· Entalhe (arranhão profundo): defeito superficial com um rebaixamento visível em forma de linha, causado pelo contato com um objeto estranho.
A.2 Limites para defeitos superficiais visíveis
Para facilitar a determinação rápida de desvios superficiais, aplicam-se os critérios resumidos na Tabela 13. Aplica-se, em princípio, o seguinte: o revestimento de zinco deve estar sempre presente. O zinco deve apresentar brilho prateado contínuo. Nenhum cobre deve ser visível. Se o cobre for visível, as linhas não estão aprovadas.
Tabela 13: Defeitos superficiais
| Posição | Classificação de defeitos | Reclamação |
|---|---|---|
| Figura 7: Inclusões/fragmentos: aprox. 1–2 mm | Não, ok. | |
| Figura 8: Arranhões com até 5 mm: Nenhuma reentrância perceptível; revestimento de zinco do tubo intacto. | Na área visível (compartimento do motor): Não, ok; Retrabalho com tinta utilizada pelo fabricante do tubo, por razões de aparência. | |
| Figura 9: Arranhões com comprimento entre 5 mm e 10 mm ou entre 10 mm e 20 mm: Nenhuma reentrância perceptível; revestimento de zinco do tubo intacto. | FK 1 | Sim, não aprovado; Retrabalho com tinta utilizada pelo fabricante do tubo, por razões de aparência exigidas, após o qual é aprovado |
| Figuras 10 e 11: Arranhões com comprimento superior a 20 mm ou danos substanciais/arranhões profundos/entalhes, independentemente do comprimento; revestimento de zinco danificado (camada de cobre avermelhada levemente visível). | FK 5 | Sim, não aprovado; Linha de sucata – não deve ser instalada / deve ser substituída. |
Anexo B (normativo): Página complementar para testes de BQF/amostra inicial
Relatório de inspeção da amostra inicial para a fábrica do cliente MB e o documento SALT de aprovação de
fonte de aquisição deve incluir as seguintes informações em uma tabela de comparação entre valor-alvo e valor real (ver Tabela
14).
Tabela 14: Tabela de comparação entre valores-alvo e valores reais
| Requisito | Descrição | Especificação | Laboratório BQF | Laboratório ISIR |
|---|---|---|---|---|
| Rota de produção | A localização de cada etapa produtiva deve ser especificada. | Documento SALT | C | C |
| Análise química | A composição química deve corresponder à norma adequada para a versão do produto. | Cap. 6.1, Tabela 3 | C | C |
| diâmetro externo e espessura de parede | As tolerâncias dos diâmetros externos (com e sem revestimento) e da espessura da parede são atendidas. | Cap. 7.1-6, Tabelas 5-8 | C | C |
| Recesso da junta soldada | As tolerâncias referentes ao recuo da junta soldada nas superfícies externas, conforme itens PVs.30–49, são atendidas. | Cap. 7.2, Figuras 2-3 | C | C |
| Reforço da junta soldada e redução da espessura da parede | Os valores máximos de reforço da junta soldada e de redução da espessura da parede, conforme itens PVs.50–59, são atendidos. | Cap. 7.3, Figura 4 | C | C |
| Espessuras do revestimento | Os limites inferiores de especificação indicados na Tabela 1 são atendidos. | Cap. 8.1, Tabela 1 | C | C |
| Propriedades mecânicas | Ensaio de tração quanto à resistência ao escoamento, resistência à tração e alongamento após fratura; ensaio de expansão com mandril. | Cap. 8.2, Tabela 9 | C | C |
| Ensaio de pressão interna | Deve ser fornecida a comprovação da pressão de ruptura. | Cap. 8.3, Tabela 10 | C | C |
| Teste de adequação do flange e de dobramento | Comprovação da possibilidade de fabricação de flares. Deve ser respeitada a variação máxima da seção transversal após a curvatura. | Cap. 8.4, MBN 10338, DIN 234, SAE J2044, Tabela 11, Figura 5 | C | C |
| Ensaio de cisalhamento por dobra | Sem separação dos revestimentos individuais, abertura de juntas ou fissuras nas soldas após dobramento até a fratura. | Cap. 8.5 | C | C |
| Ensaio de corrosão, externamente | Diferentes ensaios de corrosão devem ser aprovados, dependendo da versão do produto. | Cap. 8.6.1, Tabela 12, DIN EN ISO 9227 (NSS e CASS) | C+ (A aplicação por arranhão deve ser testada independentemente) | C |
| Ensaio de corrosão, internamente | Deve ser fornecida, uma vez por localização, a comprovação da resistência à corrosão da superfície interna e da junta soldada para o combustível a ser transportado, em linhas de combustível. | Cap. 8.6.2, MBN 10374 | C | – |
| Adesão do revestimento | 5 ciclos — ciclagem térmica sem separação das camadas. | Cap. 8.7, Figura 6 | C | C |
Anexo C (informativo): Visão geral das versões do produto com status NFN
Não recomendado para novos projetos
Tabela 15: Visão geral dos PVs com status NFN
| Versão do produto | Tipo de tubo | superfície externa | Superfície interna | Aplicação | |
|---|---|---|---|---|---|
| Revestimento metálico | Revestimento plástico | ||||
| 4040.20 não aplicável a novos projetos | Tubo envolto de dupla parede | Revestido eletroliticamente com zinco: 12–15 μm | sem | nenhum* | Linhas de freio Conexão com flange alargado (flared flange). |
| 4040.30 não aplicável a novos projetos | Tubo envolto de dupla parede | Revestido eletroliticamente com zinco ≥ 25 μm | sem | nenhum* | Linhas de freio conforme PV .20 |
| 4040.70 não aplicável a novos projetos | Tubo soldado fabricado em aço inoxidável | sem | sem | sem | Linhas de combustível em áreas sujeitas a tensões térmicas |