Prefazione
Questo DBL definisce le caratteristiche e i requisiti per tubi destinati a impianti frenanti e di alimentazione carburante, nonché per tubi in alluminio impiegati in linee di rigenerazione e di ventilazione. I tubi per altre applicazioni, ad esempio linee idrauliche, non rientrano nel campo di applicazione di questo DBL.
Questa edizione sostituisce l’edizione precedente della presente norma datata 2013-12.
Nota applicativa:
In linea con il campo di applicazione, l’applicazione della presente versione di questa Norma Aziendale deve essere verificata per nuovi progetti veicolo o componenti per i quali, alla data di pubblicazione di questa versione, non siano ancora state approvate specifiche concettuali/base né specifiche di requisiti per il componente.
I rispettivi documenti contrattuali regolano l’applicazione obbligatoria della presente versione di questa Norma Aziendale da parte del fornitore.
1 Ambito di applicazione
Le versioni prodotto dei tipi di tubo per impianti frenanti, alimentazione carburante, rigenerazione e ventilazione sono riportate nella Tabella 1. La versione prodotto definisce il materiale di base nonché il tipo di rivestimento e gli spessori di rivestimento delle superfici interna ed esterna dei tubi rivestiti.
Tabella 1: Versioni di prodotto, panoramica
| Versione del prodotto | Tipo di tubo: tubo avvolto a doppia parete in acciaio per linee freno e carburante | ||||
|---|---|---|---|---|---|
| Rivestimento della superficie esterna | Rivestimento della superficie interna | ||||
| Metallico | Spessore | Plastica | Spessore | ||
| Applicazione: saldatura successiva. Protezione anticorrosiva successiva (DBL 8451.11 o 7391) | |||||
| 4040.10 | nessuno* | nessuno* | nessuno* | ||
| Applicazione: aree altamente soggette a corrosione | |||||
| 4040.31 | Acciaio zincato elettroliticamente | ≥ 25 µm | PA 11 | ≥ 120 µm | nessuno* |
| 4040.32 | Al zincato a caldo | ≥ 100 µm | ≥ 100 µm | ||
| 4040.33 | Acciaio zincato elettroliticamente | ≥ 25 µm | ≥ 80 µm | ||
| 4040.40 | Acciaio zincato elettroliticamente | ≥ 25 µm | PVF | ≥ 8 µm | |
| 4040.41 | Acciaio zincato elettroliticamente | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.42 | Al zincato a caldo | ≥ 100 µm | ≥ 100 µm | ||
| 4040.43 | ZnAl zincato a caldo | ≥ 12 µm | PVF | ≥ 8 µm | |
| 4040.45 | Al zincato a caldo | ≥ 100 µm | PA 612 | ≥ 40 µm | |
| 4040.46 | Acciaio zincato elettroliticamente | ≥ 25 µm | ≥ 120 µm | ||
| 4040.47 | Al zincato a caldo | ≥ 100 µm | ≥ 100 µm | ||
| 4040.48 | Acciaio zincato elettroliticamente | ≥ 25 µm | PA 12 | ≥ 80 µm | |
| 4040.49 | Acciaio zincato elettroliticamente | ≥ 25 µm | PA 612 | ≥ 80 µm | |
| Tipo di tubo: tubo saldato a singola parete in acciaio per linee carburante | |||||
| 4040.50 | Acciaio zincato elettroliticamente | ≥ 25 µm | PVF | ≥ 8 µm | Zincatura galvanica ≥ 3 µm |
| 4040.51 | Acciaio zincato elettroliticamente | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.52 | Al zincato a caldo | ≥ 100 µm | ≥ 100 µm | ||
| 4040.53 | Acciaio zincato elettroliticamente | ≥ 25 µm | PA 11 | ≥ 120 µm | |
| 4040.54 | Al zincato a caldo | ≥ 100 µm | ≥ 100 µm | ||
| 4040.56 | Acciaio zincato elettroliticamente | ≥ 25 µm | PA 612 | ≥ 120 µm | |
| 4040.57 | Al zincato a caldo | ≥ 100 µm | ≥ 100 µm | ||
| Tipo di tubo: tubo in alluminio per linee di rigenerazione e di ventilazione | |||||
| 4040.60 | senza | PA 12 | ≥ 120 µm | senza | |
| 4040.61 | PA 612 | ≥ 120 µm | |||
| 4040.62 | PA 11 | ≥ 120 µm | |||
| Tipo di tubo: tubo non rivestito per aree soggette a sollecitazioni termiche | |||||
| Applicazione: tubazioni carburante | |||||
| 4040.71 | Tubo saldato in acciaio inossidabile | Acciaio 1.4404 | Per aree altamente soggette a corrosione, ad es. l’area sottoscocca | ||
| 4040.72 | Acciaio 1.4571 | ||||
| 4040.73 | Acciaio 1.4301 | Non adatto per aree altamente soggette a corrosione | |||
| 4040.74 | Acciaio 1.4541 | ||||
| Applicazione: tubazioni freno | |||||
| 4040.80 | tubo CuNiFer trafilato senza saldatura | ||||
superfici.
I tubi avvolti a doppia parete in acciaio (PVs.10-.49) sono preferibilmente impiegati nei casi in cui siano richieste elevate prestazioni di resistenza alla pressione, ad esempio nelle tubazioni freno. I tubi saldati a singola parete in acciaio (PVs.51-.57) sono invece preferibilmente utilizzati quando le esigenze di resistenza alla pressione sono meno stringenti, come nel caso delle tubazioni carburante. Per requisiti secondari di resistenza alla temperatura e alla pressione, ad esempio nelle tubazioni di rigenerazione e di ventilazione, possono essere impiegati tubi in alluminio (PVs.60-.62). Nei casi di esposizione continua a temperature superiori a 130 °C, devono essere utilizzati tubi saldati in acciaio inossidabile (tubazioni carburante, PVs.71-.74) oppure tubi in CuNiFer estrusi senza saldatura (tubazioni freno, PV.80). I requisiti specifici per le tubazioni carburante ad alta pressione non rientrano nell’ambito di applicazione del presente DBL.
Le finiture/le protezioni superficiali devono essere scelte in base ai requisiti relativi alla resistenza alla corrosione e al calore. Le temperature massime di esercizio per le protezioni superficiali sono riportate nella Tabella 2.
Tabella 2: Temperature massime di esercizio dei rivestimenti superficiali
| Temperatura [°C] | .10 | .40, .43, .50 | .31-.33, .41, .42, .48, .51-.54 | .45, .46, .47, .49, .56, .57 | .60, .61, .62 |
|---|---|---|---|---|---|
| Max. a breve termine (15 min) | – | 150 | 160 | 170 | 150 |
| Max. permanente | – | 130 | 130 | 140 | 130 |
2 Riferimenti normativi
I seguenti documenti di riferimento sono necessari per l’applicazione del presente documento. Per i riferimenti datati, si applica esclusivamente l’edizione citata. Per i riferimenti non datati, si applica l’edizione più recente del documento citato (compresi eventuali aggiornamenti).
- ASTM B 750 Lega di alluminio-mischmetal composta da zinco e 5% di alluminio (UNS Z38510) in forma di lingotti per rivestimenti a caldo
- DBL 8585 Elenco delle sostanze vietate per la selezione dei materiali
- DIN 74234 Sistemi idraulici di frenatura; tubi freno, svasature
- DIN EN 10130 Prodotti piani in acciaio a basso tenore di carbonio laminati a freddo per formatura a freddo
- DIN EN 10296-2 Tubi d’acciaio saldati circolari per impieghi meccanici e generali – Parte 2: Acciaio inossidabile
- DIN EN 12449 Rame e leghe di rame – Tubi tondi senza saldatura per usi generali
- DIN EN 573-3 Alluminio e leghe di alluminio – Composizione chimica e forme dei prodotti deformabili – Parte 3: Composizione chimica e forme dei prodotti
- DIN EN ISO 1463 Rivestimenti metallici e ossidici – Misurazione dello spessore del rivestimento – Metodo microscopico
- DIN EN ISO 6892-1 Materiali metallici – Prove di trazione – Parte 1: Metodo di prova a temperatura ambiente
- DIN EN ISO 8492 Materiali metallici – Tubi – Prova di appiattimento
- DIN EN ISO 8493 Materiali metallici – Tubi – Prova di espansione con mandrino
- DIN EN ISO 9227 Prove di corrosione in atmosfere artificiali – Prove con nebbia salina
- MBN 10338 Sistemi carburante – Collegamenti flessibili; Estremità tubo – Norme di progettazione
- MBN 10375 Prova di corrosione dei materiali metallici nei carburanti
- MBN 10494-6 Metodi di prova per vernici
- MBN 10517 Preparazione dei tubi per sistemi frenanti e carburante ai fini delle prove di corrosione
- Specifica SAE J2044 per raccordi a innesto rapido per sistemi di carburante liquido e di vapore/emissioni
3 Termini e definizioni
| A50 | Simbolo per l’allungamento a rottura di un provino con lunghezza di misura di 50 mm. |
| A10 | Simbolo per l’allungamento a rottura di un provino con lunghezza di misura di 10 mm. |
| PV | Abbreviazione di “versione prodotto” |
| CASS | Abbreviazione di “test accelerato in nebbia salina aceto-acida al rame” |
| DBL | Abbreviazione di “Daimler-Benz-Liefervorschrift” (“Specifiche di fornitura”). |
| DIN | Abbreviazione di “Deutsches Institut für Normung” (“Istituto tedesco per la normalizzazione”). |
| ISIR | Abbreviazione di “rapporto di ispezione del campione iniziale” |
| EN | Abbreviazione di “Europäische Norm” (“Norma europea”). |
| ISO | Abbreviazione di “International Organization for Standardization”. |
| AHT | Abbreviazione di “clima di condensazione con umidità e temperatura dell’aria alternata” |
| CDC | Abbreviazione di “cathodic dip coat”. |
| MIG | Abbreviazione di “gas metallico inerte” |
| MB | Abbreviazione di “Mercedes-Benz”. |
| MBN | Abbreviazione di “Mercedes-Benz Norm” (“Norma Mercedes-Benz”). |
| NfN | Non adatto per nuovi progetti |
| NSS | Abbreviazione di “test in nebbia salina neutra” |
| PA | Abbreviazione di “poliammide” |
| PVF | Abbreviazione di “fluoruro di polivinile” |
| Rm Rp0,2 SAE | Simbolo per la resistenza a trazione Simbolo per la resistenza allo snervamento convenzionale allo 0,2 % di deformazione permanente Abbreviazione di “Society of Automotive Engineers”. |
| SALT | abbreviazione di “Source Approval Lab Tests” |
4 Requisiti generali
Per garantire la sicurezza e la qualità del prodotto, nonché soddisfare i requisiti di omologazione, tutti i parametri rilevanti
devono essere rispettate le normative e le leggi vigenti. Inoltre, si applicano i requisiti pertinenti del Gruppo Daimler.
Tutti i materiali, le procedure, i processi, i componenti e i sistemi devono conformarsi a tutte le normative vigenti
requisiti relativi alle sostanze regolamentate e alla riciclabilità.
È obbligatorio osservare la norma DBL 8585.
Il requisito preliminare per la fornitura a Daimler è l’approvazione della fonte di approvvigionamento per ogni versione del prodotto e per ogni sito produttivo, rilasciata dal dipartimento specializzato per i materiali. A tal fine devono essere forniti dettagli sul processo produttivo e sui materiali grezzi utilizzati.
5 Designazione abbreviata del materiale per la documentazione
es. per un tubo saldato a singola parete: acciaio DIN EN 10130 – 1.0330 (DC01) + DBL4040.50
6 Proprietà generali dei materiali e condizione di consegna
6.1 Materiali, produzione e rivestimento
6.1.1 Materiali
Il materiale base del tubo e le normative standard relative alle rispettive versioni di prodotto sono elencati nella Tabella 3.
Tabella 3: Materiali e specifiche per le diverse versioni del prodotto
| Versione del prodotto | Tipo di tubo e materiale | Specifiche |
|---|---|---|
| .10 a .49 | Tubo avvolto a doppia parete in acciaio | secondo DIN EN 10130 |
| .50 a .57 | Tubo saldato monoparete in acciaio | secondo DIN EN 10130 |
| .60 a .62 | Tubo in alluminio | EN AW 3103 secondo DIN EN 573-3 |
| .71 a .74 | Tubi in acciaio inossidabile* | secondo DIN EN 10296-2 |
| .80 | Tubo CuNifer senza saldatura trafilato | CuNi10Fe1Mn secondo DIN EN 12449 |
* In aree soggette a forte aggressione corrosiva, come la zona sottoscocca, devono essere utilizzati i materiali 1.4404 e 1.4571
6.1.2 Tubo avvolto a doppia parete in acciaio
Nastro d’acciaio con rivestimento elettrodeposto di rame o nichel su uno o entrambi i lati viene formati in un tubo a doppia parete mediante un processo di trafilatura a rulli e quindi brasato senza materiale d’apporto aggiuntivo. I tubi vengono trafilati e ricotti secondo necessità. Per la versione del prodotto 4040.10 deve essere utilizzato il nastro d’acciaio rivestito su entrambi i lati.
6.1.3 Tubo saldato a singola parete in acciaio
Nastro d’acciaio con rivestimento elettrodeposto di nichel su uno o entrambi i lati viene formato in un tubo iniziale (billette cava) mediante un processo di trafilatura a rulli, saldato mediante processo induttivo o saldatura a resistenza e quindi deformata a freddo fino alle dimensioni finali in un laminatoio a riduzione per trazione posto immediatamente a valle. Lo strato di Ni presente all’interno del tubo si espande sul giunto saldato durante la saldatura. Spessori del rivestimento interno in Ni inferiori a 3 μm sono ammessi nell’area del giunto, purché non si scenda al di sotto del valore minimo di 1 μm.
6.1.4 Tubi in acciaio inossidabile
I tubi sono prodotti, a discrezione del produttore, mediante saldatura per fusione o a pressione partendo da nastri o lamiere opportunamente formati. Le saldature possono essere livellate con metodi adeguati, quali martellatura o laminazione, nel corso della produzione.
Possono essere utilizzati vari acciai inossidabili con differente resistenza alla corrosione come materiale per i tubi; si veda anche il Capitolo 8.1 «Materiali». La scelta della qualità di acciaio dipende dal carico corrosivo cui sono sottoposti i tubi sul veicolo e deve essere concordata con i competenti reparti specialistici. In generale, occorre prestare particolare attenzione alla selezione del materiale e alla verifica accurata del comportamento corrosivo delle applicazioni tubistiche realizzate in acciaio inossidabile.
6.1.5 Tubi in alluminio trafilati
I tubi vengono estrusi con utensili a canale realizzati in materiale compatto e successivamente ridotti alle dimensioni finali richieste mediante trafilatura. Se necessario, i tubi vengono ricotti in atmosfera controllata tra le fasi di trafilatura.
6.1.6 Rivestimento a caldo ZnAl
Rivestimento ZnAl zincato a caldo con PV.43 eseguito conformemente ad ASTM B 750 (circa 5% di alluminio).
6.2 Proprietà generali dei tubi
I tubi devono presentare una superficie liscia e pulita sia internamente che esternamente, con aspetto uniforme e impeccabile, e devono essere privi di prodotti di corrosione. Il rivestimento in zinco non deve essere visibile. Sono ammesse tracce di serraggio sulla superficie, purché siano rispettate le tolleranze sul diametro del tubo. Nei tubi saldati sono tollerati lievi difetti nell’area della saldatura sulla superficie interna del tubo.
Indipendentemente dalla lunghezza totale dei tubi, questi devono scorrere automaticamente su un tavolo di controllo inclinato di 10°.
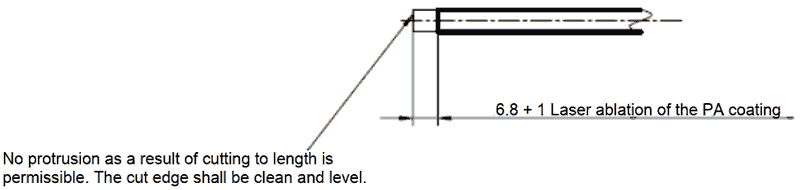
Se vengono forniti tubi con estremità tagliate al laser, i bordi di taglio devono essere puliti e regolari. Non è ammesso alcun rigonfiamento dovuto al taglio in lunghezza (vedere Figura 1).
6.3 Limiti per i difetti superficiali visibili sui tubi rivestiti PVF
Versioni del prodotto interessate: PV.40, PV.43, PV.50
Queste informazioni sono intese come specifica indicativa per facilitare la comprensione comune tra il produttore di tubi e il fornitore.
Per la definizione e i limiti dei difetti superficiali visibili, fare riferimento all’Allegato A.
6.4 Consegne
Le consegne successive devono corrispondere ai campioni approvati.
6.5 Marcatura
I tubi devono essere contrassegnati con il marchio aziendale, la data di produzione e la linea produttiva; tali indicazioni devono essere permanenti, resistenti allo strofinamento e non rimovibili. Deve essere presente almeno un’impronta completa. È ammessa la marcatura UV. Per diametri del tubo ≤ 3,4 mm, la marcatura può essere omessa.
6.6 Imballaggio
Per diametri del tubo fino a 4,75 mm e lunghezze fino a 2000 mm, i tubi devono essere forniti sciolti nel contenitore; per lunghezze superiori a 2000 mm, devono essere forniti in fasci di 50 tubi. Le estremità dei tubi nei fasci da 50 devono essere protette dall’ingresso di sporco mediante un sacchetto di film. I tubi forniti «sciolti» nei contenitori devono essere protetti dall’ingresso di sporco mediante un film. Per tutti gli altri diametri di tubo, le modalità di imballaggio devono essere concordate secondo le specifiche del cliente.
I lotti non devono essere miscelati nell’imballaggio. I contenitori contenenti più di un lotto sono soggetti all’accordo di Daimler e devono essere contrassegnati di conseguenza sul contenitore.
7 Tolleranze
7.1 Tolleranze sulla lunghezza fissa
La Tabella 4 riporta le tolleranze di lunghezza fissa per tutte le versioni di prodotto.
| Intervallo di lunghezza dei tubi | Tolleranza di lunghezza senza lavorazione degli estremi | Tolleranza di lunghezza con lavorazione degli estremi |
|---|---|---|
| ≤ 500 mm | ± 0,50 mm | ± 0,75 mm |
| > da 500 mm a 2000 mm | ± 0,75 mm | ± 1,00 mm |
| > da 2000 mm a 5000 mm | ± 1,50 mm | ± 2,00 mm |
| > 5000 mm | ± 2,50 mm | ± 2,50 mm |
7.2 Tubo avvolto a doppia parete in acciaio
La Tabella 5 riporta le tolleranze dei diametri esterni (con e senza protezione superficiale) e degli spessori di parete per le versioni di prodotto dei tubi avvolti a doppia parete.
Tabella 5: Tolleranze per tubi avvolti a doppia parete: diametro esterno e spessore di parete
| Diametro esterno con protezione superficiale [mm] Tolleranza –0,2 [mm] | Diametro esterno del tubo base [mm] Tolleranza ± 0,07 [mm] | Spessore della parete [mm] Tolleranza ± 0,07 [mm] | ||||
|---|---|---|---|---|---|---|
| .40, .43 | .31, .32, .41, .42, .46, .47 | .45 | .33, .48, .49 | |||
| 3,40 | 3,20 | – | – | – | 0,7 | |
| 3,60 | 3,40 | – | – | – | 0,7 | |
| 4,95 | 4,75 | – | 4,47 | 4,65 | 0,7 | |
| 5,25 | – | 4,75 | – | – | 0,7 | |
| 6,20 | 6,00 | – | 5,67 | 5,90 | 0,7 | |
| 6,50 | – | 6,00 | – | – | 0,7 | |
| 8,20 | 8,00 | – | – | 7,90 | 0,7 | 1,0 |
| 8,50 | – | 8,00 | – | – | 0,7 | 1,0 |
| 10,20 | 10,00 | – | – | – | 0,7 | 1,0 |
| 10,50 | – | 10,00 | – | – | 0,7 | 1,0 |
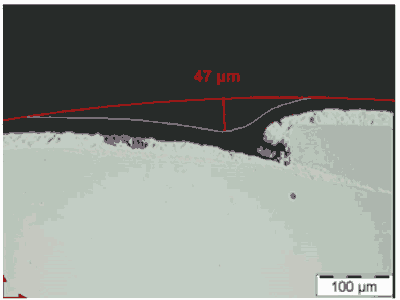
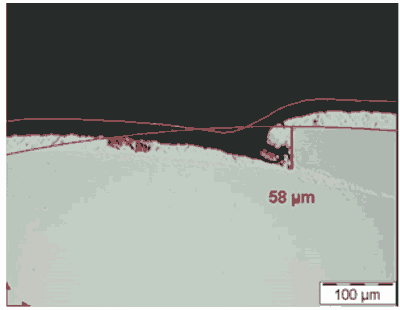
I tubi avvolti e i tubi saldati non devono presentare solchi o incavi di giunzione ≥ 60 µm all’inizio della giunzione. La profondità dell’incavo di giunzione va misurata sia sull’esterno del rivestimento plastico (incavo di giunzione del rivestimento superficiale, Figura 2) che sul lato in acciaio privo di rivestimento (incavo di giunzione, Figura 3). Per misurare l’incavo di giunzione del rivestimento superficiale, posizionare un cerchio intorno al rivestimento plastico e misurare fino a questo. Per determinare l’incavo di giunzione, posizionare il cerchio intorno al tubo non rivestito e misurare fino al materiale di base.
7.3 Tubo saldato a singola parete in acciaio
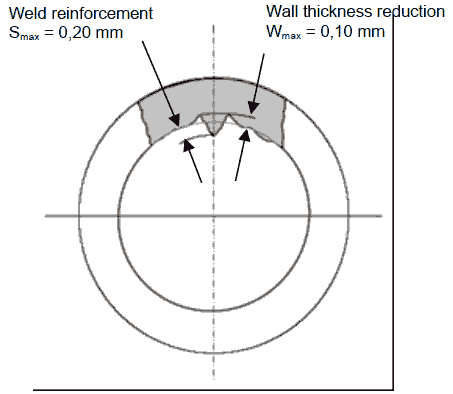
La Tabella 6 riporta le tolleranze per le versioni del prodotto di tubi saldati a parete singola senza protezione superficiale. Il limite di tolleranza per la rotondità è di max. 70 µm. La Figura 4 mostra uno schema del massimo sovrametallo ammissibile del giunto saldato e della riduzione dello spessore di parete nella zona del cordone di saldatura.
Tabella 6: Tolleranze per tubi saldati a parete singola: diametro esterno e spessore di parete
| Diametro esterno con protezione superficiale [mm] Tolleranza – 0,2 [mm] | diametro esterno del tubo base [mm] Tolleranza ± 0,08 [mm] | Spessore della parete [mm] | ||
|---|---|---|---|---|
| .50 | .51 a .56 | Tolleranza ± 0,05 [mm] | Tolleranza ± 0,08 [mm] | |
| 8,20 | – | 8,00 | 0,7 | 1,0 |
| – | 8,50 | |||
| 10,20 | – | 10,00 | ||
| – | 10,50 | |||
7.4 Tubi in alluminio
La Tabella 7 riporta le tolleranze per i diametri esterni e gli spessori di parete dei tubi in alluminio con e senza protezione superficiale.
Tabella 7: Tolleranze per tubi in alluminio: diametro esterno e spessore di parete
| Diametro esterno con protezione superficiale [mm] | Tolleranza [mm] | diametro esterno del tubo base [mm] | Tolleranza [mm] | Spessore della parete [mm] | Tolleranza [%] |
|---|---|---|---|---|---|
| 4,04 | ± 0,07 | 3,74 | ± 0,07 | 0,85 | ± 7 |
| 5,04 | 4,74 | 1,35 | |||
| 6,04 | 5,74 | 0,85 | |||
| 8,04 | ± 0,08 | 7,74 | ± 0,08 | 0,85 | |
| 10,04 | 9,74 | 0,85 | |||
| 12,04 | ± 0,09 | 11,74 | ± 0,09 | 0,85 | |
| 15,04 | 14,74 | 0,85 | |||
| 16,04 | 15,74 | 1,10 | |||
| 18,04 | 17,74 | 1,10 |
7.5 Tubi in acciaio inossidabile
La Tabella 8 riporta le tolleranze per i tubi in acciaio inossidabile. Secondo la norma DIN 10296-2, Tabella A.1 WCR, finitura metallica lucida. Le saldature devono essere appena percettibili.
Tabella 8: Tolleranze per tubi in acciaio inossidabile: diametro esterno e spessore di parete
| diametro esterno [mm] | Tolleranza [mm] | Spessore della parete [mm] | Tolleranza [mm] |
|---|---|---|---|
| 8,00 | ± 0,05 | 1,00 | ± 0,075 |
| 10,00 |
7.6 Tubi CuNifer trafilati senza saldatura
Per i tubi CuNiFer senza saldatura trafilati, le dimensioni e le tolleranze devono rispettare la norma DIN 74234 D.
8 Prove
8.1 Spessori del rivestimento
Lo spessore del rivestimento è determinato metallograficamente da almeno 6 misurazioni distribuite uniformemente sulla circonferenza del tubo. Si applicano i valori indicati nella Tabella 1 per gli spessori minimi di rivestimento. Devono essere determinati lo spessore minimo e massimo del rivestimento, nonché lo spessore medio. Lo spessore massimo del rivestimento non è definito esplicitamente, ma devono essere rispettate le tolleranze per il diametro esterno massimo con protezione superficiale indicate nelle Tabelle 5-8.
In caso di controversie, lo spessore del rivestimento per i rivestimenti metallici e quelli plastici viene determinato secondo la norma DIN EN ISO 1463. Per i tubi rivestiti con PA11/PA12/PA612, il rivestimento plastico deve essere rimosso prima della svasatura. Successivamente, in quest’area devono essere presenti almeno 15 µm di zinco / 25 µm di alluminio.
8.2 Prova di trazione e prova di espansione con mandrino
La Tabella 9 riporta i valori di resistenza da ottenere sul tubo rivestito nello stato di fornitura. La resistenza a snervamento, la resistenza a trazione e l’allungamento a rottura sono determinati mediante prova di trazione secondo ISO 6892-1. La prova di espansione con mandrino è eseguita secondo DIN EN ISO 8493.
Tabella 9: Valori di resistenza sul tubo rivestito nello stato di fornitura
| Versione del prodotto | Resistenza allo snervamento Rp0,2, [MPa] | Resistenza a trazione Rm, [MPa] | Allungamento dopo rottura A50, [%] | Prova di espansione con mandrino conforme alla norma DIN EN ISO 8493 |
|---|---|---|---|---|
| .10 a 57 | 200-400* | ≥ 290 | ≥ 14 | Prova di espansione con mandrino ≥ 20 % |
| .60 a .62 | ≥ 90 | ≥ 130 | ≥ 15 (A10) | – |
| .71 a .74 | ≥ 195 | ≥ 500 | ≥ 35 | Prova di espansione con mandrino ≥ 20 % |
| .80 | ≥ 160 | ≥ 300 | ≥ 25 | Prova di espansione con mandrino ≥ 20 % |
*PV.33, PV.48 e PV.49 fino a 430 MPa possibili
8.3 Prova di pressione interna
Il test di pressione interna è applicabile esclusivamente ai PV .10–.49 (tubi avvolti a doppia parete) e al PV .80 (tubo in CuNifer trafilato senza saldatura). La pressione di scoppio dei tubi deve essere testata sistematicamente e documentata. Devono essere rispettati i valori indicati nella Tabella 10.
Tab. 10: Pressioni ammissibili nella prova di pressione interna
| diametro esterno del tubo base [mm] | Spessore della parete [mm] | Pressione di rottura [bar] | Pressione operativa ammissibile*[bar] |
|---|---|---|---|
| 2,5 | 0,5 | 1385 | 570 |
| 3,2 | 0,5 | 1060 | 430 |
| 0,7 | 1530 | 630 | |
| 3,4 | 0,7 | 1530 | 630 |
| 4,47 a 4,75 | 0,7 | 1100 | 400 |
| 5,67 a 6,00 | 0,7 | 850 | 315 |
| 8 | 0,7 | 675 | 225 |
| 1,0 | 825 | 335 | |
| 10 | 0,7 | 550 | 175 |
| 1,0 | 645 | 265 | |
| 12 | 1,0 | 440 | 175 |
8.4 Idoneità alla svasatura e prova di piegatura per tutte le versioni del prodotto
I svasamenti devono essere realizzati conformemente a MBN 10338, DIN 74 234 e SAE J2044.
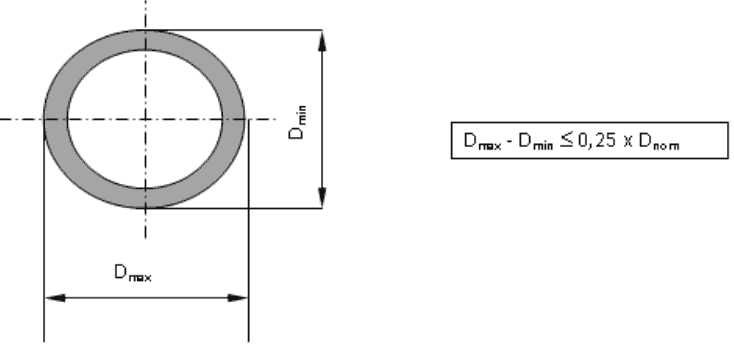
I tubi devono essere in grado di essere piegati sui raggi di curvatura minimi indicati nella Tabella 11. La variazione massima della sezione trasversale è riportata nella Figura 5.
Tab. 11: Raggi di curvatura ammissibili nella prova di piegatura e nella prova di corrosione
| diametro esterno [mm] | Raggio minimo di curvatura, r sul rullo formatore[mm] |
|---|---|
| 3,2–3,4 | 6 |
| 4,47 a 4,75 | 12 |
| 5,67 a 6,00 | 15 |
| 8 | 20 |
| 10 | 25 |
| 12 | 30 |
8.5 Prova di taglio per piegatura
Per tubi avvolti e sistemi di rivestimento
Se un tratto di tubo viene piegato manualmente a forma di forcina e successivamente piegato avanti e indietro fino alla frattura, gli strati individuali del rivestimento non devono staccarsi e la saldatura brasata non deve aprirsi. Per diametri di tubo ≥ 8 mm di PVs .10 – .49 sono ammesse piccole fessurazioni della saldatura brasata, ad eccezione dell’inizio della saldatura, purché queste non influenzino i valori tecnologici e la lavorabilità, ad esempio l’affondamento della svasatura. Il rivestimento applicato non deve presentare crepe.
In alternativa, può essere eseguito un test di appiattimento ravvicinato conformemente alla norma DIN EN ISO 8492 per valutare la saldatura brasata.
Inoltre, quanto segue si applica relativamente alla prova di appiattimento ravvicinato secondo DIN EN ISO 8492 e alla prova di flessione a taglio:
Per valutare la brasatura all’estremità esterna della saldatura, quest’ultima deve trovarsi nella posizione delle 12 ore.
Dopo il test di appiattimento finale, non deve essere visibile rame all’esterno dell’inizio della saldatura.
8.6 Prove di corrosione
8.6.1 Resistenza alla corrosione della superficie esterna del tubo
Versioni del prodotto .31–.62, con rivestimento della superficie esterna
La protezione superficiale contro la corrosione del metallo di base e della zincatura, secondo quanto indicato nella Tabella 12, deve essere verificata su campioni piegati (180 °) a forma di forcina. Il raggio di curvatura deve essere preso dalla Tabella 11 (rulli formatrici). Conservare le sezioni di tubo a forma di forcina sospese nella camera di prova con le estremità dei tubi orientate verso il basso.
Per verificare l’adesione della plastica, il rivestimento plastico deve essere inizialmente danneggiato mediante un graffio. Il segno graffiato deve essere eseguito secondo MBN 10517. La valutazione avviene secondo MBN 10494-6, infiltrazione nel segno graffiato, breve descrizione U/2. La valutazione deve essere effettuata dopo 24 ore
dopo la rimozione dalla camera di prova. L’angolo di prova dei tubi graffiati deve essere conforme a DIN EN 9227.
Versione del prodotto .71–.80, senza rivestimento della superficie esterna
La prova di resistenza alla corrosione relativa alla corrosione del metallo base è eseguita su tratti di tubo lunghi 300 mm.
La valutazione deve essere effettuata 24 ore dopo l’estrazione dalla camera di prova.
Tab. 12: Prova di resistenza alla corrosione sulla superficie esterna del tubo
| Versione del prodotto | Prova di corrosione secondo DIN EN ISO 9227 | ||
|---|---|---|---|
| Tipo | Tratto curvato da 300 mm | Tratto graffiato da 300 mm | |
| Versione del prodotto | Tipo | Tratto da 300 mm, non curvato, non graffiato | |
| .30 a .57 | NSS | 1000 h senza corrosione del metallo base (RR) Corrosione Zn/Al per 480 h <1 % (WR) | Infiltrazione per 480 h, U/2 ≤ 2 mm |
| .60 a .62 | CASS | 480 h senza corrosione del metallo base (WR) | Infiltrazione 240 h U/2 ≤ 2 mm |
| .71 a .74 | NSS | 1000 h senza corrosione del metallo base | |
| .80 | 1000 h senza corrosione del metallo base, profondità massima di attacco corrosivo < 10 µm | ||
8.6.2 Resistenza alla corrosione della superficie interna delle tubazioni per carburante
Il fornitore della tubazione o del componente deve fornire prove dell’idoneità della superficie interna al trasporto dei fluidi previsti, mediante prove di corrosione. La resistenza ai carburanti è verificata tramite prove secondo la norma MBN 10375. Tale verifica viene effettuata una volta per sito produttivo e per tipologia di carburante.
Si osservi che il comportamento corrosivo dei materiali metallici è una proprietà del sistema (materiale/ambiente) e che pertanto non è possibile trarre conclusioni, ad esempio, sul comportamento corrosivo di un materiale nel gasolio sulla base del suo comportamento nella benzina. Lo stesso principio si applica all’uso crescente di additivi sintetici o biogeni nei carburanti.
8.7 Adesione dopo esposizione termica
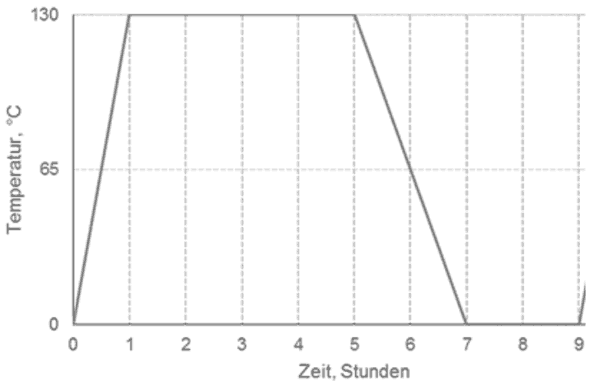
Per le versioni del prodotto con rivestimento plastico PV da .30 a 62, deve essere verificata l’adesione dopo esposizione termica. La prova va effettuata su tubi diritti non piegati, di lunghezza pari a circa 300 mm.
5 cicli di prova con alternanza di temperatura: 1 ciclo comprende 130 °C per 4 h (fase di riscaldamento di 1 h), seguita da raffreddamento a 0 °C entro 2 h. Il tempo di permanenza a 0 °C è di 2 h. 9 h per ciclo, per un totale di 45 h.
Obiettivo: Nessuna separazione degli strati, formazione di bolle o distacco.
8.8 Documentazione dei risultati delle prove
I risultati delle prove specificate devono essere documentati e conservati dal fornitore (requisito minimo: certificato di prova materiale, tenuta ermetica, resistenza meccanica e pressione di scoppio). I risultati devono essere disponibili per la consegna su richiesta in qualsiasi momento.
Allegato A (normativo): Limiti per i difetti superficiali visibili sui tubi rivestiti PVF (versioni prodotto 40, 43, 50)
A.1 Definizione dei difetti superficiali ammissibili
· Inclusioni/escoriazioni: difetto superficiale causato da un corpo estraneo incorporato nello strato PVF oppure da una zona non rivestita dovuta alla rimozione del corpo estraneo.
· Graffi: difetti superficiali costituiti da piccole depressioni di forma irregolare e orientamento indefinito.
· Intaglio (graffio profondo): difetto superficiale caratterizzato da un’incisione lineare ben visibile, causata dal contatto con un corpo estraneo.
A.2 Limiti per i difetti superficiali visibili
Per facilitare la rapida determinazione delle deviazioni superficiali, si applicano i criteri riassunti nella Tabella 13. Vale in linea di principio quanto segue: il rivestimento in zinco deve essere sempre presente; lo zinco deve presentare una lucentezza argentata continua; non deve essere visibile rame. Se il rame è visibile, le linee non sono conformi.
Tabella 13: Difetti superficiali
| Posizione | Classificazione dei difetti | Reclamo |
|---|---|---|
| Figura 7: Inclusioni/scheggiature: circa 1–2 mm | No, ok. | |
| Figura 8: Graffi fino a 5 mm: Nessuna intaccatura evidente; rivestimento in zinco del tubo integro. | Nell’area visibile (vano motore): No, ok; Rilavorazione con vernice utilizzata dal produttore del tubo, per motivi estetici. | |
| Figura 9: Graffi di lunghezza compresa tra 5 mm e 10 mm oppure tra 10 mm e 20 mm: Nessuna intaccatura evidente; rivestimento in zinco del tubo integro. | FK 1 | Sì, non conforme; Rilavorazione con vernice utilizzata dal produttore del tubo, per motivi estetici richiesti, quindi accettabile |
| Figure 10 e 11: Graffi di lunghezza superiore a 20 mm o danni gravi/grafo profondo/intaglio, indipendentemente dalla lunghezza; rivestimento di zinco danneggiato (strato di rame rossastro leggermente visibile). | FK 5 | Sì, non conforme; Scarto – la linea non deve essere installata / deve essere sostituita. |
Allegato B (normativo): Pagina supplementare per i test BQF/campioni iniziali
Il rapporto di ispezione del campione iniziale presso lo stabilimento cliente MB e il documento SALT di approvazione di
la fonte di approvvigionamento deve includere le seguenti informazioni in una tabella di confronto obiettivo/effettivo (vedere Tabella
14).
Tabella 14: Confronto tra valori target e valori effettivi
| Requisito | Descrizione | Specifiche | Laboratorio BQF | Laboratorio ISIR |
|---|---|---|---|---|
| Percorso produttivo | La posizione del rispettivo passaggio produttivo deve essere specificata. | Documento SALT | C | C |
| Analisi chimica | La composizione chimica deve corrispondere allo standard idoneo per la versione di prodotto. | Cap. 6.1, Tabella 3 | C | C |
| Diametro esterno e spessore della parete | Le tolleranze dei diametri esterni (con e senza rivestimento) e dello spessore di parete sono rispettate. | Cap. 7.1-6, Tabelle 5-8 | C | C |
| Rientranza della saldatura | Sono rispettati i valori PVs.30-49 relativi alle tolleranze degli incavi del giunto saldato sulle superfici esterne. | Cap. 7.2, Figure 2-3 | C | C |
| Rinforzo del giunto saldato e riduzione dello spessore di parete | Sono rispettati i valori PVs.50-59 relativi all’altezza massima del cordone di saldatura e alla riduzione massima dello spessore di parete. | Cap. 7.3, Figura 4 | C | C |
| Spessori del rivestimento | I limiti inferiori di specifica riportati nella Tabella 1 sono rispettati. | Cap. 8.1, Tabella 1 | C | C |
| Proprietà meccaniche | Prova di trazione per determinare la resistenza allo snervamento, la resistenza a trazione e l’allungamento dopo rottura; prova di espansione con mandrino. | Cap. 8.2, Tabella 9 | C | C |
| Prova di pressione interna | Deve essere fornita la prova della pressione di scoppio. | Cap. 8.3, Tabella 10 | C | C |
| Prova di idoneità alla svasatura e prova di piegatura | Prova della possibilità di realizzare svasature. Deve essere rispettato il valore massimo di variazione della sezione trasversale dopo la curvatura. | Cap. 8.4, MBN 10338, DIN 234, SAE J2044, Tabella 11, Figura 5 | C | C |
| Prova di taglio a piegamento | Nessuna separazione dei singoli strati di rivestimento, né apertura delle saldature a stagno dopo la piegatura fino alla rottura. | Cap. 8.5 | C | C |
| Prova di corrosione, esterna | Diverse prove di corrosione devono essere superate a seconda della versione del prodotto. | Cap. 8.6.1, Tabella 12, DIN EN ISO 9227 (NSS e CASS) | C+ (L’applicazione a graffio deve essere testata separatamente) | C |
| Prova di corrosione, lato interno | Deve essere fornita, una volta per sito produttivo, la prova della resistenza alla corrosione della superficie interna e della saldatura per il carburante da trasportare nelle tubazioni per carburante. | Cap. 8.6.2, MBN 10374 | C | – |
| Adesione del rivestimento | 5 cicli – Ciclaggio termico senza separazione degli strati. | Cap. 8.7, Figura 6 | C | C |
Allegato C (informativo): Panoramica delle versioni prodotto con stato NFN
Non adatto per nuovi progetti
Tabella 15: Panoramica dei PV con stato NFN
| Versione del prodotto | Tipo di tubo | Superficie esterna | Superficie interna | Applicazione | |
|---|---|---|---|---|---|
| Rivestimento metallico | Rivestimento plastico | ||||
| 4040.20 non valido per nuovi progetti | Tubo avvolto a doppia parete | Acciaio zincato elettroliticamente 12–15 μm | senza | nessuno* | Tubazioni per freni Connessione con flangia svasata. |
| 4040.30 non valido per nuovi progetti | Tubo avvolto a doppia parete | Acciaio zincato elettroliticamente ≥ 25 μm | senza | nessuno* | Tubazioni per freni come indicato in PV.20 |
| 4040.70 non valido per nuovi progetti | Tubo saldato in acciaio inossidabile | senza | senza | senza | Tubi del carburante in zone soggette a sollecitazioni termiche |