Prólogo
Este DBL se refiere a las características y requisitos para tubos destinados a líneas de freno y combustible, así como a tubos de aluminio para líneas de regeneración y ventilación. Los tubos para otras aplicaciones, como líneas hidráulicas, no están cubiertos por este DBL.
Esta edición sustituye a la edición anterior de esta norma, fechada en 2013-12.
Nota de aplicación:
De acuerdo con el alcance de aplicación, la aplicación de la presente versión de esta Norma Empresarial deberá verificarse en nuevos proyectos de vehículos o componentes para los cuales, a la fecha de emisión de esta versión, aún no se haya aprobado ningún concepto/especificación básica ni especificación de requisitos del componente.
Los documentos contractuales correspondientes regulan la aplicación obligatoria de la presente versión de esta Norma Empresarial por parte del proveedor.
1 Alcance de aplicación
Las versiones del producto de los tipos de tubo para líneas de freno, combustible, regeneración y ventilación figuran en la Tabla 1. La versión del producto define el material base, así como el tipo de recubrimiento y los espesores de recubrimiento de las superficies interior y exterior de los tubos recubiertos.
Tabla 1: Versiones de producto, resumen
| Versión del producto | Tipo de tubo: tubo enrollado de doble pared fabricado en acero para líneas de freno y combustible | ||||
|---|---|---|---|---|---|
| Recubrimiento de la superficie exterior | Recubrimiento interior | ||||
| Metálico | Espesor | Plástico | Espesor | ||
| Aplicación: soldadura posterior. Protección contra la corrosión posterior (DBL 8451.11 o 7391) | |||||
| 4040.10 | ninguno* | ninguno* | ninguno* | ||
| Aplicación: zonas altamente susceptibles a la corrosión | |||||
| 4040.31 | Recubierto electrolíticamente con cinc | ≥ 25 µm | PA 11 | ≥ 120 µm | ninguno* |
| 4040.32 | Recubierto por inmersión en caliente con Al | ≥ 100 µm | ≥ 100 µm | ||
| 4040.33 | Recubierto electrolíticamente con cinc | ≥ 25 µm | ≥ 80 µm | ||
| 4040.40 | Recubierto electrolíticamente con cinc | ≥ 25 µm | PVF | ≥ 8 µm | |
| 4040.41 | Recubierto electrolíticamente con cinc | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.42 | Recubierto por inmersión en caliente con Al | ≥ 100 µm | ≥ 100 µm | ||
| 4040.43 | Recubrimiento por inmersión en caliente ZnAl | ≥ 12 µm | PVF | ≥ 8 µm | |
| 4040.45 | Recubierto por inmersión en caliente con Al | ≥ 100 µm | PA 612 | ≥ 40 µm | |
| 4040.46 | Recubierto electrolíticamente con cinc | ≥ 25 µm | ≥ 120 µm | ||
| 4040.47 | Recubierto por inmersión en caliente con Al | ≥ 100 µm | ≥ 100 µm | ||
| 4040.48 | Recubierto electrolíticamente con cinc | ≥ 25 µm | PA 12 | ≥ 80 µm | |
| 4040.49 | Recubierto electrolíticamente con cinc | ≥ 25 µm | PA 612 | ≥ 80 µm | |
| Tipo de tubo: tubo soldado de pared simple fabricado en acero para líneas de combustible | |||||
| 4040.50 | Recubierto electrolíticamente con cinc | ≥ 25 µm | PVF | ≥ 8 µm | Recubierto galvánicamente con cinc ≥ 3 µm |
| 4040.51 | Recubierto electrolíticamente con cinc | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.52 | Recubierto por inmersión en caliente con Al | ≥ 100 µm | ≥ 100 µm | ||
| 4040.53 | Recubierto electrolíticamente con cinc | ≥ 25 µm | PA 11 | ≥ 120 µm | |
| 4040.54 | Recubierto por inmersión en caliente con Al | ≥ 100 µm | ≥ 100 µm | ||
| 4040.56 | Recubierto electrolíticamente con cinc | ≥ 25 µm | PA 612 | ≥ 120 µm | |
| 4040.57 | Recubierto por inmersión en caliente con Al | ≥ 100 µm | ≥ 100 µm | ||
| Tipo de tubo: tubo de aluminio para líneas de regeneración y ventilación | |||||
| 4040.60 | sin | PA 12 | ≥ 120 µm | sin | |
| 4040.61 | PA 612 | ≥ 120 µm | |||
| 4040.62 | PA 11 | ≥ 120 µm | |||
| Tipo de tubo: tubo sin recubrimiento para zonas sometidas a esfuerzos térmicos | |||||
| Aplicación: líneas de combustible | |||||
| 4040.71 | Tubo soldado de acero inoxidable | Acero 1.4404 | Para zonas altamente susceptibles a la corrosión, p. ej., la zona bajo el piso | ||
| 4040.72 | Acero 1.4571 | ||||
| 4040.73 | Acero 1.4301 | No recomendado para zonas altamente susceptibles a la corrosión | |||
| 4040.74 | Acero 1.4541 | ||||
| Aplicación: líneas de freno | |||||
| 4040.80 | tubo sin costura de CuNiFer estirado | ||||
Superficies.
Los tubos envueltos de doble pared fabricados en acero (PVs.10-.49) se utilizan preferentemente donde existen exigencias muy elevadas en cuanto a resistencia a la presión, por ejemplo, en tubos de líneas de freno. Los tubos soldados de pared simple fabricados en acero (PVs.51-.57) se utilizan preferentemente donde las exigencias de resistencia a la presión son menos rigurosas, como en tubos de líneas de combustible. Para requisitos secundarios de resistencia a la temperatura y a la presión, como en líneas de regeneración y de ventilación, pueden emplearse tubos de aluminio (PVs.60-.62). En casos de exposición continua a temperaturas superiores a 130 °C, deben utilizarse tubos soldados de acero inoxidable (líneas de combustible, PVs.71-.74) o tubos de CuNiFer laminados sin costura (líneas de freno, PV.80). Los requisitos para líneas de combustible de alta presión no están contemplados en este DBL.
Los acabados/recubrimientos se seleccionarán en función de los requisitos de resistencia a la corrosión y a la temperatura. Las temperaturas máximas de funcionamiento para los recubrimientos superficiales figuran en la Tabla 2.
Tabla 2: Temperaturas máximas de funcionamiento de los recubrimientos superficiales
| Temperatura [°C] | .10 | .40, .43, .50 | .31-.33, .41, .42, .48, .51-.54 | .45, .46, .47, .49, .56, .57 | .60, .61, .62 |
|---|---|---|---|---|---|
| Máx. a corto plazo (15 min) | – | 150 | 160 | 170 | 150 |
| Máx. permanente | – | 130 | 130 | 140 | 130 |
2 Referencias normativas
Los siguientes documentos citados son necesarios para la aplicación del presente documento. Para las referencias con fecha, solo es aplicable la edición citada. Para las referencias sin fecha, es aplicable la última edición del documento citado (incluyendo cualquier modificación).
- ASTM B 750 — Aleación de aluminio-miscmetal de cinc y 5 % de aluminio (UNS Z38510) en forma de lingote para recubrimientos por inmersión en caliente
- DBL 8585 Lista negativa de sustancias para la selección de materiales
- DIN 74234 Sistemas hidráulicos de frenado; tubos de freno y abocinados
- DIN EN 10130 Productos planos de acero de bajo carbono laminados en frío para conformado en frío
- DIN EN 10296-2 Tubos circulares soldados de acero para usos mecánicos y generales – Parte 2: Acero inoxidable
- DIN EN 12449 Cobre y aleaciones de cobre – Tubos redondos sin soldadura para usos generales
- DIN EN 573-3 Aluminio y aleaciones de aluminio – Composición química y forma de productos laminados – Parte 3: Composición química y forma de los productos
- DIN EN ISO 1463 Revestimientos metálicos y de óxidos – Medición del espesor del revestimiento – Método microscópico
- DIN EN ISO 6892-1 Materiales metálicos – Ensayo de tracción – Parte 1: Método de ensayo a temperatura ambiente
- DIN EN ISO 8492 Materiales metálicos – Tubos – Ensayo de aplastamiento
- DIN EN ISO 8493 Materiales metálicos – Tubos – Ensayo de expansión con mandril
- DIN EN ISO 9227 Ensayos de corrosión en atmósferas artificiales – Ensayos de niebla salina
- MBN 10338 Sistemas de combustible – Conexiones de mangueras; Extremos de tubos – Normas de diseño
- MBN 10375 Prueba de corrosión de materiales metálicos en combustibles
- MBN 10494-6 Métodos de ensayo de pinturas
- MBN 10517 Preparación de tubos para ensayos de corrosión en sistemas de frenos y combustible
- SAE J2044 Especificación para acoplamientos rápidos de conexión para sistemas de combustible líquido y de vapor/emisiones
3 Términos y definiciones
| A50 | Símbolo para la elongación en rotura de una probeta con una longitud de medición de 50 mm. |
| A10 | Símbolo para la elongación en rotura de una probeta con una longitud de medición de 10 mm. |
| PV | Abreviatura de «product version» |
| CASS | Abreviatura de «copper accelerated acetic acid salt spray test» |
| DBL | Abreviatura de «Daimler-Benz-Liefervorschrift» («Especificación de suministro»). |
| DIN | Abreviatura de «Deutsches Institut für Normung» («Instituto Alemán de Normalización»). |
| ISIR | Abreviatura de «initial sample inspection report» |
| EN | Abreviatura de «Europäische Norm» («Norma Europea») |
| ISO | Abreviatura de «International Organization for Standardization» |
| AHT | Abreviatura de «condensation climate with alternating humidity and air temperature» |
| CDC | Abreviatura de «cathodic dip coat» |
| MIG | Abreviatura de «metal inert gas» |
| MB | Abreviatura de «Mercedes-Benz» |
| MBN | Abreviatura de «Mercedes-Benz Norm» («Norma Mercedes-Benz») |
| NfN | No válido para nuevos diseños |
| NSS | Abreviatura de «neutral salt spray test» |
| PA | Abreviatura de «polyamide» |
| PVF | Abreviatura de «polyvinyl fluoride» |
| Rm Rp0,2 SAE | Símbolo para la resistencia a la tracción Símbolo para la resistencia al límite elástico convencional a una deformación permanente del 0,2 % Abreviatura de «Society of Automotive Engineers» |
| SALT | abreviatura de «Source Approval Lab Tests» |
4 Requisitos generales
Para garantizar la seguridad y la calidad del producto, y para cumplir con los requisitos de homologación, todos los relevantes
Se cumplirán las normativas y leyes vigentes. Además, serán aplicables los requisitos pertinentes del Grupo Daimler.
Todos los materiales, procedimientos, procesos, componentes y sistemas deberán cumplir con toda la normativa vigente
requisitos relativos a sustancias reguladas y reciclabilidad.
Debe observarse la norma DBL 8585.
El requisito previo para suministrar a Daimler es la aprobación de la fuente de aprovisionamiento para cada versión de producto y cada centro de producción, realizada por el departamento especializado de materiales. En este contexto, se deberán facilitar detalles sobre el proceso de fabricación y los materiales primarios utilizados.
5 Designación abreviada del material para documentación
p. ej., para un tubo soldado de pared simple: acero DIN EN 10130 – 1.0330 (DC01) + DBL4040.50
6 Propiedades generales de los materiales y estado de suministro
6.1 Materiales, producción y recubrimiento
6.1.1 Materiales
El material base del tubo y las normativas correspondientes a cada versión del producto figuran en la Tabla 3.
Tabla 3: Materiales y especificaciones para las distintas versiones de producto
| Versión del producto | Tipo y material del tubo | Especificación |
|---|---|---|
| .10 a .49 | Tubo envuelto de doble pared fabricado en acero | según DIN EN 10130 |
| .50 a .57 | Tubo soldado de acero de pared sencilla | según DIN EN 10130 |
| .60 a .62 | Tubo de aluminio | EN AW 3103 según DIN EN 573-3 |
| .71 a .74 | Tubos fabricados en acero inoxidable* | según DIN EN 10296-2 |
| .80 | Tubo de cobre-níquel laminado sin soldadura | CuNi10Fe1Mn según DIN EN 12449 |
* En zonas sometidas a una fuerte agresión corrosiva, como la zona inferior del vehículo, deben utilizarse los materiales 1.4404 y 1.4571
6.1.2 Tubo enrollado de doble pared fabricado en acero
Tira de acero con recubrimiento electrolítico de cobre o níquel en una o ambas caras, conformada en un tubo de doble pared mediante un proceso de laminación en frío y posteriormente brazada sin material de aporte adicional. Los tubos se estiran y recocen según sea necesario. La tira de acero recubierta en ambas caras debe utilizarse para la versión del producto 4040.10.
6.1.3 Tubo soldado de simple pared fabricado en acero
Tira de acero con recubrimiento electrolítico de níquel en una o ambas caras, conformada en un tubo inicial (lingote hueco) mediante un proceso de laminación en frío, soldada mediante un proceso inductivo o por resistencia eléctrica y luego conformada en frío hasta sus dimensiones finales en una laminadora de reducción por estirado inmediatamente posterior. La capa de Ni en el interior del tubo fluye sobre la junta soldada durante la soldadura. Se permiten espesores de recubrimiento interno de Ni inferiores a 3 μm en la zona de la soldadura, siempre que no se infravale el valor mínimo de 1 μm.
6.1.4 Tubos de acero inoxidable
Los tubos se fabrican, a criterio del fabricante, mediante soldadura por fusión o por presión a partir de una banda o chapa convenientemente conformadas. Las juntas de soldadura pueden alisarse mediante métodos adecuados, como martilleo o laminación, durante el proceso de producción.
Se pueden utilizar diversos aceros inoxidables con distinta resistencia a la corrosión como material para los tubos; véase también el Capítulo 8.1 «Materiales». La elección de la calidad de acero depende de la carga corrosiva a la que estarán sometidos los tubos en el vehículo y deberá ser determinada por los departamentos técnicos competentes. En general, se prestará especial atención a la selección del material y a la verificación rigurosa del comportamiento frente a la corrosión en aplicaciones de tubos fabricados en acero inoxidable.
6.1.5 Tubos de aluminio estirados
Los tubos se extruyen con herramientas de matriz de orificios fabricadas en material macizo y luego se laminan hasta alcanzar la dimensión final requerida. Si es necesario, los tubos se recocen suavemente entre los procesos de laminado.
6.1.6 Revestimiento de ZnAl por inmersión en caliente
El recubrimiento por inmersión en caliente ZnAl con PV.43 se realiza conforme a ASTM B 750 (aprox. 5 % de aluminio).
6.2 Propiedades generales de los tubos
Los tubos deben tener una superficie lisa y limpia tanto en el interior como en el exterior, con un aspecto impecable y uniforme, y deben estar libres de productos de corrosión. No debe ser visible el recubrimiento de zinc. Se admiten marcas de sujeción en la superficie siempre que se cumplan las tolerancias de diámetro del tubo. En el caso de tubos soldados, se toleran pequeños defectos en la zona de la junta de soldadura en el interior del tubo.
Independientemente de la longitud total de los tubos, estos deberán desenrollarse automáticamente desde una mesa de calibración con una inclinación de 10°.
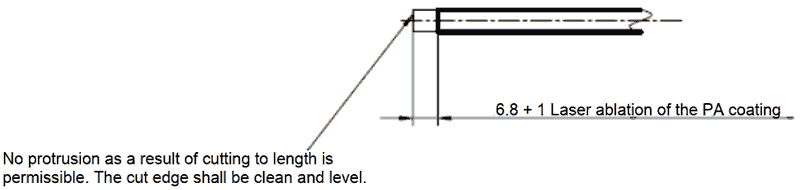
Si se suministran tubos con extremos cortados mediante láser, los bordes de corte deben estar limpios y nivelados. No se permite ninguna protuberancia resultante del corte longitudinal (véase la Figura 1).
6.3 Límites para defectos superficiales visibles en tubos revestidos con PVF
Versiones del producto concernientes: PV.40, PV.43, PV.50
Esta información pretende servir como especificación esquemática para facilitar la comprensión entre el fabricante de tubos y el proveedor.
Para la definición y límites de los defectos superficiales visibles, consulte el Anexo A.
6.4 Entregas
Las entregas continuas deben corresponder a las muestras aprobadas.
6.5 Marcado
Los tubos deben marcarse con un sello de la empresa, la fecha de fabricación y la línea de producción, siendo dichas marcas permanentes, resistentes al frotamiento y no desprendibles. Debe existir al menos una impresión completa. Está permitida la marcación UV. Para diámetros de tubo ≤ 3,4 mm, la marcación puede omitirse.
6.6 Embalaje
Para diámetros de tubo hasta 4,75 mm y longitudes hasta 2000 mm, los tubos se suministrarán sueltos en el contenedor; para longitudes superiores a 2000 mm, se suministrarán en paquetes de 50 tubos. Los extremos de los tubos en los paquetes de 50 tubos deberán protegerse contra la entrada de suciedad mediante una bolsa de película. Los tubos suministrados «sueltos» en contenedores deberán protegerse contra la entrada de suciedad mediante una película. Para todos los demás diámetros de tubo, las reglas de embalaje se acordarán según las especificaciones del cliente.
No se permitirá mezclar lotes en el embalaje. Los contenedores que contengan más de un lote deberán contar con el acuerdo previo de Daimler, y esto deberá indicarse claramente en el contenedor.
7 Tolerancias
7.1 Tolerancias de longitud fija
La Tabla 4 especifica las tolerancias de longitud fija para todas las versiones de producto.
| Rango de longitudes de los tubos | Tolerancia de longitud sin procesamiento de extremos | Tolerancia de longitud con procesamiento de extremos |
|---|---|---|
| ≤ 500 mm | ± 0,50 mm | ± 0,75 mm |
| > 500 mm a 2000 mm | ± 0,75 mm | ± 1,00 mm |
| > 2000 mm a 5000 mm | ± 1,50 mm | ± 2,00 mm |
| > 5000 mm | ± 2,50 mm | ± 2,50 mm |
7.2 Tubo enrollado de doble pared fabricado en acero
La Tabla 5 especifica las tolerancias de los diámetros exteriores (con y sin protección superficial) y de los espesores de pared para las versiones de producto de tubos enrollados de doble pared.
Tabla 5: Tolerancias para tubos enrollados de doble pared: diámetro exterior y espesor de pared
| Diámetro exterior con protección superficial [mm] Tolerancia –0,2 [mm] | Diámetro exterior del tubo base [mm] Tolerancia ± 0,07 [mm] | espesor de pared [mm] Tolerancia ± 0,07 [mm] | ||||
|---|---|---|---|---|---|---|
| .40, .43 | .31, .32, .41, .42, .46, .47 | .45 | .33, .48, .49 | |||
| 3,40 | 3,20 | – | – | – | 0,7 | |
| 3,60 | 3,40 | – | – | – | 0,7 | |
| 4,95 | 4,75 | – | 4,47 | 4,65 | 0,7 | |
| 5,25 | – | 4,75 | – | – | 0,7 | |
| 6,20 | 6,00 | – | 5,67 | 5,90 | 0,7 | |
| 6,50 | – | 6,00 | – | – | 0,7 | |
| 8,20 | 8,00 | – | – | 7,90 | 0,7 | 1,0 |
| 8,50 | – | 8,00 | – | – | 0,7 | 1,0 |
| 10,20 | 10,00 | – | – | – | 0,7 | 1,0 |
| 10,50 | – | 10,00 | – | – | 0,7 | 1,0 |
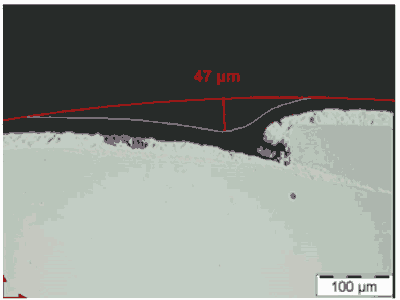
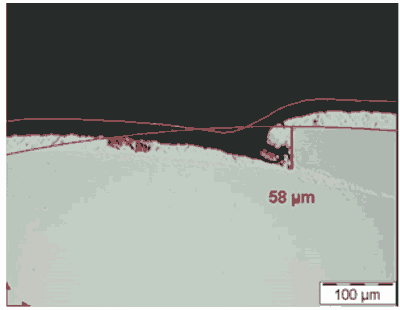
Los tubos enrollados y los tubos soldados no deben presentar surcos ni rebajes en la soldadura ≥ 60 µm en el inicio de la soldadura. La profundidad del rebaje de la soldadura se medirá tanto en el exterior del recubrimiento plástico (rebaje de la soldadura del recubrimiento superior, Figura 2) como en el lado de acero sin recubrimiento (rebaje de la soldadura, Figura 3). Para medir el rebaje de la soldadura del recubrimiento superior, coloque un círculo alrededor del recubrimiento plástico y mida hasta dicho círculo. Para determinar el rebaje de la soldadura, coloque el círculo alrededor del tubo sin recubrimiento y mida hasta el material base.
7.3 Tubo soldado de simple pared fabricado en acero
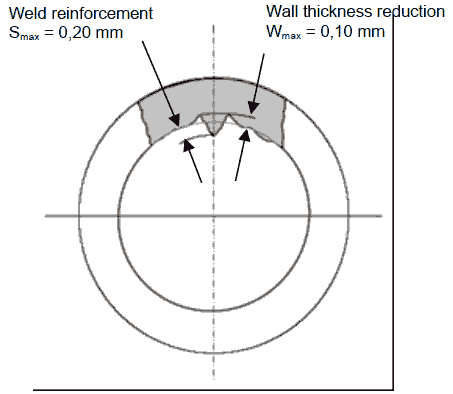
La Tabla 6 especifica las tolerancias para las versiones de producto de tubos soldados de simple pared sin protección superficial. El límite de tolerancia de redondez es como máximo 70 µm. La Figura 4 muestra un diagrama esquemático del refuerzo máximo admisible de la junta soldada y de la reducción de espesor de pared en la zona de la soldadura.
Tabla 6: Tolerancia para tubos soldados de simple pared: diámetro exterior y espesor de pared
| Diámetro exterior con protección superficial [mm] Tolerancia – 0,2 [mm] | diámetro exterior del tubo base [mm] Tolerancia ± 0,08 [mm] | espesor de pared [mm] | ||
|---|---|---|---|---|
| .50 | .51 a .56 | Tolerancia ± 0,05 [mm] | Tolerancia ± 0,08 [mm] | |
| 8,20 | – | 8,00 | 0,7 | 1,0 |
| – | 8,50 | |||
| 10,20 | – | 10,00 | ||
| – | 10,50 | |||
7.4 Tubos de aluminio
La Tabla 7 especifica las tolerancias de los diámetros exteriores y de los espesores de pared de los tubos de aluminio con y sin protección superficial.
Tabla 7: Tolerancias para tubos de aluminio: diámetro exterior y espesor de pared
| Diámetro exterior con protección superficial [mm] | Tolerancia [mm] | diámetro exterior del tubo base [mm] | Tolerancia [mm] | espesor de pared [mm] | Tolerancia [%] |
|---|---|---|---|---|---|
| 4,04 | ± 0,07 | 3,74 | ± 0,07 | 0,85 | ± 7 |
| 5,04 | 4,74 | 1,35 | |||
| 6,04 | 5,74 | 0,85 | |||
| 8,04 | ± 0,08 | 7,74 | ± 0,08 | 0,85 | |
| 10,04 | 9,74 | 0,85 | |||
| 12,04 | ± 0,09 | 11,74 | ± 0,09 | 0,85 | |
| 15,04 | 14,74 | 0,85 | |||
| 16,04 | 15,74 | 1,10 | |||
| 18,04 | 17,74 | 1,10 |
7.5 Tubos fabricados en acero inoxidable
La Tabla 8 especifica las tolerancias para tubos de acero inoxidable. Según la norma DIN 10296-2, Tabla A.1 WCR, acabado metálico brillante. Las soldaduras deben ser apenas perceptibles.
Tabla 8: Tolerancias para tubos de acero inoxidable: diámetro exterior y espesor de pared
| diámetro exterior [mm] | Tolerancia [mm] | espesor de pared [mm] | Tolerancia [mm] |
|---|---|---|---|
| 8,00 | ± 0,05 | 1,00 | ± 0,075 |
| 10,00 |
7.6 Tubos sin costura de CuNifer estirados
Para los tubos sin costura de CuNiFer estirados, las dimensiones y tolerancias se ajustarán a DIN 74234 D.
8 Ensayos
8.1 Espesores de recubrimiento
Los espesores del recubrimiento se determinan metalográficamente a partir de al menos 6 mediciones distribuidas uniformemente alrededor de la circunferencia del tubo. Deben aplicarse los valores indicados en la Tabla 1 para los espesores mínimos de recubrimiento. Se determinarán los espesores mínimo y máximo del recubrimiento, así como el espesor medio. Los espesores máximos no están definidos explícitamente, pero deben cumplirse las tolerancias para el diámetro exterior máximo con protección superficial indicadas en las Tablas 5 a 8.
En caso de controversias, los espesores de recubrimiento metálico y plástico se determinarán conforme a DIN EN ISO 1463. En el caso de tubos recubiertos con PA11/PA12/PA612, el recubrimiento plástico deberá eliminarse antes del embocamiento. Posteriormente, en dicha zona deberá quedar al menos 15 µm de zinc / 25 µm de Al.
8.2 Ensayo de tracción y ensayo de expansión con mandril
La Tabla 9 indica los valores de resistencia que deben alcanzarse en el tubo recubierto en estado suministrado. La resistencia a la fluencia, la resistencia a la tracción y el alargamiento después de la rotura se determinan mediante un ensayo de tracción conforme a la norma ISO 6892-1. El ensayo de expansión con mandril se realiza conforme a la norma DIN EN ISO 8493.
Tabla 9: Valores de resistencia del tubo recubierto en estado suministrado
| Versión del producto | Resistencia al fluencia Rp0,2, [MPa] | Resistencia a la tracción Rm, [MPa] | Alargamiento tras rotura A50, [%] | Prueba de expansión con mandril según DIN EN ISO 8493 |
|---|---|---|---|---|
| .10 a 57 | 200-400* | ≥ 290 | ≥ 14 | Prueba de expansión con mandril ≥ 20 % |
| .60 a .62 | ≥ 90 | ≥ 130 | ≥ 15 (A10) | – |
| .71 a .74 | ≥ 195 | ≥ 500 | ≥ 35 | Prueba de expansión con mandril ≥ 20 % |
| .80 | ≥ 160 | ≥ 300 | ≥ 25 | Prueba de expansión con mandril ≥ 20 % |
* PV.33, PV.48 y PV.49 hasta 430 MPa posibles
8.3 Ensayo de presión interna
La prueba de presión interna solo es aplicable a los tubos PV .10 a .49 (tubos enrollados de doble pared) y al tubo PV .80 (tubo sin costura de CuNifer estirado). La presión de rotura de los tubos se probará sistemáticamente y se documentará. Deben aplicarse los valores indicados en la Tabla 10.
Tabla 10: Presiones admisibles en el ensayo de presión interna
| diámetro exterior del tubo base [mm] | espesor de pared [mm] | Presión de rotura [bar] | Presión de operación admisible*[bar] |
|---|---|---|---|
| 2,5 | 0,5 | 1385 | 570 |
| 3,2 | 0,5 | 1060 | 430 |
| 0,7 | 1530 | 630 | |
| 3,4 | 0,7 | 1530 | 630 |
| 4,47 a 4,75 | 0,7 | 1100 | 400 |
| 5,67 a 6,00 | 0,7 | 850 | 315 |
| 8 | 0,7 | 675 | 225 |
| 1,0 | 825 | 335 | |
| 10 | 0,7 | 550 | 175 |
| 1,0 | 645 | 265 | |
| 12 | 1,0 | 440 | 175 |
8.4 Idoneidad para embocadura y ensayo de doblado para todas las versiones del producto
Los abocinados se fabricarán conforme a las normas MBN 10338, DIN 74 234 y SAE J2044.
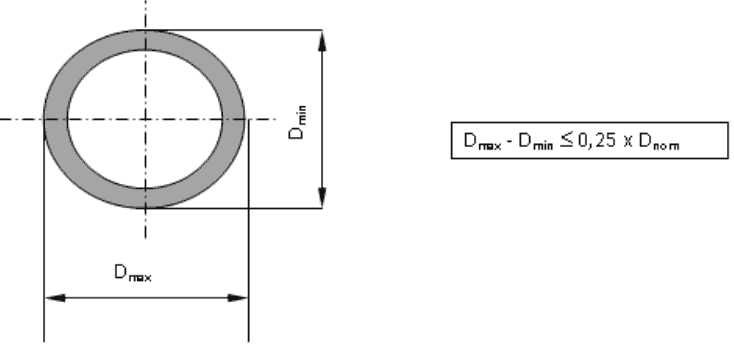
Los tubos deben ser capaces de doblarse hasta los radios de curvatura mínimos indicados en la Tabla 11. La variación máxima de la sección transversal se muestra en la Figura 5.
Tabla 11: Radios de curvatura admisibles en el ensayo de flexión y el ensayo de corrosión
| diámetro exterior [mm] | Radio mínimo de curvatura, r sobre el rodillo conformador[mm] |
|---|---|
| 3,2 a 3,4 | 6 |
| 4,47 a 4,75 | 12 |
| 5,67 a 6,00 | 15 |
| 8 | 20 |
| 10 | 25 |
| 12 | 30 |
8.5 Ensayo de cizallamiento por doblado
Para tubos enrollados y sistemas de recubrimiento
Si un tramo de tubo se dobla manualmente en forma de horquilla y se dobla hacia adelante y hacia atrás hasta la fractura, las capas individuales del recubrimiento no deben separarse y la soldadura por brazado no debe abrirse. Para diámetros de tubo ≥ 8 mm de PVs .10 – .49, se permiten pequeñas grietas en la soldadura por brazado, excepto en el inicio de la soldadura, siempre que estas no afecten los valores tecnológicos ni la procesabilidad, por ejemplo, el hundimiento al embocar. Los recubrimientos aplicados no deben agrietarse.
Alternativamente, puede realizarse una prueba de aplanamiento cerrado conforme a la norma DIN EN ISO 8492 para evaluar la junta de soldadura por brazado.
Además, se aplican las siguientes disposiciones respecto al ensayo de aplastamiento cerrado conforme a DIN EN ISO 8492 y al ensayo de flexión por cizallamiento:
Para evaluar la soldadura por bronceado en el inicio exterior de la costura, dicho inicio debe situarse en la posición de las 12 en punto.
Después de la prueba de aplanamiento cerrado, no debe ser visible cobre en el inicio exterior de la soldadura por costura.
8.6 Ensayos de corrosión
8.6.1 Resistencia a la corrosión de la superficie exterior del tubo
Versiones del producto .31 a .62, con recubrimiento en la superficie exterior
La protección superficial frente a la corrosión del metal base y la corrosión del zinc, según se indica en la Tabla 12, deberá ensayarse sobre probetas dobladas (180°) en forma de horquilla. El radio de curvatura se tomará de la Tabla 11 (rodillo de conformado). Almacenar las secciones de tubo en forma de horquilla suspendidas en la cámara de ensayo, con los extremos de los tubos orientados hacia abajo.
Para ensayar la adherencia del plástico, el recubrimiento plástico deberá dañarse inicialmente mediante un arañazo. La marca rayada se realizará conforme a MBN 10517. La evaluación se lleva a cabo según MBN 10494-6, infiltración en la marca rayada, descripción breve U/2. La evaluación se realizará tras 24 h.
después de la extracción de la cámara de ensayo. El ángulo de ensayo en los tubos rayados debe cumplirse conforme a DIN EN 9227.
Versión del producto .71 a .80, sin recubrimiento en la superficie exterior
El ensayo de resistencia a la corrosión respecto a la corrosión del metal base se lleva a cabo sobre tramos de tubo de 300 mm de longitud.
La evaluación se llevará a cabo 24 horas después de la extracción de la cámara de ensayo.
Tabla 12: Ensayo de resistencia a la corrosión en la superficie exterior del tubo
| Versión del producto | Ensayo de corrosión según DIN EN ISO 9227 | ||
|---|---|---|---|
| Tipo | Tramo curvado de 300 mm | Tramo rayado de 300 mm | |
| Versión del producto | Tipo | Tramo de 300 mm, sin curvar ni rayar | |
| .30 a .57 | NSS | 1000 h sin corrosión del metal base (RR) Corrosión Zn/Al durante 480 h <1 % (WR) | Infiltración durante 480 h: U/2 ≤ 2 mm |
| .60 a .62 | CASS | 480 h sin corrosión del metal base (WR) | 240 h de infiltración U/2 ≤ 2 mm |
| .71 a .74 | NSS | 1000 h sin corrosión del metal base | |
| .80 | 1000 h sin corrosión del metal base, profundidad máxima de ataque corrosivo < 10 µm | ||
8.6.2 Resistencia a la corrosión de la superficie interior de las tuberías de combustible
El proveedor de la tubería o componente deberá aportar evidencia de la idoneidad de la superficie interior para los fluidos que se transportarán, mediante ensayos de corrosión. La resistencia al combustible se verifica mediante ensayos según MBN 10375. Este ensayo se realiza una vez por centro de producción y por tipo de combustible.
Téngase en cuenta que el comportamiento frente a la corrosión de los materiales metálicos es una propiedad del sistema (material/medio ambiente) y, por tanto, no se pueden extraer conclusiones, por ejemplo, del comportamiento frente a la corrosión de un material en gasóleo respecto a su comportamiento frente a la corrosión en gasolina. El mismo principio se aplica al uso creciente de aditivos sintéticos o biogénicos para combustibles.
8.7 Adherencia tras exposición térmica
Para las versiones del producto con recubrimiento plástico, PVs 0,30 a 62, se deberá ensayar la adherencia tras exposición térmica. El ensayo se realizará sobre tubos rectos no doblados de aproximadamente 300 mm de longitud.
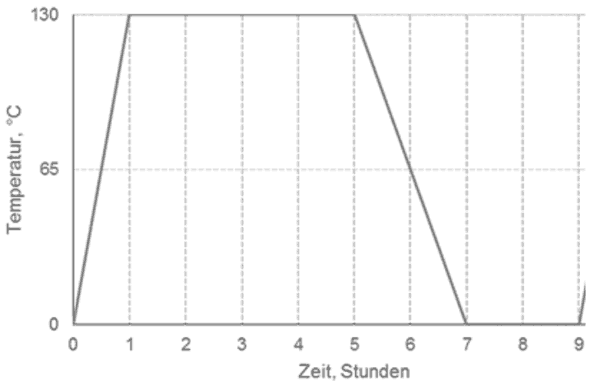
5 ciclos de ensayo de temperatura alternada: 1 ciclo consta de 130 °C durante 4 h (fase de calentamiento de 1 h), seguido de enfriamiento a 0 °C en 2 h. El tiempo de permanencia a 0 °C es de 2 h. 9 h por ciclo, 45 h en total.
Objetivo: Sin separación de capas, ampollas ni descascarillamiento.
8.8 Documentación de los resultados de los ensayos
Los resultados de los ensayos especificados deberán documentarse y conservarse por el proveedor (requisito mínimo: certificado de ensayo de materiales, estanqueidad, resistencia y presión de rotura). Dichos resultados deberán estar disponibles para su presentación bajo solicitud en cualquier momento.
Anexo A (normativo): Límites para defectos superficiales visibles en tubos recubiertos con PVF (versiones de producto 40, 43, 50)
A.1 Definición de defectos superficiales admisibles
· Inclusiones/astillas: defecto superficial causado por un objeto extraño incrustado en la capa de PVF o por una zona sin recubrimiento provocada por la eliminación del objeto extraño.
· Rasguños: defectos superficiales que consisten en un pequeño rebaje y una forma irregular en dirección indefinida.
· Muesca (rasguño profundo): defecto superficial con un rebaje lineal notable causado por el contacto con un objeto extraño.
A.2 Límites para defectos superficiales visibles
Para facilitar la determinación rápida de las desviaciones superficiales, se aplicarán los criterios resumidos en la Tabla 13. En principio, se aplica lo siguiente: el recubrimiento de zinc debe estar siempre presente. El zinc debe presentar un brillo plateado continuo. No debe observarse cobre. Si se observa cobre, las líneas no son aceptables.
Tabla 13: Defectos superficiales
| Posición | Clasificación de defectos | Reclamación |
|---|---|---|
| Figura 7: Inclusiones/desprendimientos: aprox. 1–2 mm | No, está bien. | |
| Figura 8: Rasguños de hasta 5 mm: Ningún defecto notable; recubrimiento de zinc del tubo intacto. | En el área visible (compartimento del motor): No, está bien; Reprocesamiento con la pintura utilizada por el fabricante del tubo, por razones estéticas. | |
| Figura 9: Rasguños de 5 mm a 10 mm o de 10 mm a 20 mm de longitud: Ningún defecto notable; recubrimiento de zinc del tubo intacto. | FK 1 | Sí, no aceptable; Reprocesamiento con la pintura utilizada por el fabricante del tubo, requerido por razones estéticas, luego aceptable |
| Figuras 10 y 11: Rasguños de más de 20 mm de longitud o daños importantes/ rasguños profundos/ muescas independientemente de su longitud; recubrimiento de zinc dañado (aparece ligeramente la capa rojiza de cobre). | FK 5 | Sí, no aceptable; La línea de desecho no debe instalarse / debe reemplazarse. |
Anexo B (normativo): Hoja suplementaria para ensayos de BQF/muestras iniciales
Informe de inspección de la muestra inicial enviado a la planta del cliente MB y el documento SALT de aprobación de
la fuente de adquisición deberá incluir la siguiente información en una tabla de comparación objetivo-real (véase la Tabla
14).
Tabla 14: Tabla de comparación entre valores objetivo y reales
| Requisito | Descripción | Especificación | Laboratorio BQF | Laboratorio ISIR |
|---|---|---|---|---|
| Ruta de producción | Debe especificarse la ubicación de cada etapa de producción respectiva. | Documento SALT | C | C |
| Análisis químico | La composición química debe corresponder a la norma adecuada para la versión del producto. | Cap. 6.1, Tabla 3 | C | C |
| Diámetro exterior y espesor de pared | Se cumplen las tolerancias de los diámetros exteriores (con y sin recubrimiento) y del espesor de pared. | Cap. 7.1-6, Tablas 5-8 | C | C |
| Hundimiento de la soldadura | Se cumplen los valores PVs.30-49 referentes a las tolerancias de los rebajes de la soldadura en las superficies exteriores. | Cap. 7.2, Figuras 2-3 | C | C |
| Refuerzo de la junta soldada y reducción del espesor de pared | Se cumplen los valores PVs.50-59 referentes al refuerzo máximo de la junta soldada y a la reducción máxima del espesor de pared. | Cap. 7.3, Figura 4 | C | C |
| Espesores de recubrimiento | Se cumplen los límites inferiores de especificación indicados en la Tabla 1. | Cap. 8.1, Tabla 1 | C | C |
| Propiedades mecánicas | Ensayo de tracción respecto a la resistencia a la fluencia, resistencia a la tracción y alargamiento después de la rotura; ensayo de expansión con mandril. | Cap. 8.2, Tabla 9 | C | C |
| Prueba de presión interna | Se deberá demostrar la presión de rotura. | Cap. 8.3, Tabla 10 | C | C |
| Prueba de idoneidad del abocinado y de flexión | Se deberá demostrar la posibilidad de fabricar abocinados. Se deberá cumplir el cambio máximo permitido en la sección transversal tras el doblado. | Cap. 8.4, MBN 10338, DIN 234, SAE J2044, Tabla 11, Figura 5 | C | C |
| Prueba de cizallamiento por doblado | Sin separación de los recubrimientos individuales, ni abertura de las soldaduras ni grietas en las juntas soldadas tras la flexión hasta la fractura. | Cap. 8.5 | C | C |
| Ensayo de corrosión, exterior | Se deben superar distintas pruebas de corrosión según la versión del producto. | Cap. 8.6.1, Tabla 12, DIN EN ISO 9227 (NSS y CASS) | C+ (La aplicación de rayado debe ensayarse de forma independiente) | C |
| Ensayo de corrosión, interior | Se deberá demostrar, una vez por ubicación para las líneas de combustible, la resistencia a la corrosión de la superficie interior y de la soldadura frente al combustible que se transportará. | Cap. 8.6.2, MBN 10374 | C | – |
| Adherencia del recubrimiento | 5 ciclos: ciclado térmico sin separación de capas. | Cap. 8.7, Figura 6 | C | C |
Anexo C (informativo): Resumen de versiones de producto con estado NFN
No válido para nuevos diseños
Tabla 15: Resumen de los PV con estado NFN
| Versión del producto | Tipo de tubo | Superficie exterior | Superficie interior | Aplicación | |
|---|---|---|---|---|---|
| Recubrimiento metálico | Recubrimiento plástico | ||||
| 4040.20 no válido para nuevos diseños | Tubo envuelto de doble pared | Recubierto electrolíticamente con cinc: 12–15 μm | sin | ninguno* | Tuberías de freno Conexión con brida embocinada. |
| 4040.30 no válido para nuevos diseños | Tubo envuelto de doble pared | Recubierto electrolíticamente con cinc: ≥ 25 μm | sin | ninguno* | Tuberías de freno como se indica en PV .20 |
| 4040.70 no válido para nuevos diseños | Tubo soldado de acero inoxidable | sin | sin | sin | Tubos de combustible en zonas sometidas a esfuerzos térmicos |