Avant-propos
Cette DBL décrit les caractéristiques et exigences applicables aux tubes destinés aux circuits de freinage et d’alimentation en carburant, ainsi qu’aux tubes en aluminium destinés aux circuits de régénération et de ventilation. Les tubes destinés à d’autres applications, tels que les circuits hydrauliques, ne sont pas couverts par cette DBL.
Cette édition annule et remplace l’édition précédente de la présente norme datée de décembre 2013.
Note d’application :
Conformément au domaine d’application, l’application de la présente version de cette norme interne doit être vérifiée pour les nouveaux projets de véhicules ou composants pour lesquels aucune spécification conceptuelle/de base ni aucune spécification exigeant des exigences particulières pour le composant n’ont encore été approuvées à la date de publication de cette version.
Les documents contractuels applicables régissent l’application obligatoire de la présente version de cette Norme entreprise par le fournisseur.
1 Domaine d’application
Les versions produit des types de tubes destinés aux circuits de freinage, d’alimentation, de régénération et de ventilation sont répertoriées dans le Tableau 1. La version produit définit le matériau de base ainsi que le type de revêtement et les épaisseurs de revêtement des surfaces intérieure et extérieure des tubes revêtus.
Tableau 1 : Versions du produit, aperçu général
| Version du produit | Type de tube : tube en acier à double paroi enroulé, destiné aux lignes de freinage et de carburant | ||||
|---|---|---|---|---|---|
| Revêtement de la surface extérieure | Revêtement de la surface intérieure | ||||
| Métallique | Épaisseur | Plastique | Épaisseur | ||
| Application : brasage ultérieur. Protection contre la corrosion ultérieure (DBL 8451.11 ou 7391) | |||||
| 4040.10 | aucun* | aucun* | aucun* | ||
| Application : zones fortement sujettes à la corrosion | |||||
| 4040.31 | Zinc électrolytiquement déposé | ≥ 25 µm | PA 11 | ≥ 120 µm | aucun* |
| 4040.32 | Revêtement Al par immersion à chaud | ≥ 100 µm | ≥ 100 µm | ||
| 4040.33 | Zinc électrolytiquement déposé | ≥ 25 µm | ≥ 80 µm | ||
| 4040.40 | Zinc électrolytiquement déposé | ≥ 25 µm | PVF | ≥ 8 µm | |
| 4040.41 | Zinc électrolytiquement déposé | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.42 | Revêtement Al par immersion à chaud | ≥ 100 µm | ≥ 100 µm | ||
| 4040.43 | Revêtement ZnAl par immersion à chaud | ≥ 12 µm | PVF | ≥ 8 µm | |
| 4040.45 | Revêtement Al par immersion à chaud | ≥ 100 µm | PA 612 | ≥ 40 µm | |
| 4040.46 | Zinc électrolytiquement déposé | ≥ 25 µm | ≥ 120 µm | ||
| 4040.47 | Revêtement Al par immersion à chaud | ≥ 100 µm | ≥ 100 µm | ||
| 4040.48 | Zinc électrolytiquement déposé | ≥ 25 µm | PA 12 | ≥ 80 µm | |
| 4040.49 | Zinc électrolytiquement déposé | ≥ 25 µm | PA 612 | ≥ 80 µm | |
| Type de tube : tube en acier à simple paroi soudé, destiné aux lignes de carburant | |||||
| 4040.50 | Zinc électrolytiquement déposé | ≥ 25 µm | PVF | ≥ 8 µm | Revêtement zinc galvanique ≥ 3 µm |
| 4040.51 | Zinc électrolytiquement déposé | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.52 | Revêtement Al par immersion à chaud | ≥ 100 µm | ≥ 100 µm | ||
| 4040.53 | Zinc électrolytiquement déposé | ≥ 25 µm | PA 11 | ≥ 120 µm | |
| 4040.54 | Revêtement Al par immersion à chaud | ≥ 100 µm | ≥ 100 µm | ||
| 4040.56 | Zinc électrolytiquement déposé | ≥ 25 µm | PA 612 | ≥ 120 µm | |
| 4040.57 | Revêtement Al par immersion à chaud | ≥ 100 µm | ≥ 100 µm | ||
| Type de tube : tube en aluminium destiné aux lignes de régénération et de ventilation | |||||
| 4040.60 | sans | PA 12 | ≥ 120 µm | sans | |
| 4040.61 | PA 612 | ≥ 120 µm | |||
| 4040.62 | PA 11 | ≥ 120 µm | |||
| Type de tube : tube non revêtu pour les zones soumises à des contraintes thermiques | |||||
| Application : lignes de carburant | |||||
| 4040.71 | Tube soudé en acier inoxydable | Acier 1.4404 | Pour les zones fortement sujettes à la corrosion (ex. : zone sous plancher) | ||
| 4040.72 | Acier 1.4571 | ||||
| 4040.73 | Acier 1.4301 | À ne pas utiliser dans les zones fortement sujettes à la corrosion | |||
| 4040.74 | Acier 1.4541 | ||||
| Application : lignes de frein | |||||
| 4040.80 | tuyau CuNiFer sans soudure tiré | ||||
surfaces.
Les tubes en acier enroulés à double paroi (PVs.10-.49) sont privilégiés lorsqu’il existe des exigences très élevées en matière de résistance à la pression, par exemple pour les conduites de frein. Les tubes soudés en acier à simple paroi (PVs.51-.57) sont privilégiés lorsque les exigences en matière de résistance à la pression sont moins strictes, comme pour les conduites de carburant. Pour les exigences secondaires en matière de résistance à la température et à la pression, par exemple pour les conduites de régénération et de ventilation, des tubes en aluminium peuvent être utilisés (PVs.60-.62). En cas d’exposition continue à des températures supérieures à 130 °C, des tubes soudés en acier inoxydable (conduites de carburant, PVs.71-.74) ou des tubes CuNiFer tirés sans soudure (conduites de frein, PV.80) doivent être utilisés. Les exigences applicables aux conduites haute pression de carburant ne relèvent pas du champ d’application de cette DBL.
Les finitions/revêtements doivent être sélectionnés en fonction des exigences relatives à la résistance à la corrosion et à la résistance thermique. Les températures maximales de service pour les revêtements de surface sont indiquées dans le Tableau 2.
Tableau 2 : Températures maximales de fonctionnement des revêtements de surface
| Température [°C] | .10 | .40, .43, .50 | .31-.33, .41, .42, .48, .51-.54 | .45, .46, .47, .49, .56, .57 | .60, .61, .62 |
|---|---|---|---|---|---|
| Max. à court terme (15 min) | – | 150 | 160 | 170 | 150 |
| Max. permanent | – | 130 | 130 | 140 | 130 |
2 Références normatives
Les documents référencés ci-après sont requis pour l’application du présent document. Pour les références datées, seule l’édition citée s’applique. Pour les références non datées, la dernière édition du document référencé (y compris toutes ses modifications) s’applique.
- ASTM B 750 – Alliage d’aluminium-mischmetal composé de zinc et de 5 % d’aluminium (UNS Z38510) sous forme de lingots destiné aux revêtements par immersion à chaud
- DBL 8585 Liste négative des substances pour la sélection des matériaux
- DIN 74234 – Systèmes hydrauliques de freinage : conduites de frein, embouts
- DIN EN 10130 – Produits plats en acier à faible teneur en carbone laminés à froid destinés à la mise en forme à froid
- DIN EN 10296-2 – Tubes soudés circulaires en acier pour applications mécaniques et génie civil – Partie 2 : acier inoxydable
- DIN EN 12449 – Cuivre et alliages de cuivre – Tubes ronds sans soudure à usage général
- DIN EN 573-3 – Aluminium et alliages d’aluminium – Composition chimique et formes des produits corroyés – Partie 3 : composition chimique et formes des produits
- DIN EN ISO 1463 – Revêtements métalliques et oxydes – Mesure de l’épaisseur des revêtements – Méthode microscopique
- DIN EN ISO 6892-1 – Matériaux métalliques – Essais de traction – Partie 1 : méthode d’essai à température ambiante
- DIN EN ISO 8492 – Matériaux métalliques – Tubes – Essai d’aplatissement
- DIN EN ISO 8493 – Matériaux métalliques – Tubes – Essai d’élargissement avec mandrin
- DIN EN ISO 9227 – Essais de corrosion en atmosphères artificielles – Essais en brouillard salin
- MBN 10338 Systèmes de carburant – Raccords de tuyaux flexibles ; Extrémités de tubes – Normes de conception
- MBN 10375 Essai de corrosion des matériaux métalliques dans les carburants
- MBN 10494-6 Méthodes d’essai des peintures
- MBN 10517 Préparation des tubes pour essais de corrosion destinés aux systèmes de freinage et de carburant
- Spécification SAE J2044 pour raccords rapides à connexion directe destinés aux systèmes de carburant liquide et de vapeur/émissions
3 Termes et définitions
| A50 | Symbole allongement à la rupture pour un éprouvette de longueur de mesure 50 mm. |
| A10 | Symbole allongement à la rupture pour un éprouvette de longueur de mesure 10 mm. |
| PV | Abréviation de « version produit » |
| CASS | Abréviation du « test accéléré au brouillard salin acétique sur cuivre » |
| DBL | Abréviation de « Daimler-Benz-Liefervorschrift » (« Spécification de livraison Daimler-Benz »). |
| DIN | Abréviation de « Deutsches Institut für Normung » (« Institut allemand de normalisation »). |
| ISIR | Abréviation du « rapport d’inspection initiale des échantillons » |
| EN | Abréviation de « Europäische Norm » (« Norme européenne »). |
| ISO | Abréviation de « International Organization for Standardization ». |
| AHT | Abréviation de « climat de condensation avec humidité et température ambiante alternées » |
| CDC | Abréviation de « cathodic dip coat ». |
| MIG | Abréviation de « gaz inerte métallique » |
| MB | Abréviation de « Mercedes-Benz ». |
| MBN | Abréviation de « Mercedes-Benz Norm » (« Norme Mercedes-Benz »). |
| NfN | À ne pas utiliser pour les nouvelles conceptions |
| NSS | Abréviation du « test au brouillard salin neutre » |
| PA | Abréviation de « polyamide » |
| PVF | Abréviation de « fluorure de polyvinyle » |
| Rm Rp0,2 SAE | Symbole résistance à la traction Symbole limite conventionnelle d’élasticité à 0,2 % de déformation permanente Abréviation de « Society of Automotive Engineers ». |
| SALT | abréviation de « Source Approval Lab Tests » |
4 Exigences générales
Pour garantir la sécurité et la qualité des produits, ainsi que pour satisfaire aux exigences d’homologation, tous les éléments pertinents
les dispositions légales et réglementaires doivent être respectées. En outre, les exigences pertinentes du groupe Daimler s’appliquent.
Tous les matériaux, procédures, processus, composants et systèmes doivent être conformes à toutes les dispositions légales en vigueur
exigences relatives aux substances réglementées et à la recyclabilité.
La DBL 8585 doit être respectée.
La condition préalable à la fourniture à Daimler est l’approbation, par le département spécialisé des matériaux, de la source d’approvisionnement pour chaque version de produit et chaque site de production. Des détails concernant le procédé de fabrication et les matières premières utilisées doivent être fournis à cet effet.
5 Désignation abrégée du matériau pour la documentation
p. ex. pour un tube soudé simple paroi : acier DIN EN 10130 – 1.0330 (DC01) + DBL4040.50
6 Propriétés générales des matériaux et état de livraison
6.1 Matériaux, fabrication et revêtement
6.1.1 Matériaux
Le matériau de base du tube et les réglementations normalisées correspondant aux différentes versions du produit sont répertoriés dans le Tableau 3.
Tableaux 3 : Matériaux et spécifications pour les différentes versions du produit
| Version du produit | Type et matériau du tube | Spécification |
|---|---|---|
| .10 à .49 | Tube en acier enroulé à double paroi | selon DIN EN 10130 |
| .50 à .57 | Tube soudé à simple paroi en acier | selon DIN EN 10130 |
| .60 à .62 | Tube en aluminium | EN AW 3103 selon DIN EN 573-3 |
| .71 à .74 | Tubes en acier inoxydable* | selon DIN EN 10296-2 |
| .80 | Tube CuNifer sans soudure tiré | CuNi10Fe1Mn selon DIN EN 12449 |
* Dans les zones soumises à une forte agression corrosive, telles que la zone sous plancher, les matériaux 1.4404 et 1.4571 doivent être utilisés
6.1.2 Tube à double paroi enroulé en acier
Bande d’acier avec revêtement électrodéposé de cuivre ou de nickel sur une ou les deux faces, formée en tube à double paroi par un procédé de laminage à rouleaux, puis brasée sans matériau d’apport supplémentaire. Les tubes sont étirés et recuits selon les besoins. La bande d’acier revêtue sur les deux faces doit être utilisée pour la version produit 4040.10.
6.1.3 Tube soudé à simple paroi en acier
Bande d’acier avec revêtement électrodéposé de nickel sur une ou les deux faces, formée en tube initial (billet creux) par un procédé de laminage à rouleaux, soudée par procédé inductif ou par résistance, puis formée à froid aux dimensions finales dans une filière de réduction immédiatement suivante. La couche de nickel à l’intérieur du tube recouvre la soudure lors du soudage. Des épaisseurs de revêtement intérieur en Ni inférieures à 3 μm sont autorisées dans la zone de la soudure, à condition que la valeur minimale de 1 μm ne soit pas dépassée.
6.1.4 Tubes en acier inoxydable
Les tubes sont fabriqués, à la discrétion du fabricant, par soudage à la fusion ou sous pression à partir de bandes ou tôles correctement formées. Les cordons de soudure peuvent être lissés par des méthodes appropriées telles que le martelage ou le laminage dans le cadre de la production.
Divers aciers inoxydables, présentant des résistances à la corrosion différentes, peuvent être utilisés comme matériau pour les tubes ; voir également le chapitre 8.1 « Matériaux ». Le choix de la nuance d’acier dépend de la sollicitation corrosive subie par les tubes sur le véhicule et doit être validé par les services spécialisés concernés. En général, une attention particulière doit être portée au choix du matériau ainsi qu’à la maîtrise rigoureuse du comportement à la corrosion des applications tubulaires en acier inoxydable.
6.1.5 Tubes en aluminium tirés
Les tubes sont extrudés à l’aide d’outils à alvéoles fabriqués dans un matériau massif, puis étirés jusqu’à la dimension finale requise. Un recuit doux est effectué entre les opérations d’étirage si nécessaire.
6.1.6 Revêtement par immersion à chaud ZnAl
Revêtement ZnAl par immersion à chaud avec PV.43 réalisé conformément à ASTM B 750 (environ 5 % d’aluminium).
6.2 Propriétés générales des tubes
Les tubes doivent présenter une surface lisse et propre à l’intérieur comme à l’extérieur, avec un aspect uniforme et impeccable, et doivent être exempts de produits de corrosion. Le revêtement de zinc ne doit pas être visible. Des marques de serrage à la surface sont autorisées, à condition que les tolérances de diamètre du tube soient respectées. Dans le cas des tubes soudés, de légères imperfections sont tolérées dans la zone du cordon de soudure à l’intérieur du tube.
Indépendamment de la longueur totale des tubes, ceux-ci doivent se dérouler automatiquement sur une table de contrôle inclinée à 10°.
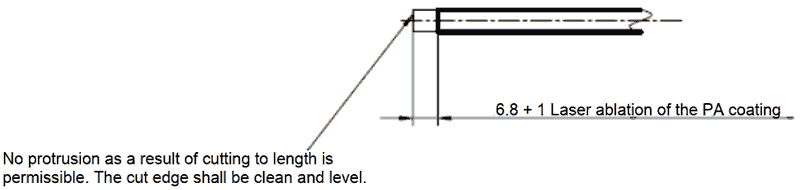
Si des tubes aux extrémités découpées au laser sont fournis, les bords coupés doivent être propres et réguliers. Une saillie résultant de la coupe à longueur n’est pas autorisée (voir Figure 1).
6.3 Limites des défauts de surface visibles sur les tubes revêtus de PVF
Versions du produit concernées : PV.40, PV.43, PV.50
Ces informations constituent une spécification indicative destinée à faciliter la compréhension entre le fabricant de tubes et le fournisseur.
Pour la définition et les limites des défauts de surface visibles, se reporter à l’Annexe A.
6.4 Livraisons
Les livraisons continues doivent correspondre aux échantillons approuvés.
6.5 Marquage
Les tubes doivent être marqués d’un signe distinctif de l’entreprise, de la date de fabrication et de la ligne de production ; ces marquages doivent être permanents, résistants au frottement et non détachables. Au moins une empreinte complète doit être présente. Le marquage UV est autorisé. Pour les tubes dont le diamètre est ≤ 3,4 mm, le marquage peut être omis.
6.6 Conditionnement
Pour les diamètres de tube jusqu’à 4,75 mm et les longueurs jusqu’à 2000 mm, les tubes doivent être fournis en vrac dans le contenant ; pour les longueurs supérieures à 2000 mm, ils doivent être livrés en faisceaux de 50 tubes. Les extrémités des tubes dans les faisceaux de 50 tubes doivent être protégées contre la pénétration de saleté au moyen d’un sac en film. Les tubes fournis « en vrac » dans les conteneurs doivent être protégés contre la pénétration de saleté au moyen d’un film. Pour tous les autres diamètres de tube, les règles d’emballage doivent être convenues conformément aux spécifications du client.
Les lots ne doivent pas être mélangés lors de l’emballage. Les récipients contenant plus d’un lot sont soumis à l’accord de Daimler, et cela doit être clairement indiqué sur le récipient.
7 Tolérances
7.1 Tolérances sur les longueurs fixes
Le Tableau 4 fournit les tolérances de longueur fixe pour toutes les versions du produit.
| Plage de longueurs des tubes | Tolérance de longueur sans usinage des extrémités | Tolérance de longueur avec usinage des extrémités |
|---|---|---|
| ≤ 500 mm | ± 0,50 mm | ± 0,75 mm |
| > 500 mm à 2000 mm | ± 0,75 mm | ± 1,00 mm |
| > 2000 mm à 5000 mm | ± 1,50 mm | ± 2,00 mm |
| > 5000 mm | ± 2,50 mm | ± 2,50 mm |
7.2 Tube en acier à double paroi, enroulé
Le Tableau 5 fournit les tolérances applicables aux diamètres extérieurs (avec ou sans protection de surface) et aux épaisseurs de paroi pour les versions du produit constituées de tubes double-parois enroulés.
Tableau 5 : Tolérances pour les tubes double-parois enroulés : diamètre extérieur et épaisseur de paroi
| Diamètre extérieur avec protection de surface [mm] Tolérance –0,2 [mm] | Diamètre extérieur du tube de base [mm] Tolérance ± 0,07 [mm] | Épaisseur de paroi [mm] Tolérance ± 0,07 [mm] | ||||
|---|---|---|---|---|---|---|
| .40, .43 | .31, .32, .41, .42, .46, .47 | .45 | .33, .48, .49 | |||
| 3,40 | 3,20 | – | – | – | 0,7 | |
| 3,60 | 3,40 | – | – | – | 0,7 | |
| 4,95 | 4,75 | – | 4,47 | 4,65 | 0,7 | |
| 5,25 | – | 4,75 | – | – | 0,7 | |
| 6,20 | 6,00 | – | 5,67 | 5,90 | 0,7 | |
| 6,50 | – | 6,00 | – | – | 0,7 | |
| 8,20 | 8,00 | – | – | 7,90 | 0,7 | 1,0 |
| 8,50 | – | 8,00 | – | – | 0,7 | 1,0 |
| 10,20 | 10,00 | – | – | – | 0,7 | 1,0 |
| 10,50 | – | 10,00 | – | – | 0,7 | 1,0 |
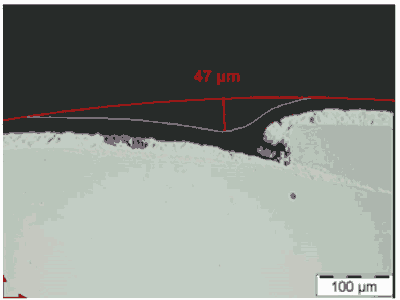
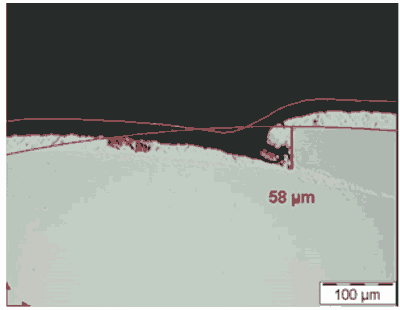
Les tubes enroulés et les tubes soudés ne doivent présenter aucune dépression ou rainure à la soudure d’une profondeur ≥ 60 µm. La profondeur de la dépression à la soudure doit être mesurée à la fois sur l’extérieur du revêtement plastique (dépression à la soudure du revêtement supérieur, figure 2) et sur le côté acier non revêtu (dépression à la soudure, figure 3). Pour mesurer la dépression à la soudure du revêtement supérieur, positionner un cercle autour du revêtement plastique et effectuer la mesure jusqu’à ce cercle. Pour déterminer la dépression à la soudure, positionner le cercle autour du tube non revêtu et effectuer la mesure jusqu’au matériau de base.
7.3 Tube soudé en acier à simple paroi
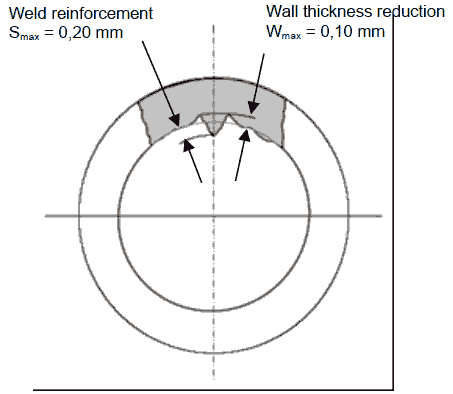
Le tableau 6 indique les tolérances applicables aux versions du produit constituées de tubes soudés simples paroi, sans protection de surface. La limite de tolérance en rondeur est de 70 µm au maximum. La figure 4 présente un schéma illustrant le renfort maximal admissible de la soudure et la réduction maximale d’épaisseur de paroi dans la zone de la soudure.
Tableau 6 : Tolérances pour les tubes soudés simples paroi : diamètre extérieur et épaisseur de paroi
| Diamètre extérieur avec protection de surface [mm] Tolérance – 0,2 [mm] | diamètre extérieur du tube de base [mm] Tolérance ± 0,08 [mm] | Épaisseur de paroi [mm] | ||
|---|---|---|---|---|
| .50 | .51 à .56 | Tolérance ± 0,05 [mm] | Tolérance ± 0,08 [mm] | |
| 8,20 | – | 8,00 | 0,7 | 1,0 |
| – | 8,50 | |||
| 10,20 | – | 10,00 | ||
| – | 10,50 | |||
7.4 Tubes en aluminium
Le tableau 7 indique les tolérances applicables aux diamètres extérieurs et aux épaisseurs de paroi des tubes en aluminium, avec ou sans protection de surface.
Tableau 7 : Tolérances pour les tubes en aluminium : diamètre extérieur et épaisseur de paroi
| Diamètre extérieur avec protection de surface [mm] | Tolérance [mm] | diamètre extérieur du tube de base [mm] | Tolérance [mm] | Épaisseur de paroi [mm] | Tolérance [%] |
|---|---|---|---|---|---|
| 4,04 | ± 0,07 | 3,74 | ± 0,07 | 0,85 | ± 7 |
| 5,04 | 4,74 | 1,35 | |||
| 6,04 | 5,74 | 0,85 | |||
| 8,04 | ± 0,08 | 7,74 | ± 0,08 | 0,85 | |
| 10,04 | 9,74 | 0,85 | |||
| 12,04 | ± 0,09 | 11,74 | ± 0,09 | 0,85 | |
| 15,04 | 14,74 | 0,85 | |||
| 16,04 | 15,74 | 1,10 | |||
| 18,04 | 17,74 | 1,10 |
7.5 Tubes en acier inoxydable
Le tableau 8 indique les tolérances applicables aux tubes en acier inoxydable. Conformément à la norme DIN 10296-2, tableau A.1 WCR, finition métallique brillante. Les soudures doivent être à peine visibles.
Tableau 8 : Tolérances pour les tubes en acier inoxydable : diamètre extérieur et épaisseur de paroi
| diamètre extérieur [mm] | Tolérance [mm] | Épaisseur de paroi [mm] | Tolérance [mm] |
|---|---|---|---|
| 8,00 | ± 0,05 | 1,00 | ± 0,075 |
| 10,00 |
7.6 Tubes CuNifer sans soudure, tirés
Pour les tubes CuNiFer sans soudure tirés à froid, les dimensions et tolérances applicables sont celles définies par la norme DIN 74234 D.
8 Essais
8.1 Épaisseurs de revêtement
Les épaisseurs de revêtement sont déterminées métallographiquement à partir d’au moins 6 mesures réparties uniformément sur la circonférence du tube. Les valeurs minimales d’épaisseur de revêtement indiquées dans le Tableau 1 s’appliquent. L’épaisseur minimale et maximale de revêtement, ainsi que l’épaisseur moyenne, doivent être déterminées. Les épaisseurs maximales ne sont pas explicitement définies, mais les tolérances applicables au diamètre extérieur maximal avec protection de surface, telles que figurant dans les Tableaux 5 à 8, doivent être respectées.
En cas de litige, les épaisseurs de revêtement des couches métalliques et plastiques sont déterminées conformément à la norme DIN EN ISO 1463. Pour les tubes revêtus de PA11/PA12/PA612, le revêtement plastique doit être retiré avant l’évasement. Par la suite, au moins 15 µm de zinc / 25 µm d’Al doivent être présents dans cette zone.
8.2 Essai de traction et essai d’expansion par mandrin
Le tableau 9 indique les valeurs de résistance à atteindre sur le tube revêtu à l’état fourni. La limite élastique, la résistance à la traction et l’allongement après rupture sont déterminés lors d’un essai de traction conformément à la norme ISO 6892-1. L’essai de dilatation par mandrin est réalisé conformément à la norme DIN EN ISO 8493.
Tableau 9 : Valeurs de résistance sur tube revêtu à l’état fourni
| Version du produit | Résistance à la déformation Rp0,2, [MPa] | Résistance à la traction Rm, [MPa] | Allongement après rupture A50, [%] | Essai d’élargissement par mandrin selon DIN EN ISO 8493 |
|---|---|---|---|---|
| .10 à 57 | 200-400* | ≥ 290 | ≥ 14 | Essai d’élargissement par mandrin ≥ 20 % |
| .60 à .62 | ≥ 90 | ≥ 130 | ≥ 15 (A10) | – |
| .71 à .74 | ≥ 195 | ≥ 500 | ≥ 35 | Essai d’élargissement par mandrin ≥ 20 % |
| .80 | ≥ 160 | ≥ 300 | ≥ 25 | Essai d’élargissement par mandrin ≥ 20 % |
*PV.33, PV.48 et PV.49 jusqu’à 430 MPa possible
8.3 Essai de pression interne
L’essai de pression interne concerne uniquement les tubes PV .10 à .49 (tubes enroulés à double paroi) et le tube CuNifer sans soudure étiré PV .80. La pression à la rupture des tubes doit être testée systématiquement et documentée. Les valeurs figurant dans le Tableau 10 s’appliquent.
Tableau 10 : Pressions admissibles lors de l’essai de pression interne
| diamètre extérieur du tube de base [mm] | Épaisseur de paroi [mm] | Pression d’éclatement [bar] | Pression de service admissible*[bar] |
|---|---|---|---|
| 2,5 | 0,5 | 1385 | 570 |
| 3,2 | 0,5 | 1060 | 430 |
| 0,7 | 1530 | 630 | |
| 3,4 | 0,7 | 1530 | 630 |
| 4,47 à 4,75 | 0,7 | 1100 | 400 |
| 5,67 à 6,00 | 0,7 | 850 | 315 |
| 8 | 0,7 | 675 | 225 |
| 1,0 | 825 | 335 | |
| 10 | 0,7 | 550 | 175 |
| 1,0 | 645 | 265 | |
| 12 | 1,0 | 440 | 175 |
8.4 Aptitude à l’évasement et essai de pliage pour toutes les versions du produit
Les évasements doivent être fabriqués conformément aux normes MBN 10338, DIN 74 234 et SAE J2044.
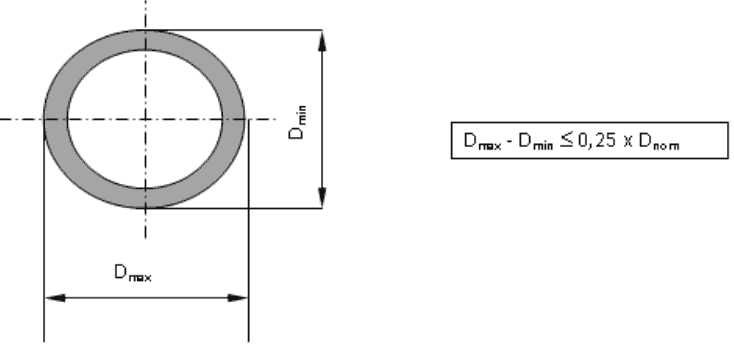
Les tubes doivent pouvoir être cintrés aux rayons de courbure minimaux indiqués au Tableau 11. La variation maximale de section est illustrée à la Figure 5.
Tableau 11 : Rayons de courbure admissibles lors de l’essai de courbure et de l’essai de corrosion
| diamètre extérieur [mm] | Rayon de courbure minimal, r sur rouleau formeur[mm] |
|---|---|
| 3,2 à 3,4 | 6 |
| 4,47 à 4,75 | 12 |
| 5,67 à 6,00 | 15 |
| 8 | 20 |
| 10 | 25 |
| 12 | 30 |
8.5 Essai de cisaillement en flexion
Pour les tubes gainés et les systèmes de revêtement
Si un tronçon de tube est cintré manuellement en forme d’épingle à cheveux puis plié alternativement vers l’avant et vers l’arrière jusqu’à rupture, les couches individuelles du revêtement ne doivent pas se séparer et la soudure brasée ne doit pas s’ouvrir. Pour les diamètres de tube ≥ 8 mm des PVs .10 – .49, de petites déchirures de la soudure brasée sont autorisées, à l’exception du point de départ de la soudure, à condition qu’elles n’affectent pas les caractéristiques technologiques ni la mise en œuvre, par exemple le taraudage conique.
Alternativement, un essai d’aplatissement serré conformément à la norme DIN EN ISO 8492 peut être réalisé afin d’évaluer la soudure brasée.
En outre, les dispositions suivantes s’appliquent concernant l’essai d’aplatissement serré selon DIN EN ISO 8492 et l’essai de cisaillement par flexion :
Pour évaluer le brasage au niveau de l’extrémité extérieure de la soudure, cette extrémité doit être positionnée à 12 heures.
Après le test de fermeture et d’aplatissement, aucune trace de cuivre ne doit être visible au niveau de l’extérieur du début de la soudure.
8.6 Essais de corrosion
8.6.1 Résistance à la corrosion de la surface extérieure du tube
Versions du produit .31 à .62, avec revêtement de la surface extérieure
La protection de surface contre la corrosion du métal de base et celle du zinc, conformément au Tableau 12, doit être testée sur des éprouvettes pliées (180 °) en forme d’épingle à cheveux. Le rayon de courbure doit être tiré du Tableau 11 (rouleau de formage). Les sections de tube en forme d’épingle à cheveux doivent être suspendues dans la chambre d’essai, les extrémités des tubes orientées vers le bas.
Pour tester l’adhérence du plastique, le revêtement plastique doit d’abord être endommagé par une rayure. La rayure doit être réalisée conformément à la norme MBN 10517. L’évaluation est effectuée selon la méthode d’infiltration MBN 10494-6 au niveau de la rayure, description abrégée U/2. L’évaluation doit être réalisée 24 h
après retrait de la chambre d’essai. L’angle d’essai des tubes rayés doit être conforme à DIN EN 9227.
Version du produit .71 à .80, sans revêtement de la surface extérieure
L’essai de résistance à la corrosion concernant la corrosion du métal de base est réalisé sur des sections de tube de 300 mm de longueur.
L’évaluation doit être effectuée 24 heures après le retrait de la chambre d’essai.
Tableau 12 : Essai de résistance à la corrosion sur la surface extérieure du tube
| Version du produit | Essai de corrosion selon DIN EN ISO 9227 | ||
|---|---|---|---|
| Type | Section cintrée de 300 mm | Section rayée de 300 mm | |
| Version du produit | Type | Section de 300 mm, non cintrée, non rayée | |
| .30 à .57 | NSS | 1000 h sans corrosion du métal de base (RR) Corrosion Zn/Al pendant 480 h <1 % (WR) | Infiltration pendant 480 h : U/2 ≤ 2 mm |
| .60 à .62 | CASS | 480 h sans corrosion du métal de base (WR) | Infiltration pendant 240 h U/2 ≤ 2 mm |
| .71 à .74 | NSS | 1000 h sans corrosion du métal de base | |
| .80 | 1000 h sans corrosion du métal de base, profondeur maximale d’attaque corrosive < 10 µm | ||
8.6.2 Résistance à la corrosion de la surface intérieure des conduites de carburant
Le fournisseur de conduites ou de composants doit fournir une preuve de l’adéquation de la surface intérieure aux fluides à transporter, au moyen d’essais de corrosion. La résistance aux carburants est vérifiée par des essais conformément à la norme MBN 10375. Ces essais sont réalisés une fois par site de production et par grade de carburant.
Notez que le comportement à la corrosion des matériaux métalliques est une propriété systémique (matériau/environnement) et qu’aucune conclusion ne peut donc être tirée, par exemple, du comportement à la corrosion d’un matériau dans le gazole pour en déduire son comportement à la corrosion dans l’essence. Le même principe s’applique à l’utilisation croissante d’additifs synthétiques ou biogènes dans les carburants.
8.7 Adhérence après exposition thermique
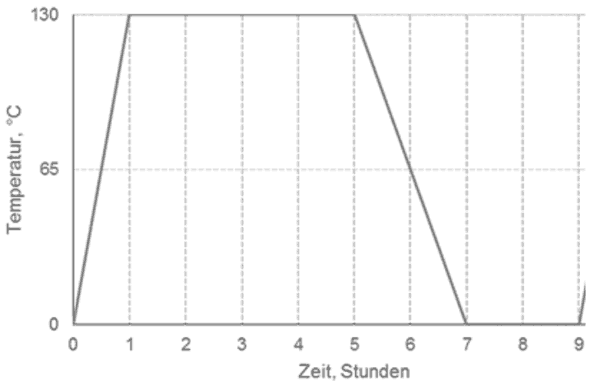
Pour les versions du produit avec revêtement plastique (PV de .30 à 62), l’adhérence après exposition thermique doit être testée. L’essai doit être réalisé sur des tubes droits non pliés d’une longueur d’environ 300 mm.
5 cycles d’essai de température alternée : 1 cycle comprend 130 °C pendant 4 h (phase de montée en température de 1 h), puis refroidissement à 0 °C en 2 h. Le maintien à 0 °C dure 2 h. Soit 9 h par cycle, pour un total de 45 h.
Objectif : Aucune séparation des couches, aucune cloque ni aucun décollement.
8.8 Documentation des résultats d’essai
Les résultats des essais spécifiés doivent être documentés et conservés par le fournisseur (exigence minimale : certificat d’essai matière, certificat d’étanchéité, de résistance mécanique et de pression à la rupture). Ces résultats doivent être disponibles à tout moment sur demande.
Annexe A (normative) : Limites applicables aux défauts de surface visibles sur les tubes revêtus de PVF (versions produit 40, 43, 50)
A.1 Définition des défauts superficiels admissibles
· Inclusions/éclats : défaut de surface causé par un corps étranger incorporé dans la couche PVF, ou zone non revêtue résultant de l’élimination du corps étranger.
· Rayures : défauts de surface constitués par un petit creux de forme irrégulière, orienté dans une direction non définie.
· Entaille (rayure profonde) : défaut de surface présentant un creux linéaire nettement visible dû au contact avec un corps étranger.
A.2 Limites applicables aux défauts superficiels visibles
Afin de permettre une détermination rapide des écarts de surface, les critères résumés dans le tableau 13 s’appliquent. En principe, les dispositions suivantes s’appliquent : le revêtement de zinc doit toujours être présent ; le zinc doit présenter un éclat argenté continu ; aucune trace de cuivre ne doit être visible. Si du cuivre est visible, les lignes ne sont pas conformes.
Tableau 13 : Défauts de surface
| Position | Classification des défauts | Réclamation |
|---|---|---|
| Figure 7 : Inclusions/débris : environ 1–2 mm | Non, OK. | |
| Figure 8 : Rayures jusqu’à 5 mm : Aucune entaille notable ; revêtement en zinc du tube intact. | Dans la zone visible (compartiment moteur) : Non, OK ; Retravaillage avec la peinture utilisée par le fabricant de tubes, pour des raisons d’aspect. | |
| Figure 9 : Rayures de 5 mm à 10 mm ou de 10 mm à 20 mm de longueur : Aucune entaille notable ; revêtement en zinc du tube intact. | FK 1 | Oui, non conforme ; Retravaillage avec la peinture utilisée par le fabricant de tubes, pour des raisons d’aspect exigées, puis conforme |
| Figures 10 et 11 : Rayures de plus de 20 mm de longueur ou dommages importants / rayures profondes / entailles, quelle que soit leur longueur ; endommagement du revêtement de zinc (apparition légère de la couche de cuivre rougeâtre). | FK 5 | Oui, non conforme ; Défaut de ligne – ne doit pas être installé / doit être remplacé. |
Annexe B (normative) : Page complémentaire pour les essais BQF / échantillons initiaux
Rapport d’inspection des échantillons initiaux destiné à l’usine client MB et document SALT attestant de l’approbation de
la source d’approvisionnement doit inclure les informations suivantes dans un tableau comparatif objectif/réel (voir le tableau
14).
Tableau 14 : Tableau comparatif cible-réel
| Exigence | Description | Spécification | Laboratoire BQF | Laboratoire ISIR |
|---|---|---|---|---|
| Itinéraire de production | L’emplacement de chaque étape de production respective doit être précisé. | Document SALT | C | C |
| Analyse chimique | La composition chimique doit correspondre à la norme appropriée pour la version du produit. | Chap. 6.1, Tableau 3 | C | C |
| Diamètre extérieur et épaisseur de paroi | Les tolérances des diamètres extérieurs (avec et sans revêtement) et de l’épaisseur de paroi sont respectées. | Chap. 7.1-6, Tableaux 5-8 | C | C |
| Recul de soudure | Les tolérances des creux de soudure sur les surfaces extérieures aux paragraphes PVs.30 à 49 sont respectées. | Chap. 7.2, Figures 2-3 | C | C |
| Surépaisseur de joint soudé et réduction d’épaisseur de paroi | Les tolérances maximales de renfort de joint soudé et de réduction d’épaisseur de paroi aux paragraphes PVs.50 à 59 sont respectées. | Chap. 7.3, Figure 4 | C | C |
| Épaisseurs de revêtement | Les limites inférieures de spécification indiquées dans le Tableau 1 sont respectées. | Chap. 8.1, Tableau 1 | C | C |
| Propriétés mécaniques | Essai de traction concernant la limite d’élasticité, la résistance à la traction et l’allongement après rupture, essai d’expansion par déplacement. | Chap. 8.2, Tableau 9 | C | C |
| Essai de pression interne | Une preuve de la pression à la rupture doit être fournie. | Chap. 8.3, Tableau 10 | C | C |
| Essai d’évasement et d’aptitude au pliage | Preuve que des embouts coniques peuvent être réalisés. La variation maximale de section après cintrage doit être respectée. | Chap. 8.4, MBN 10338, DIN 234, SAE J2044, Tableau 11, Figure 5 | C | C |
| Essai de cisaillement en flexion | Aucune séparation des couches individuelles, aucune ouverture des soudures à l’étain ni fendillement après pliage jusqu’à rupture. | Chap. 8.5 | C | C |
| Essai de corrosion, extérieur | Des essais de corrosion différents doivent être réussis selon la version du produit. | Chap. 8.6.1, Tableau 12, DIN EN ISO 9227 (NSS et CASS) | C+ (L’application par rayure doit faire l’objet d’un essai indépendant) | C |
| Essai de corrosion, côté intérieur | Une preuve de la résistance à la corrosion de la surface intérieure et de la soudure pour le carburant à transporter doit être fournie une fois par site de production pour les conduites de carburant. | Chap. 8.6.2, MBN 10374 | C | – |
| Adhérence du revêtement | 5 cycles – cyclage thermique sans séparation des couches. | Chap. 8.7, Figure 6 | C | C |
Annexe C (informative) : Aperçu des versions produit avec statut NFN
À ne pas utiliser pour les nouvelles conceptions
Tableau 15 : Aperçu des PV ayant le statut NFN
| Version du produit | Type de tube | Surface extérieure | Surface intérieure | Application | |
|---|---|---|---|---|---|
| Revêtement métallique | Revêtement plastique | ||||
| 4040.20 non applicable aux nouveaux projets | Tube enroulé à double paroi | Zinc électrolytiquement déposé 12 – 15 μm | sans | aucun* | Conduites de frein Raccordement avec bride évasée. |
| 4040.30 non applicable aux nouveaux projets | Tube enroulé à double paroi | Zinc électrolytiquement déposé ≥ 25 μm | sans | aucun* | Conduites de frein tel que prévu sous PV.20 |
| 4040.70 non applicable aux nouveaux projets | Tube soudé en acier inoxydable | sans | sans | sans | Lignes de carburant dans les zones soumises à des contraintes thermiques |