0. PENDAHULUAN
0.1 Standar India ini diadopsi oleh Indian Standards Institution pada tanggal 15 Juli 1976, setelah rancangan akhir yang disusun oleh Komite Seksi Tabung Baja, Pipa, dan Fitting disetujui oleh Dewan Divisi Struktural dan Logam.
0.2 Telah lama dirasakan kebutuhan akan tabung baja yang dibrazing dengan tembaga, khususnya yang digunakan dalam industri otomotif, pendingin, dan kompor—untuk saluran bahan bakar, saluran rem, saluran oli, serta unit pemanas dan pendingin. Diharapkan standar ini memberikan panduan yang diperlukan bagi industri dan pengguna.
0.3 Dalam penyusunan standar ini, bantuan diperoleh dari ASTM A254-1970 ‘Spesifikasi untuk Tabung Baja yang Dibrazing dengan Tembaga’ yang diterbitkan oleh American Society for Testing and Materials.
0.4 Untuk menentukan apakah suatu persyaratan tertentu dalam standar ini dipenuhi, nilai akhir—baik yang diamati maupun dihitung—yang menyatakan hasil pengujian atau analisis, harus dibulatkan sesuai dengan IS : 2-1960*. Jumlah angka signifikan yang dipertahankan dalam nilai yang telah dibulatkan harus sama dengan jumlah angka signifikan pada nilai yang dispesifikasikan dalam standar ini.
1. RUANG LINGKUP
1.1 Standar ini mencakup dua kelas tabung baja yang disambung dengan pematrian tembaga, cocok untuk penggunaan teknik umum, khususnya dalam industri otomotif, pendingin udara, dan kompor, untuk saluran bahan bakar, saluran rem, saluran oli, unit pemanas dan pendingin, dll.
2. PENYEDIAAN BAHAN 2.1 Persyaratan umum terkait penyediaan tabung baja berlapis tembaga harus memenuhi IS : 1387-1967.
3. PEMBUATAN
3.1 Baja harus merupakan baja yang dikilapkan aluminium, rimming atau capped steel dan harus dibuat melalui proses tanur terbuka, tungku listrik, oksigen dasar, atau kombinasi dari proses-proses tersebut.
3,2 Tabung harus dibuat dengan menggulung strip baja berlapis tembaga secara elektrolitik menjadi bentuk tabung, kemudian dilanjutkan dengan proses brazing dalam atmosfer pereduksi.
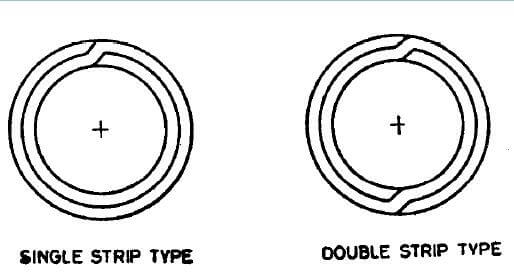
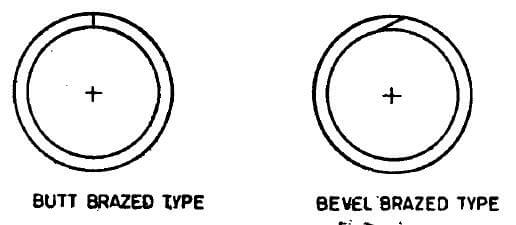
3,3 Tabung brazed Kelas 1 harus dibuat seperti ditunjukkan pada Gambar 1.
3,4 Tabung brazed Kelas 2 harus dibuat seperti ditunjukkan pada Gambar 2.
4. PERSYARATAN KIMIA
4.1 Baja, bila dianalisis sesuai dengan bagian-bagian relevan dari IS: 228, harus memenuhi persyaratan berikut:
| Unsur | Persen, Maks |
|---|---|
| Karbon | 0,10 |
| Mangan | 1’50 |
| Fosfor | 0,035 |
| Belerang | 0.035 |
4.2 Setiap heat harus dianalisis oleh produsen baja guna menentukan persentase unsur-unsur yang ditetapkan dalam Pasal 4.1. Komposisi kimia yang demikian ditentukan harus dilaporkan kepada pembeli baja atau wakilnya , dan harus memenuhi persyaratan yang ditetapkan.
5. PERSYARATAN MEKANIS
5.1 Uji Tarik – Spesimen uji diambil dari ujung tabung (sebelum deformasi dingin) dan diuji sesuai IS : 1894-19727 serta harus memenuhi persyaratan berikut:
| Kekuatan Tarik | 290 N/mm²2, min |
| Kekuatan Luluh | N/mm2, min |
| Pemanjangan pada panjang pengukuran 65 mm | N/mm2, min |
5.2 Uji Perataan—Pengujian dilakukan sesuai dengan IS : 2328-1963:. Sebuah cincin dengan panjang minimal 65 mm, dipotong dari salah satu ujung setiap pipa terpilih, harus dapat diratakan pada dua permukaan datar paralel tanpa menunjukkan retakan atau cacat apa pun saat dalam kondisi dingin, hingga dinding-dinding dalamnya saling bersentuhan. Pada pipa Kelas 2, sambungan las harus ditempatkan sedemikian rupa sehingga menerima deformasi maksimum selama proses perataan.
5.3 Uji Ekspansi – Uji ini harus dilakukan sesuai dengan IS : 2335-19635. Sebuah bagian tabung sepanjang kira-kira 50 mm harus mampu menahan ekspansi di atas mandrel tirus atau kerucut dengan sudut puncak 30° hingga diameter luar pada ujung yang diekspansi meningkat sebesar 20 persen tanpa retak atau menunjukkan cacat lainnya. Sebelum uji ekspansi, tabung harus dipotong rata, tepi persegi dibulatkan (crowned), dan didebur. Tabung dan kerucut harus tetap konsentris selama uji ekspansi.
5.4 Uji Lentur – Uji ini harus dilakukan sesuai dengan IS : 2329-1963*. Tabung yang dipilih untuk uji harus mampu menahan lenturan mengelilingi bentuk silinder sebesar 360°, dengan garis sambungan berada pada sudut 90° terhadap bidang lenturan. Diameter bentuk silinder harus enam kali diameter luar. Spesimen uji harus mampu menahan uji ini tanpa kinking, retak, atau menunjukkan cacat lainnya.
5.5 Uji Geser Lentur – Jika potongan tabung yang dipotong dan dibengkokkan secara manual membentuk bentuk hairpin (sambungan berada di sisi dalam) mengalami geser akibat pembengkokan balik pada jari-jari lengkung dalam arah tegak lurus terhadap sumbu lengkungan, maka dinding tabung tidak boleh terpisah dan sambungan tidak boleh retak.
5.6 Pengujian Tanpa Merusak – Tabung harus diperiksa 100 persen untuk cacat brazing dan permukaan melalui pengujian tanpa merusak selama proses produksi (lihat IS : 4853-19687 dan IS : 7343-1974).
6. UJI HIDROLIK
6.1 Setiap tabung harus mampu menahan uji hidrolik selama 5 detik tanpa tanda kegagalan, pada tekanan yang dihitung dengan persamaan berikut:
P=2St/D
di mana
P = tekanan hidrolik dalam N/mm2;
S = tegangan izin bahan, yaitu;
11O N/mm? untuk Kelas I
45 N/mm² untuk Kelas II;
t = ketebalan dinding pipa dalam mm; dan
D = diameter luar pipa dalam mm.
7. KEBERSIHAN PERMUKAAN DALAM
7.1 Apabila ditentukan oleh pembeli, tabung untuk penggunaan tertentu, seperti kondensor pendingin, harus memenuhi persyaratan berikut mengenai kebersihan internal.
7.1.1 Ketika suatu panjang tabung dibersihkan secara internal dengan kloroform terdestilasi ulang atau trikloroetilen terdestilasi ulang, residu yang tersisa setelah pelarut menguap tidak boleh melebihi 0,194 g/m* luas permukaan dalam. Untuk melakukan uji ini, tuangkan 100 ml pelarut melalui tabung dan kumpulkan. Total panjang tabung yang diuji tidak boleh kurang dari 12,2 m, meskipun panjang total ini dapat diperoleh dengan membersihkan beberapa panjang tabung terpisah secara berturut-turut menggunakan pelarut yang sama. Uapkan pelarut di atas penangas uap atau penangas air panas, lalu keringkan pada suhu 110°C hingga uap sepenuhnya hilang.
7.2 Untuk mempertahankan tingkat kebersihan ini selama pengiriman, penanganan, dan penyimpanan, pembeli dapat meminta produsen untuk menutup ujung tabung dengan tutup atau penutup.
8. TOLERANSI DIMENSI
8.1 Tabung harus memenuhi variasi dimensi yang diizinkan sebagaimana ditentukan di bawah ini:
| Diameter Luar | |
| Di bawah 4,8 mm | ±0,05 mm |
| 4,8 mm hingga termasuk 95 mm | ±0,08 mm |
| Lebih dari 9,5 mm hingga maksimal 15,9 mm | ±0,10 mm |
| Ketebalan Dinding | |
| 0,50 mm hingga dan termasuk 0,76 mm | ±0,08 mm |
| Lebih dari ~0,76 mm hingga maksimal 1,25 mm | ±0,09 mm |
| Panjang | |
| Hingga dan termasuk 0,5 m | ±0,75 mm |
| Lebih dari 0,5 m hingga termasuk 1,0 m | ±1,5 mm |
| Lebih dari 1,0 m hingga maksimal 2,0 m | ±3,0 mm |
| Lebih dari 2,0 m hingga maksimal 3,0 m | ±6,0 mm |
| Lebih dari 3,0 m | +25,0 mm -0,0 mm |
9. KERAPIAN PRODUKSI
9.1 Tabung jadi harus bersih, halus, dan bulat baik di bagian dalam maupun luar, serta bebas dari karat, kerak, dan cacat yang mengganggu proses pengerjaan maupun kelaikan pakai. Tabung jadi harus cukup lurus.
10. PERSYARATAN TAMBAHAN
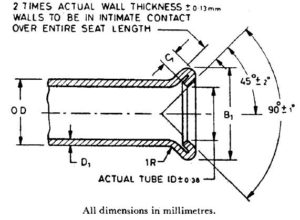
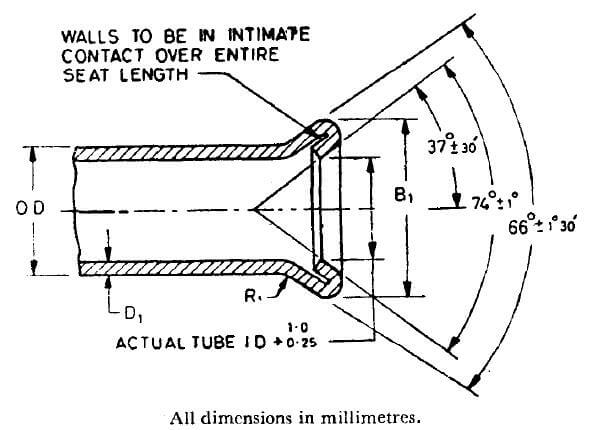
10.1 Uji Flare – Tabung Kelas 1 harus mampu menahan pembentukan flare ganda sesuai dimensi yang ditunjukkan pada Tabel 1 dan Tabel 2. Pembentukan flare ganda harus dilakukan pada ujung tabung yang rata dan bebas burr, menggunakan alat manual atau press bertenaga, dalam dua tahap. Pada tahap pertama, suatu alat membentuk bagian yang mengembang (lihat Gambar 3A), sedangkan pada tahap kedua, alat lain memberikan bentuk akhir (lihat Gambar 3B).
Tabung tidak boleh mengalami retak tembus dinding pada diameter utama flare. Pemisahan pada sambungan lap joint luar diperbolehkan hanya pada area A di ujung tabung yang diberi flare (lihat Gambar 3). Pemisahan ini tidak boleh melebihi 3,0 mm panjangnya dan hanya terbatas pada ketebalan luar. Pemisahan sambungan tidak diperbolehkan pada area-area berikut:
a) Area B (kursi flare, didefinisikan sebagai permukaan dalam sudut tercakup 90°): permukaan kerucut harus halus dan bebas dari retakan atau ketidakberaturan lainnya yang dapat menyebabkan kebocoran setelah perakitan.
b) Area C (permukaan di luar panjang ketebalan ganda yang retak akibat flare).
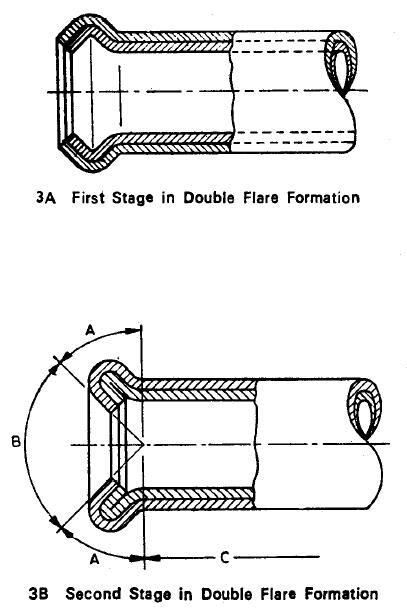
| NOMINAL LUAR DIAMETER | DOUBLE FLARE DIA, B1 | PANJANG YANG DIBENTUK (COINED LENGTH) C1, Min | Ketebalan Dinding D1 , Maks | |
| Maks. | Min | |||
| 3,18 | 5.4 | 5.0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8. 7 | 1 | 0.88 |
| 7.94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1,24 |
| 11.11 | 14.5 | 14.1 | 1,6 | 1,24 |
| 12.7 | 16.3 | 15.9 | 1,6 | 1,24 |
| 14.29 | 18.1 | 17.7 | 1,6 | 1,24 |
| 15.88 | 19.6 | 19.2 | 1,6 | 1,24 |
| NOMINAL LUAR DIAMETER | DOUBLE FLARE DIA, B1 | PANJANG YANG DIBENTUK (COINED LENGTH) C1, Min | Ketebalan Dinding D1 , Maks | |
| Maks. | Min | |||
| 3,18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7.94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1,24 |
| 12.7 | 16.7 | 16.0 | 1,0±0,5 | 1,24 |
| 15.88 | 20.0 | 19.3 | 1,0±0,5 | 1,24 |
10.2 Lapisan Luar – Permukaan luar pipa harus memiliki lapisan paduan timbal-timah hasil hot-dip atau seng elektroplating sesuai spesifikasi pembeli. Berat dan persyaratan lain terkait lapisan harus disepakati antara produsen dan pembeli.
10.3 Finishing Ujung – Jika ditentukan oleh pembeli, pipa jadi harus memiliki ujung yang halus dan bebas dari burrs.
11. PENANDAAN
11.1 Informasi berikut harus dicantumkan pada label atau tag yang terpasang secara aman pada ikatan atau kotak tempat tabung dikirim:
a) Nama pabrikan atau merek dagang,
b) Ukuran, dan
c) Kelas tabung.
11.1.1 Tabung juga dapat diberi tanda dengan Tanda Sertifikasi ISI.
CATATAN – Penggunaan Tanda Sertifikasi ISI diatur oleh ketentuan Undang-Undang Lembaga Standar India (Tanda Sertifikasi) serta Peraturan dan Tata Tertib yang ditetapkan berdasarkan undang-undang tersebut. Tanda ISI pada produk yang mencakup Standar India memberikan jaminan bahwa produk tersebut diproduksi sesuai dengan persyaratan standar tersebut melalui sistem inspeksi, pengujian, dan pengendalian kualitas yang terdefinisi dengan baik, yang dirancang dan diawasi oleh ISI serta dioperasikan oleh produsen. Produk bermerek ISI juga diperiksa secara berkala oleh ISI untuk memastikan kesesuaian dengan standar tersebut sebagai jaminan tambahan. Rincian kondisi pemberian lisensi penggunaan Tanda Sertifikasi ISI kepada produsen atau pengolah dapat diperoleh dari Lembaga Standar India.
12. INFORMASI YANG HARUS DISEDIAKAN OLEH PEMBELI
12.1 Pembeli harus menyatakan dalam permintaan atau pesanannya:
a) ukuran (diameter luar, tebal dinding, dan panjang tabung);
b) kelas tabung yang diminta;
c) kebersihan permukaan dalam bila diperlukan&;
d) lapisan eksternal bila diperlukan; dan
e) persyaratan khusus, jika ada.