Prakata
DBL ini mengacu pada karakteristik dan persyaratan untuk tabung saluran rem dan bahan bakar serta tabung aluminium untuk saluran regenerasi dan ventilasi. Tabung untuk aplikasi lain seperti saluran hidrolik tidak dicakup oleh DBL ini.
Edisi ini menggantikan edisi sebelumnya dari Standar ini yang bertanggal 2013-12.
Catatan aplikasi:
Sesuai ruang lingkup penerapannya, penerapan versi Standar Perusahaan ini harus diverifikasi untuk proyek kendaraan baru atau komponen baru yang belum memiliki konsep/spesifikasi dasar maupun spesifikasi persyaratan komponen yang telah disetujui pada tanggal terbitnya versi ini.
Dokumen kontrak terkait mengatur penerapan wajib versi Standar Perusahaan ini oleh pemasok.
1 Ruang Lingkup Penerapan
Versi produk untuk jenis tabung yang digunakan pada saluran rem, bahan bakar, regenerasi, dan ventilasi tercantum dalam Tabel 1. Versi produk menentukan material dasar serta jenis lapisan dan ketebalan lapisan pada permukaan dalam dan luar tabung berlapis.
Tabel 1: Versi produk, ikhtisar
| Versi produk | Jenis Tabung: tabung baja berdinding ganda yang dibungkus, untuk saluran rem dan bahan bakar | ||||
|---|---|---|---|---|---|
| lapisan permukaan luar | Lapisan pelapis permukaan dalam | ||||
| Logam | Ketebalan | Plastik | Ketebalan | ||
| Aplikasi: penyolderan lanjutan. Perlindungan korosi setelahnya (DBL 8451.11 atau 7391) | |||||
| 4040.10 | tidak ada* | tidak ada* | tidak ada* | ||
| Aplikasi: area yang sangat rentan terhadap korosi | |||||
| 4040.31 | Dilapisi seng secara elektrolitik | ≥ 25 µm | PA 11 | ≥ 120 µm | tidak ada* |
| 4040.32 | Dilapisi Al hot-dip | ≥ 100 µm | ≥ 100 µm | ||
| 4040.33 | Dilapisi seng secara elektrolitik | ≥ 25 µm | ≥ 80 µm | ||
| 4040.40 | Dilapisi seng secara elektrolitik | ≥ 25 µm | PVF | ≥ 8 µm | |
| 4040.41 | Dilapisi seng secara elektrolitik | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.42 | Dilapisi Al hot-dip | ≥ 100 µm | ≥ 100 µm | ||
| 4040.43 | Dilapisi ZnAl secara hot-dip | ≥ 12 µm | PVF | ≥ 8 µm | |
| 4040.45 | Dilapisi Al hot-dip | ≥ 100 µm | PA 612 | ≥ 40 µm | |
| 4040.46 | Dilapisi seng secara elektrolitik | ≥ 25 µm | ≥ 120 µm | ||
| 4040.47 | Dilapisi Al hot-dip | ≥ 100 µm | ≥ 100 µm | ||
| 4040.48 | Dilapisi seng secara elektrolitik | ≥ 25 µm | PA 12 | ≥ 80 µm | |
| 4040.49 | Dilapisi seng secara elektrolitik | ≥ 25 µm | PA 612 | ≥ 80 µm | |
| Jenis Tabung: tabung baja berdinding tunggal yang dilas, untuk saluran bahan bakar | |||||
| 4040.50 | Dilapisi seng secara elektrolitik | ≥ 25 µm | PVF | ≥ 8 µm | Dilapisi seng secara galvanis ≥ 3 µm |
| 4040.51 | Dilapisi seng secara elektrolitik | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.52 | Dilapisi Al hot-dip | ≥ 100 µm | ≥ 100 µm | ||
| 4040.53 | Dilapisi seng secara elektrolitik | ≥ 25 µm | PA 11 | ≥ 120 µm | |
| 4040.54 | Dilapisi Al hot-dip | ≥ 100 µm | ≥ 100 µm | ||
| 4040.56 | Dilapisi seng secara elektrolitik | ≥ 25 µm | PA 612 | ≥ 120 µm | |
| 4040.57 | Dilapisi Al hot-dip | ≥ 100 µm | ≥ 100 µm | ||
| Jenis Tabung: tabung aluminium untuk saluran regenerasi dan saluran ventilasi | |||||
| 4040.60 | tanpa | PA 12 | ≥ 120 µm | tanpa | |
| 4040.61 | PA 612 | ≥ 120 µm | |||
| 4040.62 | PA 11 | ≥ 120 µm | |||
| Jenis Tabung: tabung tanpa lapisan untuk area yang mengalami tekanan termal | |||||
| Aplikasi: saluran bahan bakar | |||||
| 4040.71 | Tabung stainless steel dilas | Baja 1.4404 | Untuk area yang sangat rentan terhadap korosi, misalnya area di bawah lantai | ||
| 4040.72 | Baja 1.4571 | ||||
| 4040.73 | Baja 1.4301 | Tidak untuk area yang sangat rentan terhadap korosi | |||
| 4040.74 | Baja 1.4541 | ||||
| Aplikasi: saluran rem | |||||
| 4040.80 | pipa CuNiFer tanpa kelim hasil penarikan | ||||
permukaan.
Tabung berdinding ganda yang dibungkus dan terbuat dari baja (PVs.10-.49) lebih disukai digunakan pada kondisi tuntutan ketahanan tekanan yang sangat tinggi, misalnya pada tabung saluran rem. Tabung baja berdinding tunggal yang dilas (PVs.51-.57) lebih disukai digunakan pada kondisi tuntutan ketahanan tekanan yang kurang ketat, seperti pada saluran bahan bakar. Untuk kebutuhan sekunder terkait ketahanan suhu dan tekanan, misalnya pada saluran regenerasi dan saluran ventilasi (breather lines), dapat digunakan tabung aluminium (PVs.60-.62). Pada kondisi paparan suhu kontinu di atas 130° C, harus digunakan tabung baja tahan karat yang dilas (saluran bahan bakar, PVs.71-.74) atau tabung CuNiFer seamless yang ditarik (saluran rem, PV.80). Persyaratan untuk saluran bahan bakar bertekanan tinggi tidak termasuk dalam lingkup DBL ini.
Finishing/lapisan harus dipilih berdasarkan persyaratan ketahanan korosi dan ketahanan termal. Suhu operasi maksimum untuk lapisan permukaan tercantum dalam Tabel 2.
Tabel 2: Suhu operasi maksimum lapisan permukaan
| Suhu [°C] | .10 | .40, .43, .50 | .31-.33, .41, .42, .48, .51-.54 | .45, .46, .47, .49, .56, .57 | .60, .61, .62 |
|---|---|---|---|---|---|
| Maks. jangka pendek (15 menit) | – | 150 | 160 | 170 | 150 |
| Maks. permanen | – | 130 | 130 | 140 | 130 |
2 Acuan Normatif
Dokumen acuan berikut wajib digunakan dalam penerapan dokumen ini. Untuk acuan bersifat tanggal, hanya edisi yang dirujuk yang berlaku. Untuk acuan tanpa tanggal, edisi terbaru dari dokumen acuan (termasuk semua perubahan) berlaku.
- ASTM B 750 – Paduan Aluminium-Mischmetal yang Terbuat dari Seng dan 5% Aluminium (UNS Z38510) dalam Bentuk Ingot untuk Lapisan Hot-Dip
- DBL 8585 Daftar Zat Negatif untuk Pemilihan Bahan
- DIN 74234 Sistem Pengereman Hidrolik; Pipa Rem, Flare
- DIN EN 10130 Produk Baja Karbon Rendah Canai Dingin untuk Pembentukan Dingin
- DIN EN 10296-2 Tabung Baja Bulat Las untuk Tujuan Teknis dan Umum – Bagian 2: Baja Tahan Karat
- DIN EN 12449 Tembaga dan Paduan Tembaga – Tabung Bundar Tanpa Sambungan untuk Tujuan Umum
- DIN EN 573-3 Aluminium dan Paduan Aluminium – Komposisi Kimia serta Bentuk Produk Tempa – Bagian 3: Komposisi Kimia dan Bentuk Produk
- DIN EN ISO 1463 Lapisan Logam dan Oksida – Pengukuran Ketebalan Lapisan – Metode Mikroskopis
- DIN EN ISO 6892-1 Bahan Logam – Uji Tarik – Bagian 1: Metode Uji pada Suhu Ruang
- DIN EN ISO 8492 Bahan Logam – Tabung – Uji Perataan
- DIN EN ISO 8493 Bahan Logam – Tabung – Uji Perluasan dengan Mandrel
- DIN EN ISO 9227 Uji Korosi dalam Atmosfer Buatan – Uji Semprot Garam
- MBN 10338 Sistem Bahan Bakar – Konektor Selang; Ujung Tabung – Standar Desain
- MBN 10375 Uji Korosi Bahan Logam dalam Bahan Bakar
- MBN 10494-6 Metode Uji Cat
- MBN 10517 Persiapan Uji Korosi untuk Pipa Sistem Rem dan Bahan Bakar
- Spesifikasi Kopling Quick Connect SAE J2044 untuk Sistem Bahan Bakar Cair dan Uap/Emisi
3 Istilah dan definisi
| A50 | Lambang untuk perpanjangan pada patahan untuk spesimen dengan panjang pengukuran 50 mm. |
| A10 | Lambang untuk perpanjangan pada patahan untuk spesimen dengan panjang pengukuran 10 mm. |
| PV | Singkatan dari “versi produk” |
| CASS | Singkatan dari “uji semprotan garam asam asetat dipercepat tembaga” |
| DBL | Singkatan dari “Daimler-Benz-Liefervorschrift” (“Spesifikasi Pasokan”). |
| DIN | Singkatan dari “Deutsches Institut für Normung” (“Institut Standarisasi Jerman”). |
| ISIR | Singkatan dari “laporan inspeksi sampel awal” |
| EN | Singkatan dari “Europäische Norm” (“Standar Eropa”) |
| ISO | Singkatan dari “International Organization for Standardization” |
| AHT | Singkatan dari “iklim kondensasi dengan kelembaban dan suhu udara yang berubah-ubah” |
| CDC | Singkatan dari “cathodic dip coat” |
| MIG | Singkatan dari “gas inert logam” |
| MB | Singkatan dari “Mercedes-Benz” |
| MBN | Singkatan dari “Mercedes-Benz Norm” (“Standar Mercedes-Benz”) |
| NfN | Tidak untuk desain baru |
| NSS | Singkatan dari “uji semprotan garam netral” |
| PA | Singkatan dari “poliamida” |
| PVF | Singkatan dari “polivinil fluorida” |
| Rm Rp0,2 SAE | Lambang untuk kekuatan tarik Lambang untuk kekuatan luluh offset pada regangan permanen 0,2 % Singkatan dari “Society of Automotive Engineers” |
| SALT | singkatan dari “Source Approval Lab Tests” |
4 Persyaratan Umum
Untuk menjamin keamanan produk dan kualitas produk, serta memenuhi persyaratan homologasi, semua aspek yang relevan
peraturan undang-undang dan hukum wajib dipatuhi. Selain itu, persyaratan relevan dari Grup Daimler juga berlaku.
Semua bahan, prosedur, proses, komponen, dan sistem harus mematuhi semua peraturan perundangan berlaku
persyaratan mengenai zat teratur dan kemampuan daur ulang.
DBL 8585 harus diperhatikan.
Prasyarat untuk pasokan ke Daimler adalah persetujuan sumber pengadaan untuk setiap versi produk dan setiap lokasi produksi yang diberikan oleh departemen spesialis material. Detail mengenai proses manufaktur dan bahan baku yang digunakan harus disertakan di sini.
5 Singkatan penunjukan material untuk dokumentasi
mis., untuk tabung las dinding tunggal: baja DIN EN 10130 – 1.0330 (DC01) + DBL4040.50
6 Sifat Umum Bahan dan Kondisi Pengiriman
6.1 Bahan, produksi, dan lapisan
6.1.1 Bahan
Bahan tabung dasar dan regulasi standar untuk masing-masing versi produk tercantum dalam Tabel 3.
Tabel 3: Bahan dan spesifikasi untuk berbagai varian produk
| Versi Produk | Jenis dan Bahan Tabung | Spesifikasi |
|---|---|---|
| .10 hingga .49 | Tabung berdinding ganda yang dibuat dari baja | sesuai dengan DIN EN 10130 |
| .50 hingga .57 | Tabung dilas berdinding tunggal terbuat dari baja | sesuai dengan DIN EN 10130 |
| .60 hingga .62 | Tabung alumunium | EN AW 3103 sesuai dengan DIN EN 573-3 |
| .71 hingga .74 | Tabung terbuat dari baja tahan karat* | sesuai dengan DIN EN 10296-2 |
| .80 | Tabung CuNifer tanpa sambungan hasil penarikan | CuNi10Fe1Mn menurut DIN EN 12449 |
* Di area yang mengalami tekanan korosif berat seperti area bawah lantai, material 1.4404 dan 1.4571 harus digunakan
6.1.2 Tabung berdinding ganda yang dibungkus, terbuat dari baja
Strip baja dengan lapisan tembaga atau nikel yang diendapkan secara elektrolitik pada satu atau kedua sisinya dibentuk menjadi tabung berdinding ganda melalui proses roll drawing, kemudian disambung dengan teknik brazing tanpa bahan pengisi tambahan. Tabung tersebut ditarik dan di-annealing sesuai kebutuhan. Strip baja yang dilapisi pada kedua sisinya harus digunakan untuk versi produk 4040.10.
6.1.3 Tabung berdinding tunggal yang dilas, terbuat dari baja
Strip baja dengan lapisan nikel yang diendapkan secara elektrolitik pada satu atau kedua sisinya dibentuk menjadi tabung awal (billet berongga) melalui proses roll drawing, dilas menggunakan proses induktif atau las resistansi, kemudian dibentuk dingin hingga dimensi akhirnya dalam stretch reducing mill yang langsung mengikutinya. Lapisan Ni di bagian dalam tabung mengalir menutupi sambungan las selama proses pengelasan. Ketebalan lapisan Ni internal di area sambungan yang kurang dari 3 μm diperbolehkan, asalkan nilai minimum 1 μm tidak terlampaui.
6.1.4 Tabung yang terbuat dari baja tahan karat
Tabung diproduksi, atas kebijakan produsen, melalui pengelasan fusi atau tekanan dari strip atau lembaran yang dibentuk secara tepat. Sambungan las dapat diratakan dengan metode yang sesuai, seperti penempaan atau penggulungan, dalam proses produksi.
Berbagai jenis baja tahan karat dengan ketahanan korosi yang berbeda-beda dapat digunakan sebagai bahan tabung; lihat juga Bab 8.1 Bahan. Pemilihan mutu baja bergantung pada beban korosi yang dialami tabung pada kendaraan dan harus diklarifikasi oleh departemen spesialis terkait. Secara umum, pemilihan bahan serta penjaminan ketahanan korosi untuk aplikasi tabung dari baja tahan karat harus diperhatikan secara cermat.
6.1.5 Tabung aluminium yang ditarik
Tabung diekstrusi menggunakan alat porthole yang terbuat dari bahan padat, kemudian ditarik (drawn) hingga mencapai dimensi akhir yang diinginkan. Tabung dilunakkan secara annealing antar proses drawing jika diperlukan.
6.1.6 Lapisan hot-dip ZnAl
Pelapisan ZnAl hot-dip dengan PV.43 dilakukan sesuai dengan ASTM B 750 (kira-kira 5% aluminium).
6.2 Sifat umum tabung
Tabung harus memiliki permukaan yang halus dan bersih di bagian dalam maupun luar, dengan penampilan yang bersih merata serta bebas dari produk korosi. Lapisan seng tidak boleh terlihat. Tanda penjepitan pada permukaan diperbolehkan selama toleransi diameter tabung dipenuhi. Pada tabung las, cacat ringan diperbolehkan di area sambungan las pada permukaan dalam tabung.
Tanpa memperhatikan panjang total tabung, tabung harus menggelinding secara otomatis dari meja pengukur dengan kemiringan 10°.
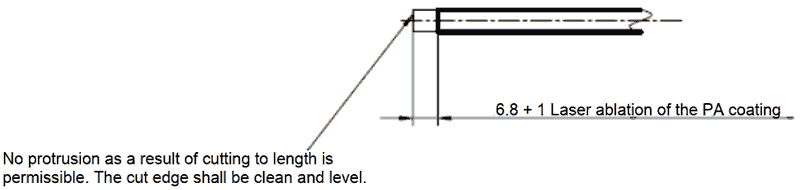
Jika tabung dengan ujung potong laser disuplai, tepi potongannya harus bersih dan rata. Tonjolan akibat pemotongan panjang tidak diperbolehkan (lihat Gambar 1).
6.3 Batas cacat permukaan yang terlihat pada tabung berlapis PVF
Versi produk yang bersangkutan: PV.40, PV.43, PV.50
Informasi ini dimaksudkan sebagai spesifikasi garis besar untuk memfasilitasi pemahaman bersama antara produsen tabung dan pemasok.
Untuk definisi dan batas cacat permukaan yang terlihat, lihat Lampiran A.
6.4 Pengiriman
Pengiriman berkelanjutan harus sesuai dengan sampel yang telah disetujui.
6.5 Penandaan
Tabung harus diberi tanda berupa lambang perusahaan, tanggal pembuatan, dan nomor jalur produksi, yang bersifat permanen, tahan usap, dan tidak dapat dilepas. Setidaknya satu cetakan lengkap harus ada. Penandaan UV diperbolehkan. Untuk diameter tabung ≤ 3,4 mm, penandaan boleh dihilangkan.
6.6 Pengemasan
Untuk diameter tabung hingga 4,75 mm dan panjang hingga 2000 mm, tabung harus disuplai secara lepas dalam wadah, dan untuk panjang di atas 2000 mm dalam ikatan berisi 50 tabung. Ujung tabung dalam ikatan berisi 50 tabung harus dilindungi dari masuknya kotoran dengan menggunakan kantong film. Tabung yang disuplai ‘lepas’ dalam wadah harus dilindungi dari masuknya kotoran dengan menggunakan film. Untuk semua diameter tabung lainnya, aturan pengemasan harus disepakati sesuai spesifikasi pelanggan.
Batch tidak boleh dicampur dalam kemasan. Wadah yang berisi lebih dari satu batch tunduk pada kesepakatan Daimler, dan hal ini harus ditandai secara jelas pada wadah.
7 Toleransi
7.1 Toleransi panjang tetap
Tabel 4 memberikan toleransi panjang tetap untuk semua versi produk.
| Kisaran panjang pipa | Toleransi panjang tanpa proses ujung | Toleransi panjang dengan proses ujung |
|---|---|---|
| ≤ 500 mm | ± 0,50 mm | ± 0,75 mm |
| > 500 mm hingga 2000 mm | ± 0,75 mm | ± 1,00 mm |
| > 2000 mm hingga 5000 mm | ± 1,50 mm | ± 2,00 mm |
| > 5000 mm | ± 2,50 mm | ± 2,50 mm |
7.2 Tabung berdinding ganda yang dibungkus, terbuat dari baja
Tabel 5 memberikan toleransi diameter luar (dengan dan tanpa pelindung permukaan) serta ketebalan dinding untuk versi produk tabung berdinding ganda berlapis.
Tabel 5: Toleransi untuk tabung berdinding ganda berlapis: diameter luar dan ketebalan dinding
| diameter luar dengan perlindungan permukaan [mm] Toleransi –0,2 [mm] | diameter luar tabung dasar [mm] Toleransi ± 0,07 [mm] | Ketebalan dinding [mm] Toleransi ± 0,07 [mm] | ||||
|---|---|---|---|---|---|---|
| .40, .43 | .31, .32, .41, .42, .46, .47 | .45 | .33, .48, .49 | |||
| 3,40 | 3,20 | – | – | – | 0,7 | |
| 3,60 | 3,40 | – | – | – | 0,7 | |
| 4,95 | 4,75 | – | 4,47 | 4,65 | 0,7 | |
| 5,25 | – | 4,75 | – | – | 0,7 | |
| 6,20 | 6,00 | – | 5,67 | 5,90 | 0,7 | |
| 6,50 | – | 6,00 | – | – | 0,7 | |
| 8,20 | 8,00 | – | – | 7,90 | 0,7 | 1,0 |
| 8,50 | – | 8,00 | – | – | 0,7 | 1,0 |
| 10,20 | 10,00 | – | – | – | 0,7 | 1,0 |
| 10,50 | – | 10,00 | – | – | 0,7 | 1,0 |
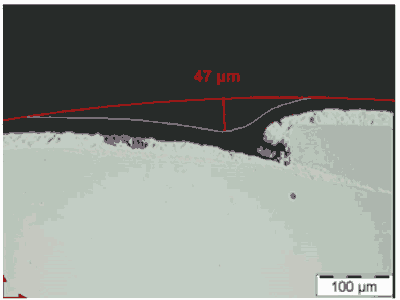
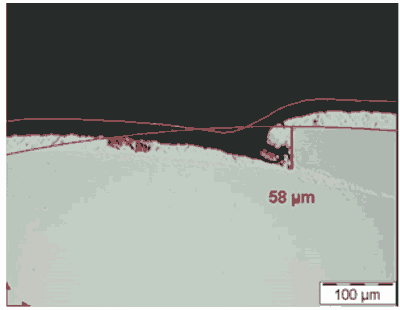
Tabung yang dibungkus dan tabung yang dilas tidak boleh memiliki alur atau lekukan sambungan ≥ 60 µm di awal sambungan. Kedalaman lekukan sambungan diukur baik pada sisi luar pelapis plastik (lekukan sambungan lapisan atas, Gambar 2) maupun pada sisi baja tanpa pelapis (lekukan sambungan, Gambar 3). Untuk mengukur lekukan sambungan lapisan atas, letakkan lingkaran di sekitar pelapis plastik dan ukur hingga ke sana. Untuk menentukan lekukan sambungan, letakkan lingkaran di sekitar tabung tanpa pelapis dan ukur hingga ke bahan dasar.
7.3 Tabung berdinding tunggal yang dilas, terbuat dari baja
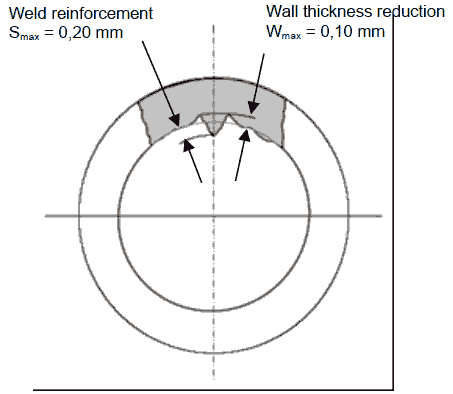
Tabel 6 memberikan toleransi untuk varian produk tabung las berdinding tunggal tanpa perlindungan permukaan. Batas toleransi kebulatan maks. 70 µm. Gambar 4 menyajikan diagram skematik penguatan sambungan las maksimum yang diperbolehkan dan pengurangan ketebalan dinding di area sambungan.
Tabel 6: Toleransi untuk tabung las berdinding tunggal: diameter luar dan ketebalan dinding
| diameter luar dengan perlindungan permukaan [mm] Toleransi – 0,2 [mm] | diameter luar tabung dasar [mm] Toleransi ± 0,08 [mm] | Ketebalan dinding [mm] | ||
|---|---|---|---|---|
| .50 | .51 hingga .56 | Toleransi ± 0,05 [mm] | Toleransi ± 0,08 [mm] | |
| 8,20 | – | 8,00 | 0,7 | 1,0 |
| – | 8,50 | |||
| 10,20 | – | 10,00 | ||
| – | 10,50 | |||
7.4 Tabung aluminium
Tabel 7 memberikan toleransi untuk diameter luar dan ketebalan dinding tabung aluminium dengan dan tanpa perlindungan permukaan.
Tabel 7: Toleransi untuk tabung aluminium: diameter luar dan ketebalan dinding
| diameter luar dengan perlindungan permukaan [mm] | Toleransi [mm] | diameter luar tabung dasar [mm] | Toleransi [mm] | Ketebalan dinding [mm] | Toleransi [%] |
|---|---|---|---|---|---|
| 4,04 | ± 0,07 | 3,74 | ± 0,07 | 0,85 | ± 7 |
| 5,04 | 4,74 | 1,35 | |||
| 6,04 | 5,74 | 0,85 | |||
| 8,04 | ± 0,08 | 7,74 | ± 0,08 | 0,85 | |
| 10,04 | 9,74 | 0,85 | |||
| 12,04 | ± 0,09 | 11,74 | ± 0,09 | 0,85 | |
| 15,04 | 14,74 | 0,85 | |||
| 16,04 | 15,74 | 1,10 | |||
| 18,04 | 17,74 | 1,10 |
7.5 Tabung terbuat dari baja tahan karat
Tabel 8 memberikan toleransi untuk tabung yang terbuat dari baja tahan karat. Menurut DIN 10296-2, Tabel A.1 WCR, permukaan logam mengilap. Sambungan las harus hampir tidak terlihat.
Tabel 8: Toleransi untuk tabung yang terbuat dari baja tahan karat: diameter luar dan ketebalan dinding
| diameter luar [mm] | Toleransi [mm] | Ketebalan dinding [mm] | Toleransi [mm] |
|---|---|---|---|
| 8,00 | ± 0,05 | 1,00 | ± 0,075 |
| 10,00 |
7.6 Tabung CuNifer tanpa sambungan hasil penarikan
Untuk tabung CuNiFer ditarik tanpa sambungan, dimensi dan toleransinya mengacu pada DIN 74234 D.
8 Pengujian
8.1 Ketebalan Lapisan
Ketebalan lapisan ditentukan secara metalografis dari minimal 6 pengukuran yang tersebar merata di sekeliling lingkar tabung. Nilai-nilai ketebalan lapisan minimum dalam Tabel 1 berlaku. Ketebalan lapisan minimum dan maksimum serta rata-rata ketebalan lapisan harus ditentukan. Ketebalan lapisan maksimum tidak didefinisikan secara eksplisit, namun toleransi untuk diameter luar maksimum dengan perlindungan permukaan dalam Tabel 5–8 harus dipatuhi.
Dalam kasus sengketa, ketebalan lapisan untuk lapisan logam dan lapisan plastik ditentukan sesuai dengan DIN EN ISO 1463. Pada tabung berlapis PA11/PA12/PA612, lapisan plastik harus dihilangkan sebelum proses flaring. Selanjutnya, setidaknya harus tersisa 15 µm seng / 25 µm Al di area ini.
8.2 Uji tarik dan uji ekspansi drift
Tabel 9 memberikan nilai kekuatan yang harus dicapai pada tabung berlapis dalam kondisi siap kirim. Kekuatan luluh, kekuatan tarik, dan perpanjangan setelah patah ditentukan melalui uji tarik sesuai ISO 6892-1. Uji ekspansi drift dilakukan sesuai DIN EN ISO 8493.
Tabel 9: Nilai kekuatan pada tabung berlapis dalam kondisi siap kirim
| Versi produk | Kekuatan luluh Rp0,2, [MPa] | Kekuatan tarik Rm, [MPa] | Perpanjangan setelah patah A50, [%] | Uji ekspansi drift sesuai dengan DIN EN ISO 8493 |
|---|---|---|---|---|
| .10 hingga 57 | 200-400* | ≥ 290 | ≥ 14 | Uji ekspansi drift ≥ 20 % |
| .60 hingga .62 | ≥ 90 | ≥ 130 | ≥ 15 (A10) | – |
| .71 hingga .74 | ≥ 195 | ≥ 500 | ≥ 35 | Uji ekspansi drift ≥ 20 % |
| .80 | ≥ 160 | ≥ 300 | ≥ 25 | Uji ekspansi drift ≥ 20 % |
*PV.33, PV.48 dan PV.49 hingga 430 MPa dimungkinkan
8.3 Uji tekanan internal
Uji tekanan internal hanya berlaku untuk PV .10 hingga .49 (tabung berdinding ganda yang dibungkus) dan PV .80 (tabung CuNifer tanpa sambungan hasil drawing). Tekanan pecah tabung harus diuji secara sistematis dan didokumentasikan. Nilai-nilai yang berlaku mengacu pada Tabel 10.
Tabel 10: Tekanan yang Diizinkan dalam uji tekanan internal
| diameter luar tabung dasar [mm] | Ketebalan dinding [mm] | Tekanan ledak [bar] | Tekanan operasi yang diizinkan*[bar] |
|---|---|---|---|
| 2,5 | 0,5 | 1385 | 570 |
| 3,2 | 0,5 | 1060 | 430 |
| 0,7 | 1530 | 630 | |
| 3,4 | 0,7 | 1530 | 630 |
| 4,47 hingga 4,75 | 0,7 | 1100 | 400 |
| 5,67 hingga 6,00 | 0,7 | 850 | 315 |
| 8 | 0,7 | 675 | 225 |
| 1,0 | 825 | 335 | |
| 10 | 0,7 | 550 | 175 |
| 1,0 | 645 | 265 | |
| 12 | 1,0 | 440 | 175 |
8.4 Kesesuaian flare dan uji lentur untuk semua versi produk
Flare harus diproduksi sesuai dengan MBN 10338, DIN 74 234, dan SAE J2044.
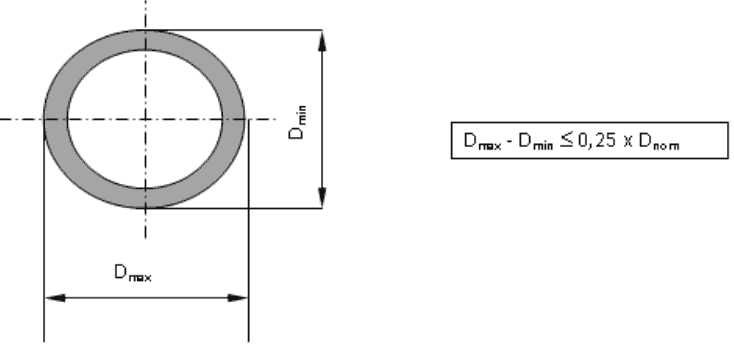
Tabung harus mampu ditekuk pada jari-jari tekuk terkecil menurut Tabel 11. Perubahan maksimum pada penampang ditunjukkan pada Gambar 5.
Tabel 11: Jari-jari lentur yang Diizinkan dalam uji lentur dan uji korosi
| diameter luar [mm] | Jari-jari lentur minimum, r pada rol pembentuk [mm] |
|---|---|
| 3,2 hingga 3,4 | 6 |
| 4,47 hingga 4,75 | 12 |
| 5,67 hingga 6,00 | 15 |
| 8 | 20 |
| 10 | 25 |
| 12 | 30 |
8.5 Uji geser lentur
Untuk tabung berbungkus dan sistem pelapisan
Jika suatu bagian tabung dibengkokkan secara manual berbentuk hairpin kemudian dibengkokkan maju-mundur hingga patah, lapisan-lapisan pelapisnya tidak boleh terpisah, dan sambungan brazing tidak boleh terbuka. Untuk diameter tabung ≥ 8 mm dari PVs .10 – .49, diperbolehkan terjadinya robekan kecil pada sambungan brazing, kecuali pada awal sambungan, asalkan robekan tersebut tidak memengaruhi nilai teknologi dan kemampuan proses, misalnya penurunan flare. Pelapis yang diaplikasikan tidak boleh retak.
Alternatifnya, uji perataan mendekati sesuai dengan DIN EN ISO 8492 dapat dilakukan guna menilai sambungan patri.
Selain itu, ketentuan berikut berlaku terkait uji pipih rapat menurut DIN EN ISO 8492 dan uji geser lentur:
Untuk menilai kualitas brazing di bagian luar awal sambungan longitudinal, awal sambungan harus berada pada posisi jam 12.
Setelah uji perataan akhir, tidak boleh terlihat tembaga di bagian luar awal sambungan.
8.6 Uji Korosi
8.6.1 Ketahanan korosi permukaan luar tabung
Versi produk .31 hingga .62, dengan lapisan pada permukaan luar
Perlindungan permukaan terhadap korosi logam dasar dan korosi seng menurut Tabel 12 diuji pada spesimen yang dibengkokkan (180°) menjadi bentuk hairpin. Jari-jari pembengkokan diambil dari Tabel 11 (roller pembentuk). Simpan bagian tabung berbentuk hairpin secara tergantung di dalam ruang uji dengan ujung-ujung tabung mengarah ke bawah.
Untuk menguji daya lekat lapisan plastik, lapisan plastik harus terlebih dahulu dirusak dengan membuat goresan. Tanda goresan dibuat sesuai MBN 10517. Penilaian dilakukan sesuai MBN 10494-6 terhadap infiltrasi di area goresan, deskripsi singkat U/2. Penilaian dilakukan 24 jam
setelah pengambilan dari ruang uji. Sudut pengujian pada tabung yang digores harus memenuhi persyaratan menurut DIN EN 9227.
Versi produk .71 hingga .80, tanpa lapisan pada permukaan luar
Uji ketahanan korosi terhadap logam dasar dilakukan pada potongan tabung sepanjang 300 mm.
Penilaian harus dilakukan 24 jam setelah pengambilan dari ruang uji.
Tabel 12: Uji ketahanan korosi pada permukaan luar tabung
| Versi produk | Uji korosi menurut DIN EN ISO 9227 | ||
|---|---|---|---|
| Jenis | Bagian lengkung 300 mm | Bagian tergores 300 mm | |
| Versi produk | Jenis | Bagian 300 mm, tidak dilengkungkan, tidak tergores | |
| .30 hingga .57 | NSS | 1000 jam tanpa korosi logam dasar (RR) 480 jam korosi Zn/Al <1 % (WR) | 480 jam infiltrasi U/2 ≤ 2 mm |
| .60 hingga .62 | CASS | 480 jam tanpa korosi logam dasar (WR) | 240 jam infiltrasi U/2 ≤ 2 mm |
| .71 hingga .74 | NSS | 1000 jam tanpa korosi logam dasar | |
| .80 | 1000 jam tanpa korosi logam dasar, kedalaman serangan korosi maksimum < 10 µm | ||
8.6.2 Ketahanan korosi permukaan dalam saluran bahan bakar
Pemasok pipa atau komponen harus memberikan bukti kesesuaian permukaan dalam untuk cairan yang akan dialirkan melalui uji korosi. Ketahanan terhadap bahan bakar diverifikasi dengan pengujian menurut MBN 10375. Pengujian ini dilakukan sekali per lokasi produksi dan per jenis bahan bakar.
Perhatikan bahwa perilaku korosi bahan logam merupakan sifat sistem (bahan/lingkungan), sehingga tidak dapat diambil kesimpulan—misalnya—dari perilaku korosi suatu bahan dalam bahan bakar diesel terhadap perilaku korosinya dalam bensin. Prinsip yang sama berlaku pula untuk peningkatan penggunaan aditif bahan bakar sintetis atau biogen.
8.7 Adhesi setelah paparan termal
Untuk varian produk dengan pelapisan plastik, PVs 0,30 hingga 62, uji daya rekat setelah paparan termal harus dilakukan. Uji ini dilaksanakan pada tabung lurus tak lentur dengan panjang sekitar 300 mm.
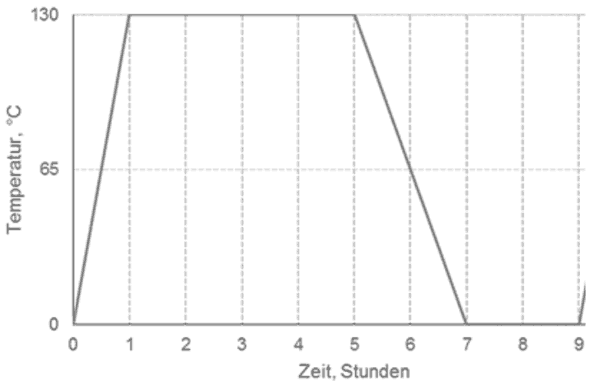
5 siklus uji suhu bergantian: 1 siklus terdiri dari pemanasan hingga 130°C selama 4 jam (fase pemanasan 1 jam), kemudian pendinginan hingga 0°C dalam waktu 2 jam. Waktu tahan pada suhu 0°C adalah 2 jam. Total durasi per siklus 9 jam, total keseluruhan 45 jam.
Target: Tidak terjadi pemisahan lapisan, gelembung, atau pengelupasan.
8.8 Dokumentasi hasil uji
Hasil pengujian yang ditentukan harus didokumentasikan dan disimpan oleh pemasok (persyaratan minimal: sertifikat uji material, uji kebocoran, uji kekuatan dan tekanan ledak). Hasil tersebut harus tersedia untuk diserahkan sewaktu-waktu atas permintaan.
Lampiran A (normatif): Batas cacat permukaan terlihat pada tabung berlapis PVF (versi produk 40, 43, 50)
A.1 Definisi cacat permukaan yang diperbolehkan
· Inklusi/serpihan: cacat permukaan yang disebabkan oleh benda asing yang tertanam dalam lapisan PVF, atau lokasi tanpa lapisan akibat pengangkatan benda asing tersebut.
· Goresan: cacat permukaan berupa lekukan kecil berbentuk tidak teratur dalam arah yang tidak terdefinisi.
· Takik (goresan dalam): cacat permukaan berupa lekukan berbentuk garis yang jelas akibat kontak dengan benda asing.
A.2 Batas maksimum cacat permukaan yang terlihat
Untuk mempermudah penentuan cepat penyimpangan permukaan, kriteria yang dirangkum dalam Tabel 13 berlaku. Berikut ini berlaku secara prinsip: lapisan seng harus selalu ada. Lapisan seng harus menunjukkan kilap perak yang utuh. Tembaga tidak boleh terlihat. Jika tembaga terlihat, maka garis-garis tersebut tidak memenuhi syarat.
Tabel 13: Cacat permukaan
| Posisi | Klasifikasi cacat | Keluhan |
|---|---|---|
| Gambar 7: Inklusi/serpihan: sekitar 1–2 mm | Tidak, oke. | |
| Gambar 8: Goresan dengan panjang hingga 5 mm: Tidak ada takikan yang terlihat; lapisan seng pada tabung tidak rusak. | Di area yang terlihat (kompartemen mesin): Tidak, oke; Perbaikan menggunakan cat yang digunakan oleh produsen tabung, demi alasan penampilan. | |
| Gambar 9: Goresan dengan panjang antara 5 mm dan 10 mm atau antara 10 mm dan 20 mm: Tidak ada takikan yang terlihat; lapisan seng pada tabung tidak rusak. | FK 1 | Ya, tidak memenuhi syarat; Perbaikan menggunakan cat yang digunakan oleh produsen tabung, demi alasan penampilan yang diminta, kemudian dinyatakan memenuhi syarat |
| Gambar 10 dan 11: Goresan dengan panjang lebih dari 20 mm atau kerusakan parah/goresan dalam/lekukan—tanpa memandang panjangnya; lapisan seng rusak (lapisan tembaga kemerahan tampak sedikit bersinar melalui lapisan tersebut). | FK 5 | Ya, tidak memenuhi syarat; Garisan bekas sisa potongan – tidak boleh dipasang / harus diganti. |
Lampiran B (normatif): Halaman tambahan untuk pengujian BQF/contoh awal
Laporan inspeksi sampel awal ke pabrik pelanggan MB dan dokumen SALT mengenai persetujuan
sumber pengadaan harus mencantumkan informasi berikut dalam tabel perbandingan target-aktual (lihat Tabel
14).
Tabel 14: Perbandingan antara target dan aktual
| Persyaratan | Deskripsi | Spesifikasi | Laboratorium BQF | Laboratorium ISIR |
|---|---|---|---|---|
| Rute produksi | Lokasi masing-masing langkah produksi harus ditentukan. | Dokumen SALT | C | C |
| Analisis kimia | Komposisi kimia harus sesuai dengan standar yang berlaku untuk versi produk tersebut. | Bab 6.1, Tabel 3 | C | C |
| diameter luar dan ketebalan dinding | Toleransi diameter luar (dengan dan tanpa lapisan) serta ketebalan dinding dipenuhi. | Bab 7.1–6, Tabel 5–8 | C | C |
| Cekungan sambungan | PVs.30-49 toleransi kedalaman celah pada permukaan luar dipenuhi. | Bab 7.2, Gambar 2–3 | C | C |
| Penguatan sambungan las dan pengurangan ketebalan dinding | PVs.50-59 penguatan maksimum pada sambungan las dan pengurangan ketebalan dinding dipenuhi. | Bab 7.3, Gambar 4 | C | C |
| Ketebalan lapisan | Batas spesifikasi bawah dalam Tabel 1 dipenuhi. | Bab 8.1, Tabel 1 | C | C |
| Sifat mekanis | Uji tarik terkait kekuatan luluh, kekuatan tarik, dan perpanjangan setelah patah, serta uji ekspansi drift. | Bab 8.2, Tabel 9 | C | C |
| Uji tekanan internal | Bukti tekanan ledak harus disertakan. | Bab 8.3, Tabel 10 | C | C |
| Uji kesesuaian flare dan uji lentur | Bukti bahwa flare dapat diproduksi. Perubahan maksimum pada penampang melintang setelah pembengkokan harus dipenuhi. | Bab 8.4, MBN 10338, DIN 234, SAE J2044, Tabel 11, Gambar 5 | C | C |
| Uji geser lentur | Tidak terjadi pemisahan antar lapisan individu, bukaan pada sambungan solder, atau pembelahan sambungan solder setelah ditekuk hingga patah. | Bab 8.5 | C | C |
| Uji korosi, bagian luar | Uji korosi yang berbeda harus dilalui tergantung pada versi produk. | Bab 8.6.1, Tabel 12, DIN EN ISO 9227 (NSS dan CASS) | C+ (Aplikasi goresan harus diuji secara independen) | C |
| Uji korosi, bagian dalam | Bukti ketahanan korosi permukaan dalam dan sambungan las untuk bahan bakar yang diangkut harus disertakan sekali per lokasi untuk saluran bahan bakar. | Bab 8.6.2, MBN 10374 | C | – |
| Daya rekat lapisan | 5 siklus – siklus termal tanpa pemisahan lapisan. | Bab 8.7, Gambar 6 | C | C |
Lampiran C (informatif): Ringkasan versi produk dengan status NFN
Tidak untuk desain baru
Tabel 15: Ikhtisar PV dengan status NFN
| Versi produk | Jenis Tabung | permukaan luar | Permukaan dalam | Aplikasi | |
|---|---|---|---|---|---|
| Lapisan logam | Pelapisan Plastik | ||||
| 4040.20 tidak untuk desain baru | Tabung berdinding ganda yang dibungkus | Dilapisi seng secara elektrolitik 12–15 μm | tanpa | tidak ada* | Saluran rem Sambungan dengan flange flare. |
| 4040.30 tidak untuk desain baru | Tabung berdinding ganda yang dibungkus | Dilapisi seng secara elektrolitik ≥ 25 μm | tanpa | tidak ada* | Saluran rem seperti di bawah PV .20 |
| 4040.70 tidak untuk desain baru | Tabung stainless steel dilas | tanpa | tanpa | tanpa | Saluran bahan bakar di area yang mengalami tekanan termal |