Настоящий стандарт выпускается под постоянным обозначением A 254; цифра, следующая непосредственно за обозначением, указывает год первоначальное принятие или, в случае пересмотра, год последнего пересмотра. Число в скобках указывает год последнего подтверждения. A Надстрочный символ эпсилон (e) указывает на редакционное изменение по сравнению с предыдущей редакцией или повторным утверждением.
1. Область применения
1.1 Настоящая спецификация распространяется на стальные трубы двойной стенки с медно-паяным соединением , пригодные для общего машиностроения, в частности в автомобильной, холодильной и печной промышленности — для топливопроводов, тормозных магистралей, маслопроводов, нагревательных и охлаждающих устройств и т.п.
1.2 Значения, выраженные в дюйм-фунтовой системе единиц, считаются основными.
2. Документы, на которые имеются ссылки
2.1 Стандарты ASTM:
A 370 Методы испытаний и определения для механических испытаний стальных изделий2
Методы испытаний E 30 по химическому анализу сталей, чугунов, открытого ковшевого чугуна и кованого железа³
Практика E 59 по отбору проб стали и чугуна для определения химического состава
2.2 Стандарт Общества автомобильных инженеров:
J 533 Фаски для труб
3. Информация для заказа
3.1 Заказы на материал по данному техническому условию должны включать следующие данные, если они необходимы для адекватного описания требуемого материала:
3.1.1 Количество (футы, метры),
3.1.2 Наименование материала (медно-паянные стальные трубы),
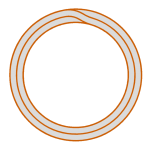
3.1.3 Тип, при необходимости (см. Рис. 1) (обычно тип не указывается),
3.1.4 Размер (наружный диаметр и толщина стенки; внутренний диаметр, как правило, не указывается),
3.1.5 Длина (точная или немерная),
3.1.6 Чистота внутренней поверхности, если требуется (см. Раздел 8),
3.1.7 Наружное покрытие, если требуется (см. Раздел 7 и Дополнительное требование S2), а также
3.1.8 Специальные или дополнительные требования либо отклонения от спецификации.
4. Производство
4.1 Сталь может быть получена любым способом.
4.2 Если покупатель требует конкретного способа плавки, он должен быть чётко указан в заказе.
4.3 Первичное плавление может включать отдельную дегазацию или рафинирование и может дополняться вторичным плавлением, например электрошлаковым переплавом или вакуумно-дуговым переплавом. При применении вторичного плавления за плавку принимают все слитки, полученные переплавом одной первичной плавки.
4.4 Сталь может быть разлита в слитки или непрерывно разлита в заготовки. При последовательной непрерывной разливке сталей различных марок требуется идентификация образующегося переходного материала. Производитель обязан удалить переходный материал установленной процедурой, обеспечивающей чёткое разделение марок стали.
4.5 Трубка изготавливается путём формовки стальной ленты в трубчатую форму с последующей меднобронзовой пайкой в восстановительной атмосфере.
4.6 Конструкция трубки должна соответствовать указанной на рис. 1.
4.7 После пайки трубка подвергается соответствующим испытаниям со стороны производителя для обеспечения отсутствия утечек и вредных дефектов.
5. Химический состав
5.1 Сталь должна соответствовать требованиям к химическому составу, указанным в таблице 1.
ТАБЛИЦА 1 Химический состав
| Элемент | Состав, % |
|---|---|
| Углерод | 0,05–0,15 |
| Марганец | 0,27–0,63 |
| Фосфор, макс. | 0,035 |
| Сера, макс. | 0,035 |
5.2 Химический анализ стали по плавке — сталь производитель должен выполнить химический анализ каждой плавки стали для определения содержания указанных элементов. При использовании вторичных процессов плавки анализ по плавке должен выполняться по одному переплавленному слитку или по продукту одного переплавленного слитка каждой первичной плавки. Определённый таким образом химический состав, либо определённый по анализу готового изделия, выполненному производителем трубной продукции , должен соответствовать установленным требованиям.
5.3 Анализ готовой продукции — Трубная продукция данного качества обычно производится из спокойной или кипящей стали, характеризующейся неоднородностью химического состава. По этой причине отклонение по результатам анализа готовой продукции не применяется, если явное несоответствие назначению не подтверждено.
5.4 Методы анализа — для арбитражных целей применяются методы, описанные в стандарте E 30. Должна быть учтена коррекция на присутствие медно-бронзового припоя.
5.5 Образцы для анализа готовой продукции — За исключением спектрографического анализа, образцы отбираются в соответствии с практикой E 59.
6. Механические требования
6.1 Испытание на растяжение—Механические свойства трубки в состоянии поставки (до холодной обработки) должны соответствовать требованиям, указанным в таблице 2.
6.1.1 Образцы и испытания на растяжение проводятся в соответствии со стандартом «Методы испытаний и определения» A 370.
6.1.2 Испытания образцов проводятся при комнатной температуре.
6.1.3 Испытательные образцы отбираются с концов готовых труб до операций расширения, калибровки, раздачи или других формообразующих операций, а также до резки на заданную длину. Концы образцов должны быть гладкими, без заусенцев и дефектов.
6.1.4 Если какой-либо испытательный образец имеет дефекты или некачественную обработку, он может быть отклонён, и его заменяют другим образцом.
6.1.5 Предел текучести определяется как напряжение, соответствующее остаточному удлинению 0,2 % от расчетной длины образца или полному удлинению 0,5 % от расчетной длины под нагрузкой.
6.1.6 Если относительное удлинение любого испытательного образца меньше установленного значения и любая часть излома находится на расстоянии более чем 3/4 дюйма (19,0 мм) от центра расчетной длины, как указано метками, нанесёнными на образец до испытания, допускается повторное испытание.
ТАБЛИЦА 2 Требования к прочности при растяжении
| Свойство | Требование |
|---|---|
| Минимальный предел прочности при растяжении, psi (МПа) | 42 000 (290) |
| Минимальный предел текучести, psi (МПа) | 25 000 (172) |
| Удлинение на 2 дюйма (50,8 мм), мин., % | 25 |
6.2 Испытание на сплющивание—Участок трубки длиной не менее 2½ дюйма (64 мм) должен выдерживать сплющивание между параллельными плитами до соприкосновения внутренних стенок без трещин или других дефектов.
6.3 Испытание на расширение—Участок трубки длиной примерно 4 дюйма (100 мм) должен выдерживать расширение над коническим оправочным стержнем с уклоном 1:10 до тех пор, пока наружный диаметр расширенного конца не увеличится на 20 % без трещин или других дефектов. (Перед испытанием на расширение трубка должна быть обрезана строго перпендикулярно оси, кромка должна быть закруглена, а заусенцы удалены. Трубка должна быть надёжно и строго перпендикулярно зафиксирована в матрице, а пуансон должен перемещаться строго по оси трубки.)
6.4 Испытание на изгиб—Готовая трубка должна выдерживать изгиб по радиусу, равному трём наружным диаметрам трубки, без образования складок, трещин или других дефектов при использовании надлежащих приспособлений для гибки.
6.5 Испытания на герметичность под давлением—Каждая трубка должна выдерживать, не разрушаясь и не протекая, одно из следующих испытаний на прочность:
6.5.1 Внутреннее гидростатическое давление, достаточное для создания в материале минимального растягивающего напряжения волокна 16 000 psi (110 МПа). Гидростатическое давление определяется следующим образом
формула:
P 5 2St/D
где:
P = гидростатическое давление, psi (или МПа)
S = допустимое напряжение волокна, 16 000 psi (110 МПа),
t = фактическая толщина стенки трубки, дюйм (или мм);
D = фактический наружный диаметр трубки, дюймы (или мм).
6.5.2 Подводное давление воздуха в диапазоне от 225 до 250 psi (1,55–1,73 МПа).
7. Покрытие
7.1 Труба может поставляться с медным покрытием как на внутренней, так и на наружной поверхностях по усмотрению изготовителя.
8. Чистота внутренней поверхности
8.1 При задании покупателем чистоты внутренней поверхности трубы для определённых применений, например конденсаторов холодильных установок, должны удовлетворять следующему требованию к внутренней чистоте:
8.1.1 При промывке внутренней поверхности отрезка трубы перегнанным хлороформом или перегнанным 1,1,1-трихлорэтаном остаток, остающийся после испарения растворителя, не должен превышать 1,25×10⁻⁴г/дюйм2(0.194 g/m2) внутренней поверхности. Для проведения испытания через трубку пропускают 100 мл растворителя и собирают его. Общая длина испытуемой трубки должна составлять не менее 40 футов (12 м), хотя эта общая длина может быть получена путем промывки нескольких отдельных участков и последовательного пропускания одного и того же растворителя через каждый из них. Растворитель упаривают в паровой или водяной бане и сушат при температуре 110 °C (230 °F) до полного удаления паров.
8.2 Для поддержания данного уровня чистоты при транспортировке, погрузочно-разгрузочных работах и хранении покупатель может потребовать от производителя герметизировать торцы труб заглушками или пробками.
9. Допуски на размеры
9.1 Труба должна соответствовать допустимым отклонениям, указанным в таблицах 3, 4 и 5.
10. Качество изготовления, отделка и внешний вид
10.1 Готовые трубки должны быть чистыми, гладкими и круглыми как снаружи, так и изнутри, а также не должны иметь ржавчины, окалины и других дефектов, препятствующих дальнейшей обработке и эксплуатации. Готовые трубы должны
должна быть достаточно прямой.
ТАБЛИЦА 3 Требования к наружному диаметру
| Указанный наружный диаметр, дюйм (мм) | Допуски, дюйм (мм) |
|---|---|
| Плюс или минус | |
| Менее 3⁄16 (4,76) | 0,002 (0,051) |
| 3/16 (4,76)–3/8 (9,53) | 0,003 (0,076) |
| 7⁄16 (11,1) — 5⁄8 (15,9) | 0,004 (0,102) |
ТАБЛИЦА 4 Требования к толщине стенки
| Указанная толщина стенки, дюйм (мм) | Допуски, дюйм (мм) |
|---|---|
| Плюс или минус | |
| 0,020 (0,51) — 0,030 (0,76) | 0,003 (0,08) |
| 0.031 (0,79)–0.049 (1,24) | 0,0035 (0,09) |
ТАБЛИЦА 5 Требования к длине
| Указанная длина отрезка, дюйм (м) | Допуски, дюйм (мм) |
|---|---|
| 18 (0,46) и менее | ±0.03 (±0.76) |
| Свыше 18 (0,46) до 40 (1,02) | ±0,06 (±1,52) |
| Свыше 40 (1,02) до 80 (2,03) | ±0,12 (±3,05) |
| Свыше 80 (2,03) до 120 (3,05) | ±0,25 (±6,35) |
| Свыше 120 (3,05) | +1,00 (+25,4), −0,0 |
11. Повторные испытания
11.1 Если результаты механических испытаний любой группы или партии не соответствуют требованиям, установленным в отдельной технической спецификации, допускается проведение повторных испытаний на дополнительных трубках в количестве, вдвое превышающем исходное, от той же группы или партии; каждая из таких трубок должна соответствовать установленным требованиям.
12. Повторная термообработка
12.1 Если отдельные трубы или трубы, отобранные для представления любой группы или партии, не соответствуют требованиям испытаний, то отдельные трубы или группа или партия, которую они представляют, могут быть повторно подвергнуты термообработке и представлены на повторное испытание. Допускается не более двух повторных термообработок.
13. Инспекция
13.1 Инспектор, уполномоченный покупателем, имеет право беспрепятственного доступа во все помещения предприятия изготовителя в любое время проведения работ по контракту с покупателем, касающихся производства заказанного материала. Изготовитель обязан предоставить инспектору все разумные возможности для проверки того, что поставляемый материал соответствует требованиям настоящей спецификации. Все требуемые испытания и инспекции проводятся на месте производства до отгрузки, если иное не оговорено особо, и осуществляются таким образом, чтобы не создавать ненужных помех производственному процессу.
14. Отклонение
14.1 Каждая партия труб, полученная от изготовителя , может быть подвергнута инспекции покупателем; если она не соответствует требованиям спецификации на основании результатов инспекции и испытаний, предусмотренных в данной спецификации, трубы могут быть отклонены, и об этом должно быть уведомлено предприятие-изготовитель. Порядок утилизации отклонённых труб согласовывается между изготовителем и покупателем.
14.2 Материал, не прошедший одну из операций формовки или монтажа и признанный дефектным, подлежит изъятию из оборота, а изготовитель должен быть немедленно уведомлён для совместной оценки пригодности материала. Порядок утилизации такого материала согласовывается сторонами.
15. Сертификация
15.1 При наличии соответствующего запроса в заказе покупателя производитель обязан предоставить покупателю испытательный отчёт, подписанный уполномоченным сотрудником или представителем изготовителя, в котором указываются стандарт и год его издания, марка продукции, результаты химического анализа, испытаний на твёрдость и растяжение (если они предусмотрены), а также других испытаний, оговорённых письменно покупателем.
16. Маркировка продукции
16.1 На бирке или этикетке, надёжно прикреплённой к пачкам или коробкам, в которых поставляются трубки, должна быть нанесена маркировка: обозначение стандарта (указание года издания стандарта необязательно), наименование или торговая марка изготовителя, а также размер трубки или её каталожный номер.
16.2 Штриховое кодирование — в дополнение к требованиям п. 16.1 штриховое кодирование допускается в качестве вспомогательного метода идентификации. Покупатель может указать в заказе конкретную систему штрихового кодирования, подлежащую применению.
ДОПОЛНИТЕЛЬНЫЕ ТРЕБОВАНИЯ
Одно или несколько из нижеперечисленных дополнительных требований применяются только при их указании покупателем в запросе, контракте или заказе. Подробности этих дополнительных требований согласовываются между производителем и покупателем.
S1. Испытание на раздачу
S1.1 Паяные трубы должны выдерживать двойную раздачу до размеров, указанных в стандарте SAE J533, без образования продольных трещин сквозь стенку по большому диаметру раздачи. Отслоение наружного слоя сварного шва допускается только в зоне A (см. рис. S1.1) на раздутом конце трубы. Длина такого отслоения не должна превышать 0,12 дюйма (3,0 мм) и должно быть ограничено исключительно наружной толщиной стенки. Отслоение сварного шва не допускается в следующих зонах:
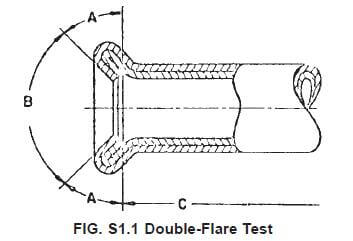
S1.1.1 Зона B (посадочная поверхность раздачи, определяемая как поверхность внутри угла 90°); коническая поверхность должна быть гладкой и свободной от трещин или других дефектов, способных вызвать утечки после сборки.
S1.1.2 Зона C (поверхность за пределами длины двойной толщины, образованной раздачей).
S1.2 Посадочная поверхность раздачи может содержать поверхностные случайные радиальные следы или вмятины, не влияющие на герметичность раздачи. Не допускаются вмятины повторяющегося характера, вызванные износом инструмента для раздачи или прилипанием стружки/грязи к инструменту. В случае возникновения сомнений относительно внешнего вида посадочной поверхности раздачи окончательным критерием оценки является способность этой поверхности обеспечить герметичность при проведении испытания на давление при установленном крутящем моменте.
S2. Наружное покрытие
S2.1 Наружная поверхность труб должна быть покрыта горячекатаным сплавом свинца и олова. Масса и состав покрытия согласовываются между производителем и покупателем.
S3. Обработка торцов
S3.1 Готовые трубы должны иметь гладкие торцы без заусенцев.