Предисловие
Данный DBL определяет характеристики и требования к трубам для тормозных и топливных магистралей, а также к алюминиевым трубам для регенерационных и дыхательных линий. Трубы для других применений, например гидравлических магистралей, данным DBL не охватываются.
Настоящее издание отменяет предыдущее издание данного стандарта от декабря 2013 г.
Примечание по применению:
С учётом сферы применения настоящей редакции данного Корпоративного стандарта его применение должно быть проверено для новых автомобильных проектов или компонентов, по которым на дату выпуска данной редакции ещё не утверждены концептуальные/базовые технические условия или спецификации требований к компонентам.
Обязательное применение настоящей редакции данного Корпоративного стандарта поставщиком регламентируется соответствующими контрактными документами.
1 Область применения
Версии изделий труб для тормозных, топливных, регенерационных и дыхательных магистралей перечислены в Таблице 1. Версия изделия определяет базовый материал, а также тип покрытия и толщину покрытия на внутренней и наружной поверхностях труб с покрытием.
Таблица 1: Версии продукции, общий обзор
| Версия изделия | Тип трубы: двухстенная обёрточная стальная труба для тормозных и топливных магистралей | ||||
|---|---|---|---|---|---|
| покрытие наружной поверхности | Покрытие внутренней поверхности | ||||
| Металлический | Толщина | Пластиковая | Толщина | ||
| Область применения: последующая пайка. Дальнейшая защита от коррозии (DBL 8451.11 или 7391) | |||||
| 4040.10 | отсутствует* | отсутствует* | отсутствует* | ||
| Область применения: участки, подверженные высокой коррозии | |||||
| 4040.31 | Электролитически цинкованное | ≥ 25 µm | PA 11 | ≥ 120 µm | отсутствует* |
| 4040.32 | Горячее цинкование алюминием | ≥ 100 µm | ≥ 100 µm | ||
| 4040.33 | Электролитически цинкованное | ≥ 25 µm | ≥ 80 µm | ||
| 4040.40 | Электролитически цинкованное | ≥ 25 µm | PVF | ≥ 8 µm | |
| 4040.41 | Электролитически цинкованное | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.42 | Горячее цинкование алюминием | ≥ 100 µm | ≥ 100 µm | ||
| 4040.43 | Горячеоцинкованное покрытие ZnAl | ≥ 12 µm | PVF | ≥ 8 µm | |
| 4040.45 | Горячее цинкование алюминием | ≥ 100 µm | PA 612 | ≥ 40 µm | |
| 4040.46 | Электролитически цинкованное | ≥ 25 µm | ≥ 120 µm | ||
| 4040.47 | Горячее цинкование алюминием | ≥ 100 µm | ≥ 100 µm | ||
| 4040.48 | Электролитически цинкованное | ≥ 25 µm | PA 12 | ≥ 80 µm | |
| 4040.49 | Электролитически цинкованное | ≥ 25 µm | PA 612 | ≥ 80 µm | |
| Тип трубы: одностенная сварная стальная труба для топливных магистралей | |||||
| 4040.50 | Электролитически цинкованное | ≥ 25 µm | PVF | ≥ 8 µm | Гальваническое цинковое покрытие ≥ 3 мкм |
| 4040.51 | Электролитически цинкованное | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.52 | Горячее цинкование алюминием | ≥ 100 µm | ≥ 100 µm | ||
| 4040.53 | Электролитически цинкованное | ≥ 25 µm | PA 11 | ≥ 120 µm | |
| 4040.54 | Горячее цинкование алюминием | ≥ 100 µm | ≥ 100 µm | ||
| 4040.56 | Электролитически цинкованное | ≥ 25 µm | PA 612 | ≥ 120 µm | |
| 4040.57 | Горячее цинкование алюминием | ≥ 100 µm | ≥ 100 µm | ||
| Тип трубы: алюминиевая труба для линий регенерации и вентиляции | |||||
| 4040.60 | без | PA 12 | ≥ 120 µm | без | |
| 4040.61 | PA 612 | ≥ 120 µm | |||
| 4040.62 | PA 11 | ≥ 120 µm | |||
| Тип трубы: неоцинкованная труба для зон, подверженных термическим нагрузкам | |||||
| Область применения: топливные магистрали | |||||
| 4040.71 | Сварные трубы из нержавеющей стали | Сталь 1.4404 | Для зон, чрезвычайно подверженных коррозии, например, подпола автомобиля | ||
| 4040.72 | Сталь 1.4571 | ||||
| 4040.73 | Сталь 1.4301 | Не подходит для областей с высокой склонностью к коррозии | |||
| 4040.74 | Сталь 1.4541 | ||||
| Область применения: тормозные магистрали | |||||
| 4040.80 | бесшовная вытянутая труба из сплава CuNiFer | ||||
поверхности.
Двустенные оберточные стальные трубы (PVs.10–.49) предпочтительно применяются в случаях, когда предъявляются очень высокие требования к прочности на давление, например, для тормозных магистралей. Одностенные сварные стальные трубы (PVs.51–.57) предпочтительно применяются там, где требования к прочности на давление менее строгие, например, для топливных магистралей. Для второстепенных требований по термостойкости и прочности на давление, например, для регенерационных и продувочных магистралей, могут использоваться алюминиевые трубы (PVs.60–.62). При непрерывном воздействии температур выше 130 °C следует применять сварные трубы из нержавеющей стали (топливные магистрали, PVs.71–.74) или бесшовные холоднодеформированные трубы из сплава CuNiFer (тормозные магистрали, PV.80). Требования к топливным магистралям высокого давления не входят в сферу действия настоящего стандарта DBL.
Виды отделки/покрытия выбираются в зависимости от требований к коррозионной и термостойкости. Максимальные рабочие температуры для поверхностных покрытий приведены в таблице 2.
Таблица 2: Максимальные рабочие температуры поверхностных покрытий
| Температура [°C] | .10 | .40, .43, .50 | .31-.33, .41, .42, .48, .51-.54 | .45, .46, .47, .49, .56, .57 | .60, .61, .62 |
|---|---|---|---|---|---|
| Макс. кратковременное (15 мин) | — | 150 | 160 | 170 | 150 |
| Макс. постоянное | — | 130 | 130 | 140 | 130 |
2 Нормативные ссылки
Для применения настоящего документа требуются следующие нормативные ссылки. В случае ссылок на документы с указанием года издания применяется только указанное издание. В случае ссылок без указания года издания применяется последнее издание соответствующего документа (включая все внесённые в него изменения).
- ASTM B 750 — Стандартная спецификация на алюминиево-редкоземельный сплав на основе цинка с содержанием 5 % алюминия (UNS Z38510) в виде слитков для горячего цинкования
- DBL 8585 Перечень запрещённых веществ при выборе материалов
- DIN 74234 Гидравлические тормозные системы; тормозные трубки, развальцовка
- DIN EN 10130 Холоднокатаные плоские изделия из низкоуглеродистой стали для холодной штамповки
- DIN EN 10296-2 Сварные круглые стальные трубы для механических и общего назначения — Часть 2: Из нержавеющей стали
- DIN EN 12449 Медь и медные сплавы — бесшовные круглые трубы общего назначения
- DIN EN 573-3 Алюминий и алюминиевые сплавы — химический состав и форма деформированных изделий — часть 3: химический состав и форма изделий
- DIN EN ISO 1463 Металлические и оксидные покрытия — измерение толщины покрытия — микроскопический метод
- DIN EN ISO 6892-1 Металлические материалы — испытание на растяжение — часть 1: метод испытания при комнатной температуре
- DIN EN ISO 8492 Металлические материалы — трубы — испытание на сплющивание
- DIN EN ISO 8493 Металлические материалы — трубы — испытание на раздачу пробойником
- DIN EN ISO 9227 Испытания на коррозию в искусственных атмосферах — солевой туман
- MBN 10338 Топливные системы — шланговые соединения; концы труб — стандарты проектирования
- MBN 10375 Коррозионные испытания металлических материалов в топливе
- MBN 10494-6 Методы испытаний лакокрасочных покрытий
- MBN 10517 Подготовка труб к коррозионным испытаниям для тормозных и топливных систем
- SAE J2044 Спецификация быстроразъёмных соединителей для систем подачи жидкого топлива и паров/выбросов
3 Термины и определения
| A50 | Обозначение относительного удлинения при разрыве для образца с измерительной длиной 50 мм. |
| A10 | Обозначение относительного удлинения при разрыве для образца с измерительной длиной 10 мм. |
| PV | Сокращение от «product version». |
| CASS | Сокращение от «copper accelerated acetic acid salt spray test». |
| DBL | Сокращение от «Daimler-Benz-Liefervorschrift» («Спецификация поставки Daimler-Benz»). |
| DIN | Сокращение от «Deutsches Institut für Normung» («Немецкий институт стандартизации»). |
| ISIR | Сокращение от «initial sample inspection report». |
| EN | Сокращение от «Europäische Norm» («Европейский стандарт»). |
| ISO | Сокращение от «International Organization for Standardization». |
| AHT | Сокращение от «condensation climate with alternating humidity and air temperature». |
| CDC | Сокращение от «cathodic dip coat». |
| MIG | Сокращение от «metal inert gas». |
| MB | Сокращение от «Mercedes-Benz». |
| MBN | Сокращение от «Mercedes-Benz Norm» («Стандарт Mercedes-Benz»). |
| NfN | Не подходит для новых конструкций |
| NSS | Сокращение от «neutral salt spray test». |
| PA | Сокращение от «polyamide». |
| PVF | Сокращение от «polyvinyl fluoride». |
| Rm Rp0,2 SAE | Обозначение предела прочности при растяжении Обозначение предела текучести при остаточной деформации 0,2 % Сокращение от «Society of Automotive Engineers». |
| SALT | аббревиатура от «Source Approval Lab Tests» |
4 Общие требования
Для обеспечения безопасности и качества продукции, а также выполнения требований одобрения типа, все соответствующие
Должны соблюдаться действующие нормативные акты и законы. Кроме того, применяются соответствующие требования Группы Daimler.
Все материалы, методики, процессы, компоненты и системы должны соответствовать всем действующим нормативным требованиям
требования, касающиеся регулируемых веществ и возможности вторичной переработки.
Следует соблюдать DBL 8585.
Условием поставки продукции компании Daimler является одобрение источника закупки для каждой версии изделия и каждого производственного участка, выданное специализированным отделом материаловедения. Здесь должны быть предоставлены подробные сведения о технологическом процессе и используемых исходных материалах.
5 Сокращённое обозначение материала для документации
напр., для однослойной сварной трубы: сталь DIN EN 10130 – 1.0330 (DC01) + DBL4040.50
6 Общие свойства материалов и условия поставки
6.1 Материалы, производство и покрытие
6.1.1 Материалы
Материал исходной трубы и соответствующие стандартные нормативы для каждой версии продукта указаны в таблице 3.
Таблица 3: Материалы и технические требования для различных версий продукции
| Версия изделия | Тип и материал трубы | Спецификация |
|---|---|---|
| .10–.49 | Двустенная оберточная стальная труба | в соответствии с DIN EN 10130 |
| .50–.57 | Сварная стальная труба с одной стенкой | в соответствии с DIN EN 10130 |
| .60–.62 | Алюминиевая труба | EN AW 3103 в соответствии с DIN EN 573-3 |
| .71–.74 | Трубы из нержавеющей стали* | в соответствии с DIN EN 10296-2 |
| .80 | Бесшовная холоднодеформированная трубка CuNifer | CuNi10Fe1Mn по стандарту DIN EN 12449 |
* В зонах, подверженных сильному коррозионному воздействию, например, в подполной части автомобиля, должны применяться материалы 1.4404 и 1.4571
6.1.2 Двухстенная намотанная труба из стали
Стальная полоса с электролитическим медным или никелевым покрытием с одной или обеих сторон формуется в двустенную трубу методом прокатки и последующей протяжки, после чего производится пайка без дополнительного припоя. Трубы протягиваются и отжигаются по мере необходимости. Для версии изделия 4040.10 применяется стальная полоса, покрытая с обеих сторон.
6.1.3 Одностенная сварная труба из стали
Стальная полоса с электролитическим никелевым покрытием с одной или обеих сторон формуется в начальную трубу (полую заготовку) методом прокатки и последующей протяжки, затем сваривается индукционным способом или контактной сваркой сопротивлением и холоднодеформируется до конечных размеров на следующем за сваркой стане уменьшения диаметра. Во время сварки внутренний никелевый слой растекается по сварному шву. Толщина никелевого внутреннего покрытия в зоне шва может быть менее 3 мкм, однако минимальное значение не должно быть ниже 1 мкм.
6.1.4 Трубы из нержавеющей стали
Трубы изготавливаются, по усмотрению производителя, методом сварки плавлением или давлением из соответствующим образом профилированной полосы или листа. Сварные швы могут быть выровнены подходящими методами, такими как ковка или прокатка, в ходе производства.
В качестве материала труб могут использоваться различные марки нержавеющей стали с различной коррозионной стойкостью; см. также Раздел 8.1 «Материалы». Выбор марки стали зависит от уровня коррозионной нагрузки на трубки в условиях эксплуатации на транспортном средстве и должен быть согласован соответствующими специализированными подразделениями. В целом при выборе материала и обеспечении коррозионной стойкости труб из нержавеющей стали необходимо уделять особое внимание.
6.1.5 Тянутые алюминиевые трубы
Трубы экструдируются с использованием портальных инструментов из монолитного материала, а затем протягиваются до требуемых конечных размеров. При необходимости между операциями протяжки трубы подвергаются мягкому отжигу.
6.1.6 Горячее цинк-алюминиевое покрытие (ZnAl)
Горячеоцинкованное покрытие ZnAl с PV.43 выполняется в соответствии с ASTM B 750 (примерно 5 % алюминия).
6.2 Общие свойства труб
Поверхность труб внутри и снаружи должна быть гладкой и чистой, с безупречным и однородным внешним видом; трубы должны быть свободны от продуктов коррозии. Цинковое покрытие не должно быть видимым. Отметины от зажимов на поверхности допускаются при соблюдении допусков на диаметр труб. В случае сварных труб незначительные дефекты допускаются в зоне сварного шва на внутренней поверхности трубы.
Независимо от общей длины труб, трубы должны автоматически скатываться со стойки-шаблона с углом наклона 10°.
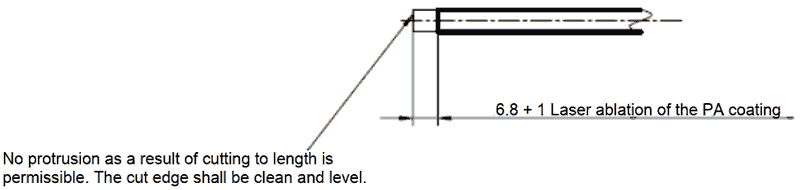
Если поставляются трубы с торцами, выполненными лазерной резкой, кромки реза должны быть чистыми и ровными. Выступ, образовавшийся при резке на заданную длину, недопустим (см. Рисунок 1).
6.3 Допустимые пределы видимых поверхностных дефектов труб с покрытием PVF
Затрагиваемые версии изделия: PV.40, PV.43, PV.50
Данная информация представляет собой ориентировочную спецификацию, предназначенную для упрощения взаимопонимания между производителем труб и поставщиком.
Определение и предельные значения видимых поверхностных дефектов приведены в Приложении А.
6.4 Поставки
Поставки должны соответствовать утверждённым образцам.
6.5 Маркировка
На трубах должна быть нанесена маркировка: знак компании, дата изготовления и номер производственной линии — она должна быть стойкой, несмываемой и неотделимой. Должно присутствовать как минимум одно полное оттиска. Допускается маркировка УФ-излучением. Для диаметра трубы ≤ 3,4 мм маркировка может не наноситься.
6.6 Упаковка
Для труб диаметром до 4,75 мм и длиной до 2000 мм трубы поставляются россыпью в контейнере; при длине более 2000 мм — пучками по 50 штук. Концы труб в пучках по 50 штук защищаются от попадания загрязнений полиэтиленовым пакетом. Трубы, поставляемые «россыпью» в контейнерах, защищаются от попадания загрязнений полиэтиленовой плёнкой. Для всех остальных диаметров труб правила упаковки согласовываются индивидуально в соответствии с техническими требованиями заказчика.
Партии не должны смешиваться при упаковке. Контейнеры, содержащие более одной партии, допускаются только по согласованию с Daimler, и это должно быть соответствующим образом указано на контейнере.
7 Допуски
7.1 Допуски на фиксированную длину
В таблице 4 приведены допуски на фиксированную длину для всех версий продукции.
| Диапазон длин труб | Допуск по длине при отсутствии обработки концов | Допуск по длине при наличии обработки концов |
|---|---|---|
| ≤ 500 мм | ± 0,50 мм | ± 0,75 мм |
| > 500 мм до 2000 мм | ± 0,75 мм | ± 1,00 мм |
| > 2000 мм до 5000 мм | ± 1,50 мм | ± 2,00 мм |
| > 5000 мм | ± 2,50 мм | ± 2,50 мм |
7.2 Двухстенная обёрточная стальная труба
В таблице 5 приведены допуски на наружные диаметры (с защитным покрытием и без него) и толщину стенки для версий продукции двустенных труб с намоткой.
Таблица 5: Допуски для двустенных труб с намоткой: наружный диаметр и толщина стенки
| наружный диаметр с защитным покрытием [mm] Допуск –0,2 [mm] | наружный диаметр базовой трубы [mm] Допуск ± 0,07 [mm] | толщина стенки [mm] Допуск ± 0,07 [mm] | ||||
|---|---|---|---|---|---|---|
| .40, .43 | .31, .32, .41, .42, .46, .47 | .45 | .33, .48, .49 | |||
| 3,40 | 3,20 | — | — | — | 0,7 | |
| 3,60 | 3,40 | — | — | — | 0,7 | |
| 4,95 | 4,75 | — | 4,47 | 4,65 | 0,7 | |
| 5,25 | — | 4,75 | — | — | 0,7 | |
| 6,20 | 6,00 | — | 5,67 | 5,90 | 0,7 | |
| 6,50 | — | 6,00 | — | — | 0,7 | |
| 8,20 | 8,00 | — | — | 7,90 | 0,7 | 1,0 |
| 8,50 | — | 8,00 | — | — | 0,7 | 1,0 |
| 10,20 | 10,00 | — | — | — | 0,7 | 1,0 |
| 10,50 | — | 10,00 | — | — | 0,7 | 1,0 |
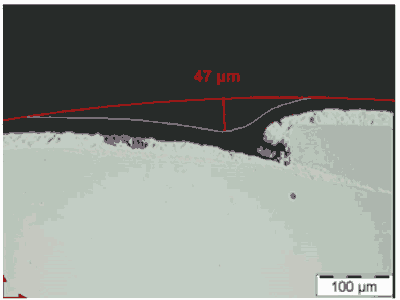
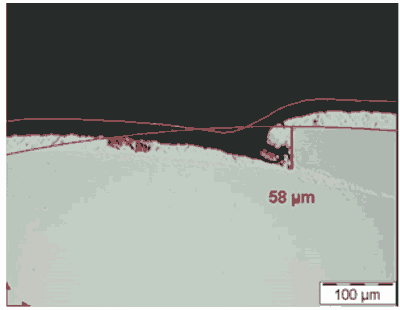
Сварные и намотанные трубы не должны иметь на стыке канавок или углублений глубиной ≥ 60 мкм. Глубина углубления стыка измеряется как на внешней стороне пластикового покрытия (углубление стыка верхнего слоя покрытия, Рис. 2), так и на стальной стороне без покрытия (углубление стыка, Рис. 3). Для измерения углубления стыка верхнего слоя покрытия окружность наносится по контуру пластикового покрытия и измеряется до неё. Для определения углубления стыка окружность наносится по контуру неоцинкованной трубы и измеряется до основного материала.
7.3 Одностенная сварная стальная труба
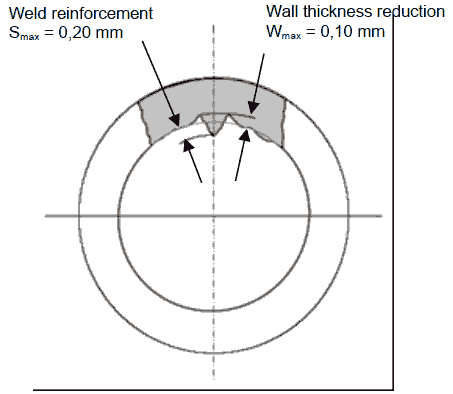
В таблице 6 приведены допуски для версий продукции одноственных сварных труб без защитного покрытия. Предельное значение допуска на округлость составляет максимум 70 мкм. На рисунке 4 приведена схематическая диаграмма максимально допустимого валика сварного шва и уменьшения толщины стенки в зоне шва.
Таблица 6: Допуски для одноственных сварных труб: наружный диаметр и толщина стенки
| наружный диаметр с защитным покрытием [mm] Допуск – 0,2 [mm] | наружный диаметр базовой трубы [mm] Допуск ± 0,08 [mm] | толщина стенки [mm] | ||
|---|---|---|---|---|
| .50 | .51–.56 | Допуск ± 0,05 [mm] | Допуск ± 0,08 [mm] | |
| 8,20 | — | 8,00 | 0,7 | 1,0 |
| — | 8,50 | |||
| 10,20 | — | 10,00 | ||
| — | 10,50 | |||
7.4 Алюминиевые трубы
В таблице 7 приведены допуски на наружные диаметры и толщину стенки алюминиевых труб с защитным покрытием и без него.
Таблица 7: Допуски для алюминиевых труб: наружный диаметр и толщина стенки
| наружный диаметр с защитным покрытием [mm] | Допуск [mm] | наружный диаметр базовой трубы [mm] | Допуск [mm] | толщина стенки [mm] | Допуск [%] |
|---|---|---|---|---|---|
| 4,04 | ± 0,07 | 3,74 | ± 0,07 | 0,85 | ± 7 |
| 5,04 | 4,74 | 1,35 | |||
| 6,04 | 5,74 | 0,85 | |||
| 8,04 | ± 0,08 | 7,74 | ± 0,08 | 0,85 | |
| 10,04 | 9,74 | 0,85 | |||
| 12,04 | ± 0,09 | 11,74 | ± 0,09 | 0,85 | |
| 15,04 | 14,74 | 0,85 | |||
| 16,04 | 15,74 | 1,10 | |||
| 18,04 | 17,74 | 1,10 |
7.5 Трубы из нержавеющей стали
Таблица 8 содержит допуски для труб из нержавеющей стали. Согласно DIN 10296-2, Таблица А.1 WCR, металлический блестящий. Сварные швы должны быть едва заметными.
Таблица 8: Допуски для труб из нержавеющей стали: наружный диаметр и толщина стенки
| наружный диаметр [mm] | Допуск [mm] | толщина стенки [mm] | Допуск [mm] |
|---|---|---|---|
| 8,00 | ± 0,05 | 1,00 | ± 0,075 |
| 10,00 |
7.6 Бесшовные тянутые трубы из сплава CuNiFe
Для бесшовных холоднодеформированных труб из сплава CuNiFer применяются размеры и допуски согласно DIN 74234 D.
8 Испытания
8.1 Толщина покрытия
Толщина покрытия определяется металлографическим методом по результатам не менее шести измерений, равномерно распределённых по окружности трубы. Применяются минимальные значения толщины покрытия, указанные в таблице 1. Определяются минимальная и максимальная толщины покрытия, а также средняя толщина покрытия. Максимальная толщина покрытия явно не регламентируется, однако должны соблюдаться допуски на максимальный наружный диаметр с учётом защитного покрытия, приведённые в таблицах 5–8.
В спорных случаях толщина металлических и пластиковых покрытий определяется в соответствии с DIN EN ISO 1463. Для труб с покрытием из PA11/PA12/PA612 пластиковое покрытие должно быть удалено перед развальцовкой. После этого в этой зоне должно присутствовать не менее 15 мкм цинка / 25 мкм алюминия.
8.2 Испытание на растяжение и расширение с помощью конического оправочного стержня
Таблица 9 содержит требуемые прочностные характеристики покрытых труб в поставляемом состоянии. Предел текучести, предел прочности и относительное удлинение при разрыве определяются при испытании на растяжение в соответствии с ISO 6892-1. Испытание на раздачу пробойником проводится в соответствии с DIN EN ISO 8493.
Таблица 9: Прочностные характеристики покрытых труб в поставляемом состоянии
| Версия изделия | Предел текучести Rp0,2, [MPa] | Предел прочности при растяжении Rm, [MPa] | Удлинение после разрыва A50, [%] | Испытание на раздачу коническим оправочным стержнем в соответствии с DIN EN ISO 8493 |
|---|---|---|---|---|
| .10–57 | 200-400* | ≥ 290 | ≥ 14 | Испытание на раздачу коническим оправочным стержнем ≥ 20 % |
| .60–.62 | ≥ 90 | ≥ 130 | ≥ 15 (A10) | — |
| .71–.74 | ≥ 195 | ≥ 500 | ≥ 35 | Испытание на раздачу коническим оправочным стержнем ≥ 20 % |
| .80 | ≥ 160 | ≥ 300 | ≥ 25 | Испытание на раздачу коническим оправочным стержнем ≥ 20 % |
*PV.33, PV.48 и PV.49 до 430 МПа возможно
8.3 Испытание на внутреннее давление
Испытание на внутреннее давление применимо только к трубам PV .10–.49 (двухстенные намотанные трубы) и PV .80 (бесшовные холоднодеформированные медно-никель-железные трубы). Давление разрушения труб должно проверяться систематически и документироваться. Применяются значения, указанные в таблице 10.
Таблица 10: Допустимые давления при испытании на внутреннее давление
| наружный диаметр базовой трубы [mm] | толщина стенки [mm] | Давление разрыва [bar] | Допустимое рабочее давление*[bar] |
|---|---|---|---|
| 2,5 | 0,5 | 1385 | 570 |
| 3,2 | 0,5 | 1060 | 430 |
| 0,7 | 1530 | 630 | |
| 3,4 | 0,7 | 1530 | 630 |
| 4,47–4,75 | 0,7 | 1100 | 400 |
| 5,67–6,00 | 0,7 | 850 | 315 |
| 8 | 0,7 | 675 | 225 |
| 1,0 | 825 | 335 | |
| 10 | 0,7 | 550 | 175 |
| 1,0 | 645 | 265 | |
| 12 | 1,0 | 440 | 175 |
8.4 Испытания на пригодность к раздаче и изгибу для всех версий продукции
Развальцовки должны изготавливаться в соответствии с MBN 10338, DIN 74 234 и SAE J2044.
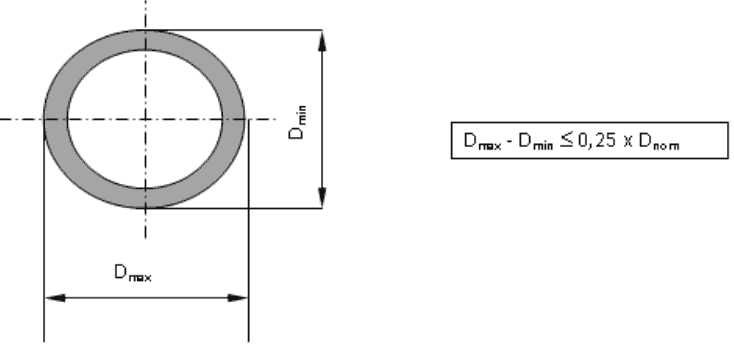
Трубы должны допускать гибку по наименьшим радиусам изгиба, указанным в Таблице 11. Максимальное изменение поперечного сечения показано на Рисунке 5.
Таблица 11: Допустимые радиусы изгиба при испытании на изгиб и коррозионном испытании
| наружный диаметр [mm] | Наименьший радиус изгиба r при профилировании на формовочном ролике[mm] |
|---|---|
| 3,2–3,4 | 6 |
| 4,47–4,75 | 12 |
| 5,67–6,00 | 15 |
| 8 | 20 |
| 10 | 25 |
| 12 | 30 |
8.5 Испытание на сдвиг при изгибе
Для труб с обёрткой и систем покрытий
Если участок трубы вручную изгибается в форме подковы и многократно изгибается вперёд-назад до разрушения, отдельные слои покрытия не должны отделяться друг от друга, а паяный шов не должен раскрываться. Для труб диаметром ≥ 8 мм с покрытием PVs .10 – .49 допускаются мелкие надрывы паяного шва, за исключением начальной точки шва, при условии, что они не влияют на технологические параметры и обрабатываемость, например, на глубину развальцовки. Нанесённые покрытия не должны растрескиваться.
В качестве альтернативы для оценки паяного шва может быть проведено испытание на сжатие до соприкосновения кромок в соответствии со стандартом DIN EN ISO 8492.
Кроме того, в отношении испытания на сжатие до соприкосновения плоскостей в соответствии с DIN EN ISO 8492 и испытания на изгиб срезом применяются следующие требования:
Для оценки пайки в начальной точке внешнего шва начало шва должно располагаться в положении 12 часов.
После проведения испытания на сжатие до соприкосновения кромок на внешней стороне шва не должно быть видно меди.
8.6 Испытания на коррозионную стойкость
8.6.1 Стойкость внешней поверхности трубы к коррозии
Версии изделия .31–.62, с покрытием наружной поверхности
Защита поверхности от коррозии основного металла и цинка согласно Таблице 12 проверяется на образцах, согнутых в виде шпилек под углом 180°. Радиус изгиба выбирается из Таблицы 11 (формирующий ролик). Шпилькообразные участки труб хранятся в камере испытаний в подвешенном состоянии, концы труб направлены вниз.
Для проверки адгезии пластика пластиковое покрытие сначала повреждают царапиной. Царапина наносится в соответствии с MBN 10517. Оценка проводится в соответствии с MBN 10494-6 по проникновению в царапину, краткое описание U/2. Оценку проводят через 24 ч
после извлечения из камеры испытаний. Угол наклона царапины на испытуемых трубах должен соответствовать требованиям DIN EN 9227.
Версии изделия .71–.80, без покрытия наружной поверхности
Испытание на коррозионную стойкость в отношении коррозии основного металла проводится на отрезках трубы длиной 300 мм.
Оценку следует проводить через 24 ч после извлечения образцов из камеры испытаний.
Таблица 12: Коррозионное испытание наружной поверхности трубы
| Версия изделия | Испытание на коррозионную стойкость по DIN EN ISO 9227 | ||
|---|---|---|---|
| Тип | Участок трубы длиной 300 мм с изгибом | Участок трубы длиной 300 мм с царапинами | |
| Версия изделия | Тип | Участок трубы длиной 300 мм без изгиба и царапин | |
| .30–.57 | NSS | 1000 ч без коррозии основного металла (RR) 480 ч коррозия Zn/Al <1 % (WR) | 480 ч проникновение U/2 ≤ 2 мм |
| .60–.62 | CASS | 480 ч без коррозии основного металла (WR) | 240 ч инфильтрации U/2 ≤ 2 мм |
| .71–.74 | NSS | 1000 ч без коррозии основного металла | |
| .80 | 1000 ч без коррозии основного металла, максимальная глубина коррозионного поражения < 10 мкм | ||
8.6.2 Стойкость внутренней поверхности топливных трубок к коррозии
Поставщик трубопроводов или компонентов должен предоставить доказательства пригодности внутренней поверхности для транспортируемых жидкостей путём проведения испытаний на коррозионную стойкость. Стойкость к топливам подтверждается испытаниями по методике MBN 10375. Такие испытания проводятся один раз для каждого производственного участка и каждой марки топлива.
Обратите внимание, что коррозионное поведение металлических материалов является свойством системы «материал/среда», и поэтому, например, нельзя делать выводы о коррозионном поведении материала в бензине на основании его поведения в дизельном топливе. То же самое относится и к всё более широкому применению синтетических или биогенных присадок к топливу.
8.7 Сцепление после термического воздействия
Для версий продукции с пластиковым покрытием (PVs от 0,30 до 62) проверяется адгезия после термического воздействия. Испытание проводится на прямых, негнутых трубах длиной около 300 мм.
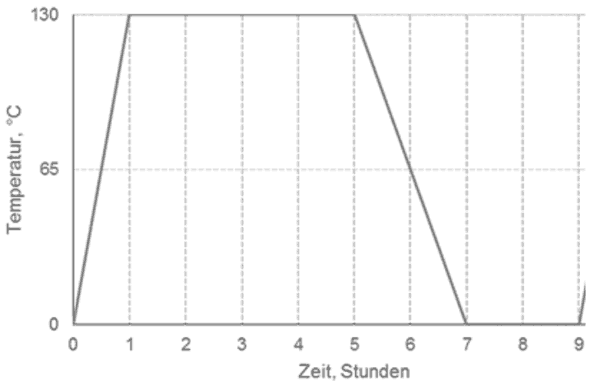
5 циклов испытания на переменную температуру: 1 цикл состоит из нагрева до 130 °C в течение 4 ч (фаза нагрева — 1 ч), затем охлаждения до 0 °C в течение 2 ч. Время выдержки при 0 °C составляет 2 ч. Продолжительность одного цикла — 9 ч, общая продолжительность — 45 ч.
Цель: отсутствие расслоения слоёв, вздутий или отслаивания.
8.8 Документирование результатов испытаний
Результаты указанных испытаний должны быть задокументированы и сохранены поставщиком (минимальное требование: сертификат испытаний материала, данные о герметичности, прочности и давлении разрыва). Результаты должны быть доступны для предоставления по запросу в любое время.
Приложение А (обязательное): предельные значения видимых поверхностных дефектов труб с PVF-покрытием (варианты продукции 40, 43, 50)
А.1 Определение допустимых поверхностных дефектов
· Включения/сколы: дефект поверхности, вызванный инородным объектом, встроенным в слой PVF, или непокрытым участком, образовавшимся после удаления инородного объекта.
· Царапины: дефекты поверхности, представляющие собой небольшую впадину неправильной формы, не имеющую определённого направления.
· Выемка (глубокая царапина): дефект поверхности в виде заметной линейной впадины, вызванной контактом с инородным объектом.
А.2 Допустимые пределы видимых поверхностных дефектов
Для ускорения определения отклонений поверхности применяются критерии, обобщённые в таблице 13. В общем случае действуют следующие требования: цинковое покрытие должно присутствовать всегда; цинк должен иметь сплошной серебристый блеск; медь не должна быть видимой. Если медь видна, то такие трубы считаются непригодными.
Таблица 13: Поверхностные дефекты
| Позиция | Классификация дефектов | Жалоба |
|---|---|---|
| Рисунок 7: Включения/сколы: приблизительно 1–2 мм | Нет, хорошо. | |
| Рисунок 8: Царапины длиной до 5 мм: Заметных вмятин нет; цинковое покрытие трубы не повреждено. | В видимой зоне (мотоотсек): Нет, хорошо; Переработка с применением краски, используемой производителем труб, по эстетическим соображениям. | |
| Рисунок 9: Царапины длиной от 5 мм до 10 мм или от 10 мм до 20 мм: Заметных вмятин нет; цинковое покрытие трубы не повреждено. | FK 1 | Да, не соответствует; Переработка с применением краски, используемой производителем труб, по эстетическим соображениям — допустимо, после чего пригодно к использованию |
| Рисунки 10 и 11: Царапины длиной более 20 мм или существенные повреждения/глубокие царапины/вмятины независимо от длины; повреждённое цинковое покрытие (просвечивает красноватый медный слой). | FK 5 | Да, не соответствует; Линия брака — не должна устанавливаться / должна быть заменена. |
Приложение B (обязательное): дополнительный лист для испытаний БКП/первоначальных образцов
Отчёт о проверке первичных образцов на заводе заказчика MB и документ SALT об утверждении
источник закупки должен включить следующую информацию в таблицу сравнения «целевое значение — фактическое значение» (см. таблицу
14).
Таблица 14: Сравнение целевых и фактических значений
| Требования | Описание | Спецификация | Лаборатория BQF | Лаборатория ISIR |
|---|---|---|---|---|
| Технологическая схема производства | Место проведения соответствующего производственного этапа должно быть указано. | Документ SALT | C | C |
| Химический анализ | Химический состав должен соответствовать соответствующему стандарту для данной версии продукта. | Гл. 6.1, Табл. 3 | C | C |
| наружный диаметр и толщина стенки | Допуски на наружный диаметр (с покрытием и без него) и толщину стенки соблюдены. | Гл. 7.1–6, табл. 5–8 | C | C |
| Впадина сварного шва | Соблюдены допуски выступов шва на наружных поверхностях по пункту PVs.30–49. | Гл. 7.2, рис. 2–3 | C | C |
| Усиление сварного соединения и уменьшение толщины стенки | Соблюдены максимальные значения утолщения сварного шва и уменьшения толщины стенки по пункту PVs.50–59. | Гл. 7.3, рис. 4 | C | C |
| Толщина покрытия | Нижние предельные значения, приведённые в таблице 1, соблюдены. | Гл. 8.1, табл. 1 | C | C |
| Механические свойства | Испытание на растяжение по определению предела текучести, предела прочности и относительного удлинения при разрыве; испытание на раздачу пробойником. | Гл. 8.2, табл. 9 | C | C |
| Испытание внутренним давлением | Должно быть представлено подтверждение предела разрушающего давления. | Гл. 8.3, табл. 10 | C | C |
| Испытание на пригодность развальцовки и изгиб | Должно быть подтверждено, что возможно изготовление развальцовок. Должно соблюдаться максимальное изменение поперечного сечения после гибки. | Гл. 8.4, MBN 10338, DIN 234, SAE J2044, табл. 11, рис. 5 | C | C |
| Испытание на срез при изгибе | Отсутствие расслоения отдельных покрытий, разрывов открытых или паяных швов после изгиба до разрушения. | Гл. 8.5 | C | C |
| Испытание на коррозионную стойкость внешней поверхности | Требуемые испытания на коррозионную стойкость зависят от версии изделия. | Гл. 8.6.1, табл. 12, DIN EN ISO 9227 (NSS и CASS) | C+ (нанесение царапин подлежит независимому испытанию) | C |
| Испытание на коррозионную стойкость внутренней поверхности | Для топливопроводов должно быть представлено подтверждение коррозионной стойкости внутренней поверхности и сварного шва к транспортируемому топливу — один раз для каждого производственного участка. | Гл. 8.6.2, MBN 10374 | C | — |
| Сцепление покрытия | 5 циклов — термическое циклирование без расслоения слоёв. | Гл. 8.7, рис. 6 | C | C |
Приложение C (справочное): обзор вариантов продукции со статусом NFN
Не подходит для новых конструкций
Таблица 15: Обзор ПЗ со статусом NFN
| Версия изделия | Тип трубы | наружная поверхность | Внутренняя поверхность | Область применения | |
|---|---|---|---|---|---|
| Металлическое покрытие | Пластиковое покрытие | ||||
| 4040.20 не применяется для новых конструкций | Двустенная оберточная труба | Электролитически цинкованное, 12–15 мкм | без | отсутствует* | Тормозные магистрали Соединение с развальцованной фланцевой частью. |
| 4040.30 не применяется для новых конструкций | Двустенная оберточная труба | Электролитически цинкованное, ≥ 25 мкм | без | отсутствует* | Тормозные магистрали как указано в PV .20 |
| 4040.70 не применяется для новых конструкций | Сварные трубы из нержавеющей стали | без | без | без | Топливопроводы в зонах, подверженных тепловому воздействию |