1. Область применения
1.1 Настоящий стандарт устанавливает требования к бесшовным медным трубам в светлом отожженном состоянии, предназначенным для применения в холодильных установках, маслопроводах, бензопроводах и т.д., где требуется труба с внутренней поверхностью, практически свободной от окалины и загрязнений.
1.1.1 Трубы должны изготавливаться из одной из следующих марок меди по классификации UNS, если иное не оговорено в контракте или заказе:
| Медь, обозначение UNS C10200 C10300 C10800 C12000 C12200 | Тип меди Бескислородная, без остаточных раскислителей Бескислородная, сверхнизкое содержание фосфора Бескислородная, низкое содержание фосфора Раскисленная фосфором, низкое остаточное содержание фосфора Раскисленная фосфором, высокое остаточное содержание фосфора |
1.2 Значения, выраженные в дюйм-фунтовой системе единиц, являются основными, за исключением размера зерна, который указан в единицах СИ.
1.3 Настоящая спецификация является аналогом спецификации B 68M в метрической системе (СИ); поэтому в настоящей спецификации не приводятся эквивалентные значения в СИ.
1.4 Следующее предупреждение о потенциальной опасности относится исключительно к методу испытания, описанному в разделах 20.5 и 21.2.6 настоящей спецификации: Настоящий стандарт не претендует на исчерпывающее освещение всех вопросов безопасности, связанных с его применением. Пользователь настоящего стандарта несёт ответственность за разработку надлежащих мер по обеспечению безопасности и охраны здоровья, а также за определение применимости нормативных ограничений до начала использования.
2. Документы, на которые имеются ссылки
2.1 Стандарты ASTM:
B 68M: Спецификация на бесшовные медные трубы с яркой отжиговой поверхностью[Metric]
B 153: Метод испытания на расширение (штыревое испытание) медных и медно-сплавных труб и трубок
B 251: Спецификация общих требований к бесшовным деформированным медным и медно-сплавным трубам
B 577: Методы испытаний на выявление оксида меди(I) (склонность к водородному охрупчиванию) в меди
B 601: Классификация обозначений состояний отожжённых и литых медных и медно-сплавных изделий
B 846: Терминология для меди и медных сплавов
Руководство E 3 по подготовке металлографических образцов
Методы испытаний E 8 по растяжению металлических материалов
Практика E 29 по использованию значащих цифр в испытательных данных для определения соответствия техническим условиям
Методы испытаний E 53 по определению содержания меди в несплавленной меди гравиметрическим методом
Методы испытаний E 62 по химическому анализу меди и медных сплавов (фотометрические методы)
Методы испытаний E 112 для определения среднего размера зерна
Практика E 243 по электромагнитному (вихретоковому) контролю медных и медно-сплавных труб
Практика E 255 по отбору проб меди и медных сплавов для определения химического состава6
Практика E 527 по присвоению цифровых обозначений металлам и сплавам (UNS)
3. Терминология
3.1 Определения:
3.1.1 См. Терминологию B 846 для определений терминов, относящихся к меди и медным сплавам.
3.1.2 яркий отжиг, n—Термическая обработка, проводимая в контролируемой атмосфере, при которой поверхностное окисление снижено до минимума, а поверхность остаётся относительно светлой.
3.2 Определения терминов, специфичных для данного стандарта:
3.2.1 способен выполнять—Испытание не обязательно проводить производителю материала. Однако если последующие испытания, проведённые покупателем, покажут, что материал не соответствует указанным требованиям, он подлежит отклонению.
4. Информация для заказа
4.1 В заказы на продукцию должны включаться следующие сведения:
4.1.1 Обозначение стандарта ASTM и год его издания (например, B 68 – 95),
4.1.2 Обозначение меди по системе UNS (например, C10200),
4.1.3 Термообработка (раздел 8),
4.1.4 Размеры: наружный диаметр и толщина стенки (раздел 16),
4.1.5 Форма поставки: прямые отрезки или бухты,
4.1.6 Общая длина или количество изделий каждого размера,
4.1.7 Общий вес по каждому размеру,
4.1.8 При приобретении продукции для государственных учреждений США.
4.2 Доступны следующие опции, которые должны быть указаны при размещении заказа, если это требуется:
4.2.1 Электромагнитное (вихретоковое) испытание,
4.2.2 Испытание на охрупчивание,
4.2.3 Испытание на расширение,
4.2.4 Испытание на сплющивание,
4.2.5 Сертификация,
4.2.6 Отчёт производителя об испытаниях.
5. Общие требования
5.1 В настоящую спецификацию включены следующие разделы спецификации B 251:
5.1.1 Терминология, общие положения,
5.1.2 Материал и производство,
5.1.3 Качество изготовления, отделка и внешний вид,
5.1.4 Значение числовых пределов,
5.1.5 Инспекция,
5.1.6 Отклонение и повторная проверка,
5.1.7 Сертификация,
5.1.8 Отчёты об испытаниях,
5.1.9 Упаковка и маркировка упаковки,
5.1.10 Дополнительные требования.
5.2 Кроме того, если в настоящей спецификации присутствует раздел с тем же названием, что и в пунктах 5.1, он может содержать требования, имеющие приоритет над соответствующими требованиями спецификации B 251. В случае противоречий действуют требования настоящей спецификации.
6. Материалы и производство
6.1 Материалы:
6.1.1 Материалом для изготовления являются слитки, прутки или трубы из меди марок Copper UNS No. C10200, C10300, C10800, C12000 или C12200, обладающие достаточной плотностью и однородностью для производства указанных трубчатых изделий.
6.2 Изготовление:
6.2.1 Трубы изготавливаются путём горячей или холодной обработки давлением таким образом, чтобы обеспечить однородную, равномерную деформированную структуру в готовом изделии. Трубы подвергаются холодному волочению до достижения заданного наружного диаметра и толщины стенки, а затем ярко отжигаются для получения требуемого состояния материала.
7. Химический состав
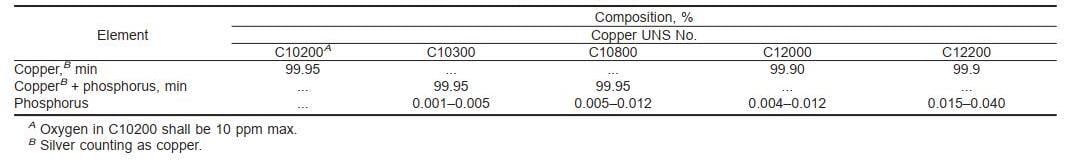
7.1 Материал должен соответствовать требованиям, установленным в таблице 1 для указанной марки меди.
7.2 Указанные в настоящей спецификации пределы не исключают присутствия других элементов. Допускается устанавливать пределы содержания неназванных элементов и требовать их анализа по согласованию между изготовителем или поставщиком и покупателем.
8. Термообработка
8.1 Труба должна поставляться в одном из двух состояний отжига следующим образом:
| Отожжённая (O) O50 O60 | Обозначение состояния отжига (лёгкий отжиг) (мягкий отжиг) |
8.1.1 Состояния термообработки определены в классификации B 601.
9. Размер зерна
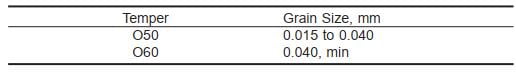
9.1 Трубы в состояниях поставки O50 (лёгкий отжиг) и O60 (мягкий отжиг) должны соответствовать требованиям таблицы 2.
10. Требования к механическим свойствам
10.1 Предел прочности при растяжении:
10.1.1 Минимальный предел прочности при растяжении трубы должен составлять 30 ksi при испытании в соответствии с методом испытаний E 8.
10.2 Удлинение:
10.2.1 Относительное удлинение при растяжении трубы должно составлять не менее 40 % (база 2 дюйма) при испытании в соответствии с методом испытаний E 8.
11. Эксплуатационные требования
11.1 Испытание на расширение:
11.1.1 При указании в контракте или заказе на покупку наружный диаметр поставляемой трубы должен выдерживать расширение в следующих пределах при испытании в соответствии с методом испытаний B 153.
| Наружный диаметр, дюйм 3⁄4 и сверху снизу 3⁄4 | Расширение, % 40 30 |
11.1.1.1 Расширенная труба не должна иметь трещин или разрывов, выявляемых при визуальном осмотре без применения специального оборудования или средств усиления изображения, за исключением корригирующих линз.
11.1.2 Испытание на сплющивание является факультативной альтернативой испытанию на расширение для отожжённых труб диаметром более 4 дюймов.
11.2 Испытание на сплющивание:
11.2.1 При указании в контракте или заказе на покупку труба должна выдерживать сплющивание в соответствии с метод, описанный в пункте 21.2.6.1, и не должны содержать трещин или дефектов, видимых невооружённым глазом на сплющенной части образца.
12. Микроскопическое исследование
12.1 Образцы меди марок UNS C10200, C10300 и C12000 должны быть свободны от закиси меди (Cu₂O), определяемой по методике А стандарта ASTM B 577. При поставке меди марок UNS C10800 или C12200 проведение исследования не требуется. В случае спора применяется арбитражный метод в соответствии с методикой С стандарта ASTM B 577.
13. Водородное охрупчивание
13.1 Образцы меди марок UNS C10200, C12000 и C12200 должны выдерживать испытание на водородное охрупчивание по методике B стандарта ASTM B 577. Фактическое проведение данного испытания не является обязательным в рамках настоящей спецификации, если оно прямо не указано в заказе. В случае спора применяется арбитражный метод в соответствии с методикой С стандарта ASTM B 577.
14. Неразрушающий контроль
14.1 По согласованию между изготовителем и покупателем каждая труба длиной до 3 дюймов1⁄8 Диаметр труб в дюймах должен подвергаться электромагнитному (вихретоковому) контролю. При этом труба должна быть проверена в окончательно вытянутом или отожжённом состоянии — до намотки в бухту или в прямых отрезках до окончательного отжига.
14.2 Электромагнитное (вихретоковое) испытание:
14.2.1 При испытании в соответствии с методикой E 243 трубы, не приводящие в действие сигнальное устройство испытательной установки,
считаются соответствующими требованиям данного испытания.
15. Закупки для государственных учреждений США
15.1 Если в контракте или заказе указано, что закупка осуществляется для государственного учреждения США, поставляемые трубки должны соответствовать условиям, изложенным в Дополнительных требованиях стандарта B 251.
16. Размеры и допустимые отклонения
16.1 Размеры и допуски на продукцию, охватываемую данным стандартом, должны соответствовать значениям, приведённым в следующих таблицах и связанных с ними пунктах стандарта B 251:
16.1.1 Допуск на толщину стенки—Таблица 1.
16.1.2 Допуски на диаметр—Таблица 3.
16.1.3 Допуски по длине—Таблицы 5 и 6.
16.1.4 Прямолинейность реза—См. раздел «Прямоугольность реза».
16.2 Бухты, допуски по длине—См. таблицы 2, 3, 4 и 5 настоящей спецификации.

17. Качество изготовления, отделка и внешний вид
17.1 Качество изготовления:
17.1.1 Поставляемые трубы должны быть чистыми, свободными от загрязнений, окалины и других дефектов; при этом допускаются косметические дефекты, не влияющие на предполагаемое применение.
17.1.2 Трубы подвергаются яркому отжигу после последней операции волочения или, при необходимости, после намотки в бухту.
17.2 Отделка и внешний вид:
17.2.1 Внутренняя и внешняя поверхности труб должны иметь характерный вид, присущий ярко отожжённой меди.
18. Отбор проб
18.1 Объём партии, объём выборки и порядок отбора проб должны быть следующими:
18.1.1 Размер партии—Размер партии составляет 10 000 фунтов или её часть.
18.1.2 Размер порции—Пробы отбирают таким образом, чтобы они были репрезентативными для партии в соответствии со следующим графиком:
| Количество штук в партии 1–50 51–200 201–1500 Свыше 1500 | Количество пробных образцов, подлежащих отбору 1 2 3 0,2 % от общего количества штук в партии, но не более 10 штук |
18.1.2.1 В случае поставки труб в бухтах для проведения всех необходимых испытаний от каждой выбранной для испытаний бухты отрезается достаточная по длине проба. Оставшаяся часть выбранных бухт включается в поставку, при этом допустимое отклонение по длине для таких бухт отменяется.
18.2 Химический состав:
18.2.1 Композитная проба готовится из приблизительно равных по массе частей, взятых из отобранных проб, и изготавливается в соответствии с методикой E 255. Минимальная масса композитной пробы составляет 150 г.
18.2.2 Изготовитель вправе отбирать пробы либо в момент разливки слитков, либо из полуфабрикатов. Если химический состав определялся в процессе производства, отбор проб готовой продукции не требуется.
18.2.3 При отборе проб в момент разливки слитков берётся не менее двух проб: одна — сразу после начала разливки, вторая — в конце разливки, для каждой группы слитков, одновременно разлитых из одного источника расплавленного металла.
18.2.4 При отборе проб из полуфабрикатов проба берётся для каждой партии массой 10 000 фунтов (4536 кг) или её части; при этом от каждого изделия требуется не более одной пробы.
19. Количество испытаний и повторных испытаний
19.1 Испытания:
19.1.1 Химический состав—Определяется как арифметическое среднее результатов не менее двух параллельных определений для каждого указанного элемента.
19.1.2 Испытания на растяжение, удлинение и размер зерна—Сообщается как среднее значение результатов испытаний образцов; каждый образец должен соответствовать требованиям спецификации.
19.1.3 Другие испытания—Для каждого из остальных испытаний должно быть подготовлено как минимум два образца, и каждый из них должен соответствовать требованиям испытания.
19.2 Повторное испытание:
19.2.1 Если результаты испытаний, проведённых покупателем, не соответствуют требованиям технической спецификации на продукцию, изготовитель или поставщик вправе провести повторное испытание.
19.2.2 Повторное испытание проводится в соответствии с настоящей спецификацией для первоначального испытания, за исключением количества образцов, которое должно быть вдвое больше обычного количества, требуемого для данного испытания.
19.2.3 Результаты всех образцов при повторном испытании должны соответствовать требованиям настоящей спецификации; невыполнение этого условия служит основанием для отклонения всей партии.
20. Подготовка образцов
20.1 Химический состав:
20.1.1 Подготовка аналитических образцов для определения химического состава возлагается на лабораторию, выполняющую анализ.
20.2 Размер зерна, микроскопическое исследование и водородное охрупчивание:
20.2.1 Образцы для испытаний готовятся в соответствии с руководством E 3.
20.2.1.1 Поверхность образца должна представлять собой приближённое радиальное продольное сечение трубы.
20.3 Испытания на растяжение и удлинение:
20.3.1 Образцы для испытаний должны быть выполнены из полного поперечного сечения трубы и соответствовать требованиям, указанным в разделе «Образцы для труб и трубок» стандарта методов испытаний E 8, если только ограничения испытательной машины не делают невозможным использование таких образцов.
20.3.2 Допускается использовать образцы, соответствующие образцу № 1 на рис. 13 стандарта методов испытаний E 8, если образец из полного сечения применить невозможно.
20.4 Испытание на расширение (штыревое):
20.4.1 Образцы для испытаний готовятся в соответствии со стандартом методов испытаний B 153.
20.5 Испытание на сплющивание:
20.5.1 Образцы длиной 4 дюйма вырезают с одного конца двух отрезков трубы. Специальная подготовка не требуется.
21. Методы испытаний
21.1 Химический анализ:
21.1.1 В случае разногласий химический состав определяют следующим образом:
Метод испытания элементов
Медь E 53
Фосфор E 62
21.1.2 Метод(ы) определения элемента(ов), требуемого(ых) договором или заказом на покупку, устанавливаются по согласованию между изготовителем или поставщиком и покупателем.
21.2 Поставляемые трубы должны соответствовать физическим и механическим свойствам и всем прочим требованиям настоящей спецификации при испытаниях или проверках, проводимых в соответствии с нижеприведённым соответствующим методом испытания или методикой:
| Испытание | Метод или методика испытаний |
| Размер зерна | E 112 |
| Растяжение | E 8 |
| Удлинение Расширение (штыревое испытание) | E 8 B 153 |
| Микроскопическое исследование | B 577 |
| Процедура А | |
| Водородное охрупчивание | B 577 |
| Процедура Б | |
| Испытание на сплющивание | Раздел 21.2.6 |
| Электромагнитный (вихретоковый) контроль | E 243 |
21.2.1 Размер зерна—В случае спора размер зерна определяется методом пересечений.
21.2.2 Предел прочности при растяжении—В случае спора предел прочности при растяжении определяют в соответствии с методами испытаний E 8.
21.2.3 Микроскопическое исследование:
21.2.3.1 Применяется процедура A; однако в спорных случаях применяется процедура C стандарта методов испытаний B 577.
21.2.4 Водородное охрупчивание:
21.2.4.1 Применяется процедура B; однако в спорных случаях применяется процедура C стандарта методов испытаний B 577.
21.2.5 Электромагнитное (вихретоковое) испытание—Каждая трубка диаметром до и включительно 3 дюймов1⁄8 Диаметр труб в дюймах должен подвергаться испытанию методом вихретокового контроля. Испытания должны проводиться в соответствии с процедурой, описанной в стандарте E 243. Трубы должны проходить через установку вихретокового контроля, настроенную таким образом, чтобы обеспечить информацию о пригодности трубы для её предполагаемого применения.
21.2.5.1 В качестве эталонов должны использоваться либо прорези заданной глубины, либо просверленные отверстия.
(a ) Стандарты глубины надреза, округленные до ближайшего значения 0,001 дюйма, должны составлять 22 % от толщины стенки. Допуск на глубину надреза
должен быть 60,0005 дюйма
(b) Сверленые отверстия должны выполняться радиально сквозь стенку с использованием подходящего сверлильного приспособления с направляющей втулкой; при этом следует соблюдать осторожность, чтобы не вызвать деформацию трубки. Диаметр сверленого отверстия должен соответствовать приведённым ниже значениям и не должен отклоняться более чем на +0,001, –0,000 дюйма от указанного диаметра отверстия.
| Наружный диаметр трубы, дюйм | Диаметр просверленных отверстий, дюйм | Номер сверла |
| 1⁄4 к 3⁄4, вкл | 0.025 | 72 |
| Свыше 3⁄4 к 1 включительно | 0.031 | 68 |
| Свыше 1 до 11⁄4, вкл | 0.036 | 64 |
| Свыше 11⁄4 к 11⁄2, вкл | 0.042 | 58 |
| Свыше 11⁄2 к 13⁄4, вкл | 0.046 | 56 |
| Свыше 13⁄4 к 2 включительно | 0.052 | 55 |
21.2.5.2 Альтернативно, по усмотрению изготовителя, при использовании бесконтактных вихретоковых устройств, способных выделять долю максимального сигнала дисбаланса, применяются следующие максимальные сигналы дисбаланса:
| Стандартный размер трубы, дюйм | Максимальный процент |
| Величина сигнала дисбаланса 0.2 0.3 0.4 | До 3⁄8, вкл 1⁄2 свыше 2 до 3 включительно |
21.2.5.3 Трубы, не вызывающие срабатывания сигнального устройства вихретокового дефектоскопа, считаются соответствующими требованиям данного испытания. Трубы, у которых наличие несплошностей зафиксировано испытательным устройством, по усмотрению изготовителя подвергаются повторному контролю или повторному испытанию для определения характера несплошностиявляется основанием для браковки. Сигналы, вызванные незначительными механическими повреждениями, загрязнением почвой или влагой, не являются основанием для браковки труб при условии, что геометрические размеры труб остаются в пределах установленных допусков и трубы пригодны для их предполагаемого применения.
21.2.6 Испытание на сплющивание:
21.2.6.1 Образец медленно сплющивают прессом так, чтобы контрольный шаблон толщиной, равной трём толщинам стенки трубы, свободно проходил через сплющенную часть трубы.
22. Ключевые слова
22.1 светлоотожжённый; медная труба; бесшовная труба; медная труба