1. Anwendungsbereich
1.1 Diese Spezifikation legt die Anforderungen an glühblank gezogene nahtlose Kupferrohre fest, die für Anwendungen in der Kältetechnik, bei Ölleitungen, Benzinleitungen usw. geeignet sind, bei denen ein innerer Rohrquerschnitt erforderlich ist, der im Wesentlichen frei von Zunder und Schmutz ist.
1.1.1 Rohre aus folgenden Kupfer-UNS-Nummern sind zu liefern, sofern nicht anders im Vertrag oder in der Bestellung vereinbart:
| Kupfer-UNS-Nummer C10200 C10300 C10800 C12000 C12200 | Kupfertyp Sauerstofffrei ohne Restdeoxidationsmittel Sauerstofffrei, extrem niedriger Phosphorgehalt Sauerstofffrei, niedriger Phosphorgehalt Phosphor-deoxidiert, niedriger Restphosphorgehalt Phosphor-deoxidiert, hoher Restphosphorgehalt |
1.2 Die in Inch-Pfund-Einheiten angegebenen Werte gelten als maßgeblich, mit Ausnahme der Korngröße, die in SI-Einheiten angegeben wird.
1.3 Diese Spezifikation ist die englischsprachige Ergänzung zur SI-Spezifikation B 68M; daher werden in dieser Spezifikation keine SI-Äquivalente angegeben.
1.4 Die folgende Sicherheitswarnung bezieht sich ausschließlich auf das Prüfverfahren gemäß Abschnitt 20.5 und Abschnitt 21.2.6 dieser Spezifikation: Diese Norm erhebt keinen Anspruch darauf, sämtliche Sicherheitsaspekte – sofern vorhanden – im Zusammenhang mit ihrer Anwendung abzudecken. Es liegt in der Verantwortung des Anwenders dieser Norm, geeignete Sicherheits- und Gesundheitsmaßnahmen festzulegen sowie vor der Anwendung die Anwendbarkeit gesetzlicher Beschränkungen zu prüfen.
2. Bezug genommene Dokumente
2.1 ASTM-Normen:
B 68M Spezifikation für nahtlose Kupferrohre, blank geglüht[Metric]
B 153 Prüfverfahren zur Expansion (Stiftprüfung) von Kupfer- und Kupferlegierungsrohren und -rohrleitungen
B 251 Spezifikation für allgemeine Anforderungen an kaltgezogene nahtlose Kupfer- und Kupferlegierungsrohre
B 577 Prüfverfahren zum Nachweis von kuprigem Oxid (Anfälligkeit für Wasserstoffversprödung) in Kupfer
B 601 Klassifizierung der Härtegrade für Kupfer und Kupferlegierungen – kalt- und warmverformt sowie gegossen
B 846 Terminologie für Kupfer und Kupferlegierungen
E 3: Leitfaden zur Herstellung metallographischer Proben
E 8: Prüfverfahren zur Zugprüfung metallischer Werkstoffe
E 29: Verfahren zur Anwendung signifikanter Stellen in Prüfdaten zur Feststellung der Übereinstimmung mit Spezifikationen
E 53: Prüfverfahren zur Bestimmung des Kupfergehalts in unlegiertem Kupfer mittels Gravimetrie
E 62: Prüfverfahren zur chemischen Analyse von Kupfer und Kupferlegierungen (photometrische Verfahren)
E 112: Prüfverfahren zur Bestimmung der durchschnittlichen Korngröße
E 243: Verfahren zur elektromagnetischen (Wirbelstrom-)Prüfung von Kupfer- und Kupferlegierungsrohren
E 255: Verfahren zur Probenahme von Kupfer und Kupferlegierungen zur Bestimmung der chemischen Zusammensetzung6
E 527: Verfahren zur Nummerierung von Metallen und Legierungen (UNS)
3. Terminologie
3.1 Definitionen:
3.1.1 Siehe Terminologie B 846 für die Definitionen von Begriffen im Zusammenhang mit Kupfer und Kupferlegierungen.
3.1.2 glühblank, n—eine Wärmebehandlung in kontrollierter Atmosphäre, bei der die Oberflächenoxidation auf ein Minimum reduziert und die Oberfläche relativ hell gehalten wird.
3.2 Definitionen von Begriffen, die speziell für diese Norm gelten:
3.2.1 fähig zu—Die Prüfung braucht vom Hersteller des Materials nicht durchgeführt zu werden. Falls jedoch spätere Prüfungen durch den Käufer ergeben, dass das Material diesen Anforderungen nicht entspricht, ist das Material zurückzuweisen.
4. Bestellangaben
4.1 Die folgenden Angaben sind bei Bestellungen für Produkte anzugeben:
4.1.1 ASTM-Bezeichnung und Ausgabejahr (z. B. B 68 – 95),
4.1.2 UNS-Kupfernummer (z. B. C10200),
4.1.3 Temperung (Abschnitt 8),
4.1.4 Abmessungen, Durchmesser und Wandstärke (Abschnitt 16),
4.1.5 Lieferform: gerade Stücke oder Spulen,
4.1.6 Gesamtlänge bzw. Stückzahl je Größe,
4.1.7 Gesamtgewicht je Größe sowie
4.1.8 Bei Produkten, die für Behörden der US-Regierung bestimmt sind.
4.2 Folgende Optionen stehen zur Verfügung und sind bei Bedarf zum Zeitpunkt der Bestellung anzugeben:
4.2.1 Wirbelstromprüfung (elektromagnetisch),
4.2.2 Sprödbruchprüfung,
4.2.3 Aufweitungstest,
4.2.4 Abplattungstest,
4.2.5 Zertifizierung sowie
4.2.6 Werkstoffprüfbericht.
5. Allgemeine Anforderungen
5.1 Die folgenden Abschnitte der Spezifikation B 251 sind Bestandteil dieser Spezifikation.
5.1.1 Begriffsbestimmungen, Allgemeines,
5.1.2 Werkstoff und Herstellung,
5.1.3 Verarbeitungsqualität, Oberfläche und Erscheinungsbild,
5.1.4 Bedeutung numerischer Grenzwerte,
5.1.5 Prüfung,
5.1.6 Ablehnung und Nachprüfung,
5.1.7 Zertifizierung,
5.1.8 Prüfberichte,
5.1.9 Verpackung und Kennzeichnung der Verpackung sowie
5.1.10 Zusätzliche Anforderungen.
5.2 Darüber hinaus können Abschnitte mit identischen Überschriften wie in Abschnitt 5.1 genannten Abschnitten in dieser Spezifikation zusätzliche Anforderungen enthalten, die die entsprechenden Anforderungen der Spezifikation B 251 außer Kraft setzen. Im Konfliktfall gilt diese Spezifikation.
6. Werkstoffe und Herstellung
6.1 Werkstoffe:
6.1.1 Als Ausgangsmaterial sind Billets, Stäbe oder Rohre aus Kupfer mit den UNS-Nummern C10200, C10300, C10800, C12000 oder C12200 zu verwenden; das Material muss so einwandfrei sein, dass es sich für die Herstellung der beschriebenen Rohrprodukte eignet.
6.2 Herstellung:
6.2.1 Das Rohr ist durch Warm- oder Kaltumformung so herzustellen, dass im Endprodukt eine homogene, gleichmäßige, umgeformte Struktur entsteht. Das Rohr ist kaltgezogen auf endgültigen Außendurchmesser und Wanddicke und anschließend glühblank behandelt zu werden, um die geforderte Temperierung zu erreichen.
7. Chemische Zusammensetzung
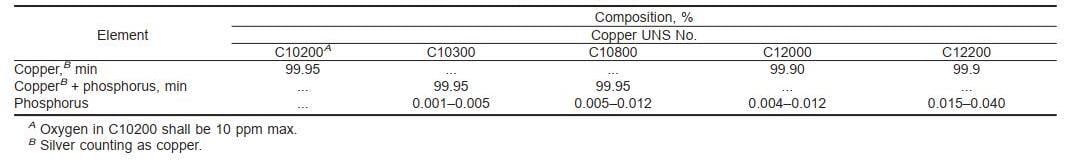
7.1 Das Material muss den in Tabelle 1 festgelegten Anforderungen für die spezifizierte Kupferqualität entsprechen.
7.2 Diese Spezifikationsgrenzwerte schließen das Vorhandensein anderer Elemente nicht aus. Es ist nicht verboten, Grenzwerte für nicht genannte Elemente festzulegen und eine Analyse nach Vereinbarung zwischen Hersteller/Lieferant und Käufer zu verlangen.
8. Temper
8.1 Das Rohr wird in einem von zwei weichgeglühten Tempers geliefert, wie folgt:
| Geglüht (O) O50 O60 | Härtungsbezeichnung (leicht geglüht) (weich geglüht) |
8.1.1 Tempers sind in der Klassifizierung B 601 definiert.
9. Korngröße
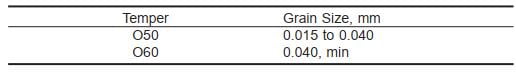
9.1 Rohre in den Tempern O50 (leicht geglüht) und O60 (weich geglüht) müssen den Anforderungen der Tabelle 2 entsprechen.
10. Mechanische Eigenschaftsanforderungen
10.1 Zugfestigkeit:
10.1.1 Das Rohr muss bei Prüfung nach Prüfverfahren E 8 eine Mindestzugfestigkeit von 30 ksi aufweisen.
10.2 Dehnung:
10.2.1 Die Zugdehnung des Rohrs muss bei Prüfung nach Prüfverfahren E 8 mindestens 40 % (Messlänge 2 Zoll) betragen.
11. Leistungsanforderungen
11.1 Aufweitungstest:
11.1.1 Sofern im Vertrag oder Bestellauftrag festgelegt, muss der Außendurchmesser des gelieferten Rohrs bei Prüfung nach Prüfverfahren B 153 folgende Aufweitung zulassen.
| Außendurchmesser, in. 3⁄4 und unter über 3⁄4 | Aufweitung, % 40 30 |
11.1.1.1 Das erweiterte Rohr darf bei visueller Inspektion ohne Einsatz spezieller Geräte oder Verstärkungsmittel – mit Ausnahme korrigierender Brillen – keine Risse oder Brüche aufweisen.
11.1.2 Ein Abplattungsversuch ist eine optionale Alternative zum Erweiterungsversuch für geglühte Rohre mit einem Durchmesser über 4 Zoll.
11.2 Abplattungsprüfung:
11.2.1 Sofern im Vertrag oder Bestellauftrag festgelegt, muss das Rohr bei Prüfung nach den gemäß der in Abschnitt 21.2.6.1 beschriebenen Methode und darf im abgeflachten Bereich keine Risse oder Fehler aufweisen, die mit bloßem Auge sichtbar sind.
12. Mikroskopische Untersuchung
12.1 Proben von Kupfer gemäß UNS-Nr. C10200, C10300 und C12000 müssen frei von kupröschem Oxid sein, wie durch Verfahren A der Prüfverfahren B 577 bestimmt. Bei Lieferung von Kupfer gemäß UNS-Nr. C10800 oder C12200 ist eine Untersuchung nicht erforderlich. Im Streitfall ist das Schiedsverfahren gemäß Verfahren C der Prüfverfahren B 577 anzuwenden.
13. Wasserstoffversprödung
13.1 Proben von Kupfer gemäß UNS-Nr. C10200, C12000 und C12200 müssen den Versprödungsprüftest gemäß Verfahren B der Prüfverfahren B 577 bestehen. Die tatsächliche Durchführung dieses Tests ist gemäß dieser Spezifikation nicht zwingend vorgeschrieben, es sei denn, sie wird ausdrücklich in den Bestellangaben festgelegt. Im Streitfall ist das Schiedsverfahren gemäß Verfahren C der Prüfverfahren B 577 anzuwenden.
14. Zerstörungsfreie Prüfung
14.1 Im Einvernehmen zwischen Hersteller und Käufer kann jedes Rohr bis zu einer Länge von 31⁄8 Der Außendurchmesser in Zoll unterliegt einer elektromagnetischen (Wirbelstrom-)Prüfung. Für diese Prüfung ist das Rohr im endgezogenen oder geglühten Zustand zu untersuchen, vor dem Aufwickeln oder in geraden Längen vor der Endglühung.
14.2 Elektromagnetische (Wirbelstrom-)Prüfung:
14.2.1 Bei der Prüfung nach Verfahren E 243 gelten Rohre, die die Signalvorrichtung des Prüfgeräts nicht auslösen, als konform mit den Anforderungen dieser Prüfung.
15. Bestellungen für US-amerikanische Regierungsbehörden
15.1 Sofern im Vertrag oder in der Bestellung ausdrücklich festgelegt ist, dass der Einkauf für eine Behörde der US-Regierung erfolgt, müssen die gelieferten Rohre den Bedingungen der ergänzenden Anforderungen der Spezifikation B 251 entsprechen.
16. Abmessungen und zulässige Toleranzen
16.1 Die Abmessungen und Toleranzen für das durch diese Spezifikation erfasste Produkt müssen den folgenden Tabellen und den zugehörigen Absätzen der Spezifikation B 251 entsprechen:
16.1.1 Toleranz der Wanddicke—Tabelle 1.
16.1.2 Durchmessertoleranzen—Tabelle 3.
16.1.3 Längentoleranzen—Tabellen 5 und 6.
16.1.4 Schnittwinkelgenauigkeit—Siehe Abschnitt „Quadratur des Schnitts“.
16.2 Spulen, Längentoleranzen—Siehe Tabelle 2, Tabelle 3, Tabelle 4 und Tabelle 5 dieser Spezifikation.

17. Verarbeitungsqualität, Oberfläche und optischer Eindruck
17.1 Verarbeitungsqualität:
17.1.1 Das gelieferte Rohr muss sauber sowie frei von Schmutz, Zunder und anderen Fehlern sein; jedoch sind Oberflächenfehler zulässig, soweit sie die vorgesehene Anwendung nicht beeinträchtigen.
17.1.2 Das Rohr ist nach dem letzten Ziehvorgang oder – falls erforderlich – nach dem Aufwickeln glühblank behandelt zu werden.
17.2 Oberfläche und Erscheinungsbild:
17.2.1 Die Innen- und Außenoberfläche des Rohrs muss optisch der eines glühblank behandelten Kupferrohrs entsprechen.
18. Stichprobenentnahme
18.1 Umfang der Losgröße, Teilgröße und Auswahl der Stichprobenbereiche sind wie folgt geregelt:
18.1.1 Losgröße—Die Losgröße beträgt 10 000 lb oder ein Bruchteil davon.
18.1.2 Portionsgröße—Die Probenabschnitte sind so auszuwählen, dass sie die Charge repräsentativ widerspiegeln, gemäß dem folgenden Zeitplan:
| Stückzahl pro Los 1 bis 50 51 bis 200 201 bis 1500 Mehr als 1500 | Anzahl der zu entnehmenden Probenportionen 1 2 3 0,2 % der Gesamtstückzahl im Los, jedoch maximal 10 Stück |
18.1.2.1 Bei in Spulen gelieferten Rohren ist von jeder zur Prüfung ausgewählten Spule eine Länge abzuschneiden, die für alle erforderlichen Prüfungen ausreichend ist. Der verbleibende Teil der ausgewählten Spulen ist in die Lieferung einzuschließen; die zulässige Längentoleranz für solche Spulen entfällt.
18.2 Chemische Zusammensetzung:
18.2.1 Die Gesamtprobe ist aus annähernd gleichen Gewichtsanteilen der einzelnen Stichprobenbereiche herzustellen und gemäß Practice E 255 vorzubereiten. Das Mindestgewicht der Gesamtprobe beträgt 150 g.
18.2.2 Der Hersteller kann wählen, ob die Probenahme zum Zeitpunkt des Gießens oder am Halbfertigprodukt erfolgt. Falls die chemische Zusammensetzung bereits während des Fertigungsprozesses bestimmt wurde, ist die Probenahme am Endprodukt nicht erforderlich.
18.2.3 Wird zum Zeitpunkt des Gießens probiert, so sind mindestens zwei Proben je Gruppe gleichzeitig aus derselben Schmelzquelle gegossener Stücke zu entnehmen: eine kurz nach Beginn und eine kurz vor Ende des Gießvorgangs.
18.2.4 Werden Proben am Halbfertigprodukt entnommen, so ist pro 10 000 lb (bzw. jedem Bruchteil davon) eine Probe zu entnehmen; pro Werkstück ist jedoch höchstens eine Probe erforderlich.
19. Anzahl der Prüfungen und Nachprüfungen
19.1 Prüfungen:
19.1.1 Chemische Zusammensetzung—Sie ist als arithmetisches Mittel der Ergebnisse aus mindestens zwei parallelen Bestimmungen für jedes vorgeschriebene Element zu ermitteln.
19.1.2 Zugfestigkeit, Dehnung und Korngröße—Sie ist als Durchschnittswert der Ergebnisse aus den Prüfkörpern anzugeben; jeder Prüfkörper muss den Anforderungen der Spezifikation entsprechen.
19.1.3 Weitere Prüfungen—Für jeden der übrigen Prüfungen sind mindestens zwei Proben herzustellen, wobei jede den Prüfanforderungen genügen muss.
19.2 Neue Prüfung:
19.2.1 Falls die vom Käufer ermittelten Prüfergebnisse nicht den Anforderungen der Produktspezifikation entsprechen, kann der Hersteller oder Lieferant eine erneute Prüfung vornehmen.
19.2.2 Die erneute Prüfung erfolgt gemäß dieser Spezifikation wie bei der Erstprüfung, wobei jedoch die Anzahl der Prüfkörper doppelt so hoch ist wie normalerweise für diese Prüfung vorgeschrieben.
19.2.3 Alle Prüfergebnisse müssen bei der erneuten Prüfung den Anforderungen dieser Spezifikation entsprechen; andernfalls gilt die gesamte Charge als nicht konform.
20. Probenvorbereitung
20.1 Chemische Zusammensetzung:
20.1.1 Die Herstellung der analytischen Proben zur Bestimmung der chemischen Zusammensetzung obliegt dem auswertenden Labor.
20.2 Korngröße, mikroskopische Untersuchung und Wasserstoffversprödung:
20.2.1 Die Prüfkörper sind gemäß Leitfaden E 3 herzustellen.
20.2.1.1 Die Oberfläche des Prüfkörpers muss einer radialen Längsschnittfläche des Rohrs entsprechen.
20.3 Zug- und Dehnungsprüfung:
20.3.1 Die Prüfkörper müssen die vollständige Querschnittsfläche des Rohrs aufweisen und den in Abschnitt „Proben für Rohre und Rohre“ der Prüfverfahren E 8 festgelegten Anforderungen entsprechen, es sei denn, die technischen Grenzen der Prüfmaschine schließen solche Proben aus.
20.3.2 Wenn keine Vollquerschnittsprobe verwendet werden kann, sind Prüfkörper gemäß Probe Nr. 1 in Abbildung 13 der Prüfverfahren E 8 zulässig.
20.4 Aufweitung (Stift)-Test:
20.4.1 Die Prüfkörper sind gemäß Prüfverfahren B 153 herzustellen.
20.5 Abplattungsprüfung:
20.5.1 Es sind zwei Rohrstücke jeweils 100 mm lang vom Ende zweier Rohrlängen abzuschneiden; eine besondere Probenvorbereitung ist nicht erforderlich.
21. Prüfverfahren
21.1 Chemische Analyse:
21.1.1 Im Streitfall ist die chemische Zusammensetzung wie folgt zu bestimmen:
Elementprüfverfahren
Kupfer E 53
Phosphor E 62
21.1.2 Das bzw. die zur Bestimmung des/der nach Vertrag oder Bestellbestätigung geforderten Elemente(e) anzuwendende(n) Prüfverfahren muss/müssen zwischen Hersteller oder Lieferant und Käufer vereinbart werden.
21.2 Die gelieferten Rohre müssen bei Prüfung oder Untersuchung gemäß den folgenden geeigneten Prüfverfahren oder -richtlinien den physikalischen und mechanischen Eigenschaften sowie allen übrigen Anforderungen dieser Spezifikation entsprechen:
| Prüfung | Prüfverfahren oder -methode |
| Korngröße | E 112 |
| Zug | E 8 |
| Dehnung Aufweitung (Stiftprüfung) | E 8 B 153 |
| mikroskopische Untersuchung | B 577 |
| Verfahren A | |
| Wasserstoffversprödung | B 577 |
| Verfahren B | |
| Abplattungsprüfung | Abschnitt 21.2.6 |
| Elektromagnetische (Wirbelstrom-)Untersuchung | E 243 |
21.2.1 Korngröße—Im Streitfall ist die Korngröße nach der Schnittmethode zu bestimmen.
21.2.2 Zugfestigkeit—Im Streitfall ist die Zugfestigkeit nach den Prüfverfahren E 8 zu bestimmen.
21.2.3 Mikroskopische Untersuchung:
21.2.3.1 Es ist Verfahren A anzuwenden; im Streitfall ist jedoch Verfahren C der Prüfverfahren B 577 maßgebend.
21.2.4 Wasserstoffversprödung:
21.2.4.1 Es ist Verfahren B anzuwenden; im Streitfall ist jedoch Verfahren C der Prüfverfahren B 577 maßgebend.
21.2.5 Elektromagnetische (Wirbelstrom-)Prüfung—Jedes Rohr bis einschließlich 3″1⁄8 Der Außendurchmesser in Zoll unterliegt einer Wirbelstromprüfung. Die Prüfung erfolgt nach den Verfahren der Norm Practice E 243. Die Rohre werden durch eine Wirbelstrom-Prüfeinrichtung geführt, die so justiert ist, dass sie Informationen über die Eignung des Rohrs für die vorgesehene Anwendung liefert.
21.2.5.1 Es sind entweder Kerbtiefen- oder Bohrloch-Normale zu verwenden.
(a) Die Standards für die Kerbtiefe, gerundet auf die nächste 0,001 in., betragen 22 % der Wanddicke. Die Toleranz für die Kerbtiefe beträgt 60,0005 in.
(b) Die Bohrlöcher sind radial durch die Wandung zu bohren, wobei eine geeignete Bohrvorrichtung mit Führungsbuchse zum Einsatz kommt; dabei ist darauf zu achten, dass das Rohr während des Bohrvorgangs nicht verformt wird. Der Durchmesser der Bohrlöcher muss den folgenden Angaben entsprechen und darf um höchstens +0,001 bzw. –0,000 Zoll vom angegebenen Lochdurchmesser abweichen.
| Rohr-Außendurchmesser, in. | Durchmesser der Bohrlöcher, in. | Bohrnummer |
| 1⁄4 bis 3⁄4, inkl. | 0.025 | 72 |
| Über 3⁄4 bis 1, einschl. | 0.031 | 68 |
| Über 1 bis 11⁄4, inkl. | 0.036 | 64 |
| Über 11⁄4 bis 11⁄2 , inkl. | 0.042 | 58 |
| Über 11⁄2 bis 13⁄4, inkl. | 0.046 | 56 |
| Über 13⁄4 bis 2, einschl. | 0.052 | 55 |
21.2.5.2 Alternativ kann der Hersteller auf Wunsch Geschwindigkeitsunempfindliche Wirbelstromgeräte verwenden, die zur Auswertung eines Bruchteils des maximalen Unwucht-Signals ausgelegt sind; dabei sind folgende maximale Unwucht-Signale anzuwenden:
| Standard-Rohrgröße, Zoll | Maximaler Prozentsatz |
| Signalstärke der Unwucht 0,2 0,3 0,4 | Bis zu 3⁄8, inkl. 1⁄2 bis 2, einschl. Über 2 bis 3, einschl. |
21.2.5.3 Rohre, die die Signalvorrichtung des Wirbelstromprüfers nicht auslösen, gelten als konform mit den Anforderungen dieses Prüfverfahrens. Rohre, bei denen das Prüfgerät Unstetigkeiten anzeigt, können vom Hersteller nach eigenem Ermessen erneut untersucht oder geprüft werden, um zu bestimmen, ob die Unstetigkeitist Grund für die Ablehnung. Signale, die auf geringfügige mechanische Beschädigungen, Erde oder Feuchtigkeit zurückzuführen sind, stellen keinen Grund für die Ablehnung der Rohre dar, sofern die Rohrabmessungen weiterhin innerhalb der vorgeschriebenen Grenzen liegen und das Rohr für seine vorgesehene Anwendung geeignet ist.
21.2.6 Abplattungsprüfung:
21.2.6.1 Der Prüfkörper ist langsam mittels einer Presse zu plattieren, sodass ein Prüfmaß mit einer Dicke von dreimal der Wandstärke des Rohrs problemlos über den plattierten Abschnitt gleiten kann.
22. Schlüsselwörter
22.1 blankglüht; Kupferrohr; nahtloses Rohr; Kupferrohr