1. Domaine d’application
1.1 La présente spécification définit les exigences applicables aux tubes cuivrés sans soudure, recuits brillants, destinés aux applications frigorifiques, aux conduites d’huile, aux conduites d’essence, etc., là où un tube présentant une surface intérieure pratiquement exempte de calamine et de saleté est requis.
1.1.1 Les tubes fabriqués à partir de l’un des alliages de cuivre désignés selon la nomenclature UNS suivante doivent être fournis, sauf stipulation contraire dans le contrat ou le bon de commande :
| Numéro UNS du cuivre C10200 C10300 C10800 C12000 C12200 | Type de cuivre Sans oxygène, sans désoxydants résiduels Sans oxygène, phosphore extra-bas Sans oxygène, phosphore bas Désoxydé au phosphore, phosphore résiduel bas Désoxydé au phosphore, phosphore résiduel élevé |
1.2 Les valeurs exprimées dans le système anglo-saxon (inch-pound) sont normatives, à l’exception de la taille des grains, qui est donnée dans le système international (SI).
1.3 La présente spécification constitue la version anglo-saxonne de la spécification SI B 68M ; par conséquent, aucune équivalence SI n’est fournie dans ce document.
1.4 L’affirmation relative aux risques ci-après concerne uniquement la méthode d’essai décrite aux articles 20.5 et 21.2.6 de la présente spécification : Cette norme ne prétend pas traiter l’ensemble des questions de sécurité, le cas échéant, liées à son utilisation. Il incombe à l’utilisateur de cette norme d’établir les pratiques appropriées en matière de sécurité et de santé, et de déterminer l’applicabilité des limitations réglementaires avant toute utilisation.
2. Documents référencés
2.1 Normes ASTM :
Spécification B 68M : Tubes en cuivre sans soudure, recuits brillants[Metric]
Norme B 153 : Méthode d’essai d’expansion (essai à la broche) pour tubes et tuyaux en cuivre et en alliages de cuivre
Spécification B 251 : Exigences générales applicables aux tubes en cuivre et alliages de cuivre sans soudure, obtenus par forgeage
Normes B 577 : Méthodes d’essai pour la détection de l’oxyde cuivreux (Cu₂O) (sensibilité à la fragilisation par hydrogène) dans le cuivre
Classification B 601 : Désignations des tempers pour les alliages de cuivre et le cuivre — laminés et moulés
B 846 Terminologie relative au cuivre et aux alliages de cuivre
Guide E 3 pour la préparation des éprouvettes métallographiques
Méthodes d’essai E 8 pour les essais de traction des matériaux métalliques
Pratique E 29 pour l’utilisation des chiffres significatifs dans les données d’essai afin de déterminer la conformité aux spécifications
Méthodes d’essai E 53 pour la détermination du cuivre dans le cuivre non allié par gravimétrie
Méthodes d’essai E 62 pour l’analyse chimique du cuivre et des alliages de cuivre (méthodes photométriques)
Méthodes d’essai E 112 pour la détermination de la taille moyenne des grains
Pratique E 243 pour l’examen électromagnétique (courants de Foucault) des tubes en cuivre et en alliages de cuivre
Pratique E 255 pour l’échantillonnage du cuivre et des alliages de cuivre en vue de la détermination de leur composition chimique6
Pratique E 527 pour la désignation des métaux et alliages (UNS)
3. Terminologie
3.1 Définitions :
3.1.1 Voir la terminologie B 846 pour les définitions des termes relatifs au cuivre et aux alliages de cuivre.
3.1.2 recuit brillant, n—un traitement thermique réalisé dans une atmosphère contrôlée afin de réduire au minimum l’oxydation superficielle et de conserver une surface relativement brillante.
3.2 Définitions des termes spécifiques à cette norme :
3.2.1 capable de—l’essai n’a pas besoin d’être effectué par le producteur du matériau. Toutefois, si des essais ultérieurs réalisés par l’acheteur démontrent que le matériau ne satisfait pas à ces exigences, celui-ci peut être rejeté.
4. Informations relatives à la commande
4.1 Inclure les informations suivantes dans les commandes de produits :
4.1.1 Désignation ASTM et année d’édition (par exemple, B 68 – 95),
4.1.2 Numéro cuivre UNS (par exemple, C10200),
4.1.3 Température (Section 8),
4.1.4 Dimensions, diamètre et épaisseur de paroi (Section 16),
4.1.5 Mode de livraison : longueurs droites ou en bobines,
4.1.6 Longueur totale ou nombre de pièces pour chaque dimension,
4.1.7 Poids total, pour chaque dimension, et
4.1.8 Lorsque le produit est acheté pour des agences du gouvernement des États-Unis.
4.2 Les options suivantes sont disponibles et doivent être spécifiées au moment de la passation de la commande, si nécessaire :
4.2.1 Essai électromagnétique (courants de Foucault),
4.2.2 Essai d’embrittlement,
4.2.3 Essai d’expansion,
4.2.4 Essai d’aplatissement,
4.2.5 Certification, et
4.2.6 Rapport d’essai usine.
5. Exigences générales
5.1 Les sections suivantes de la spécification B 251 font partie intégrante de cette spécification.
5.1.1 Terminologie, généralités,
5.1.2 Matériau et fabrication,
5.1.3 Qualité de fabrication, finition et aspect,
5.1.4 Signification des limites numériques,
5.1.5 Inspection,
5.1.6 Rejet et réexamen,
5.1.7 Certification,
5.1.8 Rapports d’essais,
5.1.9 Emballage et marquage de l’emballage,
5.1.10 Exigences complémentaires.
5.2 En outre, lorsqu’une section portant un titre identique à ceux mentionnés au point 5.1 apparaît dans cette spécification, ladite section peut contenir des exigences qui remplacent celles figurant dans la spécification B 251. En cas de conflit, cette spécification prévaut.
6. Matériaux et fabrication
6.1 Matériaux:
6.1.1 Le matériau utilisé pour la fabrication doit être constitué de billettes, de barres ou de tubes en cuivre désignés par les numéros UNS C10200, C10300, C10800, C12000 ou C12200, et doit présenter une qualité suffisante pour permettre sa transformation en produits tubulaires conformes à la présente spécification.
6.2 Fabrication:
6.2.1 Le tube doit être fabriqué par des procédés de travail à chaud ou à froid permettant d’obtenir, dans le produit fini, une structure homogène et uniformément laminée. Le tube doit être tiré à froid jusqu’à la dimension et à l’épaisseur de paroi finales, puis recuit brillant afin d’atteindre la température spécifiée.
7. Composition chimique
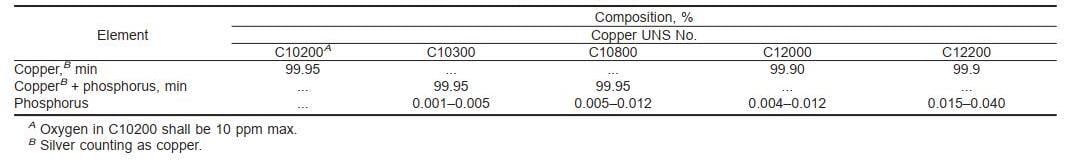
7.1 Le matériau doit satisfaire aux exigences prescrites au Tableau 1 pour le cuivre spécifié.
7.2 Ces limites de spécification n’excluent pas la présence d’autres éléments. Il n’est pas interdit d’établir des limites pour des éléments non nommés et d’exiger une analyse, moyennant accord entre le fabricant ou le fournisseur et l’acheteur.
8. Température de revenu
8.1 Le tube doit être fourni dans l’un des deux états recuits suivants :
| Recuit (O) O50 O60 | Désignation de revenu (Recuit léger) (Recuit doux) |
8.1.1 Les états de revenu sont définis dans la classification B 601.
9. Granulométrie
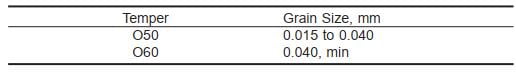
9.1 Les tubes dans les états de trempe O50 (recuit léger) et O60 (recuit doux) doivent satisfaire aux exigences du tableau 2.
10. Exigences relatives aux propriétés mécaniques
10.1 Résistance à la traction:
10.1.1 Le tube doit présenter une résistance minimale à la traction de 30 ksi lorsqu’il est soumis à l’essai conformément aux méthodes d’essai E 8.
10.2 Allongement:
10.2.1 L’allongement à la rupture du tube doit être d’au moins 40 % (longueur de référence de 2 po) lorsqu’il est déterminé conformément aux Méthodes d’essai E 8.
11. Exigences de performance
11.1 Essai d’expansion:
11.1.1 Lorsqu’il est spécifié dans le contrat ou le bon de commande, le diamètre extérieur du tube fourni doit pouvoir être évasé comme suit, lorsqu’il est soumis à l’essai conformément à la Méthode d’essai B 153.
| Diamètre extérieur, en pouces 3⁄4 et sous au-dessus 3⁄4 | Expansion, % 40 30 |
11.1.1.1 Le tube expansé ne doit présenter aucune fissure ni rupture visible à l’inspection visuelle sans recours à un équipement ou à un dispositif d’augmentation particulier, à l’exception de l’usage de lentilles correctrices.
11.1.2 L’essai d’aplatissement constitue une alternative facultative à l’essai d’expansion pour les tubes recuits dont le diamètre dépasse 4 po.
11.2 Essai d’aplatissement:
11.2.1 Lorsqu’il est spécifié dans le contrat ou le bon de commande, le tube doit pouvoir être aplatit conformément à la méthode décrite au point 21.2.6.1 et ne doivent présenter aucune fissure ni aucun défaut visible à l’œil nu dans la section aplatie.
12. Examen microscopique
12.1 Les échantillons de cuivre désignés selon les numéros UNS C10200, C10300 et C12000 doivent être exempts d’oxyde cuivreux, tel que déterminé par la procédure A des méthodes d’essai B 577. Lorsque du cuivre désigné selon les numéros UNS C10800 ou C12200 est fourni, aucun examen n’est requis. En cas de litige, une méthode de référence doit être appliquée conformément à la procédure C des méthodes d’essai B 577.
13. Fragilisation à l’hydrogène
13.1 Les échantillons de cuivre désignés selon les numéros UNS C10200, C12000 et C12200 doivent être capables de réussir l’essai de fragilisation selon la procédure B des méthodes d’essai B 577. La réalisation effective de cet essai n’est pas obligatoire dans le cadre de la présente spécification, sauf si elle est expressément stipulée dans les informations de commande. En cas de litige, une méthode de référence doit être appliquée conformément à la procédure C des méthodes d’essai B 577.
14. Essais non destructifs
14.1 Par accord entre le fabricant et l’acheteur, chaque tube jusqu’à 31⁄8 mm en diamètre extérieur doivent être soumis à un essai électromagnétique (par courants de Foucault). Pour cet essai, le tube doit être examiné à l’état final étiré ou recuit, avant enroulement ou en longueurs droites avant le recuit final.
14.2 Essai électromagnétique (courant de Foucault):
14.2.1 Lorsqu’ils sont examinés conformément à la Pratique E 243, les tubes qui ne déclenchent pas le dispositif de signalisation de l’appareil d’essai sont considérés comme conformes aux exigences de cet essai.
15. Achats pour les agences gouvernementales des États-Unis
15.1 Lorsque le contrat ou le bon de commande stipule que l’achat est destiné à une agence du gouvernement des États-Unis, les tubes fournis doivent se conformer aux conditions définies dans les exigences complémentaires de la spécification B 251.
16. Dimensions et écarts admissibles
16.1 Les dimensions et tolérances applicables au produit couvert par cette spécification sont celles indiquées dans les tableaux suivants et les paragraphes connexes de la spécification B 251 :
16.1.1 Tolérance sur l’épaisseur de paroi—Tableau 1.
16.1.2 Tolérances sur le diamètre—Tableau 3.
16.1.3 Tolérances de longueur—Tableaux 5 et 6.
16.1.4 Rectitude de la coupe—Se reporter à la section « Rectitude de la coupe ».
16.2 Bobines – Tolérances de longueur—Se reporter aux tableaux 2, 3, 4 et 5 de cette spécification.

17. Exécution, finition et aspect
17.1 Qualité de fabrication:
17.1.1 Le tube fourni doit être propre, exempt de saleté, de calamine et d’autres défauts ; toutefois, des imperfections n’entravant pas l’application prévue sont acceptables.
17.1.2 Le tube doit subir un recuit brillant après la dernière opération de tréfilage ou, le cas échéant, après enroulement.
17.2 Finition et aspect:
17.2.1 Les surfaces intérieure et extérieure du tube doivent présenter un aspect typique de celui du cuivre recuit brillant.
18. Échantillonnage
18.1 La taille du lot, la taille de la portion et la sélection des portions d’échantillonnage doivent être les suivantes :
18.1.1 Taille du lot—La taille du lot est de 10 000 lb ou d’une fraction de celle-ci.
18.1.2 Taille de portion—Les prélèvements d’échantillons doivent être effectués de façon à être représentatifs du lot selon le calendrier suivant :
| Nombre de pièces par lot 1 à 50 51 à 200 201 à 1500 Plus de 1500 | Nombre d’échantillons à prélever 1 2 3 0,2 % du nombre total de pièces du lot, sans toutefois dépasser 10 pièces |
18.1.2.1 Dans le cas de tubes fournis en bobines, une longueur suffisante pour effectuer tous les essais requis doit être prélevée sur chaque bobine sélectionnée pour les essais. La partie restante des bobines sélectionnées doit être incluse dans l’expédition, et l’écart admissible sur la longueur de ces bobines est alors levé.
18.2 Composition chimique:
18.2.1 L’échantillon composite doit être préparé à partir de masses approximativement égales prélevées sur les portions d’échantillonnage et préparées conformément à la norme ASTM E 255. La masse minimale de l’échantillon composite doit être de 150 g.
18.2.2 Le fabricant a la faculté de procéder à l’échantillonnage soit au moment du coulage des pièces moulées, soit sur le produit semi-fini. Lorsque la composition a été déterminée au cours du processus de fabrication, l’échantillonnage du produit fini n’est pas requis.
18.2.3 Lorsque l’échantillonnage est effectué au moment du coulage des pièces moulées, au moins deux échantillons doivent être prélevés : l’un après le début du coulage et l’autre près de la fin, pour chaque groupe de pièces moulées coulées simultanément à partir de la même source de métal en fusion.
18.2.4 Lorsque les échantillons sont prélevés sur le produit semi-fini, un échantillon doit représenter chaque tranche de 10 000 lb (environ 4 536 kg) ou fraction de celle-ci, à l’exception qu’un seul échantillon par pièce est requis au maximum.
19. Nombre d’essais et de contre-essais
19.1 Essais:
19.1.1 Composition chimique—Doit être déterminé comme la moyenne arithmétique des résultats obtenus à partir d’au moins deux déterminations répétées pour chaque élément spécifié.
19.1.2 Traction, allongement et taille des grains—Doit être indiqué comme la moyenne des résultats obtenus sur les éprouvettes d’essai, chaque éprouvette devant satisfaire aux exigences de la spécification.
19.1.3 Autres essais—Au moins deux éprouvettes doivent être préparées pour chacun des autres essais, et chacune doit satisfaire aux exigences d’essai.
19.2 Nouveau test:
19.2.1 Lorsque les résultats des essais effectués par l’acheteur ne sont pas conformes aux exigences de la spécification produit, le fabricant ou le fournisseur peut choisir de procéder à un nouvel essai.
19.2.2 Ce nouvel essai doit être réalisé conformément aux dispositions de la présente spécification applicables à l’essai initial, à l’exception du nombre d’éprouvettes, qui doit être doublé par rapport au nombre normalement requis pour cet essai.
19.2.3 Les résultats de tous les essais sur les éprouvettes doivent satisfaire aux exigences de la présente spécification ; le non-respect de ces exigences entraîne le rejet du lot.
20. Préparation des éprouvettes
20.1 Composition chimique:
20.1.1 La préparation des éprouvettes analytiques destinées à la détermination de la composition chimique relève de la responsabilité du laboratoire chargé de la certification.
20.2 Granulométrie, examen microscopique et fragilisation à l’hydrogène:
20.2.1 Les éprouvettes doivent être préparées conformément au Guide E 3.
20.2.1.1 La surface de l’éprouvette doit correspondre approximativement à une section longitudinale radiale du tube.
20.3 Essais de traction et d’allongement:
20.3.1 Les éprouvettes doivent être réalisées sur toute la section du tube et satisfaire aux exigences spécifiées dans la section « Éprouvettes pour tubes et tuyaux » des Méthodes d’essai E 8, sauf si les limitations de la machine d’essai empêchent l’utilisation de telles éprouvettes.
20.3.2 Les éprouvettes conformes à l’éprouvette n° 1 de la figure 13 des Méthodes d’essai E 8 sont acceptables lorsque l’utilisation d’une éprouvette sur toute la section n’est pas possible.
20.4 Essai d’expansion (à l’aide d’un mandrin):
20.4.1 Les éprouvettes doivent être préparées conformément à la Méthode d’essai B 153.
20.5 Essai d’aplatissement:
20.5.1 Des éprouvettes de 4 po de longueur doivent être découpées à une extrémité de deux longueurs de tube. Aucune préparation particulière n’est requise.
21. Méthodes d’essai
21.1 Analyse chimique:
21.1.1 En cas de désaccord, la composition chimique doit être déterminée comme suit :
Méthode d’essai des éléments
Cuivre E 53
Phosphore E 62
21.1.2 Les méthodes d’essai pour la détermination des éléments requis par l’accord contractuel ou le bon de commande doivent être convenues entre le fabricant ou le fournisseur et l’acheteur.
21.2 Les tubes fournis doivent satisfaire aux propriétés physiques et mécaniques ainsi qu’à toutes les autres exigences de cette spécification lorsqu’ils sont soumis aux essais ou examens suivants, conformément à la méthode ou pratique d’essai appropriée :
| Essai | Méthode ou pratique d’essai |
| Granulométrie | E 112 |
| Traction | E 8 |
| Allongement Expansion (essai à la broche) | E 8 B 153 |
| Examen microscopique | B 577 |
| Procédure A | |
| Fragilisation à l’hydrogène | B 577 |
| Procédure B | |
| Essai d’aplatissement | Section 21.2.6 |
| Examen électromagnétique (courant de Foucault) | E 243 |
21.2.1 Granulométrie—En cas de litige, la taille des grains sera déterminée selon la méthode des intersections.
21.2.2 Résistance à la traction—En cas de litige, la résistance à la traction sera déterminée conformément aux méthodes d’essai E 8.
21.2.3 Examen microscopique:
21.2.3.1 La procédure A doit être suivie ; toutefois, en cas de litige, la procédure C des Méthodes d’essai B 577 doit être appliquée.
21.2.4 Fragilisation à l’hydrogène:
21.2.4.1 La procédure B doit être suivie ; toutefois, en cas de litige, la procédure C des Méthodes d’essai B 577 doit être appliquée.
21.2.5 Essai électromagnétique (courant de Foucault)—Chaque tube jusqu’à et y compris 3 po1⁄8 mm en diamètre extérieur doivent être soumis à un essai par courants de Foucault. Les essais doivent suivre les procédures décrites dans la norme E 243. Les tubes doivent être passés dans une unité d’essai par courants de Foucault réglée de manière à fournir des informations sur l’adéquation du tube à son application prévue.
21.2.5.1 Des étalons de profondeur d’entaille ou de trou percé doivent être utilisés.
(a) Les profondeurs normalisées d’entaille, arrondies au millième de pouce le plus proche, doivent correspondre à 22 % de l’épaisseur de paroi. La tolérance sur la profondeur d’entaille doit être 60,0005 po
(b) Les trous percés doivent être réalisés radialement à travers la paroi à l’aide d’un gabarit de perçage adapté équipé d’une douille de guidage pour la mèche, en prenant soin d’éviter toute déformation du tube pendant l’opération. Le diamètre des trous percés doit être conforme aux spécifications suivantes et ne doit pas varier de plus de +0,001, -0,000 po par rapport au diamètre nominal du trou.
| Diamètre extérieur (OD) du tube, en pouces | Diamètre des trous percés, en pouces | Numéro de foret |
| 1⁄4 à 3⁄4, incl | 0.025 | 72 |
| Supérieur à 3⁄4 à 1, inclus | 0.031 | 68 |
| Supérieur à 1 jusqu’à 11⁄4, incl | 0.036 | 64 |
| Supérieur à 11⁄4 à 11⁄2, incl | 0.042 | 58 |
| Supérieur à 11⁄2 à 13⁄4, incl | 0.046 | 56 |
| Supérieur à 13⁄4 à 2, inclus | 0.052 | 55 |
21.2.5.2 En option pour le fabricant, l’utilisation d’appareils à courants de Foucault insensibles à la vitesse, équipés pour sélectionner une fraction du signal maximal de déséquilibre, implique les signaux maximaux de déséquilibre suivants :
| Dimension standard des tubes, en pouces | Pourcentage maximal |
| Amplitude du signal de déséquilibre 0,2 0,3 0,4 | Jusqu’à 3⁄8, incl 1⁄2 de plus de 2 à 3, inclus |
21.2.5.3 Les tubes qui ne déclenchent pas le dispositif d’alarme de l’appareil à courants de Foucault sont considérés comme conformes aux exigences de cet essai. Les tubes présentant des discontinuités détectées par l’appareil d’essai peuvent, à la discrétion du fabricant, faire l’objet d’un nouvel examen ou d’un nouvel essai afin de déterminer si la discontinuitéconstitue un motif de rejet. Les signaux attribués à des dommages mécaniques mineurs, à de la saleté ou à de l’humidité ne constituent pas un motif de rejet des tubes, à condition que les dimensions du tube restent dans les limites prescrites et que le tube convienne à son application prévue.
21.2.6 Essai d’aplatissement:
21.2.6.1 L’éprouvette doit être aplatie progressivement à l’aide d’une presse, de sorte qu’un gabarit réglé à trois fois l’épaisseur de la paroi du tube puisse passer librement sur la section aplatie du tube.
22. Mots-clés
22.1 recuit brillant ; tube en cuivre ; tube sans soudure ; tuyau en cuivre