1. Skop
1.1 Spesifikasi ini menetapkan kehendak bagi tiub tembaga tanpa sambungan yang di-anil bercahaya, sesuai untuk kegunaan dalam sistem penyejukan udara, saluran minyak, saluran petrol, dan sebagainya, di mana tiub tersebut memerlukan permukaan dalaman yang bebas sepenuhnya daripada karat dan habuk.1.1.1 Tiub yang diperbuat daripada mana-mana salah satu nombor rekod UNS Tembaga berikut hendaklah dibekalkan, kecuali jika dinyatakan sebaliknya dalam kontrak atau pesanan pembelian:
| Nombor UNS Tembaga C10200 C10300 C10800 C12000 C12200 | Jenis Kuprum Bebas oksigen tanpa agen pengurangan sisa Bebas oksigen, fosforus sangat rendah Bebas oksigen, fosforus rendah Dideoksida dengan fosforus, fosforus sisa rendah Dideoksida dengan fosforus, fosforus sisa tinggi |
1.2 Nilai yang dinyatakan dalam unit inci-paun merupakan piawai kecuali saiz butir, yang diberikan dalam unit SI.
1.3 Spesifikasi ini merupakan versi pasangan bagi Spesifikasi SI B 68M; oleh itu, tiada setara SI yang diberikan dalam spesifikasi ini.
1.4 Pernyataan risiko berikut hanya berkaitan dengan kaedah ujian yang diterangkan dalam Bahagian 20.5 dan 21.2.6 spesifikasi ini: Standard ini tidak dimaksudkan untuk menangani semua risiko keselamatan, jika ada, yang berkaitan dengan penggunaannya. Adalah menjadi tanggungjawab pengguna standard ini untuk menetapkan amalan keselamatan dan kesihatan yang sesuai serta menentukan kebolehlaksanaan had regulasi sebelum digunakan.
2. Dokumen yang Dirujuk
2.1 Piawaian ASTM:
Spesifikasi B 68M bagi Tiub Tembaga Tanpa Sambungan, Dibakar Cerah[Metric]
Kaedah Ujian B 153 untuk Pengembangan (Ujian Pin) bagi Tiub dan Tubing Tembaga serta Aloinya
Spesifikasi B 251 bagi Keperluan Am untuk Tiub Tembaga dan Aloinya yang Ditempa Tanpa Sambungan
Kaedah Ujian B 577 untuk Pengesanan Kuprus Oksida (Kerentanan terhadap Kebritan Hidrogen) dalam Tembaga
Klasifikasi B 601 bagi Penetapan Temper untuk Tembaga dan Aloinya—Ditempa dan Dituang
B 846 Istilah bagi Tembaga dan Aloia Tembaga
Panduan E 3 untuk Penyediaan Spesimen Metalografi
Kaedah Ujian E 8 untuk Ujian Regangan Bahan Logam
Amalan E 29 untuk Menggunakan Angka Bererti dalam Data Ujian bagi Menentukan Kesesuaian dengan Spesifikasi
Kaedah Ujian E 53 untuk Penentuan Kandungan Tembaga dalam Tembaga Tak Beraloii melalui Gravimetri
Kaedah Ujian E 62 untuk Analisis Kimia Tembaga dan Aloitembaga (Kaedah Fotometrik)
Kaedah Ujian E 112 untuk Menentukan Saiz Butir Purata
Amalan E 243 untuk Pemeriksaan Elektromagnetik (Arus Eddy) terhadap Tiub Tembaga dan Aloitembaga
Amalan E 255 untuk Pensampelan Tembaga dan Aloitembaga bagi Penentuan Komposisi Kimia6
Amalan E 527 untuk Penomboran Logam dan Aloi (UNS)
3. Istilah
3.1 Definisi:
3.1.1 Rujuk Istilah B 846 untuk takrifan istilah berkaitan kuprum dan aloi kuprum.
3.1.2 pelunak kilat, n—Satu rawatan haba yang dijalankan dalam atmosfera terkawal supaya pengoksidaan permukaan dikurangkan seminimum mungkin dan permukaan kekal relatif cerah.
3.2 Definisi Istilah Khusus bagi Piawaian Ini:
3.2.1 mampu—Ujian ini tidak perlu dijalankan oleh pengeluar bahan tersebut. Namun, jika ujian susulan oleh pembeli menunjukkan bahawa bahan tersebut tidak memenuhi keperluan ini, maka bahan tersebut boleh ditolak.
4. Maklumat Tempahan
4.1 Sertakan maklumat berikut dalam pesanan untuk produk:
4.1.1 Kod ASTM dan tahun penerbitan (contohnya, B 68 – 95),
4.1.2 Nombor tembaga UNS (contohnya, C10200),
4.1.3 Jenis temper (Bahagian 8),
4.1.4 Dimensi, diameter, dan ketebalan dinding (Bahagian 16),
4.1.5 Cara penghantaran: panjang lurus atau gulungan,
4.1.6 Jumlah panjang, atau bilangan kepingan, bagi setiap saiz,
4.1.7 Jumlah berat bagi setiap saiz, dan
4.1.8 Apabila produk dibeli untuk agensi Kerajaan Amerika Syarikat.
4.2 Pilihan berikut tersedia dan hendaklah dinyatakan pada masa membuat pesanan, sekiranya diperlukan:
4.2.1 Ujian elektromagnetik (arus pusar),
4.2.2 Ujian kerapuhan,
4.2.3 Ujian pemanjangan,
4.2.4 Ujian ratakan,
4.2.5 Sijil, dan
4.2.6 Laporan ujian kilang.
5. Keperluan Umum
5.1 Bahagian-bahagian berikut dalam Spesifikasi B 251 merupakan sebahagian daripada spesifikasi ini.
5.1.1 Istilah, Umum,
5.1.2 Bahan dan Pembuatan,
5.1.3 Kerja, Siap dan Rupa,
5.1.4 Kepentingan Had Berangka,
5.1.5 Pemeriksaan,
5.1.6 Penolakan dan Pendengaran Semula,
5.1.7 Sijil,
5.1.8 Laporan Ujian,
5.1.9 Pembalutan dan Penandaan Balutan, dan
5.1.10 Keperluan Tambahan.
5.2 Selain itu, apabila bahagian dengan tajuk yang sama seperti yang dirujuk dalam 5.1 muncul dalam spesifikasi ini, bahagian tersebut boleh mengandungi keperluan yang mengatasi keperluan dalam Spesifikasi B 251. Dalam kes pertentangan, spesifikasi ini diutamakan.
6. Bahan dan Pembuatan
6.1 Bahan-bahan:
6.1.1 Bahan pembuatan mesti berupa billet, bar, atau tiub kuprum UNS No. C10200, C10300, C10800, C12000, atau C12200 dan mesti cukup kukuh untuk diproses menjadi produk tiub seperti yang dinyatakan.
6.2 Pembuatan:
6.2.1 Tiub tersebut hendaklah diperbuat melalui proses kerja panas atau sejuk yang menghasilkan struktur tempa yang homogen dan seragam pada produk akhir. Tiub tersebut hendaklah ditarik sejuk hingga saiz dan ketebalan dinding akhir, serta dikilapkan melalui proses pemanasan (annealing) untuk memenuhi kekerasan yang ditetapkan.
7. Komposisi Kimia
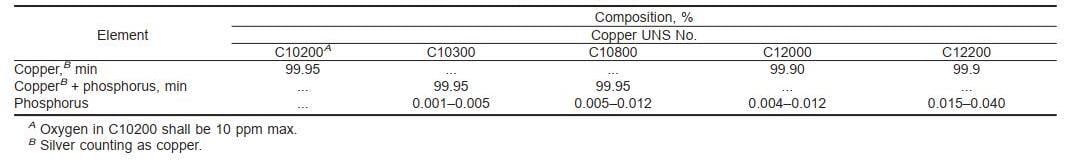
7.1 Bahan tersebut hendaklah mematuhi kehendak yang ditetapkan dalam Jadual 1 bagi kuprum yang dispesifikasikan.
7.2 Had spesifikasi ini tidak menghalang kehadiran unsur-unsur lain. Tidak dilarang menetapkan had untuk unsur-unsur yang tidak dinamakan dan menghendaki analisis melalui persetujuan bersama antara pengilang atau pembekal dengan pembeli.
8. Jenis Perlakuan Panas
8.1 Tiub hendaklah dibekalkan dalam salah satu daripada dua jenis perlakuan panas lembut seperti berikut:
| Lembut (O) O50 O60 | Penandaan Temper (Dilembutkan ringan) (Dilembutkan sepenuhnya) |
8.1.1 Jenis perlakuan panas ditakrifkan dalam Pengelasan B 601.
9. Saiz Butir
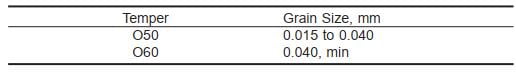
9.1 Tiub dalam keadaan temper O50 (dilembutkan ringan) dan O60 (dilembutkan sepenuhnya) hendaklah mematuhi keperluan dalam Jadual 2.
10. Keperluan Sifat Mekanikal
10.1 Kekuatan Tegangan:
10.1.1 Tiub hendaklah mempunyai kekuatan ketegangan minimum 30 ksi apabila diuji mengikut Kaedah Ujian E 8.
10.2 Pemanjangan:
10.2.1 Pemanjangan tegangan tarik tiub mestilah sekurang-kurangnya 40 % (panjang tolok 2 inci) apabila diuji mengikut
Kaedah Ujian E 8.
11. Keperluan Prestasi
11.1 Ujian Pengembangan:
11.1.1 Apabila dinyatakan dalam kontrak atau pesanan pembelian, diameter luar tiub yang dibekalkan mesti boleh dikembangkan seperti berikut apabila diuji mengikut Kaedah Ujian B 153.
| Diameter Luar, inci 3⁄4 dan di bawah lebih 3⁄4 | Pengembangan, % 40 30 |
11.1.1.1 Tiub yang dikembangkan tidak boleh menunjukkan sebarang retak atau pecah yang kelihatan melalui pemeriksaan visual tanpa menggunakan peralatan khas atau peningkatan, kecuali penggunaan kanta pembetulan.
11.1.2 Ujian pemampatan merupakan alternatif pilihan kepada ujian pengembangan untuk tiub lembut berdiameter lebih daripada 4 inci.
11.2 Ujian Ratakan:
11.2.1 Apabila dinyatakan dalam kontrak atau pesanan pembelian, tiub tersebut mesti boleh diratakan mengikut kaedah yang diterangkan dalam 21.2.6.1 dan tidak mengandungi sebarang retak atau cacat yang kelihatan dengan mata kasar pada bahagian yang diratakan.
12. Pemeriksaan Mikroskopik
12.1 Sampel Tembaga UNS Nos. C10200, C10300, dan C12000 mestilah bebas daripada kuprum(I) oksida seperti yang ditentukan oleh Kaedah A dalam Kaedah Ujian B 577. Apabila Tembaga UNS Nos. C10800 atau C12200 dibekalkan, pemeriksaan tidak diperlukan. Sekiranya berlaku pertelingkahan, kaedah rujukan hendaklah digunakan mengikut Kaedah C dalam Kaedah Ujian B 577.
13. Keterutupan Hidrogen
13.1 Sampel Tembaga UNS Nos. C10200, C12000, dan C12200 mesti mampu lulus ujian keterutupan mengikut Kaedah B dalam Kaedah Ujian B 577. Pelaksanaan sebenar ujian ini tidak wajib di bawah terma spesifikasi ini kecuali jika dinyatakan secara tegas dalam maklumat tempahan. Sekiranya berlaku pertelingkahan, kaedah rujukan hendaklah digunakan mengikut Kaedah C dalam Kaedah Ujian B 577.
14. Ujian Tanpa Merosakkan
14.1 Dengan persetujuan antara pengilang dan pembeli, setiap tiub sehingga 31⁄8 inci dalam diameter luar hendaklah diuji secara elektromagnetik (arus pusar). Untuk ujian ini, paip hendaklah diperiksa dalam keadaan tarikan akhir atau temper lembut, sebelum digulung atau dalam bentuk lurus sebelum lembut akhir.
14.2 Ujian Elektromagnetik (Arus Eddy):
14.2.1 Apabila diperiksa mengikut Amalan E 243, tiub yang tidak mengaktifkan peranti isyarat unit ujian
akan dianggap mematuhi kehendak ujian ini.
15. Pembelian untuk Agensi Kerajaan Amerika Syarikat
15.1 Apabila kontrak atau pesanan pembelian menetapkan bahawa pembelian adalah untuk agensi Kerajaan Amerika Syarikat, tiub yang dibekalkan hendaklah mematuhi syarat-syarat yang dinyatakan dalam Keperluan Tambahan Spesifikasi B 251.
16. Dimensi dan Variasi yang Dibenarkan
16.1 Dimensi dan toleransi bagi produk yang diliputi spesifikasi ini hendaklah seperti yang dinyatakan dalam jadual-jadual berikut dan perenggan berkaitan dalam Spesifikasi B 251:
16.1.1 Toleransi Ketebalan Dinding—Jadual 1.
16.1.2 Toleransi Diameter—Jadual 3.
16.1.3 Toleransi Panjang—Jadual 5 dan Jadual 6.
16.1.4 Ketegakluruskan Potongan—Rujuk bahagian Ketegaklurus Potongan.
16.2 Gulungan, Toleransi Panjang—Rujuk Jadual 2, Jadual 3, Jadual 4, dan Jadual 5 dalam spesifikasi ini.

17. Kerja, Permukaan Akhir, dan Rupa
17.1 Kemahiran Kerja:
17.1.1 Tiub yang dibekalkan mesti bersih, bebas daripada habuk, skala, dan cacat lain; namun, cela yang sifatnya tidak mengganggu aplikasi yang dimaksudkan adalah diterima.
17.1.2 Tiub mesti dianil bercahaya selepas operasi penarikan terakhir atau, apabila diperlukan, selepas penggulungan.
17.2 Siap dan Rupa:
17.2.1 Permukaan dalaman dan luaran tiub mesti mempunyai rupa yang khas seperti tiub kuprum yang dianil bercahaya.
18. Pensampelan
18.1 Saiz lot, saiz bahagian, dan pemilihan bahagian sampel hendaklah seperti berikut:
18.1.1 Saiz Lot—Saiz lot hendaklah 10 000 paun atau pecahan daripadanya.
18.1.2 Saiz Bahagian—Bahagian sampel hendaklah dipilih supaya mewakili kelompok mengikut jadual berikut:
| Bilangan Unit dalam Lot 1 hingga 50 51 hingga 200 201 hingga 1500 Lebih daripada 1500 | Bilangan Bahagian Sampel yang Perlu Diambil 1 2 3 0.2 % daripada jumlah unit dalam lot, tetapi tidak melebihi 10 unit |
18.1.2.1 Bagi tiub yang dibekalkan dalam gulungan, satu panjang yang mencukupi untuk semua ujian yang diperlukan hendaklah dipotong daripada setiap gulungan yang dipilih untuk ujian. Bahagian baki gulungan yang dipilih tersebut hendaklah dimasukkan dalam penghantaran, dan variasi panjang yang dibenarkan bagi gulungan sedemikian dibebaskan.
18.2 Komposisi Kimia:
18.2.1 Sampel komposit hendaklah disediakan daripada berat yang hampir sama yang diambil daripada bahagian-bahagian sampel dan disediakan mengikut Amalan E 255. Berat minimum sampel komposit ialah 150 g.
18.2.2 Pengilang mempunyai pilihan untuk melakukan pensampelan pada masa acuan dituangkan atau daripada produk separa siap. Apabila komposisi telah ditentukan semasa proses pengilangan, pensampelan produk siap tidak diperlukan.
18.2.3 Apabila pensampelan dilakukan pada masa acuan dituangkan, sekurang-kurangnya dua sampel hendaklah diambil—satu selepas permulaan dan satu lagi hampir di akhir proses menuang—bagi setiap kumpulan acuan yang dituangkan serentak daripada sumber logam cair yang sama.
18.2.4 Apabila sampel diambil daripada produk separa siap, satu sampel hendaklah diambil untuk mewakili setiap 10 000 paun atau pecahan daripadanya, kecuali bahawa tidak lebih daripada satu sampel bagi setiap kepingan diperlukan.
19. Bilangan Ujian dan Ujian Semula
19.1 Ujian:
19.1.1 Komposisi Kimia—Hendaklah ditentukan sebagai purata aritmetik hasil daripada sekurang-kurangnya dua penentuan tiruan bagi setiap unsur yang dispesifikasikan.
19.1.2 Tegangan, Pemanjangan, dan Saiz Butir—Hendaklah dilaporkan sebagai purata hasil daripada spesimen ujian dan setiap spesimen mesti mematuhi keperluan spesifikasi.
19.1.3 Ujian Lain—Sekurang-kurangnya dua spesimen hendaklah disediakan untuk setiap ujian lain dan setiap spesimen mesti memenuhi keperluan ujian.
19.2 Ujian Semula:
19.2.1 Apabila keputusan ujian yang diperoleh oleh pembeli gagal mematuhi kehendak spesifikasi produk, pengilang atau pembekal berhak menjalankan ujian semula.
19.2.2 Ujian semula hendaklah dijalankan mengikut arahan dalam spesifikasi ini untuk ujian awal, kecuali bilangan spesimen ujian yang mesti dua kali ganda daripada bilangan biasanya diperlukan untuk ujian tersebut.
19.2.3 Semua keputusan ujian bagi spesimen mesti mematuhi kehendak spesifikasi ini dalam ujian semula, dan kegagalan mematuhi kehendak tersebut akan menyebabkan penolakan kelompok.
20. Penyediaan Spesimen
20.1 Komposisi Kimia:
20.1.1 Penyediaan spesimen analisis untuk penentuan komposisi kimia menjadi tanggungjawab makmal pelapor.
20.2 Saiz Butir, Pemeriksaan Mikroskopik, dan Keterutupan Hidrogen:
20.2.1 Spesimen ujian mesti disediakan mengikut Panduan E 3.
20.2.1.1 Permukaan spesimen mesti menyerupai keratan membujur jejarian tiub.
20.3 Ujian Tegangan dan Pemanjangan:
20.3.1 Spesimen ujian mesti menggunakan keseluruhan keratan tiub dan mematuhi kehendak yang dinyatakan dalam bahagian ’Spesimen untuk Paip dan Tiub’ dalam Kaedah Ujian E 8, kecuali jika had kapasiti mesin ujian menghalang penggunaan spesimen sedemikian.
20.3.2 Spesimen ujian yang selaras dengan Spesimen No. 1 dalam Rajah 13, Kaedah Ujian E 8, boleh diterima apabila spesimen keratan penuh tidak dapat digunakan.
20.4 Ujian Pengembangan (Pin):
20.4.1 Spesimen ujian mesti disediakan mengikut Kaedah Ujian B 153.
20.5 Ujian Ratakan:
20.5.1 Spesimen ujian sepanjang 4 inci mesti dipotong dari satu hujung dua panjang tiub. Tiada penyediaan khas diperlukan.
21. Kaedah Ujian
21.1 Analisis Kimia:
21.1.1 Dalam kes pertelingkahan, komposisi kimia mesti ditentukan seperti berikut:
Kaedah Ujian Unsur
Tembaga E 53
Fosforus E 62
21.1.2 Kaedah ujian untuk penentuan unsur-unsur yang dikehendaki oleh perjanjian kontrak atau pesanan pembelian hendaklah dipersetujui bersama antara pengilang atau pembekal dengan pembeli.
21.2 Tiub yang dibekalkan hendaklah mematuhi sifat fizikal dan mekanikal serta semua kehendak lain dalam spesifikasi ini apabila diuji atau diperiksa mengikut kaedah ujian atau amalan yang sesuai berikut:
| Ujian | Kaedah atau Amalan Ujian |
| Saiz butir | E 112 |
| Tegangan | E 8 |
| Pemanjangan Pengembangan (ujian pin) | E 8 B 153 |
| Pemeriksaan mikroskopik | B 577 |
| Prosedur A | |
| Kerapuhan hidrogen | B 577 |
| Prosedur B | |
| Ujian ratakan | Bahagian 21.2.6 |
| Pemeriksaan elektromagnetik (arus eddy) | E 243 |
21.2.1 Saiz Butir—Dalam kes pertelingkahan, saiz butir hendaklah ditentukan dengan kaedah persilangan.
21.2.2 Kekuatan Tegangan—Dalam kes pertelingkahan, kekuatan tegangan hendaklah ditentukan mengikut Kaedah Ujian E 8.
21.2.3 Pemeriksaan mikroskopik:
21.2.3.1 Prosedur A mesti diikuti; bagaimanapun, dalam kes pertelingkahan, Prosedur C dalam Kaedah Ujian B 577 mesti diikuti.
21.2.4 Kerapuhan Hidrogen:
21.2.4.1 Prosedur B mesti diikuti; bagaimanapun, dalam kes pertelingkahan, Prosedur C dalam Kaedah Ujian B 577 mesti diikuti.
21.2.5 Ujian Elektromagnetik (Arus Eddy)—Setiap tiub sehingga dan termasuk 31⁄8 inci dalam diameter luar hendaklah diuji dengan ujian arus pusar. Ujian hendaklah mengikut prosedur dalam Amalan E 243. Paip hendaklah dilalukan melalui unit ujian arus pusar yang disetel untuk memberikan maklumat mengenai kesesuaian paip bagi aplikasi yang dimaksudkan.
21.2.5.1 Standard kedalaman takik atau lubang gerudi hendaklah digunakan.
(a) Piawaian kedalaman takik, dibundarkan kepada 0,001 inci terdekat, ialah 22 % daripada ketebalan dinding. Toleransi kedalaman takik
ialah 60.0005 in.
(b) Lubang yang dibor harus dibor secara radial melalui dinding menggunakan jig bor yang sesuai yang dilengkapi dengan bushing untuk memandu mata bor, dengan berhati-hati mengelakkan distorsi tiub semasa pemboran. Diameter lubang yang dibor harus mengikut spesifikasi berikut dan tidak boleh berbeza lebih daripada +0,001, -0,000 inci daripada diameter lubang yang ditentukan.
| Diameter Luar Tiub, inci | Diameter Lubang Gerudi, inci | Nombor Gerudi |
| 1⁄4 kepada 3⁄4, incl | 0.025 | 72 |
| Lebih daripada 3⁄4 kepada 1, termasuk | 0.031 | 68 |
| Lebih daripada 1 hingga 11⁄4, incl | 0.036 | 64 |
| Lebih daripada 11⁄4 kepada 11⁄2, incl | 0.042 | 58 |
| Lebih daripada 11⁄2 kepada 13⁄4, incl | 0.046 | 56 |
| Lebih daripada 13⁄4 kepada 2, termasuk | 0.052 | 55 |
21.2.5.2 Secara alternatif, atas pilihan pengilang, menggunakan unit arus pusar yang tidak sensitif terhadap kelajuan yang dilengkapi untuk memilih pecahan daripada isyarat ketidakseimbangan maksimum, isyarat ketidakseimbangan maksimum berikut hendaklah digunakan:
| Saiz Tiub Piawai, inci | Peratus Maksimum |
| Magnitud Isyarat Ketidakseimbangan 0.2 0.3 0.4 | Sehingga 3⁄8, incl 1⁄2 kepada 2, termasuk Lebih daripada 2 hingga 3, termasuk |
21.2.5.3 Tiub yang tidak mengaktifkan peranti isyarat penguji arus pusar dianggap mematuhi kehendak ujian ini. Tiub yang menunjukkan ketidaksempurnaan berdasarkan hasil ujian boleh, atas pilihan pengilang, diuji semula atau diperiksa semula untuk menentukan sama ada ketidaksempurnaan tersebutadalah sebab penolakan. Isyarat yang didapati disebabkan oleh kerosakan mekanikal kecil, tanah, atau lembapan tidak akan menjadi sebab penolakan paip selagi dimensi paip masih berada dalam had yang ditetapkan dan paip sesuai untuk aplikasi yang dimaksudkan.
21.2.6 Ujian Ratakan:
21.2.6.1 Spesimen mesti diratakan secara perlahan menggunakan tekanan hidraulik sehingga tolok yang ditetapkan pada tiga kali ketebalan dinding tiub dapat melalui bahagian yang diratakan tanpa halangan.
22. Kata Kunci
22.1 dibakar cerah; tiub kuprum; tiub tanpa sambungan; paip kuprum