1. Escopo
1.1 Esta especificação estabelece os requisitos para tubos de cobre sem costura, recozidos à luz, adequados para uso em refrigeração, linhas de óleo, linhas de gasolina, entre outros, onde se exige um tubo com superfície interna essencialmente livre de carepa e sujeira.
1.1.1 Os tubos fabricados com qualquer uma das seguintes designações UNS de cobre devem ser fornecidos, salvo disposição em contrário no contrato ou ordem de compra:
| Nº UNS do Cobre C10200 C10300 C10800 C12000 C12200 | Tipo de cobre Sem oxigênio, sem desoxidantes residuais Sem oxigênio, fósforo extra-baixo Sem oxigênio, fósforo baixo Desoxidado com fósforo, fósforo residual baixo Desoxidado com fósforo, fósforo residual alto |
1.2 Os valores expressos nas unidades polegada-libra são o padrão, exceto para o tamanho de grão, que é indicado em unidades SI.
1.3 Esta especificação é complementar à especificação SI B 68M; portanto, não são apresentadas equivalências em SI nesta especificação.
1.4 A seguinte declaração de perigo refere-se exclusivamente ao método de ensaio descrito nas Seções 20.5 e 21.2.6 desta especificação: Esta norma não pretende abordar todos os riscos de segurança, se houver, associados ao seu uso. É responsabilidade do usuário desta norma estabelecer práticas adequadas de segurança e saúde e determinar a aplicabilidade de limitações regulatórias antes de seu uso.
2. Documentos Referenciados
2.1 Normas ASTM:
B 68M — Especificação para Tubos de Cobre Sem Costura, Recozidos Brilhantes[Metric]
B 153 — Método de Ensaio para Expansão (Ensaio com Pino) de Tubos e Tubulações de Cobre e Liga de Cobre
B 251 — Especificação para Requisitos Gerais de Tubos de Cobre e Liga de Cobre Laminados Sem Costura
B 577 — Métodos de Ensaio para Detecção de Óxido Cuproso (Susceptibilidade à Embrittlement por Hidrogênio) em Cobre
B 601 — Classificação para Designações de Tempera de Cobre e Ligas de Cobre — Laminadas e Fundidas
B 846 — Terminologia para Cobre e Ligas de Cobre
E 3 — Guia para preparação de espécimes metalográficos
E 8 — Métodos de ensaio para ensaios de tração de materiais metálicos
E 29 — Prática para uso de algarismos significativos em dados de ensaio para determinação de conformidade com especificações
E 53 — Métodos de ensaio para determinação de cobre em cobre não ligado por gravimetria
E 62 — Métodos de ensaio para análise química de cobre e ligas de cobre (métodos fotométricos)
E 112 — Métodos de ensaio para determinação do tamanho médio de grão
E 243 — Prática para exame eletromagnético (correntes de Foucault) de tubos de cobre e ligas de cobre
E 255 — Prática para amostragem de cobre e ligas de cobre para determinação da composição química6
E 527 — Prática para numeração de metais e ligas (UNS)
3. Terminologia
3.1 Definições:
3.1.1 Consulte a Norma Terminology B 846 para definições dos termos relacionados ao cobre e suas ligas.
3.1.2 recozimento brilhante, n—um tratamento térmico realizado em atmosfera controlada, de modo que a oxidação superficial seja reduzida ao mínimo e a superfície permaneça relativamente brilhante.
3.2 Definições de Termos Específicos a Esta Norma:
3.2.1 capaz de—o ensaio não precisa ser realizado pelo produtor do material. Contudo, se ensaios subsequentes realizados pelo comprador demonstrarem que o material não atende a esses requisitos, o material estará sujeito à rejeição.
4. Informações para Pedido
4.1 Incluir as seguintes informações nos pedidos de produtos:
4.1.1 Designação ASTM e ano de publicação (por exemplo, B 68 – 95),
4.1.2 Número de cobre UNS (por exemplo, C10200),
4.1.3 Tempera (Seção 8),
4.1.4 Dimensões, diâmetro e espessura de parede (Seção 16),
4.1.5 Forma de fornecimento: barras retas ou bobinas,
4.1.6 Comprimento total ou número de peças de cada dimensão,
4.1.7 Peso total, para cada dimensão, e
4.1.8 Quando o produto for adquirido por órgãos do Governo dos EUA.
4.2 As seguintes opções estão disponíveis e devem ser especificadas no momento do pedido, quando exigidas:
4.2.1 Ensaio eletromagnético (correntes parasitas),
4.2.2 Ensaio de embaraçamento,
4.2.3 Ensaio de expansão,
4.2.4 Ensaio de achatamento,
4.2.5 Certificação e
4.2.6 Relatório de ensaio da usina.
5. Requisitos gerais
5.1 As seguintes seções da Especificação B 251 fazem parte desta especificação.
5.1.1 Terminologia, geral,
5.1.2 Material e fabricação,
5.1.3 Trabalhabilidade, acabamento e aparência,
5.1.4 Significado dos limites numéricos,
5.1.5 Inspeção,
5.1.6 Rejeição e reapreciação,
5.1.7 Certificação,
5.1.8 Relatórios de ensaio,
5.1.9 Embalagem e marcação da embalagem, e
5.1.10 Requisitos suplementares.
5.2 Além disso, quando uma seção com título idêntico às citadas em 5.1 aparecer nesta especificação, tal seção poderá conter requisitos que prevalecem sobre os constantes da Especificação B 251. Em caso de conflito, prevalece esta especificação.
6. Materiais e Fabricação
6.1 Materiais:
6.1.1 O material empregado na fabricação deve ser lingotes, barras ou tubos de cobre conforme UNS Nº C10200, C10300, C10800, C12000 ou C12200, e deve apresentar integridade suficiente para ser processado nos produtos tubulares descritos.
6.2 Fabricação:
6.2.1 O tubo deve ser fabricado por processos de conformação a quente ou a frio capazes de produzir uma estrutura homogênea e uniformemente laminada no produto acabado. O tubo deve ser trefilado a frio até atingir as dimensões finais e espessura de parede especificadas, e submetido a recozimento em atmosfera redutora (bright annealed) para atender ao temperamento especificado.
7. Composição química
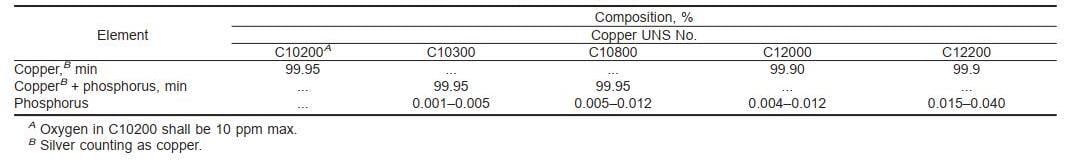
7.1 O material deve estar em conformidade com os requisitos estabelecidos na Tabela 1 para o cobre especificado.
7.2 Esses limites de especificação não impedem a presença de outros elementos. Não é proibido estabelecer limites para elementos não nomeados e exigir análise mediante acordo entre o fabricante ou fornecedor e o comprador.
8. Temperamento
8.1 O tubo deve ser fornecido em um dos dois temperamentos recozidos conforme segue:
| Recocido (O) O50 O60 | Designação de têmpera (Recozido leve) (Recozido mole) |
8.1.1 Os temperamentos são definidos na Classificação B 601.
9. Tamanho de Grão
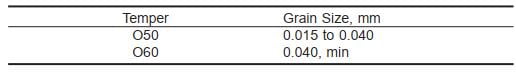
9.1 Os tubos nos estados de têmpera O50 (leve recozimento) e O60 (recozimento macio) devem atender aos requisitos da Tabela 2.
10. Requisitos de Propriedades Mecânicas
10.1 Resistência à tração:
10.1.1 O tubo deve apresentar resistência mínima à tração de 30 ksi quando ensaiado conforme os Métodos de Ensaio E 8.
10.2 Alongamento:
10.2.1 O alongamento à tração do tubo deve ser no mínimo 40 % (comprimento de referência de 2 polegadas), quando ensaiado conforme os Métodos de Ensaio E 8.
11. Requisitos de Desempenho
11.1 Ensaio de expansão:
11.1.1 Quando especificado no contrato ou na ordem de compra, o diâmetro externo do tubo fornecido deve ser capaz de ser expandido conforme descrito a seguir, quando ensaiado conforme o Método de Ensaio B 153.
| Diâmetro Externo, in. 3⁄4 e sob excesso 3⁄4 | Expansão, % 40 30 |
11.1.1.1 O tubo expandido não deve apresentar trincas ou rupturas visíveis por inspeção visual sem o uso de equipamentos especiais ou recursos de ampliação, exceto o uso de lentes corretivas.
11.1.2 Um ensaio de achatamento é uma alternativa opcional ao ensaio de expansão para tubos recozidos com diâmetro superior a 4 polegadas.
11.2 Teste de achatamento:
11.2.1 Quando especificado no contrato ou na ordem de compra, o tubo deve ser capaz de ser achatado conforme método descrito na seção 21.2.6.1 e não deve conter trincas ou defeitos visíveis a olho nu na seção achatada.
12. Exame Microscópico
12.1 As amostras de cobre UNS Nos. C10200, C10300 e C12000 devem estar livres de óxido cuproso, conforme determinado pelo Procedimento A das Normas de Ensaio B 577. Quando forem fornecidos cobres UNS Nos. C10800 ou C12200, o exame não é obrigatório. Em caso de controvérsia, deverá ser utilizado um método de arbitragem conforme o Procedimento C das Normas de Ensaio B 577.
13. Embrittlemente por Hidrogênio
13.1 As amostras de cobre UNS Nos. C10200, C12000 e C12200 devem ser capazes de passar no ensaio de embrittlemente do Procedimento B das Normas de Ensaio B 577. A realização efetiva deste ensaio não é obrigatória nos termos desta especificação, salvo se expressamente indicada nas informações de pedido. Em caso de controvérsia, deverá ser utilizado um método de arbitragem conforme o Procedimento C das Normas de Ensaio B 577.
14. Ensaios Não Destrutivos
14.1 Mediante acordo entre o fabricante e o comprador, cada tubo com até 31⁄8 em. em diâmetro externo deverão ser submetidos a um ensaio eletromagnético (por correntes parasitas). Para este ensaio, o tubo deve ser examinado no estado final laminado ou recozido, antes do enrolamento ou em comprimentos retos antes do recozimento final.
14.2 Ensaio Eletromagnético (de Corrente de Foucault):
14.2.1 Quando examinados de acordo com a Prática E 243, os tubos que não acionarem o dispositivo de sinalização da unidade de ensaio
serão considerados conformes aos requisitos do ensaio.
15. Compras para Órgãos Governamentais dos EUA
15.1 Quando o contrato ou a ordem de compra estipular que a compra é destinada a uma agência do Governo dos EUA, os tubos fornecidos deverão estar em conformidade com as condições especificadas nos Requisitos Suplementares da Especificação B 251.
16. Dimensões e variações admissíveis
16.1 As dimensões e tolerâncias para o produto abrangido por esta especificação devem ser conforme especificado nas tabelas a seguir e nos parágrafos correspondentes da Especificação B 251:
16.1.1 Tolerância da espessura da parede—Tabela 1.
16.1.2 Tolerâncias de Diâmetro—Tabela 3.
16.1.3 Tolerâncias de comprimento—Tabelas 5 e 6.
16.1.4 Perpendicularidade do Corte—Consulte a seção “Quadratura do Corte”.
16.2 Bobinas – Tolerâncias de comprimento—Consulte a Tabela 2, Tabela 3, Tabela 4 e Tabela 5 desta especificação.

17. Execução, acabamento e aparência
17.1 Acabamento:
17.1.1 O tubo fornecido deve estar limpo, livre de sujeira, carepa e outros defeitos, mas imperfeições cuja natureza não interfira na aplicação pretendida são aceitáveis.
17.1.2 O tubo deve ser recozido em atmosfera redutora (bright annealed) após a última operação de trefilação ou, quando exigido, após o enroleamento.
17.2 Acabamento e aparência:
17.2.1 As superfícies interna e externa do tubo devem apresentar aparência típica da do cobre recozido em atmosfera redutora.
18. Amostragem
18.1 O tamanho do lote, o tamanho da porção e a seleção das porções amostrais devem ser os seguintes:
18.1.1 Tamanho do lote—O tamanho do lote deve ser de 10 000 lb ou fração deste.
18.1.2 Tamanho da porção—As porções da amostra devem ser selecionadas de modo a serem representativas do lote, conforme o cronograma a seguir:
| Número de Peças no Lote 1 a 50 51 a 200 201 a 1500 Acima de 1500 | Número de Porções de Amostra a Serem Coletadas 1 2 3 0,2 % do número total de peças no lote, mas não excedendo 10 peças |
18.1.2.1 No caso de tubos fornecidos em bobinas, um comprimento suficiente para todos os ensaios necessários deve ser cortado de cada bobina selecionada para ensaio. A porção remanescente das bobinas selecionadas deve ser incluída na remessa, e a variação admissível no comprimento dessas bobinas será dispensada.
18.2 Composição química:
18.2.1 A amostra composta deve ser preparada a partir de pesos aproximadamente iguais retirados das porções amostrais e preparada conforme a Prática E 255. O peso mínimo da amostra composta deve ser de 150 g.
18.2.2 O fabricante tem a opção de realizar a amostragem no momento do vazamento das fundições ou a partir do produto semiacabado. Quando a composição for determinada durante o processo de fabricação, não é necessário realizar a amostragem do produto acabado.
18.2.3 Quando a amostragem for realizada no momento do vazamento das fundições, devem ser coletadas pelo menos duas amostras: uma após o início e outra próximo ao final do vazamento, para cada grupo de fundições vazadas simultaneamente a partir da mesma fonte de metal líquido.
18.2.4 Quando as amostras forem retiradas do produto semiacabado, deve-se coletar uma amostra para representar cada 10 000 lb ou fração thereof, exceto que não seja exigida mais de uma amostra por peça.
19. Número de ensaios e reensaios
19.1 Ensaios:
19.1.1 Composição química—Deve ser determinada como a média aritmética dos resultados de, no mínimo, duas determinações replicadas para cada elemento especificado.
19.1.2 Tração, Alongamento e Tamanho de Grão—Deve ser relatada como a média dos resultados obtidos nos corpos de prova, sendo que cada corpo de prova deve atender aos requisitos da especificação.
19.1.3 Outros ensaios—Pelo menos duas amostras devem ser preparadas para cada um dos demais ensaios, e cada uma delas deve atender aos requisitos desses ensaios.
19.2 Reensaio:
19.2.1 Quando os resultados dos ensaios realizados pelo comprador não atenderem aos requisitos da especificação do produto, o fabricante ou fornecedor terá a opção de realizar um reensaio.
19.2.2 O reensaio será conduzido conforme orientado nesta especificação para o ensaio inicial, exceto quanto ao número de corpos de prova, que deverá ser o dobro do normalmente exigido para o ensaio.
19.2.3 Todos os resultados dos corpos de prova no reensaio devem atender aos requisitos desta especificação; o descumprimento constitui motivo para rejeição do lote.
20. Preparação de Corpos de Prova
20.1 Composição química:
20.1.1 A preparação dos corpos de prova analíticos para determinação da composição química é de responsabilidade do laboratório emissor do laudo.
20.2 Tamanho de grão, exame microscópico e embaraçamento por hidrogênio:
20.2.1 Os corpos de prova devem ser preparados conforme a Orientação E 3.
20.2.1.1 A superfície do corpo de prova deve aproximar-se de uma seção longitudinal radial do tubo.
20.3 Ensaio de tração e alongamento:
20.3.1 Os corpos de prova devem corresponder à seção integral do tubo e atender aos requisitos especificados na seção ‘Corpos de Prova para Tubos e Tubulações’ dos Métodos de Ensaio E 8, salvo quando as limitações da máquina de ensaio impedirem o uso desses corpos de prova.
20.3.2 Corpos de prova conformes ao Espécime nº 1 da Figura 13 dos Métodos de Ensaio E 8 são aceitáveis quando não for possível utilizar corpos de prova de seção integral.
20.4 Ensaio de expansão (com pino):
20.4.1 Os corpos de prova devem ser preparados conforme o Método de Ensaio B 153.
20.5 Teste de achatamento:
20.5.1 Corpos de prova com 101,6 mm (4 in.) de comprimento devem ser cortados de uma extremidade de dois comprimentos de tubo. Nenhuma preparação especial é necessária.
21. Métodos de Ensaio
21.1 Análise química:
21.1.1 Em caso de discordância, a composição química será determinada conforme segue:
Método de Ensaio dos Elementos
Cobre E 53
Fósforo E 62
21.1.2 O(s) método(s) de ensaio para determinação do(s) elemento(s) exigido(s) pelo contrato ou ordem de compra deverá(ão) ser acordado(s) entre o fabricante ou fornecedor e o comprador.
21.2 Os tubos fornecidos devem atender às propriedades físicas e mecânicas, bem como a todos os demais requisitos desta especificação, quando ensaiados ou examinados conforme o método ou prática de ensaio apropriado a seguir:
| Ensaio | Método ou prática de ensaio |
| Tamanho de grão | E 112 |
| Tração | E 8 |
| Alongamento Expansão (ensaio com pino) | E 8 B 153 |
| Exame microscópico | B 577 |
| Procedimento A | |
| Embrittlement por hidrogênio | B 577 |
| Procedimento B | |
| Teste de achatamento | Seção 21.2.6 |
| Exame eletromagnético (de corrente de Foucault) | E 243 |
21.2.1 Tamanho de grão—Em caso de controvérsia, o tamanho de grão será determinado pelo método de intersecção.
21.2.2 Resistência à tração—Em caso de controvérsia, a resistência à tração deve ser determinada de acordo com os Métodos de Ensaio E 8.
21.2.3 Exame microscópico:
21.2.3.1 Deve ser seguido o Procedimento A; entretanto, em caso de litígio, deve ser adotado o Procedimento C dos Métodos de Ensaio B 577.
21.2.4 Embrittlement por Hidrogênio:
21.2.4.1 Deve ser seguido o Procedimento B; entretanto, em caso de litígio, deve ser adotado o Procedimento C dos Métodos de Ensaio B 577.
21.2.5 Ensaio Eletromagnético (de Corrente de Foucault)—Cada tubo com diâmetro nominal até e incluindo 3″1⁄8 em. em diâmetro externo deverão ser submetidos a um ensaio por correntes parasitas. O ensaio deverá seguir os procedimentos da Prática E 243. Os tubos devem ser passados por uma unidade de ensaio por correntes parasitas ajustada para fornecer informações sobre a adequação do tubo para a aplicação pretendida.
21.2.5.1 Devem ser utilizados padrões de entalhe ou furos perfurados.
(a ) Os padrões de profundidade do entalhe, arredondados para o milésimo de polegada mais próximo, devem ser 22 % da espessura da parede. A tolerância da profundidade do entalhe
deve ser 60,0005 in.
(b) Os furos devem ser perfurados radialmente através da parede utilizando uma guia de perfuração adequada dotada de bucha para orientar a broca, tomando-se cuidado para evitar deformação do tubo durante a perfuração. O diâmetro dos furos perfurados deve estar de acordo com o especificado a seguir e não deve variar mais do que +0,001, -0,000 polegadas em relação ao diâmetro especificado do furo.
| Diâmetro Externo do Tubo, polegadas | Diâmetro dos furos perfurados, em polegadas | Número da broca |
| 1⁄4 para 3⁄4, incl. | 0.025 | 72 |
| Acima de 3⁄4 até 1, inclusive | 0.031 | 68 |
| Acima de 1 até 11⁄4, incl | 0.036 | 64 |
| Acima de 11⁄4 até 11⁄2, incl | 0.042 | 58 |
| Acima de 11⁄2 até 13⁄4, incl. | 0.046 | 56 |
| Acima de 13⁄4 até 2, inclusive | 0.052 | 55 |
21.2.5.2 Alternativamente, a critério do fabricante, utilizando unidades de corrente parasita insensíveis à velocidade, equipadas para selecionar uma fração do sinal máximo de desequilíbrio, devem ser utilizados os seguintes sinais máximos de desequilíbrio:
| Tamanho Padrão de Tubo, pol. | Percentual máximo |
| Magnitude do Sinal de Desequilíbrio 0,2 0,3 0,4 | Até 3⁄8, incl 1⁄2 acima de 2 até 3, inclusive |
21.2.5.3 Os tubos que não acionarem o dispositivo de sinalização do aparelho de ensaio por correntes parasitas serão considerados conformes aos requisitos deste ensaio. Os tubos com descontinuidades indicadas pelo equipamento de ensaio poderão, a critério do fabricante, ser reexaminados ou retratados para determinar se a descontinuidadeconstitui motivo de rejeição. Sinais identificados como causados por danos mecânicos leves, sujeira ou umidade não constituem motivo de rejeição dos tubos, desde que as dimensões dos tubos permaneçam dentro dos limites prescritos e o tubo seja adequado para sua aplicação pretendida.
21.2.6 Teste de achatamento:
21.2.6.1 O corpo de prova deve ser achatado lentamente por meio de uma prensa, de modo que um calibrador ajustado em três vezes a espessura da parede do tubo possa passar livremente sobre a seção achatada do tubo.
22. Palavras-chave
22.1 recozido brilhante; tubo de cobre; tubo sem costura; tubo de cobre