1. Alcance
1.1 Esta especificación establece los requisitos para tubos de cobre sin costura recocidos en brillo, adecuados para su uso en refrigeración, líneas de aceite, líneas de gasolina, etc., donde se requiere un tubo cuya superficie interior esté esencialmente libre de cascarilla y suciedad.
1.1.1 Los tubos fabricados con cualquiera de las siguientes designaciones UNS de cobre se suministrarán, salvo que se especifique lo contrario en el contrato o pedido de compra:
| Número UNS del cobre C10200 C10300 C10800 C12000 C12200 | Tipo de cobre Sin oxígeno, sin desoxidantes residuales Sin oxígeno, fósforo extra bajo Sin oxígeno, fósforo bajo Desoxidado con fósforo, fósforo residual bajo Desoxidado con fósforo, fósforo residual alto |
1.2 Los valores expresados en unidades imperiales (pulgada-libra) son la norma, excepto el tamaño de grano, que se indica en unidades SI.
1.3 Esta especificación es la versión complementaria en unidades SI de la especificación B 68M; por lo tanto, no se incluyen equivalencias en unidades SI en esta especificación.
1.4 La siguiente declaración de peligro se aplica únicamente al método de ensayo descrito en las secciones 20.5 y 21.2.6 de esta especificación: Esta norma no pretende abordar todos los riesgos relacionados con la seguridad, si los hubiera, asociados a su uso. Es responsabilidad del usuario de esta norma establecer las prácticas adecuadas en materia de seguridad y salud, y determinar la aplicabilidad de las limitaciones reglamentarias antes de su utilización.
2. Documentos citados
2.1 Normas ASTM:
B 68M: Especificación para tubos de cobre sin costura, recocidos brillantes[Metric]
B 153: Método de ensayo para la expansión (ensayo con pasador) de tubos y tuberías de cobre y aleaciones de cobre
B 251: Especificación de requisitos generales para tubos sin costura laminados de cobre y aleaciones de cobre
B 577: Métodos de ensayo para la detección de óxido cuproso (susceptibilidad a la fragilización por hidrógeno) en cobre
B 601: Clasificación de designaciones de temple para cobre y aleaciones de cobre — laminadas y fundidas
B 846: Terminología para cobre y aleaciones de cobre
E 3: Guía para la preparación de muestras metalográficas
E 8: Métodos de ensayo para ensayos de tracción de materiales metálicos
E 29: Práctica para el uso de cifras significativas en los datos de ensayo para determinar el cumplimiento de las especificaciones
E 53: Métodos de ensayo para la determinación del cobre en cobre sin aleación mediante gravimetría
E 62: Métodos de ensayo para el análisis químico de cobre y aleaciones de cobre (métodos fotométricos)
E 112: Métodos de ensayo para determinar el tamaño medio de grano
E 243: Práctica para el examen electromagnético (de corrientes parásitas) de tubos de cobre y aleaciones de cobre
E 255: Práctica para el muestreo de cobre y aleaciones de cobre destinado a la determinación de su composición química6
E 527: Práctica para la numeración de metales y aleaciones (UNS)
3. Terminología
3.1 Definiciones:
3.1.1 Consulte la norma Terminology B 846 para las definiciones de los términos relacionados con el cobre y sus aleaciones.
3.1.2 recocido brillante, n—Un tratamiento térmico realizado en atmósfera controlada para reducir al mínimo la oxidación superficial y mantener la superficie relativamente brillante.
3.2 Definiciones de términos específicos de esta norma:
3.2.1 capaz de—La prueba no necesita realizarse por el productor del material. Sin embargo, si las pruebas posteriores efectuadas por el comprador demuestran que el material no cumple estos requisitos, dicho material será rechazado.
4. Información para pedidos
4.1 Incluya la siguiente información en los pedidos de productos:
4.1.1 Designación ASTM y año de edición (por ejemplo, B 68 – 95),
4.1.2 Número de cobre UNS (por ejemplo, C10200),
4.1.3 Temple (Sección 8),
4.1.4 Dimensiones, diámetro y espesor de pared (Sección 16),
4.1.5 Forma de suministro: tramos rectos o bobinas,
4.1.6 Longitud total o número de piezas de cada tamaño,
4.1.7 Peso total, por cada tamaño, y
4.1.8 Cuando el producto se adquiera para agencias del Gobierno de los Estados Unidos.
4.2 Las siguientes opciones están disponibles y deben especificarse al momento de realizar el pedido, cuando sea necesario:
4.2.1 Ensayo electromagnético (de corrientes parásitas),
4.2.2 Ensayo de fragilización,
4.2.3 Ensayo de expansión,
4.2.4 Ensayo de aplastamiento,
4.2.5 Certificación y
4.2.6 Informe de ensayo de fábrica.
5. Requisitos generales
5.1 Las siguientes secciones de la especificación B 251 forman parte de esta especificación.
5.1.1 Terminología, general,
5.1.2 Material y fabricación,
5.1.3 Calidad de fabricación, acabado y aspecto,
5.1.4 Significado de los límites numéricos,
5.1.5 Inspección,
5.1.6 Rechazo y reconsideración,
5.1.7 Certificación,
5.1.8 Informes de ensayo,
5.1.9 Embalaje y marcado del embalaje, y
5.1.10 Requisitos complementarios.
5.2 Además, cuando aparezca en esta especificación una sección con un título idéntico al de las citadas en el apartado 5.1, dicha sección podrá contener requisitos que sustituyan a los establecidos en la especificación B 251. En caso de conflicto, prevalecerá esta especificación.
6. Materiales y fabricación
6.1 Materiales:
6.1.1 El material de fabricación consistirá en lingotes, barras o tubos de cobre según la designación UNS C10200, C10300, C10800, C12000 o C12200, y deberá ser de tal solidez que resulte adecuado para su transformación en los productos tubulares descritos.
6.2 Fabricación:
6.2.1 El tubo se fabricará mediante procesos de conformado en caliente o en frío que produzcan una estructura forjada homogénea y uniforme en el producto terminado. El tubo se estirará en frío hasta alcanzar las dimensiones finales y el espesor de pared especificados, y se someterá a recocido en atmósfera protectora (bright annealed) para lograr el temple especificado.
7. Composición química
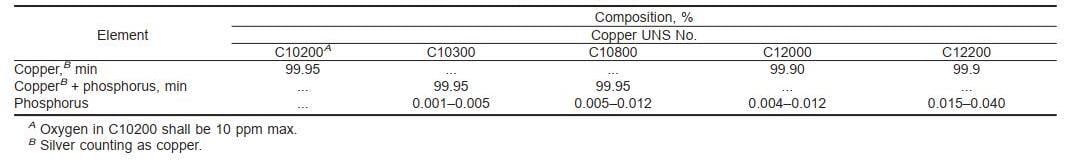
7.1 El material deberá cumplir con los requisitos especificados en la Tabla 1 para el cobre indicado.
7.2 Estos límites de especificación no excluyen la presencia de otros elementos. No está prohibido establecer límites para
elementos no nombrados y exigir su análisis mediante acuerdo entre el fabricante o proveedor y el comprador.
8. Temple
8.1 El tubo se suministrará en uno de los dos templeados recocidos siguientes:
| Recocido (O) O50 O60 | Designación del temple (Recocido ligero) (Recocido suave) |
8.1.1 Los templeados se definen en la Clasificación B 601.
9. Tamaño de grano
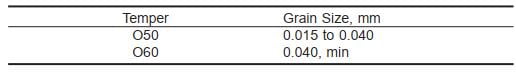
9.1 Los tubos en los tratamientos térmicos O50 (recocido ligero) y O60 (recocido suave) deben cumplir con los requisitos de la Tabla 2.
10. Requisitos de propiedades mecánicas
10.1 Resistencia a la tracción:
10.1.1 El tubo debe tener una resistencia mínima a la tracción de 30 ksi cuando se ensaye conforme a los Métodos de Ensayo E 8.
10.2 Alargamiento:
10.2.1 La elongación a la tracción del tubo debe ser como mínimo del 40 % (longitud de referencia de 2 pulg.) cuando se ensaye conforme a los Métodos de Ensayo E 8.
11. Requisitos de rendimiento
11.1 Prueba de expansión:
11.1.1 Cuando se especifique en el contrato o en la orden de compra, el diámetro exterior del tubo suministrado debe poder expandirse según lo indicado a continuación cuando se ensaye conforme al Método de Ensayo B 153.
| Diámetro exterior, en. 3⁄4 y bajo sobrecarga 3⁄4 | Expansión, % 40 30 |
11.1.1.1 El tubo expandido no deberá presentar grietas ni roturas visibles mediante inspección visual sin el uso de equipos especiales o medios de aumento, salvo el uso de lentes correctoras.
11.1.2 La prueba de aplanamiento es una alternativa opcional a la prueba de expansión para tubos recocidos de más de 4 pulgadas de diámetro.
11.2 Prueba de aplastamiento:
11.2.1 Cuando se especifique en el contrato o en la orden de compra, el tubo debe poder aplastarse conforme a lo siguiente: método descrito en 21.2.6.1 y no deberá contener grietas ni defectos visibles a simple vista en la sección aplanada.
12. Examen microscópico
12.1 Las muestras de cobre según las designaciones UNS C10200, C10300 y C12000 deberán estar libres de óxido cuproso, según se determine mediante el Procedimiento A de los Métodos de Ensayo B 577. Cuando se suministren cobres según las designaciones UNS C10800 o C12200, no será obligatorio dicho examen. En caso de controversia, se aplicará un método de arbitraje conforme al Procedimiento C de los Métodos de Ensayo B 577.
13. Fragilización por hidrógeno
13.1 Las muestras de cobre según las designaciones UNS C10200, C12000 y C12200 deberán ser capaces de superar la prueba de fragilización según el Procedimiento B de los Métodos de Ensayo B 577. La realización efectiva de esta prueba no es obligatoria en virtud de las disposiciones de la presente especificación, salvo que se especifique expresamente en la información de pedido. En caso de controversia, se aplicará un método de arbitraje conforme al Procedimiento C de los Métodos de Ensayo B 577.
14. Ensayos no destructivos
14.1 Mediante acuerdo entre el fabricante y el comprador, cada tubo de hasta 31⁄8 El diámetro exterior en pulgadas deberá someterse a una prueba electromagnética (de corrientes parásitas). Para esta prueba, el tubo deberá examinarse en su temple final estirado o recocido, antes del enrollamiento o en longitudes rectas antes del recocido final.
14.2 Ensayo electromagnético (de corrientes de Foucault):
14.2.1 Cuando se examinen de acuerdo con la práctica E 243, los tubos que no activen el dispositivo de señalización de la unidad de ensayo
se considerarán conformes a los requisitos de este ensayo.
15. Compras para agencias gubernamentales de Estados Unidos
15.1 Cuando el contrato o el pedido de compra establezca que la compra es para una agencia del Gobierno de los Estados Unidos, los tubos suministrados deberán cumplir con las condiciones especificadas en los Requisitos Suplementarios de la Especificación B 251.
16. Dimensiones y variaciones admisibles
16.1 Las dimensiones y tolerancias del producto cubierto por esta especificación serán las indicadas en las siguientes tablas y párrafos relacionados de la Especificación B 251:
16.1.1 Tolerancia del espesor de pared—Tabla 1.
16.1.2 Tolerancias de diámetro—Tabla 3.
16.1.3 Tolerancias de longitud—Tablas 5 y 6.
16.1.4 Perpendicularidad del corte—Consulte la sección «Cuadratura del corte».
16.2 Bobinas: tolerancias de longitud—Consulte la Tabla 2, la Tabla 3, la Tabla 4 y la Tabla 5 de esta especificación.

17. Ejecución, acabado y aspecto
17.1 Calidad de fabricación:
17.1.1 El tubo suministrado deberá estar limpio, libre de suciedad, cascarilla y otros defectos, aunque se aceptan imperfecciones cuya naturaleza no interfiera con la aplicación prevista.
17.1.2 El tubo deberá ser recocido en atmósfera protectora (bright annealed) tras la última operación de estirado o, cuando se requiera, tras el enrollamiento.
17.2 Acabado y apariencia:
17.2.1 Las superficies interior y exterior del tubo deberán tener una apariencia típica de cobre recocido en atmósfera protectora (bright annealed).
18. Muestreo
18.1 El tamaño del lote, el tamaño de la porción y la selección de las porciones de muestra serán los siguientes:
18.1.1 Tamaño del lote—El tamaño del lote será de 10 000 lb o fracción de este.
18.1.2 Tamaño de la porción—Las porciones de muestra se seleccionarán de modo que sean representativas del lote según el siguiente programa:
| Número de piezas por lote 1 a 50 51 a 200 201 a 1500 Más de 1500 | Número de porciones muestrales a tomar 1 2 3 0,2 % del número total de piezas del lote, pero sin superar las 10 piezas |
18.1.2.1 En el caso de tubos suministrados en bobinas, se cortará de cada bobina seleccionada para ensayo una longitud suficiente para realizar todos los ensayos necesarios. La parte restante de las bobinas seleccionadas se incluirá en el envío y se eximirá la variación admisible en la longitud de dichas bobinas.
18.2 Composición química:
18.2.1 La muestra compuesta se preparará tomando pesos aproximadamente iguales de las porciones de muestra y se elaborará conforme a la Práctica E 255. El peso mínimo de la muestra compuesta será de 150 g.
18.2.2 El fabricante tendrá la opción de realizar el muestreo en el momento de la colada o sobre el producto semiacabado. Cuando la composición se haya determinado durante el proceso de fabricación, no será necesario muestrear el producto acabado.
18.2.3 Cuando se realice el muestreo en el momento de la colada, se tomarán al menos dos muestras por cada grupo de coladas realizadas simultáneamente desde la misma fuente de metal fundido: una tras el inicio y otra cerca del final de la colada.
18.2.4 Cuando las muestras se tomen del producto semiacabado, se tomará una muestra que represente cada 10 000 lb o fracción de esta cantidad, excepto que no se requerirá más de una muestra por pieza.
19. Número de ensayos y reensayos
19.1 Ensayos:
19.1.1 Composición química—Se determinará como la media aritmética de los resultados de al menos dos determinaciones replicadas para cada elemento especificado.
19.1.2 Tracción, alargamiento y tamaño de grano—Se informará como el promedio de los resultados obtenidos en las probetas de ensayo, y cada probeta debe cumplir con los requisitos de la especificación.
19.1.3 Otros ensayos—Se prepararán al menos dos probetas para cada una de las demás pruebas, y cada una de ellas deberá cumplir los requisitos de ensayo.
19.2 Reensayo:
19.2.1 Cuando los resultados de los ensayos realizados por el comprador no cumplan con los requisitos de la especificación del producto, el fabricante o proveedor tendrá la opción de realizar un nuevo ensayo.
19.2.2 El nuevo ensayo se llevará a cabo conforme a lo indicado en esta especificación para el ensayo inicial, excepto que el número de probetas será el doble del normalmente requerido para dicho ensayo.
19.2.3 Todos los resultados de los ensayos en las probetas deberán cumplir con los requisitos de esta especificación; el incumplimiento dará lugar a la rechazo del lote.
20. Preparación de las muestras
20.1 Composición química:
20.1.1 La preparación de las probetas analíticas para la determinación de la composición química será responsabilidad del laboratorio encargado del informe.
20.2 Tamaño de grano, examen microscópico y fragilización por hidrógeno:
20.2.1 Las probetas se prepararán conforme a la guía E 3.
20.2.1.1 La superficie de la probeta deberá aproximarse a una sección longitudinal radial del tubo.
20.3 Ensayo de tracción y alargamiento:
20.3.1 Las probetas tendrán la sección completa del tubo y cumplirán con los requisitos especificados en la sección «Probetas para tuberías y tubos» de los métodos de ensayo E 8, salvo que las limitaciones de la máquina de ensayo impidan su uso.
20.3.2 Serán aceptables para su uso las probetas conforme al espécimen n.º 1 de la figura 13 de los métodos de ensayo E 8 cuando no sea posible utilizar una probeta de sección completa.
20.4 Prueba de expansión (con perno):
20.4.1 Las probetas se prepararán conforme al método de ensayo B 153.
20.5 Prueba de aplastamiento:
20.5.1 Se cortarán probetas de 4 pulgadas (101,6 mm) de longitud desde un extremo de dos tramos de tubo. No se requiere ninguna preparación especial.
21. Métodos de ensayo
21.1 Análisis químico:
21.1.1 En caso de desacuerdo, la composición química se determinará de la siguiente manera:
Método de ensayo de los elementos
Cobre E 53
Fósforo E 62
21.1.2 El (los) método(s) de ensayo para la determinación del (de los) elemento(s) exigido(s) por el contrato o la orden de compra deberá(n) acordarse entre el fabricante o proveedor y el comprador.
21.2 Los tubos suministrados deberán cumplir con las propiedades físicas y mecánicas, así como con todos los demás requisitos de esta especificación, cuando se ensayen o examinen conforme a los métodos o prácticas de ensayo apropiados siguientes:
| Ensayo | Método o procedimiento de ensayo |
| Tamaño de grano | E 112 |
| Tracción | E 8 |
| Alargamiento Expansión (ensayo con clavija) | E 8 B 153 |
| Examen microscópico | B 577 |
| Procedimiento A | |
| Embrittlement por hidrógeno | B 577 |
| Procedimiento B | |
| Prueba de aplastamiento | Sección 21.2.6 |
| Examen electromagnético (de corrientes de Foucault) | E 243 |
21.2.1 Tamaño de grano—En caso de controversia, el tamaño de grano se determinará mediante el método de intercepción.
21.2.2 Resistencia a la tracción—En caso de controversia, la resistencia a la tracción se determinará de conformidad con los Métodos de Ensayo E 8.
21.2.3 Examen microscópico:
21.2.3.1 Se seguirá el procedimiento A; sin embargo, en caso de controversia, se aplicará el procedimiento C de los métodos de ensayo B 577.
21.2.4 Embrittlement por hidrógeno:
21.2.4.1 Se seguirá el procedimiento B; sin embargo, en caso de controversia, se aplicará el procedimiento C de los métodos de ensayo B 577.
21.2.5 Ensayo electromagnético (de corrientes de Foucault)—Cada tubo de hasta 3 pulg.1⁄8 El diámetro exterior en pulgadas deberá someterse a una prueba de corrientes parásitas. La prueba deberá seguir los procedimientos establecidos en la Práctica E 243. Los tubos deberán pasar por una unidad de prueba de corrientes parásitas ajustada para proporcionar información sobre la idoneidad del tubo para su aplicación prevista.
21.2.5.1 Se utilizará como estándar ya sea una muesca de profundidad determinada o un orificio perforado.
(a ) Los estándares de profundidad de la muesca, redondeados al milésimo de pulgada más cercano, deben ser el 22 % del espesor de la pared. La tolerancia de la profundidad de la muesca debe ser 60.0005 in.
(b) Los orificios perforados se realizarán radialmente a través de la pared mediante una plantilla de perforación adecuada provista de un casquillo guía para la broca, teniendo especial cuidado de evitar cualquier deformación del tubo durante la perforación. El diámetro de los orificios perforados deberá ajustarse a lo especificado a continuación y no podrá variar más de +0,001, -0,000 pulgadas respecto al diámetro nominal del orificio.
| Diámetro exterior (OD) del tubo, pulg. | Diámetro de los orificios perforados, en. | Número de taladro |
| 1⁄4 a 3⁄4, incl. | 0.025 | 72 |
| Más de 3⁄4 a 1, inclusive | 0.031 | 68 |
| Más de 1 a 11⁄4, incl. | 0.036 | 64 |
| Más de 11⁄4 a 11⁄2, incl | 0.042 | 58 |
| Más de 11⁄2 a 13⁄4, incl. | 0.046 | 56 |
| Más de 13⁄4 a 2, inclusive | 0.052 | 55 |
21.2.5.2 Alternativamente, a criterio del fabricante, utilizando equipos de corrientes parásitas insensibles a la velocidad, equipados para seleccionar una fracción de la señal máxima de desequilibrio, se aplicarán las siguientes señales máximas de desequilibrio:
| Tamaño estándar del tubo, pulg. | Porcentaje máximo |
| Magnitud de la señal de desequilibrio 0.2 0.3 0.4 | Hasta 3⁄8, incl. 1⁄2 a 2, inclusive Más de 2 a 3, inclusive |
21.2.5.3 Los tubos que no activen el dispositivo de señalización del equipo de ensayo por corrientes parásitas se considerarán conformes con los requisitos de este ensayo. Los tubos cuyo equipo de ensayo indique discontinuidades podrán, a criterio del fabricante, someterse nuevamente a examen o ensayo para determinar si la discontinuidadconstituye motivo de rechazo. Las señales causadas por daños mecánicos menores, tierra o humedad no constituirán motivo de rechazo de los tubos, siempre que las dimensiones del tubo sigan dentro de los límites prescritos y el tubo sea adecuado para su aplicación prevista.
21.2.6 Prueba de aplastamiento:
21.2.6.1 La probeta se aplastará lentamente mediante una prensa, de modo que una plantilla ajustada a tres veces el espesor de la pared del tubo pueda pasar libremente sobre la sección aplastada del tubo.
22. Palabras clave
22.1 Recocido brillante; tubo de cobre; tubo sin costura; tubo de cobre