Нажмите здесь, чтобы узнать больше о наших тормозных магистралях и сопутствующих продуктах.
1. Область применения
Настоящий стандарт устанавливает требования к металлическим трубам, используемым преимущественно в тормозных, топливных и смазочных системах автомобилей (далее — «трубы»).
Примечания:
Применимые стандарты для данного стандарта приведены ниже.
JIS G3141Холоднокатаные листы и полосы из углеродистой стали
JIS G3445Трубы из углеродистой стали для машиностроительных целей
JIS G 3472Электросварные трубы из углеродистой стали сопротивлением для автомобильных конструкционных целей
JIS H 3300Бесшовные трубы и трубки из меди и медных сплавов
JIS Z 2241Метод испытания на растяжение металлических материалов
JIS Z2244Метод испытания на твёрдость по Виккерсу
JIS Z2251Метод микротвёрдости по Виккерсу и Кнупу
JASO M 104Метод испытания тормозных трубок для автомобилей
2. Классификация
2.1 Тип трубы
Трубы должны быть разделены на следующие 4 группы:
Таблица 1 Трубы для автомобильных систем
| Тип | Код | Пример применения |
|---|---|---|
| Меднобронзированная двухстенная низкоуглеродистая стальная трубка | TDW | Трубка в основном для тормозных систем |
| Сварные трубы из низкоуглеродистой стали | TSW | Трубка в основном для топлива и смазочных материалов |
| Трубы из углеродистой стали для машин и конструкций | STKM 11J | Трубка для систем охлаждения и др. |
| Бесшовные трубы и трубки из меди и медных сплавов | C1201 или C1220 | Трубка в основном для пневматических тормозов |
2.2 Классификация способов обработки поверхности
Трубы должны быть классифицированы в соответствии с приведённой ниже таблицей в зависимости от типа обработки поверхности:
Таблица 2: Поверхностная обработка
| Тип | |||||||||
| Без поверхностной обработки | Покрытие сплавом олова и свинца методом погружения | Электролитическое цинковое покрытие | Органическое покрытие на электролитическом цинковом слое | ||||||
| 8μm | 13μm | 25μm | 8μm | 13μm | 25μm | ||||
| Меднобронзированная двухстенная низкоуглеродистая стальная трубка | TDW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Сварные трубы из низкоуглеродистой стали | TSW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Трубы из углеродистой стали для машин и конструкций | STKM 11J | -N | -T | -Z8 | -Z13 | -Z25 | |||
| Бесшовные трубы и трубки из меди и медных сплавов | C1201 или C1220 | ||||||||
3. Качество
3.1 Внешний вид
Внутренняя и внешняя поверхности готовой трубки должны быть гладкими и не иметь трещин, дефектов или ржавчины.
3.2 Химический состав
Химический состав трубки должен соответствовать стандартам JIS G3141, JIS G3445, JIS G 3472 и JIS H 3300.
3.3 Механические свойства
Механические свойства труб должны соответствовать таблице 3.
Таблица 3: Механические свойства
| Тип | Код | Временное сопротивление разрыву, МПа | Предел текучести, МПа | Удлинение, % | Твёрдость по Виккерсу (HV) | Изгиб с расширением, плоский изгиб |
|---|---|---|---|---|---|---|
Меднобронзированная двухстенная низкоуглеродистая стальная трубка | TDW | Не менее 294 | Не менее 176 | Не менее 25 | Не более HV150 | Стенка трубки должна быть свободна от дефектов и трещин после проведения испытаний согласно таблице 10 |
| Сварные трубы из низкоуглеродистой стали | TSW | |||||
| Трубы из углеродистой стали для машин и конструкций | STKM 11J | Не менее 294 | Не менее 30 | |||
| Бесшовные трубы и трубки из меди и медных сплавов | C1201 или C1220 | Не менее 206 | Не менее 40 |
3.4 Обработка поверхности
(1) Толщина поверхностного покрытия должна соответствовать таблице 4 и таблице 5.
Таблица 4: Толщина внутреннего поверхностного покрытия
| Тип | Код | Толщина покрытия внутренней поверхности |
|---|---|---|
| Медно-паянные двухстенные трубы из низкоуглеродистой стали | TDW | Как есть, медепокрытые для процесса сварки |
| Сварные трубы из низкоуглеродистой стали | TSW | Медное покрытие не менее 3 мкм |
| Трубы стальные углеродистые для конструкционных целей машин | STKM 11J | — |
| Бесшовные медные и медно-сплавные трубы | C1201 или C1220 | — |
Таблица 5: Толщина наружного поверхностного покрытия
| Тип | Толщина покрытия наружной поверхности | ||||||
| Горячее оцинкование сплавом олово–свинец | Электролитическое цинковое покрытие | Органическое покрытие на электролитическом цинковом слое | |||||
| Z8 | Z13 | Z25 | Z8-OC | Z13-OC | Z25-OC | ||
| Меднобронзированная двухстенная низкоуглеродистая стальная трубка | Среднее значение 6 мкм, минимум 3 мкм | Не менее 8 мкм | Не менее 13 мкм | Не менее 25 мкм | Цинковое покрытие не менее 8 мкм | Цинковое покрытие не менее 13 мкм | Цинковое покрытие не менее 25 мкм |
| Органическое покрытие: средняя толщина 20 мкм, минимальная — 10 мкм | |||||||
| Сварные трубы из низкоуглеродистой стали | Цинковое покрытие не менее 8 мкм | Цинковое покрытие не менее 13 мкм | Цинковое покрытие не менее 25 мкм | ||||
| Органическое покрытие: средняя толщина 20 мкм, минимальная — 10 мкм | |||||||
| Трубы из углеродистой стали для машин и конструкций | |||||||
| Бесшовные трубы и трубки из меди и медных сплавов | Обработка не требуется | ||||||
(2) Стойкость к коррозии
Испытание проводится в соответствии с методикой коррозионного испытания, указанной в Таблице 10, и должно соответствовать требованиям, приведённым в Таблице 6.
Таблица 6: Коррозионная стойкость
| Тип и код покрытия | Критерии | ||
| Время до появления белого коррозионного продукта (ч) | Время до появления ржавчины (красной ржавчины) (ч) | ||
| Электролитическое цинковое покрытие | Z8 | 72 | 192 |
| Z13 | 72 | 288 | |
| Z25 | 72 | 480 | |
| Покрытие оловянно-свинцовым сплавом методом погружения | T | Появление ржавчины (красной ржавчины) допускается не более чем в 5 местах на 50 см2за 24 часа. | |
| Органическое покрытие на электролитическом цинковом слое | Z8-OC | — | 2000 |
| Z13-OC | 2500 | ||
| Z25-OC | 3000 | ||
(3) Эксплуатационные характеристики органической плёнки
Эксплуатационные характеристики органической плёнки должны соответствовать таблице 6 и удовлетворять требованиям таблицы 7 после проведения испытаний согласно таблице 10 по мере необходимости.
Таблица 7: Эксплуатационные характеристики органической плёнки
| Показатели испытаний | Критерии |
|---|---|
| Испытание на изгиб | Появление отслаивания, трещин и морщин недопустимо. |
| Испытание на отслаивание покрытия | Появление заметного отслаивания и трещин недопустимо. |
| Тест на термоциклирование | Появление вздутий и отслаивания недопустимо. |
| Испытание в тёплой воде | Появление вздутий, отслаивания, трещин и растворения недопустимо. |
| Испытание на стойкость к воздействию жидкостей | Появление вздутий, отслаивания, трещин и растворения недопустимо. |
| Испытание на стойкость к озону | Появление отслаивания и трещин недопустимо. |
3.5 Гарантированное давление и давление разрушения
Трубы подвергаются испытаниям в соответствии с Таблицей 10 и должны выдерживать гарантированное давление, указанное в Таблице 8, без возникновения остаточной деформации.
Таблица 8 Гарантированное давление и давление разрушения
| Тип | Код | Номинальный диаметр | Гарантированное давление, МПа | Давление разрыва, МПа |
|---|---|---|---|---|
| Меднобронзированная двухстенная низкоуглеродистая стальная трубка | TDW | <4,76 6 и 6,35 810 | 34.3 34.3 24.524.5 | 108 83.3 66.2 53.9 |
| Сварные трубы из низкоуглеродистой стали | TSW | <6.35 8-10 11-15 16-22.2 | 24.5 19.3 14.7 9.8 | — |
| Трубы из углеродистой стали для машин и конструкций | STKM 11J | |||
| Бесшовные трубы и трубки из меди и медных сплавов | C1201 или C1220 | Согласно стандарту JIS H 3300 | ||
Таблица 9 Номинальный диаметр и размеры
| Номинальный диаметр | наружный диаметр | Толщина | Допуск | ||||
| Стандартные размеры | Допуск | Стандартные размеры | |||||
| Меднобронзированная двухстенная низкоуглеродистая стальная трубка | Сварные трубы из низкоуглеродистой стали | Трубы из углеродистой стали для машин и конструкций | Бесшовные трубки из меди и медных сплавов | ||||
| 3.17 | 3.17 | +/-0.08 | 0.7 | 0.7 | 0.08 | +/-0.08 | |
| 4 | 4 | 0,7 | 0,7 | ||||
| 4.76 | 4.76 | 0,7 | 0,7 | 0,08 | |||
| 6 | 6 | 0,7 | 0,7 | ||||
| 6.35 | 6.35 | 0,7 | 0,7 0,8 | 0,08 | |||
| 8 | 8 | +/-0.1 | 0,7 | 0,7 0,8 1,0 | 0,7 0,8 1,0 | 1,0 | ±0,1 |
| 9 | 9 | 1,0 | 1,0 | ||||
| 10 | 10 | 0,7 | 0,7 0,8 1,0 | 0,7 0,8 1,0 | 1,0 | ||
| 11 | 11 | — | 0,8 1,0 | ||||
| 12 | 12 | 0,9 1,0 | 0.9 1.0 | 1,0 | |||
| 12.7 | 12.7 | 0.9 1.0 | 0.9 1.0 | 1,0 | |||
| 14 | 14 | 1,0 | 1,0 | ||||
| 15 | 15 | 1,0 | 1,0 | 1,0 | |||
| 16 | 16 | 1,0 | 1,0 1,2 | ||||
| 17 | 17 | 1,0 | 1.0 1.2 | ||||
| 18 | 18 | 1.0 1.2 | 1,0 | ||||
| 19 | 19 | 1.0 1.2 | |||||
| 20 | 20 | 1.0 1.2 | 1,0 | ||||
| 21 | 21 | 1.0 1.2 | |||||
| 22 | 22 | 1.0 1.2 | 1,0 | ||||
| 22.2 | 22.2 | 1.0 1.2 | |||||
Таблица 10 Метод испытания
| Пункт | Тип | ||||||||||
| Меднобронзированная двухстенная низкоуглеродистая стальная трубка | Сварные трубы из низкоуглеродистой стали | Трубы из углеродистой стали для машин и конструкций | Бесшовные трубы и трубки из меди и медных сплавов | ||||||||
| Испытание на растяжение | Согласно стандарту JIS Z2241 (Метод испытания металлических материалов на растяжение). | ||||||||||
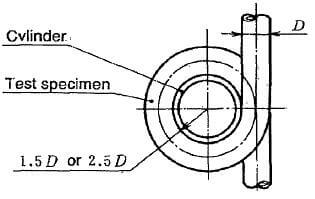
| Испытание на изгиб | Пример проверки наличия дефектов, трещин или других повреждений при изгибе трубы на 360 градусов вокруг цилиндра с радиусом, указанным ниже.
| — | |||||||||
| Испытание на расширение | (1) Длина образца для испытания должна составлять 100 мм. (2) Проверка наличия дефектов и трещин при введении конического инструмента с углом конуса 1:10 в один конец образца и расширении образца до увеличения диаметра торцевой поверхности на 20 %. | (1) Длина образца для испытания должна составлять 100 мм. (2) Проверка наличия дефектов и трещин при введении конического инструмента с углом при вершине 60° в один конец образца и расширении образца до увеличения диаметра торцевой поверхности на 20 %. | Согласно стандарту JIS H 3300 | ||||||||
| Испытание на раздачу | — | (1) Длина образца для испытания должна составлять 100 мм. (2) Проверка наличия повреждений, таких как трещины и отслаивание, в области сварного шва при продольном разрезании образца под углом 90° по обе стороны от сварного шва и последующем его раскатывании в плоскую пластину. | — | ||||||||
| Испытание на сплющивание и изгиб | (1) Длина образца для испытания должна составлять 100 мм. (2) Проверка наличия дефектов и трещин при зажиме образца между параллельными плитами, сжимаемыми таким образом, чтобы внутренняя поверхность трубки плотно прилегала к плитам и образец стал плоским; затем плоский образец изгибается на 90° вокруг цилиндра диаметром, равным утроенной толщине стенки трубки, в направлении, перпендикулярном оси, после чего вытягивается в прямое положение. | ||||||||||
| Испытание на сплющивание | (1) Длина образца для испытания должна составлять 100 мм. (2) Проверка наличия дефектов и трещин при зажиме образца между параллельными плитами, сжимаемыми таким образом, чтобы расстояние между плитами составило утроенную толщину стенки трубки. При сжатии сварной шов трубки должен быть ориентирован под углом 90° к направлению приложенной силы. | Согласно стандарту JIS H 3300 | |||||||||
| Испытание на гарантированное давление | Проверка наличия утечек или других дефектов при приложении к трубе заданного гидравлического давления в течение 5 минут. | — | |||||||||
| Испытание на давление разрыва | Согласно пункту 5.10, указанному в стандарте JASO M104. | — | |||||||||
| Испытание толщины поверхностного покрытия | Стандартным методом является микроскопическое исследование. | — | |||||||||
| Испытание на коррозионную стойкость | Согласно пункту 5.6 (испытание нейтральным солевым туманом), указанному в стандарте JASO M104. | — | |||||||||
| Испытание на прочность покрытия | Согласно пункту 5 (метод испытания), указанному в стандарте JASO M104. | — | |||||||||
| Испытание на твёрдость | Согласно стандарту JIS Z2244 или JIS Z2251 | — | |||||||||
4. Способ изготовления
4.1 Способ изготовления медно-паянных двустенных труб из низкоуглеродистой стали
Меднобронзированные двухстенные трубы из низкоуглеродистой стали изготавливаются путём нанесения медного покрытия на обе поверхности листовой стали SPCC, указанной в стандарте JIS G3141, формирования её в двухстенную трубу и герметизации швов меднобронзовым припоем и плавлением в восстановительной печи.
4.2 Метод изготовления сварных стальных труб из низкоуглеродистой стали
Сварные трубы из низкоуглеродистой стали изготавливаются путём нанесения медного покрытия на обе поверхности или только на внутреннюю поверхность холоднокатаной стали SPCC, указанной в стандарте JIS G 3141, формовки её в трубчатую форму и герметизации кромок методом электросопротивления. Однако внутренняя поверхность может не иметь медного покрытия при взаимной договорённости между покупателем и производителем.
4.3 Метод изготовления стальных труб из углеродистой стали для машиностроительных целей
Производство труб из углеродистой стали для машиностроительных целей должно выполняться в соответствии с JIS G 3445 и JIS G 3472.
4.4 Метод изготовления бесшовных труб и трубок из меди и медных сплавов
Изготовление бесшовных труб и трубок из меди и медных сплавов должно выполняться в соответствии с JIS H3300.
5 Размеры труб
5.1 Номинальный диаметр и размеры трубы
Номинальный диаметр и размеры трубы должны соответствовать таблице 9.
5.2 Форма конца трубы
Формованные концы труб должны соответствовать прилагаемым Таблицам 1–8.
6. Метод испытания
Метод испытаний должен соответствовать таблице 10.
7. Инспекция
7.1 Осмотр внешнего вида
Результаты инспекции должны соответствовать требованиям, указанным выше в пункте 3.1.
7.2 Осмотр механических свойств
Инспекция должна проводиться в соответствии с вышеуказанным пунктом 6, а её результаты — соответствовать требованиям, указанным выше в пункте 4.3.
7.3 Осмотр размеров
Результаты инспекции должны соответствовать требованиям, указанным выше в пункте 5.
7.4 Осмотр поверхности термообработка
Инспекция должна проводиться в соответствии с вышеуказанным пунктом 6, а её результаты — соответствовать требованиям, указанным выше в пункте 3.4.
7.5 Осмотр гарантированного давления
Результаты инспекции должны соответствовать требованиям, указанным выше в пункте 6.
8. Обозначение продукции
Обозначение изделий должно соответствовать номеру стандарта, типу труб, а также типу и номинальному диаметру наружной поверхности.