0. ÖNSÖZ
0.1 Bu Hindistan Standardı, Çelik Borular, Boru Hatları ve Fittingler Bölüm Komitesi tarafından hazırlanan taslak, Yapısal ve Metal Bölüm Konseyi tarafından onaylandıktan sonra, 15 Temmuz 1976 tarihinde Hindistan Standartları Enstitüsü tarafından kabul edilmiştir.
0.2 Otomotiv, soğutma ve ocak endüstrilerinde özellikle yakıt hatları, fren hatları, yağ hatları ve ısıtma-soğutma ünitelerinde kullanılan bakır lehimli çelik borular için uzun süredir bir ihtiyaç duyulmuştur. Bu standardın, sektör ve kullanıcılar için gerekli rehberliği sağlayacağı umulmaktadır.
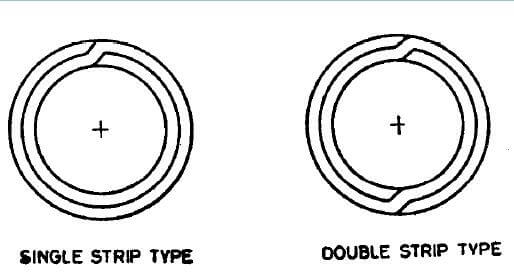
0.3 Bu standardın hazırlanmasında, Amerikan Malzeme Testleri Derneği (ASTM) tarafından yayımlanan A 254-1970 ‘Bakır Lehimli Çelik Borular İçin Teknik Şartname’ standardından yararlanılmıştır.
0.4 Bu standardın belirli bir gereksiniminin karşılanıp karşılanmadığına karar verilirken, bir test veya analizin sonucunu ifade eden gözlenen ya da hesaplanan nihai değer, IS : 2-1960*’e göre yuvarlatılmalıdır. Yuvarlatılmış değerde korunan anlamlı basamak sayısı, bu standarda göre belirtilen değerle aynı olmalıdır.
1. KAPSAM
1.1 Bu standart, genel mühendislik uygulamaları için, özellikle otomotiv, soğutma ve ocak endüstrilerinde yakıt hatları, fren hatları, yağ hatları, ısıtma ve soğutma üniteleri vb. için uygun iki sınıf bakırla lehimlenmiş çelik boruyu kapsar.
2. MALZEMENİN TEDARİKİ 2.1 Bakır lehimli çelik boruların tedariki ile ilgili genel gereksinimler, IS : 1387-1967 standardına uygun olmalıdır.
3. İMALAT
3.1 Çelik, alüminyum deokside edilmiş, kenarlı veya kaplamalı çelik olmalı ve açık ocak, elektrikli fırın, temel oksijen veya bunların kombinasyonuyla üretilmelidir.
3.2 Borular, elektrolitik olarak bakır kaplanmış çelik şeridin boru şeklinde haddelemesi ve ardından indirgen atmosferde lehimlenmesiyle imal edilmelidir.
3.3 Sınıf 1 lehimli borular, Şekil 1’de gösterildiği gibi imal edilmelidir.
3.4 Sınıf 2 lehimli borular, Şekil 2’de gösterildiği gibi imal edilmelidir.
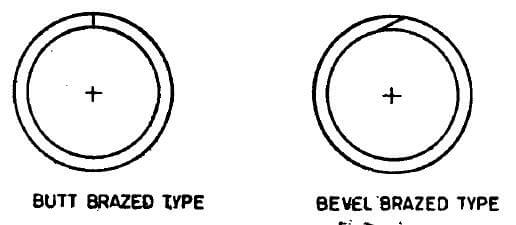
4. KİMYASAL GEREKSİNİMLER
4.1 IS: 228’in ilgili bölümlerine göre analiz edildiğinde çelik aşağıdaki gereksinimlere uymalıdır:
| Element | Yüzde, Maks. |
|---|---|
| Karbon | 0.10 |
| Manganez | 0’50 |
| Fosfor | 0.035 |
| Kükürt | 0.035 |
4.2 Kimyasal bileşimi 4.1’de belirtilen elementleri belirlemek üzere çelik üreticisi tarafından her eritme partisi için analiz edilir. Böylece belirlenen kimyasal bileşim, çelik alıcısına veya yetkili temsilcisine bildirilmeli ve belirtilen gereksinimlere uymalıdır.
5. MEKANİK GEREKSİNİMLER
5.1 Çekme Testi – Deney numuneleri, boruların uçlarından (soğuk şekillendirme öncesi) alınacak ve IS : 1894-19727’ye uygun olarak test edilecektir; ayrıca aşağıdaki gereksinimlere uymalıdır:
| Çekme Dayanımı | 290 N/mm²2, en az |
| Akma Dayanımı | N/mm2, en az |
| 65 mm’lik ölçüm uzunluğunda uzama | N/mm2, en az |
5.2 Basma Testi—Test, IS : 2328-1963’e göre yapılacaktır. Seçilen her bir borunun bir ucundan kesilen, en az 65 mm uzunluğunda bir halka, soğukta, iç yüzeyleri birbirine temas edinceye kadar iki paralel düz yüzey arasında bastırılmalı ve çatlak ya da kusur göstermemelidir. Sınıf 2 borular için dikiş hattı, basma sırasında maksimum şekil değişimini göreceği şekilde konumlandırılmalıdır.
5.3 Genişletme Testi — IS : 2335-19635’e göre yapılmalıdır. Yaklaşık 50 mm uzunluğunda bir boru parçası, dış çapının genişletilmiş uçta %20 artırılmasına kadar, iç açısı 30° olan konik bir mandrel veya koni üzerinde genişletilmeye dayanmalıdır; bu süreçte çatlama veya başka herhangi bir kusur oluşmamalıdır. Genişletme testinden önce borular kesilmeli, kenarları dik açılı ve kenarları temizlenmelidir. Genişletme testi sırasında boru ile koni aynı eksende kalmalıdır.
5.4 Eğme Testi — Test IS : 2329-1963*’e göre yapılmalıdır. Seçilen boru, eğme düzlemine göre 90°’lik açıda yer alan dikiş hattı ile birlikte, dış çapının altı katı çapında silindirik bir kalıp etrafında 360° döndürüldüğünde kırılmadan, burkulmadan veya başka herhangi bir kusur göstermeden bu teste dayanmalıdır.
5.5 Eğme Kesme Testi — El ile saç tokası şeklinde (dikiş iç yüzeyde olacak şekilde) bükülen bir boru parçası, eğme eksenine dik yönde ters yönlü bir eğmeye maruz kaldığında kesilirse, boru duvarları ayrılmamalı ve dikiş çatmamalıdır.
5.6 Tahribatsız Muayene — Borular üretim sırasında tahribatsız muayene yöntemiyle %100 oranında lehimleme ve yüzey kusurları açısından kontrol edilmelidir (bkz. IS : 4853-19687 ve IS : 7343-1974).
6. HİDROLİK TEST
6.1 Her boru, aşağıdaki denklemle hesaplanan basınçta, 5 saniye süreyle hidrolik teste dayanabilmeli ve herhangi bir arıza belirtisi göstermemelidir:
P=2St/D
nerede
P = N/mm² cinsinden hidrolik basınç2;
S = Malzemenin izin verilen gerilmesi, yani;
11O N/mm? Sınıf I için
Sınıf II için 45 N/mm²;
t = borunun cidar kalınlığı, mm; ve
D = Borunun dış çapı, mm cinsinden.
7. İÇ YÜZEY TEMİZLİĞİ
7.1 Alıcı tarafından belirtildiğinde, soğutma kondenserleri gibi belirli uygulamalar için kullanılan borular, iç temizlik açısından aşağıdaki şartlara uymalıdır.
7.1.1 Bir boru parçasının iç yüzeyi redistile kloroform veya redistile trikloroetilen ile yıkanırsa, çözücünün buharlaşmasından sonra kalan kalıntının miktarı, iç yüzey başına 0,194 g/m²’yi geçmemelidir. Testi gerçekleştirmek için boru içinden 100 ml çözücü dökülür ve toplanır. Test edilen toplam boru uzunluğu en az 12,2 m olmalıdır; ancak bu toplam uzunluk, birkaç ayrı boru parçasının sırayla aynı çözücüyle yıkanmasıyla da sağlanabilir. Çözücü bir buhar banyosu veya sıcak su banyosunda buharlaştırılır ve buhar tamamen uzaklaştırılana kadar 110 °C’de kurutulur.
7.2 Taşıma, işleme ve depolama sırasında bu temizlik seviyesinin korunması amacıyla alıcı, üreticiden boru uçlarını kapaklar veya kapamalarla mühürlenmesini isteyebilir.
8. BOYUTSAL TOLERANSLAR
8.1 Borular, aşağıda belirtilen boyutlarda izin verilen sapmalara uymalıdır:
| Dış Çap | |
| 4,8 mm’nin altında | ±0.05 mm |
| 4,8 mm ile 95 mm dahil | ±0.08 mm |
| 9,5 mm’den fazla ve 15,9 mm’ye kadar dahil | ±0,10 mm |
| Duvar Kalınlığı | |
| 0,50 mm ile 0,76 mm dahil | ±0,08 mm |
| 0,76 mm’den fazla ve 1,25 mm’ye kadar dahil | ±0,09 mm |
| Uzunluk | |
| 0,5 m’ye kadar dahil | ±0,75 mm |
| 0,5 m üzeri ve 1,0 m dahil | ±1.5 mm |
| 1,0 m’den fazla ve 2,0 m’ye kadar dahil | ±3,0 mm |
| 2,0 m’den fazla ve 3,0 m’ye kadar dahil | ±6.0 mm |
| 3,0 m’den fazla | +25,0 mm -0,0 mm |
9. İŞÇİLİK
9.1 Nihai borular, hem iç hem de dış yüzeylerinde temiz, pürüzsüz ve dairesel olmalı; pas, kırıntı ve işlenebilirlik ile kullanım özelliklerini bozan diğer kusurlardan arınmış olmalıdır. Nihai borular makul ölçüde düz olmalıdır.
10. EK GEREKSİNİMLER
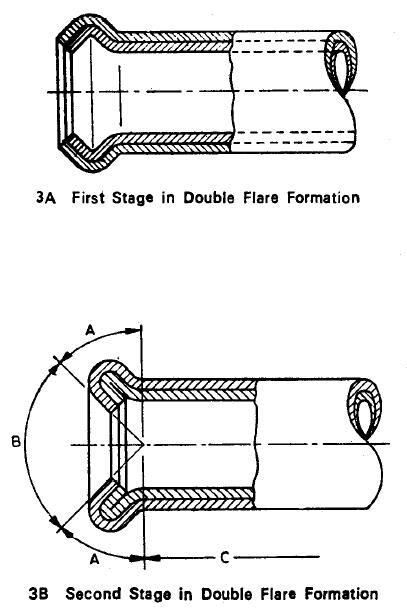
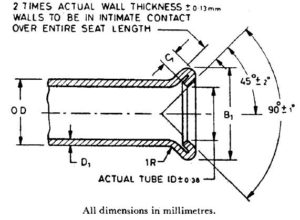
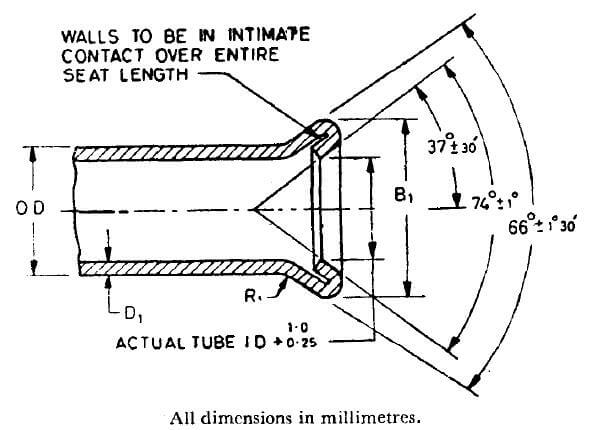
10.1 Flare Test -Class 1 tubes shall stand being double flared to the dimensions shown in Tables 1 and 2. The double flaring shall be done on square, deburred tube ends, using a hand tool or powered press, in two stages. Jn the first stage a tool forms the upset (see Fig. 3A ), while in the second stage another tool gives the final shape ( see Fig. 3B).
Boru, flair ucunun büyük çapında duvar boyunca çatmamalıdır. Dış üst üste bindirme bağlantısının ayrılması yalnızca flair uçtaki A bölgesine (Bkz. Şekil 3) sınırlı olabilir. Bu ayrılma 3,0 mm’yi geçmemeli ve yalnızca dış kalınlıkta olmalıdır. Aşağıdaki bölgelerde dikiş ayrılması kesinlikle yasaktır:
a) Bölge B (90°’lik iç açı içinde tanımlanan flanş oturma yüzeyi): konik yüzey, montaj sonrası sızdırmazlığı bozabilecek çatlaklar veya diğer düzensizliklerden arındırılmış ve pürüzsüz olmalıdır.
b) Bölge C (flanşla oluşturulan çift cidar kalınlığının çatladığı uzunluğun ötesindeki yüzey).
| NOMİNAL DIŞ ÇAP | ÇİFT AÇMA ÇAP, B1 | KAPAK UZUNLUĞU C1, en az | Duvar Kalınlığı D1 , En fazla | |
| Maks. | Min | |||
| 3,18 | 5.4 | 5.0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8. 7 | 1 | 0.88 |
| 7.94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1.24 |
| 11.11 | 14.5 | 14.1 | 1.6 | 1,24 |
| 12.7 | 16.3 | 15.9 | 1.6 | 1,24 |
| 14.29 | 18.1 | 17.7 | 1.6 | 1,24 |
| 15.88 | 19.6 | 19.2 | 1.6 | 1,24 |
| NOMİNAL DIŞ ÇAP | ÇİFT AÇMA ÇAP, B1 | KAPAK UZUNLUĞU C1, en az | Duvar Kalınlığı D1 , En fazla | |
| Maks. | Min | |||
| 3,18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7.94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1.24 |
| 12.7 | 16.7 | 16.0 | 1.0±0.5 | 1,24 |
| 15.88 | 20.0 | 19.3 | 1.0±0.5 | 1,24 |
10.2 External Coating -The outside surface of the tubes shall have a coating of hot-dipped lead-tin alloy-coating or electroplated zinc as specified by the purchaser. Weight and other requirements of coating shall be agreed upon between the manufacturer and the purchaser.
10.3 Uç İşleme – Alıcı tarafından belirtildiği takdirde, son işlem görmüş borular kenar döküntüsü olmayan pürüzsüz uçlara sahip olmalıdır.
11. İşaretlemeler
11.1 Boruların sevk edildiği demetlerin veya kutuların üzerine güvenilir bir şekilde sabitlenmiş bir etiket veya etiketleme bandı üzerinde aşağıdaki bilgiler işaretlenmelidir:
a) Üreticinin adı veya ticari markası,
b) Boyut ve
c) Boruların sınıfı.
11.1.1 Borular ayrıca ISI Sertifikasyon İşareti ile de işaretlenebilir.
NOT – ISI Sertifikasyon İşareti’nin kullanımı, Hindistan Standartları Enstitüsü (Sertifikasyon İşaretleri) Yasası ve bu yasa kapsamında çıkarılan Yönetmelikler ve Kurallar tarafından düzenlenir. Bir Hindistan Standardı kapsamında olan ürünler üzerindeki ISI işareti, üreticinin ISI tarafından tasarlanan ve denetlenen, muayene, test ve kalite kontrol sistemine göre bu standart gereksinimlerine uygun olarak üretildiğini garanti eder. ISI işaretli ürünler ayrıca, bu standarta uygunluğun sürekli kontrolü amacıyla ISI tarafından da düzenli olarak denetlenir. ISI Sertifikasyon İşaretinin üreticilere veya işleyicilere verilebileceği koşullarla ilgili ayrıntılı bilgi, Hindistan Standartları Enstitüsü’nden temin edilebilir.
12. SATICI TARAFINDAN SAĞLANACAK BİLGİLER
12.1 Satıcı, teklif veya siparişinde aşağıdakileri belirtmelidir:
a) Boruların boyutu (dış çap, cidar kalınlığı ve uzunluk);
b) Gerekli boru sınıfı;
c) İç yüzey temizliği, gerekli&yse;
d) gerekli olduğu takdirde dış kaplama; ve
e) varsa özel gereksinimler.