Önsöz
Bu DBL, fren ve yakıt hatları için borular ile regenerasyon ve nefes alma hatları için alüminyum boruların özelliklerini ve gereksinimlerini kapsar. Hidrolik hatlar gibi diğer uygulamalar için borular bu DBL kapsamında değildir.
Bu baskı, 2013-12 tarihli önceki baskıyı iptal eder.
Uygulama notu:
Uygulama kapsamına uygun olarak, bu Şirket Standardının geçerli sürümünün, bu sürümün yürürlüğe girdiği tarihte henüz kavram/baz tanımları veya bileşen gereksinim spesifikasyonları onaylanmamış yeni araç projeleri veya bileşenleri için geçerliliği kontrol edilmelidir.
İlgili sözleşme dokümanları, tedarikçi tarafından bu Şirket Standardının geçerli sürümünün zorunlu uygulamasını düzenler.
1 Uygulama Alanı
Fren, yakıt, rejenerasyon ve nefes alma hatları için kullanılan boru tiplerinin ürün versiyonları Tablo 1’de listelenmiştir. Ürün versiyonu, kaplamalı boruların iç ve dış yüzeylerindeki temel malzemeyi, kaplama türünü ve kaplama kalınlıklarını tanımlar.
Tablo 1: Ürün Versiyonları, Genel Bakış
| Ürün versiyonu | Boru Tipi: Fren ve yakıt hatları için çelikten üretilen çift cidarlı sarılı boru | ||||
|---|---|---|---|---|---|
| dış yüzey kaplaması | İç yüzey kaplaması | ||||
| Metalik | Kalınlık | Plastik | Kalınlık | ||
| Uygulama: Sonradan lehimleme. Daha sonra korozyon koruması (DBL 8451.11 veya 7391) | |||||
| 4040.10 | yok* | yok* | yok* | ||
| Uygulama: Korozyona son derece hassas alanlar | |||||
| 4040.31 | Elektrolitik olarak çinko kaplı | ≥ 25 µm | PA 11 | ≥ 120 µm | yok* |
| 4040.32 | Al sıcak daldırma kaplamalı | ≥ 100 µm | ≥ 100 µm | ||
| 4040.33 | Elektrolitik olarak çinko kaplı | ≥ 25 µm | ≥ 80 µm | ||
| 4040.40 | Elektrolitik olarak çinko kaplı | ≥ 25 µm | PVF | ≥ 8 µm | |
| 4040.41 | Elektrolitik olarak çinko kaplı | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.42 | Al sıcak daldırma kaplamalı | ≥ 100 µm | ≥ 100 µm | ||
| 4040.43 | ZnAl sıcak daldırma kaplamalı | ≥ 12 µm | PVF | ≥ 8 µm | |
| 4040.45 | Al sıcak daldırma kaplamalı | ≥ 100 µm | PA 612 | ≥ 40 µm | |
| 4040.46 | Elektrolitik olarak çinko kaplı | ≥ 25 µm | ≥ 120 µm | ||
| 4040.47 | Al sıcak daldırma kaplamalı | ≥ 100 µm | ≥ 100 µm | ||
| 4040.48 | Elektrolitik olarak çinko kaplı | ≥ 25 µm | PA 12 | ≥ 80 µm | |
| 4040.49 | Elektrolitik olarak çinko kaplı | ≥ 25 µm | PA 612 | ≥ 80 µm | |
| Boru Tipi: Yakıt hatları için çelikten üretilen tek cidarlı kaynaklı boru | |||||
| 4040.50 | Elektrolitik olarak çinko kaplı | ≥ 25 µm | PVF | ≥ 8 µm | Elektrolitik olarak çinko kaplı ≥ 3 µm |
| 4040.51 | Elektrolitik olarak çinko kaplı | ≥ 25 µm | PA 12 | ≥ 120 µm | |
| 4040.52 | Al sıcak daldırma kaplamalı | ≥ 100 µm | ≥ 100 µm | ||
| 4040.53 | Elektrolitik olarak çinko kaplı | ≥ 25 µm | PA 11 | ≥ 120 µm | |
| 4040.54 | Al sıcak daldırma kaplamalı | ≥ 100 µm | ≥ 100 µm | ||
| 4040.56 | Elektrolitik olarak çinko kaplı | ≥ 25 µm | PA 612 | ≥ 120 µm | |
| 4040.57 | Al sıcak daldırma kaplamalı | ≥ 100 µm | ≥ 100 µm | ||
| Boru Tipi: Regenerasyon ve nefes alma hatları için alüminyum boru | |||||
| 4040.60 | olmadan | PA 12 | ≥ 120 µm | olmadan | |
| 4040.61 | PA 612 | ≥ 120 µm | |||
| 4040.62 | PA 11 | ≥ 120 µm | |||
| Boru Tipi: Termal gerilime maruz kalan bölgeler için kaplamasız boru | |||||
| Uygulama: Yakıt hatları | |||||
| 4040.71 | Paslanmaz çelikten üretilen kaynaklı boru | Çelik 1.4404 | Korozyona yüksek oranda maruz kalan alanlar için (örneğin araç altı alanı) | ||
| 4040.72 | Çelik 1.4571 | ||||
| 4040.73 | Çelik 1.4301 | Korozyona yüksek derecede eğilimli alanlar için uygun değildir. | |||
| 4040.74 | Çelik 1.4541 | ||||
| Uygulama: Fren hatları | |||||
| 4040.80 | dikişsiz çekilmiş CuNiFer boru | ||||
yüzeyler.
Çelikten yapılmış çift cidarlı sarılı borular (PVs.10-.49), özellikle yüksek basınç direnci gerektiren uygulamalarda — örneğin fren hattı borularında — tercih edilir. Çelikten yapılmış tek cidarlı kaynaklı borular (PVs.51-.57), basınç direnci açısından daha az sert koşullar gerektiren uygulamalarda — örneğin yakıt hatlarında — tercih edilir. Sıcaklık ve basınç direnci açısından ikincil gereksinimlerin olduğu durumlarda — örneğin yenileme ve nefes alma hatlarında — alüminyum borular kullanılabilir (PVs.60-.62). Sürekli olarak 130 °C üzeri sıcaklıklara maruz kalan durumlarda, kaynaklı paslanmaz çelik borular (yakıt hatları, PVs.71-.74) veya dikişsiz çekilmiş CuNiFer borular (fren hatları, PV.80) kullanılmalıdır. Yüksek basınçlı yakıt hatları için gerekli şartlar bu DBL kapsamına dahil değildir.
Yüzey işlemleri/kaplama türleri, korozyon ve termal direnç gereksinimlerine göre seçilmelidir. Yüzey kaplamaları için maksimum çalışma sıcaklıkları Tablo 2’de listelenmiştir.
Tablo 2: Yüzey Kaplamalarının Maksimum Çalışma Sıcaklıkları
| Sıcaklık [°C] | .10 | .40, .43, .50 | .31-.33, .41, .42, .48, .51-.54 | .45, .46, .47, .49, .56, .57 | .60, .61, .62 |
|---|---|---|---|---|---|
| Maks. kısa süreli (15 dakika) | – | 150 | 160 | 170 | 150 |
| Maks. kalıcı | – | 130 | 130 | 140 | 130 |
2 Normatif referanslar
Bu belgenin uygulanması için aşağıdaki referans alınan dokümanlara ihtiyaç duyulur. Tarihli referanslar için yalnızca belirtilen baskı geçerlidir. Tarihlenmemiş referanslar için ise referans alınan dokümanın en son baskısı (yapılan tüm değişiklikler dahil) geçerlidir.
- ASTM B 750, sıcak daldırma kaplamaları için ingot formunda çinko ve %5 alüminyumdan oluşan alüminyum-mişmetal alaşımı (UNS Z38510)
- DBL 8585 – Malzeme Seçimi İçin Olumsuz Madde Listesi
- DIN 74234 Hidrolik Fren Sistemleri; Fren Boruları, Açmalar
- DIN EN 10130 Soğuk Şekillendirme İçin Soğuk Taşınmış Düşük Karbonlu Çelik Levha Ürünleri
- DIN EN 10296-2 Mekanik ve Genel Mühendislik Amaçlı Kaynaklı Dairesel Çelik Borular – Bölüm 2: Paslanmaz Çelik
- DIN EN 12449 Bakır ve Bakır Alaşımları – Genel Amaçlar İçin Dikişsiz Yuvarlak Borular
- DIN EN 573-3 Alüminyum ve Alüminyum Alaşımları – Dövme Ürünlerin Kimyasal Bileşimi ve Şekli – Bölüm 3: Ürünlerin Kimyasal Bileşimi ve Şekli
- DIN EN ISO 1463 Metal ve Oksit Kaplamalar – Kaplama Kalınlığının Ölçülmesi – Mikroskobik Yöntem
- DIN EN ISO 6892-1 Metal Malzemeler – Çekme Deneyi – Bölüm 1: Oda Sıcaklığında Deney Yöntemi
- DIN EN ISO 8492 Metal Malzemeler – Boru – Yassılaştırma Deneyi
- DIN EN ISO 8493 Metal Malzemeler – Boru – Genişletme Deneyi (Drift)
- DIN EN ISO 9227 Yapay Atmosferlerde Korozyon Deneyleri – Tuz Püskürtme Deneyleri
- MBN 10338 Yakıt Sistemleri – Hortum Bağlantıları; Boru Uçları – Tasarım Standartları
- MBN 10375 Yakıtlarda Metal Malzemelerin Korozyon Testi
- MBN 10494-6 Boya Test Yöntemleri
- MBN 10517 Fren ve Yakıt Sistemleri İçin Boruların Korozyon Testi Hazırlığı
- SAE J2044 Sıvı Yakıt ve Buhar/Emisyon Sistemleri İçin Hızlı Bağlantı Kuplajı Spesifikasyonu
3 Terimler ve tanımlar
| A50 | 50 mm ölçüm uzunluğuna sahip numune için kopma uzamasının sembolü. |
| A10 | 10 mm ölçüm uzunluğuna sahip numune için kopma uzamasının sembolü. |
| PV | “Ürün versiyonu” kısaltması |
| CASS | “Bakır hızlandırılmış asetik asit tuz sprey testi” kısaltması |
| DBL | “Daimler-Benz-Liefervorschrift” (“Tedarik Spesifikasyonu”) kısaltması. |
| DIN | “Deutsches Institut für Normung” (“Alman Standardizasyon Enstitüsü”) kısaltması. |
| ISIR | “İlk örnek inceleme raporu” kısaltması |
| EN | “Europäische Norm” (“Avrupa Standardı”) kısaltması. |
| ISO | “Uluslararası Standartlar Organizasyonu” kısaltması. |
| AHT | “Yoğunlaşma iklimi ile değişken nem ve hava sıcaklığı” kısaltması |
| CDC | “katodik daldırma kaplama” kısaltması. |
| MIG | “Metal inert gaz” kısaltması |
| MB | “Mercedes-Benz” kısaltması. |
| MBN | “Mercedes-Benz Norm” (“Mercedes-Benz Standardı”) kısaltması. |
| NfN | Yeni tasarımlar için uygun değildir. |
| NSS | “Nötr tuz sprey testi” kısaltması |
| PA | “Poliamid” kısaltması |
| PVF | “Polivinil florür” kısaltması |
| Rm Rp0,2 SAE | Çekme dayanımı sembolü 0,2 % kalıcı şekil değişiminde akma dayanımı sembolü “Society of Automotive Engineers” kısaltması. |
| SALT | “Kaynak Onay Laboratuvar Testleri” kısaltması |
4 Genel Gereksinimler
Ürün güvenliği ve ürün kalitesinin garanti altına alınması ile homologasyon gereksinimlerinin karşılanması amacıyla tüm ilgili
yasal düzenlemeler ve kanunlar uyulması gereken hükümlerdir. Ayrıca Daimler Grubu’nun ilgili gereksinimleri de geçerlidir.
Tüm malzemeler, prosedürler, süreçler, bileşenler ve sistemler geçerli tüm yasal mevzuata uygun olmalıdır.
düzenlenmiş maddeler ve geri dönüşümlülük ile ilgili gereksinimler.
DBL 8585 uygulanmalıdır.
Daimler’e tedarik koşulu, her ürün versiyonu ve üretim sahası için uzman malzeme departmanı tarafından gerçekleştirilen tedarik kaynağı onayıdır. Üretim süreci ve kullanılan ham maddelerle ilgili ayrıntılar burada sağlanmalıdır.
5 Dokümantasyon için Kısaltılmış Malzeme Tanımı
örn. tek cidarlı kaynaklı boru için: çelik DIN EN 10130 – 1.0330 (DC01) + DBL4040.50
6 Malzemelerin Genel Özellikleri ve Teslim Koşulları
6.1 Malzemeler, üretim ve kaplama
6.1.1 Malzemeler
İlgili ürün versiyonlarının ana boru malzemesi ve standart düzenlemeleri Tablo 3’te listelenmiştir.
Tablo 3: Farklı ürün versiyonları için malzemeler ve spesifikasyonlar
| Ürün Versiyonu | Boru Tipi ve Malzemesi | Teknik Şartname |
|---|---|---|
| .10 ila .49 | Çelikten yapılmış çift cidarlı sarılı boru | DIN EN 10130’a göre |
| .50 ila .57 | Çelikten yapılmış tek cidarlı kaynaklı boru | DIN EN 10130’a göre |
| .60 ila .62 | Alüminyum tüp | DIN EN 573-3’e göre EN AW 3103 |
| .71 ila .74 | Paslanmaz çelikten üretilen borular* | DIN EN 10296-2’ye göre |
| .80 | Dikişsiz Çekilmiş CuNiferBoru | CuNi10Fe1Mn – DIN EN 12449’a göre |
* Korozyona karşı yüksek direnç gerektiren alanlarda (örneğin araç altı alanı), 1.4404 ve 1.4571 malzemeleri kullanılmalıdır
6.1.2 Çift cidarlı, sarılarak üretilen çelik boru
Her iki yüzü veya tek yüzü elektrokaplama ile bakır veya nikel kaplanmış çelik şerit, bir rulo çekme işlemiyle çift cidarlı bir boruya şekillendirilir ve ek malzeme kullanılmadan lehimlenir. Borular, gerekli olduğu takdirde çekilir ve tavlanır. Ürün versiyonu 4040.10 için her iki yüzü kaplanmış çelik şerit kullanılmalıdır.
6.1.3 Tek cidarlı, kaynaklı çelik boru
Her iki yüzü veya tek yüzü elektrokaplama ile nikel kaplanmış çelik şerit, bir rulo çekme işlemiyle ilk boru (içi boş gövde) haline getirilir, ardından indüktif yöntemle veya direnç kaynak yöntemiyle kaynatılır ve hemen ardından bir germe-indirgeme hadde tezgâhında soğukta son boyutlarına getirilir. Borunun iç yüzeyindeki Ni katmanı kaynak dikişi sırasında dikiş üzerine akar. Kaynak bölgesi içindeki Ni iç kaplama kalınlığı 3 μm’den küçük olabilir; ancak bu durumda minimum değer 1 μm olmalıdır.
6.1.4 Paslanmaz çelikten üretilen borular
Boru, üretici tarafından uygun şekilde şekillendirilmiş şerit veya levhadan eritme veya basınç kaynağı ile üretilir. Kaynak dikişleri, üretim süreci içinde örsleme veya haddeleme gibi uygun yöntemlerle düzleştirilebilir.
Korozyon direnci açısından farklılık gösteren çeşitli paslanmaz çelikler boru malzemesi olarak kullanılabilir; bkz. ayrıca Bölüm 8.1 Malzemeler. Çelik sınıfının seçimi, araçtaki boruların korozyon yüküne bağlıdır ve ilgili uzman departmanlarca netleştirilmelidir. Genel olarak, paslanmaz çelikten üretilen boru uygulamaları için malzeme seçimi ve korozyon davranışının dikkatli şekilde sağlanması büyük önem taşır.
6.1.5 Çekme ile işlenmiş alüminyum borular
Borular, katı malzemeden üretilen porthole (portakal dilimi) kalıplarıyla ekstrüde edilir ve ardından istenen nihai boyutlara çekilir. Gerekirse çekme işlemleri arasında borular yumuşak tavlama işlemine tabi tutulur.
6.1.6 ZnAl sıcak daldırma galvaniz kaplama
PV.43 ile ZnAl sıcak daldırma kaplaması ASTM B 750’e uygun olarak uygulanır (yaklaşık %5 alüminyum).
6.2 Boruların genel özellikleri
Boruların iç ve dış yüzeyi pürüzsüz, temiz olmalı; lekesiz ve homojen bir görünüm sunmalı; korozyon ürünleri içermemelidir. Çinko kaplama görünür olmamalıdır. Boru çapı toleransları korunduğu sürece yüzeyde sıkma izleri kabul edilebilir. Kaynaklı borularda, borunun iç yüzeyindeki kaynak dikişi bölgesinde hafif kusurlar kabul edilir.
Boruların toplam uzunluğundan bağımsız olarak, borular 10° eğimli bir kalibre masasından otomatik olarak yuvarlanmalıdır.
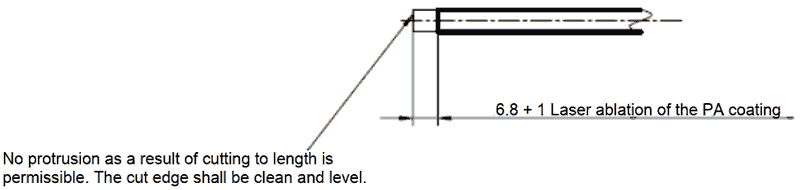
Lazerle kesilmiş uçlu borular tedarik ediliyorsa, kesim kenarları temiz ve düz olmalıdır. Boyuna kesim sonucu oluşan çıkıntıya izin verilmez (Şekil 1’e bakınız).
6.3 PVF kaplı borularda görünür yüzey kusurları için sınırlar
İlgili ürün versiyonları: PV.40, PV.43, PV.50
Bu bilgi, boru üreticisi ile tedarikçi arasındaki anlaşmayı kolaylaştırmak amacıyla bir taslak spesifikasyon olarak hazırlanmıştır.
Görünür yüzey kusurlarının tanımı ve sınırları için Ek A’ya bakınız.
6.4 Teslimatlar
Devam eden teslimatlarda onaylı numunelere uyulmalıdır.
6.5 İşaretlemeler
Borular, şirket logosu, üretim tarihi ve üretim hattı ile kalıcı, silinmeye karşı dayanıklı ve ayrılmaz şekilde işaretlenmelidir. En az bir tam baskı bulunmalıdır. UV ile işaretleme mümkündür. Boru çapı ≤ 3,4 mm olduğunda işaretleme yapılmayabilir.
6.6 Ambalaj
4,75 mm’ye kadar olan boru çapları ve 2000 mm’ye kadar olan uzunluklar için borular, konteyner içinde gevşek olarak temin edilecektir; 2000 mm’den uzun borular ise 50’lik demetler halinde temin edilecektir. 50’lik demetlerdeki boruların uçları, kir girmesini önlemek amacıyla bir film torbası ile korunacaktır. Konteyner içinde “gevşek” olarak temin edilen borular, kir girmesini önlemek amacıyla bir film ile korunacaktır. Diğer tüm boru çapları için ambalaj kuralları, müşteri spesifikasyonlarına göre kararlaştırılacaktır.
Partiler ambalajda karıştırılmamalıdır. Bir konteyner içinde birden fazla parti bulunanlar Daimler’in onayına tabidir ve bu durum konteyner üzerinde buna göre işaretlenmelidir.
7 Toleranslar
7.1 Sabit uzunluk toleransları
Tablo 4, tüm ürün versiyonları için sabit uzunluk toleranslarını verir.
| Boruların Uzunluk Aralığı | Uç İşlemi Olmadan Uzunluk Toleransı | Uç İşlemiyle Birlikte Uzunluk Toleransı |
|---|---|---|
| ≤ 500 mm | ± 0,50 mm | ± 0,75 mm |
| > 500 mm ila 2000 mm | ± 0,75 mm | ± 1,00 mm |
| > 2000 mm ila 5000 mm | ± 1,50 mm | ± 2,00 mm |
| > 5000 mm | ± 2,50 mm | ± 2,50 mm |
7.2 Çift cidarlı, sarılı çelik boru
Tablo 5, çift cidarlı sarılı boruların ürün versiyonları için dış çap (yüzey koruması olan ve olmayan) ve cidar kalınlığı toleranslarını verir.
Tablo 5: Çift cidarlı sarılı borular için toleranslar: dış çap ve cidar kalınlığı
| yüzey koruması ile birlikte dış çap [mm] Tolerans –0,2 [mm] | temel borunun dış çapı [mm] Tolerans ± 0,07 [mm] | Duvar kalınlığı [mm] Tolerans ± 0,07 [mm] | ||||
|---|---|---|---|---|---|---|
| .40, .43 | .31, .32, .41, .42, .46, .47 | .45 | .33, .48, .49 | |||
| 3,40 | 3,20 | – | – | – | 0,7 | |
| 3,60 | 3,40 | – | – | – | 0,7 | |
| 4,95 | 4,75 | – | 4,47 | 4,65 | 0,7 | |
| 5,25 | – | 4,75 | – | – | 0,7 | |
| 6,20 | 6,00 | – | 5,67 | 5,90 | 0,7 | |
| 6,50 | – | 6,00 | – | – | 0,7 | |
| 8,20 | 8,00 | – | – | 7,90 | 0,7 | 1,0 |
| 8,50 | – | 8,00 | – | – | 0,7 | 1,0 |
| 10,20 | 10,00 | – | – | – | 0,7 | 1,0 |
| 10,50 | – | 10,00 | – | – | 0,7 | 1,0 |
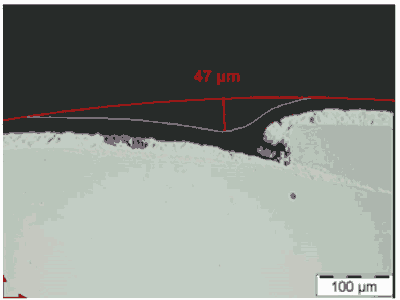
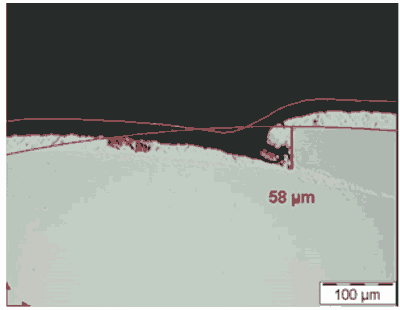
Sarılı ve kaynaklı boruların dikiş başlangıcında 60 µm’den büyük olmayan hiçbir dikiş çukuru veya girintisi bulunmamalıdır. Dikiş girintisinin derinliği, plastik kaplamanın dış yüzeyinde (üst kaplama dikiş girintisi, Şekil 2) ve kaplamasız çelik yüzeyinde (dikiş girintisi, Şekil 3) olmak üzere iki ayrı noktada ölçülmelidir. Üst kaplama dikiş girintisini ölçmek için plastik kaplamanın etrafına bir daire çizilir ve bu daireye kadar ölçüm yapılır. Dikiş girintisini belirlemek için kaplamasız borunun etrafına bir daire çizilir ve bu daireden temel malzemeye kadar ölçüm yapılır.
7.3 Tek cidarlı, kaynaklı çelik boru
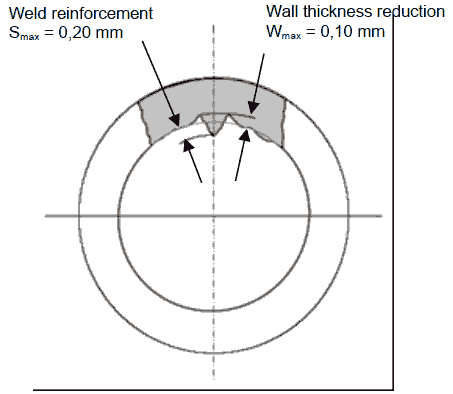
Tablo 6, yüzey korumasız tek cidarlı kaynaklı boruların ürün versiyonları için toleransları vermektedir. Yuvarlaklık tolerans sınırı maks. 70 µm’dir. Şekil 4, dikiş bölgesinde izin verilen maksimum kaynak birleşimi kabartısı ve cidar kalınlığı azalmasının şematik diyagramını göstermektedir.
Tablo 6: Tek cidarlı kaynaklı borular için toleranslar: dış çap ve cidar kalınlığı
| yüzey koruması ile birlikte dış çap [mm] Tolerans – 0,2 [mm] | temel boru dış çapı [mm] Tolerans ± 0,08 [mm] | Duvar kalınlığı [mm] | ||
|---|---|---|---|---|
| .50 | .51 ila .56 | Tolerans ± 0,05 [mm] | Tolerans ± 0,08 [mm] | |
| 8,20 | – | 8,00 | 0,7 | 1,0 |
| – | 8,50 | |||
| 10,20 | – | 10,00 | ||
| – | 10,50 | |||
7.4 Alüminyum borular
Tablo 7, yüzey korumalı ve yüzey korumasız alüminyum boruların dış çapları ile cidar kalınlıkları için toleransları vermektedir.
Tablo 7: Alüminyum borular için toleranslar: dış çap ve cidar kalınlığı
| yüzey koruması ile birlikte dış çap [mm] | Tolerans [mm] | temel boru dış çapı [mm] | Tolerans [mm] | Duvar kalınlığı [mm] | Tolerans [%] |
|---|---|---|---|---|---|
| 4,04 | ± 0,07 | 3,74 | ± 0,07 | 0,85 | ± 7 |
| 5,04 | 4,74 | 1,35 | |||
| 6,04 | 5,74 | 0,85 | |||
| 8,04 | ± 0,08 | 7,74 | ± 0,08 | 0,85 | |
| 10,04 | 9,74 | 0,85 | |||
| 12,04 | ± 0,09 | 11,74 | ± 0,09 | 0,85 | |
| 15,04 | 14,74 | 0,85 | |||
| 16,04 | 15,74 | 1,10 | |||
| 18,04 | 17,74 | 1,10 |
7.5 Paslanmaz çelik borular
Tablo 8, paslanmaz çelikten üretilen borular için toleransları vermektedir. DIN 10296-2’ye göre Tablo A.1 WCR, metalik parlak. Kaynak dikişleri neredeyse görünmez olmalıdır.
Tablo 8: Paslanmaz çelikten üretilen borular için toleranslar: dış çap ve cidar kalınlığı
| dış çap [mm] | Tolerans [mm] | Duvar kalınlığı [mm] | Tolerans [mm] |
|---|---|---|---|
| 8,00 | ± 0,05 | 1,00 | ± 0,075 |
| 10,00 |
7.6 Dikişsiz çekilmiş CuNifer borular
Sürekli çekimli CuNiFer borular için boyutlar ve toleranslar DIN 74234 D’ye uyar.
8 Testler
8.1 Kaplama Kalınlıkları
Kaplama kalınlıkları, borunun çevresi boyunca eşit aralıklarla dağıtılmış en az 6 ölçüm üzerinden metalografik olarak belirlenir. Minimum kaplama kalınlıkları için Tablo 1’deki değerler geçerlidir. Minimum ve maksimum kaplama kalınlıkları ile ortalama kaplama kalınlığı belirlenmelidir. Maksimum kaplama kalınlığı açıkça tanımlanmamıştır; ancak Tablo 5-8’de belirtilen yüzey koruması ile birlikte maksimum dış çap toleransları karşılanmalıdır.
Uyuşmazlık durumlarında, metalik kaplamalar ve plastik kaplamalar için kaplama kalınlıkları DIN EN ISO 1463’e göre belirlenir. PA11/PA12/PA612 ile kaplanmış borularda, flaring işleminden önce plastik kaplama kaldırılmalıdır. Daha sonra bu alanda en az 15 µm çinko / 25 µm Al bulunmalıdır.
8.2 Çekme testi ve genişletme testi
Tablo 9, tedarik şartlarında kaplamalı boruda elde edilmesi gereken dayanım değerlerini vermektedir. Akma dayanımı, çekme dayanımı ve kopma uzaması ISO 6892-1’e uygun olarak çekme deneyi ile belirlenir. Açılma genişletme deneyi DIN EN ISO 8493’e uygun olarak yapılır.
Tablo 9: Tedarik şartlarında kaplamalı borudaki dayanım değerleri
| Ürün versiyonu | Akma dayanımı Rp0,2, [MPa] | Çekme mukavemeti Rm, [MPa] | Kırılma sonrası uzama A50, [%] | DIN EN ISO 8493’e uygun olarak sürüklemeli genişletme testi |
|---|---|---|---|---|
| .10 ila 57 | 200-400* | ≥ 290 | ≥ 14 | Sürüklemeli genişletme testi ≥ %20 |
| .60 ila .62 | ≥ 90 | ≥ 130 | ≥ 15 (A10) | – |
| .71 ila .74 | ≥ 195 | ≥ 500 | ≥ 35 | Sürüklemeli genişletme testi ≥ %20 |
| .80 | ≥ 160 | ≥ 300 | ≥ 25 | Sürüklemeli genişletme testi ≥ %20 |
*PV.33, PV.48 ve PV.49 için 430 MPa’ya kadar mümkün
8.3 İç basınç testi
İç basınç testi yalnızca PV .10 ila .49 (çift cidarlı sarılı tüpler) ve PV .80 (dikişsiz çekilmiş CuNifer tüp) için geçerlidir. Tüplerin patlama basıncı sistematik olarak test edilmeli ve belgelenmelidir. Tablo 10’a göre belirtilen değerler geçerlidir.
Tablo 10: İç basınç testinde izin verilen basınçlar
| temel boru dış çapı [mm] | Duvar kalınlığı [mm] | Patlama basıncı [bar] | İzin Verilen Çalışma Basıncı*[bar] |
|---|---|---|---|
| 2,5 | 0,5 | 1385 | 570 |
| 3,2 | 0,5 | 1060 | 430 |
| 0,7 | 1530 | 630 | |
| 3,4 | 0,7 | 1530 | 630 |
| 4,47 ile 4,75 arasında | 0,7 | 1100 | 400 |
| 5,67 ila 6,00 | 0,7 | 850 | 315 |
| 8 | 0,7 | 675 | 225 |
| 1,0 | 825 | 335 | |
| 10 | 0,7 | 550 | 175 |
| 1,0 | 645 | 265 | |
| 12 | 1,0 | 440 | 175 |
8.4 Tüm ürün versiyonları için açma uygunluğu ve eğme testi
Flarlar, MBN 10338, DIN 74 234 ve SAE J2044 standartlarına uygun olarak üretilecektir.
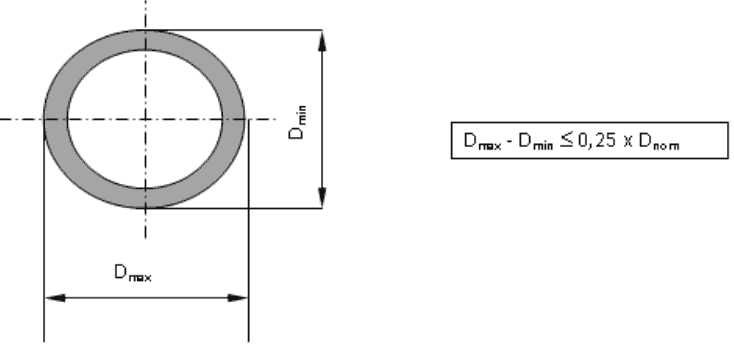
Borular, Tablo 11’e göre en küçük büküm yarıçaplarına kadar bükülebilmelidir. Kesit alanındaki maksimum değişim Şekil 5’te gösterilmiştir.
Tablo 11: Eğme testi ve korozyon testinde izin verilen eğme yarıçapları
| dış çap [mm] | Şekillendirme makarası üzerinden en küçük büküm yarıçapı, r[mm] |
|---|---|
| 3,2 ila 3,4 | 6 |
| 4,47 ile 4,75 arasında | 12 |
| 5,67 ila 6,00 | 15 |
| 8 | 20 |
| 10 | 25 |
| 12 | 30 |
8.5 Eğme kesme testi
Sarılı borular ve kaplama sistemleri için
Eğer bir boru bölümü el ile bir saç tokası şeklinde bükülüp kırılıncaya kadar ileri geri bükülürse, kaplama katmanlarının ayrılmaması ve lehim dikişinin açılmaması gerekir. PVs .10 – .49 aralığında ve ≥ 8 mm çapındaki borular için lehim dikişinde küçük yırtıklar, dikiş başlangıcı hariç olmak üzere izin verilir; ancak bu yırtıklar teknolojik değerleri ve işlenebilirliği (örneğin, flaring çökmesi) etkilememelidir. Uygulanan kaplamalar çatlamamalıdır.
Alternatif olarak, lehim dikişinin değerlendirilmesi amacıyla DIN EN ISO 8492 standardına uygun olarak bir daraltma testi uygulanabilir.
Ayrıca, DIN EN ISO 8492’ye göre yapılan yakın düzleştirme testi ve eğme kesme testi ile ilgili olarak aşağıdaki hükümler geçerlidir:
Dış dikiş başlangıcındaki lehim kalitesini değerlendirmek için dikiş başlangıcı saat 12 konumunda olmalıdır.
Düzleştirilmiş kesim testinden sonra, dikişin dış başlangıç noktasında bakır görünmemelidir.
8.6 Korozyon testleri
8.6.1 Borunun dış yüzeyinin korozyon direnci
Ürün versiyonları .31 ila .62, dış yüzey kaplamalı
Tablo 12’ye göre temel metal korozyonuna ve çinko korozyonuna karşı yüzey koruması, 180° bükülerek saç tokası (hairpin) şekline getirilen numuneler üzerinde test edilir. Eğme yarıçapı Tablo 11’den (şekillendirme makarası) alınır. Saç tokası şeklindeki boru kesitleri, test odasında boru uçları aşağıya bakacak şekilde asılarak saklanır.
Plastik kaplamanın yapışma dayanımını test etmek için plastik kaplama önce bir çizik uygulanarak hasar görmelidir. Çizik işareti MBN 10517’ye göre yapılmalıdır. Değerlendirme, çizik işaretinde MBN 10494-6 infiltrasyonuna göre yapılır; kısa açıklama U/2. Değerlendirme, 24 saat sonra
Test odasından çıkarıldıktan sonra. Çizilen boruların test açısı DIN EN 9227’ye uygun olarak sağlanmalıdır.
Ürün versiyonu .71 ila .80, dış yüzey kaplamasız
Ana metal korozyonuna ilişkin korozyon direnci testi, 300 mm uzunluğundaki boru kesitleri üzerinde gerçekleştirilir.
Değerlendirme, test odasından çıkarıldıktan sonra 24 saat sonra yapılmalıdır.
Tablo 12: Borunun dış yüzeyindeki korozyon direnci testi
| Ürün versiyonu | DIN EN ISO 9227’ye göre korozyon testi | ||
|---|---|---|---|
| Tip | 300 mm eğimli bölüm | 300 mm çizikli bölüm | |
| Ürün versiyonu | Tip | 300 mm bölüm, eğimsiz, çiziksiz | |
| .30 ila .57 | NSS | 1000 saat içinde ana metal korozyonu olmadan (RR) 480 saat Zn/Al korozyonu <%1 (WR) | 480 saat infiltrasyon U/2 ≤ 2 mm |
| .60 ila .62 | CASS | 480 saat temel metal korozyonsuz (WR) | 240 saat infiltrasyon U/2 ≤ 2 mm |
| .71 ila .74 | NSS | 1000 saat içinde ana metal korozyonu olmadan | |
| .80 | 1000 saat içinde ana metal korozyonu olmadan, maksimum korozyon saldırısı derinliği < 10 µm | ||
8.6.2 Yakıt hatları için borunun iç yüzeyinin korozyon direnci
Boru hattı veya bileşen tedarikçisi, taşınacak akışkanlar açısından iç yüzeyin uygunluğunu korozyon testleriyle kanıtlamalıdır. Yakıt direnci, MBN 10375’e göre test edilerek doğrulanır. Bu test, üretim sahası ve yakıt sınıfı başına bir kez gerçekleştirilir.
Metalik malzemelerin korozyon davranışı, bir sistem özelliği (malzeme/ortam) olduğundan, örneğin bir malzemenin dizel yakıt içindeki korozyon davranışından benzin içindeki korozyon davranışına dair herhangi bir çıkarım yapılamaz. Aynı ilke, sentetik veya biyojen yakıt katkı maddelerinin giderek artan kullanımı için de geçerlidir.
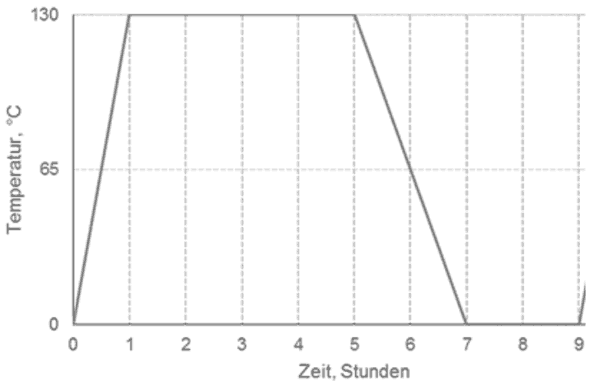
8.7 Isıl maruziyet sonrası yapışma dayanımı
Plastik kaplama ile üretilen ürün versiyonları için (PVs .30 ila 62), termal etki sonrası yapışma testi yapılacaktır. Test, yaklaşık 300 mm uzunluğunda düz ve bükülmemiş borular üzerinde gerçekleştirilecektir.
5 adet alternatif sıcaklık testi döngüsü: 1 döngü, 130°C/4 saat (ısıtma aşaması 1 saat), ardından 2 saat içinde 0°C’ye soğutulmayı ve 0°C’de 2 saatlik bekleme süresini içerir. Her döngü 9 saat sürer; toplamda 45 saattir.
Hedef: Katmanların ayrılması, kabarcıklanma veya soyulma olmamalıdır.
8.8 Test sonuçlarının belgelendirilmesi
Belirtilen testlerin sonuçları tedarikçi tarafından belgelendirilip saklanmalıdır (asgari gereksinim: malzeme test sertifikası, sızdırmazlık, dayanım ve patlama basıncı test raporları). Bu sonuçlar, talep edildiğinde her zaman sunulmak üzere hazır bulundurulmalıdır.
Ek A (zorunlu): PVF kaplı tüplerin görünür yüzey kusurları için sınırlar (ürün versiyonları 40, 43, 50)
A.1 İzin verilen yüzey kusurlarının tanımı
· İçerikler/kırıntılar: PVF katmanına gömülü yabancı bir cisim veya bu yabancı cismin uzaklaştırılması sonucu oluşan kaplanmamış bölge nedeniyle meydana gelen yüzey kusuru.
· Çizikler: Tanımsız yönde küçük bir oluk ve düzensiz şekle sahip yüzey kusurları.
· Çentik (derin çizik): Yabancı bir cisimle temas sonucu oluşan, belirgin çizgisel oluklu yüzey kusuru.
A.2 Görülebilir yüzey kusurları için sınırlar
Yüzey sapmalarının hızlı belirlenmesini kolaylaştırmak amacıyla Tablo 13’te özetlenen kriterler geçerlidir. İlkeler şunlardır: Çinko kaplaması her zaman mevcut olmalıdır. Çinko kaplama, tamamlanmış gümüşi parlaklıkta olmalıdır. Bakır görünmemelidir. Eğer bakır görünürse, çizgiler kabul edilemezdir.
Tablo 13: Yüzey kusurları
| Konum | Kusur Sınıflandırması | Şikayet |
|---|---|---|
| Şekil 7: Dahil olmalar/kırıntılar: yaklaşık 1–2 mm | Hayır, tamam. | |
| Şekil 8: 5 mm’ye kadar çizikler: Belirgin bir çentik yok; borunun çinko kaplaması hasar görmemiş. | Görünür alanda (motor bölmesi): Hayır, tamam; Görünüş nedeniyle tüp üreticisi tarafından kullanılan boya ile yeniden işlenme. | |
| Şekil 9: 5 mm ile 10 mm arasında veya 10 mm ile 20 mm arasında uzunlukta çizikler: Belirgin bir çentik yok; borunun çinko kaplaması hasar görmemiş. | FK 1 | Evet, kabul edilemez; Görünüş nedeniyle tüp üreticisi tarafından kullanılan boya ile yeniden işlenme, ardından kabul edilebilir |
| Şekiller 10 ve 11: 20 mm’den daha uzun çizikler ya da uzunluğuna bakılmaksızın ciddi hasar/derin çizik/kırık; çinko kaplama zarar görmüş (hafifçe parlak kızıl bakır tabaka görünüyor). | FK 5 | Evet, kabul edilemez; Atık çizgisi – monte edilmemelidir / değiştirilmelidir. |
Ek B (zorunlu): BQF/ilk örnek testi için ek sayfa
MB müşteri tesisi için ilk örnek inceleme raporu ve onayın SALT belgesi
tedarik kaynağı, hedef-gerçekçe karşılaştırma tablosunda (Bkz. Tablo) aşağıdaki bilgileri içermelidir
14).
Tablo 14: Hedef–Gerçekçi Karşılaştırma Tablosu
| Gereksinim | Açıklama | Teknik Şartname | BQF Laboratuvarı | ISIR Laboratuvarı |
|---|---|---|---|---|
| Üretim rotası | İlgili üretim adımının konumu belirtilecektir. | SALT belgesi | C | C |
| Kimyasal analiz | Kimyasal bileşim, ilgili ürün versiyonu için uygun standarta uygun olmalıdır. | Bölüm 6.1, Tablo 3 | C | C |
| dış çap ve cidar kalınlığı | Dış çap toleransları (kaplamalı ve kaplamasız) ile duvar kalınlığı toleransları sağlanmıştır. | Bölüm 7.1-6, Tablolar 5-8 | C | C |
| Dikiş Çökmesi | Dikiş çöküntülerinin dış yüzeylerdeki toleransları PVs.30-49’a uygundur. | Bölüm 7.2, Şekiller 2-3 | C | C |
| Kaynak birleşimi takviyesi ve duvar kalınlığı azalması | Maksimum kaynak birleşimi takviyesi ve duvar kalınlığı azalması PVs.50-59’a uygundur. | Bölüm 7.3, Şekil 4 | C | C |
| Kaplama kalınlıkları | Tablo 1’deki alt spesifikasyon sınırları sağlanmıştır. | Bölüm 8.1, Tablo 1 | C | C |
| Mekanik özellikleri | Yakma mukavemeti, çekme mukavemeti ve kopma sonrası uzama ile ilgili çekme testi; genişletme testi. | Bölüm 8.2, Tablo 9 | C | C |
| İç basınç testi | Patlama basıncının kanıtı verilmelidir. | Bölüm 8.3, Tablo 10 | C | C |
| Flare Uygunluğu ve Eğme Testi | Flare üretilebilirliğinin kanıtı. Eğme sonrası kesit alanındaki maksimum değişim uyulması gereken şarttır. | Bölüm 8.4, MBN 10338, DIN 234, SAE J2044, Tablo 11, Şekil 5 | C | C |
| Eğme Kesme Testi | Bükme işlemi sırasında bireysel kaplamaların ayrılması, açık kalması veya lehim dikişlerinin kırılana kadar açılması olmamalıdır. | Bölüm 8.5 | C | C |
| Dış yüzey için korozyon testi | Ürün versiyonuna bağlı olarak farklı korozyon testleri başarıyla tamamlanmalıdır. | Bölüm 8.6.1, Tablo 12, DIN EN ISO 9227 (NSS ve CASS) | C+ (Çizik uygulaması bağımsız olarak test edilmelidir) | C |
| İç kısım için korozyon testi | Taşınacak yakıt için iç yüzeyin ve kaynak dikişinin korozyon direncine ilişkin kanıt, yakıt hatları için her konumda bir kez verilmelidir. | Bölüm 8.6.2, MBN 10374 | C | – |
| Kaplama yapışma dayanımı | 5 döngü – katmanların ayrılması olmadan termal döngüleme. | Bölüm 8.7, Şekil 6 | C | C |
Ek C (bilgilendirici): NFN durumuna sahip ürün versiyonlarına genel bakış
Yeni tasarımlar için uygun değildir.
Tablo 15: NFN durumundaki PV’lerin Genel Bakışı
| Ürün versiyonu | Boru Tipi | dış yüzey | İç yüzey | Uygulama | |
|---|---|---|---|---|---|
| Metalik kaplama | Plastik kaplama | ||||
| 4040.20 yeni tasarım için uygun değil | Çift cidarlı sarılı boru | Elektrolitik olarak çinko kaplı 12 – 15 μm | olmadan | yok* | Fren hatları Flanşlı açılmış bağlantı. |
| 4040.30 yeni tasarım için uygun değil | Çift cidarlı sarılı boru | Elektrolitik olarak çinko kaplı ≥ 25 μm | olmadan | yok* | Fren hatları PV.20’ye göre |
| 4040.70 yeni tasarımlar için uygun değil | Paslanmaz çelikten üretilen kaynaklı boru | olmadan | olmadan | olmadan | Isıl stres altına maruz kalan bölgelerdeki yakıt hatları |