Standar ini diterbitkan dengan kode tetap A 254; angka yang mengikuti kode tersebut menunjukkan tahun penerbitan adopsi awal atau, dalam hal revisi, tahun revisi terakhir. Angka dalam tanda kurung menunjukkan tahun persetujuan ulang terakhir. A tanda epsilon (e) berindeks atas menunjukkan perubahan redaksional sejak revisi atau persetujuan ulang terakhir.
1. Ruang Lingkup
1.1 Spesifikasi ini mencakup tabung baja berdinding ganda yang disambung dengan pematrian tembaga , cocok untuk penggunaan teknik umum, khususnya dalam industri otomotif, pendingin udara, dan kompor, untuk saluran bahan bakar, saluran rem, saluran oli, unit pemanas dan pendingin, serta sejenisnya.
1.2 Nilai-nilai yang dinyatakan dalam satuan inci-pound dianggap sebagai standar.
2. Dokumen yang Dikutip
2.1 Standar ASTM:
A 370 Metode Uji dan Definisi untuk Pengujian Mekanis Produk Baja
E 30 Metode Uji untuk Analisis Kimia Baja, Besi Cor, Besi Tanur Terbuka, dan Besi Tempa³
E 59 Praktik Pengambilan Sampel Baja dan Besi untuk Penentuan Komposisi Kimia
2.2 Standar Society of Automotive Engineers:
J 533 Flare untuk Tabung
3. Informasi Pemesanan
3.1 Pesanan untuk material berdasarkan spesifikasi ini harus mencakup hal-hal berikut, sebagaimana diperlukan untuk menggambarkan material yang diinginkan secara memadai:
3.1.1 Jumlah (kaki, meter),
3.1.2 Nama material (pipa baja yang disolder tembaga),
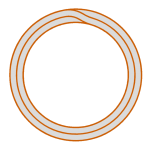
3.1.3 Jenis, bila diperlukan (lihat Gambar 1) (biasanya jenis tidak ditentukan),
3.1.4 Ukuran (diameter luar dan ketebalan dinding; biasanya diameter dalam tidak perlu ditentukan),
3.1.5 Panjang (spesifik atau acak),
3.1.6 Kebersihan permukaan dalam, bila diperlukan (lihat Pasal 8),
3.1.7 Lapisan eksternal, bila diperlukan (lihat Pasal 7 dan Persyaratan Tambahan S2), dan
3.1.8 Persyaratan khusus atau tambahan atau pengecualian terhadap spesifikasi.
4. Manufaktur
4.1 Baja dapat dibuat dengan proses apa pun.
4.2 Jika pembeli mengharuskan jenis peleburan tertentu, hal tersebut harus dinyatakan secara eksplisit dalam pesanan pembelian.
4.3 Peleburan utama dapat mencakup degassing atau pemurnian terpisah dan dapat diikuti oleh peleburan sekunder, seperti electroslag remelting atau vacuum-arc remelting. Jika peleburan sekunder digunakan, maka heat didefinisikan sebagai seluruh ingot yang dilebur ulang dari satu heat primer tunggal.
4.4 Baja dapat dicor dalam bentuk ingot atau dicor secara continuous casting (strand casting). Apabila baja dengan mutu berbeda dicor secara berturut-turut dalam proses strand casting, identifikasi material transisi yang dihasilkan wajib dilakukan. Produsen harus menghilangkan material transisi tersebut melalui prosedur yang telah ditetapkan guna memastikan pemisahan mutu secara pasti.
4.5 Tabung harus dibuat dengan menggulung strip baja menjadi bentuk tabung dan kemudian dilakukan pematrian tembaga dalam atmosfer pereduksi.
4.6 Tabung harus dibuat sesuai dengan gambar 1.
4.7 Tabung harus diuji secara memadai oleh produsen setelah proses pematrian guna memastikan bebas kebocoran dan cacat berbahaya.
5. Komposisi Kimia
5.1 Baja harus memenuhi persyaratan komposisi kimia sebagaimana ditetapkan dalam Tabel 1.
TABEL 1 Persyaratan Kimia
| Unsur | Komposisi, % |
|---|---|
| Karbon | 0,05 hingga 0,15 |
| Mangan | 0,27 hingga 0,63 |
| Fosfor, maks. | 0,035 |
| Belerang, maks. | 0,035 |
5.2 Analisis Panas—Analisis tiap batch baja harus dilakukan oleh produsen baja guna menentukan persentase unsur-unsur yang dispesifikasikan. Jika digunakan proses peleburan sekunder, analisis panas harus diambil dari satu ingot hasil remelting atau produk dari satu ingot hasil remelting untuk tiap batch peleburan primer. Komposisi kimia yang ditentukan demikian, atau yang ditentukan melalui analisis produk yang dilakukan oleh produsen produk pipa harus memenuhi persyaratan yang dispesifikasikan.
5.3 Analisis Produk—Tabung jenis ini umumnya diproduksi dari baja rimmed atau capped yang ditandai oleh ketidakseragaman komposisi kimianya. Oleh karena itu, penolakan berdasarkan analisis produk tidak tepat kecuali terbukti jelas adanya kesalahan aplikasi.
5.4 Metode Analisis—Metode yang diuraikan dalam Metode Uji E 30 harus digunakan untuk keperluan arbitrase. Harus diberikan toleransi yang memadai terhadap keberadaan logam pengisi tembaga untuk brazing.
5.5 Sampel untuk Analisis Produk—Kecuali untuk analisis spektrografis, sampel harus diambil sesuai dengan Praktik E 59.
6. Persyaratan Mekanis
6.1 Uji Tarik—Sifat tarik pipa dalam kondisi akhir (sebelum pengerjaan dingin) harus memenuhi persyaratan yang tercantum dalam Tabel 2.
6.1.1 Spesimen dan uji tarik yang diperlukan harus dilakukan sesuai dengan Metode dan Definisi Pengujian A 370.
6.1.2 Spesimen harus diuji pada suhu ruang.
6.1.3 Spesimen pengujian harus diambil dari ujung tabung jadi sebelum proses pelebaran (upsetting), pengecilan (swaging), ekspansi, atau operasi pembentukan lainnya, atau sebelum dipotong sesuai panjang. Ujung spesimen harus halus serta bebas dari burr dan cacat.
6.1.4 Jika spesimen uji mana pun menunjukkan cacat atau pemesinan yang rusak, spesimen tersebut boleh dibuang dan diganti dengan spesimen lain.
6.1.5 Kekuatan luluh ditentukan sebagai nilai yang bersesuaian dengan offset permanen sebesar 0,2 % dari panjang pengukuran spesimen, atau ekstensi total sebesar 0,5 % dari panjang pengukuran di bawah beban.
6.1.6 Jika persentase perpanjangan dari spesimen uji mana pun kurang dari nilai yang dispesifikasikan dan bagian patahan berada lebih dari 3⁄4 inci (19,0 mm) dari pusat panjang pengukuran—sebagaimana ditunjukkan oleh tanda gores pada spesimen sebelum pengujian—maka pengujian ulang diperbolehkan.
TABEL 2 Persyaratan Tarik
| Sifat | Persyaratan |
|---|---|
| Kekuatan tarik, minimum, psi (MPa) | 42 000 (290) |
| Kekuatan luluh, minimum, psi (MPa) | 25 000 (172) |
| Pemanjangan dalam 2 inci (50,8 mm), minimal, % | 25 |
6.2 Uji Perataan—Sebuah bagian pipa, panjangnya tidak kurang dari 2½ inci (64 mm), harus mampu mengalami pemipihan antara dua pelat sejajar hingga dinding-dinding dalamnya saling bersentuhan tanpa retak atau menunjukkan cacat lainnya.
6.3 Uji Ekspansi—Sebuah bagian pipa sepanjang kira-kira 4 inci (100 mm) harus mampu mengalami ekspansi di atas mandrel tirus dengan kemiringan 1 banding 10 hingga diameter luar pada ujung yang diekspansi meningkat sebesar 20 % tanpa retak atau menunjukkan cacat lainnya. (Sebelum uji ekspansi, pipa harus dipotong tegak lurus, tepi dibulatkan, dan dikikir bebas burr. Pipa harus dijepit kuat dan tegak lurus dalam cetakan, serta penumbuk harus digerakkan sepanjang sumbu pipa.)
6.4 Uji Lentur—Tabung jadi harus mampu ditekuk pada jari-jari garis tengah sebesar tiga kali diameter luar tabung tanpa mengalami kinking, retak, atau cacat lainnya bila menggunakan perlengkapan tekuk yang tepat.
6.5 Uji Tekanan Bukti—Setiap pipa harus mampu menahan, tanpa pecah atau bocor, salah satu dari uji tekan berikut:
6.5.1 Tekanan hidrostatik internal yang cukup untuk memberikan tegangan serat minimum sebesar 16.000 psi (110 MPa). Tekanan hidrostatik ditentukan dengan cara berikut
rumus:
P 5 2St/D
di mana:
P = tekanan hidrostatik, psi (atau MPa),
S = tegangan serat yang diizinkan, 16 000 psi (110 MPa),
t = ketebalan dinding aktual pipa, dalam inci (atau mm), dan
D = diameter luar aktual pipa, inci (atau mm).
6.5.2 Tekanan udara bawah air antara 225 dan 250 psi (1,55 dan 1,73 MPa).
7. Lapisan Pelindung
7.1 Tabung dapat dipasok dengan lapisan tembaga pada permukaan dalam dan luar, sesuai pilihan produsen.
8. Kebersihan Permukaan Dalam
8.1 Apabila kebersihan permukaan dalam ditentukan oleh pembeli, tabung untuk penggunaan tertentu, seperti kondensor pendingin, harus memenuhi persyaratan berikut terkait kebersihan internal:
8.1.1 Ketika suatu panjang tabung dibersihkan secara internal dengan kloroform terdestilasi ulang atau 1,1,1-trikloroetana terdestilasi ulang, residu yang tersisa setelah penguapan pelarut tidak boleh melebihi 1.25×10⁻⁴ g/in.2(0.194 g/m2) permukaan dalam. Untuk melakukan pengujian ini, tuangkan 100 mL pelarut melalui tabung dan kumpulkan. Panjang total tabung yang diuji tidak boleh kurang dari 40 ft (12 m), meskipun panjang total ini dapat diperoleh dengan mencuci beberapa potongan terpisah dan menuangkan pelarut yang sama secara berturut-turut melalui masing-masing potongan tersebut. Uapkan pelarut dalam bak uap atau air panas, lalu keringkan pada suhu 110°C (230°F) hingga uap sepenuhnya hilang.
8.2 Untuk mempertahankan tingkat kebersihan ini selama pengiriman, penanganan, dan penyimpanan, pembeli dapat meminta produsen menutup ujung tabung dengan tutup atau penutup.
9. Toleransi Dimensi
9.1 Tabung harus memenuhi variasi yang diizinkan dalam Tabel 3, Tabel 4, dan Tabel 5.
10. Pengerjaan, Permukaan Akhir, dan Penampilan
10.1 Pipa jadi harus bersih, halus, dan bulat baik di bagian dalam maupun luar, serta bebas dari karat, kerak, dan cacat yang mengganggu proses pengolahan maupun kinerja layanan. Pipa jadi harus
cukup lurus.
TABEL 3 Persyaratan Diameter Luar
| Diameter Luar yang Ditentukan, inci (mm) | Variasi, inci (mm) |
|---|---|
| Plus atau Minus | |
| Di bawah 3⁄16 (4,76) | 0,002 (0,051) |
| 3⁄16 (4,76) hingga 3⁄8 (9,53) | 0,003 (0,076) |
| 7⁄16 (11,1) hingga 5⁄8 (15,9) | 0,004 (0,102) |
TABEL 4 Persyaratan Ketebalan Dinding
| Ketebalan Dinding yang Ditentukan, inci (mm) | Variasi, inci (mm) |
|---|---|
| Plus atau Minus | |
| 0,020 (0,51) hingga 0,030 (0,76) | 0,003 (0,08) |
| 0,031 (0,79) hingga 0,049 (1,24) | 0,0035 (0,09) |
TABEL 5 Persyaratan Panjang
| Panjang Potong yang Ditentukan, inci (m) | Variasi, inci (mm) |
|---|---|
| 18 (0,46) dan di bawahnya | ±0.03 (±0.76) |
| Lebih dari 18 (0,46) hingga 40 (1,02) | ±0,06 (±1,52) |
| Lebih dari 40 (1,02) hingga 80 (2,03) | ±0,12 (±3,05 ) |
| Lebih dari 80 (2,03) hingga 120 (3,05) | ±0,25 (±6,35 ) |
| Lebih dari 120 (3,05) | +1,00 (+25,4), −0,0 |
11. Pengujian Ulang
11.1 Jika hasil pengujian mekanis dari suatu kelompok atau lot tidak memenuhi persyaratan yang ditentukan dalam spesifikasi masing-masing, pengujian ulang dapat dilakukan pada tabung tambahan sebanyak dua kali jumlah awal dari kelompok atau lot yang sama, di mana masing-masing tabung tersebut harus memenuhi persyaratan yang ditentukan.
12. Perlakuan Ulang
12.1 If the individual tubes or the tubes selected to represent any group or lot fail to conform to the test requirements, the individual tubes or the group or lot represented may be retreated and resubmitted for test. Not more than two reheat treatments shall be permitted.
13. Pemeriksaan
13.1 Inspektur yang mewakili pembeli berhak memasuki seluruh area pabrik pada setiap waktu selama pelaksanaan pekerjaan berdasarkan kontrak pembeli, khususnya di semua bagian pabrik produsen yang terkait dengan pembuatan material yang dipesan. Produsen wajib menyediakan semua fasilitas yang wajar bagi inspektur guna meyakinkannya bahwa material yang disediakan sesuai dengan spesifikasi ini. Semua pengujian dan inspeksi yang dipersyaratkan harus dilakukan di tempat pembuatan sebelum pengiriman, kecuali ditentukan lain, dan harus dilaksanakan sedemikian rupa sehingga tidak mengganggu operasi pabrik secara tidak perlu.
14. Penolakan
14.1 Setiap panjang tabung yang diterima dari produsen dapat diperiksa oleh pembeli dan, jika tidak memenuhi persyaratan spesifikasi berdasarkan metode pemeriksaan dan pengujian sebagaimana diuraikan dalam spesifikasi, tabung tersebut dapat ditolak dan produsen harus diberitahukan. Penanganan tabung yang ditolak menjadi kesepakatan antara produsen dan pembeli.
14.2 Material yang gagal dalam salah satu operasi pembentukan atau dalam proses pemasangan dan terbukti cacat harus dipisahkan, serta pabrikan harus diberitahukan untuk evaluasi bersama kesesuaian material tersebut. Penanganan material semacam itu menjadi subjek kesepakatan bersama.
15. Sertifikasi
15.1 Apabila diminta dalam pesanan pembeli, laporan uji yang ditandatangani oleh karyawan atau perwakilan resmi pabrikan harus diserahkan kepada pembeli guna menunjukkan spesifikasi dan tanggal tahun, kelas, hasil analisis kimia , uji kekerasan dan uji tarik (jika ditentukan), serta uji lainnya sebagaimana mungkin ditentukan secara tertulis oleh pembeli.
16. Penandaan Produk
16.1 Nomor spesifikasi (penandaan tidak wajib mencantumkan tanggal tahun spesifikasi), nama atau merek pabrikan, serta ukuran tabung atau nomor bagian harus dicantumkan pada label atau tag yang diikat secara aman pada bundel atau kotak pengiriman tabung.
16.2 Pengkodean Batang (Bar Coding)—Selain persyaratan pada Pasal 16.1, pengkodean batang dapat diterima sebagai metode identifikasi tambahan. Pembeli boleh menentukan secara eksplisit sistem pengkodean batang yang harus digunakan dalam pesanannya.
PERSYARATAN TAMBAHAN
Satu atau lebih persyaratan tambahan berikut hanya berlaku apabila ditentukan oleh pembeli dalam permohonan, kontrak, atau pesanan. Rincian persyaratan tambahan ini harus disepakati bersama antara produsen dan pembeli.
S1. Uji Flare
S1.1 Tabung yang dilas tembaga harus mampu dibentuk flare ganda hingga dimensi yang ditunjukkan dalam Standar SAE J 533 tanpa mengalami retak melintasi dinding pada diameter mayor flare. Pemisahan sambungan tumpang luar diperbolehkan hanya pada Area A (lihat Gambar S1.1) di ujung flare tabung. Pemisahan ini tidak boleh melebihi 0,12 inci (3,0 mm) dalam panjangnya dan hanya terbatas pada ketebalan luar saja. Pemisahan sambungan tidak diperbolehkan pada area-area berikut:
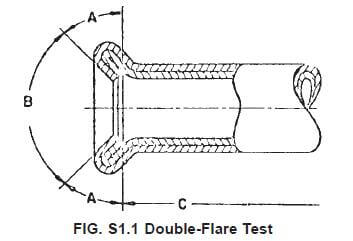
S1.1.1 Area B (kursi flare, didefinisikan sebagai permukaan dalam sudut tercakup 90°); permukaan kerucut harus halus dan bebas dari retakan atau ketidakberaturan lain yang dapat menyebabkan kebocoran setelah perakitan.
S1.1.2 Area C (permukaan di luar panjang ketebalan ganda yang dihasilkan oleh flare).
S1.2 Kursi flare boleh memiliki tanda radial acak atau lekukan permukaan yang tidak mengganggu kemampuan penyegelan flare. Tidak diperbolehkan adanya lekukan berulang akibat kerusakan alat flare atau melekatnya serpihan logam atau kotoran pada alat flare. Apabila penampilan fisik kursi flare dipertanyakan, kriteria penilaian akhir adalah kemampuan kursi flare tersebut membentuk segel saat diuji tekanan pada tingkat torsi yang ditentukan.
S2. Lapisan Luar
S2.1 Permukaan luar tabung harus dilapisi dengan lapisan paduan timbal-timah hasil proses hot-dip. Berat dan komposisi lapisan harus disepakati antara produsen dan pembeli.
S3. Penyelesaian Ujung
S3.1 Tabung jadi harus memiliki ujung yang halus dan bebas dari burr.