Standar ini berlaku untuk pipa baja berlapis ganda bergelombang yang disambung dengan proses brazing, yang dimaksudkan untuk sistem pipa hidrolik pada kombinasi mesin pertanian, traktor, mobil, kulkas rumah tangga, dll.
1. Variasi Produk
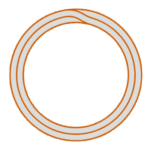
1.1. Bentuk, dimensi, dan massa 1 m pipa harus sesuai dengan yang tercantum pada Gambar 1 dan Tabel 1.
Tabel 1 Ukuran & Berat
| Diameter Luar | Berat, kg/meter | ||
| Ketebalan Dinding | 0.7 | 0.8 | 0.9 |
| 3 | 0.040 | – | – |
| 4 | 0.057 | 0.063 | – |
| 4.75 | 0.070 | – | – |
| 5 | 0.074 | 0.083 | – |
| 6 | 0.091 | 0.103 | – |
| 8 | 0.126 | 0.142 | 0.158 |
| 10 | 0.161 | 0.182 | 0.202 |
| 12 | – | – | 0.246 |
| 14 | – | – | 0.291 |
| 15 | – | – | 0.313 |
1,2. Panjang pipa dibuat:
dimensi – dari 3 hingga 6 m; sesuai permintaan pelanggan, diperbolehkan memproduksi pipa pengukur dengan panjang hingga 9 m;
tidak terukur – dari 1 hingga 6 m; atas permintaan pengguna, diperbolehkan memproduksi pipa tanpa dimensi dengan panjang lebih dari 6 m;
kelipatan — dalam batas pipa tanpa dimensi dengan kelipatan minimal 100 mm.
Toleransi untuk tiap potongan pada panjang multi tidak boleh melebihi 5 mm. Atas permintaan konsumen, toleransi lain dapat diperbolehkan.
1.3. Deviasi batas sepanjang panjang pipa pengukur dan pipa berulang tidak boleh melebihi +10 mm.
1.4. Deviasi batas pada diameter luar dan ketebalan dinding tidak boleh melebihi nilai yang ditentukan dalam Tabel 2.
Atas permintaan pelanggan, pipa dengan akurasi tinggi diproduksi: diameter 10 mm dengan deviasi maksimum diameter ±0,05; diameter hingga 6 mm dengan deviasi maksimum ketebalan dinding tidak lebih dari (−0,07, +0,05) mm.
1.5. Atas permintaan konsumen, pipa diproduksi dengan toleransi bergeser untuk diameter luar, sedangkan deviasi maksimum ditetapkan melalui kesepakatan antara produsen dan konsumen dan tidak boleh melebihi total deviasi bilateral yang tercantum dalam Tabel 2. Dalam hal ini,
Tabel 2 Ukuran & Toleransi mm
| Diameter Luar | Toleransi OD | Toleransi Ketebalan Dinding | ||
| Normal | Tinggi | Normal | Tinggi | |
| Di bawah 6 | +0.10 -0.12 | +0.05 -0.07 | +/-0.13 | +/-0.10 |
| 6 dan di atasnya | +0.10 -0.12 | +0.05 -0.07 | +/-0.10 | +/-0.07 |
| dari 10 hingga 15 | +0.12 -0.14 | +/-0.08 | +/-0.10 | +/-0.07 |
1.6. Ovalitas dan perbedaan dimensi pipa tidak boleh menyebabkan dimensi pipa melebihi deviasi batas masing-masing untuk diameter luar dan ketebalan dinding.
1.7. Kelengkungan pipa per 1 m panjang tidak boleh melebihi 6 mm untuk pipa dengan akurasi normal dan 5 mm untuk pipa dengan presisi tinggi.
Atas permintaan pelanggan, kelengkungan pipa tidak boleh melebihi 3 mm per 1 m panjang.
1.8. Ujung pipa harus dipotong tegak lurus. Ujung pipa pengukur harus dibersihkan dari sisa pemotongan (burrs). Atas permintaan konsumen, diperbolehkan memproduksi pipa pengukur tanpa proses pembuangan burrs.
Contoh penandaan:
Pipa dengan diameter luar 8 mm dan tebal dinding 0,7 mm, panjang 3000 mm, terbuat dari baja 08kp:
Pipa 8 х0,7х3000-08кп GOST 11249-80
Sama, panjangnya kelipatan 100 mm:
Pipa 8×0.7x100kr-08kp GOST 11249-80
Sama, panjang tak terbatas:
Pipa 8х0,7-08кп GOST 11249-80
Pada notasi pipa presisi tinggi, setelah kata “pipa” ditambahkan huruf “P”, sedangkan pipa kategori kualitas tertinggi diberi kode “B”, contohnya:
Pipa P 8х0,7-08кп GOST 11249-80
Pipa In 8х0,7х7950-08кп GOST 11249-80
2. PERSYARATAN TEKNIS
2.1. Pipa diproduksi sesuai dengan persyaratan standar ini untuk peraturan teknologi yang disetujui sesuai prosedur yang berlaku.
Pipa dibuat dari strip baja kelas baja 08kp dan 10 sesuai dengan GOST 1050-88 serta 08Yu menurut GOST 9045-93.
2.2. Pipa harus dilas tembaga secara menyeluruh pada seluruh permukaan kontak lapisan dalam atmosfer pelindung.
Tepi yang terikat tidak diperbolehkan.
Lapisan yang tidak signifikan dan memprihatinkan diperbolehkan, asalkan tidak menyebabkan terbentuknya gelombang dan tonjolan pada lengkungan yang dilakukan sesuai dengan persyaratan pada paragraf 2.9.
2.3. Permukaan luar dan dalam pipa harus bebas dari retakan, inklusi, cacat, delaminasi, serta karat.
Risiko, keropeng, goresan, dan penyok dalam batas variasi ketebalan dinding diperbolehkan; aliran lokal tembaga yang tidak signifikan dalam batas penyimpangan diameter luar; warna permukaan yang tidak seragam.
Pada permukaan dalam pipa tidak boleh terdapat kotoran maupun sisa pembakaran pelumas, sedangkan kontaminasi residu pada permukaan dalam tidak boleh melebihi 0,350 g/m²2.
Atas permintaan konsumen, kontaminasi sisa pada permukaan dalam pipa tidak boleh melebihi 0,177 g/m².2.
2.4. Sifat mekanis logam pipa harus memenuhi standar yang ditentukan dalam Tabel 3.
Atas permintaan konsumen, elongasi relatif (δ) untuk pipa berdiameter hingga 6 mm harus minimal 30%; untuk pipa berdiameter lebih dari 6 mm, dari baja kelas 08kp — minimal 27%, dan dari baja kelas 10 — tidak kurang dari 26%.
| Jenis Baja | OD, mm | Tarik, MPa | Pemanjangan, % |
|---|---|---|---|
| 08кп, 08Ю | 6 & lebih sedikit | 294 | 29 |
| Di atas 6 | 26 | ||
| 10 | 6 & lebih sedikit | 26 | |
| Di atas 6 | 25 |
2.5. Atas permintaan pelanggan, pipa dibuat dengan permukaan luar galvanis. Ketebalan lapisan seng minimal 12 mikron.
2.6. Pipa harus mampu menahan tekanan hidrolik sebesar 18,4 MPa (180 kgf/cm2 ). Atas permintaan pelanggan, pipa harus mampu menahan tekanan hidrolik sebesar 35,7 MPa (350 kgf/cm2).
2.7. Pipa harus mampu menahan proses double flaring tanpa munculnya retakan maupun delaminasi pada jari-jari transisi luar r = 1,0 ± 0,2 mm.
Diameter flens yang dibentuk pada flens ganda harus sesuai dengan nilai yang tercantum dalam Tabel 4.
| OD Tabung (mm) | Diameter Flare (min, mm) | OD Tabung (mm) | Diameter Flare (min, mm) | OD Tabung (mm) | Diameter Flare (min, mm) |
|---|---|---|---|---|---|
| 3 | 4.2 | 6 | 8.5 | 12 | 15.5 |
| 4 | 5.6 | 8 | 10.8 | 14 | 16.7 |
| 5 | 7.0 | 10 | 13.5 | 15 | 17.8 |
2.8. Pipa harus mampu menahan proses perataan tanpa robek pada tepi luarnya hingga jarak antar bidang perataan sama dengan 4S (S = ketebalan dinding nominal).
Pipa dengan perpanjangan relatif minimal 30% harus mampu menahan pengempisan hingga jarak antar bidang pengempisan sebesar 3S.
2.9. Pipa harus mampu menahan proses pembengkokan mengelilingi mandrel dengan jari-jari sama dengan tiga kali diameter luar.
2.10. Pipa harus mampu menahan deformasi hingga diameter luar meningkat sebesar 20%.
3. ATURAN PENERIMAAN
3.1. Pipa diterima dalam kelompok. Kelompok tersebut harus terdiri dari pipa dengan diameter, ketebalan dinding, dan mutu baja yang sama serta dilengkapi satu dokumen kualitas yang memuat:
- Merek dagang atau nama pabrikan beserta merek dagangnya;
- Nama perusahaan-konsumen;
- Penunjukan standar ini;
- Ukuran pipa;
- Jenis baja;
- Nomor peleburan atau batch, komposisi kimia pipa logam sesuai dengan dokumen kualitas pabrikan billet;
- Meter dan jumlah pipa dalam kepingan;
- Hasil uji.
Jumlah pipa dalam satu batch tidak boleh melebihi 500 pcs.
3,2. Dalam hal terjadi ketidaksepahaman dalam menilai kualitas komposisi kimia logam, satu pipa dari lot dipilih untuk pemeriksaan.
3,3. Pemeriksaan permukaan luar, dimensi, dan kualitas solder dilakukan pada setiap batch pipa.
3.4. Untuk memeriksa permukaan dalam guna mendeteksi kontaminasi, satu batang pipa diambil dari lot. Pengujian kontaminasi pada permukaan dalam pipa dilakukan atas permintaan konsumen.
3.5. Untuk pengujian pipa terhadap tarikan, defleksi ganda, perataan, lentur, distribusi, tekanan hidrolik hingga kegagalan, serta pemeriksaan ketebalan lapisan seng, dua batang pipa diambil dari lot. Pengujian pipa terhadap distribusi dilakukan atas permintaan konsumen.
3.6. Untuk pengujian pipa dengan tekanan hidrolik, diambil minimal 1% pipa dari lot.
3.7. Jika hasil pengujian tidak memenuhi syarat, bahkan hanya pada satu indikator saja, maka pengujian diulang pada jumlah pipa yang digandakan, yang dipilih dari lot yang sama.
Hasil pengujian berulang berlaku untuk seluruh lot.
4. METODE PENGUJIAN
4.1. Untuk pengendalian kualitas, satu contoh dipotong dari setiap pipa yang dipilih.
4.2. Komposisi kimia baja ditentukan sesuai dengan GOST 22536.0-87, GOST 22536.1-88, GOST 22536.2-87, GOST 22536.3-88, GOST 22536.4-88, GOST 22536.5-87, GOST 22536.6-88. Contoh untuk penentuan komposisi kimia dipilih sesuai dengan GOST 7565-81.
4.3. Pemeriksaan permukaan luar dilakukan tanpa menggunakan alat pembesar.
4.4. Kontaminasi sisa pada permukaan dalam pipa dipantau dengan cara menimbang contoh pada timbangan analitik sebelum mencuci permukaan dalam pipa dengan pelarut sepanjang 0,5–1 m, yang dililit membentuk spiral heliks, serta setelah pencucian dan pengeringannya. Sebagai pelarut, gunakan bensin B-70 sesuai dengan GOST 3134-78 atau hladon 113 sesuai dengan GOST 23844-79.
4.4a. Pengendalian ketebalan lapisan seng dilakukan dengan metode tetes sesuai dengan GOST 9.302-88.
4.5. Kualitas pematrian pipa diperiksa dengan metode pengendalian tanpa merusak berdasarkan dokumentasi teknis. Dalam hal terjadi perselisihan saat pengendalian pipa dengan metode tanpa merusak, dilakukan uji lentur.
4.6. Panjang diukur menggunakan pita ukur menurut GOST 7502-98.
Diameter luar pipa dan ketebalan dindingnya diukur menggunakan mikrometer sesuai dengan GOST 6507-90.
Kelengkungan pipa diukur menggunakan penggaris kalibrasi sesuai GOST 8026-92 dan probe untuk ND.
4.7. Uji tarik dilakukan menurut GOST 10006-80 pada sampel pendek berbentuk potongan pipa.
4.8. Uji sisi ganda dilakukan sesuai dengan persyaratan pasal 2.8.
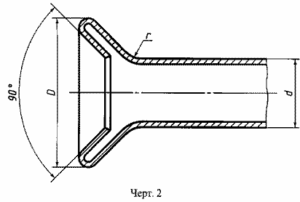
4.9. Uji perataan dilakukan sesuai dengan GOST 8695-75. Saat pengujian, tepi luar harus melewati sepanjang garis kelengkungan maksimum.
4.10. Uji lengkung dilakukan menurut GOST 3728-78 dengan menggunakan bahan pengisi (filler).
4.11. Uji distribusi dilakukan sesuai dengan GOST 8694-75 menggunakan kerucut tirus 1:10.
Pipa yang telah diuji distribusi tidak diuji pengempisan.
4.12. Pengujian hidrolik pipa dilakukan sesuai dengan GOST 3845-75 dengan waktu tahan minimal 5 detik.
Pengujian pipa dengan tekanan hidrolik sebelum kehancuran dilakukan sesuai dengan dokumentasi teknis.
5. PENANDAAN, PEMASANAN, TRANSPORTASI, DAN PENYIMPANAN
5.1. Penandaan, pengemasan, transportasi, dan penyimpanan pipa—sesuai dengan GOST 10692-80.
5.1.1. Berdasarkan kesepakatan antara produsen dan konsumen, diperbolehkan mengemas pipa dalam bentuk paket atau ikatan. Dalam hal ini, pipa harus diikat dengan kawat sesuai dengan GOST 3282-74 di tiga titik, dibungkus sepanjang panjang dan pada ujung-ujungnya dengan kertas berminyak sesuai dengan GOST 8828-89, kemudian dibungkus kembali dengan bahan pengemas (tikar, kain bukan tenunan, serpihan, atau serat buatan) menggunakan kawat sesuai dengan GOST 3282-74 di minimal tiga titik.
5.2. Pengemasan pipa – atas permintaan konsumen.
5.2.1. Setiap lot diikat dengan kawat sesuai dengan GOST 3282-74 atau pita sesuai dengan GOST 3560-73 di paling sedikit empat tempat.
5.2.2. Pipa dikirim dalam paket yang terdiri dari beberapa lot, dengan satu kelas baja dalam satu paket tidak melebihi total 15.000 m.
5.2.3. Untuk mencegah masuknya kelembapan dan kotoran ke dalam pipa, setiap paket pipa harus dibungkus sepanjang seluruh panjangnya dengan dua lapis kertas parafin sesuai dengan GOST 9569-79 atau kertas aspal sesuai dengan GOST 515-77. Di ujung-ujung paket, kertas harus disegel secara hati-hati, kemudian ujung-ujung paket harus dibungkus dengan kain pembungkus sesuai dengan GOST 30090-93 atau dengan kain serat buatan atau bahan non-woven dan film pada jarak tidak kurang dari 1 m dari masing-masing ujung. Pipa yang telah dikemas harus diletakkan di atas keranjang kayu dan diikat rapat dengan pita pembungkus sesuai dengan GOST 3560-73 atau kawat sesuai dengan GOST 3282-74. Jarak antar ikatan tidak boleh lebih dari 1,5 m. Panjang satu keranjang harus mencakup paling sedikit dua ikatan. Bagian keranjang harus menjulur melebihi ujung-ujung paket sepanjang maksimal 30 mm.