Diese Norm gilt für stählerne gewellte zweilagige Hartlötrohre, die für Leitungen hydraulischer Systeme in Mähdreschern, Traktoren, Kraftfahrzeugen, Haushaltskühlschränken usw. bestimmt sind.
1. Sortiment
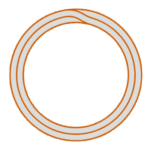
1.1. Form, Abmessungen und Masse von 1 m Rohr müssen den Angaben in Abbildung 1 und Tabelle 1 entsprechen.
Tabelle 1 Abmessungen & Gewichte
| Außendurchmesser | Gewicht, kg/Meter | ||
| Wanddicke | 0.7 | 0.8 | 0.9 |
| 3 | 0.040 | – | – |
| 4 | 0.057 | 0.063 | – |
| 4.75 | 0.070 | – | – |
| 5 | 0.074 | 0.083 | – |
| 6 | 0.091 | 0.103 | – |
| 8 | 0.126 | 0.142 | 0.158 |
| 10 | 0.161 | 0.182 | 0.202 |
| 12 | – | – | 0.246 |
| 14 | – | – | 0.291 |
| 15 | – | – | 0.313 |
1,2. Die Rohrlänge wird hergestellt:
maßlich – von 3 bis 6 m; auf Kundenwunsch dürfen Messrohre bis zu einer Länge von 9 m hergestellt werden;
nicht maßhaltig – von 1 bis 6 m; auf Wunsch des Anwenders dürfen nicht maßhaltige Rohre mit einer Länge über 6 m hergestellt werden;
Vielfache – innerhalb der Grenzen nichtdimensionaler Rohre mit einer Vielfachlänge von mindestens 100 mm.
Die Toleranz für jeden Schnitt bei Mehrfachlängen darf 5 mm nicht überschreiten. Auf Wunsch des Verbrauchers ist eine andere Toleranz zulässig.
1.3. Die zulässigen Abweichungen der Längenmessung bei Einzel- und Mehrfachrohren dürfen +10 mm nicht überschreiten.
1.4. Die Grenzabmaße für den Außendurchmesser und die Wanddicke dürfen die in Tabelle 2 angegebenen Werte nicht überschreiten.
Auf Kundenwunsch werden Rohre mit erhöhter Genauigkeit hergestellt: bei einem Durchmesser von 10 mm mit einer maximalen Durchmessertoleranz von ± 0,05; bei einem Durchmesser bis zu 6 mm mit einer maximalen Wandstärketoleranz von (–0,07; +0,05) mm.
1.5. Auf Verlangen des Verbrauchers werden die Rohre mit einer verschobenen Toleranz für den Außendurchmesser hergestellt; die maximal zulässigen Abweichungen werden dabei zwischen Hersteller und Verbraucher vereinbart und dürfen die gesamte beidseitige Toleranz gemäß Tabelle 2 nicht überschreiten. In diesem Fall,
Tabelle 2: Abmessungen & Toleranzenmm
| Außendurchmesser | Toleranzen für den Außendurchmesser | Toleranzen der Wanddicke | ||
| Normal | Hoch | Normal | Hoch | |
| Unter 6 | +0.10 -0.12 | +0.05 -0.07 | +/-0.13 | +/-0.10 |
| 6 und darüber | +0.10 -0.12 | +0.05 -0.07 | +/-0.10 | +/-0.07 |
| von 10 bis 15 | +0.12 -0.14 | +/-0.08 | +/-0.10 | +/-0.07 |
1.6. Die Ovalität und die Differenz der Rohre dürfen nicht dazu führen, dass die Rohrabmessungen die Grenzabmaße für den Außendurchmesser bzw. die Wanddicke überschreiten.
1.7. Die Krümmung der Rohre pro 1 m Länge darf bei Rohren mit normaler Genauigkeit 6 mm und bei Rohren mit hoher Präzision 5 mm nicht überschreiten.
Auf Wunsch des Kunden darf die Krümmung der Rohre 3 mm pro 1 m Länge nicht überschreiten.
1.8. Die Rohrenden müssen rechtwinklig geschnitten sein. Die Enden der Messrohre müssen von Grat gereinigt sein. Auf Verlangen des Verbrauchers ist die Herstellung von Messrohren ohne Entgraten zulässig.
Beispiele für Kennzeichnung:
Rohr mit Außendurchmesser 8 mm und Wanddicke 0,7 mm, Länge 3000 mm, aus Stahl 08kp:
Rohr 8 × 0,7 × 3000–08кп GOST 11249-80
Dasselbe, Länge, Vielfaches von 100 mm:
Rohr 8 × 0,7 × 100kr–08kp GOST 11249-80
Dasselbe, unbegrenzte Länge:
Rohr 8 × 0,7–08кп GOST 11249-80
Bei Rohren erhöhter Genauigkeit wird nach dem Wort „Rohr“ der Buchstabe „P“ angefügt; Rohre der höchsten Qualitätsklasse erhalten den Zusatz „B“, z. B.:
Rohr P 8×0,7-08kp GOST 11249-80
Rohr in 8×0,7×7950-08kp GOST 11249-80
2. TECHNISCHE ANFORDERUNGEN
2.1. Rohre werden gemäß den Anforderungen dieser Norm für technologische Vorschriften hergestellt, die nach dem festgelegten Verfahren genehmigt wurden.
Rohre werden aus Stahlband der Stahlsorten 08kp und 10 gemäß GOST 1050-88 sowie 08Yu gemäß GOST 9045-93 hergestellt.
2.2. Rohre müssen über die gesamte Kontaktfläche der Schichten hinweg in einer schützenden Atmosphäre mit Kupfer verlötet werden.
Verbundkanten sind nicht zulässig.
Unbedeutende, bedauerliche Schichten sind zulässig, sofern sie nicht zur Bildung von Wellen und Unebenheiten bei der gemäß Absatz 2.9 vorgeschriebenen Biegung führen.
2.3. Die Außen- und Innenoberflächen der Rohre müssen frei von Rissen, Einschlüssen, Fehlstellen, Delaminationen und Rost sein.
Risiken, Schalen, Kratzer und Dellen innerhalb der zulässigen Wandstärkeschwankungen sind zulässig; unbedeutende lokale Kupfereinflüsse innerhalb der zulässigen Abweichungen des Außendurchmessers; nicht einheitliche Oberflächenfarbe.
Auf der inneren Rohroberfläche dürfen sich weder Schmutz noch Verbrennungsreste von Schmierstoffen befinden; die verbleibende innere Oberflächenkontamination darf 0,350 g/m² nicht überschreiten.2.
Auf Verlangen des Verbrauchers darf die Restverschmutzung der inneren Rohroberfläche 0,177 g/m nicht überschreiten.2.
2.4. Die mechanischen Eigenschaften des Rohrwerkstoffs müssen den in Tabelle 3 angegebenen Normen entsprechen.
Auf Wunsch des Verbrauchers soll die relative Dehnung () für Rohre mit einem Durchmesser bis zu 6 mm mindestens 30 % betragen; für Rohre mit einem Durchmesser über 6 mm beträgt sie für den Stahlwerkstoff 08kp mindestens 27 %, für den Stahlwerkstoff 10 mindestens 26 %.
| Stahlsorte | Außendurchmesser, mm | Zugfestigkeit, MPa | Dehnung, % |
|---|---|---|---|
| 08кп, 08Ю | 6 & weniger | 294 | 29 |
| Über 6 | 26 | ||
| 10 | 6 & weniger | 26 | |
| Über 6 | 25 |
2.5. Auf Kundenwunsch werden die Rohre mit verzinkter Außenoberfläche hergestellt. Die Dicke der Zinkschicht muss mindestens 12 µm betragen.
2.6. Die Rohre müssen einem hydrostatischen Druck von 18,4 MPa (180 kgf/cm2 ). Auf Kundenwunsch müssen die Rohre einem hydrostatischen Druck von 35,7 MPa (350 kgf/cm²)2).
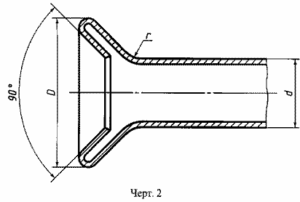
2.7. Die Rohre müssen einer doppelten Aufweitung standhalten, ohne dass Risse oder Delaminationen an einem äußeren Übergangsradius r = 1,0 ± 0,2 mm entstehen.
Der Durchmesser des Flansches bei der Doppelflansch-Ausführung muss dem in Tabelle 4 angegebenen Wert entsprechen.
| Rohr-Außendurchmesser (OD) (mm) | Aufweitungsdurchmesser (min, mm) | Rohr-Außendurchmesser (OD) (mm) | Aufweitungsdurchmesser (min, mm) | Rohr-Außendurchmesser (OD) (mm) | Aufweitungsdurchmesser (min, mm) |
|---|---|---|---|---|---|
| 3 | 4.2 | 6 | 8.5 | 12 | 15.5 |
| 4 | 5.6 | 8 | 10.8 | 14 | 16.7 |
| 5 | 7.0 | 10 | 13.5 | 15 | 17.8 |
2.8. Die Rohre müssen einer Abplattung standhalten, ohne dass die Außenkante einreißt, bis der Abstand zwischen den Abplattungsebenen 4S beträgt (S = nominelle Wanddicke).
Rohre mit einer relativen Dehnung von mindestens 30 % müssen einer Abplattungsprüfung bis auf einen Abstand zwischen den Abplattungsebenen von 3S standhalten.
2.9. Die Rohre müssen einer Biegung um einen Dorn mit einem Radius gleich dem Dreifachen des Außendurchmessers standhalten.
2.10. Rohre müssen die Verformung bis zu einer Erweiterung des Außendurchmessers um 20 % aushalten.
3. ANNAHMEREGELN
3.1. Rohre werden in Chargen angenommen. Die Charge muss aus Rohren gleichen Durchmessers, gleicher Wanddicke und gleichen Stahlgrades bestehen und durch ein einziges Qualitätsdokument abgesichert sein, das Folgendes enthält:
- Die Marke oder der Name des Herstellers sowie dessen Marke;
- Name des Unternehmens – Endverbrauchers;
- Bezeichnung dieser Norm;
- Die Rohrgrößen;
- Stahlsorte;
- Anzahl der Schmelz- oder Chargenummer, chemische Zusammensetzung der Metallrohre gemäß dem Qualitätsdokument des Herstellers des Brammenmaterials;
- Meter und Anzahl der Rohre in Stück;
- Prüfergebnisse.
Die Anzahl der Rohre pro Charge darf 500 Stück nicht überschreiten.
3.2. Im Streitfall bezüglich der Beurteilung der chemischen Zusammensetzung des Metalls wird ein Rohr aus der Charge zur Inspektion ausgewählt.
3,3. Die Prüfung der Außenfläche, der Abmessungen und der Lötqualität erfolgt stichprobenartig für jede Rohrcharge.
3.4. Zur Prüfung der inneren Oberfläche auf Kontamination wird ein Rohr aus der Charge entnommen. Die Kontrolle einer Kontamination der inneren Rohroberfläche erfolgt auf Wunsch des Verbrauchers.
3.5. Zur Prüfung der Rohre auf Zugfestigkeit, Doppelbiegung, Abplattung, Biegung, Verteilung, hydraulischen Druck bis zum Versagen sowie zur Prüfung der Zinkbeschichtungsstärke werden zwei Rohre aus der Charge entnommen. Die Prüfung der Rohre auf Verteilung erfolgt auf Wunsch des Verbrauchers.
3.6. Zur Prüfung der Rohre mittels hydrostatischem Druck werden mindestens 1 % der Rohre aus der Charge entnommen.
3.7. Bei Vorliegen unbefriedigender Prüfergebnisse – selbst bei nur einem der Prüfkriterien – ist die Prüfung an der doppelten Anzahl von Rohren, die aus derselben Charge ausgewählt wurden, zu wiederholen.
Die Ergebnisse wiederholter Prüfungen gelten für die gesamte Charge.
4. PRÜFVERFAHREN
4.1. Zur Qualitätskontrolle wird von jedem ausgewählten Rohr eine Probe entnommen.
4.2. Die chemische Zusammensetzung des Stahls wird gemäß GOST 22536.0-87, GOST 22536.1-88, GOST 22536.2-87, GOST 22536.3-88, GOST 22536.4-88, GOST 22536.5-87, GOST 22536.6-88 bestimmt. Proben zur Bestimmung der chemischen Zusammensetzung werden gemäß GOST 7565-81 entnommen.
4.3. Die Prüfung der Außenoberfläche erfolgt ohne Vergrößerungshilfen.
4.4. Die Restkontamination der Innenoberfläche der Rohre wird durch Wiegen einer Probe auf Analysenwaagen vor und nach der Reinigung der Rohrinnenfläche mit einem Lösungsmittel (Rohrlänge 0,5–1 m, spiralförmig aufgewickelt) sowie nach anschließendem Trocknen überwacht. Als Lösungsmittel ist Benzin B-70 gemäß GOST 3134-78 oder Halon 113 gemäß GOST 23844-79 zu verwenden.
4,4a. Die Kontrolle der Zinkbeschichtungsstärke erfolgt nach dem Tropfverfahren gemäß GOST 9.302-88.
4.5. Die Lötqualität der Rohre wird mittels zerstörungsfreier Prüfverfahren gemäß den technischen Unterlagen kontrolliert. Im Falle von Unstimmigkeiten bei der zerstörungsfreien Prüfung der Rohre wird ein Biegeversuch durchgeführt.
4.6. Die Länge wird mit einem Maßband gemäß GOST 7502-98 gemessen.
Der Außendurchmesser und die Wanddicke der Rohre werden mit einer Mikrometerschraube gemäß GOST 6507-90 gemessen.
Die Krümmung der Rohre wird mittels eines Kalibrierlineals gemäß GOST 8026-92 und eines Prüfkörpers für die zerstörungsfreie Prüfung (ND) gemessen.
4.7. Der Zugversuch wird gemäß GOST 10006-80 an einer Kurzprobe in Form eines Rohrstücks durchgeführt.
4.8. Der Doppelseiten-Test ist gemäß den Anforderungen des Abschnitts 2.8 durchzuführen.
4.9. Der Abplattungstest wird gemäß GOST 8695-75 durchgeführt. Während der Prüfung muss die Außenkante entlang der Linie maximaler Biegung verlaufen.
4.10. Der Biegetest wird gemäß GOST 3728-78 unter Verwendung eines Füllmaterials durchgeführt.
4.11. Der Verteilungstest wird gemäß GOST 8694-75 mit einem Kegel mit einer Neigung von 1:10 durchgeführt.
Rohre, die einer Verteilungsprüfung unterzogen wurden, unterliegen keiner Abplattungsprüfung.
4.12. Die hydraulische Prüfung der Rohre erfolgt gemäß GOST 3845-75 mit einer Haltezeit von mindestens 5 s.
Die Druckprüfung der Rohre mit hydraulischem Druck vor Zerstörung erfolgt gemäß der technischen Dokumentation.
5. KENNZEICHNUNG, VERPACKUNG, TRANSPORT UND LAGERUNG
5.1. Kennzeichnung, Verpackung, Transport und Lagerung von Rohren – gemäß GOST 10692-80.
5.1.1. Auf Vereinbarung zwischen Hersteller und Abnehmer ist es zulässig, die Rohre in Paketen oder Bündeln zu verpacken. In diesem Fall sind die Rohre an drei Stellen mit Draht gemäß GOST 3282-74 zu verbinden, längs sowie an den Enden mit ölgetränktem Papier gemäß GOST 8828-89 einzuhüllen und anschließend mit Verpackungsmaterial (Mattens, Vliesstoff, Schrott- oder Kunstfasern) an mindestens drei Stellen mit Draht gemäß GOST 3282-74 zu umwickeln.
5.2. Verpackung der Rohre – auf Wunsch des Verbrauchers.
5.2.1. Jede Charge wird an mindestens vier Stellen mit Draht gemäß GOST 3282-74 oder mit Band gemäß GOST 3560-73 zusammengebunden.
5.2.2. Die Rohre werden in Paketen geliefert, die aus mehreren Chargen bestehen; eine Stahlsorte bildet jeweils eine Gesamtmenge pro Paket, die 15.000 m nicht überschreitet.
5.2.3. Um das Eindringen von Feuchtigkeit und Schmutz in die Rohre zu verhindern, muss jede Rohrpackung über ihre gesamte Länge mit zwei Lagen paraffinierter Papier gemäß GOST 9569-79 oder bituminiertem Papier gemäß GOST 515-77 umwickelt werden. An den Enden der Packung ist das Papier sorgfältig abzudichten; anschließend sind die Packungsenden mit Verpackungsstoff gemäß GOST 30090-93 oder mit Kunstfasergewebe bzw. Vlies- oder Folienmaterial im Abstand von mindestens 1 m von jedem Ende zu umwickeln. Verpackte Rohre sind in Holzgittern zu lagern und mit Verpackungsband gemäß GOST 3560-73 oder Draht gemäß GOST 3282-74 straff zu umschnüren. Der Abstand zwischen den Schnürringen darf 1,5 m nicht überschreiten. Die Länge eines Gitters muss mindestens zwei Ringe betragen. Die Gitter dürfen an den Enden der Packung höchstens 30 mm überstehen.