Esta norma aplica-se a tubos de aço corrugados de dupla camada com brasagem destinados a tubulações de sistemas hidráulicos de colheitadeiras, tratores, automóveis, refrigeradores domésticos, etc.
1. Assortimento
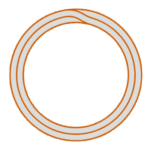
1.1. A forma, as dimensões e a massa de 1 m de tubos devem corresponder às indicadas na Fig. 1 e na Tabela 1.
Tabela 1 Dimensões & Massas
| Diâmetro Externo | Peso, kg/metro | ||
| Espessura da parede | 0.7 | 0.8 | 0.9 |
| 3 | 0.040 | – | – |
| 4 | 0.057 | 0.063 | – |
| 4.75 | 0.070 | – | – |
| 5 | 0.074 | 0.083 | – |
| 6 | 0.091 | 0.103 | – |
| 8 | 0.126 | 0.142 | 0.158 |
| 10 | 0.161 | 0.182 | 0.202 |
| 12 | – | – | 0.246 |
| 14 | – | – | 0.291 |
| 15 | – | – | 0.313 |
1,2. O comprimento do tubo é fabricado conforme:
dimensional — de 3 a 6 m; conforme solicitação do cliente, é permitida a produção de tubos medidos com até 9 m de comprimento;
não dimensional — de 1 a 6 m; mediante solicitação do usuário, é permitida a produção de tubos não dimensionais com mais de 6 m de comprimento;
múltiplos — dentro dos limites de tubos não dimensionais com multiplicidade de, no mínimo, 100 mm.
A tolerância para cada corte de um comprimento múltiplo não deve exceder 5 mm. Mediante solicitação do consumidor, outra tolerância é permitida.
1.3. Os desvios limites ao longo do comprimento das tubulações de medição e múltiplas não devem exceder +10 mm.
1.4. As variações limites no diâmetro externo e na espessura da parede não devem exceder as especificadas na Tabela 2.
A pedido do cliente, são fabricados tubos de precisão aumentada: com diâmetro de 10 mm e desvio máximo no diâmetro de ± 0,05; diâmetro até 6 mm com desvio máximo na espessura da parede de não mais que (–0,07, +0,05) mm.
1.5. A pedido do consumidor, os tubos são fabricados com tolerância deslocada para o diâmetro externo, sendo que as variações máximas são estabelecidas mediante acordo entre o fabricante e o consumidor e não devem exceder a variação bilateral total indicada na Tabela 2. Neste caso,
Tabela 2: Dimensões & e tolerânciasmm
| Diâmetro Externo | Tolerâncias de diâmetro externo (OD) | Tolerâncias da espessura da parede | ||
| Normal | Alta | Normal | Alta | |
| Abaixo de 6 | +0.10 -0.12 | +0.05 -0.07 | +/-0.13 | +/-0.10 |
| 6 e acima | +0.10 -0.12 | +0.05 -0.07 | +/-0.10 | +/-0.07 |
| de 10 a 15 | +0.12 -0.14 | +/-0.08 | +/-0.10 | +/-0.07 |
1.6. A ovalização e a diferença nos tubos não devem resultar em dimensões dos tubos que ultrapassem as variações limites, respectivamente, para o diâmetro externo e para a espessura da parede.
1.7. A curvatura dos tubos por 1 m de comprimento não deve exceder 6 mm para tubos de precisão normal e 5 mm para tubos de alta precisão.
A pedido do cliente, a curvatura dos tubos não deve exceder 3 mm por 1 m de comprimento.
1.8. As extremidades dos tubos devem ser cortadas em ângulo reto. As extremidades dos tubos de medição devem ser limpas de rebarbas. A pedido do consumidor, é permitida a fabricação de tubos de medição sem remoção de rebarbas.
Exemplos de marcação:
Tubo com diâmetro externo de 8 mm e espessura de parede de 0,7 mm, comprimento de 3000 mm, fabricado em aço 08kp:
Tubo 8 х0,7х3000-08кп GOST 11249-80
O mesmo, comprimento múltiplo de 100 mm:
Tubo 8×0.7x100kr-08kp GOST 11249-80
O mesmo, comprimento ilimitado:
Tubo 8х0,7-08кп GOST 11249-80
Na designação de tubos de precisão aumentada, após a palavra “tubo”, acrescenta-se a letra “P”; para tubos da categoria de maior qualidade, utiliza-se a letra “B”, por exemplo:
Tubo P 8×0,7-08kp GOST 11249-80
Tubo em 8×0,7×7950-08kp GOST 11249-80
2. REQUISITOS TÉCNICOS
2.1. Os tubos são fabricados conforme os requisitos desta norma para regulamentos tecnológicos aprovados conforme o procedimento estabelecido.
Os tubos são fabricados a partir de fita de aço dos graus 08kp e 10 conforme GOST 1050-88 e 08Yu conforme GOST 9045-93.
2.2. Os tubos devem ser soldados com cobre em toda a superfície de contato entre as camadas, em atmosfera protetora.
Não são permitidas bordas coladas.
Camadas desgastadas insignificantes são permitidas, desde que não causem a formação de ondulações ou saliências na curvatura executada conforme os requisitos do item 2.9.
2.3. As superfícies externa e interna dos tubos devem estar livres de trincas, inclusões, defeitos e deslaminações, bem como de ferrugem.
Riscos, cascas, arranhões e amassamentos dentro dos limites das variações de espessura da parede são permitidos; influxos locais insignificantes de cobre dentro dos limites das tolerâncias no diâmetro externo; cor superficial não uniforme.
Na superfície interna dos tubos não deve haver sujeira nem resíduos da combustão de lubrificantes; a contaminação residual da superfície interna não deve exceder 0,350 g/m²2.
A pedido do consumidor, a contaminação residual da superfície interna dos tubos não deve exceder 0,177 g/m.2.
2.4. As propriedades mecânicas do metal do tubo devem atender aos padrões especificados na Tabela 3.
A pedido do consumidor, a alongamento relativo () para tubos com diâmetro até 6 mm deve ser de, no mínimo, 30%; para tubos com diâmetro superior a 6 mm, da classe de aço 08kp – no mínimo 27%, da classe de aço 10 – não inferior a 26%.
| Grau de Aço | Diâmetro externo (OD), mm | Resistência à tração, MPa | Alongamento, % |
|---|---|---|---|
| 08кп, 08Ю | 6 & a menos | 294 | 29 |
| Acima de 6 | 26 | ||
| 10 | 6 & a menos | 26 | |
| Acima de 6 | 25 |
2.5. Mediante solicitação do cliente, os tubos são fabricados com superfície externa galvanizada. A espessura do revestimento de zinco deve ser de, no mínimo, 12 µm.
2.6. Os tubos devem suportar uma pressão hidráulica de 18,4 MPa (180 kgf/cm2 ). A pedido do cliente, os tubos devem suportar uma pressão hidráulica de 35,7 MPa (350 kgf/cm²)2).
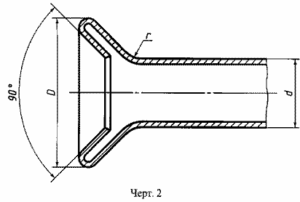
2.7. Os tubos devem suportar dupla flangeação sem apresentar trincas nem deslaminações, com raio de transição externo r = 1,0 ± 0,2 mm.
O diâmetro da flange formada na dupla flange deve corresponder ao indicado na Tabela 4.
| DE do Tubo (mm) | Diâmetro do flange (mín., mm) | DE do Tubo (mm) | Diâmetro do flange (mín., mm) | DE do Tubo (mm) | Diâmetro do flange (mín., mm) |
|---|---|---|---|---|---|
| 3 | 4.2 | 6 | 8.5 | 12 | 15.5 |
| 4 | 5.6 | 8 | 10.8 | 14 | 16.7 |
| 5 | 7.0 | 10 | 13.5 | 15 | 17.8 |
2.8. Os tubos devem suportar achatamento sem rompimento da borda externa, até uma distância entre os planos de achatamento igual a 4S (S — espessura nominal da parede).
Os tubos com alongamento relativo de pelo menos 30% devem suportar o achatamento até uma distância entre os planos de achatamento igual a 3S.
2.9. Os tubos devem suportar dobramento ao redor de um mandril com raio igual a três diâmetros externos.
2.10. Os tubos devem suportar a expansão até que o diâmetro externo seja aumentado em 20%.
3. REGRAS DE ACEITAÇÃO
3.1. Os tubos são aceitos em lotes. O lote deve ser composto por tubos de mesmo diâmetro, espessura de parede e grau de aço, e deve ser acompanhado por um único documento de qualidade contendo:
- A marca registrada ou o nome do fabricante e sua marca registrada;
- Nome da empresa-consumidora;
- Designação desta norma;
- O tamanho dos tubos;
- Grau de aço;
- Número de fusão ou lote, cuja composição química dos tubos metálicos está de acordo com o documento sobre qualidade do fabricante da lingotagem;
- Metro e número de tubos em peças;
- Resultados dos ensaios.
O número de tubos em um lote não deve exceder 500 peças.
3.2. Em caso de discordância na avaliação da qualidade da composição química do metal, um tubo da remessa é selecionado para inspeção.
3,3. A verificação da superfície externa, das dimensões e da qualidade da solda é realizada em cada lote de tubos.
3.4. Para verificar a contaminação da superfície interna, é retirado um tubo do lote. O controle da contaminação da superfície interna dos tubos é realizado mediante solicitação do consumidor.
3.5. Para os ensaios de tração, dupla deflexão, achatamento, dobramento, distribuição, pressão hidráulica até a ruptura e verificação da espessura do revestimento de zinco, são retirados dois tubos do lote. O ensaio de distribuição dos tubos é realizado mediante solicitação do consumidor.
3.6. Para ensaio dos tubos à pressão hidráulica, são retirados pelo menos 1% dos tubos do lote.
3.7. Na ocorrência de resultados insatisfatórios em qualquer dos indicadores nos ensaios, devem ser realizados novos ensaios com o dobro do número de tubos selecionados do mesmo lote.
Os resultados dos ensaios repetidos aplicam-se a todo o lote.
4. MÉTODOS DE ENSAIO
4.1. Para controle de qualidade, uma amostra é cortada de cada tubo selecionado.
4.2. A composição química do aço é determinada de acordo com as normas GOST 22536.0-87, GOST 22536.1-88, GOST 22536.2-87, GOST 22536.3-88, GOST 22536.4-88, GOST 22536.5-87 e GOST 22536.6-88. As amostras para determinação da composição química são selecionadas conforme a norma GOST 7565-81.
4.3. O exame da superfície externa é realizado sem o uso de dispositivos ampliadores.
4.4. A contaminação residual da superfície interna dos tubos é monitorada por meio da pesagem da amostra em balanças analíticas antes da lavagem da superfície interna do tubo com um solvente, em um trecho de 0,5–1 m, enrolado em forma de hélice, e após a lavagem e subsequente secagem. Como solvente, utilizar gasolina B-70 conforme GOST 3134-78 ou clorofluorocarboneto 113 (hladon 113) conforme GOST 23844-79.
4,4a. O controle da espessura do revestimento de zinco é realizado pelo método de gota, conforme GOST 9.302-88.
4.5. A qualidade da solda dos tubos é verificada por métodos não destrutivos de controle, conforme documentação técnica. Em caso de discordâncias surgidas durante o controle dos tubos por métodos não destrutivos, realiza-se um ensaio de dobramento.
4.6. O comprimento é medido com uma fita métrica conforme GOST 7502-98.
O diâmetro externo dos tubos e a espessura da parede são medidos com micrômetro, conforme GOST 6507-90.
A curvatura dos tubos é medida com uma régua de calibração conforme GOST 8026-92 e uma sonda para ensaio não destrutivo (ND).
4.7. O ensaio de tração é realizado conforme GOST 10006-80 em uma amostra curta na forma de um pedaço de tubo.
4.8. O ensaio bilateral deve ser realizado conforme os requisitos do item 2.8.
4.9. O ensaio de achatamento é realizado de acordo com a norma GOST 8695-75. Durante o ensaio, a borda externa deve passar ao longo da linha de maior flexão.
4.10. O ensaio de dobramento é realizado conforme GOST 3728-78, com uso de material de enchimento.
4.11. O ensaio de distribuição é realizado conforme GOST 8694-75, utilizando um cone cônico de 1:10.
Os tubos submetidos ao ensaio de distribuição não são submetidos ao ensaio de achatamento.
4.12. O ensaio hidráulico dos tubos é realizado conforme GOST 3845-75, com tempo de manutenção mínimo de 5 s.
O ensaio de tubos com pressão hidráulica antes da ruptura é realizado conforme a documentação técnica.
5. MARCAÇÃO, EMBALAGEM, TRANSPORTE E ARMAZENAMENTO
5.1. Marcação, embalagem, transporte e armazenamento de tubos — conforme GOST 10692-80.
5.1.1. Mediante acordo entre o fabricante e o consumidor, é permitido embalar os tubos em pacotes ou feixes. Nesse caso, os tubos devem ser amarrados com arame conforme GOST 3282-74 em três pontos, envoltos longitudinalmente e nas extremidades com papel oleado conforme GOST 8828-89 e, em seguida, com material de embalagem (esteiras, tecido não tecido, aparas ou fibras artificiais), fixados com arame conforme GOST 3282-74 em pelo menos três pontos.
5.2. Embalagem dos tubos – mediante solicitação do consumidor.
5.2.1. Cada lote é amarrado com arame conforme GOST 3282-74 ou com fita conforme GOST 3560-73 em pelo menos quatro pontos.
5.2.2. Os tubos são entregues em pacotes compostos por diversos lotes, sendo um único grau de aço o número total em um único pacote, não excedendo 15.000 m.
5.2.3. Para evitar a entrada de umidade e sujeira nos tubos, cada embalagem de tubos deve ser envolvida ao longo de todo o seu comprimento com duas camadas de papel parafinado conforme GOST 9569-79 ou papel betuminoso conforme GOST 515-77. Nas extremidades da embalagem, o papel deve ser cuidadosamente selado; em seguida, as extremidades da embalagem devem ser envolvidas com tecido de embalagem conforme GOST 30090-93 ou com tecido de fibras artificiais ou não tecido, ou materiais filmogênicos, a uma distância de no mínimo 1 m de cada extremidade. Tubos embalados devem ser dispostos sobre grades de madeira e firmemente amarrados com fita de embalagem conforme GOST 3560-73 ou com arame conforme GOST 3282-74. A distância entre os laços não deve exceder 1,5 m. O comprimento de uma grade deve corresponder a, no mínimo, dois laços. As grades devem ultrapassar as extremidades da embalagem em até 30 mm.