Bu standart, kombinler, traktörler, otomobiller, ev tipi buzdolapları vb. hidrolik sistem boru hatları için tasarlanan çelik kıvrımlı çift katmanlı lehimli borulara uygulanır.
1. Ürün Yelpazesi
1.1. Boruların şekli, boyutları ve 1 m uzunluğundaki kütleleri Şekil 1’de ve Tablo 1’de belirtilen değerlerle aynı olmalıdır.
Tablo 1 Boyutlar & Ağırlıklar
| Dış Çap | Ağırlık, kg/metrekare | ||
| Duvar Kalınlığı | 0.7 | 0.8 | 0.9 |
| 3 | 0.040 | – | – |
| 4 | 0.057 | 0.063 | – |
| 4.75 | 0.070 | – | – |
| 5 | 0.074 | 0.083 | – |
| 6 | 0.091 | 0.103 | – |
| 8 | 0.126 | 0.142 | 0.158 |
| 10 | 0.161 | 0.182 | 0.202 |
| 12 | – | – | 0.246 |
| 14 | – | – | 0.291 |
| 15 | – | – | 0.313 |
1,2. Boru uzunluğu şu şekilde yapılır:
boyutsal – 3 ila 6 m arası; müşteri talebine göre ölçüm boruları 9 m’ye kadar üretilebilir;
ölçülemez – 1 ila 6 m arası; kullanıcı talebi halinde 6 m’den uzun boyutsuz borular üretimi mümkündür;
çoklu miktarlar – boyutsuz boruların sınırları içinde, en az 100 mm çokluğunda.
Çoklu uzunlukta yapılan her kesim için izin verilen tolerans, en fazla 5 mm olmalıdır. Tüketici talebi halinde başka bir tolerans da kabul edilebilir.
1.3. Ölçüm ve çoklu boruların uzunluğu boyunca sınırlı sapmalar +10 mm’yi geçmemelidir.
1.4. Dış çap ve cidar kalınlığındaki sınırlı sapmalar, Tablo 2’de belirtilen değerleri geçmemelidir.
Müşteri talebi üzerine, artırılmış doğrulukta borular üretilir: 10 mm çaplı borularda maksimum çap sapması ± 0.05; 6 mm’ye kadar çaplı borularda duvar kalınlığındaki maksimum sapma (-0.07, +0.05) mm’yi geçmez.
1.5. Tüketici talebi üzerine borular, dış çap için yer değiştirmiş toleransla üretilir; bu durumda maksimum sapmalar üretici ile tüketici arasında yapılan anlaşmayla belirlenir ve Tablo 2’de belirtilen toplam çift yönlü sapmayı geçmemelidir. Bu durumda,
Tablo 2 Boyutlar & Toleranslarmm
| Dış Çap | OD Toleransları | Duvar Kalınlığı Toleransları | ||
| Normal | Yüksek | Normal | Yüksek | |
| 6’nın altında | +0.10 -0.12 | +0.05 -0.07 | +/-0.13 | +/-0.10 |
| 6 ve üzeri | +0.10 -0.12 | +0.05 -0.07 | +/-0.10 | +/-0.07 |
| 10 ila 15 arası | +0.12 -0.14 | +/-0.08 | +/-0.10 | +/-0.07 |
1.6. Boruların ovalitesi ve farkı, sırasıyla dış çap ve cidar kalınlığı için belirlenen sınırlı sapma boyutlarına neden olmamalıdır.
1.7. Boruların eğriliği, normal doğruluk sınıfı borular için 1 m uzunlukta 6 mm’yi, yüksek hassasiyetli üretim boruları için ise 5 mm’yi geçmemelidir.
Müşterinin talebi üzerine, boruların eğrilmesi, uzunluğun her 1 metresi başına 3 mm’yi geçmemelidir.
1.8. Boruların uçları dik açı ile kesilmelidir. Ölçüm borularının uçları kenar döküntülerinden temizlenmelidir. Tüketici talebi üzerine kenar döküntüsüz ölçüm borularının üretimi mümkündür.
İşaretlemelere örnekler:
Dış çapı 8 mm, cidar kalınlığı 0,7 mm, uzunluğu 3000 mm olan ve 08kp çelikten üretilen boru:
Boru 8 х0,7х3000-08кп GOST 11249-80
Aynı uzunluk, 100 mm’nin katları:
Boru 8×0.7x100kr-08kp GOST 11249-80
Aynı uzunluk, sınırsız uzunluk:
Boru 8х0,7-08кп GOST 11249-80
Artırılmış doğrulukta boruların gösteriminde “boru” kelimesinden sonra harfi “P” eklenir; en yüksek kalite sınıfındaki borular için ise “B” harfi kullanılır, örneğin:
Boru P 8х0,7-08кп GOST 11249-80
Boru In 8х0,7х7950-08кп GOST 11249-80
2. TEKNİK GEREKSİNİMLER
2.1. Borular, yürürlükteki prosedüre göre onaylanan teknolojik düzenlemelere ve bu standart gereksinimlerine uygun olarak üretilir.
Borular, GOST 1050-88’e ve GOST 9045-93’e göre sırasıyla 08kp ve 10 çelik sınıfından çelik şeritlerden ve 08Yu çelik sınıfından üretilir.
2.2. Boru katmanlarının tam temas yüzeyi, koruyucu bir atmosferde bakır lehimleme ile birleştirilmelidir.
Bağlı kenarlar kabul edilmez.
Kıvrım ve çıkıntıların, 2.9. maddesinde belirtilen gereksinimlere uygun olarak yapılan bükmede oluşmasına neden olmuyorsa, önemsiz ve kısmi pas tabakalarına izin verilir.
2.3. Boruların dış ve iç yüzeyleri çatlaklardan, tutuklanmalardan, kusurlardan, tabakalanmadan ve paslanmadan arındırılmış olmalıdır.
Riskler, kabuklar, çizikler ve çöküntüler, duvar kalınlığı değişimi sınırları içinde izin verilir; dış çap sapmaları sınırları içinde bakırın önemsiz yerel akışları; homojen olmayan yüzey rengi.
Boruların iç yüzeyinde yağlayıcıların yanma ürünleri ve kir bulunmamalıdır; iç yüzeyde kalan kir miktarı 0.350 g/m²’yi geçmemelidir.2.
Tüketicinin talebi üzerine, boruların iç yüzeyindeki artan kirlilik miktarı 0.177 g/m²’yi geçmemelidir.2.
2.4. Boru metalinin mekanik özellikleri Tablo 3’te belirtilen standartlara uygun olmalıdır.
Tüketicinin talebi üzerine, 6 mm’ye kadar çapa sahip borular için bağıl uzama (%) en az %30 olmalıdır; 6 mm’den büyük çaplı borular için 08kp kalite çelikten üretilenlerde en az %27, 10 kalite çelikten üretilenlerde ise en az %26 olmalıdır.
| Çelik Sınıfı | OD, mm | Çekme, MPa | Uzama, % |
|---|---|---|---|
| 08кп, 08Ю | 6 & daha az | 294 | 29 |
| 6’den büyük | 26 | ||
| 10 | 6 & daha az | 26 | |
| 6’den büyük | 25 |
2.5. Müşteri talebi üzerine borular dış yüzeyi galvanizli olarak üretilir. Çinko kaplama kalınlığı en az 12 mikron olmalıdır.
2.6. Borular, 18,4 MPa (180 kgf/cm2 ). Müşteri talebi üzerine borular 35,7 MPa (350 kgf/cm²) hidrolik basınca dayanabilmelidir2).
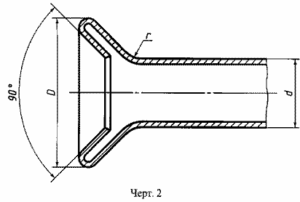
2.7. Borular, dış geçiş yarıçapı r = 1,0 ± 0,2 mm olacak şekilde çift flare uygulamasına dayanabilmeli; bu işlem sırasında çatlak veya tabakalanma oluşmamalıdır.
Çift flanşta oluşturulan flanş çapı, Tablo 4’te belirtilen değere karşılık gelmelidir.
| Boru Dış Çapı (OD) (mm) | Flare Çapı (en az, mm) | Boru Dış Çapı (OD) (mm) | Flare Çapı (en az, mm) | Boru Dış Çapı (OD) (mm) | Flare Çapı (en az, mm) |
|---|---|---|---|---|---|
| 3 | 4.2 | 6 | 8.5 | 12 | 15.5 |
| 4 | 5.6 | 8 | 10.8 | 14 | 16.7 |
| 5 | 7.0 | 10 | 13.5 | 15 | 17.8 |
2.8. Borular, düzleştirmeye maruz bırakıldığında dış kenarların yırtılmadan, düzleştirmede kullanılan iki yüzey arasındaki mesafenin 4S ’ye (S– nominal duvar kalınlığı) eşit olması koşuluyla düzleştirmeye dayanabilmelidir.
En az %30 bağıl uzamaya sahip borular, düzlemler arası mesafe 3S olacak şekilde ezilmeye dayanabilmelidir.
2.9. Borular, mandrel etrafında üç dış çaplık bir yarıçapla bükülmeye dayanabilmelidir.
2.10. Borular, dış çapın %20 artırılana kadar dağıtım testine dayanabilmelidir.
3. KABUL KURALLARI
3.1. Boru ürünleri partiler halinde kabul edilir. Parti, aynı çapta, aynı cidar kalınlığında ve aynı çelik sınıfından borulardan oluşmalı ve aşağıdaki bilgileri içeren tek bir kalite belgesiyle desteklenmelidir:
- Marka adı veya üreticinin adı ve markası;
- İşletme-tüketici adı;
- Bu standardın tanımlaması;
- Boru boyutları;
- Çelik sınıfı;
- Eritme veya parti numarası; metal boruların kimyasal bileşimi, üreticinin kalite belgesinde belirtildiği gibi, külçe ile ilgili dokümana uygun olmalıdır;
- Metre ve parça başına boru sayısı;
- Test sonuçları.
Bir partideki boru sayısı 500 adedi geçmemelidir.
3.2. Metalin kimyasal bileşiminin kalitesi konusunda anlaşmazlık durumunda, partiden bir adet boru inceleme amacıyla seçilir.
3.3. Dış yüzey, boyutlar ve lehim kalitesi her parti boru için kontrol edilir.
3.4. İç yüzeydeki kirliliği kontrol etmek için bir adet boru partiden alınır. Boru iç yüzeylerinin kirlilik kontrolü, tüketici talebi üzerine yapılır.
3.5. Çekme, çift eğilme, düzleştirme, bükme, dağıtım, hidrolik basınçta patlama ve çinko kaplama kalınlığı kontrolü testleri için partiden iki adet boru alınır. Dağıtım testi, tüketici talebi üzerine yapılır.
3.6. Boruların hidrolik basınç testi için partiden en az %1’lik oranı alınır.
3.7. Test sonuçları herhangi bir gösterge açısından tatmin edici değilse, aynı partiden seçilen boru sayısının iki katı kadar boru üzerinde tekrar testler yapılır.
Tekrarlanan testlerin sonuçları, tüm partiye uygulanır.
4. Test Yöntemleri
4.1. Kalite kontrolü amacıyla her seçilen borudan bir numune kesilir.
4.2. Çelikteki kimyasal bileşim, GOST 22536.0-87, GOST 22536.1-88, GOST 22536.2-87, GOST 22536.3-88, GOST 22536.4-88, GOST 22536.5-87 ve GOST 22536.6-88’e göre belirlenir. Kimyasal bileşimin belirlenmesi için örnekler, GOST 7565-81’e göre seçilir.
4.3. Dış yüzey muayenesi büyütmeli cihazlar kullanılmadan yapılır.
4.4. Boruların iç yüzeyinde kalan artıkların miktarı, borunun iç yüzeyinin 0,5–1 m uzunluğundaki kısmı helis şeklinde sarıldıktan sonra analitik terazide tartılarak, ardından çözücü ile yıkandıktan ve kurutulduktan sonra tekrar tartılarak izlenir. Çözücü olarak, GOST 3134-78’e uygun B-70 benzin veya GOST 23844-79’a uygun hladon 113 kullanılır.
4.4a. Çinko kaplama kalınlığının kontrolü, GOST 9.302-88’e uygun olarak damla yöntemiyle yapılır.
4.5. Boruların lehim kalitesi, teknik dokümantasyona göre tahribatsız kontrol yöntemleriyle kontrol edilir. Tahribatsız yöntemlerle yapılan boru kontrollerinde anlaşmazlık durumunda bükme testi uygulanır.
4.6. Uzunluk, GOST 7502-98’e göre bir mezura ile ölçülür.
Boru dış çapı ve cidar kalınlığı, GOST 6507-90’a uygun olarak mikrometre ile ölçülür.
Boruların eğriliği, GOST 8026-92 standardına göre kalibre edilmiş bir cetvel ve ND probu ile ölçülür.
4.7. Çekme testi, GOST 10006-80’e göre boru parçası şeklinde kısa numune üzerinde gerçekleştirilir.
4.8. Çift taraflı test, madde 2.8’in gerekliliklerine göre yapılmalıdır.
4.9. Düzleştirme testi, GOST 8695-75’e uygun olarak gerçekleştirilir. Test sırasında dış kenar, en büyük eğilme çizgisi boyunca geçmelidir.
4.10. Eğme testi, dolgu maddesi kullanılarak GOST 3728-78’e göre yapılır.
4.11. Dağıtım testi, 1:10 konik açılı koni kullanılarak GOST 8694-75’e göre yapılır.
Dağıtım testine tabi tutulan borular ezilme testine tabi tutulmaz.
4.12. Boruların hidrolik testi, en az 5 saniye tutma süresiyle GOST 3845-75’e göre yapılır.
Boru ürünlerinin yıkım öncesi hidrolik basınçla test edilmesi, teknik dokümantasyona göre yapılır.
5. İŞARETLEME, AMBALAJ, TAŞIMA VE DEPOLAMA
5.1. Boruların işaretleme, ambalajlama, taşıma ve depolama koşulları — GOST 10692-80’e göre.
5.1.1. İmalatçı ile tüketici arasında varılan anlaşmaya göre borular paketler veya demetler halinde ambalajlanabilir. Bu durumda borular, GOST 3282-74’e uygun tel ile üç yerden bağlanmalı, GOST 8828-89’a uygun yağlı kâğıtla boydan boya ve uçlardan sarılmalı ve ardından ambalaj malzemesiyle (hasır, dokumasız kumaş, hurda veya sentetik lifler) GOST 3282-74’e uygun tel ile en az üç yerden bağlanmalıdır.
5.2. Boru paketleme işlemi — tüketici talebi üzerine yapılır.
5.2.1. Her parti, GOST 3282-74’e göre tel ile veya GOST 3560-73’e göre bantla en az dört yerden bağlanır.
5.2.2. Borular, birkaç partiden oluşan paketler halinde teslim edilir; bir paketteki toplam miktar, tek bir çelik sınıfı için 15.000 m’yi geçmemelidir.
5.2.3. Boru içlerine nem ve kir girmesini önlemek amacıyla, her boru paketi, GOST 9569-79’a uygun parafinli kâğıtla veya GOST 515-77’ye uygun katranlı kâğıtla tam uzunluğu boyunca iki kat sarılmalıdır. Paketin uçlarında kâğıt dikkatlice mühürlenmeli; ardından paket uçları, GOST 30090-93’e uygun ambalaj beziyle veya yapay lifli kumaşla ya da dokumasız, film malzemelerle her uçtan en az 1 m mesafede sarılmalıdır. Ambalajlanan borular, ahşap ızgaralara yerleştirilmeli ve GOST 3560-73’e uygun ambalaj bandı veya GOST 3282-74’e uygun tel ile sıkıca bağlanmalıdır. Bağlantı noktaları arasındaki mesafe 1,5 m’den fazla olmamalıdır. Bir ızgaranın uzunluğu en az iki bağlantı noktasını kapsamalıdır. Izgaralar, torbanın uçlarından en fazla 30 mm dışarı taşmalıdırlar.